Как избежать ведение металла при сварке? (Решено… Кое как.)

Делаю вот такую рогозульку из профиля 30*30*2мм (ножка)
Сначала прихватил с лицевой стороны, чтобы зафиксировать ровный угол, а затем обварил по кругу, начиная с угловых соединений, а затем перейдя на "лицо".
В итоге низ стал бананом.
Как в дальнейшем избежать такой проблемы?
=====================
Короче, решил я проблему следующим образом:
1) купил электроды 2мм
2) на новой ноге сделал прихватки по углам и зеркально сжал ее щипцами с "бананообразной" ногой
3) приваривал способом из видео, которое скинули в комментариях, то есть 4 прихватки по углам. Условно, пусть будет А Б В Г (по часовой стрелке). Затем короткими проварами (по 5-10мм, чуть остудил, отбил шлак и дальше варил коротышами) заварил лицевую сторону от А до Б, затем с другой стороны от В до Г.
Ток около 70А (на моем аппарате крутилка от 0 до 10, позтому путем математического вычисления определил, что этот ток на отметке "3")
Затем проварил внутренние углы аналогично лицевым, но сначала от А до Г, а затем от В до Б.
4) даже не смотря на то, что закрепил к банану (то есть по логике, новую ногу могло вывернуть даже в обратную сторону) нижнюю часть все равно чуть увело в банан, но не в такой жесткий, как на первой ноге
 Новая нога. Увело всего на 1-1,5мм
 Первая нога. Увело миллиметров на 5-6
 Вот так сжал
Ради эксперимента решил снова зеркально закрепить ноги и уже электродом 3 мм решил проварить по кругу первую ногу практически без отрыва. Но, увы, ничего не вышло
После чего, я не придумал ничего лучшего, как отпилить нижнюю часть и приварить ее заново, но обратной стороной.
 Прихватки, затем провар сторон. После чего, пока горячая, парой ударов об бетон выровнил нижнюю часть
Как варить чтоб не повело?

Вов@ , можно делать хорошие прихватки сначала. Но все детали с зазором. 1 мм наверное достаточно будет.
- Просмотр профиля
- Личное сообщение
master.msk написал:
Вов@ , можно делать хорошие прихватки сначала. Но все детали с зазором. 1 мм наверное достаточно будет.
master.msk ,спасибо, попробую прихватить со всех сторон, потом обварить
- Просмотр профиля
- Личное сообщение
уголок уже веденый продается .
чтобы не повело — варите прихватками , не сплошным швом
- Просмотр профиля
- Личное сообщение
Вов@ написал:
pool , да как их зажмешь 2 метровые трубы, я ставил груз сверху 30кг и все равно тянет сварка
Вов@ , даже вопроса не понял.
Оба профиля между собой и со вставкой сжать. 50 + 50 + 20 = 120 мм. Всего-то. И длина тут ни при чём. Поставь их 5 — 10 — 15 штук по всей длине.
Но и в этом случае, прихватки всё равно, лучше делать.
- Просмотр профиля
- Личное сообщение
Толщина стенки 2мм — значит катет больше 2 мм смысла не имеет. Чем больше катет, тем больше деформация.
Чем больше нагрев, тем больше деформация — значит нужно меньше тока, меньше электрод, прихватки с перекурами.
- Просмотр профиля
- Личное сообщение
Проще ПА варить.
И прихватками.
- Просмотр профиля
- Личное сообщение
Варить только прихватками Прихватки не больше 5-7 мм. Чем длиннее шов тем сильнее поведет. Варить вставки только с двух сторон этого достаточно Не надо обваривать эти вставки со всех сторон. Уголок поведет еше сильней. А жесткость квадратной требы намного выше чем у уголка. А вставки вам точно нужны? Если бы вы варили две квадратные трубы до кучи, только хорошими прихватками их бы меньше повело. Трубу лучше взять 50Х50Х3 она крепче. И ее меньше ведет. Прихваток достаточно, после них не надо проваривать сплошным швом. Да 1 мм2 сварочного шва держит нагрузку примерно 40кг. Сплошной шов это первый признак новичка в сварке. Им кажется так будет крепче , а на самом деле так будет просто криво и все.
- Просмотр профиля
- Личное сообщение
Да прихватки сперва местами с разных сторон, чтобы просто схватить все до кучи, потом подождать чтобы все остыло и добавить. И так несколько раз, с перерывами.
- Просмотр профиля
- Личное сообщение
Вов@ написал:
предварительно поставив тяжесть около 30кг на трубы
Усилие маленькое. Зажмите струбцинами которые давят с усилием минимум в несколько сот килограмм. И смотреть чтобы от сжатия струбцинами не повело конструкцию.
Вначале варить прихватками.
- Просмотр профиля
- Личное сообщение
И никто не договорил по поводу прихваток о том, что после их установки сварку ни в коем случае нельзя начинать на прихватке.
И ещё: перед тем, как ставить прихватку, вставляйте рядом в зазор плоскую отвёртку. После остывания прихватки отвёртку с трудом будете вытаскивать. Зато прихватка не утянет детали.
Сытый конному не пеший!
- Просмотр профиля
- Личное сообщение
мне кажется автор изначально варил встык без зазора
с учетом рисунка его конструкции
- Просмотр профиля
- Личное сообщение
Я с той же проблемой. Нужно было сварить две трубы 40х20х1,5 сложенные в профиле буквой "Г". С двух сторон поставил прихватки шагом в 12-15см. После прихваток трубы остались ровными. Заварил одну сторону полностью, и повело. Как вообще это делают опытные люди?
- Просмотр профиля
- Личное сообщение
cineman написал:
Заварил одну сторону полностью , и повело.
Не полностью — по кусочкам, с этой и с обратной.
Варили электродом без отрыва?
- Просмотр профиля
- Личное сообщение
Отрывы были на прихватках. Я уже созрел, что задумка невыполнима этим путём. Задумка была сделать часть дверной коробки съёмной для замены ванны без слома плитки. Металлическая коробка потому, что на ней должно висеть четыре каменных наличника весом 6,85 кг каждый. Это вымученное решение. Сделать съёмной только нижнюю часть вертикальной части дверной коробки не получится. По видимой металлической части планирую наклеить тонкий ПВХ-ламинат. Четверть коробки будет образована этим же камнем.

- Просмотр профиля
- Личное сообщение
cineman , понятно.
Но чтоб меньше повело — делать по сути шов из прихваток по очереди с разных сторон
- Просмотр профиля
- Личное сообщение
BV написал:
cineman , понятно.
Но чтоб меньше повело — делать по сути шов из прихваток по очереди с разных сторон
BV , . с перерывами на охлаждение. При этом если варить Г, то нужна труба в диагональ и жестко зажать струбцинами.
- Просмотр профиля
- Личное сообщение
sanya1965 написал:
При этом если варить Г, то нужна труба в диагональ и жестко зажать струбцинами.
В моём случае "Г" — состоит из двух прямоугольных профилей двух одинаковых труб, сложенных вместе по всей длине.
Завтра куплю другие трубы и соберу на пластинах и заклёпках. Не сварщик я, ни разу.
- Просмотр профиля
- Личное сообщение
cineman , не боги горшки обжигают. Есть смысл поучиться.
Для меня сварка -это дополнительная степень свободы выбора.
Для профтруб есть лайфхак -вырезать треугольный сегмент, не прорезая заднюю стенку. Потом согнуть и проварить стежками. Тогда на видимой стороне не будет стыка.
- Просмотр профиля
- Личное сообщение
sanya1965 написал:
Для профтруб есть лайфхак -вырезать треугольный сегмент, не прорезая заднюю стенку. Потом согнуть и проварить стежками. Тогда на видимой стороне не будет стыка.
Спасибо, метод знакомый, но не мой случай. Варится клетка, с которой ванная, за счёт присутствия унитаза всё больше похожа на тюремную камеру. Вертикальная часть дверной коробки с участком стены шириной 12 см должна быть съёмной. Горизонтальную часть коробки, что над головой, из двух труб 20х40, сложенных по стороне 40 мм, удалось сварить без коробления. Потому расслабился, решив что коробления, которых ожидал и боялся, не столь существенны.
Сегодня купил трубу 60х30. Сложу два куска по стороне 30 мм и получу те 12 см ширины. Прихватки сделаю, но для удобства. Заклепаю трубы между собой пластинами 120х200 с одной стороны, с другой — полоска ГВЛВ 10 мм шириной 12 см.
- Просмотр профиля
- Личное сообщение
Понимаю, что вопрос не в тему, но не знаю, где ещё спрашивать. Как нужно защищать от коррозии сваренные трубы? Снаружи наверное покрасить, а как внутри? На ум приходит только автомобильный антикор. Швы между двумя прямоугольными трубами, сложенные пакетом и сваренные по ребрам, тоже заливать проникающим ML?
- Просмотр профиля
- Личное сообщение
cineman , вы загоняетесь слишком. Грунт-преобразователь — достаточно
- Просмотр профиля
- Личное сообщение
Грунт с ингибитором коррозии? Я смогу его нанести только по наружке, а как быть с внутренностью трубы и щелью между сваренными трубами?
- Просмотр профиля
- Личное сообщение
В зазор — затечет, ну или чуть разведите.
А внутри зачем? У вас влажность как в тропиках?
Если хочется заморочиться — тампоном с шомполом, или ополоснуть.
Грунты есть и с преобразователем и с цинком, например Цинкарь или как-то так
- Просмотр профиля
- Личное сообщение
Хаммерайт, Ярославский спецназ — годные
- Просмотр профиля
- Личное сообщение
cineman , все что варю крашу гф-021 в два слоя.
Это съемная дверку в ванной, 8 лет прошло

Ворота-калитки на дачах лет 15 назад, сейчас все ж лучше обновить. Но они на открытом воздухе, как можно понять.
- Просмотр профиля
- Личное сообщение
Спасибо за ответы на мои глупые вопросы. Я под впечатлением от гаражных ворот моего товарища, которые за 25 лет проржавели под грунтом в хлам. Буду изучать этот рынок.
- Просмотр профиля
- Личное сообщение
cineman , А у вас планируется стиль Кантри? Пол в ванне и коридоре — почва с газоном и капельным поливом?
Теперь понятно, почему Вы так боитесь отгорания нуля.
- Просмотр профиля
- Личное сообщение
BV написал:
cineman , А у вас планируется стиль Кантри? Пол в ванне и коридоре — почва с газоном и капельным поливом?
Теперь понятно, почему Вы так боитесь отгорания нуля.
BV , и трава конечно будет покрашена.
- Просмотр профиля
- Личное сообщение
cineman , конечно надо изучить. Я изучал когда кузбасс-лаком в жилом секторе красили, причем битум разводили в бензине прямо в квартире. Потом появился гф-021 за смешные деньги.
Вдогонку кронштейн под коллекторы, у меня в сантехнише стоит.

- Просмотр профиля
- Личное сообщение
sanya1965 написал:
Потом появился гф-021 за смешные деньги.
Сейчас под этим названием всякое производят с плохими отзывами. Остальное брендовое стоит от 1300 руб. за 0,7-0,9 литра. Этот ярославский спецвас был дешевым когда то, а теперь стоит тех же денег, что и импорт, сделанный в России.
Другую, несъемную стойку дверной коробки тоже повело так, что на середине высоты двери щель с коробкой составит 3-4 см. Выпрямить трубу 40х40 не получится. Планирую наварить кляксы и нанести для выравнивания прогиба автомобильную шпатлёвку двухкомпонентную. Может использовать для выравнивания эпоксидную затирку для плитки?
- Просмотр профиля
- Личное сообщение
cineman написал:
Другую, несъемную стойку дверной коробки тоже повело так, что на середине высоты двери щель с коробкой составит 3-4 см.
cineman написал:
Планирую наварить кляксы и нанести для выравнивания прогиба автомобильную шпатлёвку двухкомпонентную. Может использовать для выравнивания эпоксидную затирку для плитки?
аАаАаАа , Вы серьезно ?
Сделайте фото или эскиз того что повело? Я не понял, если труба 40х40 — что вы варили?
- Просмотр профиля
- Личное сообщение
По теме: написано сто раз, варить с зазорами, сначала прихватки по углам, после каждой — ровнять. В принципе, для профиля четырех хороших прихваток более чем, если это конструкция из многих.
Но смысла нет варить в квартире. Рутиловыми, вонючими электродами.
Можно на уголках и саморезах собрать. Уголки мм 5 толщиной 100х100, саморезы 4,8. В качестве покрытия цинковый грунт однозначно, предварительно зачистить проволочной насадкой на дрель.
- Просмотр профиля
- Личное сообщение
Да и основные не менее вонючие.
cineman написал:
Сейчас под этим названием всякое производят с плохими отзывами. Остальное брендовое стоит от 1300 руб. за 0,7-0,9 литра. Этот ярославский спецвас был дешевым когда то, а теперь стоит тех же денег, что и импорт, сделанный в России.
А цена на полиэфирную шпатлю, или эпокски затирку не пугает? Да и потечет наверное в таких-то дырищах.
cineman написал:
повело так, что на середине высоты двери щель с коробкой составит 3-4 см. Выпрямить трубу 40х40 не получится
Домкрат, горелка помощнее и вперед. все получится. Если никак — надрезать болгаркой и сварить — всяко прямее будет
- Просмотр профиля
- Личное сообщение
cineman , где-то вроде Вы поднимали вопрос — есть ли защита от сухого хода в умных насосах.
Попалось вот это:
Надежность
Надежная конструкция
Защита от сухого хода
Индикация предупреждений и аварий
Отображение ошибок
LED-индикатор
Зеленый: насос работает корректно
Зеленый (мигает): происходит автоматическая продувка
Желтый (мигает): насос находится в режиме ожидания
Красный: отказ насоса или сухой ходВсегда в безопасности
Встроенная защита от сухого хода
предотвращает повреждение насоса
при работе «на сухую».
N = НАРЖАВЕЮЩАЯ СТАЛЬ ( для бытовых систем ГВС )
Самые мелкие — потребление 24вт
- Просмотр профиля
- Личное сообщение
cineman ,
Все ЛКМ, кроме красок стен/потолков, я беру Текс.
Водная для радиаторов колеруется Дюфой четко в RAL. Ну и много других ништяков есть.
- Просмотр профиля
- Личное сообщение
master.msk написал:
Но смысла нет варить в квартире
Варю то, что не собрать на заклёпках. Стенка в вертикальном профиле имеет зиг-заг, типа винтовочного штыка. Собрать это на профиле для ГКЛ можно, но не будет нужной жёсткости.
BV написал:
Сделайте фото или эскиз того что повело? Я не понял, если труба 40х40 — что вы варили?
Это моя первая сварка, стыдно такое показывать. Труба 40х40 играет роль той части коробки, на которой будут петли двери. Между этой трубой и следующей трубой 20х40 наварены перфорированные пластины 100х200, между которыми короткие горизонтальные перекладины трубой 20х40. Эти перекладины и пластины обеспечили стягивание с соседней трубой. Перфорированные пластины будут местом наклейки каменного наличника на монтажную пену-клей.
BV написал:
Да и потечет наверное в таких-то дырищах.
Не потечёт, ни та, ни другая. И машину свою полиэфирной лечил и две стенки из 4-х уже затёр эпоксидной затиркой. Затирка текстропная, годится даже для укладки плитки.
Некуда упираться домкратом. Прогреть сразу два метра трубы не смогу. Нашёл у себя пластины оцинкованные шириной 40 мм. Заполню ими самое широкий участок зазора. Тонкие места затиркой. Чистовой отделкой коробки будет кромка под дерево или ПВХ ламинат. Место под петли нужно будет выравнить. Возможно вварю на место установки петель полосу 40х4 и нарежу в ней резьбу для петель. Могу пустить эту полосу сверху до низу. Дверь дюймового шага шириной 714 мм. Есть резон сразу урезать её до 70 см для возможности замены в будущем. Это даст место под наваривание полосы. Вот нашёл фото без верхней перекладины коробки.
Сварка профильных труб
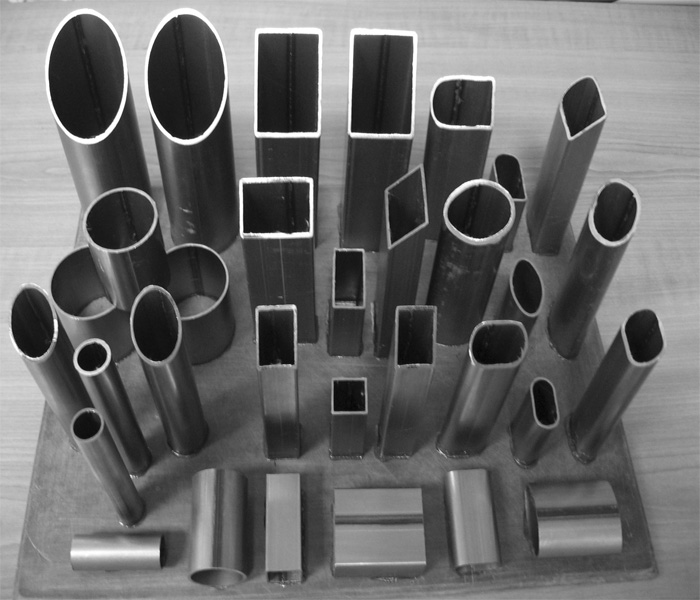
Технологии
Для создания прочных и легких конструкций из профильных труб применимы три метода сварки: электродуговая, контактная, газовая. У каждого есть свои особенности, недостатки, преимущества.
Прокат можно соединять под любым углом, в любой плоскости, при этом не нарушается целостность профиля, не повреждается внутренняя поверхность. При сварке профильной трубы необходимо учитывать толщину стенки.
Особенности и характеристики профильных труб
Пустотелый прокат различного профиля производится из низкоуглеродистых или низколегированных сталей. По сечению профиль подразделяется на:
- овальный;
- плоскоовальный;
- многогранный;
- прямоугольный;
- квадратный.
Наибольшей популярностью пользуется квадратная труба из-за равномерно распределённых ребер жесткости и легкости монтажа. Из нее выполняют лестничные перила, уличные конструкции, каркасы ворот, теплиц, элементов городской среды: беседок, скамеек, игрового инвентаря. Пустотелый прокат при низком удельном весе отличается большой прочностью, металлоконструкции способны выдерживать большие динамические и статические нагрузки, если качественно выполнен стык.
Виды сварочных соединений профильных труб
Выбор метода и температурного режима обусловлен толщиной стенок труб, так как деформационное напряжение у профиля выше, это особенно актуально для торцевого крепления, важно, чтобы конструкцию не повело.
- Дуговая, применяется для проката со стенкой от 2 до 6 мм.
- Газовая, не применяется для тонкостенного проката из-за быстрого расплава стали с последующей деформацией.
- Контактная, требует специального оборудования.
Электродуговая сварка
Такой метод позволяет создавать крепеж в любых, даже труднодоступных частях конструкции. Для работы необходимо использовать электроды и аппарат. Работу реально выполнить своими руками, основные ее этапы:
- При касании электродом металла появляется дуга, в этот момент необходимо быстро отвести руку с держателем от рабочей зоны;
- Плавными движениями постепенно наплавляют шов, важно, чтобы металл не скапывал, а растекался по поверхности равномерно;
- Процесс спайки непрерывный, пауза делается только при смене электрода.
- В финишной точке шва, чтобы не было трещин на металле, оставляют дугу на пару секунд, только затем отводят руку.
Возможные виды крепления электросваркой:
- тавровое;
- двух поверхностей внахлест;
- под углом;
- стыковое.
Выбираем электроды для дуговой сварки
Они бывают двух видов:
- образующие расплав при температуре дуги, таким электродом заполняют пространство между кромок;
- жаропрочные, не расплавляющиеся от температуры дуги, в этом случае необходимо дополнительно применять припои.
- сварка инвертором осуществляется электродами типа ОЗЛ, пригодными для нержавеющих сталей;
- какими электродами варить 2 мм профиль – только неплавящимися вольфрамовыми, с сечением не выше 1,5 мм;
- для стенки от 2 до 3 мм нужен 2 мм электрод;
- если толщина от 4 до 6 мм, выбирают 4-х миллиметровые следующих марок: УОНИ-13/55 с основным видом обмазки; МР-3, они легко зажигаются; АНО – универсальные.
Газовая сварка
Поверхности варятся при возгорании смеси ацетилена и кислорода, шов образуется за счет флюса и сварочной проволоки. Газовая сварка используется только для профиля со средней и толстой стенкой, при соединении тонкостенных профилей возможно прогорание и деформация шва. Описание процесса:
- На свариваемые поверхности наносят флюс;
- Присадочная проволока при сваривании тонких стенок вводится в разогретый шов справа налево за горелкой, для толстостенных швов в обратном направлении, до нагрева металла;
- Образовавшийся стык освобождают от окалины, проводят его зачистку, делают антикоррозионную обработку.
Контактная сварка
Этот способ считается наиболее надежным, основан на молекулярном скреплении двух стенок трубы. Слои металла разогреваются насквозь электрической дугой, затем путем сжатия образуется диффузионный слой однородной структуры. Такой вид сварки требует специального оборудования, поэтому в быту не встречается.
Полезные советы
Качество соединения зависит от соблюдения технологии. Необходимо учитывать особенности подготовки поверхности: ее необходимо обезжирить, зачистить, проверить ровность кромки, со стенок свыше 4 мм для дуговой предварительно снимают фаску. При газовой горелку не держат в определённом положении, а раскачивают.
Как сварить профильную трубу под 90 градусов
Для правильного распределения нагрузки при монтаже конструкции делается расчет сварки углом по специальным формулам. Чаще при монтаже делается соединение под 90°.
Как правильно варить профиль под прямым углом:
- Нужна ровная поверхность, на ней укладывают фрагменты конструкции.
- Затем правильно делаются срезы, для точности используют магнитные угольники, косынки.
- После подготовки поверхности узел фиксируется.
- Прихватывается в нескольких точках, только после этого делается основной шов.
Как варить тонкие трубы
Важно понимать, что нужно делать, чтобы не прожечь трубу:
- не использовать газовый метод;
- при дуговой сварке правильно выбирать электроды;
- сила тока для сваривания тонкостенных профилей не должна быть выше 60 А;
- удобно применять технику отрыва – делать точечный шов;
- «вкладыши» обеспечивают ровного стыковое скрепление без прожогов.
Сварка встык
Для прочного соединения сначала рекомендуют в нескольких местах прихватить профиль. Обварка тонких стенок делается однократным проходом, толстые проходят электродом многократно.
Как правильно сваривать профильную трубу чтобы не повело
Профильная труба является одним из самых популярных видов металлопроката на сегодняшний день. Используя профильную трубу и сварку можно собрать множество полезных и легких конструкций из металла.
Единственная проблема, с которой приходится сталкиваться сварщикам в процессе работы, это температурные деформации при сварке. Толщина стен профильной трубы незначительная, что становится причиной возникновения деформаций и прожогов.
Нередко конструкцию из профильной трубы ведёт, а в самом металле образуются прожоги. Чтобы этого не случилось нужно понимать, как варить тонкие профильные трубы, толщина стен которых не более 2 мм. Какие правила существуют и как не допустить температурной деформации.
Что делать, если при сварке ведёт профильную трубу
Конструкции из профильной трубы чаще всего ведёт по швам, они уходят внутрь вследствие деформаций. Происходит это по причине неправильной технологии сваривания, либо из-за спешки и ошибок. Поэтому главное правило при сварке профильных труб — абсолютно никакой спешки.
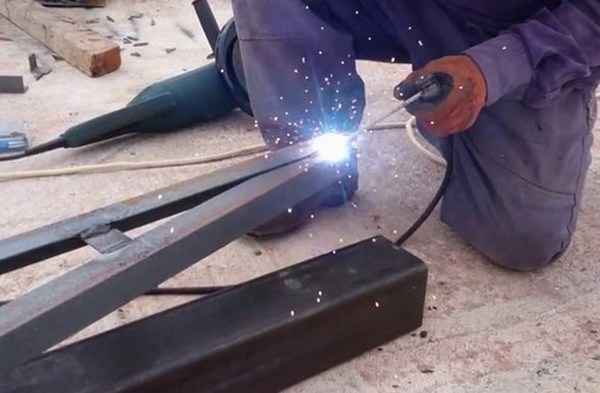
Нагреваясь, металл ведёт в сторону, но если не спешить и давать время на остывание, как правило, он возвращается назад. Также при сварке тонкостенных профильных труб рекомендуется придерживаться следующего:
- Осуществлять сварку на малых токах (10-60 А);
- Не использовать толстые электроды. Максимальный диаметр электрода в данном случае должен быть не более 2 мм;
- Точечно прихватывать конструкцию и лишь затем, осуществлять сварку в один проход.
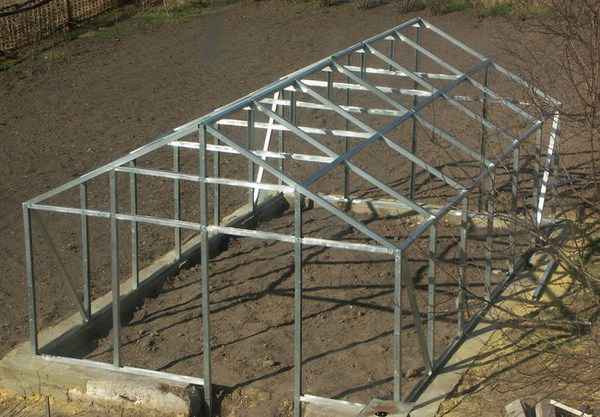
При сварке профильной трубы следует выдерживать короткую дугу. Сильный разрыв и удлинение сварочной дуги, непременно приведёт к образованию прожога. Также, нельзя сильно перегревать металл, нужно давать время на то, чтобы он остыл.
Какие электроды для сварки профильной трубы использовать
Варить профильную трубу рекомендуется электродами, которые предназначены для сварки низкоуглеродистых и углеродистых сталей. Самыми распространёнными марками электродных стержней являются УОНИ, МР-3, ОЗС и другие.
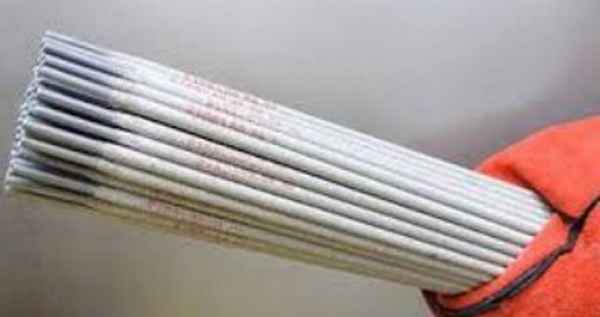
Перед свариванием металлоконструкций рекомендуется прокалить электроды в печи. Это позволит улучшить качество сварного соединения, а также облегчит работу сварщика по разжиганию электродных стержней и получению стабильной дуги.
Как бороться с температурной деформацией при сварке
Чтобы профильную трубу не вело при сварке, нужно заранее предугадать все нюансы:
- Сварные швы накладывать, таким образом, чтобы они компенсировали возникающее напряжение;
- Предварительно осуществлять изгиб конструкций в противоположную сторону от возникающих деформаций. Температурная усадка позволит выгнуть металл в обратную сторону;
- Охлаждать конструкцию естественным путем;
- Выбрать правильный режим сварки;
- Осуществлять тепловую правку после сваривания заготовок.
В общем, при сварке профильной трубы не нужно спешить. Сначала следует собрать всю конструкцию на прихватках, затем вывести геометрию, и лишь после этогом можно будет всё обварить по углам.
Сварка профильной трубы 1.5 мм инвертором для начинающих.
В настоящее время для производства легких каркасов, металлоконструкций, конструкций заборов, ферм, ворот, каркасов различного назначения и прочих изделий зачастую используют профильную трубу.
Сварные конструкции, изготавливаемые из данного материала, получаются легкими, а также имеют достаточно высокие прочностные показатели. Получают ее из обыкновенной трубы путем ее пластической деформации, в горячем или холодном состоянии. Профиль, который наиболее часто используется, имеет в сечении квадрат или прямоугольник. Изготавливают в подавляющем большинстве ее из низкоуглеродистой стали.
В значительно меньших масштабах применяются низколегированные и нержавеющие стали, обусловлено это высокой ценой получающейся конструкции. Для начинающих сварка инвертором профильной трубы часто бывает проблемой, особенно если толщина стенки 1.5-2 мм.
Сварочная маска — это та часть сварочного оборудования, на которой не стоит экономить, если вы собираетесь квалифицированно заниматься сваркой и сохранить своё зрение. Хорошая маска с заменителем прослужит вам много лет. Продавец — консультант в магазине поможет вам с правильным выбором. Лучше чуть больше заплатить и взять максу хамелеон, которая автоматически затемняется. Это удобно, видно, где находится электрод до начала сварки. Обычная маска со светофильтром из темного стекла не даст такой возможности. Еще один плюс хамелеона – можно отбивать шлак без щитка. Сама маска будет вместо него.
При выполнении сварочных работ Вам будет необходим вспомогательный инструмент и материалы:
Виды сварки, применяемые для профильной трубы.
Профильная труба используется при производстве металлокаркасов и конструкций из низкоуглеродистых сталей. Размеры профиля согласно ГОСТ от 10-15 мм до 180-230 мм, а толщины от 0,8-1,0 мм, до 18-20 мм.
Чем лучше варит профильную трубу? Чтобы ответить на данный вопрос, необходимо разобраться, а как вообще варят такие изделия. Для сварки их применяют следующие способы:
- Ручная сварка плавящимся электродом;
- Полуавтоматическая в CO2;
- В среде аргона неплавящимся электродом.
Последний вид применяют для профиля малой толщины (как правило до 1,5 — 2,0 мм). При небольшом объёме работ данные профили варят ручной дуговой сваркой инвертором штучными электродами. Данный способ удобен, оборудование не дорогое, к тому же выполнение процесса не вызывает больших сложностей. В данной статье на сайте mrmetall.ru мы подробно раскроем технологию ручной сварки инвертором конструкций из данного материала.

Сварку профильной трубы полуавтоматом (механизированную) применяют при производстве габаритных сварных конструкций на производстве. Несомненным плюсом данного способа это возможность проведения процесса на малых толщинах и минимальное тепловложение, что на порядок снижает возникающие деформации. Особенно это актуально для протяженных швов. Проводить процесс полуавтоматом получиться практически у любого, так как процесс автоматизирован. О том что для этого необходимо читайте в нашей статье.
Конечно, есть и недостаток в виде сложности применения данного метода в монтажных условиях, ввиду сдувания порывами ветра газовой защиты. Приводит это к возникновению дефектов и нестабильному протеканию процесса.

Сварку в аргоне применяют для данного типа конструкций редко, ввиду высокой стоимости. Инертный газ дорог, а способ имеет невысокую производительность. Применяют его в случаях, когда необходимо сваривать изделия из нержавеющей стали или профилей очень маленькой толщины, тогда применение данного метода оправданно и незаменимо.
Как сварить профильную трубу инвертором.
На этот вопрос мы ответим в рамках стати. Информация в статье будет ориентирована на начинающих сварщиков и новичков. Варить профильную трубу инвертором достаточно просто, ввиду этого сварка данным способом применяется практически повсеместно. Первое что нужно сделать, это подготовить кромки.
Первое, что необходимо сделать это зачистить металл. Зачищать можно шлифмашинкой, металлической щеткой или напильником. Такая обработка поверхности значительно уличшит результат. Ржавчина, окалина, масло, пыль и прочие загрязнения должны быть полностью удалены. Желательно обезжирить поверхность.
Затем необходимо замерить толщину основного металла. От этого будет зависеть дальнейшая подготовка и обработка изделия, техника и режимы, на которых будет выполняться сварка. При толщине 1.5 мм до 3.5-4.0 мм процесс можно вести без разделки кромок. При толщине около 3 мм лучше использовать разделку кромок, для обеспечения полного провара.
Полярность – обратная («+» — на электроде; «-» — к изделию). Подробно о полярности можно прочитать тут.
Какими электродами лучше варить профильную трубу 1.5 — 3 мм.
Сварочные электроды лучше использовать с рутиловым или основным покрытием. Для начинающих, по нашему мнению, лучшими являются электроды ОК-46, ОЗС-12, МР-3, имеющие в составе обмазки рутил. Он обеспечивает легкий поджег и устойчивое горение дуги. Для того чтобы правильно сварить конструкцию необходимо уделить особое внимание сборке.
Сборку конструкций в большинстве случаев производят на прихватках. Прихватки ставим по краям соединяемых деталей. После выполнения прихваток настраиваем сварочный ток на пробной детали. Для различных марок электродов эти параметры разнятся. На упаковке с электродами заводом изготовителем даются общие рекомендации их и применяем, выставляем значения силы тока.
Профильную трубу можно сваривать между собой как встык, в нахлест, так и под углом 90 градусов. Выполняя процесс на пробной детали, меняем параметр силы тока добиваясь оптимальной геометрии шва. Металл не должен прожигается, а сварочная дуга должна устойчиво гореть и легко возбуждаться. К примеру, для электродов МР-3 диаметром 2,5 – 3 мм. Можно использовать сварочный ток в районе 75-80 А.
Режимы сварки, силу сварочного тока и размеры соединений нужно брать из техкарты. Если Вам необходимы техкарты, то можете написать нам, в форме обратной связи которая находится в самом низу страницы. Мы отправим Вам на вашу почту техкарты конкретно для вашего случая.
Чем меньше диаметр электрода, тем меньше сила тока, а следовательно изделие будет меньше греться. Рекомендуется при сварке тонких изделий использовать электроды как можно тоньше, для того чтобы не прожигать металл.
Как нужно варить профильную трубу чтобы не прожечь.
После окончания подготовки, начинаем варить наше изделие. При толщине детали 1,5 мм необходимо начинать именно на прихватке, чтобы не прожечь тонкий металл.
Рассмотрим правильную последовательность как сварить тонкостенные детали из профильной трубы встык:
- Зажигаем дугу на прихватке;
- Ведем вдоль стыка на расстояние около 10 – 15 мм углом назад без колебательных движений и возвращаемся;
- Дугу делаем как можно короче, чтобы конец электрода отступал от расплава сварочной ванны не более чем на 1,5 мм. Это обеспечит лучшую защиту сварочной ванны. При прохождении процесса на короткой дуге снижается напряжение, следствием является уменьшенная температура расплавленного метала. Именно так нужно варить профильную трубу чтобы ее не повело.
- Подходя к концу стыка, нельзя просто оборвать дугу. Необходимо вернуться на металл шва миллиметров на 20 и там уже оборвать дугу. Если этого не сделать, то в конце шва будет кратер.
- Отбиваем шлак, удаляем брызги металла.
Использование прихваток.
Если вы начинающий сварщик, то сварку профильной трубы инвертором для вас лучше вести с использованием дополнительных прихваток. Их необходимо сделать не только по краям, но и по одной прихватке в середине.
Как уже говорилось лучше применять электроды как можно тоньше: 2,0 — 2,5 мм. Если в процессе у вас дрожит рука и высота дуги колеблется, придерживайте электрод указательным пальцем левой руки. Так постепенно и можно научиться варить.
Для начинающих сварщиков в конце статьи очень полезные видео, посмотрите их. Еще один способ как Вам не прожечь профиль. Если металл все равно прожигается, для вас есть способ-лайфхак. Необходимо в трубу установить прямоугольник или квадрат из металла, подходящий по сечению. К примеру, для профиля 20х40 можно взять металл прямоугольного сечения 15х35.
После этого необходимо состыковать изделия между собой и начинать варить. Квадрат будет отводить тепло и деталь не будет прожигаться. Полезная хитрость для начинающего сваривать.
Как сварить профильную трубу толщиной 1.5 мм и более?
Точно также, единственное отличие, что при толщине 3 мм и более, диаметр электродов будет больше. Также вам может помочь еще один способ –вополнения процесса с отрывом. При этом способе дуга также зажигается на прихватке, делается небольшая задержка и обрывается. Далее дуга зажигается на заваренном участке, опять производится сваривание «точки» и снова обрывается. При этом способе сварочный ток может быть выше порядка 95 -115 А. Дуга лучше будет зажигаться, а электрод не будет прилипать.
Особенности сварки каркаса из профильной трубы.
Каркасы из профильной трубы очень популярны. Они легкие, прочные, дешевые, просты и быстры в изготовлении.
Отличиями при сварке каркасов является пространственные положения сварных швов. Еще одна особенность — это деформации, которым подвержены все сварочные изделия. Сварные соединения применяемые для данного типа изделия регламентирует ГОСТ 5264. Наиболее часто используемые — стыковые С17, а также тавровые Т1.
Теперь про деформации и как с ними бороться. Очень часто бывает, что при сборке выявляется такой момент, что труба недостаточно качественно изготовлена, имеет не ровные боковые грани.

Это увеличивает зазоры при стыковке, а в процессе сваривания придется наплавить больше металла и сильнее нагреть изделие. Вот тут возникают сварочные деформации, профильную трубу «ведет». Чтобы конструкцию не повело и для снижения этих воздействий используют специальные приспособления кондукторы. Они фиксируют элементы конструкции не давая возможности отклонений от заданных размеров.
Использование кондукторов значительно увеличивает скорость и точность сборки изделий, что несомненно требуется при серийном изготовлении конструкций. Крупногабаритные конструкции необходимо жестко фиксировать к стапелю при помощи струбцин. Производится прихватка деталей по углам. Выполнение производится с противоположной стороны от установленных прихваток.
Начинаем варить с середины, постепенно продвигаясь к краям. При сваривании разнотолщинных профилей, зажигать дугу необходимо на более толстой трубе и переходить на более тонкую. Колебания можно совершать как круговые, так и зигзагообразные.
Вертикальный шов при сварке профильной трубы.
Если необходимо красиво и качественно сварить профильную трубу в вертикальном положении – электрод держим углом вперед. Тем самым не давая вытекать расплавленному металлу за счет давления дуги. Если при этом свариваются детали с разной толщиной, то зажигание дуги производится на более толстой. Самая простая схема выглядит так:
- Зажигаем дугу на более толстой детали, процесс ведем снизу вверх;
- Ведем электрод углом вперед тем самым не давая вытекать металлу сварочной ванны;
- Перемещаем электрод на тонкую деталь (с минимальной задержкой на поверхности);
- Обрываем дугу (применимо на начинающих);
- Для более опытных перемещаемся на более толстую деталь только чуть выше совершая колебания электрода как бы зигзаг.

Сварка профильной трубы – Потолочное положение
При сваривании в самом не удобном положении, которое называется потолочное, методика всё та же что при вертикальном положении.
Начинающим сварщикам лучше использовать способ выполнения с отрывом. При этом способе выполняется как бы точками. Зажгли дугу, наплавили точку, обрываем. Если получается варить без отрыва, то лучше всего совершать кольцевые движения, не большого размера.
Угол электрода направляем на более толстую деталь. Сила тока в данном положении для способа с отрывом 75-95А, а в случае выполнения процесса без отрыва поменьше порядка 65-75.
Сварка профильной трубы под углом. Сварка горизонтальных швов.
В случае когда изделия расположенные под углом 90 градусов, друг к другу необходимо учесть несколько особенностей. Варить необходимо на вертикально расположенной трубе, так как теплоотвод у нее будет больше (в обе стороны от сварного шва). Это снизит возможность ее прожигания и уменьшит деформацию конструкции. Наклон электрода к вертикальной стойке.

Процесс с отрывом все как в предыдущем случае. Варим каждую точку с зажиганием дуги на предыдущей точке. При способе без отрыва, перемещать электрод необходимо вдоль стыка без колебаний (вперед-назад). Получаться поступательные движение к себе от себя и снова к себе. Данный метод подходит также для выполнения процесса под различными углами 45, 60, 90 градусов.
Сварочное оборудование для сварки профильной трубы
В большинстве случаев, когда конструкции варится с применением ручной дуговой сварки, сварочным аппаратом является инвертор. Инвертор это современный источник питания, имеющий малую массу и весьма широкий спектр возможностей.
Также используются сварочные генераторы, а также выпрямители, обеспечивающие проведение сварочного процесса на постоянном токе.
Для сварки полуавтоматом применяют аппараты состоящие из: инвертора, механизма подачи проволоки, сварочной горелки и газового оборудования.
Газовое оборудование в виде баллона с газом, редуктора, шланга и подогревателя не используется, если применяется порошковая проволока.
Для выполнения процесса в аргоне используются инверторы, а также выпрямители, применяется тоже газовое оборудование, что и для полуавтоматической. Процесс выполняют неплавящимся электродом из вольфрама. Электрод устанавливается в сварочную горелку, ей и выполняют сам процесс сваривания.
Заключение
Для выполнения сварки профильной трубы своими руками требуется не так уж много знаний. Главное это желание решить поставленную задачу, а средств для этого много. В нашей статье мы рассказали о возможных способах, методах сварки профилей.