Собираем качественные и надежные сварочные кабели, которые будут служить годами
Комплект сварочных кабелей для ручной дуговой сварки включает в себя два кабеля (провода), один из которых имеет на конце электрододержатель, а другой клемму для подключения к массе. Как правило, стандартный набор, поставляемый в комплекте с недорогим сварочным аппаратом, не самого лучшего качества и выходит из строя после нескольких месяцев использования. Если покупать такой комплект отдельно, то бюджетные модели также не могут похвастаться качеством, а вполне нормальные соизмеримы по цене самого сварочного аппарата. Довольно часто встречаются модели, где упор сделан на одну из трех составляющих, т.е. либо электрододержатель качественный, а кабеля (провода) так себе, либо провода отличные, а все остальное не очень. Поэтому чтобы не играть в рулетку и не переплачивать деньги, предлагаю самостоятельную сборку из проверенных комплектующих. Если заинтересовались, милости прошу.
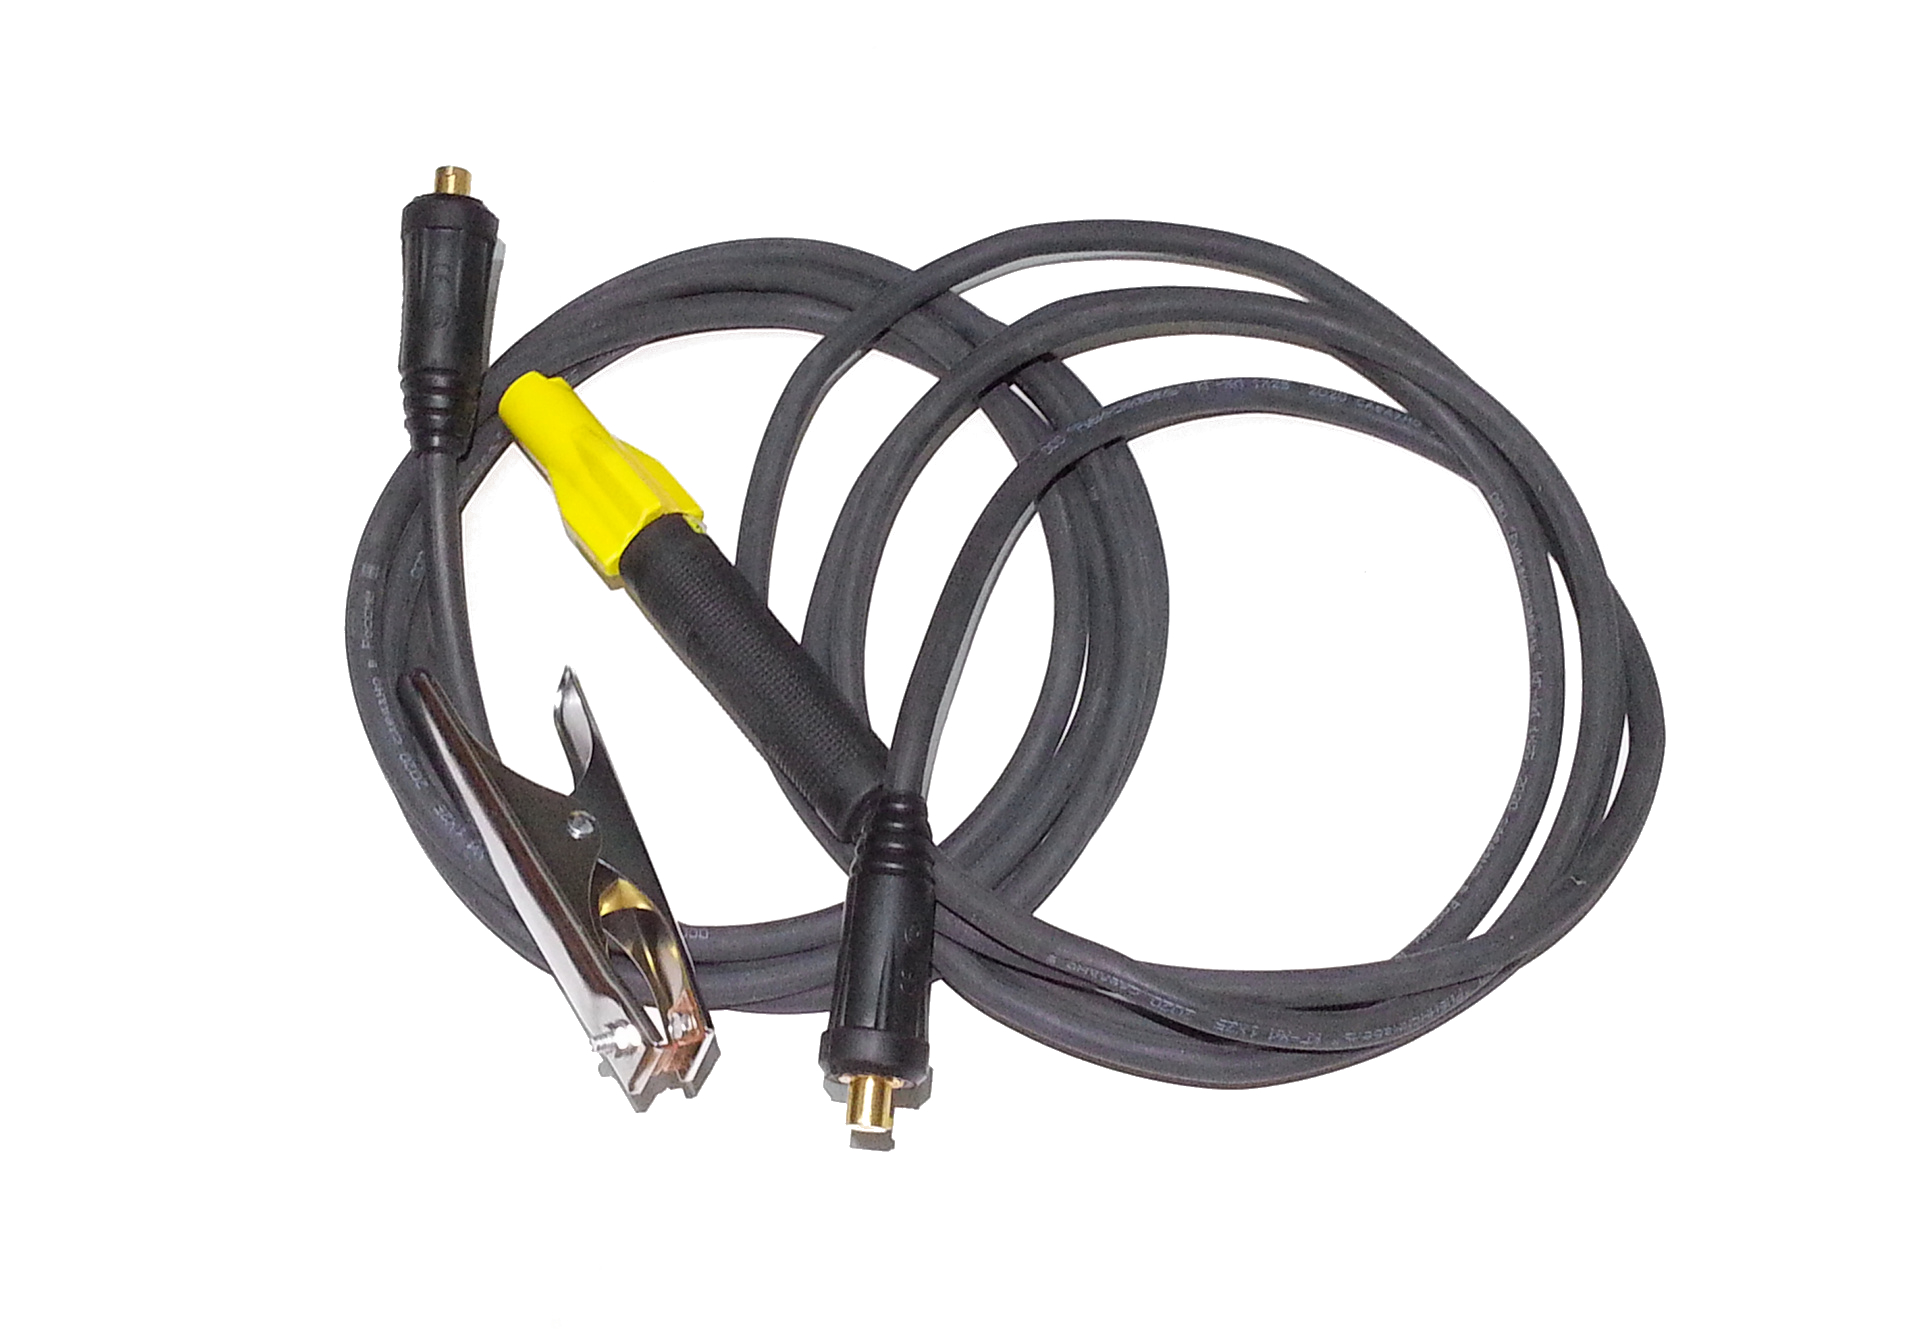
Содержание
Электрододержатель:
Электрододержатель – один из самых важных компонентов, экономить на котором категорически не стоит. От качества его изготовления и конструкции зависит комфортная и удобная работа, а также конечный результат. Я не буду вдаваться в подробности, а отмечу лишь, что существует три распространенных типа электрододержателей: вилочные, пружинные и винтовые. Первые, как правило, самодельные и изготавливаются сварщиками самостоятельно. Они надежны, не очень удобны в использовании и зачастую не изолированы. Вторые самые распространенные, но в низшей и средней ценовой категории их качество оставляет желать лучшего. Качественные пружинные электрододержатели удобны в работе и особых нареканий не имеют. Винтовые электрододержатели достаточно надежно фиксируют электрод под необходимым углом и имеют хорошее качество даже в средней ценовой категории. Отлично подходят новичкам на первых порах, т.к. при неумелом отрыве «прилипшего» электрода не портят контактную площадку держака.
Я не стал идти путем проб и ошибок, поэтому сразу же купил проверенный электрододержатель винтового типа ESAB Handy 200:
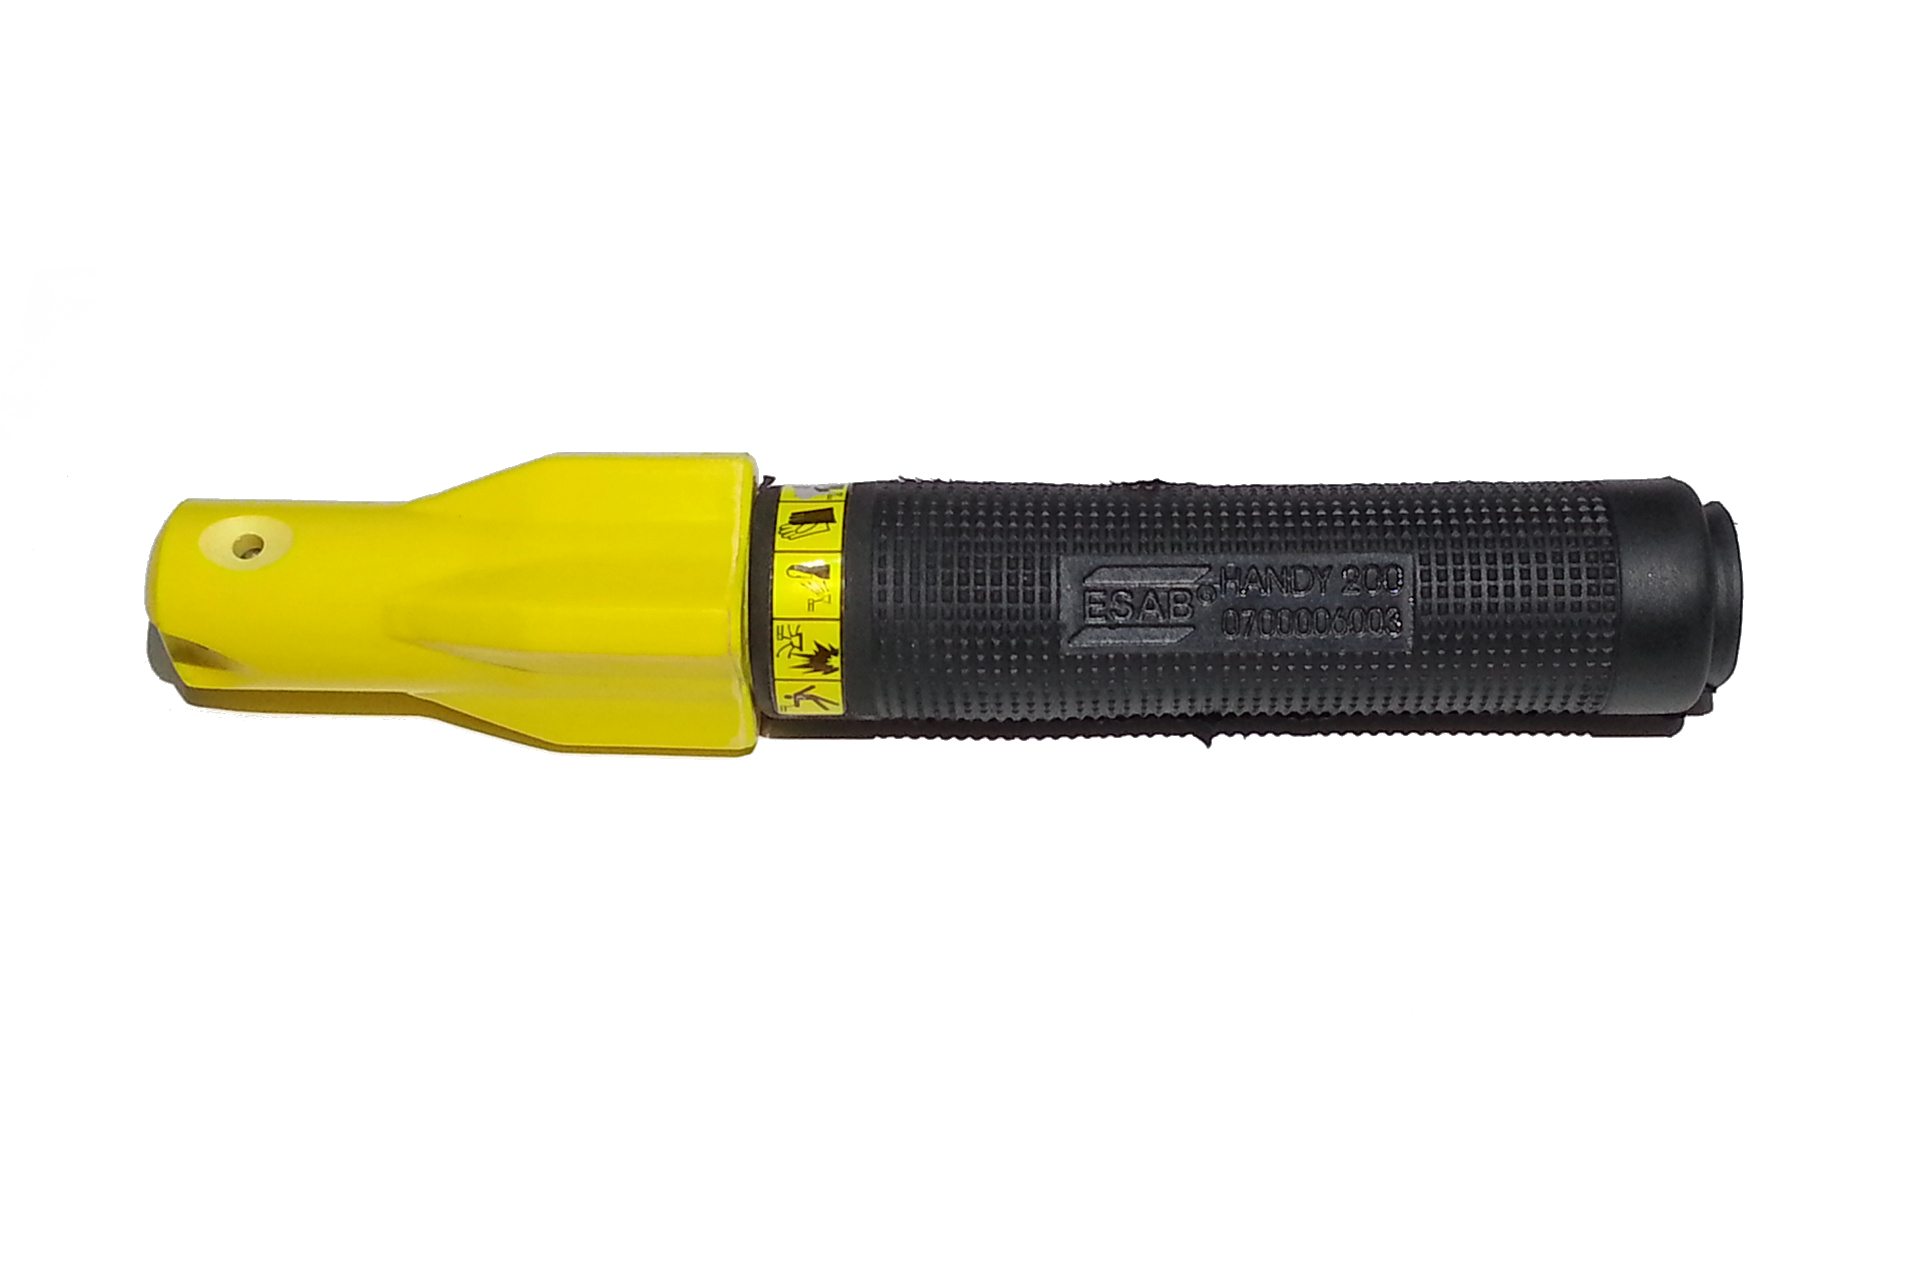
Электрододержатель ESAB Handy 200 я покупал здесь
Китайский проверенный аналог на Аliexpress
Я сварщик-любитель, поэтому под мои нужны и возможности сварочного аппарата тока в 200А хватит за глаза. Учитывая хорошее качество изготовления, данного электрододержателя хватит надолго. Если вы профессионал и вам приходится много варить более толстыми электродами, в линейке есть более мощные модели, рассчитанные на больший ток и более толстые электроды. Но даже эта модель без особых проблем позволит варить током 250А без повреждений, поддерживаемый диаметр электродов от 2мм до 4мм.
Из проверенных производителей можно отметить следующие: Корд (Россия), ESAB (Швеция), FoxWeld (Италия/Китай), FUBAG (Германия), ABICOR BINZEL (Германия) и другие. Огромный выбор держаков здесь и здесь
ESAB Handy 200 имеет хорошее качество и невысокую стоимость, поэтому пользуется большим спросом. Комплект поставки:
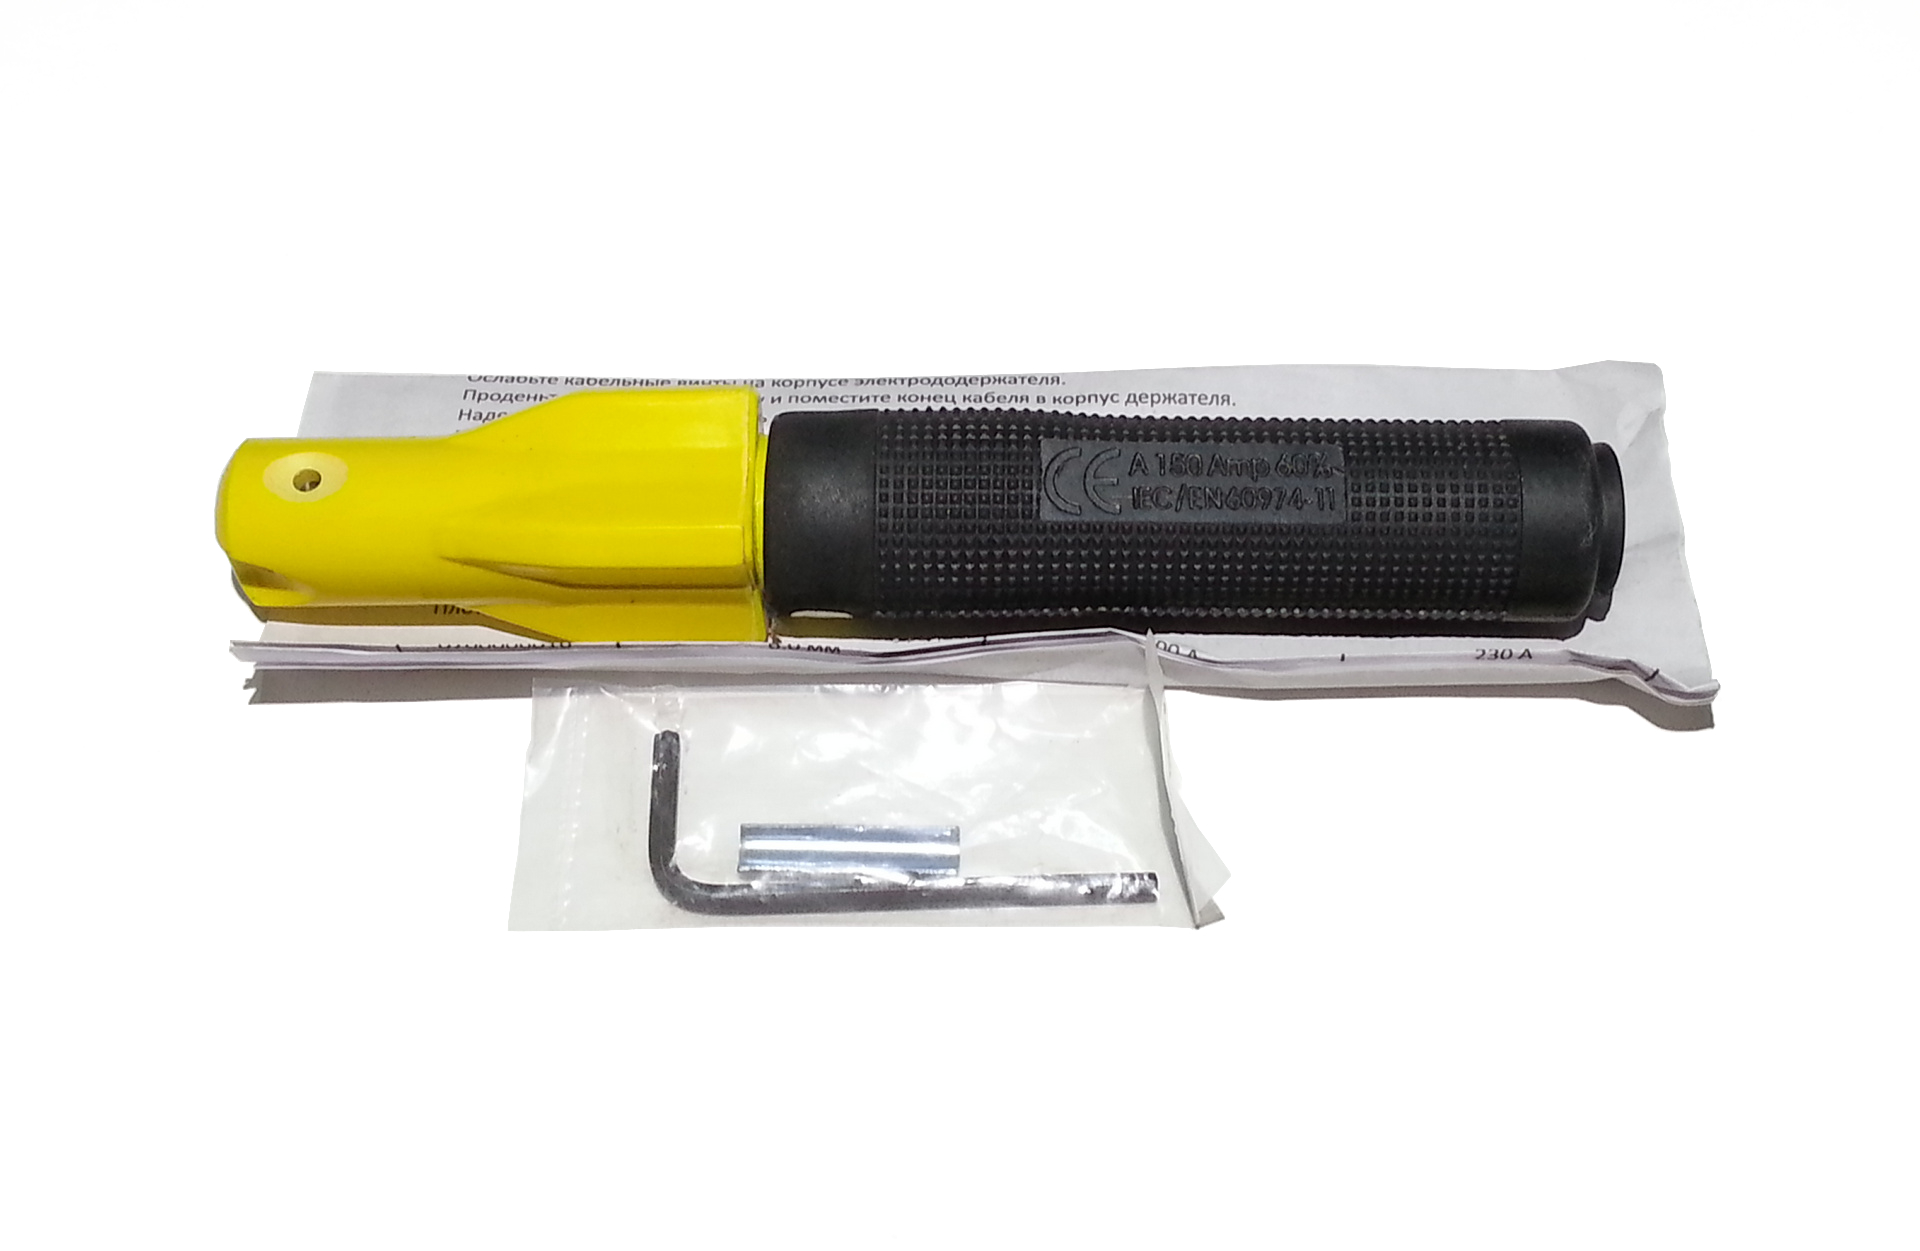

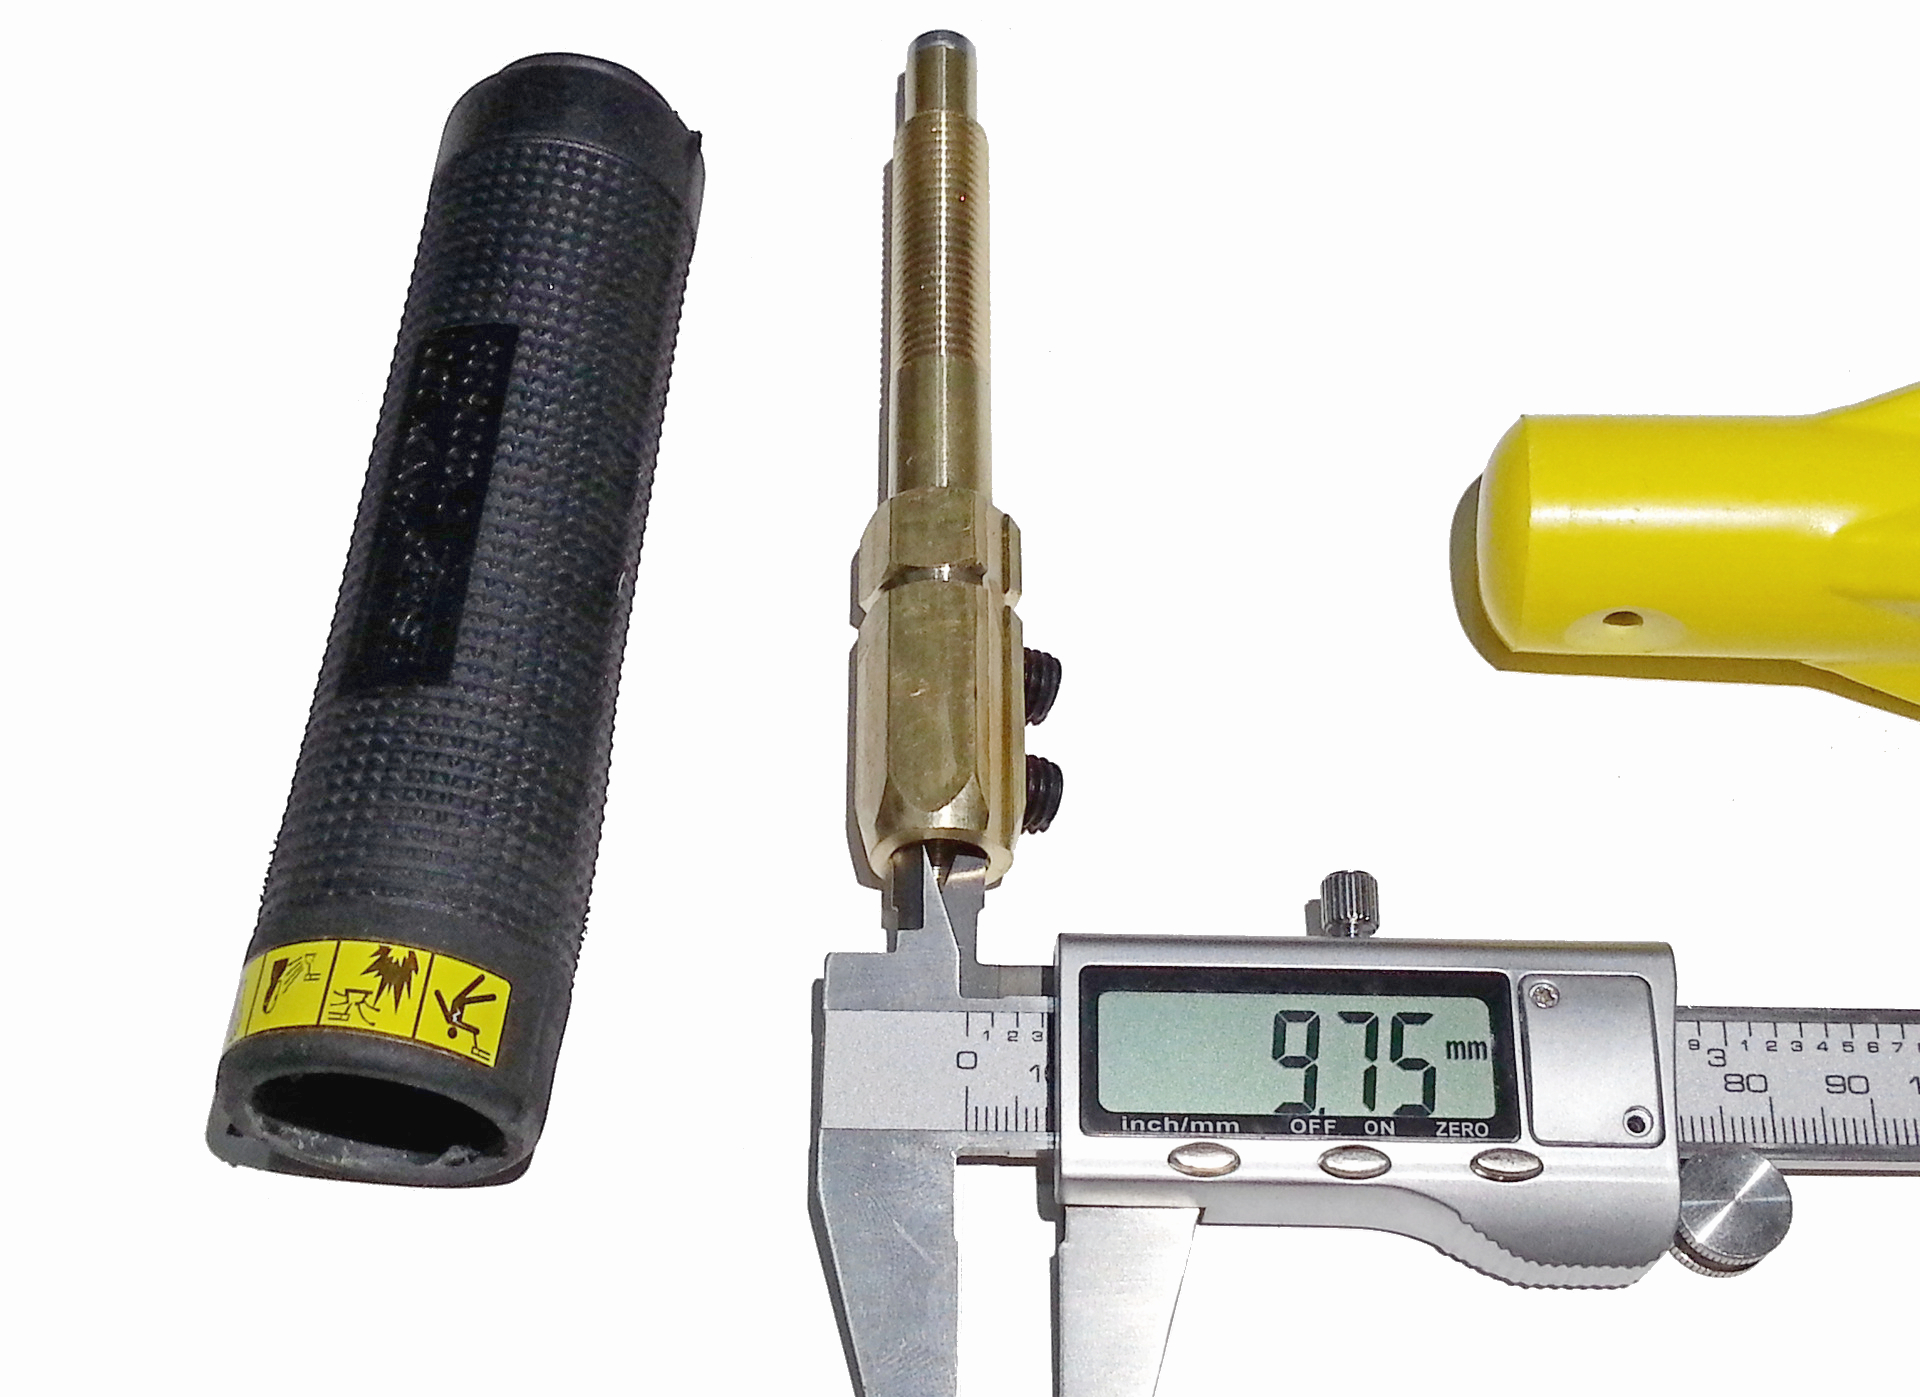
Центральный стержень выполнен из латуни (сплав меди и цинка, с небольшим добавлением олова и других металлов), никакого омедненного железа и прочего дешмана, которое зачастую применяется в дешевых держаках. Все это позволяет пропускать значительные тока без заметного нагрева и повреждений. Для удержания служит прорезиненная рукоять со специальной накаткой, благодаря чему электрододержатель уверенно лежит в руке и выдерживает небрежное отношение. Если сравнивать с недорогими пружинными держаками, у которых ручка выполнена из карболита или пластика, то разница налицо. Тем более последние на холоде или от постоянного нагрева становятся хрупкими и могут разломиться при падении с небольшой высоты.
Крепеж позволяет зажимать провода и кабеля сечением вплоть до 50мм2:
Силовые кабеля (провода):
Вторыми по значимости элементами являются силовые кабеля (провода). От их качества зависит максимальный рабочий ток и уверенный поджиг дуги. Особенно актуально это при работе с недорогим сварочным инвертором, у которого предельный ток еле-еле дотягивает до 120-130А (уверенная сварка 3мм электродом). Тут все упирается в закон Ома: чем выше сопротивление, тем ниже ток, а учитывая «предельные» возможности сварочника, с плохими проводами он может уже «не вытянуть».
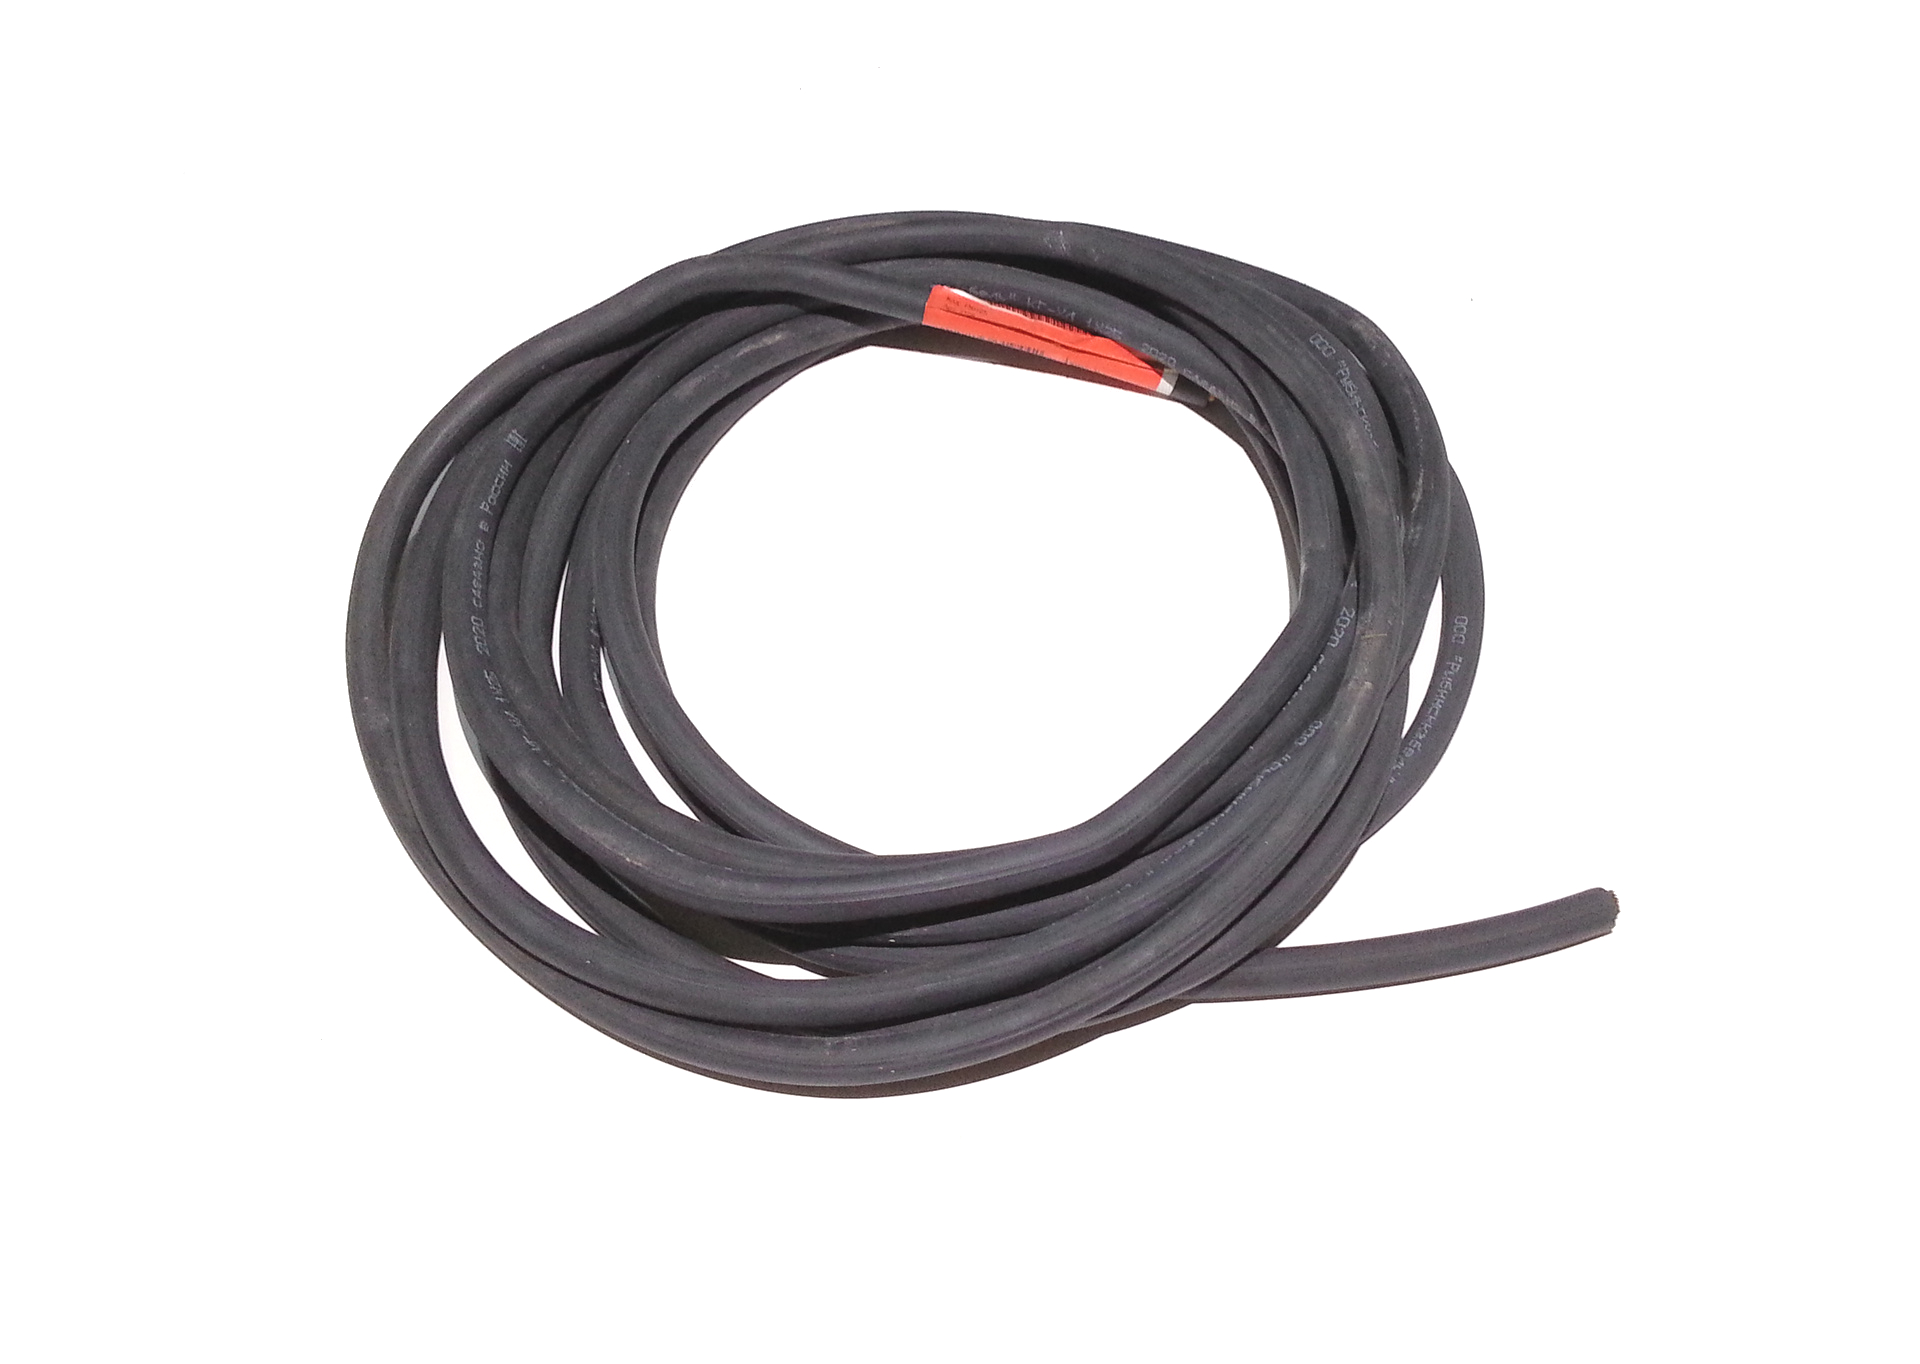
С выбором кабеля я не раздумывал и взял проверенный временем кабель КГ-ХЛ 1х25:
Покупйте в проверенных магазинах по продаже электротоваров. Можно посмотреть здесь
Расшифровывается как кабель гибкий с медными токопроводящими жилами, с изоляцией и оболочкой из резины без защитных покровов (брони) в холодостойком исполнении («ХЛ»). На работе я уже не раз изготавливал и ремонтировал подобные сварочные кабеля, нареканий по ним нет вообще. Если планируются работы на холоде, выбирайте именно в холодостойком исполнении («ХЛ»). Если не ошибаюсь, то с прошлого года все ГОСТовские кабеля КГ производятся полностью в холодостойком исполнении, поэтому при маркировке КГ, кабель на морозе не дубеет. Это не относится к «старым» запасам с маркировкой «КГ» и не ГОСТовским вариантам. Кабеля по ТУ хуже, хоть и дешевле. При заявленном сечении 25мм2, в зависимости от производителя, реальное сечение варьируется от 20 до 23мм2. От себя добавлю, что из этих кабелей я делал провода для прикуривания и дорабатывал провода для автопускача (JumpStarter), даже при -20°С не стоят колом.
При выборе ориентируйтесь на несколько параметров: ток, цена, длина и вес. Сечение кабеля для сварочного аппарата подбирается исходя из тока, отдавайте этому параметру наивысший приоритет. Ориентируйтесь по следующим значениям: 16 кв. мм – до 190А, 25 кв. мм – до 240А, 35 кв. мм – до 290А. Чем выше сечение, тем меньше сопротивление и ниже потери на нагрев. Ценники на медь кусачие, поэтому кабель не из дешевых. Цена, длина и вес кореллируются между собой. Помните, что переносить 25м бухту кабеля 1х25 то еще удовольствие, причем, не дешевое.
Какое сечение выбрать – дело каждого, но я решил перестраховаться и выбрал 25мм2, поскольку сварочник у меня китайский и лишние потери мне не к чему. В принципе, для моих задач хватилобы и 16мм2, но взял с запасом. Тем более как оказалось, кабель изготовлен по ТУ (не ГОСТ):
Зажим массы:
Сварочные кабеля я делал на скорую руку, поэтому приобретал то, что было под рукой в близлежащих магазинах. Нормального зажима я не нашел и временно заказал зажим Диолд 3М-300-02 на 300А:
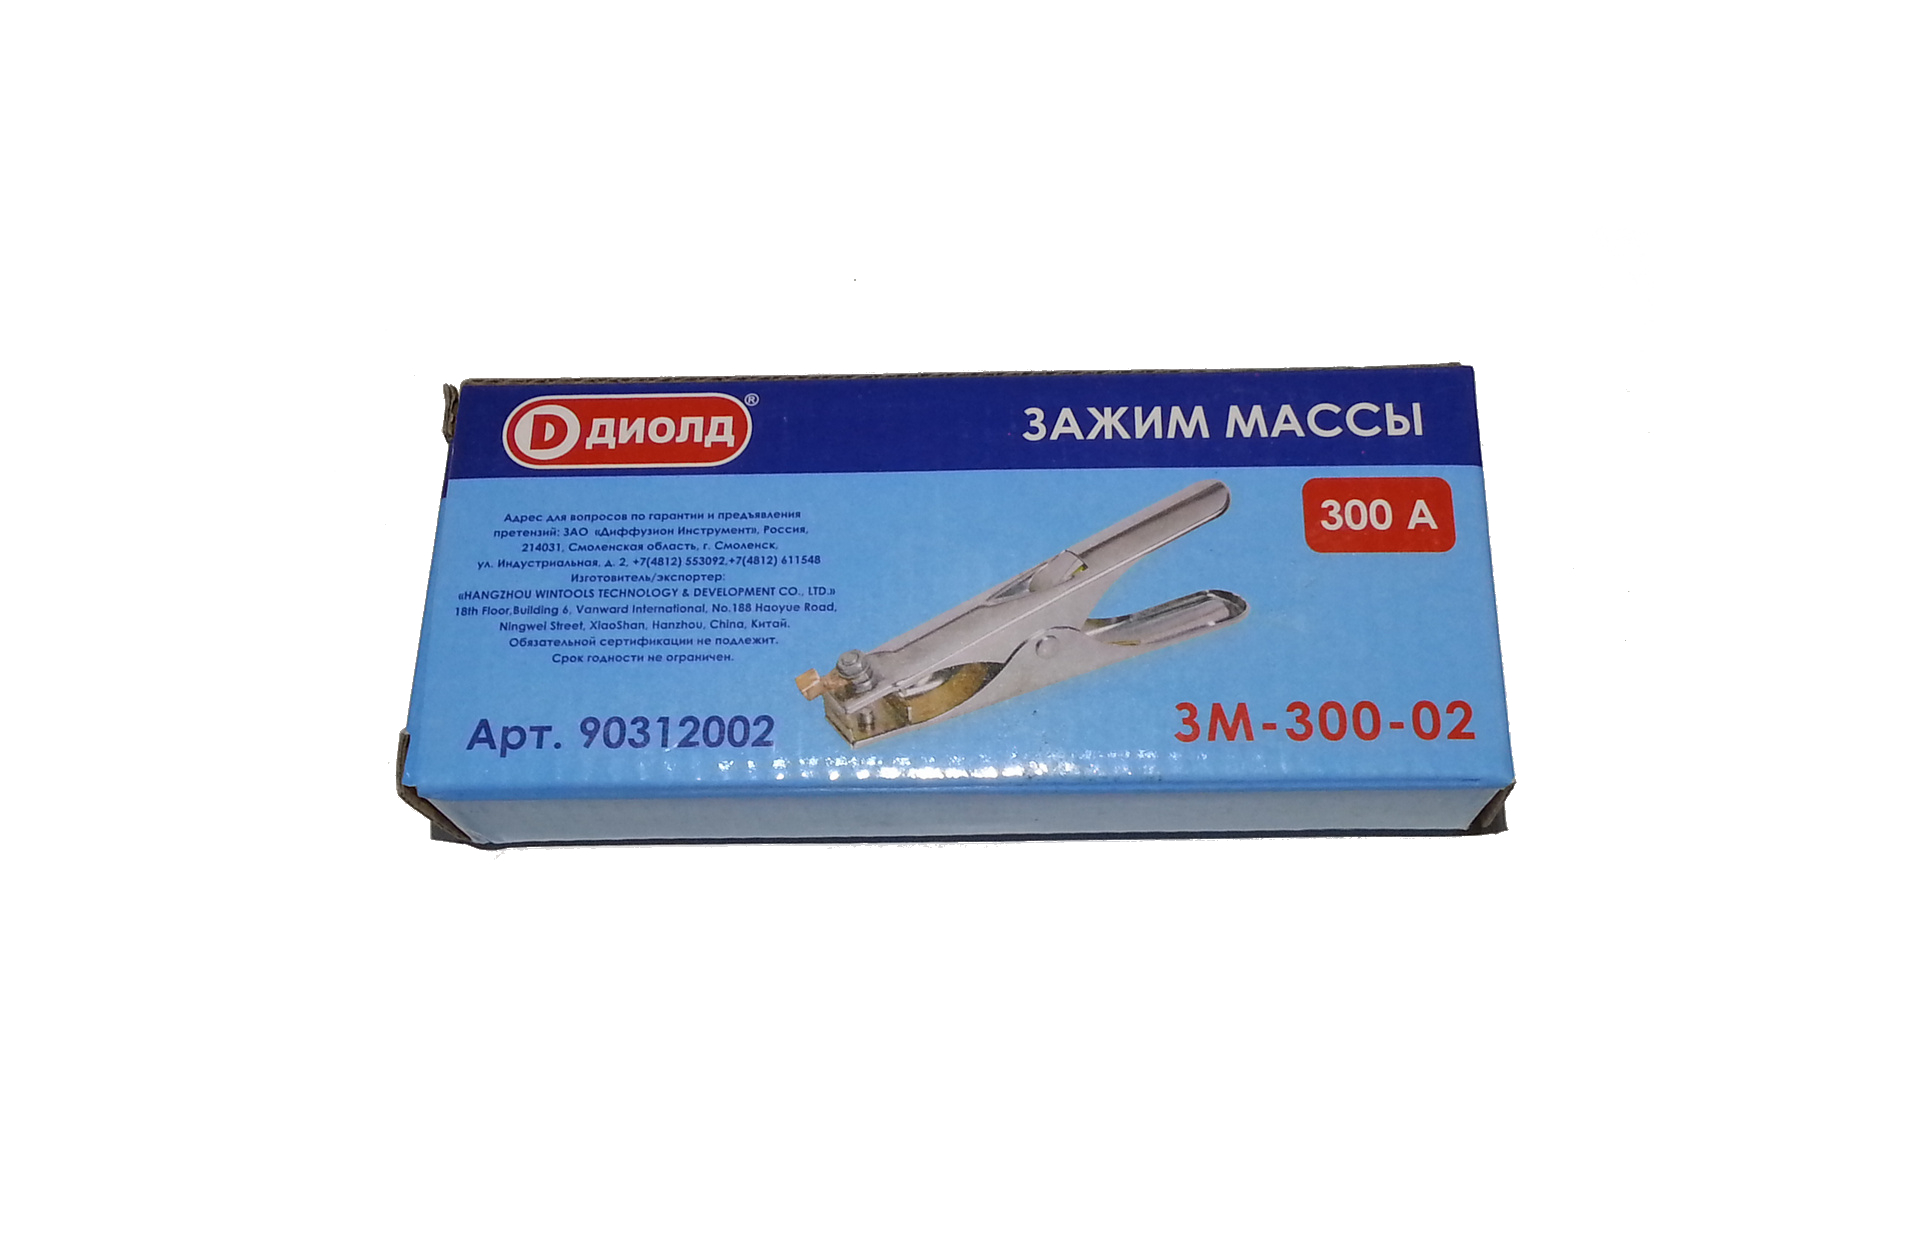
Качество удовлетворительное, но зато цена привлекательная (около 150р). Изначально хотел купить клемму заземления КЗ-25 (КЗ-31) «Корд» из латуни на 250А, но их нигде не было, даже в онлайн-магазинах по приемлемым ценникам:

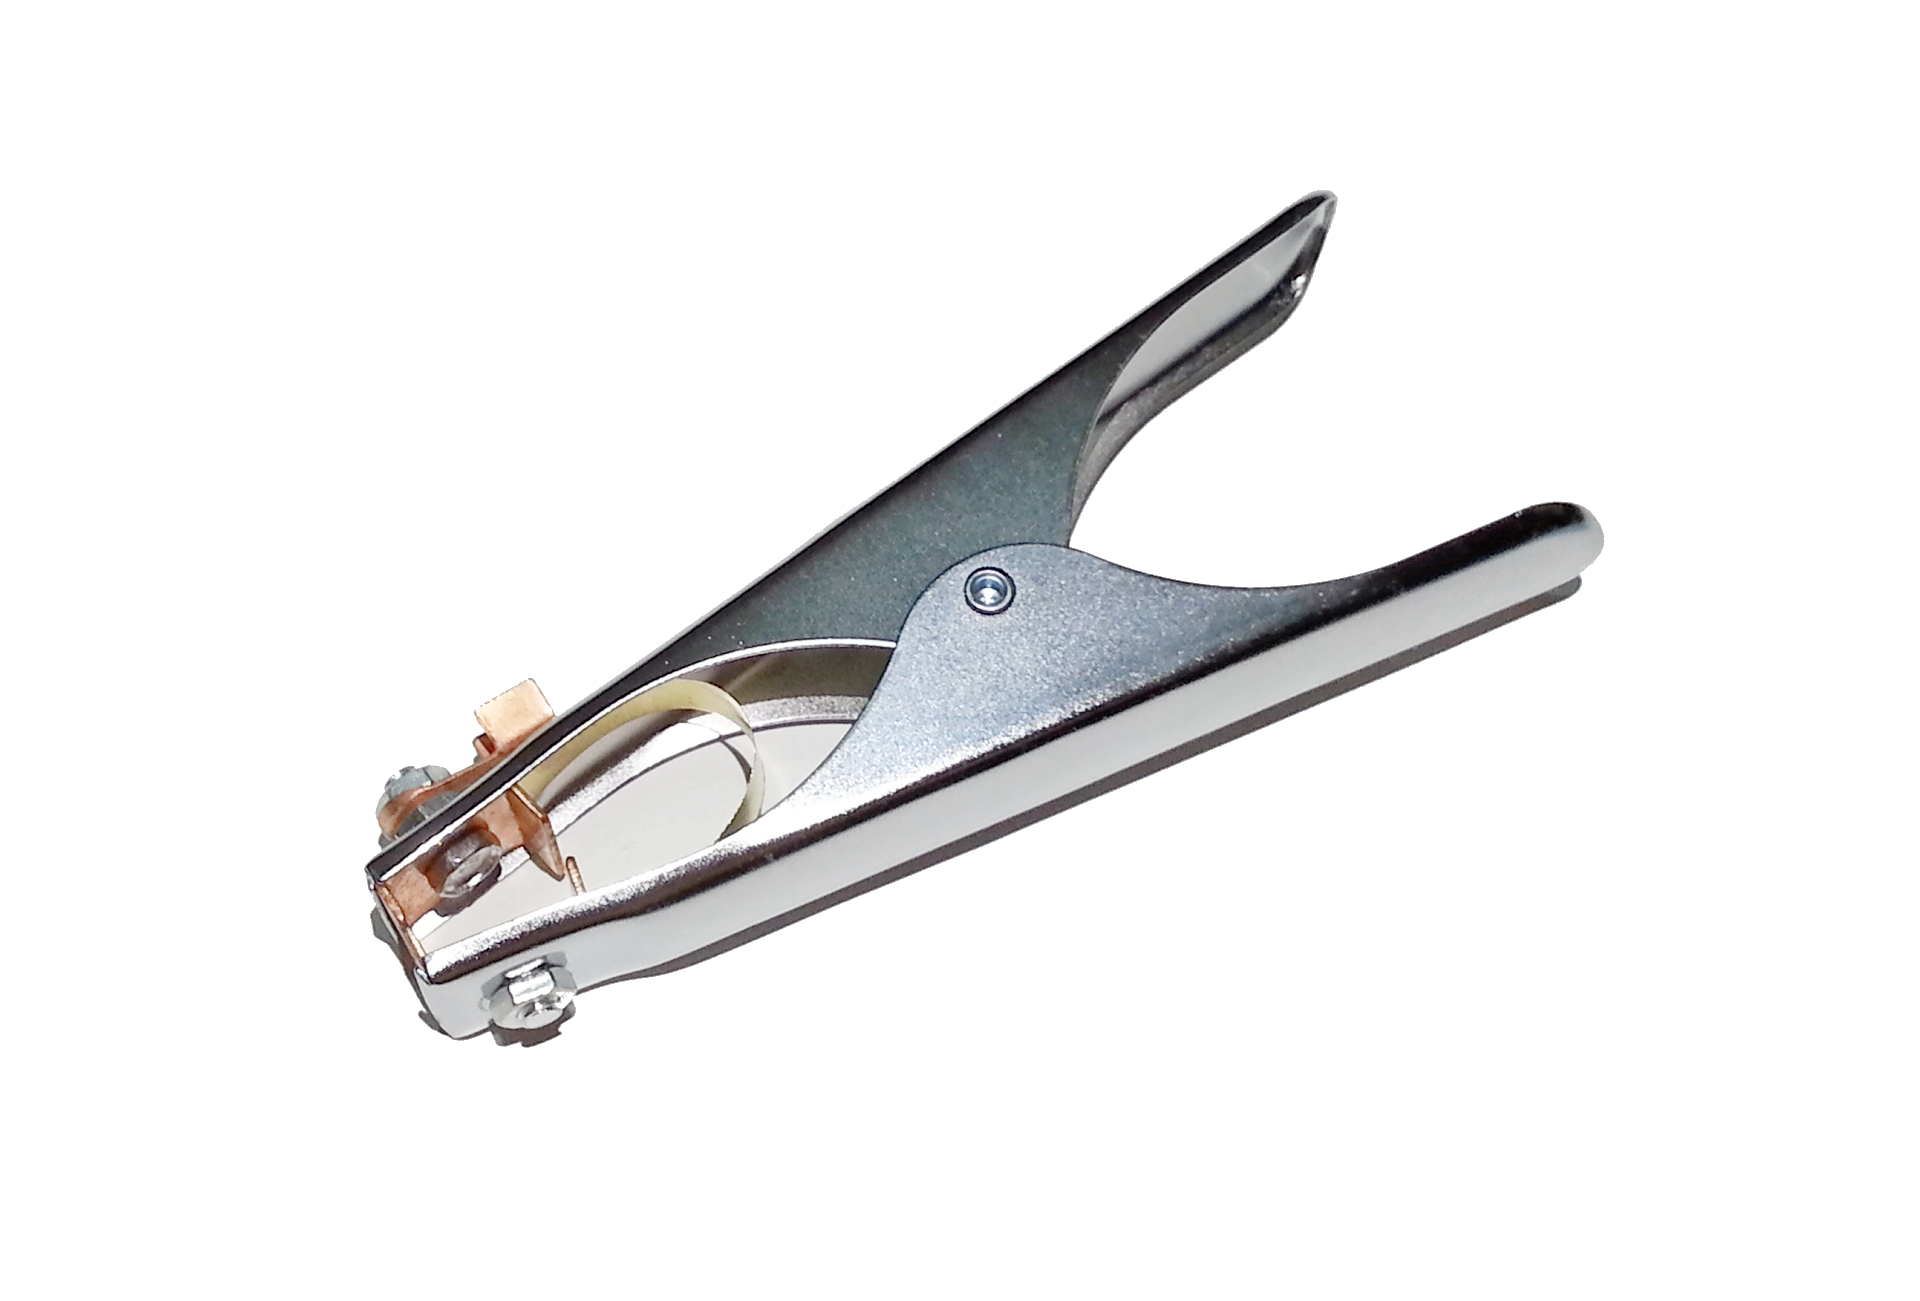
Решил взять дешевую клемму Диолд, доработать ее немного и после покупки нормальной, оставить в качестве запасной. Выглядит она следующим образом:
Приобретал в ближайшем строймаге, но вполне можно заказать и на Алиэкспресс здесь
Ничего хорошего по ней сказать не могу. Выполнена из стали (плюс надежности), в остальном печаль: губки стальные омедненные, роздвиг небольшой, жестяная перемычка коротка и зачастую не позволяет нормально зацепить зажим. Розоватый оттенок на губках – это небольшое напыление меди на сталь для лучшей токопроводимости последней:
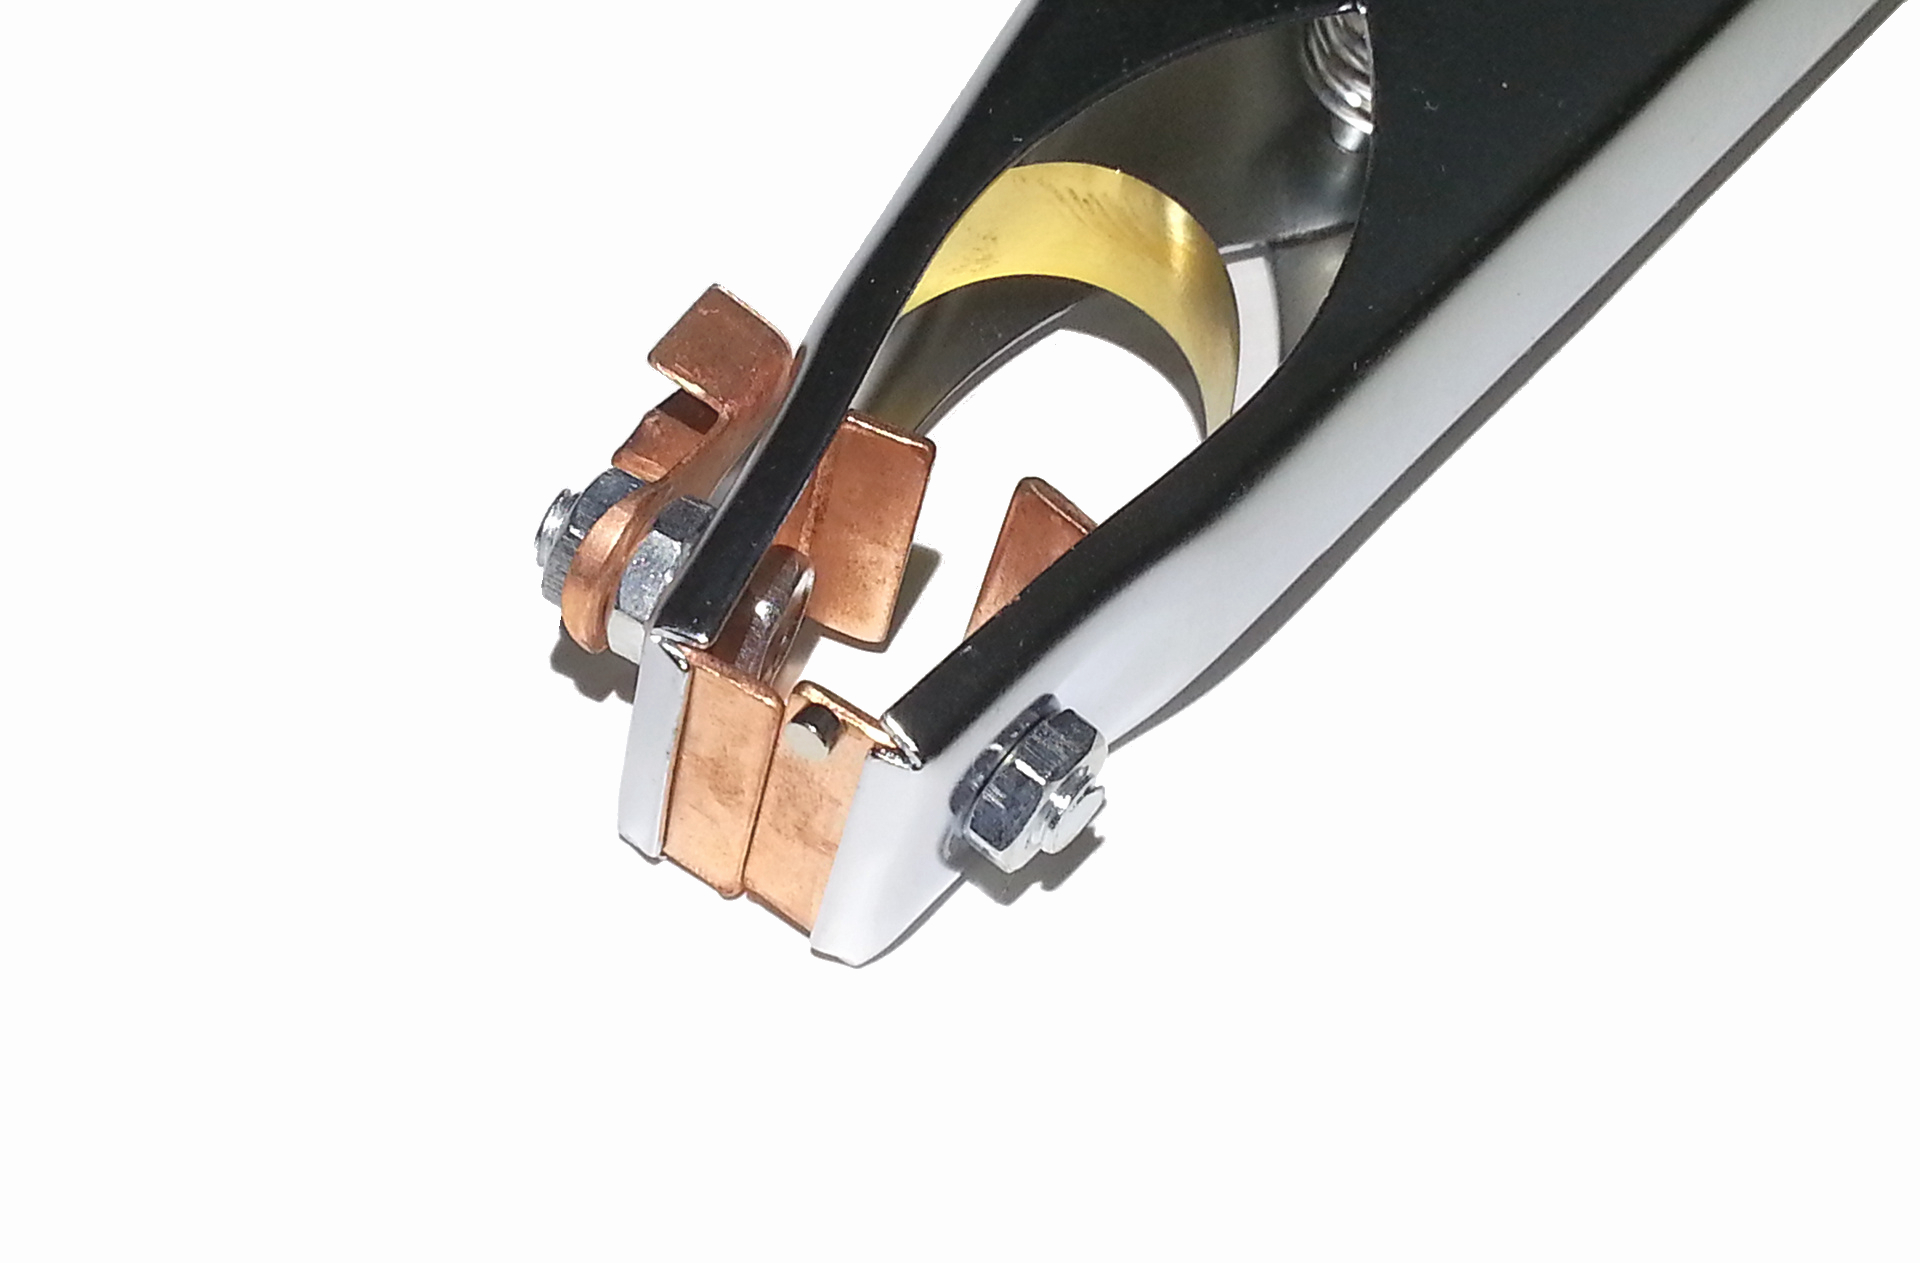
Слой меди небольшой, при 120А будет греться:

Про доработку таких дешманских зажимов расскажу позже, если будет интерес, но на первое время хватит. Моя доработанная при 120А не греется особо, поэтому менять не спешу. Многие профессиональные сварщики в качестве зажимов массы используют небольшие тисочки или струбцины (Корд, ПТК, Brima, Sirio и другие):
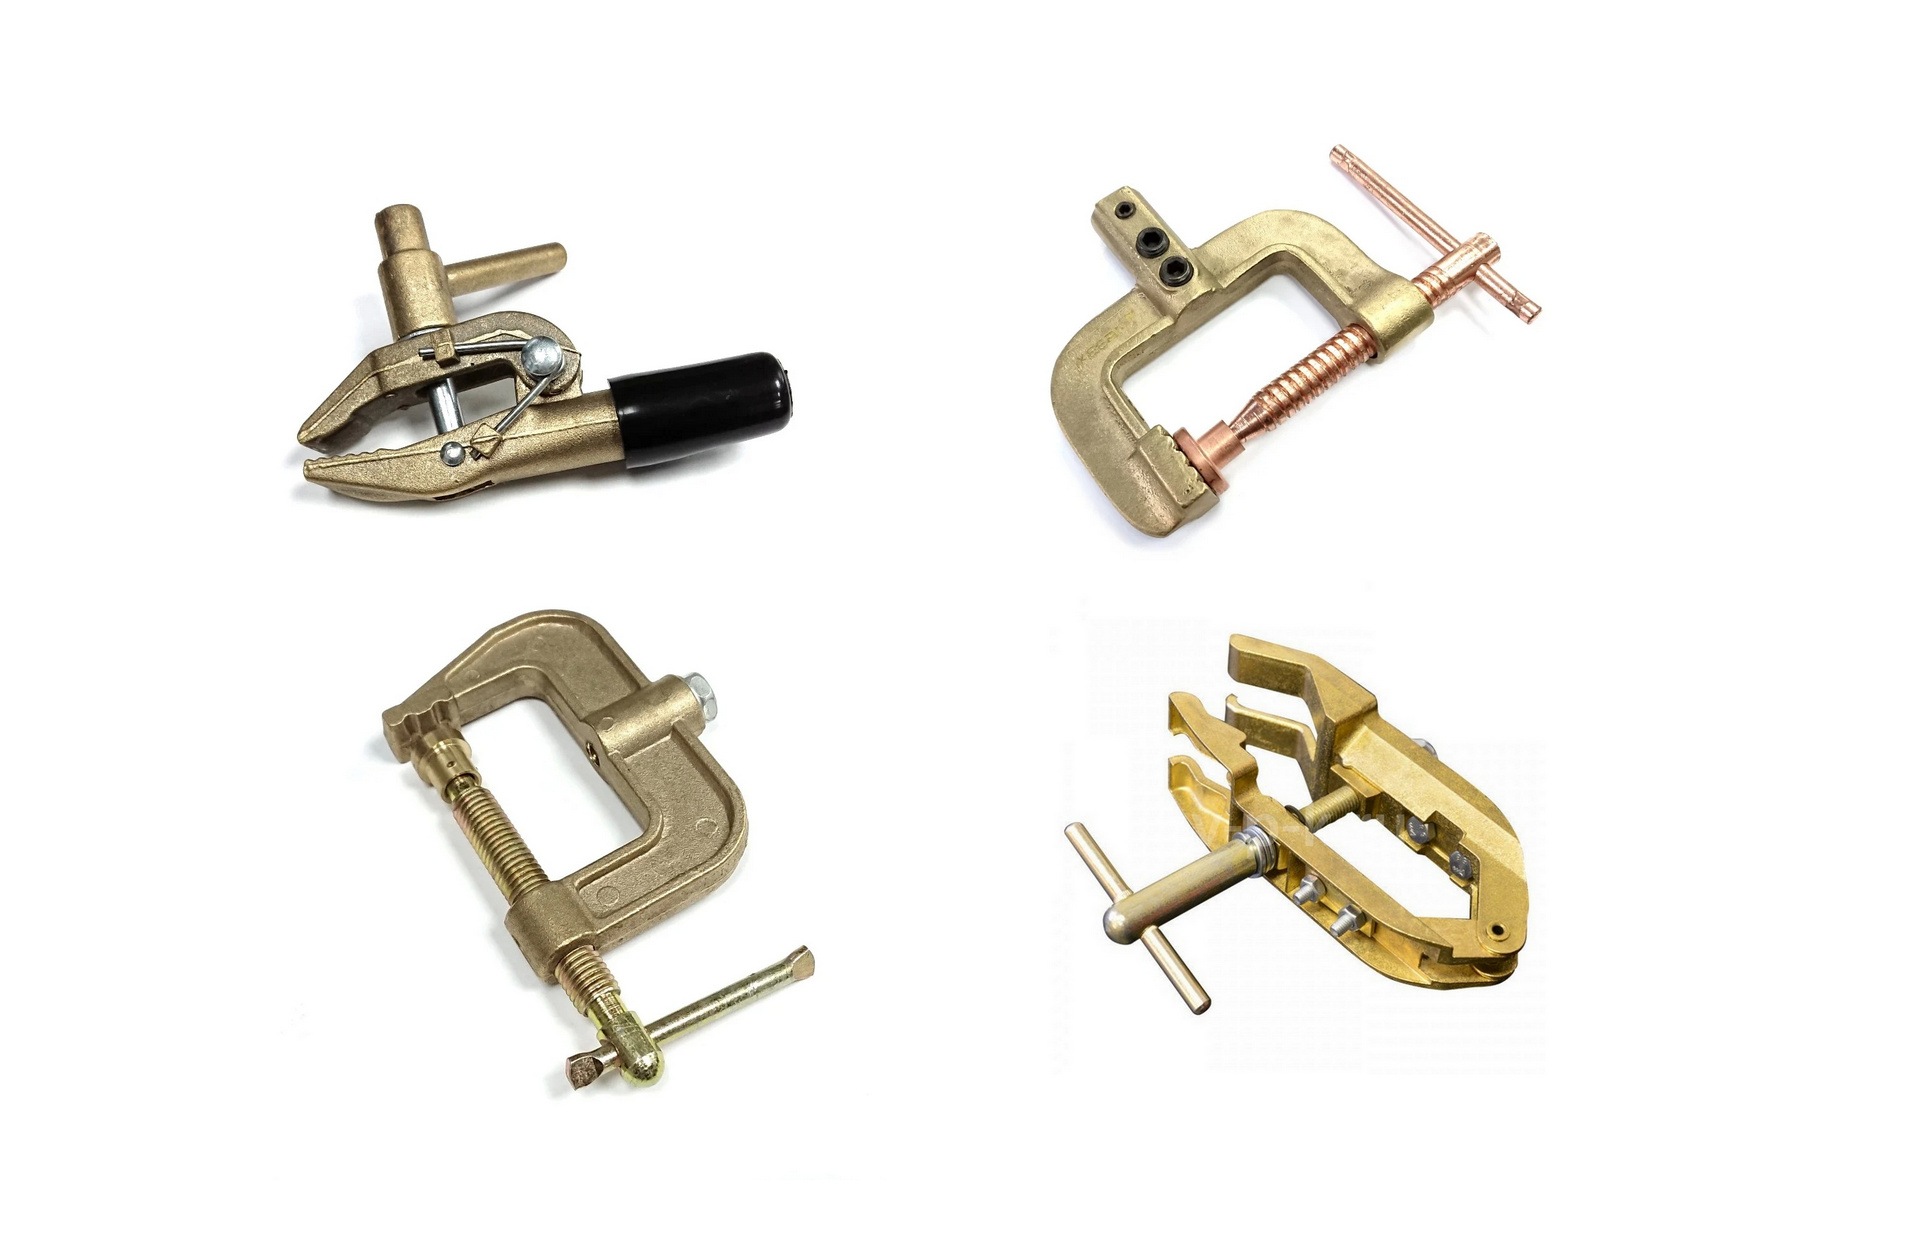
Вариант хороший, но для минимизации потерь и, соответственно, нагрева, лучше использовать бронзовые или латунные вместо стальных.
У китайцев есть хорошие зажимы по гораздо привлекательным ценам здесь
также есть готовые провода с массой здесь
Вилка кабельная:
Кабельные вилки (сварочные разъемы), как правило, идут в комплекте со сварочным аппаратом. При необходимости можно приобрести отдельно. У меня как раз они были в комплекте:
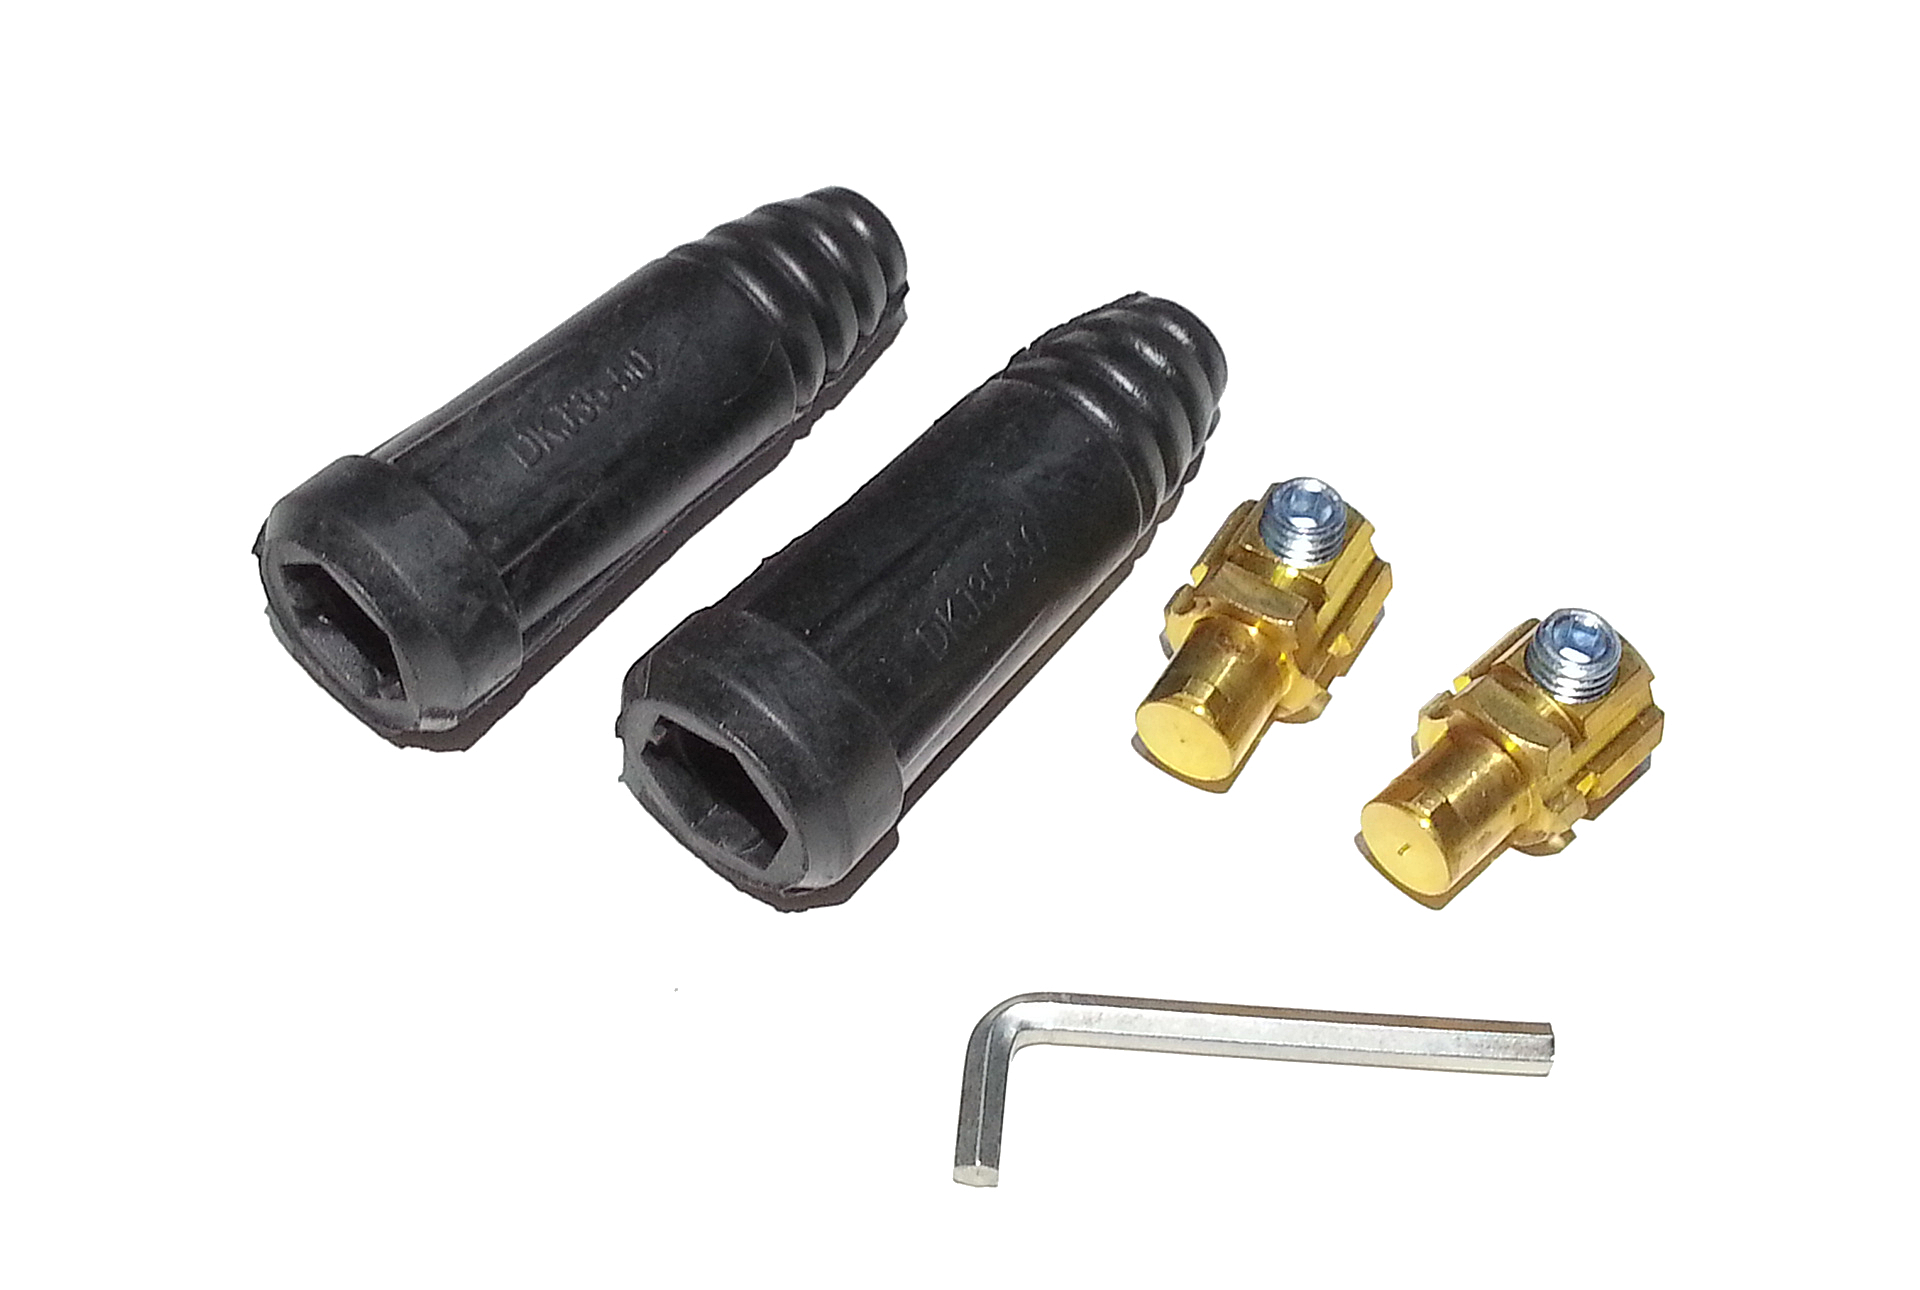
Купить отдельно можно здесь
Качество хорошее, на твердую четверку. Огорчило присутствие жестяных омедненных полосок под винты вместо медных:
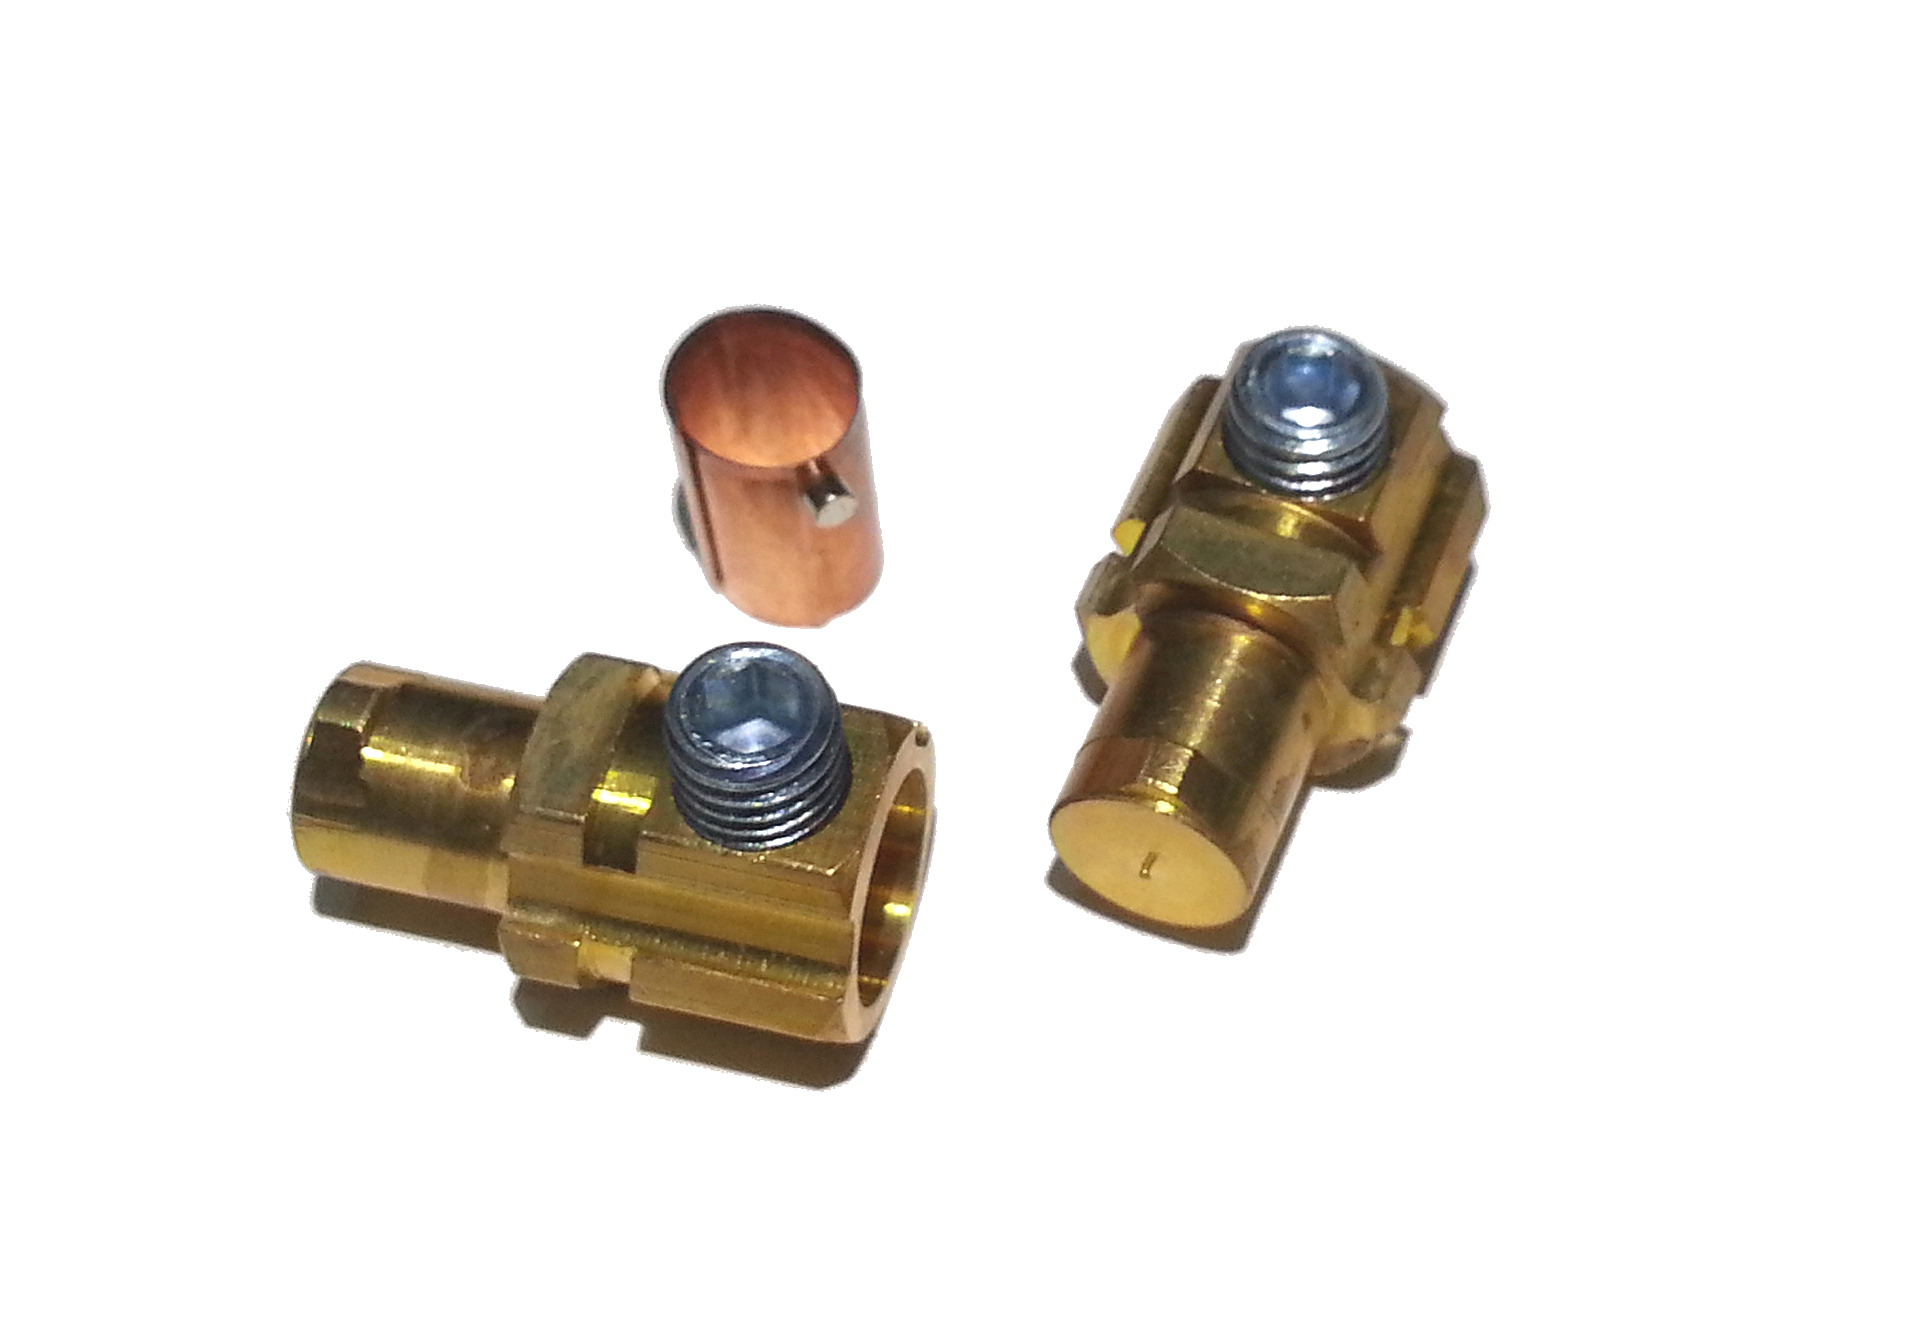
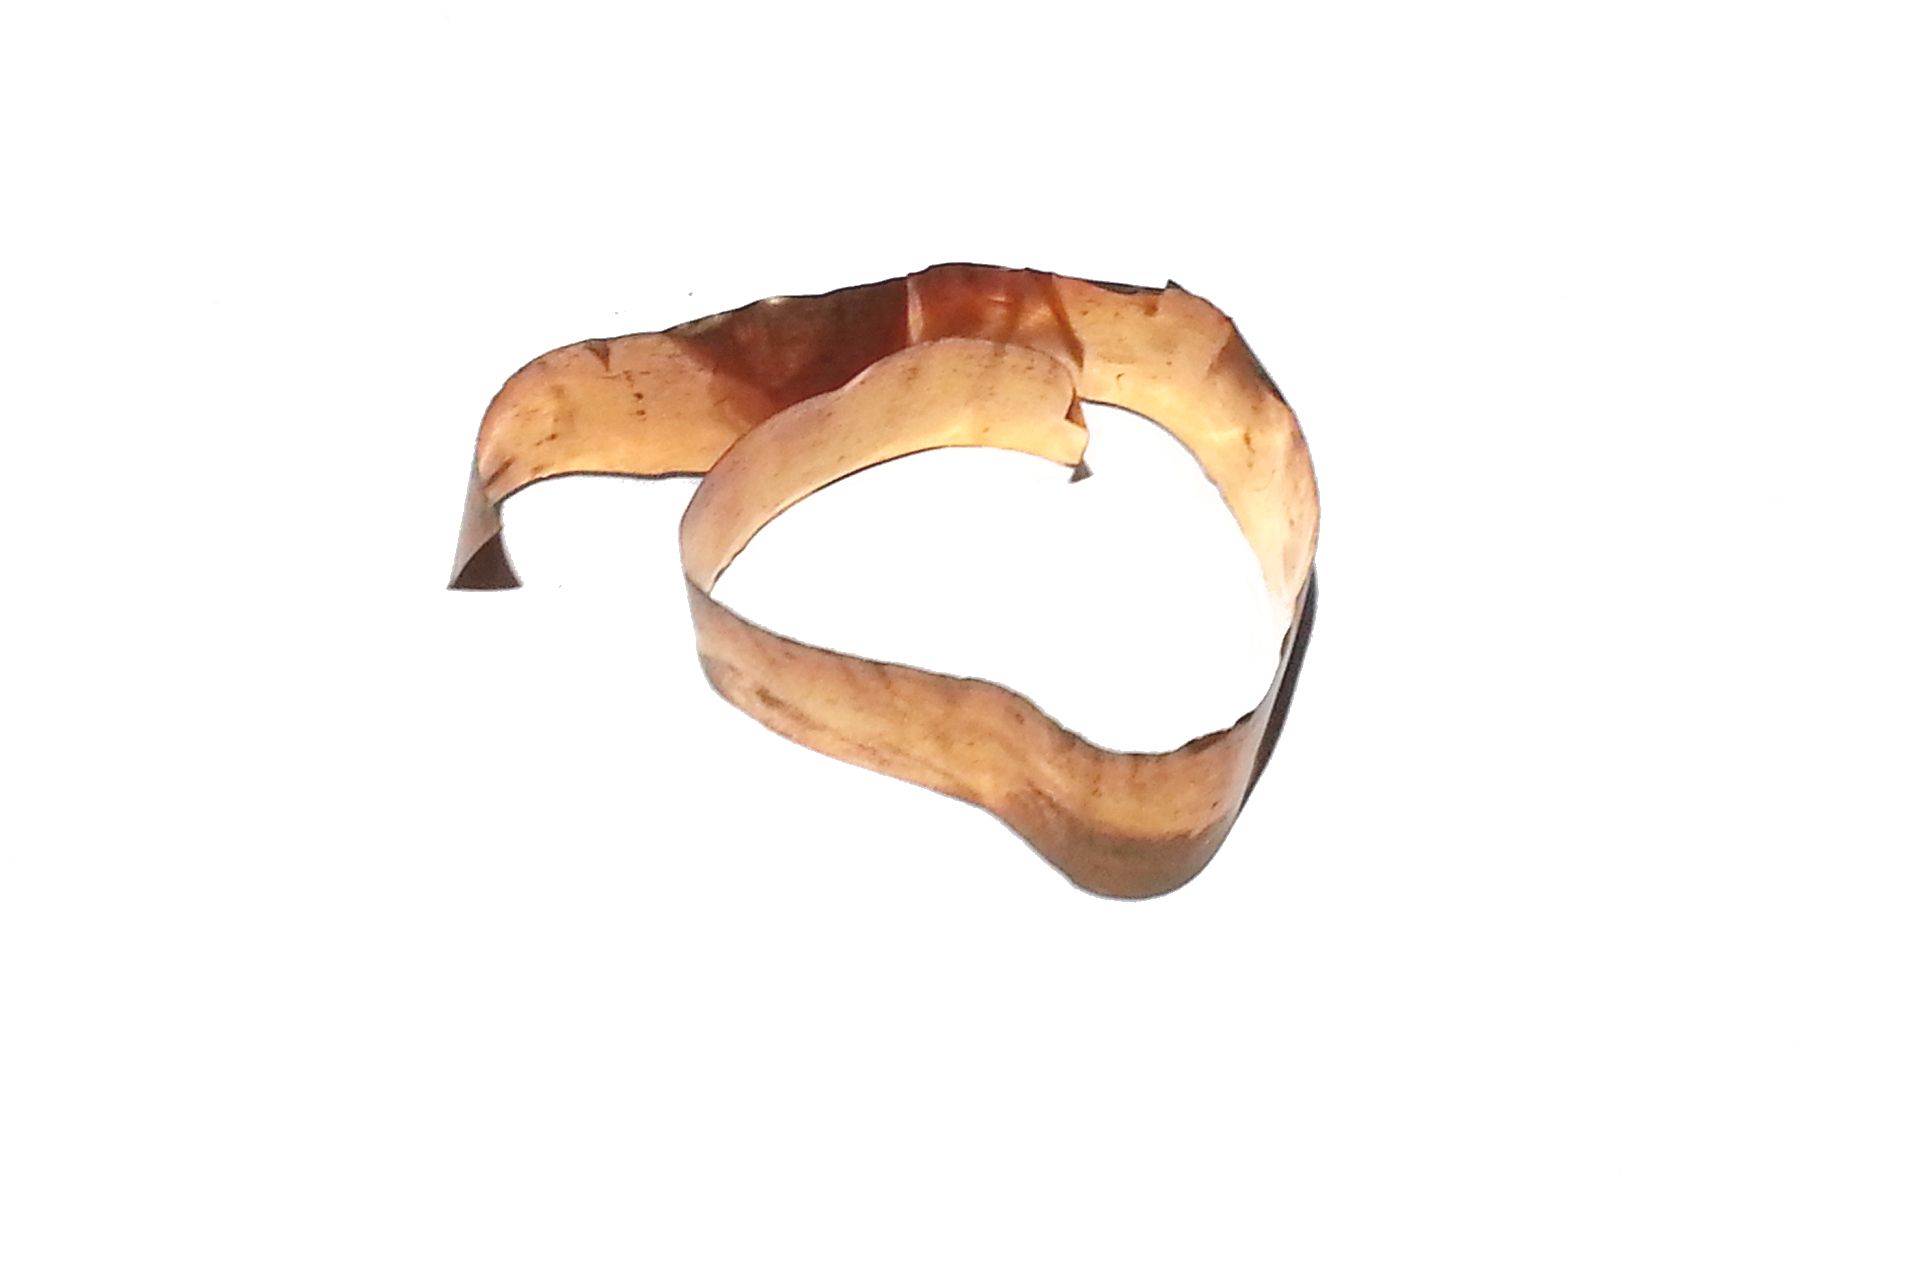
Я их вырезал из медной фольги в несколько слоев:
Сборка:
Когда все элементы куплены, можно приступать к сборке. Ничего сложного в этом нет. Первым делом определяемся с метражом под кабеля. Самый оптимальный и распространенный вариант – кабель с держаком на 1-2 метра длиннее. При покупке 8м кабеля, оптимальным будет вариант «5м + 3м». При этом будет запас кабеля по высоте и периметру при работе с габаритной конструкцией. Если сделать «4м + 4м», то иногда придется передвигать сварочный аппарат.
После того, как определились с размерами, зачищаем концы проводов. Штангенциркулем или какой-нибудь спицей измеряем глубину и на это расстояние зачищаем изоляцию:

Можно воспользоваться так называемыми стрипперами для снятия изоляции, очень удобный инструмент для монтажников и не только. Купить можно здесь
При зажиме кабеля в электрододержателе не забываем про специальную проставку под винт, иначе последний разломит часть проводков и контакт будет хуже:
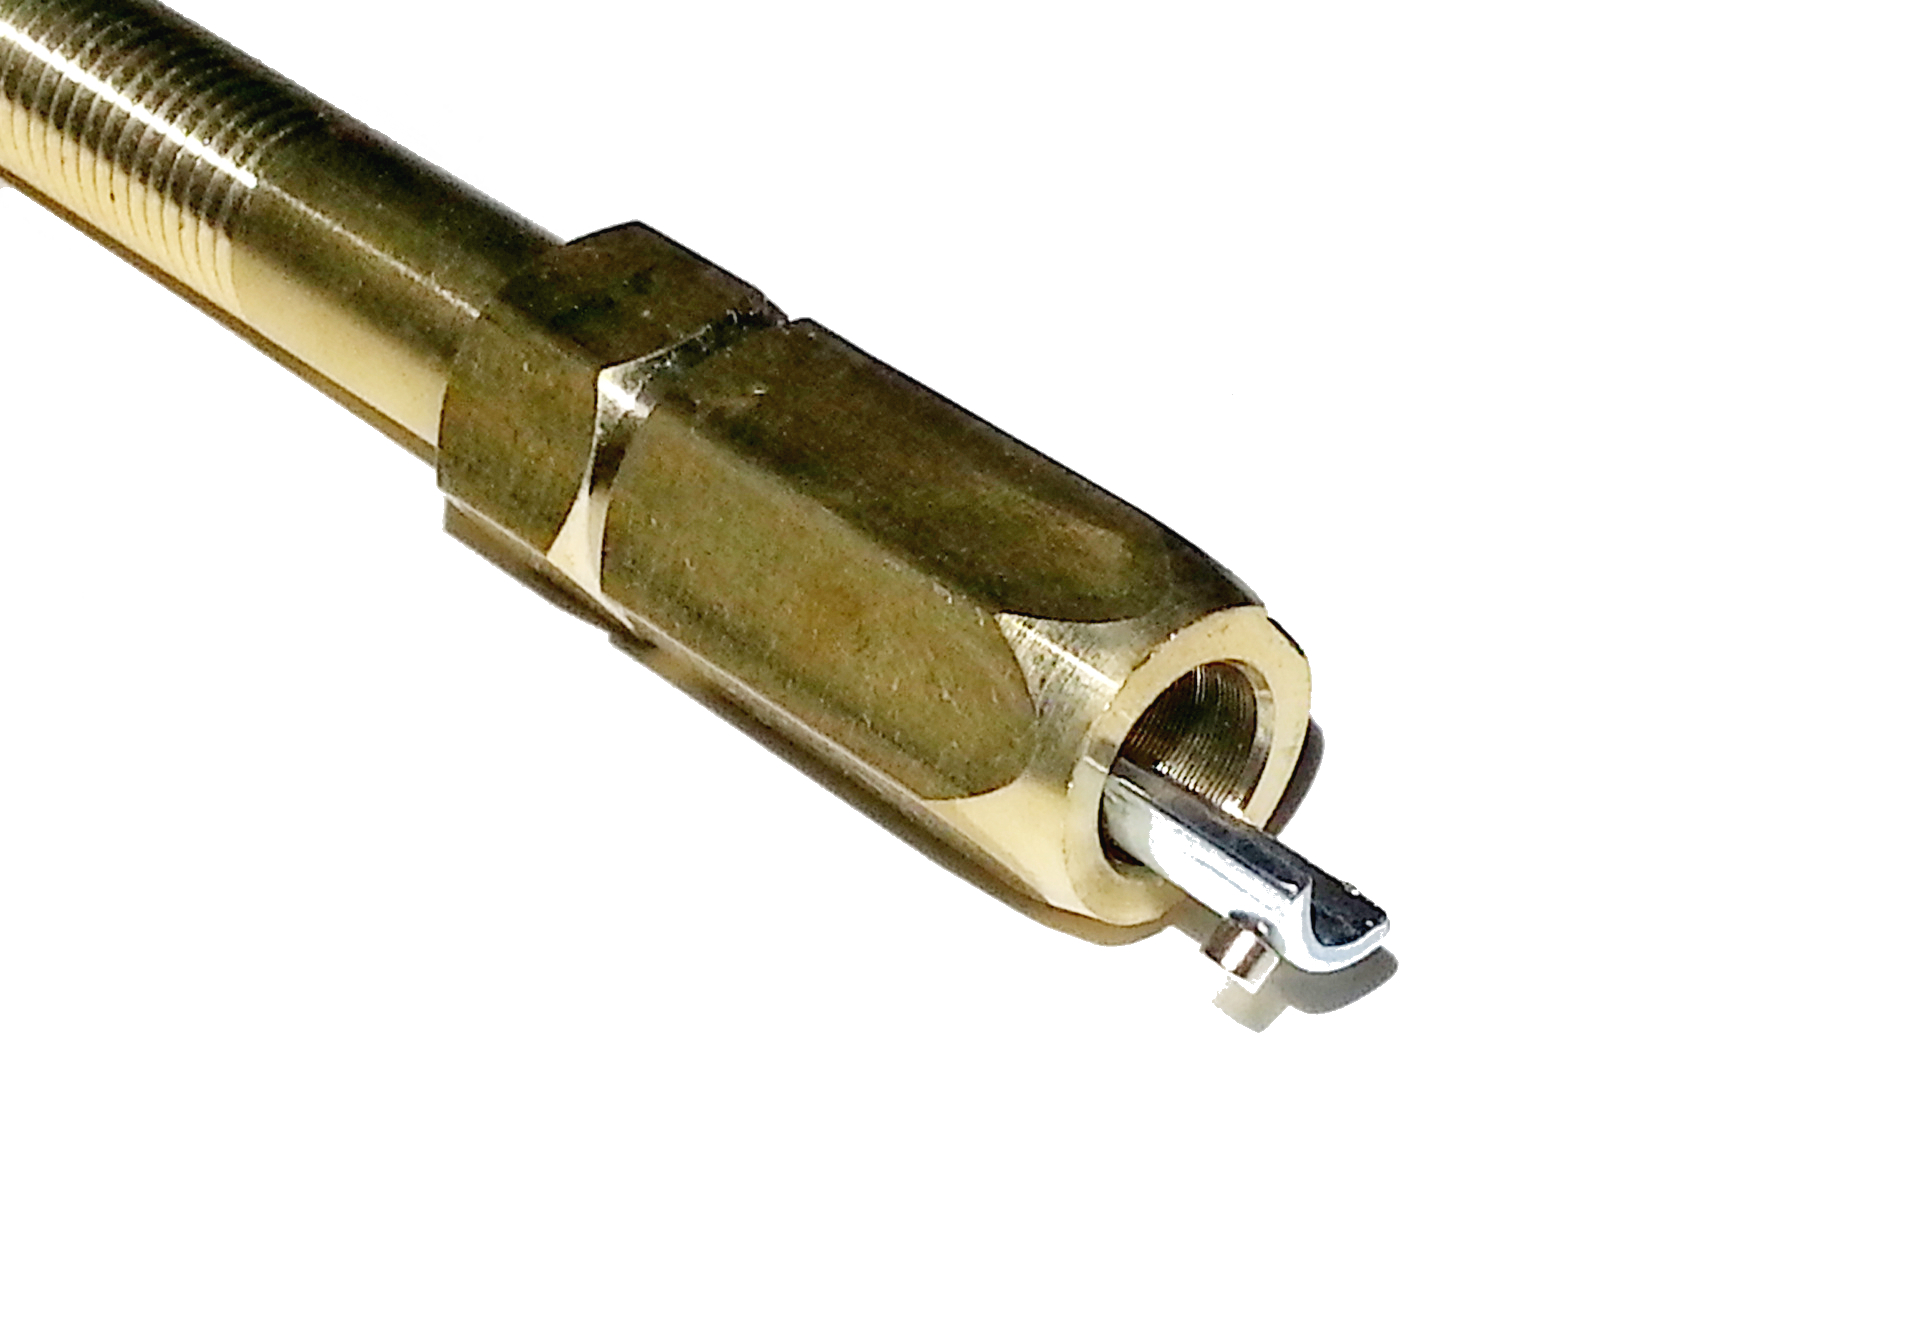
Получается такая замечательная конструкция:
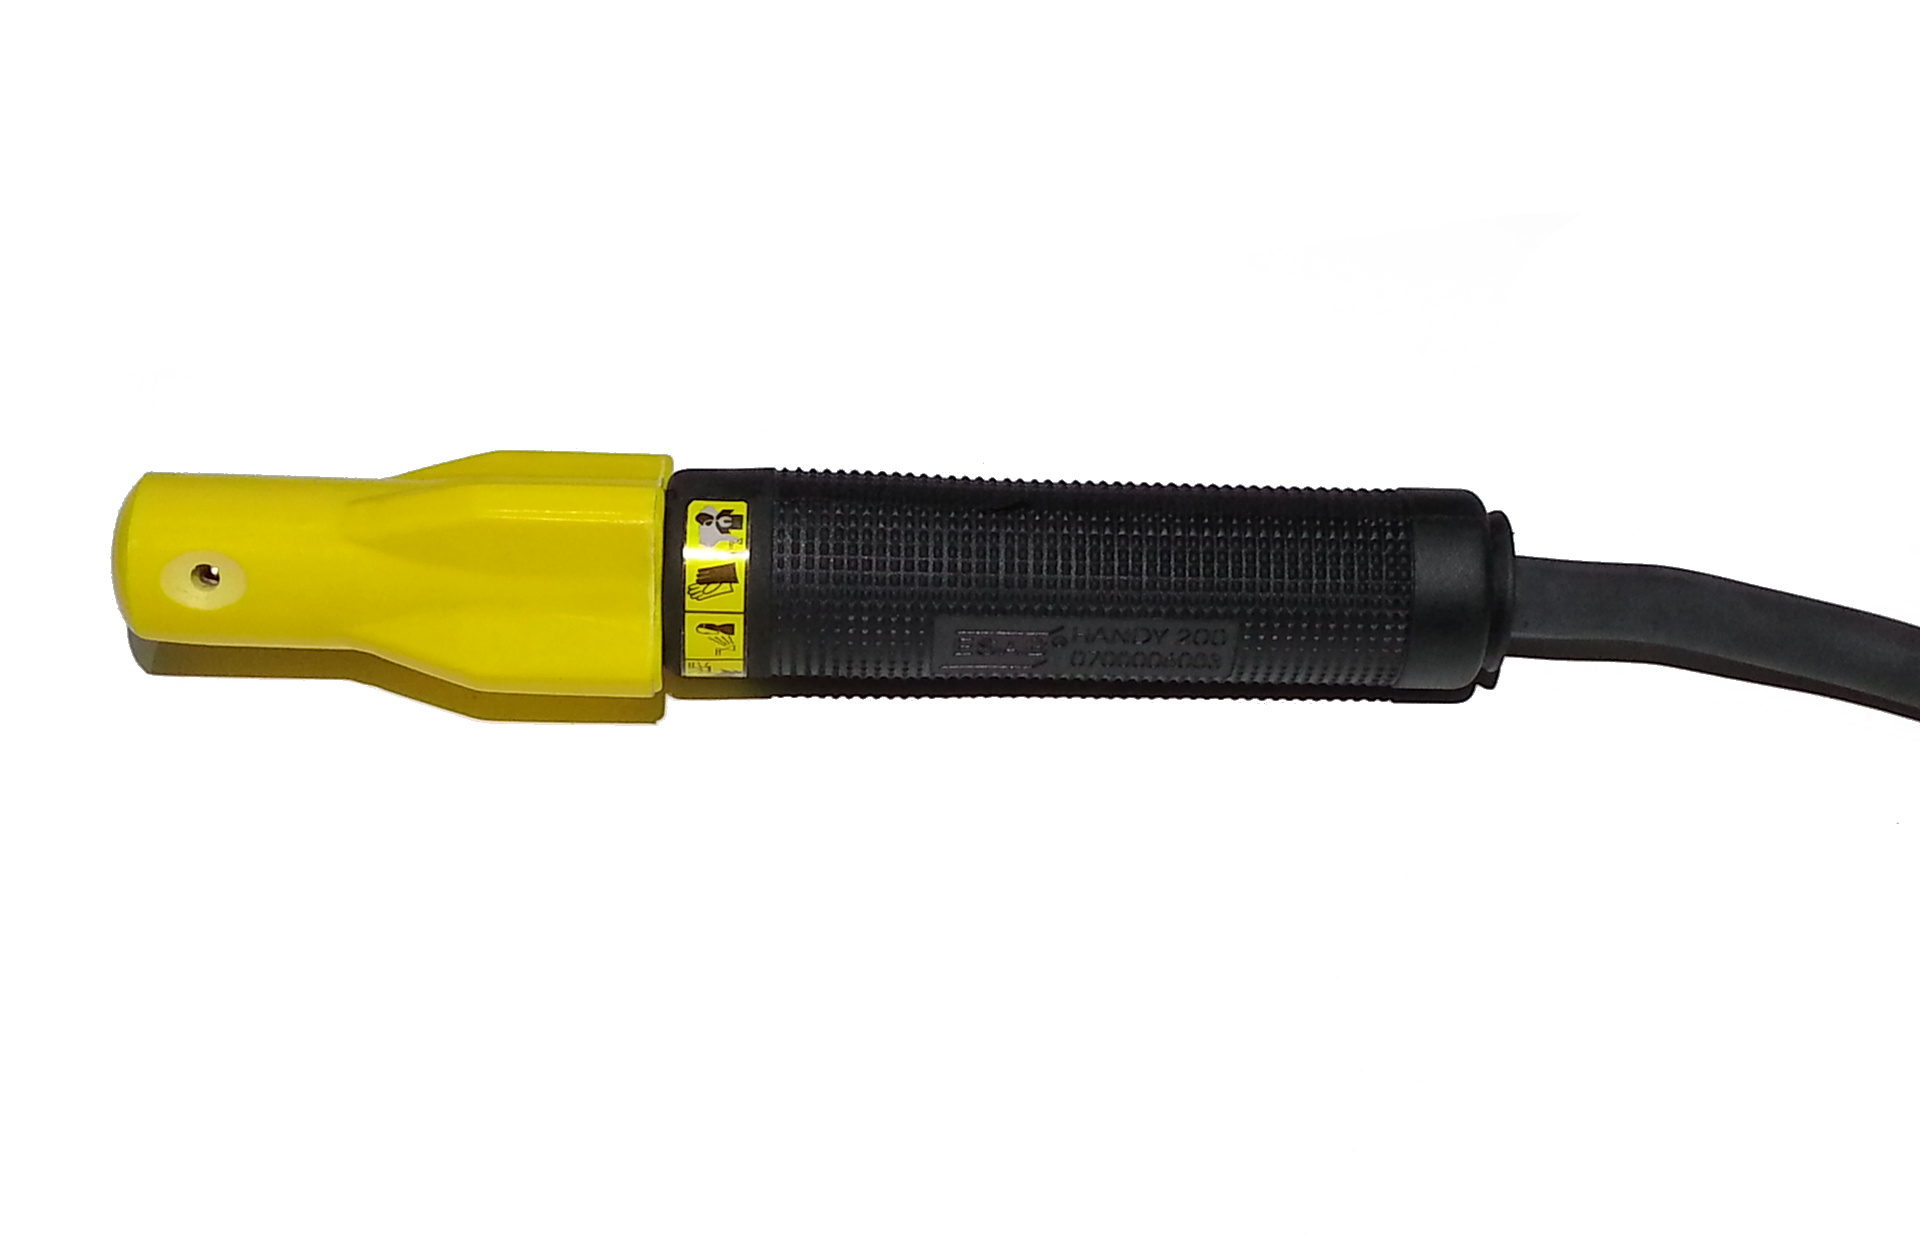
С кабельной вилкой поступаем аналогичным образом:
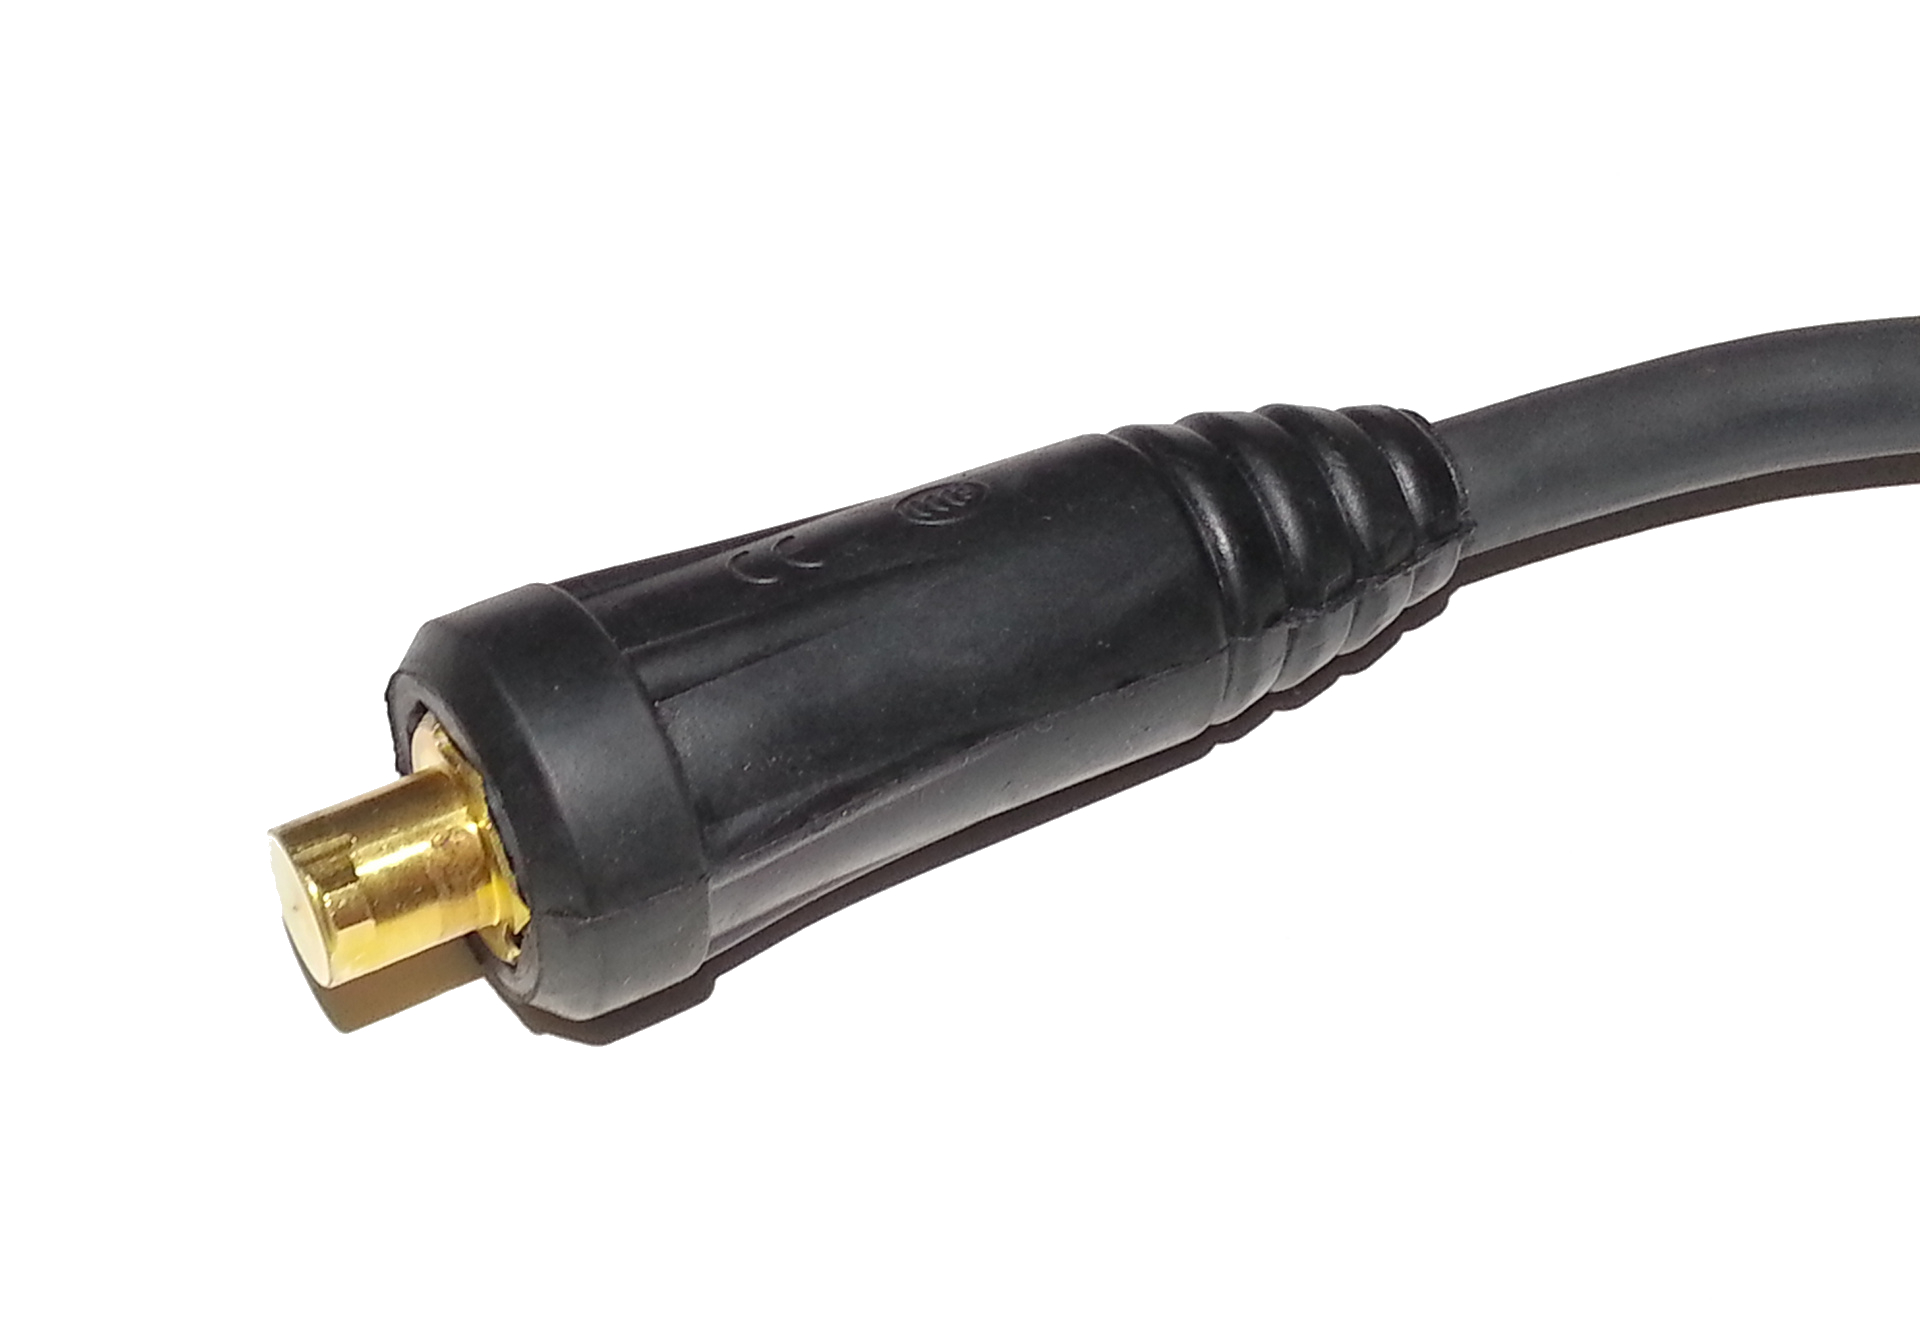
Не забываем также установить прокладку под винт:
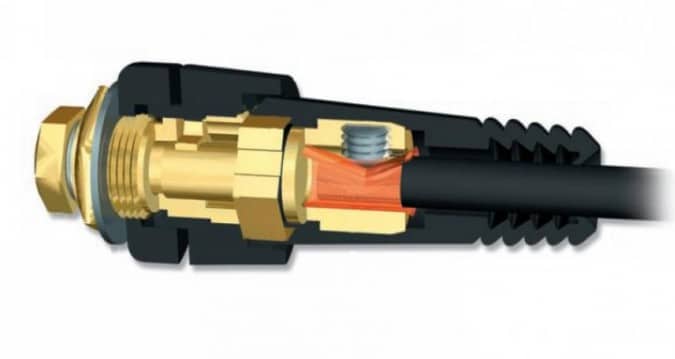
В итоге имеем качественные универсальные кабеля, которые имеют минимальное сопротивление и не греются даже при значительных токах:
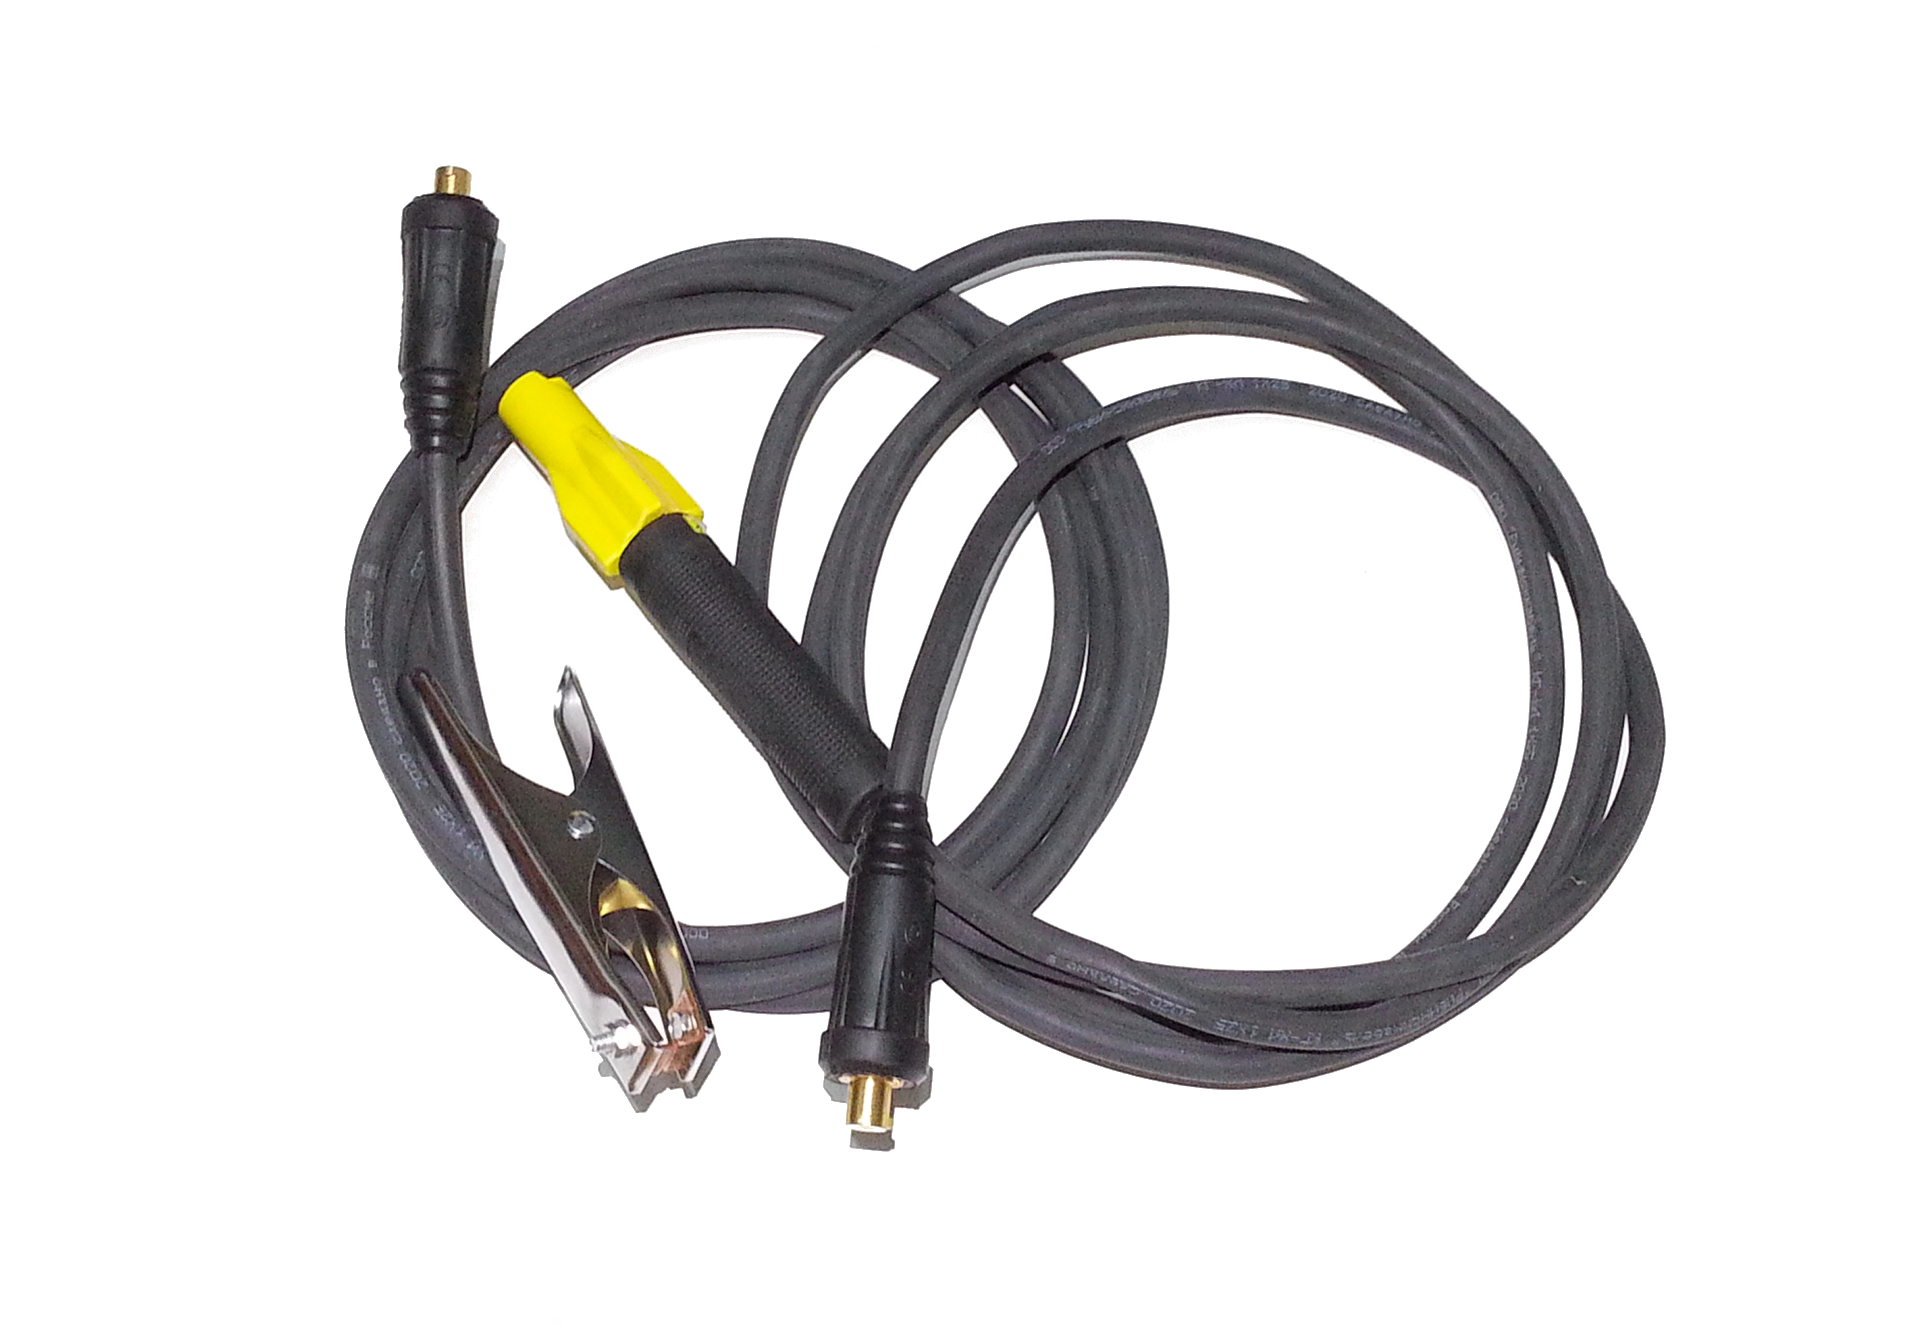
При использовании кабеля КГХЛ ими прекрасно можно работать на морозе.
Выводы:
Винтовой электрододержатель ESAB Handy 200 очень понравился: не греется, в руке лежит удобно, имеет два угла установки электрода. Перестановка электрода занимает около 10 секунд и каких-либо неудобств не доставляет. Особенно полезен будет новичкам, т.к. при неумелом отрыве прилипшего электрода не портит сам держак. По стоимости такой самосборный комплект выходит несколько дешевле, а по качеству на голову лучше большинства заводских. При этом он с легкостью переживет даже несколько сварочных аппаратов и не сломается, поэтому рекомендуется к повторению…
Если тема будет интересной, сделаю краткий обзор на проверенную и надежную экипировку, аксессуары и приспособления для сварки, о которых некоторые и не догадываются вовсе.
Кабель для сварочного аппарата: марки, характеристики, как выбрать
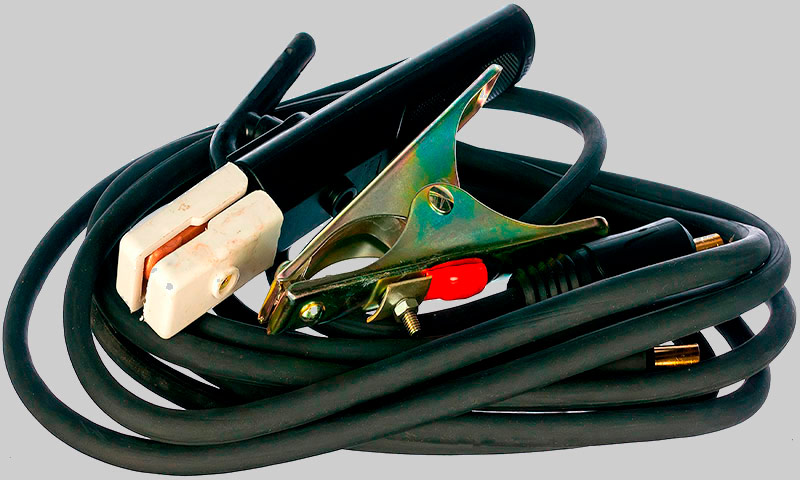
Нередко кабели, поставляемые вместе со сварочными аппаратами, короткие и имеют алюминиевый сердечник, который быстро перегревается. Чтобы укомплектовать свой инвертор надежными шнурами для электрододержателя и зажима массы, нужно разобраться, какие марки сварочного провода бывают, и на что обращать внимание при выборе. Так, Вы сможете подобрать кабель для сварочного аппарата, которым будет комфортно работать при любой температуре воздуха, а сама электрическая магистраль сможет выдерживать оказываемые нагрузки.
Марки сварочного кабеля и их характеристики
Поскольку сварочный кабель испытывает повышенные нагрузки как со стороны аппарата, так и от внешних факторов (строительные условия, трение о землю или бетон, нагрев, мороз), то от правильности выбора зависит срок его службы и эффективность. Сперва вникнем, какие существуют сварочные кабели и в чем их отличия.
Это самый распространенный тип кабеля, который расшифровывается как «кабель гибкий». Он подходит для эксплуатации с постоянным током до 1000 Вт или с переменным до 600 В и частотой не выше 400 Гц. Провод используется для подключения инвертора к сети 220 или 380 В, а также присоединения держателя электродов и зажима массы.
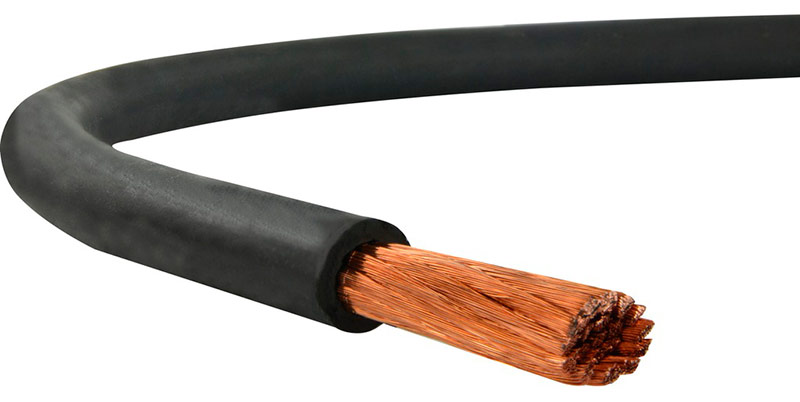
Cварочный кабель КГ.
В отличие от предыдущего кабеля, здесь используется более тонкий диаметр жил, поэтому шнур получается особо гибким. В результате радиус поворота у него меньше. Это особенно пригодится при сварке в труднодоступных местах, когда сварщику требуется завести руку с держателем под непривычным углом. Еще это практично во время работы на высоте, где принято наматывать кабель на руку (чтобы легче удерживать) — тогда петли не будут сильно выпирать по сторонам. В отличие от КГ, он рассчитан на пропуск 220 В с частотой 50 Гц.
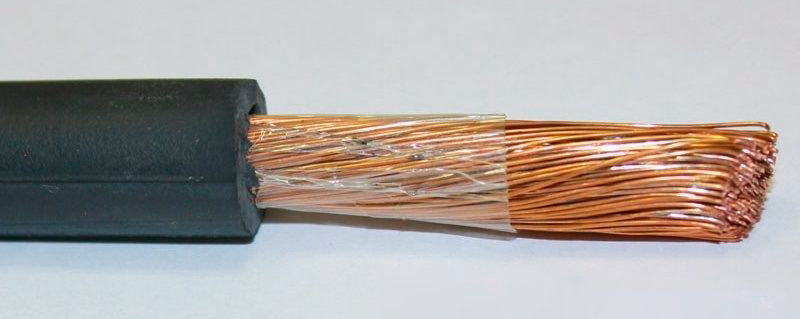
Сварочный кабель КОГ1.
Такой сварочный кабель с добавлением в маркировку буквы «Н» означает, что материал негорючий. Изоляционная оболочка выполнена из жаростойкого покрытия, выдерживающего температуру свыше 200 градусов. Этот провод пригодится, если приходится вести электросварку/резку буквально в условиях возгорания (нужды МЧС, ремонтные бригады на кораблях и т. д.). В бытовой и промышленной областях это практично, когда собираемая конструкция большая, и сварщику нужно перемещаться по только что сваренным участкам для продолжения работы. Тогда кабель, соприкасающийся с нагретым металлом, не будет плавиться.
Индекс этого товара содержит буквы «ХЛ», подразумевающие разрешенную эксплуатацию на холоде. Для этого в состав добавлен специальный каучук. Он сохраняет гибкость при температуре до -60 градусов, поэтому особенно подойдет для работы в условиях крайнего Севера. Если Вам часто приходится вести сварку зимой на улице, то обратите внимание на продукцию с маркировкой КГ-ХЛ.
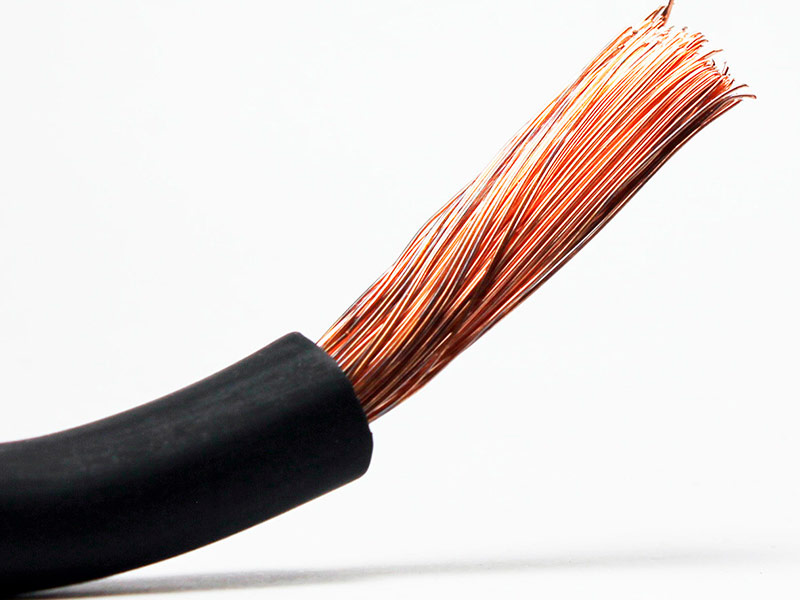
Сварочный кабель КГ-ХЛ.
Это тип кабеля, где вместо жилы применяется спиралевидная трубка. Он рассчитан на пропуск внутри себя проволоки, для замыкания цепи и возбуждения электрической дуги. Проволока может быть как цельной, так и трубчатой, с флюсом внутри. Применяется кабель для сварки полуавтоматом. Цена кабеля зависит от внутреннего диаметра. Но полая конструкция содействует сокращению срока службы до 1.5 года. Такая электромагистраль способна передавать напряжение 42/48 В независимо от типа тока (переменный или постоянный). Применять низковольтную линию получится при температуре до -10 градусов.
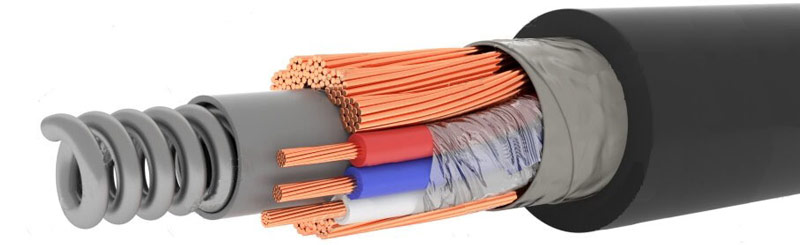
Сварочный кабель КПЭС.
Кабель с обозначением КВС подразумевает наличие в изоляции полихлорвинила. Такая оболочка более устойчива к истиранию и подходит в случаях, когда сварщику требуется часто перемещаться, волоча кабель по полу. Изоляция поможет сохранить сердечник от оголения. Кабель выдерживает стабильную передачу напряжения 127-220 В. Температурный диапазон составляет -40. +40 градусов. Но ПВХ не имеет такой гибкости как каучук, поэтому для электродержателя он не подходит. Чаще всего провод ПВХ используют для подключения сварочного аппарат к розетке.
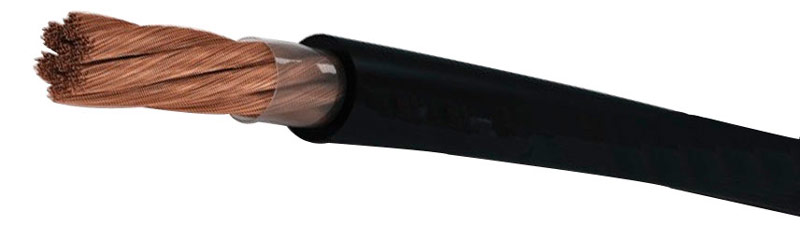
Сварочный кабель КВС.
Этот тип кабеля выдерживает температуру воздуха до +85 градусов, поэтому оптимален для эксплуатации в жаркой среде. Покрытие активно сопротивляется грибкам и плесени, и кабель подойдет для работы во влажных теплых условиях.
Как выбрать сварочный кабель
Разобравшись в маркировке товаров, перейдем к практичным советам по выбору. Сварочный кабель должен соответствовать аппарату, с которым он будет взаимодействовать. Существуют и другие параметры, подбираемые исходя из предстоящих задач по сварке.
Какой должна быть жила сварочного кабеля
Сварочный кабель, присоединяемый от аппарата к держателю и массе, может быть одножильным (например, 1х16). Первая цифра означает, что в разрезе у него сердечник общий, не разделенный на две или три изолированные линии под единой оболочкой. Такое исполнение уменьшает нагрев и содействует ускоренной передаче напряжения от источника к держателю.
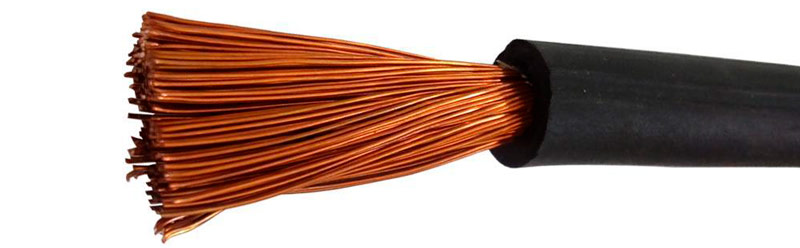
Одножильный сварочный кабель.
Многожильные кабеля обозначаются 11х30, где первая цифра указывает на наличие 11 раздельных жил. Такое исполнение применяется на промышленных установках, использующих напряжение 500 А и выше.
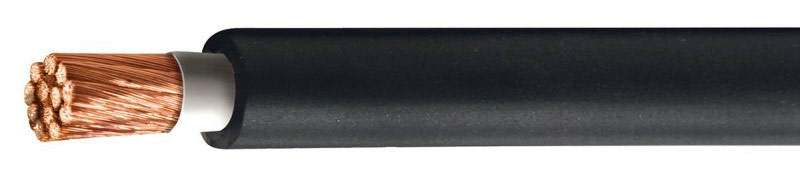
Многожильный сварочный кабель.
Сама жила бывает алюминиевой или медной. В магазинах чаще всего комплектуют сварочные аппараты алюминиевыми кабелями, поскольку они дешевле. Этого достаточно для начинающего сварщика или редкого использования инвертора.
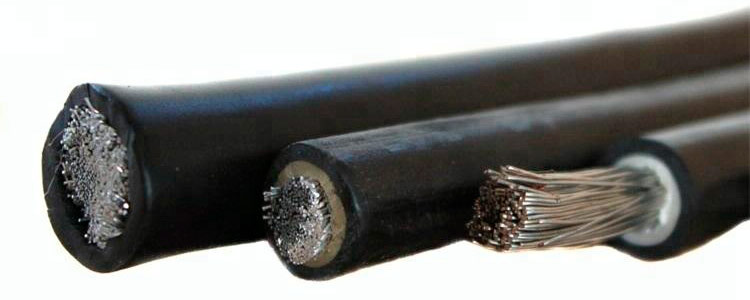
Алюминиевый сварочный кабель.
Профессионалы же всегда устанавливают медные кабели, поскольку у них удельное сопротивление в 7 раз меньше, чем у алюминия. В результате потери тока сокращаются. Еще медь лучше гнется и меньше греется.
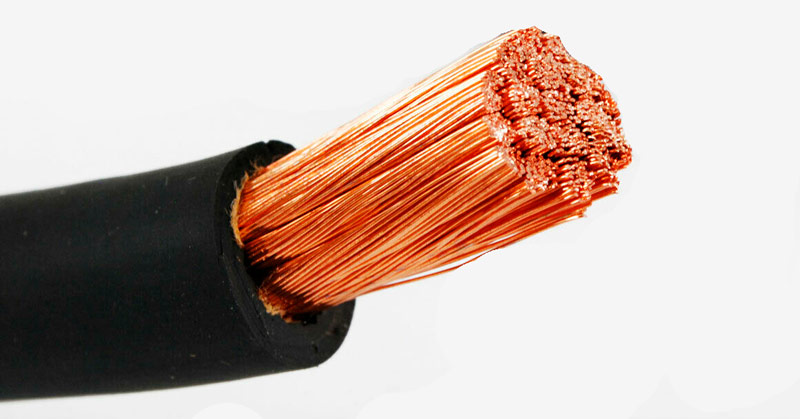
Медный сварочный кабель.
Китайский дешевый кабель может называться медным, но содержать Cu не более 70%. Это легко заметить по тусклому цвету жилы в разрезе. Для бытовых нужд товар подойдет, а вот для производства лучше от него отказаться.
Сечение сварочного кабеля
Внутри металлического сердечника находятся тонкие проводки, которых может быть от 30 до 1000. Их общее сечение выбирается по мощности аппарата и используемого тока. Например, кабель сечением 1х6 мм² рассчитан на максимальную нагрузку в 11 кВт с силой тока 80-100 А. Но никогда нельзя использовать расчетные значения по максимуму. Оптимально всегда делить их на 2. В итоге, такой провод подойдет для источника питания с потребляемой мощностью 5 кВт. При возрастании силы тока (А), необходимо увеличивать и сечение кабеля, иначе это все-равно, что пытаться заправлять автомобиль на АЗС через соломинку — суженный проход будет снижать производительность.
Чтобы не было потерь сварочного тока, сечение выбирают исходя из выдаваемой мощности аппарата по этой таблице.
| Сила тока, А | Сечение кабеля, мм² |
|---|---|
| 80-100 | 1х6 |
| 120-150 | 1х10 |
| 150-180 | 1х16 |
| 200-250 | 1х25 |
| 250-300 | 1х50 |
| 330-400 | 1х100 или 11х50 |
| 500-600 | 1х120, 11х95 |
| 600 | 1х185 и выше |
Если Вы варите «двоечкой» на токе 80 А, то вполне можете обходиться тонким кабелем 1х6 мм². Но это не позволит применить электрод «тройку». Поэтому аппараты требуется комплектовать исходя из возможной максимальной силы сварочного тока. Для бытового инвертора на даче достаточно минимального показателя 1х16 мм². В мастерскую необходимо 1.25 или 1х50 мм². Работа кабелем с меньшим сечением приводит к его перегреву и расплавлению.
Требования к гибкости кабеля
Для сварки требуется кабель с гибкостью не ниже 4-го класса. Более жесткие провода будут выкручивать руки сварщику, их труднее сматывать для транспортировки, неудобно манипулировать держателем при ведении шва в потолочном или вертикальном положении.
Шнур с обозначением КГ относится к 5-му классу гибкости. У него диаметр «волоска» составляет 0.41 мм. Товары с маркировкой КОГ относятся к 6-му классу. Повышенная гибкость достигается за счет диаметра «волоска» 0.21 мм.
Изоляция кабеля
Оболочка кабеля изготавливается согласно ГОСТ 23286-78. Изоляция не должна быть тоньше 1.1-1.2 мм, чтобы надежно защищать токоведущую часть от оголения. Выпускают наружную обмотку из резины с добавлением различных компонентов. На ощупь она должна быть мягкой и гибкой. Класс изоляции обозначается буквами и указывает на максимальную температуру нагрева, которую способна выдержать оболочка.
Например: индекс F подразумевает 150 градусов, а Н — 180.
Длина сварочного кабеля и можно ли его увеличивать
Длина сварочного кабеля влияет на удобство перемещения сварщика, когда работы ведутся вдоль длинной конструкции (например забора) или на высоте. Тогда аппарат можно реже переставлять, и передвигаться только с держателем в руке. Для стационарной деятельности достаточно 2 метров на массу и 3 метра на держатель. Для цеха лучше купить на электрододержатель 5 метров.
Но удлинять кабеля по своему произволу нельзя. Увеличение длины повышает сопротивление, а значит сила тока будет снижаться.
Максимальная длина рассчитывается по формуле:
Максимальный сварочный ток деленный на 100 = множитель.
Например, аппарат с показателем 160 А:100=1.6.
Сечение существующего кабеля нужно разделить на полученный множитель. Имеем кабель 1х25 мм². Если 25 разделить на 1.6, то получим 15 метров. Это максимальная длина, которую требуется разбить на массу и держатель, например 10 и 5 м. Если использовать кабель 20 м, то сила тока из аппарата 160 А понизится до 120 А. Каждое увеличение длины добавляет и вес, что сказывается на удобстве транспортировки.
Чтобы дорастить кабель, применяют медную опрессовку. Это обеспечивает плотный контакт и отсутствие перегрева. Скрутки не допускаются, поскольку создают дополнительное сопротивление.
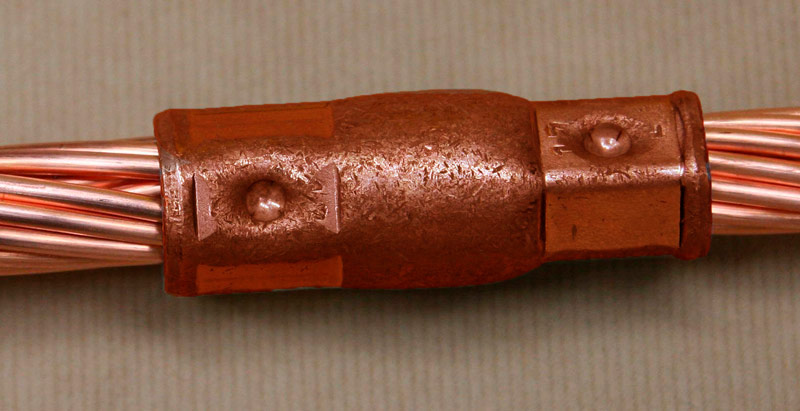
Пример соединения кабеля опрессовкой.
Применяя эти советы получится выбрать сварочный кабель, точно соответствующий мощности аппарата и предстоящим задачам.
Какое сечение провода нужно для сварки
К счастью, мы не будем рассматривать все 150 способов и разновидностей сварочных процессов, которые существуют сегодня, а остановимся на важной проблеме рационального выбора силового кабеля для сварочного аппарата. Речь пойдет об основных типах проводов для сварки, их конструктивных особенностях, популярных марках и критериях определения оптимального сечения.
Назначение и конструкция сварочных кабелей
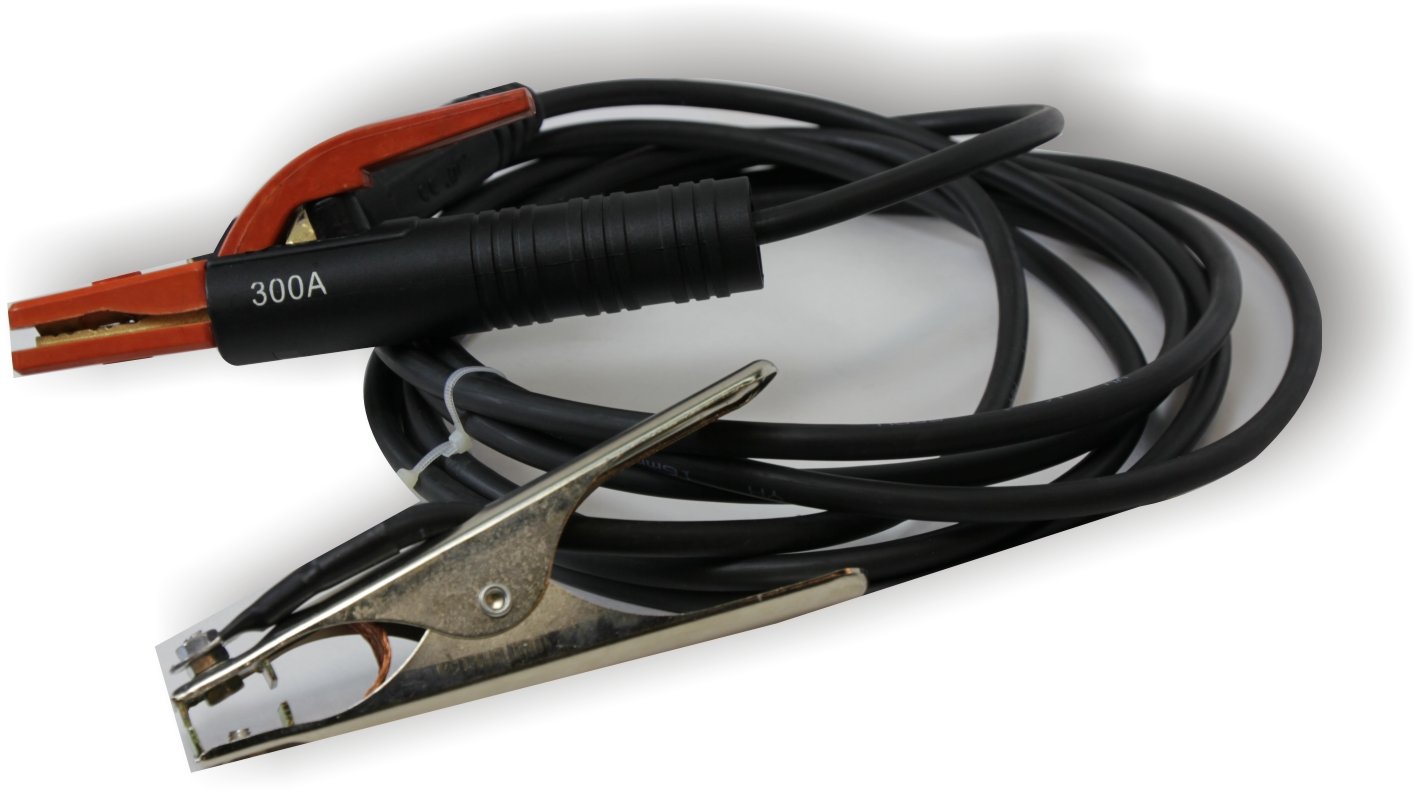
Сварочный кабель применяется при выполнении работ методом электродуговой сварки для запитывания ручных, автоматических и полуавтоматических установок. При помощи силового провода данного типа осуществляется подведение электротока от сварочного аппарата, балластного (регулирующего) реостата или иного источника питания непосредственно к держателю электродов и заземляющему зажиму («массе») для создания замкнутого контура.

Алюминий редко используется при производстве сварочных проводов, поскольку имеет высокую теплопроводность, приводящую к критическому перегреванию жилы и изоляционного слоя, особенно в «горячих» местах близкого контакта со свариваемыми поверхностями. Кроме того, алюминиевые проводники недостаточно эластичны, поэтому плохо переносят процедуру частого сматывания и разматывания. Медный кабель не имеет подобных недостатков, поэтому хорошо зарекомендовал себя в качестве проводника для сварочного аппарата. Изделие может выпускаться как в моножильном, так и в мультижильном исполнении, которое включает в себя различные комбинации основной жилы с нулевой, заземляющей или другими вспомогательными.
К основным достоинствам кабелей для сварочного инвертора относятся:
- высокие показатели допустимых электронагрузок (до 0,66 кВ переменного тока на частотах до 400 Гц, до 1 кВ — постоянного),
- повышенная гибкость,
- стойкость к сдавливающим и растягивающим воздействиям,
- пожарная безопасность — проводные изделия не должны воспламеняться и распространять горение,
- возможность применения на открытом пространстве. Сварочные провода выдерживают резкие перепады температур, влияние ультрафиолета и осадков, химически агрессивных веществ,
- многочисленные исполнения, облегчающие выбор сварочногокабеля под текущие условия технологического процесса.
Конструктивные особенности и технические характеристики провода для сварки продуманы таким образом, чтобы изделие выдерживало высокие токовые нагрузки и жесткий температурный режим, обеспечивая бесперебойное электропитание, быстрый, качественный и максимально удобный рабочий процесс.
Сварочный кабель состоит из:
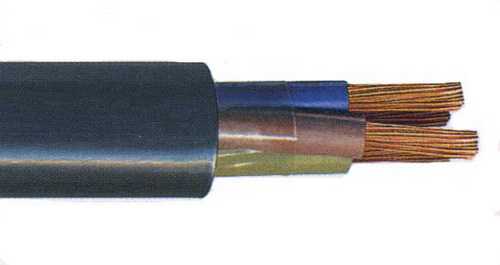
· медной или меднолуженой мультипроволочной токопроводящей жилы 5-го класса гибкости,
· синтетической спецпленки ПЭТ-Э, выполняющей функцию защиты проводящей ток жилы от склейки с изоляционным материалом,
· изолятора из резины марки РТИ-1 (или хладостойкой РТИ-1-ХЛ), имеющей в составе бутадиеновые и натуральные каучуки, которые и обеспечивает повышенную гибкость изделия,
· разделительного слоя из ПЭТ-Э, выполняющего аналогичные функции,
· общекабельной оболочки-изолятора, произведенной из шланг-резины других типов — маслостойкой РШН-1 или РШТ-2 (хладостойкой РШТМ-2-ХЛ), созданных на основе на основе полихлоропрена, бутадиеновых и изопреновых каучуков (РТИШМ и хладостойкая РТИШ-ХЛ используются в одножильных марках),
Классификация медных кабелей для сварочного аппарата
Провода для сварки можно купить у любого торгового предприятия, которое занимается реализацией кабельной продукции. Кабеля для сварочного аппарата различаются по цене, но обычно классифицируются по другим критериям.
По функциональному назначению различают:
- силовой провод — его применяют для подключения инвертора, трансформатора или иного устройства к электролинии,
- соединительный кабель для сварки — используют для передачи рабочего напряжения,
- провод для держателя — подает электроток на контактную часть сварочного аппарата,
- заземляющий и/или нулевой провод.
Как уже было сказано, в многожильных исполнениях сварочных проводов функционал может объединяться в одном изделии.
По области применения выделяют модификации сварочных кабелей для:
- бытовых устройств, работающих с токовыми нагрузками 100-250 А,
- полупрофессиональных установок (до 330 А),
- профессиональных сварочных устройств, применяемых с электротоком силой до 500 А,
- сверхмощных промышленных аппаратов (до 680 А).
Марки сварочного кабеля
Сварка — достаточно динамичный технологический процесс, который обычно подразумевает необходимость постоянного перемещения специалиста или смены позиции рабочего инструмента. Поэтому профессиональные сварщики используют только гибкие разновидности проводников, например, КГ, КГН или КОГ1.
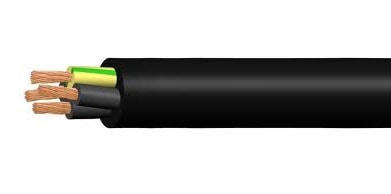
Наиболее популярной маркой сварочных кабелей считается КГ. Отличаясь приемлемой ценой и оптимальными техническими характеристиками, КГ хорошо зарекомендовал себя как надежный «передатчик» электротока на держатель или силовой провод, питающий аппарат для сварки от сети.
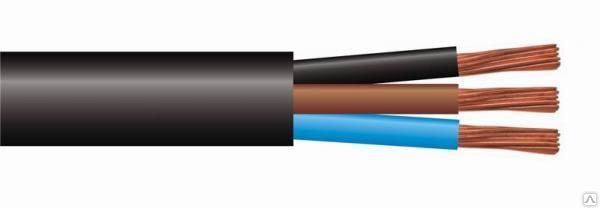
Марка КГН создавалась для потребностей судостроения, поэтому отлично приспособлена для функционирования в агрессивной среде, помещениях с высокой влажностью воздуха, длительным конденсированием влаги, а также зонах повышенной пожарной опасности. Гибкий проводник КГН отличается от сварочного кабеля КГ наличием маслостойкой оболочки из резины РШН-1, которая выполнена на базе полихлоропрена и не поддерживает горение. Марка КГН часто используется в качестве обратного сварочного провода, который обычно располагается на поверхности пола производственного помещения или на земле.
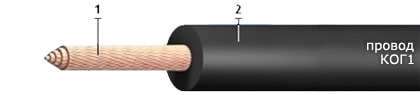
Если для равномерного прогрева свариваемых поверхностей требуется обеспечить максимальную мобильность специалиста, то в качестве сварочного кабеля может применяться сверхгибкая марка КОГ1. Эта особенность проводника достигается благодаря облегченной конструкции. Он состоит из 1 мультипроволочной жилы, которая заключена в шланг-изолятор из РТИШМ-резины. Сварочный провод работает с переменным напряжением 200 В (50 Гц), постоянным — 700 В и присоединяется к оборудованию через пайку, сварку или опрессовку.
Какой кабель нужен для сварочного аппарата?
Провод для сварки подбирается под конкретный рабочий проект и должен отвечать ряду требований. Как правило, для выбора сварочного кабеля достаточно правильно определиться с токовыми характеристиками подключаемого инвертора или другого сварочного устройства и сечением провода, указанным производителем в техническом описании изделия.

Необходимо соблюдать «золотое» правило — чем выше сила тока в сварочном аппарате, тем большего сечения кабель следует приобрести. Важно не перестараться, ведь при недостаточном диаметре жил оборудование может попросту не запуститься. При этом слишком толстый сварочный кабель — это лишние расходы и чрезмерная нагрузка для сварщика, который вынужден постоянно перемещаться с проводом.
Для выполнения относительно небольших сварочных задач, особенно это касается бытовых вопросов, достаточно использовать оборудование инверторного типа, которое отличается компактностью и доступной ценой. Параметры сечения кабеля для сварочного инвертора с различными токовыми характеристиками должны быть такими:
- 80-100 А — 6-7 мм2,
- 120 А — 10 мм2,
- 160-189 А — 16 мм2,
- 200/250 А — 25 мм2.
Более масштабные и сложные работы требуют применения сварочных трансформаторов или инверторов повышенной мощности. Для токовых нагрузок 289 А необходимо выбирать кабель сечением 35 мм2, 350-362 А — 50 мм2. Трансформаторы, способные «выдавать» 437 А требуют 70 мм2 проводов, 522 А — 95 мм2. Для корректной работы сварочных выпрямителей с величиной тока до 600 А необходимы кабеля с сечением 120 мм2.
Длина кабеля сварочного аппарата
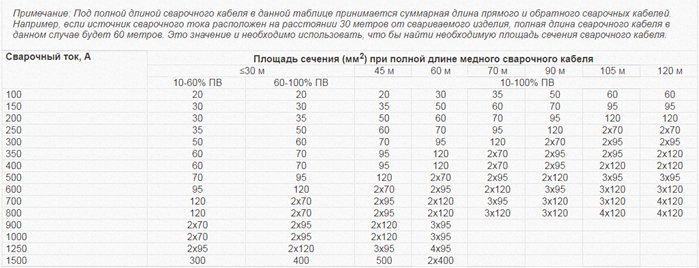
Еще одним важным критерием, который прямо влияет на производительность и качество сварочных работ, является длина проводника. Поскольку при увеличении протяженности сварочного кабеля происходит падение токовых характеристик, необходимо предельно точно просчитывать взаимосвязи данных параметров.
ПВ — продолжительность включения, одна из характеристик сварочного инвертора.
В таблице приведены примерные показатели сечения сварочных проводов для заданных значений силы тока и длины проводов. Важно учитывать рекомендации производителей агрегатов для сварки, которые могут прямо указывать предельные длины кабелей для каждой марки своих изделий, не рекомендуя или запрещая удлинение проводников.
Как правильно выбрать сварочный кабель для инверторного аппарата и не потерять деньги.
Рынок по производству и продаже сварочного оборудования предлагает широкий спектр оснащения выпрямительного, трансформаторного и инверторного типа. Именно последний тип имеет наиболее широкое распространение.
Инверторы удобны в работе, компактны, мобильны, легко подключаются, обладают доступной стоимостью, подходят для начинающих и опытных специалистов. Популярность данного оборудования требует правильного выбора кабеля для него. О том, какой кабель для инверторного сварочного аппарата лучше использовать, будет рассказано в статье.
Сварочные кабеля для инвертора – виды кабелей
Сварочный кабель работает при повышенных параметрах нагрузок: внутри через него проходит высокое напряжение, а снаружи воздействуют температурные перепады, сила трения и другие условия.
- Ток постоянный при напряжении до 1000 В или переменный – до 600 В.
- Частота не более 400 Гц.
- Работает от сети 220 и 380 В.
В магазинах представлен товар в ассортименте.
Одножильный
Изготовлен из меди, поэтому отлично проводит ток. Провод гибкий и эластичный. Предназначен для инверторных устройств с невысокой мощностью.

Двужильный
Изделия выполнены для проведения импульсной электросварки, в них имеются катод и анод. Изготавливаются из медной проволоки или проволоки из сплавов, в состав которых входит медь.

Трехжильный
В маркировке содержаться технические характеристики, которые следует учитывать при выборе товара:
- КС – это изделие, предназначенное для всех видов работ.
- П – это сварочные провода, покрытые полимером, обеспечивающим дополнительную защиту. Если при маркировке прописывается цифра, то она указывает на количество жил.
- ВЧ – изделие, рассчитанное на высокочастотное напряжение.
Трехжильные сварочные провода – кабели этого типа изготовлены для технически сложного оборудования. По условиям техпроцесса шов должен получаться идеальным.
Полезная статья – А вы знаете сколько весит кислородный баллон и какой его объем

ГОСТ, сертификация и маркировка
Для полупроводниковых инверторов технические условия в полной мере содержатся в ГОСТ 24376-91, а за их соблюдение отвечает нормативно-технический документ ТУ 34-38-11274-88.
Кроме того, часть производимых аппаратов, особенно промышленных, проходят аттестацию НАКС.

Делается это для проверки соответствия заданным технологическим характеристикам различных способов сварки, которые применяются на опасных объектах.
Процесс аттестации проводится путем сопоставления параметров, указанных в документации к оборудованию с фактическими показателями.
Разница между аттестованными и неаттестованными моделями, полностью идентичными конструктивно, заключается исключительно в наличии документа о проведении дополнительных приемо-сдаточных испытаний, коим является соответствующее свидетельство Национального Агентства Контроля Сварки (НАКС).

Что касается маркировки, то инверторы обозначаются аббревиатурой способа сварки, который они поддерживают.
В дополнение следует отметить, что существует маркировка CUT, которая указывает, что данная модель выполняет резку материала плазменным методом.
Марки сварочного кабеля и их характеристики
Сварочные провода во время подвергаются повышенным нагрузкам, поступающим от оборудования и от окружающих факторов. От правильного выбора зависим срок службы сварочного кабеля. Сварочный кабель маркируется цифровыми и буквенными обозначениями. В помощь, какой кабель подобрать, приведены описания ниже.
Описание гибкого сварочного кабеля КГ
Расшифровка букв «КГ» в маркировке обозначают – кабель гибкий. Это распространенный вид продукции. Эксплуатируется при постоянном токе с показателем напряжения до 1000 В, при переменном – не превышающем 600 В, при частоте, не более 400 Гц. Подключается от сети 220 или 380 В или при соединении держака и зажима.
Кабель для сварочных работ КОГ1
Для изготовления изделия используют жилы с диаметрами малого сечения. Это пригождается при образовании швов в недоступных местах. Чтобы по сторонам не торчали петли кабель можно использовать, намотанным на руку. Это удобно при выполнении работ на высоте.
Рассчитан на эксплуатацию под напряжением 220 В и частоту 50 Гц.

Сварочный кабель КГН
КГН, буква «Н» обозначает, что провод несгораемый. Изоляционный слой изготовлен из жаростойкого состава и выдерживает температуру более 200 0С. Этот кабель можно использовать не только для сварки, но для резки (плазменной или электродом), к примеру, для неотложных работ при возникновении нештатных ситуаций.
Провод при соприкосновении с подогретым металлическими изделиями плавиться, не будет.
КГ ХЛ

В индексе товара содержиться обозначения «ХЛ», то есть его можно эксплуатировать при морозах. В нем содержится каучук, который выдерживает холод. Гибкость сохраняется при температурных режимах до -60 0С, в связи с этим провода идеально подходят для северных районов. Если работы проводятся на открытой местности, то внимание стоит заострить на данную продукцию.
Сварочный кабель КПЭС

Изделие предназначено для наплавления швов полуавтоматом или это кабель для сварочного инвертора. В этой разновидности вместо жил использованы спиралевидные трубки. Чтобы цепь была замкнута и возбудилась электродуга, внутри шнура пропущена проволока, которая может быть трех видов:
- цельной;
- трубчатой;
- с флюсом.
Стоимость зависит от величины внутреннего диаметра. Если конструкция полая, то срок службы сокращается на полтора года. В электромагистрали подается напряжение от 42 до 48 В при постоянном или переменном токе. При температурном режиме до -10 0С применяется низковольтная линия.
Полезная статья – Все что нужно знать про клей поксипол, чтобы обойтись без сварки

В составе изоляционного слоя использован поливинилхлорид. Изделие не поддается истиранию и идеально подходит, когда рабочему требуется постоянно перемещаться, волоча за собой кабель. Сердечник сохраняется за счет надежной изоляции. Работает под нагрузкой 127 или 220В, при температурном режиме от -40 до +400С, не гибкий. Сварочные провода для инвертора используются для подключения к розетке.
Сварочный кабель марки КГТ
Продукция рассчитана на высокие температуры. Эксплуатация изделия возможна при +850С. Изделие подойдет для эксплуатации во влажном климате.

Модель КРПТ
Этот провод гибкий с жилами. Жилы изготовлены из меди. Оболочка и изоляция изготовлены из резины. Кабель для сварки изготовителем выполнен для работы со следующими показателями:
- При напряжении 660 В переменного тока и 110 В при постоянном токе.
- Допускаемая токовая нагрузка от 3 до 20А/мм2.
- Температурный режим от -60 до +500С.
Сечение у сварочного кабеля зависит от числа и сечения жил – от 8 до 69 мм. Продукция не поддается возгоранию.

Кабель для сварочного аппарата – как правильно выбрать
Как маркируется продукция известно. Главное правильно выбрать изделие, чтобы оно соответствовало параметрам сварочного аппарата и иным характеристикам.
Какой должна быть жила
Применяется для присоединения инвертора к держаку и массе. Маркировка 1х16 расшифровывается: «1» – это 1 сердечник, не разделенный на несколько проводов под одной оболочкой. При работе уменьшается нагревание и ускоряется передача напряжения.
Маркировка 11х30 расшифровывается: 11 – количество жил. Применяются для промышленного оборудования, работающего под напряжением более 500 В. Жила изготавливается из алюминия или меди. В комплекте с аппаратами поставляются алюминиевые кабеля, они дешевле. Их, как правило, приобретают начинающие рабочие.
Для профессионалов предлагается приобрести медные изделия, так как показатель удельного сопротивления меньше в 7 раз, по сравнению с алюминием. При этом снижаются потери тока.
Если производитель медного кабеля – Китай, то такая продукция лучше подойдет для применения в бытовых целях, а не для производственных нужд, так как они рассчитаны на невысокое сопротивление.
Сечение кабеля для сварочного аппарата
Если изделие по сечению выбрать неправильно, то риск износа оборудования увеличивается. Возможно возникновение возгорания или неэффективной работы вследствие короткого замыкания. Если сечение провода не достаточное, то потребуется повышенный уровень тока для режима сварки. Держатель будет труднее перемещать при создании шва по вертикали или на потолке.
В таблице указана зависимость тока от сечения.

Требования к гибкости кабеля
Сварочные провода для инвертора применяются в работе с гибкостью выше 4 класса. При выборе тяжелых проводов сварщику будет сложнее их перегибать или наматывать.
При выборе шнура КГ, который относят к 5-му классу по гибкости с диаметром 0,41 мм. Если продукция с маркированием КОГ, то она относится по гибкости к 6 классу. Гибкость 0,21 мм – повышенная.
Полезная статья – 9 основных видов сварочных аппаратов применяемых повсеместно
Длина кабеля для сварки
Если необходимо перемещение вдоль габаритных конструкций, то к аппарату нужно подсоединить длинный кабель, чтобы не переносить инвертор. Если работа выполняется на одном месте, то достаточно приобрести 2 м на массу, и на держатель 3 м. На производства рекомендуется покупать по 5 метров провода на массу и на держак.
Удлинение изделия без причин приводит к снижению силы тока вследствие повышения сопротивления.
Длина сварочного кабеля не должна превышать расчетных показателей. Показатель максимального тока нужно разделить на 100.
Получился делитель, на который нужно разделить значение сечения провода. То есть, если сечение 1х25 мм2, то
Длина получилась максимальной, ее нужно поделить на подсоединения к массе и держаку: 5 и 10 метров.
При подсоединении более длинного изделия сила тока, выдаваемого аппаратом, понизится. Для наращивания дополнительного провода используется медная опрессовка, а также наращивать кабель можно сваркой или спайкой, но запрещено на скрутки. Соединение на скрутки создает увеличение сопротивления, поэтому их делать не допускается.
Сетевой кабель для сварочника
Потребляемый ток инверторов гораздо ниже, чем сварочный — порядка 15-40 А, в зависимости от модели.
Требования к сетевому кабелю аналогичны. Это надежная изоляция и гибкость, позволяющая сворачивать его в бухту или наматывать на катушку, подходящее под нагрузку сечение и климатическое исполнение.
Для использования в помещении или на улице, но исключительно в теплое время года, подойдет ПВС в ПВХ изоляции. Если сварка будет проходить на морозе, лучше выбрать КГ в резиновой оболочке. Он дороже, но сохраняет гибкость при низких температурах, в отличие от «дубеющего» ПВС.
Токовые нагрузки для КГ в соответствии с ПУЭ:
| Сечение жилы, мм2 | Допустимый длительный ток, А | |
| трехжильный | четырехжильный | |
| 2,5 | 25 | 25 |
| 4 | 35 | 30 |
| 6 | 42 | 42 |
Исходя из этого, для сварочников с потребляемым током 25 А, рассчитанных на питание от 3-фазной сети, нужен четырехжильный сетевой кабель сечением не менее 4 мм2, а от 1-фазной — трехжильный с сечением 4 мм2, если в розетке есть заземление.
При сварке на удлинителе не забывайте про потери напряжения. Здесь работает то же правило, что и при выборе сварочного кабеля — при большой длине на 50 м и более покупайте кабель с большим сечением.
Сборка устройства
В комплекте поставки для ручного режима дуговой сварки два провода:
- для держателя;
- для массы.
Это стандартный набор, которым комплектуется недорогой аппарат. При покупке отдельного комплекта качеству бюджетных моделей тоже не стоит доверять. Если приобрести набор по самой высокой цене, то стоимость будет мало отличаться от стоимости инвертора. Поэтому лучше выполнить сборку устройства самостоятельно.
Электродержатель
Это самое важное устройство, на котором не стоит экономить. От него зависит качество выполняемых работ.
Всего три вида изделия:
- Пружинные. Для работы они удобны.
- Вилочные. Это наиболее надежные, но не удобны в работе и в большинстве случаев не заизолированы. Изготавливаются рабочими.
- Винтовые. Электрод фиксируется надежно под нужным углом. Качество отличное, цена приемлемая. Особенно подходят для новичков.

Сечение сварочного кабеля зависит от размера держака.
Силовые кабеля или провода
Эти элементы относят ко вторым по значимости в конструкции. От качества силового кабеля зависит максимальный показатель тока и поджиг дуги. При работе с недорогим аппаратом это особенно актуально, если устройство выдает силу тока до 130 А, то сварочные швы можно уверенно выполнять 3 мм электродами.
Зажим массы
Существует несколько типов зажимов:
«Крокодил». Или прищепка.
Крепиться напрямую к детали. Соединение надежное, удобное, закрепляется быстро, выдает минимальное сопротивление, хорошо раскрывается. Фиксируются детали разных конфигураций. К недостаткам можно отнести низкий уровень прочности из-за пружины в устройстве, используется только когда изделие необходимо закрепить. Модели клемм в продаже на 300, 200 или 500 А. Выбор зависит от модели аппарата.
Магнитная.
Зажим можно закрепить на любом основании, конструкция рассчитана на длительную эксплуатацию, выдерживает скачки напряжения и не перегорает, используется в труднодоступных местах, закрепляется надежно. К недоставкам относят ненадежное крепление на небольших участках, периодическая очистка от грязи и пыли, перегревание не допускается, так как возможно размагничивание.

Струбцина.
Это зажимы с высокой степенью надежности крепежа, фиксируются винтом с шестигранной головкой, плавный переход тока обеспечивается за счет хорошего контакта. К недостаткам относят сложное строение и большие размеры клемм.

Клемма (Вилка) кабельная
Чтобы быстро и надежно подцепить кабель к источнику питания, нужна разъемная клемма (вилка). Это изделие может применяться для соединения отрезков проводов.
Клемма аппарата (вилка) изготовлена из меди или латуни высокого качества круглого профиля.
Технологическое отверстие с обратной стороны клеммы служит для закрепления кабеля. Конусная муфта выполнена из резины, поэтому хорошо защищает от механических повреждений. В комплекте с вилкой поставляется медная гильза. Установка провода производится в муфту, а затем в гильзу и в корпус из латуни. Фиксация производится на винт, плотно затянутый.

При выборе изделия нужно обратить внимание:
- Сечение провода. Наиболее востребованными считаются кабели и провода с площадью 10, 25, 30, 35, 50 и 100 мм2.
- Соединение фиксируется, поэтому при сильном натяжении проводов цепь не разрывается.
- Вилка должна соответствовать размеру аппарата (существуют 2 основных типоразмера на 10-25 мм и 35-50 мм)
Сечение
Для безопасного выполнения работ, а также для исключения возможности поломки оборудования, следует правильно выбирать сечение кабеля для сварки.
Важно! К неисправности оснащения может привести проводник со слишком маленьким сечением. Если сечение будет меньше необходимой величины, то ток по жилам не пойдет и агрегат отключится или перегорит.. Очень важно правильно соотнести два параметра: сечение и токи сварочного кабеля, так как они тесно связаны
Таким образом, каждому исполнителю важно знать, какое сечение сварочного кабеля следует выбирать при работе с различными токовыми нагрузками
Очень важно правильно соотнести два параметра: сечение и токи сварочного кабеля, так как они тесно связаны. Таким образом, каждому исполнителю важно знать, какое сечение сварочного кабеля следует выбирать при работе с различными токовыми нагрузками
Выбор сечения

Расчет сечения сварочного кабеля по току является наиболее простым и быстрым способом подобрать оптимальный вариант проводника.
Многие исполнители располагают сварочным оборудованием инверторного типа. Его многочисленные технические достоинства и доступная стоимость делают данное оснащение популярным. Поэтому следует определить сечение сварочного кабеля для инвертора.


Для проведения работы в домашних условиях исполнители используют агрегаты, максимальная величина тока которых составляет порядка 180-200 А. Рассмотрим далее более подробно сварочный кабель для инвертора, какое сечение необходимо для определенных величин тока.
- Сечение кабеля для инверторного сварочного аппарата, выдающего максимальный ток в 80-100 А, должно составлять 6 мм2.
- Для аппаратов с выдаваемым максимальным током в 120 А предназначен провод с сечением в 10 мм2.
- Сварочный кабель сечение 16 мм2 предназначен для инверторов, которые поддерживают максимальный ток до 180 А.
- Востребован у сварщиков сварочный кабель на 200 Ампер, сечение составляет 25 мм2.
- Сварочный кабель сечение 35 мм2 выдерживает ток в 289 А, поэтому, чаще всего, он используется для оснащения трансформаторов. Однако, производителями предлагаются инверторы, которые способны выдавать ток до 300 А. В подобных случаях следует применять сварочный кабель сечение 50 мм2.

Для выполнения работ на профессиональном уровне в большинстве случаев используются уже упоминаемые ранее трансформаторы. Очень важным фактором является определенность в том, какое сечение кабеля нужно для сварочного аппарата подобного типа.
Оборудование трансформаторного типа способно выдавать ток до 500 А. Поэтому для данного оснащения следует использовать провода с сечением в 70 и 95 мм2. Первый способен проводить до 437 А, второй – до 522 А.
Сварочные выпрямители выдают ток, величина которого может достигать 600 А
Поэтому исполнителям с оснащением такого типа следует обратить внимание на провода с сечением в 120 мм2
Таблица сечений сварочного кабеля и токовых нагрузок для проводов позволяет узнать оптимальный вариант проводника для оснащения всего необходимого оборудования: инверторы, трансформаторы, выпрямители, держак, клеммы массы.
Определив два важных параметра: максимальная величина тока и сечение провода, можно рассчитать другую важную характеристику – длина кабеля. Более подробная информация здесь.
Данная статья поможет любому исполнителю определить, какого сечения должен быть сварочный кабель при определенных величинах тока.
Можно ли удлинить сварочный кабель
Длина у сварочного кабеля не должна превышать 3 м. С таким изделием работать сложно, особенно на высоте. Дополнительно наращивать длину производители не рекомендуют.
Какие негативные ситуации могут сложиться:
- Резкое падение тока.
- Повышение напряжения из-за ЭДС самоиндукции.
- Могут быть пробиты выходные электроды.
Чтобы этого избежать на аппаратах применялся дроссель. Изделие устанавливалось для накопления энергии, и ее отдача для образования дуги при закрытии транзисторов и отсутствии тока в первичной обмотке. Многие производители не комплектуют товар этими устройствами, потому что цена оборудования возрастает.
Наращивание кабеля не рекомендуется, это связано с тем, что он обладает реактивным и активным сопротивлением. В связи с этим падает выходное напряжение и ток.
При изменении длины провода может нарушиться работа всей системы и даже выйти из строя оборудование.
На практике установлено, что увеличение длины до 5 м приемлемо при соответствии сечения сварочного кабеля.
Правила подключения и использования
Чтобы выполнить правильное подключение нужно знать следующие правила:
- Для подсоединения сварочника с одной стороны находятся разъемы и наконечники, закрепленные на спайку вилки аппарата.
- Сварочные кабели соединяются друг с другом с помощью опрессовки. Соединения обязательно нужно изолировать.
- Подключение производится к силовым разъемам аппарата, электрод вставляется в держак, закрепленный на другом конце провода. Главное знать правила полярности.
- Требования к сварочным аппаратам и требования кабелям должны полностью соответствовать всем техническим нормам, в том числе номинальной мощности.
Основные требования по безопасной эксплуатации
Все устройства, работающие от электрического тока, попадают под повышенные требования охраны труда.
Перечень основных требований:
- Жила должна быть с сечением, выдерживающим нагрузку от электрического тока.
- Провод должен выдерживать нагрузки от ударов и негативное влияние от агрессивных сред.
- Оплетка сварочных проводов для инвертора должна остаться эластичной и упругой, несмотря на скручивание проводов.
- За провод не допускается подтягивание аппарата.
- Сварщик должен работать в соответствующей одежде, обуви с обязательной защитой головы.
- Если нет в наличии спецодежды и надежной защиты от тока, то к работе не следует приступать.
Содержание
- Требования к силовым кабелям
- Основные виды силовых кабелей, используемых при сварке
- Как правильно выбрать сечение и длину кабеля
- Сетевой кабель для сварочника
- Рекомендации по эксплуатации
Сварочные аппараты не всегда укомплектованы всем, что нужно для работы. Заводских кабелей в сборе с электрододержателем и зажимом может не быть вообще или их стандартной длины не достаточно, поэтому её нужно увеличить.
Поговорим о том, какой кабель выбрать для сварочного аппарата, чтобы работать было не только удобно, но и безопасно.