Червячное колесо
Привет всем!
Давно ничего не писал, времени совсем нет.
Заснял процесс как я делал первое червячное колесо. История началась с того, что я за недорого купил ленточнопильный станок. Основной узел станка это червячный редуктор. Так вот в нем оказалось убито червячное колесо. Купить его можно, но цена запчасти около 10т.р. Редуктор в сборе больше 20т.р. Решил попробовать сделать сам, о чем сейчас Вам и расскажу.
Скажу, немного забегая вперед, получилось сделать только с третьей попытки.

Процесс проб и ошибок.
 Попытка 2
Пилю заготовку из бронзы

Делаем центральное отверстие

Одеваю на оправку и обрабатываю в центрах

Токарная обработка закончена, перехожу на фрезер. Бумага на заднем плане это расчет червячной передачи.

Заточил однозубую фрезу чтобы обозначить профиль, и поделить на 20 частей.

Режу зубья, на один зуб уходит 5 минут, итого 1час 40 минут, это без учета настроек.

Дальше в дело идет червячная фреза. Конечно я делаю неправильно, так как вращения фрезы и заготовки должны быть строго синхронизированы. Но если очень надо, то можно и рукой по крутить)).


Вот маленькое видео


Прорезал паз под шпонку

Получилось нормально, зацепление полное, думаю работать будет не хуже заводской.
Спасибо за внимание, до новых встреч!
Мира и добра!
Технологический маршрут изготовления червяков и червячных колес
Червячная передача получила свое название от ведущей части, которая передает крутящий момент. Ведомая часть имеет наклонный вырез. Радиальное занижение поверхности по краю. Это увеличивает линию контакта между зубной нитью и зубом.
Оси вращения деталей расположены под углом. Обычно это 90 градусов, но может быть и 45 градусов. Такое расположение деталей применяется в высоконагруженных тихоходных передачах, со скоростью перемещения острия по внешней поверхности менее 5 м / с.
При взаимодействии шестерни поверхность проволоки не толкает зубья в направлении вращения, а движется по эвольвенте, как бы отталкивая ее. В результате возникает сильное трение и нагрев деталей в местах соприкосновения.

Червячная передача должна хорошо смазываться, охлаждаться и иметь антифрикционные свойства. Материал червяка изменить нельзя, он вырезается из хромистой стали и проходит закалку, шлифовку поверхности проволоки или шугаров — обработку пластиной с небольшой глубиной резания. Инструмент проталкивает поверхность резьбы вместо того, чтобы обрезать ее. На верхнем слое создается механическое упрочнение, которое укрепляет рабочую поверхность, делая ее гладкой.
Материал для венца
Зубчатый венец изготовлен из относительно мягкого материала с высокой стойкостью к истиранию. В основном используются оловянные и латунные бронзы. Для тихоходных механических коробок передач может быть изготовлена звездочка из серого чугуна. В зависимости от скорости вращения коронная шестерня изготавливается из следующего материала:
- 5-25 м / с — оловянные бронзы ОФ10-1, ОНФ;
- ≤ 5 м / с — Бр.АЖ9-4, железо-алюминиевая бронза;
- ≤ 2 м / с — коронка может быть чугунной.

Бронза намного дороже и мягче стали. Из него целиком изготовлены детали, размеры которых не превышают 160 мм. Крупные детали выточены из стали и на них только бронзовая корона. Он установлен на валу в горячем состоянии и закреплен пальцами по соединительной линии, так что заводная головка не вращается. После охлаждения колесо готово и зуб нарезается.
Расчет диаметра
Диаметр колеса рассчитывается по средней линии зуба: ширина зуба и полости равны. Теоретически определяется внешний радиус, используемый для изготовления и расчетов. После обработки он находится на внешней стороне обода.
Скольжение происходит по линии делительного диаметра — центра зуба по высоте. Он рассчитывается по формуле:
где d2 — делительный диаметр шестерни; м — модуль; z2 — количество зубьев на колесе.
Наружный радиус зуба имеет центр с осью червяка.
Ширина зубчатого венца
Ширина обода червячного колеса определяется числом оборотов винта по формуле:
когда Z1 = 1 или 2, b2 = 0,355aw;
если Z1 = 4, то b2 = 0,315 ас,
где b2 — ширина короны; 0,315 и 0,355 — расчетный коэффициент; Z1 — количество заходов винтовой резьбы; а — расстояние от центра до центра; aw — это расстояние, учитывающее смещение червяка относительно зубчатого колеса.
Расстояние смещения определяет размер пространства между рабочими элементами детали.
Этапы проведения работ по созданию этого устройства
- Установка ведущих колес на первичный вал. В этом случае монтаж может производиться точечной сваркой, фланцевым соединением или шпоночным пазом;
- Сборка приводных валов ведомого вала;
- Установка ведомой звездочки;
- Корпус можно снять с разборки и отрегулировать или изготовить вручную. В этом случае необходимо просверлить технологические отверстия под сальники и подшипниковые соединения;
- Установка шариковых подшипников закрытого типа. Отличным вариантом будет цилиндрическая форма. Их установка осуществляется внатяг;
- Приводной вал установлен на эксцентриковых подшипниковых опорах с возможностью регулировки натяжения цепи не менее чем на 15 градусов;
- На завершающем этапе устанавливается крышка с уплотнительной прокладкой.
Решившись на это, лучше сначала оценить свои сильные стороны, знания и навыки обращения с инструментом, чтобы не попасть в беду, потратив при этом изрядную сумму денег, много времени и сил, и при этом раз, не создавая необходимое устройство, но если вы в прошлом актер или механик, то можете смело приступать к работе.
Червячный редуктор: описание.виды.принцип работы,ремонт,фото,видео
Червячный редуктор часто считается важной частью не только в автомобильной промышленности.
Червяк считается важной деталью везде, где необходимо увеличить крутящий момент и уменьшить количество оборотов привода.
Такой механизм используется для управления воротами, лифтами, металлообрабатывающими станками, деревом и другими подобными устройствами. Почти каждый видел червячную передачу, иногда даже не подозревая об этом.
Дело в том, что зачастую такой приводной механизм спрятан в корпусе, чтобы механизм не забивался пылью и другим мусором, а это значительно продлевает срок службы механизма.
Червячный редуктор используется так часто, потому что эффективность этого механизма очень высока.
Такой механизм может быть как маленьким, так и большим.
Благодаря небольшим размерам червячная передача часто используется в автомобилестроении. Каждый преобразователь имеет собственное передаточное число. Этот номер часто указывается на упаковке устройства или на самом корпусе.
Достоинства и недостатки
Червячная передача в силу конструктивных особенностей имеет как достоинства, так и недостатки.
Из плюсов стоит отметить плавность хода направляющей, эффект самоторможения, низкий уровень шума, большое передаточное число с использованием всего двух частей.
Из недостатков следует обратить внимание на относительно невысокий КПД, повышенный износ, заедание, большое тепловыделение из-за сил трения.
Низкий КПД приводит к использованию таких механизмов при передаче сравнительно небольших мощностей до 100 кВт.
Чтобы не допустить преждевременного износа, необходимо соблюдать требования к точности сборки и регулировке механизмов. Высокое тепловыделение требует специальных установок для отвода избыточного тепла.
Разница между редукторами сводится в основном к разнице между червяками и шестернями, из которых собирается этот червячный редуктор.
Черви делятся на типы по следующим характеристикам:
- в зависимости от количества запусков потока: одиночный запуск, множественный запуск
- в направлении резьбы: вправо, влево
- по форме винта, на котором нарезана резьба: цилиндрическая, глобоидная
- от формы профиля резьбы: с гофрированным профилем, с профилем Архимедео, с эвольвентным профилем
- Зубчатые колеса делятся на типы по следующим характеристикам:
- по типу колеса: само колесо, зубчатый сектор, вырожденный сектор
- от профиля зубьев: прямой, вогнутый, роликовый (вместо зубьев используется вращающийся ролик)
Червячные редукторы со встроенным двигателем называются червячными мотор-редукторами. В редукторах вал двигателя очень часто находится под прямым углом к движущемуся валу. Компоновка червячного редуктора подбирается в соответствии с конкретными требованиями устройств.
Двигатель можно расположить как над ведущим колесом, так и снизу и сбоку. При боковом размещении мотор устанавливается вертикально.
Вертикальное расположение затрудняет смазку подшипников вала, а также очистку внешних элементов.
Для увеличения передаточного числа используется несколько технологий, но наиболее эффективной является использование большего количества ступеней.
Специальные вязкие смазочные материалы или масла используются для смягчения сил трения и повышения сопротивления схватыванию.
При малых скоростях вращения смазка осуществляется с помощью специальных масляных ванн или с помощью специальных устройств, распыляющих смазку в точках повышенного трения.
Для червячных редукторов, частота вращения которых велика, использование лотков нецелесообразно, применяется принудительная смазка охлаждаемыми смазочными материалами.
Основные преимущества червячного редуктора перед зубчатыми передачами заключаются в том, что начальный контакт звеньев происходит не в одной точке, а вдоль линии.
Также входной и выходной валы могут пересекаться под разными углами, но чаще всего этот угол составляет 90 градусов.
Кроме того, червячная передача занимает гораздо меньше места, чем шестерня с таким же большим передаточным числом.
Помимо червячной передачи, червячная передача также используется в системах регулировки и управления различных устройств.
Благодаря самоторможению гарантируется точная фиксация положения, а большое передаточное число (до 1000) позволяет более точно регулировать положение или использовать маломощные двигатели.
Кроме того, червячные передачи и червячные редукторы отлично подходят для установки в качестве приводного механизма в механизмах подъема и лебедки благодаря своим конструктивным особенностям.
Некоторые технические особенности промышленного производства и широко применяемых червячных редукторов.
Наиболее распространены одноступенчатые мотор-редукторы.
| Вид | Отношение | Частота вращения выходного вала об / мин | Номинальный крутящий момент на выходном валу Нм | |
| адаптер | двигатель с коробкой передач | |||
| Ч-20 | МЧ-20 | 5–50 | 28 — 300 | 4 |
| Ч-25 | МЧ-25 | 6 | ||
| Ч-31,5 | МЧ-31,5 | восемь | ||
| 2Ч-40 | МЧ-40 | 5–80 | 9,37 — 300 | 28 — 37 |
| Ч-50 | МЧ-50 | 50 — 70 | ||
| 1Ч-63, 2Ч-63 | МЧ-63 | 5–80 | 7,5 — 300 | 95 — 135 |
| 1Ч-80, 2Ч-80, Ч-80 | МЧ-80 | 150 — 280 | ||
| Ч-100 | МЧ-100 | 315–570 | ||
| Ч-125 | МЧ-125 | 615–1000 | ||
| Ч-160 | МЧ-160 | 1100–1900 | ||
| Ч-200 | МЧ-200 | 1600–3100 | ||
| Ч-250 | МЧ-250 | 2700–5700 | ||
| Ч-320 | МЧ-320 | 4400–10000 | ||
| Ч-400 | МЧ-400 | 6500–19000 | ||
| Ч-500 | МЧ-500 | 8200–33000 | ||
| RFH-180 | МРЧН-180 | 12,5 — 50 | 20–90 | 1300–1800 |
| RFP-300 | -300 | 16, 25, 50 | 20-40 | 4200 |
Виды червячных редукторов
Червячные редукторы могут сильно различаться в зависимости от применения механизма.
Основные отличия, которые можно использовать в конструкции:
- Различное количество посещений;
- Материал детали;
- Направление резьбы;
- Профиль резьбы;
- Типы используемых винтов.
Эти различия могут встречаться в различных комбинациях. Типы используемых червячных редукторов определяются инженером на этапе проектирования и разработки устройств и механизмов, использующих эти типы передачи крутящего момента.
Проектирование червячного редуктора
сделать червячный редуктор своими руками практически невозможно. Расчет червяка должен выполняться квалифицированным специалистом.
При изготовлении чертежа все его детали изготавливаются только из подходящих качественных материалов, иначе шестеренчатый механизм может выйти из строя после непродолжительной работы. Сборка червячного винта также должна производиться опытным мастером.
Несоблюдение этого правила может значительно сократить срок эксплуатации детали, так как помимо правильной установки валов потребуется тщательная регулировка червячной передачи.
Если для установки самодельного механизма передачи крутящего момента необходимо использовать червячную передачу, то в этом случае лучше использовать готовые б / у изделия от оборудования, в котором используется аналогичный тип передачи крутящего момента. В случае самостоятельной разработки новых устройств, которые будут запатентованы, конструкцию червячной передачи следует заказывать в конструкторском бюро, занимающемся аналогичными разработками.
Принцип работы
Основа всего передаточного механизма — гайка с червячной головкой, в честь которой эти типы коробок передач и получили свое название. Червяк взаимодействует с шестерней, осевой вал которой расположен под прямым углом.
В результате этого соединения высокая скорость вращения входного вала с низким крутящим моментом преобразуется во вращение низкочастотного выходного вала, но со значительно большим усилием. Компоновка червячного редуктора может быть разной.
Если вал редуктора червячной передачи вращается со скоростью менее 5 м / с, червяк находится внизу, если скорость выше, устанавливается редуктор с верхним червяком.
В большинстве механизмов этого типа используется ступенчатая передача, но иногда для регулирования передаточного числа может использоваться двухступенчатая червячная передача.
Если скорость вала больше 10 м / с, подшипники и гипоидные шестерни необходимо смазывать под давлением. Если двигатель работает на малых оборотах, достаточно естественной циркуляции масла при вращении шестерни.
Масло червячной передачи должно быть высокой вязкости, иначе процесс износа наиболее нагруженных частей коробки передач значительно ускорится.
Рулевое управление
он используется в автомобиле не только в осях, но и в системе рулевого управления. Действительно, гидравлический редуктор рулевого управления — старейшая система, претерпевшая множество изменений, но ее технический принцип остался прежним.
Рулевое управление позволяет легко поворачивать рулевое колесо даже на автомобиле без гидроусилителя.
Рулевое управление имеет ряд преимуществ, главное из которых — большое передаточное число. Можно сказать, что к достоинствам можно отнести малошумность коробки передач и плавность хода.
Рулевое управление также имеет недостатки, главный из которых — быстрый износ цепного механизма и обильное тепловыделение.
Рулевое колесо используется в качестве привода преобразователя энергии рулевого управления.
Система смазки редуктора
Каждый из этих бортовых агрегатов имеет систему смазки. Масло под давлением питает подшипники и цепной механизм.
В дополнение к своей прямой ответственности система смазки охлаждает и удаляет ненужные изнашиваемые элементы из корпуса коробки передач, которые могут вывести цепные звездочки из строя.
Эти элементы покидают систему вместе с маслом и задерживаются фильтром.
Для предотвращения вытекания масла из коробки передач требуются специальные сальники. Специальные сальники в машине есть не только в этой системе. Эти уплотнения доступны везде, где требуется уплотнение.
Чтобы сальники создавали уплотнение, уплотнительные кольца должны быть установлены правильно. Замена сальников так же сложна, как и ремонт коробки передач.
Первая причина, по которой необходимо заменить сальники, — это след масла на кузове.
Классификация
В направлении катушки передачи в основном правые. Иногда обнаруживается левое направление резьбы.
Червячные передачи классифицируются по форме внешней поверхности червяка:
- цилиндрический;
- глобоид.
Вогнутая поверхность привода увеличивает количество зубьев, которые входят в зацепление одновременно. В результате повысились КПД и мощность передачи. Отсутствие глобоидных червей в сложности производства. Катушки должны быть одинаковой высоты с вогнутой внешней поверхностью.
По форме нити различают червей:
- архимед;
- скрученный;
- не линейный.

Червяк Архимеда характеризуется прямым эвольвентным сечением. Свертка имеет выпуклую форму, близкую к форме обычной шестерни. Нелинейные профили имеют выпуклые и вогнутые поверхности.
Звездочка имеет косой зуб обратной конфигурации, который по форме совпадает с полостью между резьбами.
Положение червяка относительно колеса может быть:
- начальство;
- боковой;
- нижний.
Верх оптимален для скоростных передач. Сторона самая компактная. При методе смазки картера масло находится в картере, а нижнее, вращаясь, смазываем остальное, нижнее положение червяка удобнее.
Колеса червячные — винтовые. Оси деталей обычно располагаются под углом 90 °. В сильно нагруженных механизмах угол может составлять 45°.
Шестерни делятся по профилю зуба:
- ролик;
- вогнутый;
- прямые линии.
По типу они могут быть:
- при непрерывном вращении — полный;
- зубчатый сектор.
Сектор может быть разного размера, от полукруга до меньшей рабочей длины, чем у червячного винта.
Изготовление червячных пар у нас
Четверть века мы производим червяки и червячные колеса на заказ в Санкт-Петербурге. И у нас, конечно же, вы можете реализовать не только производство косозубых колес и червяков, но и производство зубчатых колес других типов:
- цилиндрические шестерни цилиндрические;
- цилиндрические прямозубые шестерни;
- цилиндрические шестерни с внутренним венцом;
- прямозубые конические шестерни;
- зубчатые колеса с круговым зубом;
- стойки
а также шестерни и шлицевые соединения, выполненные по чертежу или образцу заказчика.
Типы редукторных узлов
Передача вращательного движения от ведущего вала к исполнительному валу может осуществляться путем прямого соединения осей, если частота вращения и мощность двигателя приемлемы для работы, а оси приводного и ведомого валов совпадают. Такие случаи крайне редки и с разными аксессуарами для разных целей прямой привод применить вообще нельзя. Для согласования скорости и мощности приводного и ведомого валов используются 4 типа механизмов и их комбинации. Основные типы шестерен:
- пояс;
- цепь;
- механизм;
- червь.

Конструктивно червяк ограничен функцией понижения скорости, остальное можно использовать как в понижающих передачах, так и в ускорителях. Кроме того, такая коробка передач всегда имеет ведомую ось, перпендикулярную коленчатому валу. Такое расположение называется конической зубчатой передачей. Помимо червячной передачи направление оси может быть изменено с помощью космического планетарного механизма. Ременные и цепные приводы удерживают ведомую ось параллельно оси двигателя. В простых устройствах инверсия возможна только при изменении вращения двигателя.
В мотоблоках используются двигатели с большим числом оборотов в минуту, что можно проверить в паспорте продукции. Это значит, что для снижения скорости нужно сделать коробку передач своими руками, а какая будет самодельная коробка передач для мотоблока, лучше выбирать, зная характеристики каждого вида.
Ременная передача
Шкив или ремень, передающий вращение от вала к валу, знаком любому автомобилисту, заглянувшему под капот моторного отсека. Коэффициент снижения скорости определяется делением радиуса малого ведомого колеса на радиус большого ведомого колеса.
Преимущества ременных передач — простота изготовления и ремонта, большое разнообразие запчастей. И минусы ремня:
- растяжение ремня, снижение сцепления со шкивом от температуры и износа;
- проскальзывание при резком увеличении крутящего момента;
- короткий срок службы.

Компенсируют недостатки подпружиненным роликом, прижимая поверхность ремня между колесами, при помощи зубчатого ремня на шкивах с поперечными скосами. Ременные передачи требуют, чтобы ведущий и ведомый шкивы находились в одной плоскости, изгиб или скручивание ремня быстро его сломает.
Цепной тип

Принцип работы цепной передачи аналогичен ременной, но вместо шкивов устанавливаются звездочки и ремень заменяется цепью. Такая самодельная коробка передач не допустит пробуксовки, и в подобных условиях проработает намного дольше.
Подобно ремню, цепной редуктор должен иметь ведущее колесо и звездочку, приводимые в одной плоскости, а его передаточное число рассчитывается на основе отношения их зубьев. Вес такой конструкции больше, чем у ремня, но надежнее ставить ее на мощные мотоблоки.
В отличие от ременной передачи, цепная передача требует осторожности или дополнительных мер защиты. Если вращающееся приспособление с толстым корнем ударяется о землю, его сила сопротивления передается на двигатель, что может повредить его. Пока двигатель не выйдет из строя или не заглохнет, он будет пытаться вращаться с максимальной мощностью вместе с рамой вокруг ведомой оси коробки передач. Чем больше мощность двигателя, тем больше опрокидывающий момент.
Передаточное число цепного редуктора может быть выше, чем у ремня того же размера, так как ведущая звездочка даже небольших размеров не позволит цепи проскальзывать.
По стоимости, простоте сборки, распространенности деталей цепная передача не уступает ременной.
При помощи шестерней

Прогулочный трактор с коробкой передач надежнее, долговечнее, чем трактор с цепным или ременным приводом. Зубчатые конструкции устанавливаются на заводские изделия, а не только на мотоблоки. Узлы имеют небольшие размеры благодаря совмещению двух шестерен разного диаметра на одной оси. Для мотоблока, например, отлично подойдет коробка передач самоката «Муравей». Но вы можете сделать и самостоятельно, используя шестерни автомобильной коробки передач.
Требуемое передаточное число может быть обеспечено планетарным механизмом, в котором планетарные передачи установлены между внешней и солнечной шестернями, закрепленными на неподвижном кольце — опоре:
В коробке передач солнечная шестерня установлена на коленчатом валу. Держатель планетарной шестерни закреплен на неподвижном корпусе, а внешняя шестерня соединена с приводом, вращающимся в направлении, противоположном солнечной шестерне.
Передаточное число такой шестерни можно рассчитать как отношение количества зубьев солнечной шестерни к количеству зубцов внешней шестерни.
Для изменения направления оси вращения в коробках передач используется пространственный планетарный механизм, в котором шестерни должны быть скошены до конуса под углом 45 градусов каждая, чтобы изменить направление на 90 градусов. Диаметр шестерен может быть разным, что позволяет изменять передаточное число.
Для мотоблока такую угловую коробку передач своими руками делают редко, так как поискать планетарные передачи необходимого размера все же необходимо. Смена оси вращения часто производится с помощью готовых заводских редукторов или пары червячных передач.
Червячная передача

Для перпендикулярного изменения направления оси вращения, для создания большого передаточного числа используется контакт плоской шестерни с винтом Архимеда.
Передача вращения от привода к двигателю невозможна. Это уникальная особенность червячной передачи; другие типы шестерен не обладают этим свойством. Скорость вращения выходного вала можно уменьшить во столько раз, сколько зубьев шестерни. Эта трансмиссия отличается простотой сборки, высоким коэффициентом трения, небольшими размерами и большой популярностью.
Чтобы сделать червячный редуктор своими руками, нужно взять шестерню с числом зубцов, равным уменьшению скорости вращения в разы, а также с шагом между зубьями, равным шагу гребня червяка.
Реверсивный механизм
Наличие реверсивного зубчатого механизма упрощает работу в поле, но реверсировать в доме любителю реально только на электродвигателе. Сложности заключаются во включении в схему дополнительного передаточного элемента с возможностью его точного перемещения, надежной фиксации. Для этого потребуется разорвать имеющееся соединение с двигателем и вставить в щель новый элемент, будь то другой шкив с ремнем, звездочка с цепью или шестерня. Эти переоборудование требуют деталей, изготовленных с точностью профессиональных станков.

В этом случае практичнее установить заводскую реверсивную коробку передач. Например, от автомобиля с механической коробкой передач.
Процесс изготовления редуктора
Сначала рассчитываются параметры силовой установки. Частоту вращения коленчатого вала можно найти в технических характеристиках.
Это первое значение, необходимое для завершения расчета. Величина не постоянная, с добавлением «газа» количество оборотов увеличивается. Базовое значение: холостой ход + 10%.
Далее рассчитывается скорость осей подвески. Зная размеры колес, можно будет рассчитать эксцентриситет на оборот. Количество оборотов оси рассчитано на обеспечение комфортной скорости — 3-5 км / ч, что является вторым значением для конструкции.
Например, холостой ход + 10% составляет 600 об / мин. Требуемая скорость оси колеса на 3 км / ч составляет 200 об / мин. Следовательно, передаточное число должно быть 3: 1. Скорость вращения оси уменьшается в три раза по сравнению с частотой вращения коленчатого вала, а крутящий момент увеличивается в три раза соответственно. Типы обмена:
- Шестерня: используйте соотношение количества зубьев ведомой и ведомой шестерен. Устройство работает по принципу пара на одной передаче. Независимо от формы шестерен зубья могут быть прямыми или наклонными. Коническая передача используется, когда для мотоблока требуется коническая передача. Все зависит от положения двигателя. Если совмещение коленчатого вала и колес обеспечено, угол не требуется.
- червячный привод необходим для создания большого передаточного числа, когда существует большая разница между оборотами двигателя и вала двигателя. Такую конструкцию сложнее производить и обслуживать. Решение оптимально, если коленчатый вал расположен перпендикулярно оси колес.
- Цепные приводы работают как велосипед, но наоборот. Звездочка поменьше — основная. От надежности конструкции зависит качество металла шестерен и прочность цепи. Простой комплект от велосипеда может не выдерживать нагрузки, поэтому используются более прочные велосипеды.
- Ременные устройства самые простые в изготовлении. Они также самые ненадежные и самые слабые. Высокий крутящий момент не передается, поскольку ремни будут скользить. Зато уменьшается ударная нагрузка на двигатель — на карданном валу конструкция более ажурная, рывки сглаживаются. Пробуксовка устраняется установкой зубчатого ремня. В этом случае вам нужно найти пару зубчатых шкивов, например, из автомобильной распределительной системы.
- Комбинированная система. В одном случае можно сделать устройство с цепной и зубчатой передачей, хотя расчеты в этом случае более сложны. Но можно передать огромный крутящий момент и при небольшой мощности двигателя.
Выбирая дизайн, не забывайте о следующих правилах:
- не допускать перекосов между ведомой частью и ведущей частью;
- нельзя использовать втулки, только подшипники.
Любое устройство, кроме ременного, необходимо постоянно смазывать, поэтому оно должно быть в коробке. Герметичный корпус защищает от грязи и пыли, которые неизбежны во время полевых работ. На валах установлены уплотнительные кольца.
Например, можно взять заводскую продукцию для советской сельхозтехники. Цепной привод не так чувствителен к смазке, но цепь необходимо регулярно чистить и смазывать.
Не-FDM 3D-печать
Большинство людей, даже самые заядлые энтузиасты, не имеют прямого доступа к другим технологиям 3D-печати для изготовления шестеренок. А пока такие сервисы есть и могут помочь.
SLA — отличная технология для профессионального прототипирования шестерен. Слои для печати не видны, и в результате процесса могут быть получены очень мелкие детали. С другой стороны, детали дорогие и немного хрупкие. Если вы используете этот процесс для создания прототипа будущей модели литья, у вас не будет проблем с ее получением. Сделайте деталь твердой, иначе она обязательно сломается!
SLS — это очень точный процесс, позволяющий производить прочные детали. Технология не требует подпорок для консольных конструкций. Вы можете создавать сложные и детализированные изделия, желательно со стенами толщиной до четверти дюйма. Даже слои печати почти не видны… НО шероховатая поверхность (потому что технология основана на порошковой печати) чрезвычайно подвержена износу. Требуется очень сильная смазка, и многие обычно не рекомендуют использовать шестерни SLS для длительного срока службы.
Технология BinderJet хорошо подходит для детализированных и аккуратных или неструктурных разноцветных декоративных деталей. Подходит для деталей сумасшедшего цвета, но очень хрупких и зернистых, поэтому это не то, что требуется для исправных шестерен.
Какие червячные передачи и возможности нашего производства ?
Учитывая, что у нас есть все необходимое оборудование, инструменты и знания для производства надежных червячных передач, мы готовы производить различные типы червяков:
- Глобоидные черви;
- Эвольвентные черви;
- Черви Архимеда;
- Червячный винт для тихоходных передач;
- И многие другие виды.
Наши специалисты нарезают червяки различных типов и типов на токарно-винторезных станках, что обеспечивает высокую точность изделий. Но при использовании токарно-винторезных станков сроки изготовления деталей увеличиваются. Если вам необходимо изготовить червяков в короткие сроки, мы можем предложить их изготовить на фрезерном станке с использованием фрезы. Но в то же время все допуски на продукцию будут немного меньше.
Возможно изготовление из собственного материала или из материала заказчика. На нашем складе имеется весь металлический инвентарь, необходимый для производства червячных передач любых типоразмеров. Червячные колеса сделаны из бронзы, а поскольку это дорогой металл, мы сделаем корону, на которой будут размещены сами зубья, и предложим сделать сердечник из обычной стали.
Также стоит учесть, что после создания червяка необходимо удалить его шероховатость. Для этого необходимо его нагреть, а затем измельчить. Эффективность червяка и, следовательно, всего винтового колеса зависит от этих двух важнейших операций. Закалка и шлифовка также могут быть выполнены в нашей компании. Мы обеспечиваем полный цикл работ от начала до конца с высококачественной продукцией в конце.
Как устроен редуктор мотоблока
Коробка передач, часто называемая гидротрансформатором, — это механизм, который обрабатывает крутящий момент двигателя и передает его на вал отбора мощности мотоблока. Это делается с помощью ряда шестерен, помещенных в прочный металлический корпус. Смена и качество его деталей влияет на срок службы агрегата для сельскохозяйственных работ. Поэтому при покупке мотоблока в магазине нужно уделять пристальное внимание его комплектующим, в том числе устройству коробки передач.
Редуктор может быть складным и неразборным. Последние модели устанавливаются на недорогие мотоблоки. Детали недорогие и не подлежат ремонту. В случае неисправности коробку передач необходимо заменить. При нормальной эксплуатации их продолжительность измеряется 1-2 сезонами. На дорогостоящем оборудовании двигатель комплектуется разборным преобразователем. Он регулярно обслуживает несколько сезонов. Если отдельные детали выходят из строя, вышедшую из строя деталь просто заменяют.
Любой тип преобразователя может включать:
- корпус (складной или нет);
- шестерни и валы;
- звездочки;
- ремни или цепи;
- подшипники.
С помощью перечисленных деталей движения передаются от двигателя к навесным орудиям. Цепь подходит к звездочкам, ремень подходит к шкивам. Самые простые механизмы оснащены ременной передачей. Также они считаются самыми слабыми и ненадежными. При высоком крутящем моменте ремни соскальзывают и соскакивают со шкивов. Но такая конструкция благотворно влияет на коленвал. Скользящих ремней можно избежать, заменив их зубчатыми ремнями. При этой замене необходимо также заменить шкивы.
Червячная передача своими руками

Гордость многих дачников — самодельный мотоблок, собранный своими руками из отслуживших свое время деталей механизмов. Установить электродвигатель или небольшой бензиновый двигатель от старого скутера или мотоцикла на раму с колесами не составит труда даже для начинающего механика-любителя. А вот о чем нужно подумать, так это о коробке передач для мотоблока.
Конструкция мотоблока
Схемы сборки самодельных мотоблоков так же разнообразны, как и детали в гараже каждого хозяина. Размеры также выбраны из практических соображений.
При другом составе и размере обязательные элементы:
- Рама: прочная конструкция для крепления остальных частей.
- Колеса: от самодельного металла до заводского производства резины. Положение оси колеса или колесной пары фиксируется относительно рамы железными стойками с запрессованными подшипниками.
- Двигатель: от 5 до 10 лошадиных сил. Также можно использовать электродвигатель с аккумулятором, но самые популярные двигатели поступают от скутера или мотоцикла. Этот выбор хорош тем, что есть готовый регулятор скорости и даже трансмиссионное устройство.
- Редуктор — это блок для передачи вращения от двигателя к исполнительному механизму, преобразования скорости и направления.
Но первая встречающаяся передача может не сработать. Необходимо выбрать тип конструкции, рассчитать размеры каждой детали, чтобы скорость и мощность навесного культиватора позволяла обрабатывать почву удобным образом, а не быстро и не медленно.
Типы редукторных узлов
Передача вращательного движения от ведущего вала к исполнительному валу может осуществляться путем прямого соединения осей, если частота вращения и мощность двигателя приемлемы для работы, а оси приводного и ведомого валов совпадают.
Такие случаи крайне редки и с разными аксессуарами для разных целей прямой привод применить вообще нельзя. Для согласования скорости и мощности приводного и ведомого валов используются 4 типа механизмов и их комбинации.
Основные типы шестерен:
- пояс;
- цепь;
- механизм;
- червь.
Конструктивно червяк ограничен функцией понижения скорости, остальное можно использовать как в понижающих передачах, так и в ускорителях. Кроме того, такая коробка передач всегда имеет ведомую ось, перпендикулярную коленчатому валу.
Такое расположение называется конической зубчатой передачей. Помимо червячной передачи направление оси может быть изменено с помощью космического планетарного механизма. Ременные и цепные приводы удерживают ведомую ось параллельно оси двигателя.
В простых устройствах инверсия возможна только при изменении вращения двигателя.
В мотоблоках используются двигатели с большим числом оборотов в минуту, что можно проверить в паспорте продукции. Это значит, что для снижения скорости нужно сделать коробку передач своими руками, а какая будет самодельная коробка передач для мотоблока, лучше выбирать, зная характеристики каждого вида.
Ременная передача
Шкив или ремень, передающий вращение от вала к валу, знаком любому автомобилисту, заглянувшему под капот моторного отсека. Коэффициент снижения скорости определяется делением радиуса малого ведомого колеса на радиус большого ведомого колеса.
Преимущества ременных передач — простота изготовления и ремонта, большое разнообразие запчастей. И минусы ремня:
- растяжение ремня, снижение сцепления со шкивом от температуры и износа;
- проскальзывание при резком увеличении крутящего момента;
- короткий срок службы.
Компенсируют недостатки подпружиненным роликом, прижимая поверхность ремня между колесами, при помощи зубчатого ремня на шкивах с поперечными скосами. Ременные передачи требуют, чтобы ведущий и ведомый шкивы находились в одной плоскости, изгиб или скручивание ремня быстро его сломает.
Цепной тип
Принцип работы цепной передачи аналогичен ременной, но вместо шкивов устанавливаются звездочки и ремень заменяется цепью. Такая самодельная коробка передач не допустит пробуксовки, и в подобных условиях проработает намного дольше.
Подобно ремню, цепной редуктор должен иметь ведущее колесо и звездочку, приводимые в одной плоскости, а его передаточное число рассчитывается на основе отношения их зубьев. Вес такой конструкции больше, чем у ремня, но надежнее ставить ее на мощные мотоблоки.
В отличие от ременной передачи, цепная передача требует осторожности или дополнительных мер защиты.
Если вращающееся приспособление с толстым корнем ударяется о землю, его сила сопротивления передается на двигатель, что может повредить его.
Пока двигатель не выйдет из строя или не заглохнет, он будет пытаться вращаться с максимальной мощностью вместе с рамой вокруг ведомой оси коробки передач. Чем больше мощность двигателя, тем больше опрокидывающий момент.
Самодельная установка для изготовления червячных колес
В ремонтной и любительской практике при изготовлении различных конструкций необходимо применять червячные передачи с большим передаточным числом, но они сложны в изготовлении. Предлагаемый способ изготовления червячных колес прост и оригинален. Червячное колесо можно изготовить в приспособлении, устройство которого показано на рис. 1. Оно состоит из стального или дюралюминиевого основания 1 с закрепленными на нем стальными угольниками 4 и 7, которые служат подшипниками для метчика 6. Заготовки червячных колес 5

Рис. 1. Приспособление для изготовления червячных колес.
с проточенными на торцах полукруглыми желобками подвижно закрепляют между планкой 2 и основанием 1 с помощью винтов 3 (для этого в отверстиях основания нарезают резьбу), которые используются в качестве осей. Метчик 6 вставляют в отверстие угольника 7 и ввинчивают между заготовками до упора в угольник 4. При дальнейшем вращении метчика на заготовках нарезается резьба по всей окружности.
Таким образом, получаются сразу два червячных колеса. В качестве червяка используют валик с такой же резьбой, например, на оси электродвигателя или другого устройства для уменьшения числа оборотов.
Диаметр заготовки рассчитывают по формуле

где t-шаг резьбы метчика, мм; z — число зубьев колеса; r — радиус канавки заготовки, мм,
Для метрической резьбы радиус канавки равен:

где d — наружный диаметр резьбы (диаметр метчика), мм.
Размер основания приспособления изготавливают, исходя из диаметра заготовок — червячных колес.
Как сделать червячную шестеренку своими руками
Для изготовления шестерен используют такие материалы: железо, чугун, бронза, сталь простая углеродистая, специальные составы стали с примесью хрома, никеля, ванадия. Помимо металлов применяют смягчающие материалы: кожу, фибру, бумагу, они смягчают и обесшумливают зацепление. Но и металлические шестерни могут работать бесшумно, если их профиль выполнен с точностью. Для грубых передач производят «силовые» зубчатые колеса, их изготовляют литьем из чугуна и стали без последующей обработки. «Рабочие» зубчатые колеса для быстроходных передач изготовляются на фрезерных или зуборезных станках, с последующей термической обработкой – цементацией, которая предает зубьям твердость и устойчивость к износу. После цементации шестерни подвергаются обработке на шлифовальных станках.
Метод обката
Метод обката самый распространённый вариант изготовления шестерен, так как этот способ наиболее технологичный. В этом способе изготовления применяются такие инструменты: долбяк, червячная фреза, гребенка.
Метод обката с использованием долбяка
Для изготовления шестерен используется зубодолбёжный станок со специальным долбяком (шестерня оснащенная режущими кромками). Процедура изготовления шестерен происходит в несколько этапов, так как срезать за один раз весь лишний слой металла не возможно. При обработке заготовки, долбяк выполняет возвратно-поступательное движение и после каждого двойного хода, заготовка и долбяк проворачиваются на один шаг, как бы «обкатываются» друг по другу. Когда заготовка шестеренки сделает полный оборот, долбяк выполняет движение подачи к заготовке. Этот цикл производства выполняется, пока не будет удалён весь необходимый слой металла.
Метод обката с использованием гребёнки
Гребенка — режущий инструмент, его форма аналогична зубчатой рейки, но одна сторона зубьев гребенки заточена. Заготовка изготавливаемой шестерни производит вращательное движение вокруг оси. А гребёнка выполняет поступательное движение перпендикулярно оси шестерни и возвратно-поступательное движение параллельного оси колеса (шестеренки). Таким образом гребенка снимает лишний слой по всей ширине обода шестерни. Возможен другой вариант движения режущего инструмента и заготовки шестерни относительно друг друга, например, заготовка выполняет сложное прерывистое движение, скоординированное с движением гребенки, как будто совершается зацепление профиля нарезаемых зубьев с контуром режущего инструмента.
 Этот метод позволяет изготовить шестерню при помощи червячной фрезы. Режущим инструментом в данном методе служит червячная фреза, которая совместно с заготовкой зубчатого колеса производят червячное зацепление.
 Одна впадина шестеренки нарезается дисковой или пальцевой фрезой. Режущая часть фрезы, выполненная в виде формы этой впадины, нарезает шестерню. А при содействии делительного устройства нарезаемая шестеренка поворачивается на один угловой шаг и процесс нарезания повторяется. Этот способ изготовления шестерен использовался еще в начале ХХ века, он является не точным, впадины произведенного зубчатого колеса получаются разными, не идентичными.
Горячее и холодное накатывание
В этом способе производства шестерен применяется зубонакатный инструмент, который нагревает определенный слой заготовки до пластического состояния. После этого, нагретый слой деформируют для получения зубьев. А далее обкатывают зубья, изготавливаемого зубчатого колеса, до приобретения ними точной формы.
Изготовление конических шестерен
Для изготовления конических колес (конических шестеренок) применяют вариант обкатки в станочном зацеплении заготовки с воображаемым производящим колесом. Режущие кромки инструмента в процессе главного движения срезают припуск, таким образом, образовывают боковые поверхности будущей шестерни (шестеренки).
В сегодняшнее время, вокруг нас работают очень много механизмов где используются пластмассовые шестеренки. Причем, это могут быть как и игрушечные машинки, так и вполне серьезные вещи, к примеру, антенный подъемник в автомобиле, редуктор спиннинга, и тп. Причины поломки шестеренок могут быть разные, конечно большинство из них связаны с неправильной эксплуатацией, но сейчас не об этом. Если уж вы попали в такую ситуацию и у вас сломало пару зубьев шестерни, то выход есть как не платить за дорогостоящую деталь, а восстановить ее простым способом.
Понадобится для восстановления
- Ненужная зубная щетка.
- Моющее средство.
- Двухкомпонентный эпоксидный клей — холодная сварка для пластика.
Клей холодная сварка должен быть жидкий, в тюбиках. Обязательно смотрите на упаковке, чтобы он подходил для склеивания пластмассовых и пластиковых деталей. Такой двухкомпонентный клей можно купить как в магазине автозапчастей, так и в строительном магазине. Если у вас возникнут затруднения и вы не сможете найти такой, в конце статьи я расскажу как сделать похожий аналог.
Восстановление пластмассовой шестеренки
Подготовка
Первомым делом необходимо подготовить поверхность шестеренки. Промываем ее многократно в теплой воде с моющим средством, активно работая зубной щеткой. Наша задача обезжирить и удалить смазку со всех граней.
После того как обезжировка проведена, высушите ее насухо.
Готовим клей
Теперь подготовим клей. Смешаем на небольшом кусочке картона компоненты в пропорции как в инструкции. Хорошо перемешаем.
Вообще, перед открыванием клея, рекомендую тщательно ознакомиться с его инструкцией, особенно с временем полного и частичного затвердевания, так как у разных производителей эти данные могут кардинально отличаться.
Если консистенция получилась жидкая — дайте ей немного постоять, пока она начнет отвердевать.
Восстановление зубьев
В моем случае сточено несколько зубьев, ситуация исправима. Мажем клей на то место, которое нужно восстановить. Клей должен быть очень густым, но пластичным.

Делаем такой своеобразный бугорок.


Кладем шестеренку на импровизированную подставку, для того чтобы клей ещё больше загустел. Все опять же индивидуально, мне понадобилось лично минут 20, чтобы консистенция заметно загустела.

Ускорить реакцию и уменьшить время загустения можно нагреванием. К примеру взять фен и начать нагревать клей на шестеренке.

Восстановление зубьев
Теперь самый ответственный момент — прокатка зубьев. Узел где эксплуатировалась шестерня, а именно другая шестеренка с которой непосредственно контактировала наша сломанная, нужно обильно смазать смазкой, солидолом или литолом.
Устанавливаем сломанную шестерню и прокатываем несколько раз по другой.


В результате другая шестеренка прокатает след на густом клее.


Теперь вы понимаете, что прежде чем прокатывать зубья, эпоксидный клей на шестеренке должен затвердеть до консистенции твердого пластилина.
Благодаря смазке клей не прилипнет на другую шестеренку.
Затвердевание
Аккуратно извлекаем восстановленную делать из механизма и оставляем ее для окончательного затвердевания, обычно на сутки.

Вот таким несложным способом можно довольно просто восстановить сломанные шестерни.
Чем заменить эпоксидный клей?
Если вы не нашли клей, я могу вам порекомендовать сделать немного похожий состав.
Для этого понадобится:
- Эпоксидная смола с отвердителем.
- Цемент сухой.
Покупаем обычную прозрачную или желтоватую эпоксидную смолу с отвердителем. Эти два компонента зачастую продаются вместе.
В пропорции указанной в инструкции, смешиваем компоненты для получения нужного количества клея. Добавляем цемент. Только не цементно-песчаную смесь, а именно чистый цемент. Пропорции примерно два к одному. То есть две части клея и одна цемента. И все очень тщательно перемешиваем. Клей готов, а дальше все как по инструкции выше.
Постарался изложить максимально простым языком.
Недавно друг, который занимался продажей шоколадных фонтанов в Питере обратился с необычным предложением. Ему вернули фонтан, где не крутился винт, поднимающий шоколад. Я люблю подобные задачи, когда мало кто может (или хочет браться) за починку единичных вещей
и нужно поломать немного голову как изготовить редкие запчасти своими руками.
После разборки стало ясно, что дело в редукторе. Одна шестерня буквально расплавилась на валу (качество компонентов было просто на высоте. Скорей всего шестерня проскальзывала долгое время, потом нагрелась. Фонтан выключили, шестерня снова прилипла к валу со смещенным центром. Потом его снова включили и несколько зубъев, не выдержав нагрузки, отломилось). Точно такую же шестерёнку не найти, поэтому из оказавшегося под боком оборудования решил изготовить новую.
Вариантов создания шестерёнок
очень много, я расскажу лишь про один из них. На мой взгляд он самый простой и эффективный.
Шаг 1. Разработка чертежа шестерни
Вам понадобится:
- любой векторный редактор
- штангенциркуль
- генератор шестеренок (я использовал этот онлайн сервис)
Итак, считаем количество зубцов поломавшейся шестерни. Вводим все параметры, проводим замеры.
Качаем файл чертёж. Внутреннюю звёздочку я чертил сам в кореле, т.к. нужного параметра не нашел.

Рассчитывая внутренний диаметр шестерёнки нужно соблюсти тонкий баланс между прокручиванием и растрескиванием от сильного натяга.
Шаг 2. Изготовление шестерни
Материал новой шестерни — прозрачное оргстекло. Просто ищете в поисковике лазерную резку в вашем городе и отправляетесь туда. Лучше нарезать несколько с разными параметрами сразу. Думаю, одна порезка как у меня не должна выйти более $ 6.
Шаг 3. Запуск и тест фонтана
Вообще соседние шестерни принято делать из материалов немного разной плотности. Так они дольше прослужат. Скорей всего производитель просто пренебрег этим.
 Смазываем, запускаем, радуемся!
Удачи в вашем труде!
Для изготовления шестерен используют такие материалы: железо, чугун, бронза, сталь простая углеродистая, специальные составы стали с примесью хрома, никеля, ванадия. Помимо металлов применяют смягчающие материалы: кожу, фибру, бумагу, они смягчают и обесшумливают зацепление. Но и металлические шестерни могут работать бесшумно, если их профиль выполнен с точностью. Для грубых передач производят «силовые» зубчатые колеса, их изготовляют литьем из чугуна и стали без последующей обработки. «Рабочие» зубчатые колеса для быстроходных передач изготовляются на фрезерных или зуборезных станках, с последующей термической обработкой – цементацией, которая предает зубьям твердость и устойчивость к износу. После цементации шестерни подвергаются обработке на шлифовальных станках.
Метод обката
Метод обката самый распространённый вариант изготовления шестерен, так как этот способ наиболее технологичный. В этом способе изготовления применяются такие инструменты: долбяк, червячная фреза, гребенка.
Метод обката с использованием долбяка
Для изготовления шестерен используется зубодолбёжный станок со специальным долбяком (шестерня оснащенная режущими кромками). Процедура изготовления шестерен происходит в несколько этапов, так как срезать за один раз весь лишний слой металла не возможно. При обработке заготовки, долбяк выполняет возвратно-поступательное движение и после каждого двойного хода, заготовка и долбяк проворачиваются на один шаг, как бы «обкатываются» друг по другу. Когда заготовка шестеренки сделает полный оборот, долбяк выполняет движение подачи к заготовке. Этот цикл производства выполняется, пока не будет удалён весь необходимый слой металла.
Метод обката с использованием гребёнки
Гребенка — режущий инструмент, его форма аналогична зубчатой рейки, но одна сторона зубьев гребенки заточена. Заготовка изготавливаемой шестерни производит вращательное движение вокруг оси. А гребёнка выполняет поступательное движение перпендикулярно оси шестерни и возвратно-поступательное движение параллельного оси колеса (шестеренки). Таким образом гребенка снимает лишний слой по всей ширине обода шестерни. Возможен другой вариант движения режущего инструмента и заготовки шестерни относительно друг друга, например, заготовка выполняет сложное прерывистое движение, скоординированное с движением гребенки, как будто совершается зацепление профиля нарезаемых зубьев с контуром режущего инструмента.
 Этот метод позволяет изготовить шестерню при помощи червячной фрезы. Режущим инструментом в данном методе служит червячная фреза, которая совместно с заготовкой зубчатого колеса производят червячное зацепление.
 Одна впадина шестеренки нарезается дисковой или пальцевой фрезой. Режущая часть фрезы, выполненная в виде формы этой впадины, нарезает шестерню. А при содействии делительного устройства нарезаемая шестеренка поворачивается на один угловой шаг и процесс нарезания повторяется. Этот способ изготовления шестерен использовался еще в начале ХХ века, он является не точным, впадины произведенного зубчатого колеса получаются разными, не идентичными.
Горячее и холодное накатывание
В этом способе производства шестерен применяется зубонакатный инструмент, который нагревает определенный слой заготовки до пластического состояния. После этого, нагретый слой деформируют для получения зубьев. А далее обкатывают зубья, изготавливаемого зубчатого колеса, до приобретения ними точной формы.
Изготовление конических шестерен
Для изготовления конических колес (конических шестеренок) применяют вариант обкатки в станочном зацеплении заготовки с воображаемым производящим колесом. Режущие кромки инструмента в процессе главного движения срезают припуск, таким образом, образовывают боковые поверхности будущей шестерни (шестеренки).
Постарался изложить максимально простым языком.
Недавно друг, который занимался продажей шоколадных фонтанов в Питере обратился с необычным предложением. Ему вернули фонтан, где не крутился винт, поднимающий шоколад. Я люблю подобные задачи, когда мало кто может (или хочет браться) за починку единичных вещей
и нужно поломать немного голову как изготовить редкие запчасти своими руками.
После разборки стало ясно, что дело в редукторе. Одна шестерня буквально расплавилась на валу (качество компонентов было просто на высоте. Скорей всего шестерня проскальзывала долгое время, потом нагрелась. Фонтан выключили, шестерня снова прилипла к валу со смещенным центром. Потом его снова включили и несколько зубъев, не выдержав нагрузки, отломилось). Точно такую же шестерёнку не найти, поэтому из оказавшегося под боком оборудования решил изготовить новую.
Вариантов создания шестерёнок
очень много, я расскажу лишь про один из них. На мой взгляд он самый простой и эффективный.
Шаг 1. Разработка чертежа шестерни
Вам понадобится:
- любой векторный редактор
- штангенциркуль
- генератор шестеренок (я использовал этот онлайн сервис)
Итак, считаем количество зубцов поломавшейся шестерни. Вводим все параметры, проводим замеры.
Качаем файл чертёж. Внутреннюю звёздочку я чертил сам в кореле, т.к. нужного параметра не нашел.

Рассчитывая внутренний диаметр шестерёнки нужно соблюсти тонкий баланс между прокручиванием и растрескиванием от сильного натяга.
Шаг 2. Изготовление шестерни
Материал новой шестерни — прозрачное оргстекло. Просто ищете в поисковике лазерную резку в вашем городе и отправляетесь туда. Лучше нарезать несколько с разными параметрами сразу. Думаю, одна порезка как у меня не должна выйти более $ 6.
Шаг 3. Запуск и тест фонтана
Вообще соседние шестерни принято делать из материалов немного разной плотности. Так они дольше прослужат. Скорей всего производитель просто пренебрег этим.
 Смазываем, запускаем, радуемся!
Удачи в вашем труде!
Здравствуйте) Сегодня, в процессе размышлений над смыслом всего сущего, я задался вопросом изготовления зубчатой рейки в домашних условиях. Я думаю некоторые уже сталкивались с этой проблемой — найти готовую зубчатую рейку весьма трудно, а выпиливать каждый зуб натфилем дело очень муторное (выдержать постоянный профиль и шаг довольно сложно). Конечно если модуль зуба не сликом мал, а длина рейки необходима небольшая, то можно и поморочится)) Но что делать если модуль например 0,5 мм (высота зуба 1,125 мм) и менее, а длина относительно большая? В серийном производстве такие рейки изготовляют на зубофрезерных или зубодолбежных станках (иногда штамповкой), в единичном на универсальных фрезерных станках пальцевой или дисковой профилированной фрезой. Для домашних условий предлагаю следующий способ (наверное для многих это не будет новостью, но может быть кому-то пригодится).
Итак, у нас имеется зубчатое колесо (m=0,35мм; высота зуба соответственно h=0,7875мм)
К сожалению будет необходимо кое чем пожертвовать((Жертвой выступит любое другое колесо с таким же модулем (Ну или хотя бы близким к нему). Диаметр здесь особой роли не играет, главное соответствие модуля. Вот две жертвы.

Проверяем. Подходят идеально)

Далее заготовка для будущей рейки, ею послужила пластина из часового механизма (хорошо видно, что на ней я уже тренировался).

Отжигаем ее и закрепляем в тисках.
Далее чеканим ее нашей жертвой. Для начала легкими ударами молотка по шестерне делаем метки.


Ну а потом лупим что есть мочи! неспеша и аккуратно вычеканиваем на высоту зуба.

Шаг при этом будет совпадать идеально. Профиль, конечно, не совершенен, но не думаю, что такой метод будет использован для реек в каких-нибудь очень ответственных механизмах))

После того, как мы прочеканили заготовку на необходимую глубину, дорабатываем натфилем. В результате получаем участок с профилем очень даже неплохого качества)


Контроль.

После этого можно спокойно вырезать саму рейку с уже готовым профилем)) Таким образом можно получать мелкомодульные рейки из нетвердых металлов. Было потрачено: две шестеренки, пол-часа времени (+ два эксперемента). Спасибо за внимание)
Данный материал есть общее руководство по проектированию и печати на послойном 3D-принтере пластиковых шестеренок.
Выключатель света на шестеренках — хитрый пример того, что можно будет спроектировать самостоятельно после прочтения этой статьи.
Оптимальные материалы для пластиковых шестеренок
Какой же материал самый лучший? Короткий ответ в плане качества готовых шестеренок выглядит следующим образом:
Nylon (PA) > PETG > PLA > ABS
- Пожалуйста, обратите внимание, на лицензию «Только для личного пользования», т.е. результат нельзя распространять, продавать, менять и т.д.
- В собранном виде конструкция имеет 15,87 см в диаметре. Самая большая напечатанная деталь — 14,92 см в диаметре
Распечатайте все детали с не менее чем 3 периметрами по всем сторонам и снизу, 15% заполнения. Рекомендуем толщину слоя не более 0,3 мм. Работать будет любой материал — пока удастся избежать перекосов деталей, что приведет устройство в негодность.
Деталь ручки — единственная, для которой потребуются поддержки.
Инструкция по сборке (прочесть до начала работы)
- Почистите с помощью лезвия зубцы шестеренок, чтобы они хорошо совмещались, затем установите их на пластину с тем же направлением вращения, в котором они печатались (штырек центральной шестеренки справа, зацепка ведомой — сверху по центру).
- Закрепите основную шестеренку, попав штырьками в отверстия.
- Нанесите немного сухого клея (хорошо подойдет клеящий карандаш) на рабочий конец рычага и установите рычаг с той стороны, с которой он совпадает по штырькам. Клей нужен для того, чтобы закрепить рычаг на штырьки. Рычаг также прижимает к конструкции основную шестеренку.
- Нагрейте и размягчите зажимы. Этого довольно, чтобы их раскрыть. Выровняйте края зажимов по отверстиям с задней стороны пластины и обожмите шестеренку по кругу. (Отверстия на обороте пластины могут потребовать чистки — нож в помощь, все зависит от того, насколько хорош у вас принтер). Прижимайте зажимы до застывания. Это гарантирует, что все будет надежно держаться.
Особые преимущества послойной печати и примеры использования шестеренок
Итак, в чем же преимущество 3D-печати шестеренок перед традиционными методами их изготовления, и насколько прочными получаются шестеренки?
Напечатанные пластиковые шестеренки дешевы, процесс быстр, можно без труда получить специализированный результат. Сложные шестеренки и 3D-вариации печатаются без проблем. Процесс прототипирования и создания проходит быстро и чисто. Самое главное то, что 3D-принтеры достаточно распространены, так что набор STL-файлов из интернета может обеспечить тысячи людей.
Конечно, печатать шестеренки распространенным пластиком — это компромисс по качеству поверхности и износостойкости, если сравнивать с литыми или обработанными пластиковыми шестернями. Но если правильно все спроектировать, напечатанные шестеренки могут оказаться достаточно эффективным и разумным вариантом, а для некоторых решений — идеальным.
Большинство рабочих приложений выглядят наподобие редуктора
, как правило, для небольших электродвигателей, ручек и заводных ключей. Это потому, что электродвигатели отлично работают на высоких скоростях, но у них возникают проблемы с резким снижением оборотов, и обойтись без шестереночной передачи в таком случае проблематично. Вот примеры:

Специфические проблемы послойной печати
- Напечатанные шестеренки перед использованием обычно требуют небольшой постобработки. Будьте готовы к «червоточинам» и к тому, что зубцы нужно будет обработать лезвием.
Уменьшение диаметра центрального отверстия — очень распространенная беда даже на дорогих принтерах. Это результат множества факторов. Отчасти это — температурное сжатие охлаждающегося пластика, отчасти — потому что отверстия проектируются в виде многоугольников с большим числом углов, которые стягиваются по периметру отверстия. (Всегда экспортируйте STL-файлы шестеренок с большим числом сегментов).
Слайсеры тоже вносят свой вклад, поскольку некоторые из этих программ могут выбирать разные точки для обхода отверстий. Если внутренний край отверстия будет рисовать внутренний край экструдируемого пластика, то реальный диаметр отверстия будет иметь небольшую усадку, и чтобы в это отверстие потом что-нибудь вставить, может понадобиться определенное усилие. Так что слайсер может вполне намеренно делать отверстия меньше.
Кроме того, любое расхождение слоев или расхождение по ширине предполагаемого и реального экструдирования могут оказывать довольно заметный эффект, «уплотняя» отверстие. Бороться с этим можно, например, моделируя отверстия диаметром примерно на 0,005 см больше. По аналогичным причинам, и чтобы напечатанные шестеренки помещались друг рядом с другом и могли работать, рекомендуется оставлять в модели зазор между зубцами примерно в 0,4 мм. Это некоторый компромисс, зато напечатанные шестеренки не будут застревать.
Некоторые программы относительно успешно справляются с этим в автоматическом режиме, а вручную решить эту проблему можно, увеличив перекрытие слоев. Эта задача отлично задокументирована на RichRap, и в блоге приведены различные ее решения.
Наиболее распространенные причины отказа напечатанных шестеренок
- Стачивание зубцов (от длительного использования, см. Шаг 10 про смазку).
- Проблемы с насаживанием на ось (см. Шаг 7 про насаживание).
- Поломка тела или спицы (это редкие поломки, которые возникают обычно, если шестеренка плохо напечатана, с недостаточным заполнением, например, или спроектирована со слишком тонкими спицами).
О важности эвольвенты

Плохой способ изготовления шестеренок

Довольно часто в любительских сообществах можно встретить неправильно спроектированные шестеренки — моделирование шестеренок дело не такое уж и простое. Как нетрудно догадаться, плохо спроектированные шестеренки плохо сцепляются, имеют избыточное трение, давление, отдачу, неравномерную скорость вращения.
Эвольвента (инволюта) — это определенного рода оптимальная кривая, описываемая по какому-либо контуру. В технике эвольвенту окружности используют как профиль зубца для колес зубчатой передачи. Это делается для того, чтобы скорость вращения и угол сцепления оставались постоянными. Хорошо разработанный набор шестеренок должен передавать движение исключительно через вращение, с минимальным проскальзыванием.
Моделирование эвольвентной шестеренки с нуля — дело довольно нудное, так что перед тем, как за него браться, имеет смысл поискать шаблоны. Ссылки на некоторые из них будут даны ниже.

Тонкости моделирования зубца. Оптимальное количество зубцов
Подумайте вот о чем: если вам нужно передаточное число 2:1 для линейного механизма — сколько зубцов должно быть на каждой шестеренке? Что лучше — 30 и 60, 15 и 30 или 8 и 17?
Каждое из этих соотношений даст один и тот же результат, но комплект шестеренок в каждом случае будет при печати сильно отличаться.
Большее количество зубцов дает более высокий коэффициент сцепления (количество одновременно зацепленных зубцов) и обеспечивает более плавное вращение. Увеличение количества зубцов приводит к тому, что каждый из них должен быть меньше — чтобы уместиться на тот же диаметр. Мелкие зубцы более хрупкие, их сложнее точно напечатать.
С другой стороны, уменьшение количества зубцов дает больше объема для увеличения прочности.
Печатать на 3D-принтере меленькие шестеренки — это как раскрашивать в раскраске тонкие линии толстой кисточкой. (Это на 100% зависит от диаметра сопла и разрешения принтера по горизонтальной плоскости. Разрешение по вертикали не играет роли в ограничении по минимальным размерам).
Если вы хотите испытать свой принтер в деле печатания мелких шестеренок, можете воспользоваться этим STL:

Протестированный нами принтер все выполнил на высшем уровне, но при диаметре от примерно полудюйма зубцы стали выглядеть как-то подозрительно.
Совет заключается в том, чтобы делать зубцы как можно больше, избегая при этом предупреждения от программы о слишком малом их количестве, а также избегая пересечений.
Есть еще один момент, на который следует обратить внимание при выборе количества зубцов: простые числа и факторизация.
Числа 15 и 30 оба делятся на 15, так что при таком количестве зубцов на двух шестеренках одни и те же зубцы будут постоянно встречаться друг с другом, образуя точки износа.
Более правильное решение — 15 и 31. (Это ответ на вопрос в начале раздела).
При этом не соблюдается пропорция, зато обеспечивается равномерный износ пары шестеренок. Пыль и грязь будут распределяться по всей шестеренке равномерно, износ тоже.
Опыт показывает, что лучше всего, если соотношение количества зубцов двух шестеренок лежит в интервале примерно от 0,2 до 5. Если требуется большее передаточное число, лучше добавить в систему дополнительную шестеренку, иначе может получиться механический монстр.
Мало зубцов — это сколько?
Такую информацию можно найти в каком-нибудь Справочнике механика. 13 — минимальная рекомендация для шестеренок с углом давления 20 градусов, 9 — рекомендованный минимум для 25 градусов.
Меньшее число зубцов нежелательно, потому что они будут пересекаться, что ослабит сами зубцы, да и в процессе печати придется решать проблему перекрытия.
Тонкости моделирования зубца. Угол давления, и Как сделать прочные зубцы

Угол давления 15, угол давления 35
Угол давления?
Зачем мне это знать?
Это угол между нормалью к поверхности зубца и диаметром окружности. Зубцы с большим углом давления (более треугольные) прочнее, но хуже сцепляются. Их проще печатать, но при работе они создают высокую радиальную нагрузку на несущую ось, издают больше шума и склонны к отдаче и проскальзыванию.
Для 3D-печати хорошим вариантом является 25 градусов, что обеспечивает плавную и эффективную передачу в шестернях размером с ладонь.
Что еще можно сделать для укрепления зубцов?
Просто сделайте шестерню толще — это, очевидно, укрепит и зубцы. Удвоение толщины дает удвоение прочности. Хорошее общее правило гласит: толщина должна быть от трех до пяти раз больше шага зацепления шестеренки.
Прочность зубца шестеренки можно приблизительно оценить, если рассматривать его как небольшую консольную балку. При таком подходе ясно, что добавление перекрывающей сплошной стенки для уменьшение неподдерживаемой площади значительно укрепляет прочность зубцов шестеренок. В зависимости от применения, такая техника расчетов может быть использована также для уменьшения числа точек зацепления.
Методы крепления на ось

Тугая насадка на ось с насечками.
Этот самый простой метод встречается не слишком часто. Здесь надо быть внимательным со перекосом пластика, что с течением времени ухудшит передачу момента. Такая конструкция является также неразборной.
Ось на фиксирующем винте в плоскости шестерни.
Фиксирующий винт проходит сквозь шестерню и упирается в плоский участок на оси. Фиксирующий винт обычно направляется непосредственно в тело шестерни или через утопленную гайку через квадратное отверстие. У каждого метода есть свои риски.
Если направлять винт напрямую, можно сорвать хрупкую пластиковую резьбу. Метод с утопленной гайкой решает эту проблему, но, если не проявить достаточно аккуратности и приложить при креплении слишком большое усилие, тело шестерни может сломаться. Делайте шестерню потолще!
Добавление специальных ввинчивающихся термовставок, существенно улучшит прочность насадки на ось.
Утопленный шестигранник —
шестиугольная врезка, в которой сидит шестиугольная гайка под шестиугольный винт. Вокруг шестиугольника нужно напечатать достаточно сплошных слоев, так чтобы винту было за что держаться. При этом тоже полезно использовать фиксирующий винт, особенно если речь идет о высоких оборотах.
Клин
встречается в мире любительской 3D-печати нечасто.
Ось как единое целое с гайкой.
Такое решение хорошо противостоит нагрузкам на скручивание. Его, однако, очень трудно добиться на принтере, потому что шестерни приходится печатать перпендикулярно к поверхности стола, а любые оси при таком решении имеют слабое место по оси Z, что проявляется при высоких нагрузках.
Некоторые типы шестеренок

Внешние и внутренние прямозубые шестерни, параллельные спиральные (косозубые), двойные спиральные, реечные, конические, винтовые, плосковершинные, червячные
Спиральное зубчатое колесо (елочка).
Его обычно можно увидеть в экструдерах принтеров, они сложны в работе, но имеют свои преимущества. Они хороши большим коэффициентом сцепления, самоцентровкой и самовыравниванием. (Самовыравнивание бесит, потому что отражается на работе всей конструкции). Этот тип шестеренок также непрост в изготовлении на обычном оборудовании, вроде любительских принтеров. 3D-печать знает значительно более простые методы.
Червячная шестерня.
Легко моделируется, есть большой соблазн ее использовать. Следует отметить, что передаточное число такой системы равно числу зубцов шестеренки, поделенному на количество проемов червяка. (Надо посмотреть с торца червяка и посчитать количество начинающихся спиралей. В большинстве случаев получается от 1 до 3).
Реечная шестерня.
Преобразует вращательное движение в линейное и наоборот. Здесь речь идет не о вращении, а о расстоянии, которое проходит рейка с каждым поворотом вала шестерни. Тут очень просто вычислять плотность зубцов: надо лишь умножить их плотность на рейке на пи и на диаметр шестерни. (Или умножить количество зубцов на рейке на плотность зубцов на шестерне).
Смазка 3D-напечатанных шестеренок
Если устройство работает при малых нагрузках, на малых скоростях и частотах, о смазке пластиковых шестеренок можно не беспокоиться. Но если нагрузки высоки, то можно попробовать продлить срок службы, смазывая шестерни и уменьшая трение и износ. В любом случае все функции шестеренок более эффективны при наличии смазки, а сами шестерни служат дольше
Для таких объектов, как шестеренки экструдера 3D-принтера, можно порекомендовать плотную смазку. Для этого отлично подойдут литол, PTFE или смазки на силиконовой основе. Смазку надо наносить, слегка протирая деталь туалетной бумагой, чистым бумажным полотенцем или не пыльной тканью, равномерно распределяя лубрикант, несколько раз провернув шестеренку.
Любая смазка лучше, чем никакой, но надо убедиться в ее химической совместимости с данным пластиком. А еще всегда надо помнить, что смазка WD-40 — отстой. Хотя она и прилично чистит.
Инструментарий для изготовления шестеренок
Высококачественные шестеренки можно делать на одних лишь бесплатных программах. То есть, существуют платные программы для очень оптимизированных и совершенных шестереночных соединений, с тонко настраиваемыми параметрами и оптимальной производительностью, но от добра добра не ищут. Просто надо сделать так, чтобы в одном и том же механизме использовались шестеренки, изготовленные одним и тем же инструментом, чтобы соединения сцеплялись как надо. Шестеренки лучше моделировать парами.
Вариант 1.
Найти имеющуюся модель шестеренки, модифицировать или масштабировать ее под свои нужды. Вот перечень баз данных, где можно найти готовые модели шестеренок.
- McMaster Carr : обширный массив 3D-моделей, проверенных решений
- GrabCAD : гигантская база данных присланных пользователями моделей
Редакторы STL-файлов
Большинство генераторов шаблонов шестеренок дают на выходе STL-файлы, что может раздражать, если вам требуются особенности, которых генератор не предлагает. STL-файлы — это PDF мира 3D, они изощренно сложны для редактирования, однако редактирование возможно.
TinkerCAD.
Хорошая элементарная браузерная CAD-программа, простая и быстрая в освоении, одна из немногих программ 3D-моделирования, которая умеет модифицировать STL-файлы. www.Tinkercad.com
Meshmixer.
Хорошая программа для масштабирования исходных форм. http://meshmixer.com/
Не-FDM 3D-печать
Большинство людей, даже убежденные любители, не имеют непосредственного доступа к другим технологиям 3D-печати для изготовления шестеренок. Между тем такие сервисы существуют и могут помочь.
SLA —
отличная технология для профессионального прототипирования шестеренок. Печатаемые слои не видны, в результате процесса можно получать очень мелкие детали. С другой стороны, детали получаются дорогими и несколько хрупкими. Если вы используете этот процесс для прототипирования будущей литой модели, проблем с ее извлечением не возникнет. Делайте деталь сплошной, а то она непременно сломается!
SLS —
очень точный процесс, в результате которого получаются прочные детали. Технология не требует подпорок для нависающих структур. Можно создавать сложные и подробные изделия, лучше со стенками толщиной до четверти дюйма. Слои печати также почти невидимы… НО, шершавая поверхность (потому что технология основана на порошковой печати) крайне склонна к износу. Требуется очень мощная смазка, и многие вообще не рекомендуют SLS-шестеренки для приложений длительного пользования.
Технология BinderJet
хороша для детализированных и точных многоцветных декоративных или не конструкционных
деталей. Подойдет для получения деталей безумных цветов, впрочем, очень хрупких и зернистых, так что это не то, что требуется для функциональных шестеренок.
Забыли пароль? Изменен п. Расшифровка и пояснения — тут. Автор: Химик , 13 февраля в Зубообработка. Возможно ли изготовить шестерни с помощью напильника?
Поиск данных по Вашему запросу:
Схемы, справочники, даташиты:
Обсуждения, статьи, мануалы:
Дождитесь окончания поиска во всех базах.
По завершению появится ссылка для доступа к найденным материалам.
ПОСМОТРИТЕ ВИДЕО ПО ТЕМЕ: Как делают шестерни. Показан весь техпроцесс по изготовлению шестеренок
Как сделать шестеренки | How to make gears
Статьи — выбор категории. Опубликована статья А. Первый свет второго Цейсс в Тарихе. Доска объявлений. Список досок. Статьи: Любительское телескопостроение Андрей Перепечко — Изготовление червячной передачи в любительских условиях Дата публикации: Человечеством движут три вещи: Лень, Жадность и Любопытство. А найдя такого человека мне было лень объяснять ему, что мне надо, а потом предъявлять претензии, если мне выдают кривую деталь за мои деньги.
Частные токаря оказались более покладистые и готовы были скостить цены вдвое, но при одном условии — металл должен быть мой.
Ради интереса мною были посещены рынки, где можно было купить необходимого размера болванку. Здесь меня поджидала следующая засада — болванки продавались недетских размеров, правда по цене металлолома на скупках краденного металла. Тем не менее бронзовый кругляк диаметром мм. На предложение отрезать для меня кусочек поменьше мне был дан вполне резонный ответ, что за опилки я несомненно должен заплатить, примерно около 30 у.
А еще законный интерес частника…кошмар! Поэтому я не стал давить в себе природную жабу, а залез в Интернет, дабы найти информацию, как самому сделать приемлемого качества червячную пару для визуального телескопа, потому как фотографические наблюдения в центре весьма дымной Алма-Аты исключены в принципе.
Было решено изготовить шестерню диаметром мм был под рукой обрезок трубы с подходящим внутренним диаметром с неопределённым количеством зубьев при применении шагового двигателя кол-во зубьев не имеет значения. Следовательно, необходимо предусмотреть как запас по жесткости, выбрав значительный угол обхвата и высоту профиля зубьев, так и аварийное проскальзывание шестерни на оси.
Для начала нам необходимо изготовить червячную фрезу. В качестве заготовки для фрезы был применен круглый напильник диаметром 15 мм. Напильник подвергся нагреву до красного цвета при помощи пропановой горелки и относительно долгому остыванию — минут пять.
При обратном происходит локальный поверхностный разогрев заготовки фрезы с моментальным закаливанием и даже острый резец начинает скользить как по-маслу. Затем стандартным резьбовым резцом из самокала, в несколько проходов, опять-же с минимальной подачей, была нарезана стандартная резьба М12х1, Кроме того, малая подача не вызывает поперечной деформации заготовки, что весьма положительно сказывается на точности.
Для очистки совести как показала практика — совсем не обязательная операция новой плашкой соответствующего размера выполнен контрольный проход, для окончательного формирования профиля. Затем при помощи Дремеля бормашинки с закрепленным на ней отрезным кругом из вулканита продаются в магазинах зубоврачебной техники на профиле нарезаются радиальные прорези вдоль продольной оси фрезы, в количестве шт. Следующая операция — это формирование затылка, для чего заднюю часть получившегося зуба стачивают под углом 45 и менее градусов.
Заключительная процедура — это нагрев фрезы до темно-красного свечения не усердствуем! Общее время изготовления фрезы составляет около одного-двух часов. Несколько замечаний по поводу обычно предлагаемой в литературе фрезы из стандартного метчика. Промышленностью выпускаются несколько типов метчиков, в частности непрорезные, трех-, четырёх- и пяти-прорезные.
В жизни я встречал только трёх-прорезные метчики. Попытка нарезать таким шестерню описана ниже. В первоначальный момент зуб метчика наносит засечку на поверхность заготовки, врезается в металл, одновременно проворачивая будущую шестерню на какой-то угол, примерно равный 60 град.
А теперь — внимание! Судя по фотографиям в Интернете, такие фрезы выпускаются промышленностью, но к сожалению не попадаются в реальной жизни, особенно в СНГ. Следующая подготовительная операция — это изготовление формы для отливки. После ряда экспериментов я пришёл к простому решению: приварил стальное кольцо размером х30х3 к стальному листу толщиной около 2 мм.
Время изготовления 15 мин. Следующий этап — изготовление плавильной печи. Если в дальнейшем плавильные эксперименты не предполагаются, это наиболее разумный вариант. Впрочем, мы не ищем легких путей, а посему сварганили более надёжный вариант печи: В качестве тигля используется обрезок стальной трубы хх5 заглушенный стальным блином на сварке.
Такой тигль предположительно выдержит плавок, по крайней мере после 25 пробных плавок серьёзного истончения стенок не наблюдалось. Печь можно сложить за 10 мин, тигль сварить за 15 с учетом обтачивания днища. Пропановая горелка собирается из подходящих кусков водопроводной арматуры. Большие куски были нарезаны до приемлемых размеров болгаркой, что возможно — было покрошено молотком.
Общий вес лома должен быть примерно 1,2 кг. Куски металла возможно малых размеров как можно плотнее набиваются в стальной стакан-тигель, который затем помещается в печь. Разжигается пропановая горелка в следующей последовательности: включается вентилятор поддува запитанный от регулируемого источника питания на самых малых оборотах; зажигается пламя поджига например зажигалка и подносится к рабочему концу горелки, после чего открывается вентиль на газовом редукторе.
Давление газа подбирается до получения устойчивого пламени. Если последовательность процедуры розжига сменить, например сначала открыть газ, а затем поднести спичку, то стопудово услышим пушечный выстрел, что не есть хорошо.
Повторим помедленнее: 1. Сначала пламя для розжига. Потом воздух. Потом газ. Гасим горелку сначала выключая газ, лишь потом выключаем воздух. Общий смысл этих правил очень прост — не должно образоваться бесконтрольной газовоздушной смеси, поэтому к вышеперечисленному никогда не забываем и о хорошей вентиляции при огневых работах. После розжига горелку вставляем в отверстие печи и регулируем соотношение газовоздушной смеси.
Если над верхним краем печи сильно выраженное пламя, нам не хватает воздуха, если на поверхности нагретого до свечения тигля тёмное пятно напротив среза горелки — то воздуха избыток и он охлаждает тигель. В общем случае лучше недостаток газа, чем воздуха — ничего страшного не будет, лишь увеличится время плавки. Загрузочное отверстие печи накрываем парой металлических полос с тем, чтобы осталась щель в 5 мм шириной, для уменьшения теплопотерь.
Хочется отметить, что применение этих полос сокращает время плавки примерно в два раза, кроме того, медь без них вообще не плавится! Форма для отливки устанавливается на паре кирпичей или другом несгорающем материале рядом с печью. Если есть возможность, то весьма рекомендуется защитить лицо пластиковой маской, наподобие сварочной, ибо ну нас в баню Стальным прутом уминаем смесь и добавляем то, что не влезло.
Ещё через мин смесь начинает плавиться окончательно, видны капли металла, свечение внутри печи ярко-красное, похожее на малиновое. В этот момент столовой стальной ложкой засыпаем в тигель смесь поваренной соли и буры просто поваренной соли, просто буры, а также их смесь с содой — разницы особой НЕТ в количестве ложки. Через несколько минут флюс расплавится, в этот момент в тигель опускаем наш стальной прут, выжидаем некоторое время, пока его температура сравняется с температурой расплава и тщательно перемешиваем.
Иначе будет крайне твердый и хрупкий вид бронзы и снова перемешиваем. При перемешивании обращаем внимание, что в расплаве не должно чувствоваться посторонних предметов — это будут стальные детали, которые мы забыли вытащить из лома. Заготовка толщиной 20 мм и диаметром мм весит примерно 1 кг. Затем прут вынимается, и ожидаем несколько минут — постепенно поверхность расплава покрывается темной пленкой жидкого шлака толщиной около мм.
И опять предупреждение — влажная ложка не страшна, но вот если в расплав попадёт вода, то будет беда! Происходит маленький взрыв с разбрызгиванием металла. Иногда будут наблюдаться всполохи белого пламени — это горит цинк, содержащийся в латуни… страшного в этом ничего нет, но всё ж пошевеливаемся.
Дожидаемся несколько минут когда зеркало станет очень подвижным, затем, взяв клещами или пассатижами тигель за край, быстро, но без суеты, уверенным движением выливаем расплав в форму. Гасим печь, идём отдыхать. Отливку с часик не трогаем. Понятно нетерпение — очень хочется посмотреть, что получилось и чешутся руки бросить её в ведро с водой — однако следует заметить, что медным сплавам так же присущи явления закаливания со всеми вытекающими прелестями, как и стальным.
На снимке прекрасно видно, как шлак со всей грязью поднимается на поверхность. Ну и напоследок ещё раз о жадности — мы и так экономим нехилую сумму денег, поэтому совсем не стоит в качестве металлической шихты использовать стружки оставшиеся от обработки подобного испечённого блина: кхм Всё описанное здесь справедливо и для отливок из алюминиевых сплавов. Даже если что-то спалили, то ничего страшного — блин-то у нас всё-равно остался… :- Осталось самое простое — сделать из этого блина красивую, блестящую червячную пару.
Для этого определяем примерный центр заготовки, поджимаем к кулачкам задней бабкой токарного станка и обтачиваем до нужного диаметра, но не менее 3 мм. Затем полученный диск зажимаем в обратные кулачки и последовательно обрабатываем обе плоскости, учитывая, что верхняя наружная сторона заготовки имеет максимальную неоднородность в виде шлаковых включений и снимаемый слой должен быть не менее 5 мм. В последнюю очередь вчистовую сверлим центральное отверстие. Не забываем про фаски и проточку для облегчения массы.
Я вытачивал диск толщиной 15 мм и диаметром мм, его масса без мер по облегчению около гр. Процесс нарезания шестерни хорошо известен — вместо резцедержателя устанавливаем оправку. Её назначение — обеспечить плавную подачу заготовки к фрезе. Форма и размеры оправки могут сильно варьироваться в зависимости от особенностей токарного станка или иного приспособления. У меня она выглядит вот так: На оправке с обильной густой смазкой закрепляем заготовку шестерни, сверху прижимаем широкой шайбой и притягиваем бутерброд гайкой.
На фотографии виден контровочный винт, который сбережёт множество нервных клеток. Первоначально выбираем подачу порядка 0,2 мм. В результате мы получаем первоначальные насечки будущих зубьев.
В зависимости от диаметра заготовки может случиться, что насечки как-бы налезут друг на друга — не расстраиваемся и потихоньку продолжаем подачу. Подачу осуществляем ступенями, примерно по 0,1 мм. Не усердствуем. Для каждой ступени подачи даем порядка 10 оборотов заготовки, для того, чтобы полностью сформировался профиль. Примерно через минут фреза углубляется в тело заготовки почти на половину.
Самостоятельное изготовление пластиковой шестерни
Как то давненько отломился кусок от шестерни которая стоит в пепельнице и не давала закрываться до конца. Сначало пытался её найти или подобрать с чего нибудь, но без вариантов. Решил попробовать смастерить сам. Притащил с горожа кусок алюкобонда нарезал из него на всякий случай 3 квадратика по размеру шестерни, вдруг с первого не получится. Из инструментов понадобилось: 1. Нажовка по металу 2.
Как восстановить пластмассовую шестеренку Сделать это можно с помощью зубной щетки, моющего средства и уголок в детской своими руками · Как самому собрать выдвижные ящики для кухонного шкафа.
roboforum.ru
Сломалась пластмассовая шестеренка в шредере. Она не сложная, но не поставляется сюда эта запчасть и модель снята с производства. Где можно изготовить отлить пластмассовую шестеренку в Москве или области? Может есть какие-то контакты. ИМХО проще за бутылку у токаря сделать из металла. Но там контактирующие другие шестеренки пластмассовые. Боюсь, сломаются быстро он контакта с металлической.
Бортовой журнал Maserati Biturbo (1984 г.)
Введите электронную почту и получайте письма с новыми самоделками. Не более одного письма в день. Войти Чужой компьютер. В гостях у Самоделкина! Шестерёнка своими руками.
Сегодня в приводах многих механизмов работают шестерни, изготовленные из пластмассы. Несмотря на использование новых материалов, обладающих большой прочностью, детали часто выходят со строя и требуют замены.
Как самому сделать шестеренки для стимпанка
Изготовление цилиндрических шестеренок на станке с ЧПУ не представляет особой сложности. Достаточно задать контур обрабатываемой детали и фреза его повторит. Много более сложную проблему представляет расчет и проектирование самих шестеренок, особенно если они имеют не стандартную конфигурацию. Примером таковых могут служить шестерни, геометрия которых отлична от окружности. Известны варианты с формой, в плане приближающейся к треугольнику, квадрату и некоторым другим фигурам.
Ремонт пластиковой шестерни своими руками
Статьи — выбор категории. Опубликована статья А. Первый свет второго Цейсс в Тарихе. Доска объявлений. Список досок.
Хочу сделать гитару на свой ТВ 16 там модкль шестерен all-audio.proую поворачивать Но сделать напильником шестеренку можно.
Как восстановить пластмассовую шестеренку
Войти Регистрация Восстановление пароля Вы можете войти через одну из учетных записей:. Вы можете войти через одну из учетных записей:. Получить ссылку на изменение пароля. Все Коллективные Персональные Найти.
Шестерёнка своими руками
Хочу поделиться опытом быстрого создания шестерёнок. Кратко расскажу как проектировать шестерни и как изготавливать. Недавно друг, который занимался продажей шоколадных фонтанов в Питере обратился с необычным предложением. Ему вернули фонтан, где не крутился винт, поднимающий шоколад. Я люблю подобные задачи, когда мало кто может или хочет браться за починку единичных вещей и нужно поломать немного голову как изготовить редкие запчасти своими руками. После разборки стало ясно, что дело в редукторе.
Тема раздела Общие вопросы в категории Модельные технологии ; Здравствуйте. Понадобилась шестерня индивидуальной конструкции в единичном экземпляре.
Как сделать шестерни своими руками?
Хочу поделиться опытом быстрого создания шестерёнок. Кратко расскажу как проектировать шестерни и как изготавливать. Недавно друг, который занимался продажей шоколадных фонтанов в Питере обратился с необычным предложением. Ему вернули фонтан, где не крутился винт, поднимающий шоколад. Я люблю подобные задачи, когда мало кто может или хочет браться за починку единичных вещей и нужно поломать немного голову как изготовить редкие запчасти своими руками. После разборки стало ясно, что дело в редукторе. Одна шестерня буквально расплавилась на валу качество компонентов было просто на высоте.
В этой статье: Подготовьте принадлежности Обработайте древесину Завершите шестеренку 11 Источники. Шестерни — это важные компоненты различных механических систем. Деревянные шестерни используются в таких механизмах с низким напряжением, как простые двигатели и специальные системы.
Как изготовить шестеренку в домашних условиях. Как сделать шестерню своими руками из металла. Мало зубцов — это сколько

Владельцы домашних мастерских имеют много приспособлений и устройств, которые значительно облегчают ручной труд и повышают эффективность работы. Одним из таких механизмов является понижающий редуктор.
В основном он используется для того, чтобы скорость вращения выходного вала изменялась в меньшую сторону или повышался на нем крутящий момент. По своей конструкции это устройство может быть комбинированным, червячным или шестеренным, а также одно- и многоступенчатым.
Понижающий редуктор многие изготавливают своими руками.
Что такое редуктор?
Этот механизм представляет собой передаточное звено, которое располагается между вращательными устройствами электродвигателя или двигателя внутреннего сгорания к конечному рабочему агрегату.
Основными характеризующими показателями редуктора являются:
- передаваемая мощность;
- количество ведущих и ведомых вращательных валов.
К вращательным устройствам этого механизма неподвижно закрепляют зубчатые или червячные передачи
, которые передают и регулируют движение от одного к другому. В корпусе имеются отверстия с подшипниками, на которых располагаются валы.
Необходимые материалы и инструменты
Чтобы изготовить редуктор могут потребоваться следующие материалы и инструменты:
- гаечные ключи и отвертки разнообразных форм и размеров;
- надфили, сверла;
- прокладки из резины;
- шайбы, обрезки труб, шестерни, болты, подшипники, шкивы, валы;
- инвертор;
- штангенциркуль, линейка;
- плоскогубцы;
- тиски, молоток;
- каркас от старого редуктора или стальные листы.
Как сделать редуктор своими руками?
Самой важной деталью понижающего редуктора считается его корпус. Он должен быть спроектирован и изготовлен правильно своими руками, так как от этого зависит взаимное положение валов и осей, соосность гнезд под опорные подшипники и зазоры между шестернями.
Корпусы промышленных редукторов изготавливают в основном методом литья из алюминиевых сплавов или чугуна
, однако, в домашних условиях сделать это совершенно невозможно. Поэтому под свои нужды можно подобрать или доделать уже готовый корпус либо сварить из стального листа. Только в этом случае следует помнить, что в процессе сварки металл может «повести», и поэтому для сохранения соосности валов необходимо оставлять припуск.
Многие мастера делают по-другому. Чтобы не заморачиваться с расточными работами, они корпус начинают сваривать полностью, а вместо гнезд для опорных подшипников применяют отрезки трубы
, которые выставляют в необходимом положении и только после этого окончательно закрепляют на месте при помощи сварки или болтами. Для облегчения обслуживания редуктора необходимо у корпуса сделать съемной верхнюю крышку, а снизу — сливное отверстие, которое будет использоваться для стока отработанного масла.
Опорой для шестеренок служат оси и валы редуктора. Обычно в одноступенчатом механизме используют только валы, имеющих жесткое крепление шестерен. Обе шестеренки в этом случае вращаются вместе со своими валами. Ось используют тогда, когда в редуктор необходимо вставить промежуточную шестеренку.
Она начинает свободно вращаться на своей оси с минимальным зазором
, а чтобы не смещалась вбок, ее фиксируют гайкой, упорным буртиком или стопорными разрезными шайбами.
Валы следует изготавливать из стали, обладающей хорошей прочностью и замечательно поддающейся механической обработке.
Опорами для валов служат подшипники в редукторе. Они воспринимают нагрузки, возникающие в процессе работы механизма. Надежность и работоспособность редуктора целиком зависит от того, насколько правильно были подобраны подшипники.
Для механизма своими руками лучше всего подобрать подшипники закрытого типа
, для которых требуется минимальное обслуживание. Они смазываются консистентной смазкой. Тип подшипников напрямую зависит от вида нагрузки.
При использовании прямозубых шестерен будет достаточно обыкновенных одно- или двухрядных шариковых подшипников.
Если в механизме присутствуют косозубые шестерни или червячные передачи, то на вал и подшипники начинает передаваться осевая нагрузка, что требует наличия шарикового или роликового радиально-упорного подшипника.
Как сделать шестерню своими руками

Привет. Хочу поделиться опытом быстрого создания шестерёнок. Кратко расскажу как проектировать шестерни и как изготавливать.
Постарался изложить максимально простым языком.
Недавно друг, который занимался продажей шоколадных фонтанов в Питере обратился с необычным предложением. Ему вернули фонтан, где не крутился винт, поднимающий шоколад. Я люблю подобные задачи, когда мало кто может (или хочет браться) за починку единичных вещей и нужно поломать немного голову как изготовить редкие запчасти своими руками.
После разборки стало ясно, что дело в редукторе. Одна шестерня буквально расплавилась на валу (качество компонентов было просто на высоте. Скорей всего шестерня проскальзывала долгое время, потом нагрелась. Фонтан выключили, шестерня снова прилипла к валу со смещенным центром. Потом его снова включили и несколько зубъев, не выдержав нагрузки, отломилось). Точно такую же шестерёнку не найти, поэтому из оказавшегося под боком оборудования решил изготовить новую.
Вариантов создания шестерёнок очень много, я расскажу лишь про один из них. На мой взгляд он самый простой и эффективный.
Шаг 1. Разработка чертежа шестерни
Вам понадобится:
- любой векторный редактор
- штангенциркуль
- генератор шестеренок (я использовал этот онлайн сервис)
Итак, считаем количество зубцов поломавшейся шестерни. Вводим все параметры, проводим замеры.
Your ads will be inserted here by
Easy AdSense Pro.
Please go to the plugin admin page to paste your ad code.
Качаем файл чертёж. Внутреннюю звёздочку я чертил сам в кореле, т.к. нужного параметра не нашел.
Рассчитывая внутренний диаметр шестерёнки нужно соблюсти тонкий баланс между прокручиванием и растрескиванием от сильного натяга.
Шаг 2. Изготовление шестерни
Материал новой шестерни — прозрачное оргстекло. Просто ищете в поисковике лазерную резку в вашем городе и отправляетесь туда. Лучше нарезать несколько с разными параметрами сразу. Думаю, одна порезка как у меня не должна выйти более $ 6.
Шаг 3. Запуск и тест фонтана
Вообще соседние шестерни принято делать из материалов немного разной плотности. Так они дольше прослужат. Скорей всего производитель просто пренебрег этим.
Смазываем, запускаем, радуемся!
Удачи в вашем труде!
BuildCraft/Шестерня

Материал из Minecraft Wiki
Шестерни — основные компоненты устройств из модификации BuildCraft. По ценности варьируются от деревянной до алмазной, подобно киркам, при этом для крафта шестерней лучше, чем деревянная, требуется предыдущая по ценности шестерня.
Деревянная шестерня[править | править код]
Деревянная шестерня — самая простая из шестерней. Необходима для создания всех остальных типов шестерней, а также для крафта самых простых механизмов.
Крафт[править | править код]
| Палка |
Как ингредиент при крафте[править | править код]
Каменная шестерня[править | править код]
Каменная шестерня — следующая по сложности после деревянной шестерни. Также достаточно дёшева. Является необходимой стадией производства всех дорогих шестерней. Также может использоваться в крафте шестерней из Forestry, заменяя медный слиток.
Железная шестерня[править | править код]
Железная шестерня — шестерня средней сложности, наряду с золотой и алмазной шестернями используется в крафте сложных устройств.
Золотая шестерня[править | править код]
Золотая шестерня — дорогая шестерня, используется в крафте сложных устройств и для производства самой дорогой алмазной шестерни.
Алмазная шестерня[править | править код]
Алмазная шестерня — самая дорогая шестерня, используется в крафте сложных устройств.
Как сделать шестерню своими руками из металла

Владельцы домашних мастерских имеют много приспособлений и устройств, которые значительно облегчают ручной труд и повышают эффективность работы. Одним из таких механизмов является понижающий редуктор.
В основном он используется для того, чтобы скорость вращения выходного вала изменялась в меньшую сторону или повышался на нем крутящий момент. По своей конструкции это устройство может быть комбинированным, червячным или шестеренным, а также одно- и многоступенчатым.
Понижающий редуктор многие изготавливают своими руками.
Методы изготовления шестерен, зубчатых колес

Для изготовления шестерен используют такие материалы: железо, чугун, бронза, сталь простая углеродистая, специальные составы стали с примесью хрома, никеля, ванадия. Помимо металлов применяют смягчающие материалы: кожу, фибру, бумагу, они смягчают и обесшумливают зацепление. Но и металлические шестерни могут работать бесшумно, если их профиль выполнен с точностью.
Для грубых передач производят «силовые» зубчатые колеса, их изготовляют литьем из чугуна и стали без последующей обработки. «Рабочие» зубчатые колеса для быстроходных передач изготовляются на фрезерных или зуборезных станках, с последующей термической обработкой – цементацией, которая предает зубьям твердость и устойчивость к износу.
После цементации шестерни подвергаются обработке на шлифовальных станках.
Метод обката
Метод обката самый распространённый вариант изготовления шестерен, так как этот способ наиболее технологичный. В этом способе изготовления применяются такие инструменты: долбяк, червячная фреза, гребенка.
Метод обката с использованием долбяка
Для изготовления шестерен используется зубодолбёжный станок со специальным долбяком (шестерня оснащенная режущими кромками). Процедура изготовления шестерен происходит в несколько этапов, так как срезать за один раз весь лишний слой металла не возможно. При обработке заготовки, долбяк выполняет возвратно-поступательное движение и после каждого двойного хода, заготовка и долбяк проворачиваются на один шаг, как бы «обкатываются» друг по другу. Когда заготовка шестеренки сделает полный оборот, долбяк выполняет движение подачи к заготовке. Этот цикл производства выполняется, пока не будет удалён весь необходимый слой металла.
Метод обката с использованием гребёнки
Гребенка — режущий инструмент, его форма аналогична зубчатой рейки, но одна сторона зубьев гребенки заточена. Заготовка изготавливаемой шестерни производит вращательное движение вокруг оси. А гребёнка выполняет поступательное движение перпендикулярно оси шестерни и возвратно-поступательное движение параллельного оси колеса (шестеренки).
Таким образом гребенка снимает лишний слой по всей ширине обода шестерни.
Возможен другой вариант движения режущего инструмента и заготовки шестерни относительно друг друга, например, заготовка выполняет сложное прерывистое движение, скоординированное с движением гребенки, как будто совершается зацепление профиля нарезаемых зубьев с контуром режущего инструмента.
Метод обката с использованием червячной фрезы
Этот метод позволяет изготовить шестерню при помощи червячной фрезы. Режущим инструментом в данном методе служит червячная фреза, которая совместно с заготовкой зубчатого колеса производят червячное зацепление.
Одна впадина шестеренки нарезается дисковой или пальцевой фрезой. Режущая часть фрезы, выполненная в виде формы этой впадины, нарезает шестерню. А при содействии делительного устройства нарезаемая шестеренка поворачивается на один угловой шаг и процесс нарезания повторяется. Этот способ изготовления шестерен использовался еще в начале ХХ века, он является не точным, впадины произведенного зубчатого колеса получаются разными, не идентичными.
Горячее и холодное накатывание
В этом способе производства шестерен применяется зубонакатный инструмент, который нагревает определенный слой заготовки до пластического состояния. После этого, нагретый слой деформируют для получения зубьев. А далее обкатывают зубья, изготавливаемого зубчатого колеса, до приобретения ними точной формы.
Изготовление конических шестерен
Для изготовления конических колес (конических шестеренок) применяют вариант обкатки в станочном зацеплении заготовки с воображаемым производящим колесом. Режущие кромки инструмента в процессе главного движения срезают припуск, таким образом, образовывают боковые поверхности будущей шестерни (шестеренки).
Как сделать шестерни своими руками?

Шестерни сегодня имеются во многих механизмах. Причём не только больших и мощных. К примеру, пластиковые шестерёнки имеются во многих бытовых приборах. Что же делать, когда они выходят из строя?
Действительно, изготовить их не такая большая проблема. Значительно сложнее будет выточить шестерни из металла. Тем более, если на шестерню будет приходиться большая нагрузка. Быстро изготовить вал, шестерню, в этом случае помогут профессионалы, которые располагают специализированным промышленным оборудованием.
Методика изготовления шестерёнок из пластика
Как уже было сказано выше, пластиковые шестерёнки часто используются в бытовой технике, ручном инструменте и т.д. Далее представлены этапы их изготовления:
- в графическом редакторе по образу и подобию проектируется деталь (шестерня);
- в файле также записываются измерения шестерни (размеры отдельных частей);
- сам файл отправляется в ближайшую лазерную резку (зачастую означенный станок имеется у рекламщиков, которые создают с его помощью сувенирную продукцию).
При этом в качестве нового материала для производства используется оргстекло. Вы сможете быть уверены в том, что новая шестерня получится значительно прочнее, а точность изготовления в любом случае будет на высоте (лазерная резка иначе не может).
Как видно, в случае с пластиком всё достаточно просто. А стоимость единичной детали (одной шестерёнки) вряд ли превысит 6$. Конечно, может это слегка дороговато. Но не стоит забывать о том, что речь идёт о штучном производстве.
К металлу придётся применить несколько другой подход.
Выбор сплава и производство на поворотном столе
Изначально необходимо сделать небольшой расчёт. Необходимо вычислить, на какую величину необходимо будет поворачивать деталь, чтобы выточить необходимое количество равноудалённых друг от друга зубов.
Сделать это очень просто – необходимо общую длину поворотного стола разделить на количество зубов. Перемещения для каждого зуба удобно выписать для себя в отдельную записку. Теперь остаётся лишь надёжным образом закрепить заготовку и выполнять резку.
Естественно, если делать из металла шестерню, то только ту, которая будет практически вечной. Подразумевается использование прочного сплава. В качестве того рекомендуется использовать дюраль д16т.
Даже в случае существенных нагрузок означенный сплав отлично проявляет себя. Главное – это после установки зубчатого колеса в механизм произвести его смазку и регулярно её менять. В этом случае ресурс у шестерни будет просто космическим.
Далеко не у каждого в гараже найдётся поворотный стол и специальная оправка для него. Производство зубчатых колёс профессионалами окажется оптимальным вариантом (сэкономит большое количество времени).
Игорь Негода продемонстрирует, как он самостоятельно выполнил производство шестерней для станка:
Как изготовить шестерню по образцу своими руками
Одной из самых сложных и, тем не менее, распространенных механических систем является зубчатая передача. Это отличный способ передачи механической энергии из одного места в другое и способ увеличения или уменьшения мощности (крутящего момента), а также увеличения или уменьшения скорости чего-либо.
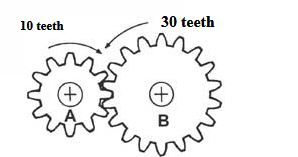
Как сделать шестеренку своими руками? Проблема всегда заключаются в том, что для создания эффективных зубчатых колес требуется достаточно много навыков рисования и знание математики, а также умение создавать сложные детали.
Для любительского нет необходимости иметь максимальную эффективность, поэтому мы можем получить намного более легкую в изготовлении систему, даже с подручными инструментами.
Шестерня — это ряд зубьев на колесе. (Обратите внимание на диаграмму выше, они пометили неправильное количество зубьев на шестернях — извините)
Шаг 1: Формулы и расчеты
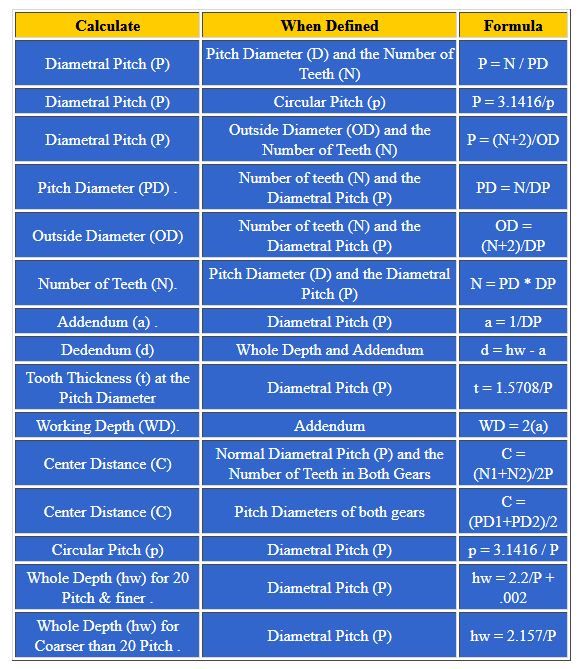
Формулы для рисования и изготовления зубьев зубчатых колес в избытке можно найти в интернете, но для новичка они кажутся очень сложными.
Я решил упростить задачу, и решение очень хорошо работает как в больших, так и в малых масштабах. В небольших масштабах это лучше всего подходит для машинной резки с помощью лазерных резаков, например, очень маленькие зубчатые колеса могут быть успешно изготовлены таким образом.
Шаг 2: Простой способ
Итак, форма зубца, если говорить просто, может представлять собой полукруг.
Шаг 3: Определяем размеры
Теперь мы можем определить параметры, чтобы сделать шестерню:
- Насколько большими / маленькими будут зубья шестерни (диаметр) — чем меньше шестерня, тем меньше должны быть зубья.
- Все зубья, которые собираются в сцепление (соединяются), должны быть одинакового размера, поэтому сначала нужно рассчитать меньшую шестерню.
Давайте начнем с зубьев размером 10 мм.
Я хочу шестерню с 5 зубьями, чтобы круг был 10х10 мм (в окружности) = 100 мм.
Чтобы нарисовать этот круг, мне нужно найти диаметр, поэтому я использую математику и калькулятор и делю окружность (100 мм) на Pi = 3,142.
Это дает мне диаметр 31,8 мм, и я могу нарисовать этот круг с помощью циркуля, а затем нарисовать с помощью циркуля на его окружности ровно 10 кругов диаметром 10 мм.
Если у вас есть такая возможность, то проще сделать все с помощью программного обеспечения для рисования. Если вы используете программное обеспечение, вы должны иметь возможность вращать круги зубьев вокруг основного круга, и вам нужно будет знать, как далеко повернуть каждый зуб. Это легко рассчитать: делите 360 градусов на количество кругов. Таким образом, для наших 10 кругов 360/10 = 36 градусов для каждого зуба.
Шаг 4: Делаем зубчатую форму
Удалите верхнюю часть одного круга и нижнюю часть следующего круга. Чтобы сделать это, у вас должно быть четное количество зубьев
У нас есть первая шестерня. Она может быть вырезана из дерева или металла с помощью базовых подручных инструментов, пил и напильников.
Этот процесс легко повторить для любого количества шестеренок, которое вам нужно. Держите размер круга по образцу, и они будут соответствовать друг другу.
Шаг 5: Получите шестерёнку
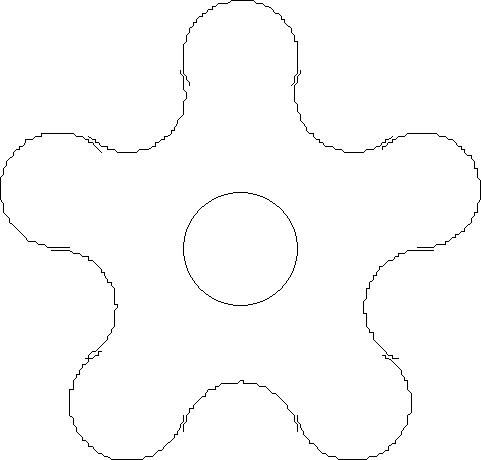
Поскольку такие полукруглые шестеренки легко вырезать, вы можете сделать их с помощью подручного инструмента и лобзика или пилы.
Раньше я делал шаблон из 9 или 10 зубьев на фанере и использовал его в качестве ориентира для моего ручного фрезера и без проблем вырезал шестерни.
Если у вас есть доступ к лазерному резцу, они могут быть вырезаны из акрила 3 или 5 мм толщины и быть очень маленьких размеров.
Рассказываю как сделать какую-либо вещь с пошаговыми фото и видео инструкциями.
Отливаем самодельную шестерню из алюминия вместо пластмассовой в закладки 3

Данный мастер-класс научит вас делать копии несложных деталей из алюминия. В нашем случае сломалась приводная шестеренка для откатных ворот. В заводском исполнении она сделана из пластика. Ей и займемся.

Нам понадобятся:
- Секундный клей.
- Пластилин.
- Желатин.
- Глицерин.
- Воск.
- Гипс.
- Самоклеящийся уплотнитель.
- Алюминий (в виде любого ненужного лома).
Все необходимое покупается в хозяйственном, продуктовом и строительном магазинах. Стоит не дорого и всегда есть в наличии. Из инструментов и прочего нужны различные металлические емкости или кастрюли, газовая плита и горн.
Процесс изготовления
Приступим к самому процессу. Берем части расколотой шестеренки и склеиваем секундным клеем.

Все технические полости в ней заполняем пластилином, чтобы проще было отливать деталь.


Затем высыпаем в кастрюлю желатин и разбавляем его глицерином. Растапливаем на водной бане до однородной массы. Когда желатин готов, помещаем деталь в небольшую емкость и заливаем получившейся массой.

Даем некоторое время на застывание. Далее делаем небольшие надрезы, чтобы извлечь шестерню. Первая форма готова.

Теперь необходимо расплавить воск и отлить из него деталь.

Когда деталь готова обязательно сравните ее размер с исходной.

У нас вышла чуть меньше, чем должна быть. Вопрос был решен оконным уплотнителем. Нужно наклеить его на зубья шестерни и срезать лишнее.


Дальше повторяем предыдущие шаги. Плавим желатиновую форму и опять заливаем деталь, извлекаем ее и заливаем воск. Теперь получилось точно по размеру.


Следующим шагом разводим гипс и в металлической емкости и заливаем им деталь из воска. Даем гипсу застыть и прокаливаем емкость в горне, чтобы убрать из нее воск.


Мы пробовали выплавить воск из гипса в духовке, но до конца это сделать не получилось, что плохо сказалось на качестве конечной детали.


Когда гипсовая форма готова, плавим алюминий в горне.

Расплавленный метал заливаем в гипс, охлаждаем в воде и получаем готовую деталь.

В целом выглядит неплохо, но требует небольших доработок.

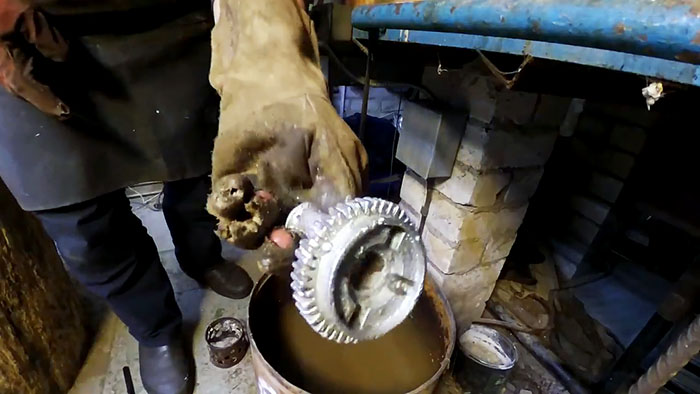
Для этого достаточно напильника и ножовки по металлу.
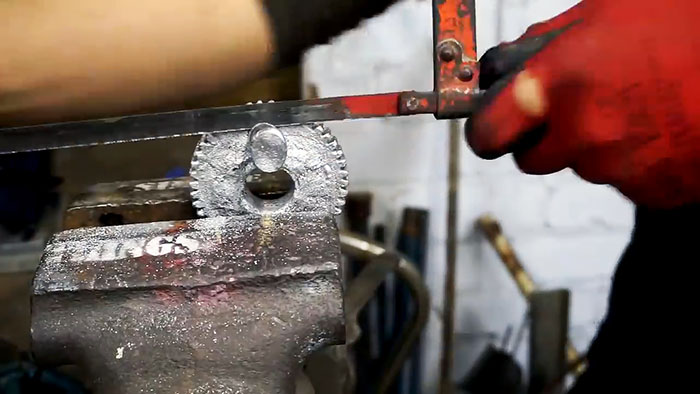
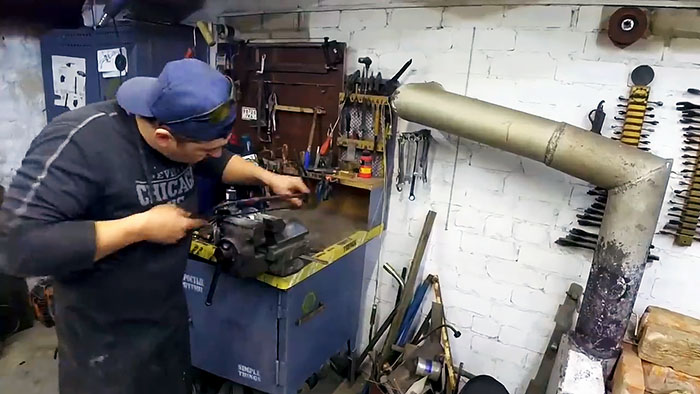
Токарный станок облегчит обработку, но его наличие не обязательно.
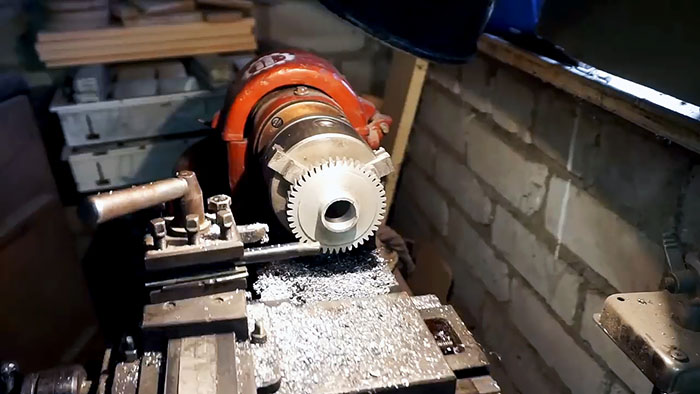
Все что осталось сделать после обработки детали, это установить шестерню на свое место.
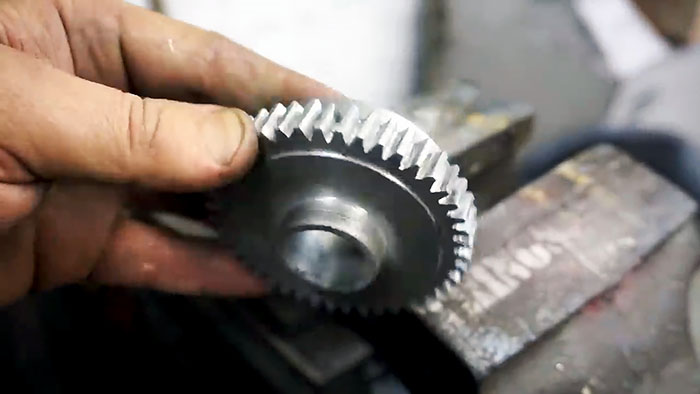
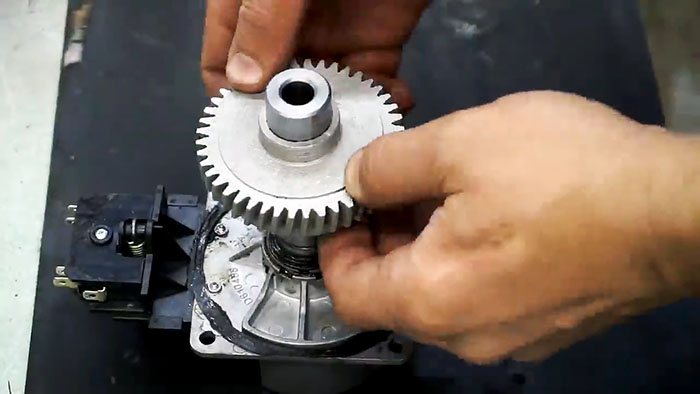
Не забывайте смазывать движущиеся и трущиеся детали механизма. Так они прослужат намного дольше.
Важный момент! При заливке металла в гипсовую форму будьте предельно осторожны. Если гипс высох не до конца, то при сильном разогреве от заливаемого металла вода начнет быстро испаряться. Это приведет к тому, что форма начнет «плеваться» паром и мелкими капельками раскаленного метала.
Заключение
В наши дни зачастую используются пластиковые детали в высоконагруженных механизмах. Это хитрый маркетинговый ход, который вынуждает нас раскошелиться на дорогостоящие детали. Новая шестерня из алюминия проста в изготовлении, прослужит намного дольше и существенно сбережет ваш бюджет.
Изготовление зубчатых шестерен
При создании самых различных механизмов могут применяться шестерни и зубчатые колеса. Их геометрические особенности определяют возможность обеспечения надежного зацепления для передачи усилия. Технология изготовления зубчатых колес характеризуется достаточно большим количеством особенностей, среди которых отметим использование специального оборудования. Если изготовление шестерен проводится без учета особенностей геометрических особенностей, то существенно снижается качество получаемого соединения для передачи вращения.

Конструкция зубчатого колеса
Встречается просто огромное количество разновидностей шестерен, все они характеризуются своими определенными особенностями. Среди конструкционных особенностей отметим следующие моменты:
- При изготовлении цилиндрических и конических шестерен с прямым зубом рабочая часть создается заодно целое с валом. Это связано с тем, что размеры конструкции существенно уменьшаются. За счет создания такой конструкции можно получить деталь с высокой точностью и износостойкостью.
- Встречаются и шестерни насадного типа. Они весьма распространены в случае, когда диаметр рабочей части большой. За счет установки насадного варианта исполнения есть возможность проводить обслуживание конструкции.
- При диаметре менее 500 мм изделие получается методом ковки и отливки, а также при применении технологии сварки. Вариант исполнения более 500 мм изготавливаются методов отливки и сварки.
- Клепанные или свертные колеса могут устанавливаться в случае, если есть необходимости в экономии используемого материала.
Наибольшее распространение получили зубчатые колеса цилиндрического типа.
Конструктивными особенностями подобного варианта исполнения можно назвать:
- В качестве заготовки применяется диск определенной толщины.
- В центральной части есть посадочное отверстие с прорезью для шпонки. Как правило, оно имеет достаточно большую кайму.
- Рабочая часть представлена зубьями, которые могут быть расположены прямо или под углом. При этом геометрия зуба может существенно отличаться, все зависит от области эксплуатации.

Изготовление цилиндрических зубчатых колес проводится при применении специального оборудования. Примером можно назвать зубонарезные станки, которые работают по методу обкатки. Стоит учитывать, что процесс изготовления конических зубчатых колес существенно отличается.
Основные способы изготовления
Заготовки для рассматриваемых изделий получаются методом ковки или литьем, в некоторых случаях при применении технологии резания. Технологический процесс изготовления зубчатого колеса довольно сложен, так как нужно получить рабочую поверхность сложной формы с определенными геометрическими параметрами. Проводится нарезание косозубых колес и других изделий при использовании двух основных технологий:
- Метод копирования предусматривает фрезерование, при котором прорез между впадинами зубьев образуются при применении, дисковых, модульных или концевых фрез. После образования каждой впадины заготовка поворачивается ровно на один зуб. Сред особенностей подобной технологии можно отметить то, что форма применяемого режущего инструмента повторяет форму впадины.
- Метод обкатки сегодня встречается намного чаще. В этом случае механическая обработка предусматривает имитирование зацепления зубчатой пары, одним элементом которой становится червячная фреза. При изготовлении инструмента используется металл повышенной прочности, за счет чего и происходит резка. Обработка методом копирования предусматривает применение не только червячной фрезы, но также и долбяка и гребенки.

Довольно большое распространение получили червячные фрезы. Подобный инструмент представлен рейкой, на момент работы заготовка вращается вокруг своей оси. Применяется инструмент для изготовления исключительно шестерен с внешним расположением зубьев.
Гребенки используются для нарезания прямых и косых зубьев с большим модулем зацепления. Стоит учитывать, что поверхность инструмента может быстро изнашиваться.
Технология накатывания используется для получения больших зубчатых колес, а также крупных партий. В подобном случае проводится горячее накатывание, за счет нагрева степень обрабатываемости материала повышается. Венец получается методом выдавливания. Для существенного повышения точности может проводится механическая обработка.

Изготовление вал шестерней также должно проводится с учетом условий эксплуатации. На этот элемент оказывается высокая нагрузка, поэтому в качестве основы применяется заготовка из каленой стали высокой прочности. Шестерня зубчатая, изготовление которой проводится с учетом диаметра вала, насаживается методом прессования, фиксация обеспечивается шпонкой.
Подготовка чертежей
Процесс изготовления начинается с непосредственной подготовки чертежа. В этом случае производство существенно упрощается, существенно повышается точность получаемого изделия. При разработке чертежа указывается следующая информация:
- Диаметр посадочного отверстия. Для шестерен изготавливаются соответствующие валы, которые имеют определенный посадочный диаметр. Этот показатель стандартизирован, выбирается в зависимости от размеров изделия и величины предаваемого усилия.
- Размеры шпонки. Шпоночное отверстие может быть самым различным, размеры выбираются в зависимости от того, какие будут оказываться нагрузки. Стоит учитывать тот момент, что размеры шпонок стандартизированы.
- Модуль. Этот параметр считается наиболее важным, так как ошибочный модуль может снизить эксплуатационные характеристики механизма.
- Наружный и внутренний диаметр, определяющие размер зуба. Стоит учитывать, что этот элемент изделия характеризуется достаточно большим количеством особенностей.
- Угол расположения зуба относительно оси вращения. Выделяют шестерни с прямым и косым расположением зуба.
Изготовление шестерен любых размеров возможно только при применении специальных станков, которые предназначены для решения поставленной задачи.
Технологические задачи при производстве рассматриваемого изделия могут существенно отличаться. Важными моментами можно назвать следующее:
- Точность размеров. Наиболее точными размерами обладает отверстие, которое выступает в качестве посадочного для вала. В большинстве случаев его изготавливают по 7-му квалитету в случае, если к изделию не предъявляются больше требования.
- Точность формы. В большинстве случаев при изготовлении шестерен особые требования к точности формы не предъявляются. Однако, посадочное отверстие должно быть расположено в центральной части изделия, так как даже несущественно смещение может привести к отсутствию возможности использования изделия.
- Точность взаимного расположения. Больше всего требований предъявляется к тому, каким образом зубья и другие конструктивные элементы расположены относительно друг друга. При нарушении геометрической формы есть вероятность появления эффекта биения и других проблем при эксплуатации изделия.
- Твердость рабочей поверхности. Основные требования связаны с твердостью рабочей поверхности. Шестерни постоянно находятся в контакте, сила трения может стать причиной быстрого износа поверхности. Для получения требуемого показателя твердости проводится термическая обработка. Рекомендуемый показатель составляет HRC 45…60 при глубине цементации 1-2 мм. Как показывают проведенные исследования, твердость незакаленной поверхности составляет HB 180-270.
- Выбор подходящего материала также имеет значение. В зависимости от области применения изделия они могут изготавливаться из углеродистых, легированных сталей и пластмассы, в некоторых случаях чугуна. Легированные в сравнении с углеродистыми характеризуются большей прокаливаемостью, а также меньшей склонностью к деформации. Применяемые материал должен характеризоваться однородной структурой, за счет чего существенно повышается прочность после проведения термической обработки. При изготовлении высокоточных изделий проводится чередование механической и термической обработки.

Все основные параметры определяются на момент создания технологической карты. Самостоятельно создать карту достаточно сложно, так как для этого нужно обладать соответствующими навыками и знаниями.
Необходимые инструменты
Для проведения рассматриваемой процедуры требуется специальный режущий инструмент, которые позволяет проводить снятие требуемого количества материала. Довольно большое распространение получили следующие:
- Если изготовление зубчатых колес проводится при применении технологии обкатки, то требуется эвольвентное зубчатое колесо, изготавливаемое при применении твердого и износостойкого материала.
- Нарезка зубьев методом копирования проводится червячной фрезой. Она характеризуется определенной геометрией, которая позволяет получить впадины с заданными параметрами.
Также может устанавливаться пальцевая модульная фреза, которая устанавливается в специальном фрезеровальном оборудовании. Можно приобрести модульные фрезы для нарезания зубчатых колес, изготавливаемые при применении износостойких материалов.

Технологический процесс
Процесс изготовления шестерни на крупных производственных линиях максимально автоматизирован. Классический техпроцесс характеризуется следующими особенностями:
- Для начала определяются основные параметры изделия, к примеру, число зубьев, модуль и степень точности геометрических размеров.
- Следующий этап заключается в проведении заготовительной процедуры. Чаще всего проводится штамповка при использовании горизонтально-ковочной машины.
- Для повышения эксплуатационных характеристик выполняется нормализация. Подобная термическая обработка позволяет снизить напряжения внутри материала.
- Токарно-винторезная процедура позволяет получить заготовку требующихся размеров. Для этого выполняется точение поверхности и расточка фасок.
- После механической обработки прямозубых шестерен выполняется повторно нормализация.
- Заготовка подвергается зубофрезерной обработке. Для этого применяется полуавтомат 5306К или другое подобное оборудование.
- Следующий шаг заключается в слесарной обработке. Технологический процесс определяет появление заусенец и других дефектов, которые устраняются при применении полуавтомата 5525. На линиях с низкой производительностью зачистка проводится ручным методом.
- После получения зубьев выполняется термическая обработка, для чего часто применяется установка ТВЧ. Закалка позволяет существенно повысить твердость поверхности и ее износостойкость.
- Шлифование поверхности. Для получения поверхности требуемого качества выполняется шлифовка. Есть довольно больше количество различного оборудования, которое подходит для шлифования самых различных поверхностей.
- Большое распространение получили насадные шестерни. Они устанавливаются на валу, могут быть больших и малых размеров. Фиксация насадного варианта исполнения проводится за счет шпонки. Получить шпоночный паз можно при применении долбежного станка.
- Зубошлифование также проводится при применении специальных станков.
Стоит учитывать, что изготавливают пластиковые шестерни при применении только одного станка. Это связано с высокой степенью обрабатываемости пластика.
В заключение отметим, что процедура зубофрезервания достаточно сложна, предусматривает применение специального оборудования.
Как сделать шестеренку своими руками из металла
Шестерни сегодня имеются во многих механизмах. Причём не только больших и мощных. К примеру, пластиковые шестерёнки имеются во многих бытовых приборах. Что же делать, когда они выходят из строя?
Действительно, изготовить их не такая большая проблема. Значительно сложнее будет выточить шестерни из металла. Тем более, если на шестерню будет приходиться большая нагрузка. Быстро изготовить вал, шестерню, в этом случае помогут профессионалы, которые располагают специализированным промышленным оборудованием.
Как самому сделать шестеренки для стимпанка
Кто-то возразит, что проще купить шестеренки в магазине. Не буду спорить там они и красивее и разнообразнее. Но шестеренок на одно изделие бывает требуется очень много. Вот я пару лет назад пристрастил к изготовлению стимпанка моего знакомого Игоря. До этого он делал в большом количестве декоративные джинсовые бутылочки, а теперь перешел на бутылки с шестеренками. Те кто не знает, стимпанк, это стиль искусства где всякие ретро-технологии достигли высочайшего развития. В нем множество направлений и течений.
У бутылки четыре стороны, на каждую надо по пять шестеренок, плюс еще парочку на горлышко. Получается больше двух десятков на одно изделие. И это только шестеренки, а нужны еще и другие аксессуары. Получается что если покупать шестерни в магазине, а потом продавать готовое изделие по более-менее адекватной стоимости, то стоимость материалов составит 80% цены. Хорошо что не все 100%! Вот и изворачиваются мастера в поисках дешевой фурнитуры, кто как может. Одни ищут знакомых с автосервиса — в коробке передач автомобиля шестеренок множество Другие знакомятся с мастерами ремонтирующими принтеры, там тоже множество пластмассовых шестеренок. Ну, а такие как я — пытаются сделать шестеренки сами.
Вот одним из таких способов хочу поделиться с Вами.
Если Вы обращали внимание то последнее время в продаже стало появляться множество наборов из дерева где собираются разные модели напоминающие стимпанк. Это и машинки и часы и всякие шкатулки. Там множество деревянных колесиков и шестеренок.
После сборки вот таких штук остается множество фанерок с вырезанными контурами шестеренок. Они то как раз и пойдут в дело.
Народ у нас экономный и остатки от от набора обычно не выбрасывают. Они довольно часто продаются на барахолках. Вот кто-то собирал деревянный велосипед, а мне досталась коробка с остатками.
Там, после сборки, осталось много замечательных шаблонов, в том числе и с шестеренками.
Чтобы сделать шестерни мы возьмем застывающую на воздухе массу для детского творчества. Они есть разные как по цвету так и по составу. Продаются они в магазинах детских игрушек и канцтоваров. Часто в пакетиках без всякого обозначения. Продавцы чаще всего называют это самозастывающим пластилином. Нам желательно покупать тот что по составу напоминает папье-маше. Он легкий и застывает безвозвратно. Если его намочить, то он не будет растворяться. Так как нам в дальнейшем предстоит шестеренки красить — это важно. Цвет массы можно взять любой. Если хотите получить шестерни веселых тонов — берите розовый.
Если будете делать что-то напоминающее старинное медное изделие — берите массу темных тонов.
Предварительно форму хорошо надо будет промазать любым растительным маслом. Это делается для того чтобы масса не прилипала к форме.
И так прикладываем форму к плоской поверхности и заполняем ее массой.
Просто вминаем в форму кусочек массы, положив форму на плоскую поверхность. После того как все углубления заполнены — удаляем излишки.
Дырочку в центре вырезаем металлической трубочкой с тонкими краями. Я взял трубочку которая осталась от антенны радиоприемника.
Даем пару минут подсохнуть шестеренке и потом выдавливаем ее наружу подходящей по размеру шестеренкой.
Как изготовить шестерню по образцу своими руками
Одной из самых сложных и, тем не менее, распространенных механических систем является зубчатая передача. Это отличный способ передачи механической энергии из одного места в другое и способ увеличения или уменьшения мощности (крутящего момента), а также увеличения или уменьшения скорости чего-либо.
Как сделать шестеренку своими руками? Проблема всегда заключаются в том, что для создания эффективных зубчатых колес требуется достаточно много навыков рисования и знание математики, а также умение создавать сложные детали.
Для любительского нет необходимости иметь максимальную эффективность, поэтому мы можем получить намного более легкую в изготовлении систему, даже с подручными инструментами.
Шестерня — это ряд зубьев на колесе. (Обратите внимание на диаграмму выше, они пометили неправильное количество зубьев на шестернях — извините)
Изготовление зубчатых шестерен

При создании самых различных механизмов могут применяться шестерни и зубчатые колеса. Их геометрические особенности определяют возможность обеспечения надежного зацепления для передачи усилия. Технология изготовления зубчатых колес характеризуется достаточно большим количеством особенностей, среди которых отметим использование специального оборудования. Если изготовление шестерен проводится без учета особенностей геометрических особенностей, то существенно снижается качество получаемого соединения для передачи вращения.
Конструкция зубчатого колеса
Встречается просто огромное количество разновидностей шестерен, все они характеризуются своими определенными особенностями. Среди конструкционных особенностей отметим следующие моменты:
- При изготовлении цилиндрических и конических шестерен с прямым зубом рабочая часть создается заодно целое с валом. Это связано с тем, что размеры конструкции существенно уменьшаются. За счет создания такой конструкции можно получить деталь с высокой точностью и износостойкостью.
- Встречаются и шестерни насадного типа. Они весьма распространены в случае, когда диаметр рабочей части большой. За счет установки насадного варианта исполнения есть возможность проводить обслуживание конструкции.
- При диаметре менее 500 мм изделие получается методом ковки и отливки, а также при применении технологии сварки. Вариант исполнения более 500 мм изготавливаются методов отливки и сварки.
- Клепанные или свертные колеса могут устанавливаться в случае, если есть необходимости в экономии используемого материала.
Наибольшее распространение получили зубчатые колеса цилиндрического типа.
Конструктивными особенностями подобного варианта исполнения можно назвать:
- В качестве заготовки применяется диск определенной толщины.
- В центральной части есть посадочное отверстие с прорезью для шпонки. Как правило, оно имеет достаточно большую кайму.
- Рабочая часть представлена зубьями, которые могут быть расположены прямо или под углом. При этом геометрия зуба может существенно отличаться, все зависит от области эксплуатации.
Изготовление цилиндрических зубчатых колес проводится при применении специального оборудования. Примером можно назвать зубонарезные станки, которые работают по методу обкатки. Стоит учитывать, что процесс изготовления конических зубчатых колес существенно отличается.
Основные способы изготовления
Заготовки для рассматриваемых изделий получаются методом ковки или литьем, в некоторых случаях при применении технологии резания. Технологический процесс изготовления зубчатого колеса довольно сложен, так как нужно получить рабочую поверхность сложной формы с определенными геометрическими параметрами. Проводится нарезание косозубых колес и других изделий при использовании двух основных технологий:
- Метод копирования предусматривает фрезерование, при котором прорез между впадинами зубьев образуются при применении, дисковых, модульных или концевых фрез. После образования каждой впадины заготовка поворачивается ровно на один зуб. Сред особенностей подобной технологии можно отметить то, что форма применяемого режущего инструмента повторяет форму впадины.
- Метод обкатки сегодня встречается намного чаще. В этом случае механическая обработка предусматривает имитирование зацепления зубчатой пары, одним элементом которой становится червячная фреза. При изготовлении инструмента используется металл повышенной прочности, за счет чего и происходит резка. Обработка методом копирования предусматривает применение не только червячной фрезы, но также и долбяка и гребенки.
Довольно большое распространение получили червячные фрезы. Подобный инструмент представлен рейкой, на момент работы заготовка вращается вокруг своей оси. Применяется инструмент для изготовления исключительно шестерен с внешним расположением зубьев.
Гребенки используются для нарезания прямых и косых зубьев с большим модулем зацепления. Стоит учитывать, что поверхность инструмента может быстро изнашиваться.
Технология накатывания используется для получения больших зубчатых колес, а также крупных партий. В подобном случае проводится горячее накатывание, за счет нагрева степень обрабатываемости материала повышается. Венец получается методом выдавливания. Для существенного повышения точности может проводится механическая обработка.
Изготовление вал шестерней также должно проводится с учетом условий эксплуатации. На этот элемент оказывается высокая нагрузка, поэтому в качестве основы применяется заготовка из каленой стали высокой прочности. Шестерня зубчатая, изготовление которой проводится с учетом диаметра вала, насаживается методом прессования, фиксация обеспечивается шпонкой.
Подготовка чертежей
Процесс изготовления начинается с непосредственной подготовки чертежа. В этом случае производство существенно упрощается, существенно повышается точность получаемого изделия. При разработке чертежа указывается следующая информация:
- Диаметр посадочного отверстия. Для шестерен изготавливаются соответствующие валы, которые имеют определенный посадочный диаметр. Этот показатель стандартизирован, выбирается в зависимости от размеров изделия и величины предаваемого усилия.
- Размеры шпонки. Шпоночное отверстие может быть самым различным, размеры выбираются в зависимости от того, какие будут оказываться нагрузки. Стоит учитывать тот момент, что размеры шпонок стандартизированы.
- Модуль. Этот параметр считается наиболее важным, так как ошибочный модуль может снизить эксплуатационные характеристики механизма.
- Наружный и внутренний диаметр, определяющие размер зуба. Стоит учитывать, что этот элемент изделия характеризуется достаточно большим количеством особенностей.
- Угол расположения зуба относительно оси вращения. Выделяют шестерни с прямым и косым расположением зуба.
Изготовление шестерен любых размеров возможно только при применении специальных станков, которые предназначены для решения поставленной задачи.
Технологические задачи при производстве рассматриваемого изделия могут существенно отличаться. Важными моментами можно назвать следующее:
- Точность размеров. Наиболее точными размерами обладает отверстие, которое выступает в качестве посадочного для вала. В большинстве случаев его изготавливают по 7-му квалитету в случае, если к изделию не предъявляются больше требования.
- Точность формы. В большинстве случаев при изготовлении шестерен особые требования к точности формы не предъявляются. Однако, посадочное отверстие должно быть расположено в центральной части изделия, так как даже несущественно смещение может привести к отсутствию возможности использования изделия.
- Точность взаимного расположения. Больше всего требований предъявляется к тому, каким образом зубья и другие конструктивные элементы расположены относительно друг друга. При нарушении геометрической формы есть вероятность появления эффекта биения и других проблем при эксплуатации изделия.
- Твердость рабочей поверхности. Основные требования связаны с твердостью рабочей поверхности. Шестерни постоянно находятся в контакте, сила трения может стать причиной быстрого износа поверхности. Для получения требуемого показателя твердости проводится термическая обработка. Рекомендуемый показатель составляет HRC 45…60 при глубине цементации 1-2 мм. Как показывают проведенные исследования, твердость незакаленной поверхности составляет HB 180-270.
- Выбор подходящего материала также имеет значение. В зависимости от области применения изделия они могут изготавливаться из углеродистых, легированных сталей и пластмассы, в некоторых случаях чугуна. Легированные в сравнении с углеродистыми характеризуются большей прокаливаемостью, а также меньшей склонностью к деформации. Применяемые материал должен характеризоваться однородной структурой, за счет чего существенно повышается прочность после проведения термической обработки. При изготовлении высокоточных изделий проводится чередование механической и термической обработки.
Как сделать шестерню своими руками из металла?
Я хочу попробовать свои силы в изготовлении шестеренок. Точнее не изготовление, а копирование.
Принцип таков:
1. Из гончарной глины лепим небольшой блин толщиной чуть большей, чем толщина требуемой шестерни.
2. Шестеренка-образец впечатывается в блин и вынимается. В блину остается форма, копирующая образец.
3. В форму заливаем клей с песком или автошпатлевку с волокном ‘fiber body’
4. После высыхания и затвердения клея вынимаем полученную заготовку и обрабатываем напильником.
Всего 4 этапа и примерно 30 минут времени. Чтож попробую.
Для работы потребуются следующие ингредиенты:
1. Шестерня-образец
С этим проблем у меня нет. Достаточно разобрать хоть один принтер. Основная трудности в поиске пары для имеющихся шестернь. Я выбрал самую маленькую, что у меня была, для проверки точности.
2. Гончарная глина
Гончарной глины у меня нет, да и где купить я тоже не знаю. Немного покрутив в голове все «пластелинообразные» материалы, я вспомнил о существовании автомобильного пластилина. В автомагазине он стоит 40 рублей за 300г – это кусок размерами: 70х90х40
3. Клей или автошпатлевка
Клей мне изначально не нравится, т.к. их на прилавках такое разнообразие, что я не понимаю какой лучше. У каждого свои характеристики и свойства. А про автошпаклевку я читал, что она очень прочная после засыхания. В автомагазине она стоит 60 рублей за баночку 200 грамм.
Принес я всё это домой…
Начинаем со слепка:
Я использую автопластилин. Открыл коробку и оторвал небольшой кусочек пластилина, это стоило определенных усилий, поэтому следующий раз возьму нож и отрежу. После того как кусочек немного помять в руках, он становится пластичнее, что позволяет скатать шарик.
Шарик расплющил руками и, получился блин:
Теперь необходимо сделать слепок шестерни. Что бы шестерню было легко вытащить из слепка, я вставил в отверстие шпильку. Вставляем шестерню и прижимаем пальцами.
Тут первая трудность: шестерня утапливается не равномерно, один край все время глубже. Плюс к тому шаг зубьев маленький и пластилин во многие не попадает, пришлось аккуратно с боков шестерни поддавить пластилин так, что бы он проник меж зубьев. Более или менее залепить шестеренку удалось с 5-ой попытки – каждый раз блин делал заново. Вот что получилось:
Аккуратно плоскогубцами взял за шпильку и потянул строго вверх… как и следовало ожидать, рука дрогнула, и края шестерни испортились. Заново слепил блин и уже опытной рукой с первой попытки влепил шестерню в пластилин. Теперь двумя руками с максимальной осторожностью вынул, и вот что получилось: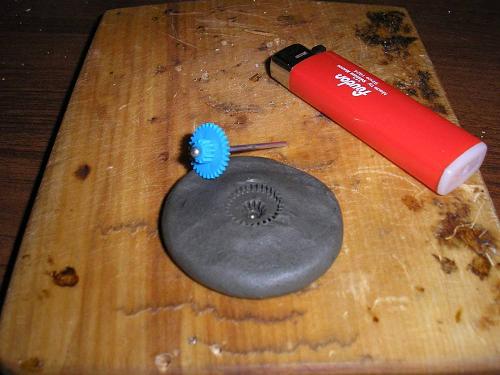
Слепок готов! Так как пластилин твердеет на холоде, я поставил слепок на балкон (на улице -5).
Дело дошло до заливочного материала. Я купил автошпатлевку стеклонаполненную (так на упаковке написано). Выглядит она так: 
На банке написано, что очень опасная смесь – раздражает кожу, поэтому я взял в аптечке перчатки. Открыл большую крышку, а там еще и маленькая баночка – вернулся к надписям на упаковке и заметил слово «двухкомпонентная» — это означает, что перед использованием смешать содержимое обеих баночек. Пропорции нигде не написаны, наверное, имеется в виду, что использовать надо все сразу, но мне это расточительство не по карману – смешаю на глаз. Для смешивания тару я не нашел, пришлось использовать бокс от дисков.
Перешел на балкон, т.к. после открытия баночек, завоняло так, что терпеть не было сил – это воняет стирол, который входит в состав.
В большой банке видно странную субстанцию с хорошо выделенными волокнами. И тут я сразу пожалел, что купил ее – смесь густая, волокна большие и в мою маленькую формочку не полезут. Но для успокоения совести надо попробовать. В тару переложил немного массы с волокном и добавил оранжевого из маленькой банки. С оранжевым явно перестарался, если учесть, что на всю банку так мало оранжевого, то я должен был чуть капнуть, получилось примерно 1 к 2 (1 оранжевого и 2 смеси). Я так понял, что оранжевый – это закрепитель, значит, будет крепче, чем надо. 
Теперь эту субстанцию надо затрамбовать в слепок. Хорошо, что надел перчатки, взял пальцами и положил на слепок… и что? Она просто лежит и не втекает – еще бы, густая. ВДАВИТЬ! И начал вдавливать. Сначала потихоньку, потом сильнее – форма держится (не зря морозил). В итоге затрамбовал почти все, что намешал, остальное размазалось по пластилину в процессе вдавливания.
Вот в таком виде и оставил на балконе – эту вонючку в дом не понесу.
Через 10 минут зашел на балкон и дотронулся пальцем – затвердела – ну это верхний слой, пусть еще полежит, чтоб наверняка.
Ровно час спустя пошел на балкон 
и расковырял пластилин, который на холоде так застыл, что потребовалось не мало усилий, чтобы это согнуть пополам. Надо отметить это свойство материала – лепишь теплого и пластичного пластилина, затем помещаешь её в морозилку на 5 мин и получаешь жесткую форму. Но не надо забывать, что несколько минут при комнатной температуре, он снова станет пластичным.
УРА. Уже что-то получилось. Даже самому не верится. Освободив заготовку от пластилина, я сравнил ее с оригиналом: 
В принципе уже готово, осталось обработать напильником. Напильник этот материал берет с удивительной легкостью, это наводит на мысль, а не слишком ли низкая прочность? Потом проверю…
Зная что стеклонить – это стекло, то мне стало жалко напильник: 
С задней стенки шестерни пришлось снимать порядка миллиметра материала, даже зубцов не было видно:
После напильников и зубочистки получилось следующее:
Просто замечательно! Осталась последняя мелочь, которая может пустить всю работу под откос – отверстие. Оно должно быть идеальным центром шестерни и под идеальным углом. Тут нужен станочек – закрепил шестеренку, навел лазерный прицел и просверлил, но у меня нет такого станка, у меня есть руки. Взял маленькое сверло (диаметром 1.5 мм), руками приставил его к центру (где должна быть дырка) и помаленьку прокрутил сверло. Удивительно легко и просто сверло вошло в материал и сделало насечку – но не по центру – руки кривые. Маленьким ножичком и тем же сверлом я сместил дырку к центру, немного увеличив диаметр отверстия. Я заведомо брал сверло меньшего диаметра чем требуется именно на случай промаха.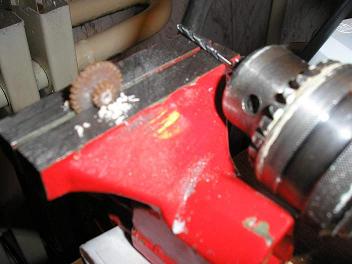
Еще немного поработав руками, я взялся за дрель.
Закрепил шестерню в тисках, и просверлил, уже в намеченное отверстие – получил дырку:
Дырка, конечно, получилась немного не под тем углом (я не станок), испытания покажут, на сколько это критично.
Испытывал я мою шестереночку (как приятно…), надев на вал моторчика. При вращении отклонений от оси я не заметил (обычно видно полупрозрачную копию шестерни, когда она быстро вращается на кривой оси). На шпильке поднес шестеренку-образец (заводскую) и та закрутилась. Никаких отклонений от нормы я не заметил. Проверял обе «подшестерни» на изделии, всё работает как надо (может неровность отверстия мне показалась?). сидел я с моторчиком и шестеренками минут 5 – ждал когда ж моё изделие развалится? Не развалилось!
На прочность другими способами я проверять не стал, а друг развалится? Жалко она же первая – я ее в рамочку и на стенку повешу.
Основные выводы проделанной работы:
1. если получилась шестерня столь малого диаметра, то большие изготовить еще проще.
2. отверстие – тут надо что-то придумать. Можно вставлять шпильку сразу после заливания шпатлевки – надо пробовать.
3. лучше делать большой блин и сразу несколько форм – меньше времени – больше шестеренок.
4. таким образом можно изготавливать не только шестерни, но и другие элементы, к примеру, части кузова, колеса (самодельные литые диски !) и открывать тюнинг-ателье для роботов!
И так, всего за 100 рублей в ближайшем автомагазине я приобрел необходимый материал (автопластилин и автошпатлевку с волокном). Судя по тому, что пластилин легко отчищается от остатков массы, то этот материал практически бесконечен. Количества шпатлевки, на глаз, мне хватит на серийное производство редукторов �� за вечер можно наклепать кучу столь необходимых и редких «штучек».
Всё. Удачи Вам этом очень простом и выгодном мероприятии, Grover.
Послесловие:
Признаюсь честно, это мой первый опыт в изготовлении чего-либо столь сложной и требующей большой точности конструкции как шестеренка. Это мероприятие не провалилось, как я ожидал в начале пути. Дерзайте и у вас все получится, нужно только желание, терпение и – важно – аккуратность!
——————————
Как сделать шестерню своими руками из металла. Изготовление пластиковой шестерни (обучающий видео урок) Как сделать шестеренку из пластика своими руками
Для изготовления шестерен используют такие материалы: железо, чугун, бронза, сталь простая углеродистая, специальные составы стали с примесью хрома, никеля, ванадия. Помимо металлов применяют смягчающие материалы: кожу, фибру, бумагу, они смягчают и обесшумливают зацепление. Но и металлические шестерни могут работать бесшумно, если их профиль выполнен с точностью. Для грубых передач производят «силовые» зубчатые колеса, их изготовляют литьем из чугуна и стали без последующей обработки. «Рабочие» зубчатые колеса для быстроходных передач изготовляются на фрезерных или зуборезных станках, с последующей термической обработкой – цементацией, которая предает зубьям твердость и устойчивость к износу. После цементации шестерни подвергаются обработке на шлифовальных станках.
Метод обката
Метод обката самый распространённый вариант изготовления шестерен, так как этот способ наиболее технологичный. В этом способе изготовления применяются такие инструменты: долбяк, червячная фреза, гребенка.
Метод обката с использованием долбяка
Для изготовления шестерен используется зубодолбёжный станок со специальным долбяком (шестерня оснащенная режущими кромками). Процедура изготовления шестерен происходит в несколько этапов, так как срезать за один раз весь лишний слой металла не возможно. При обработке заготовки, долбяк выполняет возвратно-поступательное движение и после каждого двойного хода, заготовка и долбяк проворачиваются на один шаг, как бы «обкатываются» друг по другу. Когда заготовка шестеренки сделает полный оборот, долбяк выполняет движение подачи к заготовке. Этот цикл производства выполняется, пока не будет удалён весь необходимый слой металла.
Метод обката с использованием гребёнки
Гребенка — режущий инструмент, его форма аналогична зубчатой рейки, но одна сторона зубьев гребенки заточена. Заготовка изготавливаемой шестерни производит вращательное движение вокруг оси. А гребёнка выполняет поступательное движение перпендикулярно оси шестерни и возвратно-поступательное движение параллельного оси колеса (шестеренки). Таким образом гребенка снимает лишний слой по всей ширине обода шестерни. Возможен другой вариант движения режущего инструмента и заготовки шестерни относительно друг друга, например, заготовка выполняет сложное прерывистое движение, скоординированное с движением гребенки, как будто совершается зацепление профиля нарезаемых зубьев с контуром режущего инструмента.
Этот метод позволяет изготовить шестерню при помощи червячной фрезы. Режущим инструментом в данном методе служит червячная фреза, которая совместно с заготовкой зубчатого колеса производят червячное зацепление.
Одна впадина шестеренки нарезается дисковой или пальцевой фрезой. Режущая часть фрезы, выполненная в виде формы этой впадины, нарезает шестерню. А при содействии делительного устройства нарезаемая шестеренка поворачивается на один угловой шаг и процесс нарезания повторяется. Этот способ изготовления шестерен использовался еще в начале ХХ века, он является не точным, впадины произведенного зубчатого колеса получаются разными, не идентичными.
Горячее и холодное накатывание
В этом способе производства шестерен применяется зубонакатный инструмент, который нагревает определенный слой заготовки до пластического состояния. После этого, нагретый слой деформируют для получения зубьев. А далее обкатывают зубья, изготавливаемого зубчатого колеса, до приобретения ними точной формы.
Изготовление конических шестерен
Для изготовления конических колес (конических шестеренок) применяют вариант обкатки в станочном зацеплении заготовки с воображаемым производящим колесом. Режущие кромки инструмента в процессе главного движения срезают припуск, таким образом, образовывают боковые поверхности будущей шестерни (шестеренки).
В сегодняшнее время, вокруг нас работают очень много механизмов где используются пластмассовые шестеренки. Причем, это могут быть как и игрушечные машинки, так и вполне серьезные вещи, к примеру, антенный подъемник в автомобиле, редуктор спиннинга, и тп. Причины поломки шестеренок могут быть разные, конечно большинство из них связаны с неправильной эксплуатацией, но сейчас не об этом. Если уж вы попали в такую ситуацию и у вас сломало пару зубьев шестерни, то выход есть как не платить за дорогостоящую деталь, а восстановить ее простым способом.
Понадобится для восстановления
- Ненужная зубная щетка.
- Моющее средство.
- Двухкомпонентный эпоксидный клей — холодная сварка для пластика.
Клей холодная сварка должен быть жидкий, в тюбиках. Обязательно смотрите на упаковке, чтобы он подходил для склеивания пластмассовых и пластиковых деталей. Такой двухкомпонентный клей можно купить как в магазине автозапчастей, так и в строительном магазине. Если у вас возникнут затруднения и вы не сможете найти такой, в конце статьи я расскажу как сделать похожий аналог.
Восстановление пластмассовой шестеренки
Подготовка
Готовим клей
Восстановление зубьев
Делаем такой своеобразный бугорок.
Кладем шестеренку на импровизированную подставку, для того чтобы клей ещё больше загустел. Все опять же индивидуально, мне понадобилось лично минут 20, чтобы консистенция заметно загустела.
Ускорить реакцию и уменьшить время загустения можно нагреванием. К примеру взять фен и начать нагревать клей на шестеренке.
Восстановление зубьев
В результате другая шестеренка прокатает след на густом клее.
Теперь вы понимаете, что прежде чем прокатывать зубья, эпоксидный клей на шестеренке должен затвердеть до консистенции твердого пластилина.
Благодаря смазке клей не прилипнет на другую шестеренку.
Затвердевание
Вот таким несложным способом можно довольно просто восстановить сломанные шестерни.
Чем заменить эпоксидный клей?
Постарался изложить максимально простым языком.
Недавно друг, который занимался продажей шоколадных фонтанов в Питере обратился с необычным предложением. Ему вернули фонтан, где не крутился винт, поднимающий шоколад. Я люблю подобные задачи, когда мало кто может (или хочет браться) за починку единичных вещей и нужно поломать немного голову как изготовить редкие запчасти своими руками.
После разборки стало ясно, что дело в редукторе. Одна шестерня буквально расплавилась на валу (качество компонентов было просто на высоте. Скорей всего шестерня проскальзывала долгое время, потом нагрелась. Фонтан выключили, шестерня снова прилипла к валу со смещенным центром. Потом его снова включили и несколько зубъев, не выдержав нагрузки, отломилось). Точно такую же шестерёнку не найти, поэтому из оказавшегося под боком оборудования решил изготовить новую.
Вариантов создания шестерёнок очень много, я расскажу лишь про один из них. На мой взгляд он самый простой и эффективный.
Шаг 1. Разработка чертежа шестерни
Вам понадобится:
- любой векторный редактор
- штангенциркуль
- генератор шестеренок (я использовал этот онлайн сервис)
Итак, считаем количество зубцов поломавшейся шестерни. Вводим все параметры, проводим замеры.
Качаем файл чертёж. Внутреннюю звёздочку я чертил сам в кореле, т.к. нужного параметра не нашел.
Рассчитывая внутренний диаметр шестерёнки нужно соблюсти тонкий баланс между прокручиванием и растрескиванием от сильного натяга.
Шаг 2. Изготовление шестерни
Материал новой шестерни — прозрачное оргстекло. Просто ищете в поисковике лазерную резку в вашем городе и отправляетесь туда. Лучше нарезать несколько с разными параметрами сразу. Думаю, одна порезка как у меня не должна выйти более $ 6.
Шаг 3. Запуск и тест фонтана
Вообще соседние шестерни принято делать из материалов немного разной плотности. Так они дольше прослужат. Скорей всего производитель просто пренебрег этим.
Смазываем, запускаем, радуемся!
Понижающий редуктор, как сделать самодельный своими руками, схема устройства и принципа работы механического, шестеренчатого и цепного
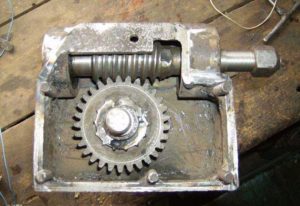
В настоящее время многие владельцы домашних мастерских оснащают их современным инструментом и оборудованием, которое обладая высокой эффективностью и простотой в использовании, существенно облегчает труд, повышает его производительность. Однако при этом все так же востребованными являются достаточно технически простые устройства, которые можно сделать своими руками в условиях домашних мастерских. Одним из них является понижающий редуктор.
Что такое понижающий редуктор?
Он представляет собой особый тип механизмов, являющихся передаточным звеном между устройствами, в которых активные части выполняют вращательное движение.
Зачастую его используют для передачи и преобразования вращательного момента с агрегата, который его вырабатывает на устройство, которое использует поступающую на него механическую энергию.
В отличие от прочих видов, понижающий редуктор обеспечивает уменьшение количества оборотов и увеличение при этом силы крутящего момента.
Состоит понижающий редуктор из корпуса, шестерней, передаточных цепей, червячного механизма, валов, при помощи которых и производится передача и преобразование крутящего момента.
На валах в жесткой сцепке расположены зубчатые шестерни, присоединены червячные передачи. Они обеспечивают передачу движения друг другу, во время чего и производится его преобразование.
Существуют разные виды понижающих редукторов:
- шестеренчатые;
- червячные;
- комбинированные.
Кроме этого, они бывают:
- одноступенчатыми;
- многоступенчатыми.
Основные показатели
- коэффициент полезного действия;
- передаточная мощность;
- количество вращений ведомого и ведущего валов.
Понижающий редуктор обладает достаточно простой конструкцией, поэтому при наличии соответствующих запасных частей и материалов изготовить его можно в условиях домашней мастерской своими руками.
Предварительная подготовка
Перед тем как приступать к созданию этого устройства необходимо обладать общими познаниями в сфере механики, уметь пользоваться ремонтным инструментом и оборудованием, знать принцип работы и устройство этого агрегата.
Кроме этого, нужно изначально определить:
- тип будущего редуктора и вариант его исполнения;
- передаточное число, которое необходимо будет преобразовать и определенное на выходе;
- показатели динамических нагрузок, которые будут воздействовать на рабочие части устройства;
- массу и габариты будущего устройства;
- угол установки;
- пределы температур, которые будут возникать в устройстве в процессе его эксплуатации;
- цикличность включения – полная или переменная;
- интенсивность эксплуатации.
Детали и части понижающего редуктора
- Ведущий и ведомый валы;
- Подшипники, подходящие по диаметру под оси и валы;
- Наборы звездочек определённой величины с определенным количеством зубьев;
- Цепи передачи крутящего момента;
- Листовая сталь;
- Угловой профиль;
- Корпус.
Более подробно о составных частях
Процесс сборки не так сложен, как подбор или производство необходимых для такого редуктора запасных частей.
- Корпус устройства. В промышленности он изготавливается методом литья. Необходимые отверстия проделываются на высокоточном оборудовании, так как требуется добиться взаимно правильного расположения валов и соосности звезд. При его производстве необходимо сделать верхнюю крышку съемной. Это облегчит и упростит процесс его обслуживания во время эксплуатации;
- Валы и оси редуктора. Они являются опорой для шестеренок и используются в том случае, если ими необходимо оснастить это устройство. Установка производится внатяг на шлицы или шпонку. Для их изготовления лучше использовать прочную сталь размером от 10 до 45 мм, которая хорошо поддается механической обработке;
- Подшипники. Они используются как опоры для валов и противостоят нагрузкам, обеспечивают возможность вращательного движения. От правильности подбора этих элементов редуктора зависит его надежность, долговечность и работоспособность. Если производится установка прямозубчатых шестеренок, то достаточно будет установить обычные одно- или двухрядные шариковые подшипники. Если будет устанавливаться косозубый подшипник или червячная передача, то лучшим вариантом будет роликовый или упорно-радиальный шариковый подшипник. Лучше купить новые, чем использовать с разборки;
- Шестеренки. Они обеспечивают изменение частоты вращения валов и естественно понижение передаточного числа. Для их производства используется специальное металлорежущее оборудование, которым не оснащаются домашние мастерские. От размера шестеренок зависят габариты и характеристики прочих входящий в этот агрегат деталей, расстояние между осями и валами. При установке важно правильно выставить зазор между ними. Для смазки шестеренок отлично подойдёт масло И-20. Его заливка производится по уровень нижней части шестеренок. Смазка прочих частей устройства производится путем разбрызгивания на них смазочной жидкости. Можно взять с разборки или купить новые;
- Сальниковые уплотнители. Они не допускают просачивания масла из корпуса устройства. Устанавливаются в местах выхода валов на подшипниках под крышками. Покупаются;
- Предохранительная муфта. Она предназначена для того, чтобы предотвратить разрушение устройства при возникновении чрезмерных нагрузок. Покупается;
- Крышки подшипников. Они могут быть разными – глухими и сквозными. Предназначены для облегчения обслуживания и монтажа подшипников. Их можно выточить самостоятельно либо найти на разборке.
Инструмент
Для изготовления понижающего редуктора понадобится следующий инструмент:
- отвертки и гаечные ключи;
- сверла;
- надфили;
- инверторная сварка;
- линейка;
- плоскогубцы;
- штангенциркуль;
- молоток;
- тиски и прочие.
Этапы проведения работ по созданию этого устройства
- Монтаж ведущих звездочек на первичном валу. При этом установка может производиться точечной сваркой, фланцевым или шпоночным соединением;
- Сборка полуосей ведомого вала;
- Монтаж ведомой звездочки;
- Корпус можно подобрать с разборки и подогнать или сделать своими руками.
При этом в нем необходимо проделать технологические отверстия под сальники и подшипниковые соединения;
Их монтаж производится внатяг;
Задумав это сделать, лучше предварительно оценить свои силы, знания и навыки обращения с инструментом, чтобы не попасть впросак, потратив приличную сумму денег, немало времени и сил, и при этом, не создав необходимое устройство, но если вы действующий или механик в прошлом, можете смело браться за дело.
Червячный редуктор своими руками — Спецтехника
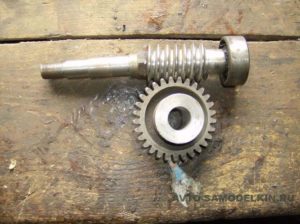
Одним из самых главных элементов мотоблока является привод. Если вам необходимо приобрести редуктор для мотоблока, то знайте, от его надежности будет зависеть срок службы всего агрегата.
Редуктор для мотоблока, (своими руками сделанный), предназначен для преобразования и передачи крутящего момента, который он получает от механических передач и заставляет работать сельскохозяйственную технику.
Как сделать редуктор для мотоблока своими руками
Между червячным и цепным редукторами для мотоблока есть отличия нескольких важных характеристик: передаточное отношение, КПД, количество валов и передач, угловые скорости и мощность.
Какие бывают редукторы для мотоблока
На дешевые мотоблоки обычно устанавливают не разборные редуктора. Конструкция такого агрегата не отличается особой надежностью. Также у него невелик срок службы.
К тому же невозможно провести ремонт или разборку-сборку. В изготовлении таких агрегатов используют низкокачественный металл и негильзованные детали.
Для того, чтобы понять, почему невозможно длительное время использовать редуктор, нужно ознакомиться с его схемой.
На дорогие мотоблоки принято устанавливать разборные редуктора. Благодаря чему можно разбирать редуктор мотоблока и проводить техническое обслуживание. Ремонтируют редуктор мотоблока для увеличения срока службы, если при этом применяются высококачественные запчасти при замене неисправных элементов.
В обязательном порядке необходимо регулярно проводить диагностику редуктора, чтобы вовремя отремонтировать необходимый узел.
Также должна проводиться регулярная смазка редуктора, что позволит использовать агрегат намного дольше.
Чаще всего редуктор для мотоблока используют, чтобы высокая угловая скорость преобразовывалась в низкую.
На входном вале отмечается высокая скорость, а на выходном вале отмечается низкая скорость.
Во избежание неожиданных поломок, необходимо проводить регулярное техническое обслуживание, что позволит успешно работать на сельскохозяйственной машине. Если изменение угловой скорости происходит ступенчато, редуктор называют коробкой передач, если же изменение происходит бес ступенчато — вариатором.
Самодельный угловой редуктор для мотоблока
Редуктор мотоблока можно сделать самому. Для этого потребуется сделать расчет номинальной мощности ( Pn);Pn=Ре(л.с.)хFS, в результате чего определяется у конической шестерни правильный тип угла. Также рассчитывается крутящий момент и количество оборотов в минуту.
Также нужно определить условия эксплуатации самодельного редуктор для мотоблока, что включает в себя: радиальную и осевую нагрузку на концы валов, минимальную и максимальную температуру, определение окружающих условий, прерывистый или не прерывистый операционный цикл, тип смазочного материала.
После определения технических параметров, можно начать собирать угловой редуктор.
Для этого необходимо угловому редуктору выбрать корпус.
Например можно использовать заводской, с мотоцикла Урал или Днепр. Затем, исходя из диаметра корпуса редуктора делаем из стали корпус подшипников вала-шестерни. Здесь используем соответствующего размера сверло и штангенциркуль. Затем в соответствии с задуманными размерами выбираем подшипники вала-шестерни (2 шт).
На обратной стороне редуктора устанавливаем стальной фланец. У него внутри будет находится стальная шайба и фланцевый подшипник. Используя несколько винтов, крепим стальной фланец к корпусу генератора. Перед этим подбираем ведомый вал-шестерни, стальную шпонку и ведущую шестерню. Все узлы соединяются с передаточным механизмом и валом роторного генератора.
Шкив клиноременной передачи располагается на передаточном механизме и крепится к ведомому валу-шестерни гайкой и пружинной шайбой.
Чтобы собрать самодельный угловой редуктор, потребуются такие инструменты: штангенциркуль и линейка, прямая и крестовая отвертка, сверла по металлу, напильники и надфили по металлу, кусачки и плоскогубцы, резиновые прокладки, тиски и молоток.
Угловой редуктор для мотоблока
Угловой редуктор широко применяется в мото-технике: в автомобильной индустрии, доработанных культиваторах, промышленности. При установке углового понижающего редуктора на мотоблоках, при больших нагрузках добиваются более эффективной работы.
Этот тип редуктора обычно применяют, чтобы двигатель стыковался с трансмиссией, рассчитанной под цепь. Угловой редуктор для мотоблока изготавливается из имеющихся образцов, подобные установлены на мотоциклах Днепр или Урал. Тогда нужно будет доработать редуктор.
Основные элементы углового редуктора
Составляющими углового редуктора являются: корпус от генератора, подшипник фланцевый, вал роторный, стальная шайба, стальной фланец, коническая ведущая шестерня, корпус углового редуктора, стальная шпонка, подшипники вала-шестерни (2 шт), ведомый вал-шестерня, корпус из стали подшипников вала-шестерни, крепление шкива, шкив клиноременной передачи, крепление фланца.
Мотоблоки с шестеренчатым редуктором и понижающий редуктор для мотоблока
Понижающий редуктор для мотоблока, в простонародье ходоуменьшитель, устанавливают на современный дизельные и бензиновые мотоблоки с воздушным охлаждением. Благодаря чему пользователь может использовать мотоблок на особо тяжелых грунтах для вспашки и выкапывания картофеля. Понижающий редуктор помогает при пробуксовке колес, когда не достаточно собственной мощности.
Мотоблоки с шестеренчатым редуктором
Чтобы разобраться, что из себя представляет шестереночный редуктор, рассмотрим строение трансмиссии. Она передает вращающий момент от двигателя к колесам, и изменяет скорость и направление движения мотоблока. Трансмиссия состоит из редуктора, дифференциала, коробки передач и сцепления.
Узлы трансмиссии бывают шестеренчатыми, цепными, ременными или сочетать в себе те или другие. Шестеренчатая трансмиссия состоит из конических и цилиндрических шестерен (шестеренчатый редуктор). Применяют ее на некоторых моделях машин и тяжелых мотоблоках.
На рисунке видно шестеренчатую трансмиссию мотоблока «Угра» НМБ-1, где используется шестеренчатый редуктор.
Реверс редуктор для мотоблока
В реверс редукторе реверсирование выполняется по следующей схеме: между противоположными коническими шестернями, которые свободно сидят на ведущем валу, находится муфта.
Она находясь в крайних положениях цепляется за шлицы на этих шестернях. Поэтому, когда муфта входит в зацепление, изменяется направление вращения шестерни. Шестерни должны быть спирального типа. Механизм привода муфты представляет собой традиционную вилку либо кулачек.
Червячный редуктор
Передача вращения и усилия зачастую проводится при помощи специальных механизмов, которые стали называть редуктором.
Подобное изделие представлено сочетанием нескольких элементов, которые при взаимодействии проводят повышение или понижение передаточного числа, изменение скорости вращения и перенаправления усилия. Довольно большое распространение получил червячный редуктор.
Он характеризуется определенными характеристиками, которые должны учитываться. Рассмотрим особенности подобного механизма подробнее.
Устройство и принцип работы
Классический редуктор представлен сочетанием различных элементов, которые при взаимодействии обеспечивают передачу усилия.
Принцип работы червячного редуктора связан с особенностями основного элемента, в качестве которого выступает червеобразный ведущий винт. Именно он определяет название устройства.
Кроме этого, классический вариант исполнения представлен сочетанием следующих элементов:
- Шестерня имеет цилиндрическую форму, на поверхности которой есть зубья. Она получила весьма широкое распространение, находится в непосредственном соединении с червяком.
- Для крепления шестерни применяется вал. Он расположен под прямым углом относительно червяка.
- Все элементы расположены в корпусе, который часто изготавливается из чугуна. Для того чтобы можно было провести обслуживание корпус делается составным, нижняя часть выступает в качестве фиксирующего элемента.
- Соединение двух элементов корпуса и фиксация других деталей проводится при применении различных уплотнительных элементов. Их применение можно связать с тем, что в корпусе находится масло, которое разбрасывается на момент работы для обеспечения требуемого охлаждения и снижения степени износа.
- Вращение вала обеспечивается за счет установки подшипников самых различных типов. Этой детали уделяется довольно много внимания, так как на момент службы устройства именно они часто выходят из строя.
Кинематическая схема определяет возможность передач низкого крутящего момента с высокой скоростью вращения входного вала.
При этом на выходе происходит понижение количества оборотов и повышение усилия. Кроме этого, редуктора червячные технические характеристики могут иметь следующие:
- Выделяют тихоходные и быстроходные варианты исполнения. При этом в случае небольшой скорости вращения червяк устанавливается снизу, при большой – сверху. Тихоходный вал должен смазываться соответствующим образом, так как в противном случае он не прослужит долго.
- Если вращение основных деталей происходит при большой скорости, то масло должно подаваться под большим давлением. Низководная червячная пара может смазываться без давления при естественной циркуляции масла.
Червячный редуктор малогабаритный своими руками — Справочник металлиста
Домашние умельцы стараются оснастить свою мастерскую множеством самодельных приспособлений, способных облегчить физический труд и повысить качество работы.
Таким полезным устройством можно считать понижающий редуктор для мотоблока или минитрактора. Это изделие применяется для уменьшения оборотов рабочего вала двигателя и увеличения его крутящего момента.
Перед тем как сделать редуктор своими руками, стоит внимательно изучить инструкции.
Что представляет собой редуктор
Это устройство представляет собой цепной или шестеренчатый механизм, расположенный между валом электрического двигателя или бензинового мотора и конечным узлом рабочего аппарата.
Главными техническими характеристиками понижающего редуктора для мотоблока можно считать такие значения:
- максимальная передаваемая мощность;
- коэффициент полезного действия;
- число ведомых и ведущих рабочих валов.
Стоит отметить, что к вращательным узлам изделия необходимо прикрепить специальные червячные или зубчатые передачи.
Это поможет регулировать и передавать вращение от одного изделия к другому. В станине расположены сквозные отверстия для подшипников, при помощи которых вращаются бортовые валы.
Где используется устройство
Понижающий редуктор имеет множество достоинств. Его конструкция позволяет увеличить производительность и прибыль больших промышленных предприятий. А также его можно считать незаменимым помощником в домашнем хозяйстве.
Специалисты выделяют такие области применения аппарата:
- в промышленности;
- в коробках передач автомобилей;
- в различном электрическом оборудовании.
На крупных предприятиях это изделие применяется довольно широко. В разных станках для обработки металла редуктор используется как вращательный передаточный узел, который увеличивает число оборотов.
В коробках передач для автомобильного транспорта устанавливается аппарат, который уменьшает частоту вращения мотора. Мягкость и плавность хода машины напрямую зависит от качества регулировки шестеренок редуктора.
Такое изделие широко применяется в электрическом оборудовании и бытовой технике, например, в перфораторах, дрелях или миксерах. Редукторы можно считать главными деталями вентиляционных, планетарных, насосных и очистных систем, потому что они способны поддерживать оптимальное рабочее давление.
Изготовление корпуса изделия
Наиболее важной деталью устройства специалисты считают его корпус. Станину нужно правильно спроектировать и собрать, потому что от нее зависит положение осей и рабочих валов, соосность отверстий для подшипников, расстояние между шестернями и ременными механизмами.
В заводских условиях корпуса для понижающих редукторов делают способом литья из чугуна или сплавов алюминия. Самостоятельно сделать такую заготовку просто невозможно. По этой причине необходимо найти или переделать заводской корпус. А также его можно сварить из железного листа.
Некоторые домашние умельцы смогли найти выход простой из положения. Для того чтобы не заниматься расточными работами, необходимо полностью сваривать станину.
Опорные подшипники будут устанавливаться в небольшие отрезки металлических труб.
Их нужно выставить в рабочем положении, а потом хорошо закрепить крепежными материалами или сваркой.
Специалисты советуют сделать на корпусе специальную съемную крышку для удобного обслуживания узлов конструкции. Снизу стоит изготовить сливное отверстие, необходимое для стока старого масла.
Сборка своими руками
Специалисты утверждают, что сделать червячный редуктор малогабаритный своими руками довольно хлопотно, но можно. Приспособление должно повышать крутящий момент рабочего вала мотоблока и уменьшать его количество оборотов. От изделия напрямую зависит максимальная производительность машины.
В мотоблоке применяется обратная механическая коробка передач, которая дает возможность переключать скорости. Заводского передаточного числа иногда бывает очень мало. Конструкторы оснастили агрегат небольшой звездочкой на рабочем валу коробки передач.
Взаимодействуя с крупной звездой от колеса аппарата, она обеспечивает уменьшение оборотов мотора. На рабочий вал, устроенный в подиуме подшипника, необходимо надеть дополнительную звездочку.
Она будет через вторую цепь передавать крутящий момент на колеса мотоблока.
Таким образом, можно собрать понижающий редуктор для электродвигателя своими руками, который будет обладать большим крутящим моментом и двухступенчатым понижением количества оборотов мотора.
Используя коробку передач от любого мотоцикла, появляется возможность регулировки скорости движения без нажима на ручку газа.
Мотор почти всегда будет работать на малых оборотах и меньше выходить из строя.
Можно изготовить угловой редуктор своими руками из старого мотороллера или трактора. В этом случае колесная платформа не используется.
Необходимо поставить на мост катки культиватора. Этот вариант дает оптимальную рабочую мощность и скорость передвижения.
Самодельный редуктор: основные узлы понижающего механизма, сборка червячного приспособления для своими руками
Домашние умельцы стараются оснастить свою мастерскую множеством самодельных приспособлений, способных облегчить физический труд и повысить качество работы.
Таким полезным устройством можно считать понижающий редуктор для мотоблока или минитрактора. Это изделие применяется для уменьшения оборотов рабочего вала двигателя и увеличения его крутящего момента.
Перед тем как сделать редуктор своими руками, стоит внимательно изучить инструкции.
Понижающий редуктор своими руками: характеристика, техника изготовления и применение
Владельцы домашних мастерских имеют много приспособлений и устройств, которые значительно облегчают ручной труд и повышают эффективность работы. Одним из таких механизмов является понижающий редуктор.
В основном он используется для того, чтобы скорость вращения выходного вала изменялась в меньшую сторону или повышался на нем крутящий момент. По своей конструкции это устройство может быть комбинированным, червячным или шестеренным, а также одно- и многоступенчатым.
Понижающий редуктор многие изготавливают своими руками.
Что такое редуктор?
Этот механизм представляет собой передаточное звено, которое располагается между вращательными устройствами электродвигателя или двигателя внутреннего сгорания к конечному рабочему агрегату.
Основными характеризующими показателями редуктора являются:
- передаваемая мощность;
- КПД;
- количество ведущих и ведомых вращательных валов.
К вращательным устройствам этого механизма неподвижно закрепляют зубчатые или червячные передачи, которые передают и регулируют движение от одного к другому. В корпусе имеются отверстия с подшипниками, на которых располагаются валы.
Необходимые материалы и инструменты
Чтобы изготовить редуктор могут потребоваться следующие материалы и инструменты:
- гаечные ключи и отвертки разнообразных форм и размеров;
- надфили, сверла;
- прокладки из резины;
- шайбы, обрезки труб, шестерни, болты, подшипники, шкивы, валы;
- инвертор;
- штангенциркуль, линейка;
- плоскогубцы;
- тиски, молоток;
- каркас от старого редуктора или стальные листы.
Как сделать редуктор своими руками?
Самой важной деталью понижающего редуктора считается его корпус. Он должен быть спроектирован и изготовлен правильно своими руками, так как от этого зависит взаимное положение валов и осей, соосность гнезд под опорные подшипники и зазоры между шестернями.
Корпусы промышленных редукторов изготавливают в основном методом литья из алюминиевых сплавов или чугуна, однако, в домашних условиях сделать это совершенно невозможно.
Поэтому под свои нужды можно подобрать или доделать уже готовый корпус либо сварить из стального листа.
Червячный редуктор малогабаритный своими руками
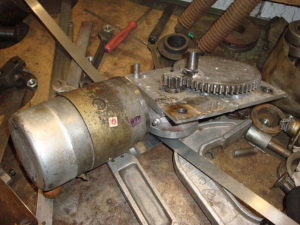
Домашние умельцы стараются оснастить свою мастерскую множеством самодельных приспособлений, способных облегчить физический труд и повысить качество работы.
Таким полезным устройством можно считать понижающий редуктор для мотоблока или минитрактора. Это изделие применяется для уменьшения оборотов рабочего вала двигателя и увеличения его крутящего момента.
Перед тем как сделать редуктор своими руками, стоит внимательно изучить инструкции.
Понижающий редуктор, как сделать самодельный своими руками, схема устройства и принципа работы механического, шестеренчатого и цепного
Ищем двух авторов для нашего сайта, которые ОЧЕНЬ хорошо разбираются в устройстве современных автомобилей.
Обращаться на почту aleksandr.belozerov@gmail.com.
В настоящее время многие владельцы домашних мастерских оснащают их современным инструментом и оборудованием, которое обладая высокой эффективностью и простотой в использовании, существенно облегчает труд, повышает его производительность. Однако при этом все так же востребованными являются достаточно технически простые устройства, которые можно сделать своими руками в условиях домашних мастерских. Одним из них является понижающий редуктор.
Понижающий редуктор своими руками: характеристика, техника изготовления и применение
Владельцы домашних мастерских имеют много приспособлений и устройств, которые значительно облегчают ручной труд и повышают эффективность работы. Одним из таких механизмов является понижающий редуктор.
В основном он используется для того, чтобы скорость вращения выходного вала изменялась в меньшую сторону или повышался на нем крутящий момент. По своей конструкции это устройство может быть комбинированным, червячным или шестеренным, а также одно- и многоступенчатым.
Понижающий редуктор многие изготавливают своими руками.
Сфера применения редуктора
Этот механизм является незаменимым помощников в различных сферах деятельности человека. Обычно он применяется:
- в промышленности;
- в автомобильных коробках передач;
- в электрооборудовании и бытовой техники;
- в газодобывающей промышленности и многих других отраслях.
В промышленности этот механизм используется очень широко. В различных обрабатывающих станках он применяется как вращательная передающая деталь, повышающая скорость оборотов.
А вот в автомобильных коробках передач редуктор, наоборот, понижает частоту вращения двигателя. От того, насколько правильно отлажена его регулировка, зависит плавность и мягкость хода транспорта.
Это понижающее обороты устройство используется также в бытовой технике и электрооборудовании, имеющих электродвигатели. Это могут быть миксеры, стиральные машины, дрели, кухонные комбайны, болгарки.
Редукторы являются незаменимой частью вентиляционного оборудования, очистных сооружений, насосных систем. Они способствуют поддержанию оптимального давления газа в газопламенных установках.
Газодобывающая промышленность также не может обойтись без этого механизма. Транспортировка и хранение газов является довольно опасным процессом, поэтому используют редуктор, с помощью которого перекрывают доступ газа или открывают ему выход, регулируя напор.
Сборка редуктора своими руками из подручных средств – дело довольно хлопотное, но не слишком трудное. С его помощью уменьшается вращение выходного вала и увеличивается его крутящий момент. Производительность устройств или машины полностью зависит от этой детали. Используется этот механизм в самых разнообразных отраслях деятельности человека.
- Фёдор Ильич Артёмов
- Распечатать
Как собрать самодельный редуктор для мотоблока своими руками
Гордость многих дачников — самодельный мотоблок, собранный своими руками из деталей, отслуживших свой век механизмов. Поставить электродвигатель или малогабаритный бензиновый от старого мотороллера или мотоцикла на раму с колесами не составит труда даже для начинающего механика-любителя. А вот над чем придется подумать, так это над редуктором для мотоблока.
Конструкция мотоблока
Схемы сборки самодельных мотоблоков разнообразны настолько, насколько различны запчасти в гараже каждого хозяина. Размеры тоже выбираются из практических соображений.
При разном составе и габаритах есть обязательные элементы:
- Рама — прочная конструкция для крепления остальных деталей.
- Колеса — от самодельных металлических до резиновых фабричного производства. Положение оси колеса или колесной пары фиксируется относительно рамы железными стойками со впрессованными подшипниками.
- Двигатель — мощностью от 5 до 10 лошадиных сил. Можно применять даже электродвигатель с аккумулятором, но наиболее популярны двигатели от мотороллера или мотоцикла. Такой выбор хорош наличием готового управления оборотами и даже передаточным устройством.
- Редуктор — узел для передачи вращения от двигателя исполнительному механизму, преобразует скорость и направление.
А вот первый попавшийся редуктор может не подойти. Нужно выбрать тип конструкции, рассчитать размер каждой детали, чтобы скорость и мощность движения навесного культиватора позволяли обрабатывать землю в удобном режиме — не быстро и не медленно.
Типы редукторных узлов
Передача вращательного движения от вала двигателя к валу исполнительного механизма может производиться прямым соединением осей, если скорость и мощность вращения двигателя приемлема для работы, а оси ведущего и ведомого валов совпадают. Такие случаи крайне редки, а при нескольких навесных инструментах разного назначения прямая передача абсолютно не может быть применена. Для согласования скорости и мощности ведущего и ведомого вала используют 4 вида механизмов и их комбинации. Основные типы передач:
- ременная;
- цепная;
- шестеренчатая;
- червячная.
Червячная передача конструктивно ограничена понижающей скорость функцией, остальные могут применяться как в понижающих передачах, так и в повышающих. К тому же такой редуктор всегда имеет ведомую ось перпендикулярную валу ведущей. Такая схема называется угловым редуктором. Кроме червячной передачи, изменить направление оси можно пространственным планетарным механизмом. Ременная и цепная передачи оставляют ведомую ось параллельной оси двигателя. В простых устройствах реверс возможен только при изменении вращения двигателя.
В мотоблоках применяются двигатели с высоким количеством оборотов в минуту, о чем можно удостовериться в паспорте изделия. Значит, своими руками надо сделать редуктор для понижения скорости, а какого типа будет самодельный редуктор на мотоблок, лучше выбрать, зная характеристики каждого типа.
Ременная передача
Шкив или ремень, передающие вращение от вала к валу, знакомы каждому автомобилисту, заглядывавшему под капот моторного отсека. Коэффициент понижения скорости вращения определяется делением радиуса малого ведомого колеса на радиус большого ведущего.
Плюсы ременным редукторам — это простота изготовления и ремонта, большое разнообразие деталей. А минусы ремня:
- растягивание ремня, снижение сцепления со шкивом от температуры и износа;
- проскальзывание при резких увеличениях крутящего момента;
- небольшой срок эксплуатации.
Компенсируют недостатки подпружиненным роликом, давящим на поверхность ремня между колесами, применением зубчатого ремня на шкивах с поперечными фасками. Ременные редукторы требуют нахождения ведущих и ведомых шкивов в одной плоскости, изгиб или скрутка ремня быстро приведет его к разрыву.
Цепной тип
Принцип действия цепной передачи аналогичен ременному, но вместо шкивов установлены звездочки, а ремень заменен цепью. Такой самодельный редуктор не допустит пробуксовки, а в аналогичных условиях проработает значительно дольше.
Так же, как ременной, цепной редуктор должен иметь ведущую и ведомую звездочки в одной плоскости, а его передаточное число считается по соотношению их зубьев. Вес такой конструкции больше, чем у ременной, но на мощные мотоблоки надежнее ставить ее.
В отличие от ременной передачи, цепная требует осторожности или дополнительных защитных мер. При столкновении вращающегося навесного инструмента с толстым корнем в почве сила его сопротивления будет передана на двигатель, что может его повредить. Пока двигатель не выйдет из строя или не отключится, он будет пытаться с максимальной мощностью провернуться вместе с рамой вокруг ведомой оси редуктора. Чем больше мощность двигателя, тем сильнее будет опрокидывающий момент.
Читайте также: Как сделать газонокосилку своими руками
Передаточное число цепного редуктора может быть выше, чем у ременного такого же размера, так как ведущая звездочка, даже имея маленький размер, не допустит проскальзывания цепи.
По стоимости, простоте сборки, распространенности деталей цепная передача не уступает ременной.
При помощи шестерней
Мотоблок с шестеренчатым редуктором надежнее, долговечнее чем с цепным или ременным. Конструкции шестернями ставят на заводские изделия, и не только на мотоблоки. Узлы получаются малогабаритными в результате совмещения на одной оси двух шестеренок с разными диаметрами. Для мотоблока, например, отлично подойдет редуктор от мотороллера Муравей. Но можно сделать свой, используя шестерни от коробок передач автомототранспорта.
Нужное передаточное число можно обеспечить планетарным механизмом, в котором между внешней и солнечной шестернями установлены шестерни-сателлиты, закрепленные на неподвижном кольце — водиле:
Для понижающего редуктора солнечная шестерня установлена на ведущий вал. Водило с планетарными шестернями закреплено на неподвижном корпусе, а наружная шестерня соединена с исполнительным устройством, вращаясь в направлении, противоположном солнечной шестерне.
Передаточное отношение такого редуктора можно рассчитать как отношение числа зубьев солнечной шестерни к количеству зубьев на внешней шестерне.
Для изменения направления оси вращения в редукторах применяют пространственный планетарный механизм, в котором шестерни для изменения направления на 90 градусов должны быть скошены на конус под 45 градусов каждая. Диаметр шестеренок может быть разным, что можно применить для изменения передаточного числа.
Для мотоблока такой угловой редуктор своими руками делают нечасто, так как планетарные шестерни нужного размера надо еще поискать. Изменение оси вращения чаще делают готовыми заводскими редукторами или червячной парой.
Червячная передача
Для перпендикулярного изменения направления оси вращения, создания большого передаточного отношения применяется контакт плоской шестерни с Архимедовым винтом.
Передача вращения от исполнительного устройства к двигателю невозможна. Это уникальная особенность червячного механизма, другие типы передач таким свойством не обладают. Скорость вращения на выходе можно уменьшить во столько раз, сколько зубьев будет у шестерни. Отличается такая передача простотой сборки большим трением, небольшим размером, большой популярностью.
Читайте также: Изготовление картофелесажалки для мотоблока и мини-трактора
Для того чтобы сделать червячный редуктор своими руками, нужно подобрать шестерню с количеством зубцов, равным снижению скорости вращения в разах, а также с шагом между зубцами, равным шагу гребня червяка.
Реверсивный механизм
Наличие реверсивного передаточного механизма упрощает работу в полях, но сделать реверс в домашних условиях любителю реально только для электродвигателя. Трудности состоят во включении в схему дополнительного передаточного элемента с возможностью его точного перемещения, надежной фиксации. Для этого потребуется разорвать существующую связь с двигателем, а в разрыв вставить новый элемент, будь то еще один шкив с ремнем, звездочка с цепью или шестерня. Такие преобразования с восстановлением требуют деталей, изготовленных с точностью профессиональных станков.
Практичней в этом случае установить заводской реверсивный редуктор. Например, от автомобиля с механической коробкой передач.
Сборка редукторов своими руками
Эксплуатация мотоблоков, а с ними редукторов — это пыль, бездорожье, жара при пахоте или холод при уборке снега, неравномерные нагрузки. Продлить срок эксплуатации передаточного механизма можно с помощью закрытого корпуса.
Для основания, на котором крепятся шкивы, шестерни, прочие детали, применяется сталь СТ-40. Крышку можно изготовить из менее прочной стали, если на ней не закреплены элементы передачи крутящего момента.
Применение подшипников для установки валов, шкивов, звездочек, шестеренок обязательно, иначе трение погасит силу вращения, а блок или быстро выйдет из строя, или сразу не заработает.
Любой вращающийся механизм требует смазки. Червячный редуктор особенно. Продлить срок использования устройства поможет частая замена смазки, для чего крышка редуктора должна быть открывающейся.
Бензиновые, дизельные двигатели имеют регулировку подачи топлива и скорости вращения двигателя. Оптимально переместить так называемую ручку газа на рукоять мотоблока.
Когда нашлись все необходимые детали, для сборки мотоблока потребуются слесарные инструменты. Не обойтись без сварочного аппарата, болгарки, дрели, сверл по металлу.
Потраченное на изготовление мотоблока время окупит себя полностью в первый же дачный сезон.
Понижающий редуктор, как сделать самодельный своими руками, схема устройства и принципа работы механического, шестеренчатого и цепного
Ищем двух авторов для нашего сайта, которые ОЧЕНЬ хорошо разбираются в устройстве современных автомобилей.Обращаться на почту aleksandr.belozerov@gmail.com.
В настоящее время многие владельцы домашних мастерских оснащают их современным инструментом и оборудованием, которое обладая высокой эффективностью и простотой в использовании, существенно облегчает труд, повышает его производительность. Однако при этом все так же востребованными являются достаточно технически простые устройства, которые можно сделать своими руками в условиях домашних мастерских. Одним из них является понижающий редуктор.

Что такое понижающий редуктор?
Он представляет собой особый тип механизмов, являющихся передаточным звеном между устройствами, в которых активные части выполняют вращательное движение. Зачастую его используют для передачи и преобразования вращательного момента с агрегата, который его вырабатывает на устройство, которое использует поступающую на него механическую энергию. В отличие от прочих видов, понижающий редуктор обеспечивает уменьшение количества оборотов и увеличение при этом силы крутящего момента.
Состоит понижающий редуктор из корпуса, шестерней, передаточных цепей, червячного механизма, валов, при помощи которых и производится передача и преобразование крутящего момента.
На валах в жесткой сцепке расположены зубчатые шестерни, присоединены червячные передачи. Они обеспечивают передачу движения друг другу, во время чего и производится его преобразование.

Существуют разные виды понижающих редукторов:
- шестеренчатые;
- червячные;
- комбинированные.
Кроме этого, они бывают:
- одноступенчатыми;
- многоступенчатыми.
Основные показатели
- коэффициент полезного действия;
- передаточная мощность;
- количество вращений ведомого и ведущего валов.
Понижающий редуктор обладает достаточно простой конструкцией, поэтому при наличии соответствующих запасных частей и материалов изготовить его можно в условиях домашней мастерской своими руками.
Предварительная подготовка
Перед тем как приступать к созданию этого устройства необходимо обладать общими познаниями в сфере механики, уметь пользоваться ремонтным инструментом и оборудованием, знать принцип работы и устройство этого агрегата.
Кроме этого, нужно изначально определить:
- тип будущего редуктора и вариант его исполнения;
- передаточное число, которое необходимо будет преобразовать и определенное на выходе;
- показатели динамических нагрузок, которые будут воздействовать на рабочие части устройства;
- массу и габариты будущего устройства;
- угол установки;
- пределы температур, которые будут возникать в устройстве в процессе его эксплуатации;
- цикличность включения – полная или переменная;
- интенсивность эксплуатации.

Детали и части понижающего редуктора
- Ведущий и ведомый валы;
- Подшипники, подходящие по диаметру под оси и валы;
- Наборы звездочек определённой величины с определенным количеством зубьев;
- Цепи передачи крутящего момента;
- Листовая сталь;
- Угловой профиль;
- Корпус.
Более подробно о составных частях
Процесс сборки не так сложен, как подбор или производство необходимых для такого редуктора запасных частей.
-
Корпус устройства. В промышленности он изготавливается методом литья. Необходимые отверстия проделываются на высокоточном оборудовании, так как требуется добиться взаимно правильного расположения валов и соосности звезд. При его производстве необходимо сделать верхнюю крышку съемной. Это облегчит и упростит процесс его обслуживания во время эксплуатации;

Инструмент
Для изготовления понижающего редуктора понадобится следующий инструмент:
- отвертки и гаечные ключи;
- сверла;
- надфили;
- инверторная сварка;
- линейка;
- плоскогубцы;
- штангенциркуль;
- молоток;
- тиски и прочие.
Этапы проведения работ по созданию этого устройства
- Монтаж ведущих звездочек на первичном валу. При этом установка может производиться точечной сваркой, фланцевым или шпоночным соединением;
- Сборка полуосей ведомого вала;
- Монтаж ведомой звездочки;
- Корпус можно подобрать с разборки и подогнать или сделать своими руками. При этом в нем необходимо проделать технологические отверстия под сальники и подшипниковые соединения;
- Установка шарикоподшипников закрытого типа. Отличным вариантом будут цилиндрические. Их монтаж производится внатяг;
- Ведущий вал устанавливается на подшипниковых опорах эксцентрикового типа с возможностью регулировки натяжения цепи минимум на 15 градусов;
- На завершающем этапе устанавливается крышка с герметизирующей прокладкой.
Задумав это сделать, лучше предварительно оценить свои силы, знания и навыки обращения с инструментом, чтобы не попасть впросак, потратив приличную сумму денег, немало времени и сил, и при этом, не создав необходимое устройство, но если вы действующий или механик в прошлом, можете смело браться за дело.
Если у вас возникли вопросы — оставляйте их в комментариях под статьей. Мы или наши посетители с радостью ответим на них
Самодельная установка для изготовления червячных колес
В ремонтной и любительской практике при изготовлении различных конструкций необходимо применять червячные передачи с большим передаточным числом, но они сложны в изготовлении. Предлагаемый способ изготовления червячных колес прост и оригинален. Червячное колесо можно изготовить в приспособлении, устройство которого показано на рис. 1. Оно состоит из стального или дюралюминиевого основания 1 с закрепленными на нем стальными угольниками 4 и 7, которые служат подшипниками для метчика 6. Заготовки червячных колес 5
Рис. 1. Приспособление для изготовления червячных колес.
с проточенными на торцах полукруглыми желобками подвижно закрепляют между планкой 2 и основанием 1 с помощью винтов 3 (для этого в отверстиях основания нарезают резьбу), которые используются в качестве осей. Метчик 6 вставляют в отверстие угольника 7 и ввинчивают между заготовками до упора в угольник 4. При дальнейшем вращении метчика на заготовках нарезается резьба по всей окружности.
Таким образом, получаются сразу два червячных колеса. В качестве червяка используют валик с такой же резьбой, например, на оси электродвигателя или другого устройства для уменьшения числа оборотов.
Диаметр заготовки рассчитывают по формуле
где t-шаг резьбы метчика, мм; z — число зубьев колеса; r — радиус канавки заготовки, мм,
Для метрической резьбы радиус канавки равен:
где d — наружный диаметр резьбы (диаметр метчика), мм.
Размер основания приспособления изготавливают, исходя из диаметра заготовок — червячных колес.
Литература: В.Г.Бастанов. 300 практических советов, 1986г.
Червячная передача своими руками — Справочник металлиста
Различные механические помощники призваны уменьшить затрату физических сил человека при выполнении ряда работ. Одним из старинных видов тягловых приспособлений, преобразующих и увеличивающих приложенное усилие, является лебедка.
Большой спектр видов, не высокая себестоимость и относительная легкость изготовления сделали ее достаточно доступной и для самостоятельного изготовления. О вариантах лебедок, технологии сборки своими руками мы и расскажем сегодня.
Виды лебедок по способу преобразования усилий
В зависимости от используемой механической передачи разделяют несколько основных видов такого приспособления, как лебедка:
- Шестереночная;
- Червячная;
- Цепная.
Следует отметить, что при производстве устройств, преобразующих механическую энергию, ременная передача практически не используется, так как возможное проскальзывание ремня по шкиву, выгодное в ряде дерево- и металлообрабатывающих станков в подобных приспособлениях будут препятствовать их работе.
Лебедка с использованием зубчатых колес (шестерней) применяется достаточно широко.
Из ее преимуществ можно выделить следующие:
- широкий спектр кратности изменения прилагаемого усилия, зависящий от разности диаметра зубчатых деталей и количества валов;
- возможность установки рабочих валов под различными углами, вплоть до 90 градусов в случае применения конических шестерен;
- высокая механическая прочность всего приспособления в целом и отдельных его деталей;
- ремонтоспособность, заключающаяся во взаимозаменяемости отдельных деталей.
К недостаткам лебедок подобной конструкции можно отнести определенные сложности, возникающие при самостоятельном изготовлении.
Подобрать пару зубчатых колес с заданными параметрами домашнему мастеру порой бывает достаточно сложно из-за отсутствия большого количества доступных механизмов.
Кроме этого не каждый способен осуществить расчет передачи, определить необходимое количество зубьев шестерен. Все вышесказанное приводит к ограниченному использованию шестереночных лебедок при их изготовлении своими руками.
Второй вид механической передачи – червячная, предполагает использование не только зубчатых колес, но и специального винта с крупной винтовой нарезкой – червяка. Среди заводских вариантов червячные лебедки достаточно распространены.
К их особенностям можно отнести перпендикулярное расположение рабочих валов, необходимость использования специальных деталей – червяка и червячного колеса.
В качестве последнего в некоторых случаях могут быть применены обыкновенные шестерни, но изготовление подходящего червяка при отсутствии специализированного оборудования и инструмента не возможно.
Последнее обстоятельство так же значительно ограничивает использование червячных лебедок для самостоятельного их изготовления.
Пожалуй, наиболее подходящим вариантом для домашних мастеров является именно цепная лебедка.
В ее основе лежит применение знакомой каждому с детства цепной передачи, применяемой в любимом многими виде транспорта – велосипеде.
Для получения необходимого преобразования вращения необходимо лишь поменять местами ведущий (малая звездочка) и ведомый (большая звездочка) валы.
Простота конструкции, доступность основных деталей делает данный вид лебедки наиболее используемой для самостоятельного изготовления.
Цепная лебедка своими руками
Работу по самостоятельному изготовлению цепной лебедки рекомендуем начинать с подбора основных частей механизма и изготовления основания для приспособления. Для него лучше использовать прямоугольные стальные трубы сечением 40х40 или 30х50 мм.
Раскрой заготовки на отдельные детали выполните с помощью слесарной ножовки или болгарки. Перед соединением кромки отпиленных кусков аккуратно зашлифуйте и снимите заусенцы, способные привести к ранениям.
Сборку удобно выполнять сварным швом с помощью бытового сварочного аппарата с рабочим напряжением 220 V. Собирать детали можно встык торцами к боковым сторонам или запилив кромки под углом 45о.
Соединив части основания, приступаем к монтажу механизма лебедки. Для этого потребуется пара осей, изготовленных из обрезков стальных стержней или труб, и подшипники на их торцы. На ведущий вал закрепите малую звездочку цепной передачи, на ведомый – большую звездочку и барабан для намотки стального троса.
Тросовую бабину так же несложно сварить самому из нескольких обрезков стержней или трубок диаметром 8-10 мм., и двух дисков достаточного диаметра, вырезанных из стальных листов.
Крепление подшипников можно выполнить как сварочным швом, так и парами болт-гайка, вставленными в предварительно просверленные отверстия. Расположение рабочих валов должно обеспечивать оптимальное натяжение цепи, препятствующее ее провисанию. При этом не должно быть опасности обрыва передаточного звена.
На первый взгляд цепь, изображенная на картинке выше, может показаться недостаточно прочной. В таком случае можно использовать цепной механизм от старого мотоцикла.
Многие из представленных вариантов цепных лебедок часто оснащаются приводом от электрических двигателей или ДВС.
Более подробно технология изготовления лебедки, использующей цепной привод, можно проследить на примере прилагаемого видео.
Уважаемые читатели, если у вас остались вопросы, задавайте их, используя форму ниже. Мы будем рады общению с вами
Рекомендуем другие статьи по теме
Червячный редуктор: описание.виды.принцип работы,ремонт,фото,видео
Червячный редуктор нередко считается важною деталью не только в сфере производства автомобилей.
Червячная передача считается важной деталью везде, где требуется увеличить крутящий момент и уменьшить количество вращений привода.
Такой механизм используется для привода ворот, подъемников, станков для обработки металлов, дерева и других подобных устройств. Практически каждый человек видел червячный редуктор, иногда даже не подозревая об этом.
Дело в том, что нередко такой механизм привода прячут в корпус, чтобы механизм не забивался пылью и прочим мусором, и это существенно продлевает срок службы механизма.
Червячный редуктор так часто используется по причине того, что коэффициент полезного действия этого механизм очень высок.
Такой механизм может иметь как маленькие размеры, так и большие.
Из-за своих небольших размеров чаще всего червяная передача применяется в производстве автомобилей. Каждый преобразователь имеет свое передаточное число. Такое число зачастую указывается на упаковке прибора, либо на самом корпусе.
Достоинства и недостатки
Червячная передача в силу своих конструктивных особенностей имеет как достоинства, так и недостатки.
Из достоинств стоит отметить плавность хода, эффект самоторможения, низкий уровень шума, большое передаточное отношение с использованием всего двух деталей.
Из недостатков следует обратить внимание на сравнительно низкий КПД, повышенный износ, заедание, большое тепловыделение вследствие сил трения.
Низкий КПД обуславливает применение подобных механизмов при передаче относительно небольших мощностей до 100 кВт.
Для предотвращения скорого износа и заедания необходимо соблюдать требования к точности сборки и регулировать механизмы. Высокое тепловыделение требует специальных установок для отвода лишнего тепла.
Различие редукторов в основном сводится к различиям червяков и зубчатых колес, из которых собран данный червячный редуктор.
Червяки разделяются на типы по следующим признакам:
- по количеству заходов резьбы: однозаходные, многозаходные
- по направлению нарезки резьбы: правые, левые
- по форме винта, на котором нарезана резьба: цилиндрические, глобоидные
- по форме профиля резьбы: с конволютным профилем, с архимедовым профилем, с эвольвентным профилем
- Зубчатые колёса разделяются на типы по следующим признакам:
- по типу колеса: собственно колесо, зубчатый сектор, вырожденный сектор
- по профилю зубьев: прямой, вогнутый, роликовый (вместо зубьев используется вращающийся ролик)
Червячные редукторы со встроенным двигателем называются червячными мотор-редукторами. В редукторах чаще всего двигательный вал располагается под прямым углом к движимому. Компоновка червячного редуктора выбирается исходя из конкретных требований к устройствам.
Двигатель может располагаться как сверху приводимого в движение колеса, так и снизу и сбоку. При боковом расположении двигатель устанавливается вертикально.
Вследствие вертикального расположения усложняется процесс смазки подшипников вала, а также чистки внешних элементов.
Для увеличения передаточного числа используются разные технологии, но наиболее эффективной является применение большего числа ступеней.
Для смягчения сил трения и повышения сопротивления заеданию применяются специальные вязкие смазочные составы или масла.
Читайте также Авто моделирование своими руками
При низких скоростях вращения смазка осуществляется при помощи специальных ванночек с маслом либо использованием специальных устройств, разбрызгивающих смазку в места повышенного трения.
Для червячных редукторов, скорость вращения которых высока применение ванночек нецелесообразно, и применяется принудительная смазка охлаждёнными смазочными материалами.
Основные преимущества редуктора червячного перед зубчатыми передачами заключаются в том, что начальный контакт звеньев происходит не в точке, а по линии.
Также входной и выходной валы могут скрещиваться под разными углами, но чаще всего этот угол составляет 90 градусов.
Также червячная передача занимает гораздо меньше места, чем зубчатая при одинаковом большом передаточном отношении.
Помимо червячного редуктора червячная передача также применяется в системах регулирования и управления различными устройствами.
Благодаря самоторможению обеспечивается точная фиксация положения, а большое передаточное отношение (до 1000) позволяет наиболее точно отрегулировать положение, либо использовать маломощные двигатели.
Также червячные передачи и червячные редукторы отлично подходят для установки в качестве механизма передачи в подъёмные и лебёдочные механизмы благодаря своим конструктивным особенностям.
Некоторые технические характеристики промышленно производимых и широко распространённых червячных редукторов.
Самыми распространёнными являются одноступенчатые мотор-редукторы.
| Тип | Передаточное число | Частота вращения выходного вала об/мин | Номинальный крутящий момент на выходном валу Нм | |
| редуктор | мотор-редуктор | |||
| Ч-20 | МЧ-20 | 5 — 50 | 28 — 300 | 4 |
| Ч-25 | МЧ-25 | 6 | ||
| Ч-31,5 | МЧ-31,5 | 8 | ||
| 2Ч-40 | МЧ-40 | 5 — 80 | 9,37 — 300 | 28 — 37 |
| Ч-50 | МЧ-50 | 50 — 70 | ||
| 1Ч-63, 2Ч-63 | МЧ-63 | 5 — 80 | 7,5 — 300 | 95 — 135 |
| 1Ч-80, 2Ч-80, Ч-80 | МЧ-80 | 150 — 280 | ||
| Ч-100 | МЧ-100 | 315 — 570 | ||
| Ч-125 | МЧ-125 | 615 — 1000 | ||
| Ч-160 | МЧ-160 | 1100 — 1900 | ||
| Ч-200 | МЧ-200 | 1600 — 3100 | ||
| Ч-250 | МЧ-250 | 2700 — 5700 | ||
| Ч-320 | МЧ-320 | 4400 — 10000 | ||
| Ч-400 | МЧ-400 | 6500 — 19000 | ||
| Ч-500 | МЧ-500 | 8200 — 33000 | ||
| РЧН-180 | МРЧН-180 | 12,5 — 50 | 20 — 90 | 1300 — 1800 |
| РЧП-300 | МРЧП-300 | 16, 25, 50 | 20 — 40 | 4200 |
Виды червячных редукторов
Червячные редукторы могут существенно отличаться в зависимости от области применения механизма.
Основные отличия, которые могут использоваться в конструкции:
- Разное число заходов;
- Материал детали;
- Направление резьбы;
- Профиль резьбы;
- Типами применяемого винта.
Данные отличия могут присутствовать в различных сочетаниях. Какие виды червячных редукторов использовать решает инженер на стадии проектирования и разработки устройств и механизмов, использующих такие типы передачи крутящего момента.
Проектирование червячного редуктора
Смастерить червячный редуктор своими руками практически невозможно. Расчёт червячного механизма должен осуществляться квалифицированным специалистом.
Когда чертёж будет сделан, все детали по нему изготавливаются только из материалов надлежащего качества, иначе зубчатый механизм может выйти из строя после непродолжительной работы. Сборка червячного редуктора, также должна осуществляться опытным мастером.
Если необходимо применение червячного редуктора для того чтобы установить самодельный механизм по передаче крутящего момента, то в это случае лучше использовать уже готовые б/у изделия от техники, в которой используется подобный вид передачи крутящего момента. В том случае, когда осуществляется самостоятельная разработка новых устройств, которые будут запатентованы, проектирование червячного редуктора следует заказать в конструкторском бюро, занимающемся подобными разработками.
Принцип работы
Основой всего передаточного механизма является червеобразный ведущий винт, в «честь» которого данные типы редукторов и получили своё название. Червячный винт взаимодействует с шестерней, осевой вал которой расположен под прямым углом.
В результате такой сцепки происходит трансформация высокой скорости вращения входного вала с низким крутящим моментом, на вращение выходного вала с небольшой частотой, но значительно большим усилием. Компоновка червячного редуктора может быть различной.
Если вал червячного редуктора вращается со скоростью ниже 5 м/с, то червяк располагается снизу, если скорость выше — то устанавливается редуктор с верхним червяком.
Большинство механизмов этого типа используются с одной передаточной ступенью, но иногда для регулирования соотношения может применяться двухступенчатый червячный редуктор.
Если скорость вращения вала более 10 м/с подшипники и гипоидные передачи должны смазываться под давлением. Если мотор тихоходный, то достаточно естественной циркуляции масла при вращении передачи.
Масло для червячных редукторов должно быть высокой вязкости, иначе процесс износа наиболее нагруженных частей редуктора значительно ускорится.
Рулевое управление
Он используется в автомобиле не только в мостах, но и в рулевой системе. На самом деле жидкостный рулевой редуктор – это старейшая система, которая прошла множество изменений, но технический принцип ее остался общим.
Рулевой редуктор в автомобиле служит для того, чтобы было легче крутить руль даже на автомобиле без усилителя руля.
Рулевой редуктор имеет ряд преимуществ, главным из которых является большое отношение передачи энергии. Можно сказать, что к достоинствам относится низкий шум работы редуктора и плавность хода.
Рулевой редуктор также обладает и недостатками, главным из которых является быстрый износ цепного механизма и обильное выделение тепла.
Приводом для рулевого преобразователя энергии служит рулевое колесо.
Система смазки редуктора
Каждый такой агрегат автомобиля имеет систему смазки. Масло под давлением подает на подшипники и цепной механизм.
Помимо своей прямой обязанности система смазки охлаждает и выносит лишние элементы износа из корпуса редуктора, которые смогут привести в негодность цепные шестеренки.
Эти элементы выходят из системы с маслом и задерживаются фильтром.
Чтобы масло не смогло вытекать из корпуса редуктора, требуются специальные сальники. Специальные сальники в автомобиле есть не только в этой системе. Эти сальники есть везде, где требуется герметичность.
Для того, чтобы сальники создавали герметичность, сальники нужно правильно установить. Замена сальников является такой же сложной процедурой, как и ремонт редуктора.
Первой причиной того, что требуется заменить сальники, является след масла на корпусе.
Ремонт редуктора
Несложный ремонт червячного редуктора можно осуществить собственными силами. Если мотор и привод объединены в одном корпусе, то следует аккуратно разобрать механизм.
Часть общего картера, в которой находится привод, также подлежит разбору. Если конструкция червячного привода изготовлена под высокоскоростной мотор, то, прежде чем приступать к разбору редуктора, необходимо слить трансмиссионное масло из корпуса.
В редукторе этого типа применяются высококачественные подшипники, поэтому наиболее часто необходимость ремонте возникает если шестерня и червяк изношены свыше предельных значений.
Рабочая пара всегда подлежит одновременной замене на полный ремкомплект, который прежде чем поступить в торговую сеть, должен быть правильно подобран и испытан на специальном стенде.
Если износ червячной пары незначительный, то зазор можно ликвидировать, используя специальные шайбы-прокладки на ведомом валу.
Конструкция червячного редуктора также позволяет осуществить регулировку зацепления шестерни с червяком без разбора корпуса. Для этой цели используется болт, который встроен в корпус. Если имеется чертёж устройства, то можно без труда определить, где шестерня регулируется.
Если чертёж отсутствует, то косвенным признаком регулировочного болта, будет наличие на нём контргайки, которая используется для фиксации отрегулированного зазора между червяком и зубчатым колесом. Крайне редко подшипники редуктора требуют замены.
Обычно привод оснащается качественными шарикоподшипниками, которые не требуют замены или ремонта в течение всего эксплуатационного срока детали.
Подшипники могут быть испорчены только в том случае, когда привод долгое время использовался без смазки или с применением некачественных смазочных материалов.
В заключении
Прочитав эту статью, можно узнать о том, какие редукторы лучше, как за ними правильно ухаживать. Подробно описаны сальники и то, для чего сальники необходимы в системе, их характеристики, тепловые процессы, происходящие в корпусе, каждая классификация червячных передач, преимущества и недостатки каждой из них.
Понижающий редуктор, как сделать самодельный своими руками, схема устройства и принципа работы механического, шестеренчатого и цепного
Ищем двух авторов для нашего сайта, которые ОЧЕНЬ хорошо разбираются в устройстве современных автомобилей.Обращаться на почту aleksandr.belozerov@gmail.com.
В настоящее время многие владельцы домашних мастерских оснащают их современным инструментом и оборудованием, которое обладая высокой эффективностью и простотой в использовании, существенно облегчает труд, повышает его производительность.
Однако при этом все так же востребованными являются достаточно технически простые устройства, которые можно сделать своими руками в условиях домашних мастерских. Одним из них является понижающий редуктор.
Что такое понижающий редуктор?
Он представляет собой особый тип механизмов, являющихся передаточным звеном между устройствами, в которых активные части выполняют вращательное движение.
Зачастую его используют для передачи и преобразования вращательного момента с агрегата, который его вырабатывает на устройство, которое использует поступающую на него механическую энергию.
В отличие от прочих видов, понижающий редуктор обеспечивает уменьшение количества оборотов и увеличение при этом силы крутящего момента.
Читайте также Стойка для дрели своими руками из фанеры
Состоит понижающий редуктор из корпуса, шестерней, передаточных цепей, червячного механизма, валов, при помощи которых и производится передача и преобразование крутящего момента.
На валах в жесткой сцепке расположены зубчатые шестерни, присоединены червячные передачи. Они обеспечивают передачу движения друг другу, во время чего и производится его преобразование.
Существуют разные виды понижающих редукторов:
- шестеренчатые;
- червячные;
- комбинированные.
Кроме этого, они бывают:
- одноступенчатыми;
- многоступенчатыми.
Основные показатели
- коэффициент полезного действия;
- передаточная мощность;
- количество вращений ведомого и ведущего валов.
Понижающий редуктор обладает достаточно простой конструкцией, поэтому при наличии соответствующих запасных частей и материалов изготовить его можно в условиях домашней мастерской своими руками.
Предварительная подготовка
Перед тем как приступать к созданию этого устройства необходимо обладать общими познаниями в сфере механики, уметь пользоваться ремонтным инструментом и оборудованием, знать принцип работы и устройство этого агрегата.
Кроме этого, нужно изначально определить:
- тип будущего редуктора и вариант его исполнения;
- передаточное число, которое необходимо будет преобразовать и определенное на выходе;
- показатели динамических нагрузок, которые будут воздействовать на рабочие части устройства;
- массу и габариты будущего устройства;
- угол установки;
- пределы температур, которые будут возникать в устройстве в процессе его эксплуатации;
- цикличность включения – полная или переменная;
- интенсивность эксплуатации.
Детали и части понижающего редуктора
- Ведущий и ведомый валы;
- Подшипники, подходящие по диаметру под оси и валы;
- Наборы звездочек определённой величины с определенным количеством зубьев;
- Цепи передачи крутящего момента;
- Листовая сталь;
- Угловой профиль;
- Корпус.
Более подробно о составных частях
Процесс сборки не так сложен, как подбор или производство необходимых для такого редуктора запасных частей.
- Корпус устройства. В промышленности он изготавливается методом литья. Необходимые отверстия проделываются на высокоточном оборудовании, так как требуется добиться взаимно правильного расположения валов и соосности звезд. При его производстве необходимо сделать верхнюю крышку съемной. Это облегчит и упростит процесс его обслуживания во время эксплуатации;
- Валы и оси редуктора. Они являются опорой для шестеренок и используются в том случае, если ими необходимо оснастить это устройство. Установка производится внатяг на шлицы или шпонку. Для их изготовления лучше использовать прочную сталь размером от 10 до 45 мм, которая хорошо поддается механической обработке;
- Подшипники. Они используются как опоры для валов и противостоят нагрузкам, обеспечивают возможность вращательного движения. От правильности подбора этих элементов редуктора зависит его надежность, долговечность и работоспособность. Если производится установка прямозубчатых шестеренок, то достаточно будет установить обычные одно- или двухрядные шариковые подшипники. Если будет устанавливаться косозубый подшипник или червячная передача, то лучшим вариантом будет роликовый или упорно-радиальный шариковый подшипник. Лучше купить новые, чем использовать с разборки;
- Шестеренки. Они обеспечивают изменение частоты вращения валов и естественно понижение передаточного числа. Для их производства используется специальное металлорежущее оборудование, которым не оснащаются домашние мастерские. От размера шестеренок зависят габариты и характеристики прочих входящий в этот агрегат деталей, расстояние между осями и валами. При установке важно правильно выставить зазор между ними. Для смазки шестеренок отлично подойдёт масло И-20. Его заливка производится по уровень нижней части шестеренок. Смазка прочих частей устройства производится путем разбрызгивания на них смазочной жидкости. Можно взять с разборки или купить новые;
- Сальниковые уплотнители. Они не допускают просачивания масла из корпуса устройства. Устанавливаются в местах выхода валов на подшипниках под крышками. Покупаются;
- Предохранительная муфта. Она предназначена для того, чтобы предотвратить разрушение устройства при возникновении чрезмерных нагрузок. Покупается;
- Крышки подшипников. Они могут быть разными – глухими и сквозными. Предназначены для облегчения обслуживания и монтажа подшипников. Их можно выточить самостоятельно либо найти на разборке.
Инструмент
Для изготовления понижающего редуктора понадобится следующий инструмент:
- отвертки и гаечные ключи;
- сверла;
- надфили;
- инверторная сварка;
- линейка;
- плоскогубцы;
- штангенциркуль;
- молоток;
- тиски и прочие.
Этапы проведения работ по созданию этого устройства
- Монтаж ведущих звездочек на первичном валу.
При этом установка может производиться точечной сваркой, фланцевым или шпоночным соединением;
При этом в нем необходимо проделать технологические отверстия под сальники и подшипниковые соединения;
Их монтаж производится внатяг;
Задумав это сделать, лучше предварительно оценить свои силы, знания и навыки обращения с инструментом, чтобы не попасть впросак, потратив приличную сумму денег, немало времени и сил, и при этом, не создав необходимое устройство, но если вы действующий или механик в прошлом, можете смело браться за дело.
Как сделать понижающий редуктор для мотоблока своими руками: видео, чертежи
Популярность использования малой механизации в сельском хозяйстве возрастает с каждым годом. При этом наиболее универсальным орудием в борьбе за урожай выступают мотоблоки.
Имея большую номенклатуру навесного и прицепного инструмента, они способны справиться практически с любой задачей, возникающей при работе на приусадебном участке.
В случае необходимости большой тяговой мощности применяют ходоуменьшитель или понижающий редуктор для мотоблока.
Использование ходоуменьшителя целесообразно при обработке «жирных» или целинных почв, большой глубине рыхления, перевозки тяжелых грузов или использовании тяжелого навесного оборудования. При работе в таких условиях нужно особенно точно контролировать процесс работы.
Логично было бы уменьшить обороты двигателя и работать с меньшей скоростью. Но в таком случае теряется и мощность, что недопустимо.
Здесь и приходят на помощь мотоблочные ходоуменьшители, которые выполняют роль понижающего редуктора.
Они позволяют, не сбавляя оборотов двигателя, а соответственно и не теряя мощности, получить приемлемый контроль над процессом обработки, а мощность даже нарастить.
При наличии определенного опыта и знаний можно самостоятельно сделать редуктор своими руками, используя доступные материалы и оборудование, или купить уже готовое изделие, ассортимент которых на современном рынке высок и доступен для покупателей с разными возможностями.
Элементы механизма
Вне зависимости от того, покупной или самодельный понижающий редуктор будет использоваться в мотоблоке, необходимо понимать, как расположены элементы механизма, как их обслуживать и ремонтировать. Понижающие редукторы мотоблоков могут быть нескольких типов, каждому из которых присущи свои преимущества и недостатки.
Схема присоединения ходоуменьшителя к редуктору
Шестеренчатый редуктор
Как правило, состоит из одной или двух ступеней; основными элементами выступают шестерни. Данный тип является одним из самых надежных механизмов, применяемых в ходоуменьшителях. Применяется в наиболее мощных мотоблоках. К своим достоинствам могут отнести:
- долговечность;
- надежность;
- малые габариты;
- возможность реверса.
Такие ходоуменьшители не лишены и недостатков, основные из которых – ремонтопригодность и цена. В случае поломки, как правило, заменяются целиком, что требует значительных денежных затрат. Кроме того, нужно контролировать наличие смазки, отсутствие которой может привести к быстрому износу.
Червячный редуктор
Основным элементом является червячная передача. Позволяет уменьшить габариты мотоблока и улучшить развесовку за счет перпендикулярного расположения валов привода и колес. Чаще всего их ставят на легкие и маломощные мотоблоки.
- большое передаточное число;
- малые габариты;
- небольшой вес.
Основным недостатком червячного редуктора является отсутствие реверса. К тому же в случае поломки уменьшитель хода заменяют полностью.
Цепной редуктор
Один из самых популярных типов редукторов среди пользователей. Чаще всего изготавливаются разборными, что упрощает обслуживание и диагностику.
Наиболее распространенной поломкой является разрыв или растяжение цепи, срезание зубьев звездочек или шпонки приводного вала.
Все эти поломки, как правило, достаточно легко устранить самостоятельно, заменив вышедшую из строя деталь.
К преимуществам уменьшителей хода подобного типа относят:
- простоту;
- надежность;
- возможность реверса;
- ремонтопригодность.
Отдельная статья про самодельный цепной редуктор для мотоблока.
Комбинированный редуктор
Редукторы подобного типа характеризуются наличием различных типов передач в одном механизме: шестеренной-цепной или червячной-цепной.
Необходимость подобных уменьшителей хода продиктована тем, что в шестеренных и червячных редукторах межосевое расстояние между ведущим и ведомым валом регламентировано размерами передачи и напрямую зависит от модуля зацепления и количества зубьев. В цепной передаче расстояние между валами можно регулировать, убирая или добавляя звенья.
При компоновке конструкции мотоблока далеко не всегда удается расположить все агрегаты в идеальном положении, и возникает необходимость промежуточного передаточного звена. Эту функцию с успехом и выполняет цепная передача, которая компенсирует расстояние от шестеренного или червячного редуктора к валу колес или привода.
Из чего состоит уменьшитель хода
В зависимости от типа понижающего редуктора самодельный ходоуменьшитель состоит из следующих основных деталей: входящего (быстроходного) вала, выходного (тихоходного) вала, червяка и червячного колеса, ведущих и ведомых шестерен или звездочек.
При этом ведущие звездочки и шестерни всегда имеют большее количество зубьев, чем ведомые. Вспомогательными элементами могут выступать различные муфты, подшипники, шпонки.
В шестеренных и червячных редукторах обязательно присутствует корпус, чего нельзя сказать о цепных.
Может вам будет интересно изготовление косилки для мотоблока или адаптера для мотоблока.
Понижающий редуктор для мотоблока своими руками
Понижающий редуктор можно изготовить самому. Для этого на первоначальном этапе необходимо определиться с типом передачи, передаточным числом, а также определить межосевое расстояние между валом привода и валом колес.
Рассмотрим пример создания самодельного ходоуменьшителя для мотоблока с цепной передачей. Подобную конструкцию возможно повторить практически для любого типа мотоблока с минимальными изменениями.
Необходимые материалы и детали
Для постройки понижающего редуктора самостоятельно потребуются следующие инструменты и материалы.
- болгарка;
- сварочный аппарат;
- дрель;
- надфили и сверла;
- штангенциркуль, линейка;
- струбцины и тиски;
- молоток;
- лист металла толщиной 5 мм;
- обрезки трубы с внутренним диаметром для посадки подшипников.
Сборка редуктора
Основной деталью проектируемого уменьшителя хода для мотоблока считается корпус. От него зависит качество всего механизма, взаимное положение осей и валов, соосность посадочных мест под подшипники. Изготавливаться корпус будет из листового металла методом сварки. Для облегчения обслуживания одну из стенок делают съемной.
Вместо гнезд для подшипников и точной расточки используются обрезки труб, внутренний диаметр которых равен внешнему диаметру подшипника. Их выставляют в необходимое положение и окончательно закрепляют сваркой.
Для изготовления валов используют круглый прокат из качественной стали. Его протачиваю до необходимого размера, делают бурты и канавки, фрезеруют шпоночные пазы. В процессе работы валы вращаются вместе со звездочками, передавая крутящий момент через цепь и шпонки.
Опорами для валов служат подшипники. Они воспринимают значительные нагрузки в процессе роботы. От их правильного выбора во многом будет зависеть долговечность и нормальная работоспособность редуктора. Оптимально использовать радиальные подшипники закрытого типа, которые требуют минимального обслуживания.
Звездочки и цепь, скорее всего, придется либо купить либо использовать от списанной техники. Изготавливать подобные детали самому трудоемко и нетехнологично.
Последовательность сборки понижающего редуктора для мотоблока проходит по следующему алгоритму:
- Раскрой стального листа на детали корпуса и крышки.
- Порезка труб.
- Приварка посадочных мест для подшипников.
- Сварка корпуса.
- Покраска корпуса и крышки.
- Установка подшипников.
- Токарная и фрезерная обработка валов.
- Установка валов с одновременной посадкой звездочек и цепи.
- Монтаж крышки корпуса.
После выполненных операций ходоуменьшитель устанавливают на раму мотоблока и проводят ходовые испытания.
Подборка видео
Понижающий редуктор своими руками: характеристика, техника изготовления и применение
Владельцы домашних мастерских имеют много приспособлений и устройств, которые значительно облегчают ручной труд и повышают эффективность работы. Одним из таких механизмов является понижающий редуктор.
В основном он используется для того, чтобы скорость вращения выходного вала изменялась в меньшую сторону или повышался на нем крутящий момент. По своей конструкции это устройство может быть комбинированным, червячным или шестеренным, а также одно- и многоступенчатым.
Понижающий редуктор многие изготавливают своими руками.
Что такое редуктор?
Этот механизм представляет собой передаточное звено, которое располагается между вращательными устройствами электродвигателя или двигателя внутреннего сгорания к конечному рабочему агрегату.
Основными характеризующими показателями редуктора являются:
- передаваемая мощность;
- КПД;
- количество ведущих и ведомых вращательных валов.
К вращательным устройствам этого механизма неподвижно закрепляют зубчатые или червячные передачи, которые передают и регулируют движение от одного к другому. В корпусе имеются отверстия с подшипниками, на которых располагаются валы.
Необходимые материалы и инструменты
Чтобы изготовить редуктор могут потребоваться следующие материалы и инструменты:
- гаечные ключи и отвертки разнообразных форм и размеров;
- надфили, сверла;
- прокладки из резины;
- шайбы, обрезки труб, шестерни, болты, подшипники, шкивы, валы;
- инвертор;
- штангенциркуль, линейка;
- плоскогубцы;
- тиски, молоток;
- каркас от старого редуктора или стальные листы.
Как сделать редуктор своими руками?
Самой важной деталью понижающего редуктора считается его корпус. Он должен быть спроектирован и изготовлен правильно своими руками, так как от этого зависит взаимное положение валов и осей, соосность гнезд под опорные подшипники и зазоры между шестернями.
Корпусы промышленных редукторов изготавливают в основном методом литья из алюминиевых сплавов или чугуна, однако, в домашних условиях сделать это совершенно невозможно.
Поэтому под свои нужды можно подобрать или доделать уже готовый корпус либо сварить из стального листа.
Только в этом случае следует помнить, что в процессе сварки металл может «повести», и поэтому для сохранения соосности валов необходимо оставлять припуск.
Многие мастера делают по-другому.
Чтобы не заморачиваться с расточными работами, они корпус начинают сваривать полностью, а вместо гнезд для опорных подшипников применяют отрезки трубы, которые выставляют в необходимом положении и только после этого окончательно закрепляют на месте при помощи сварки или болтами. Для облегчения обслуживания редуктора необходимо у корпуса сделать съемной верхнюю крышку, а снизу — сливное отверстие, которое будет использоваться для стока отработанного масла.
Опорой для шестеренок служат оси и валы редуктора. Обычно в одноступенчатом механизме используют только валы, имеющих жесткое крепление шестерен. Обе шестеренки в этом случае вращаются вместе со своими валами. Ось используют тогда, когда в редуктор необходимо вставить промежуточную шестеренку.
Она начинает свободно вращаться на своей оси с минимальным зазором, а чтобы не смещалась вбок, ее фиксируют гайкой, упорным буртиком или стопорными разрезными шайбами.
Валы следует изготавливать из стали, обладающей хорошей прочностью и замечательно поддающейся механической обработке.
Опорами для валов служат подшипники в редукторе. Они воспринимают нагрузки, возникающие в процессе работы механизма. Надежность и работоспособность редуктора целиком зависит от того, насколько правильно были подобраны подшипники.
Для механизма своими руками лучше всего подобрать подшипники закрытого типа, для которых требуется минимальное обслуживание. Они смазываются консистентной смазкой. Тип подшипников напрямую зависит от вида нагрузки.
При использовании прямозубых шестерен будет достаточно обыкновенных одно- или двухрядных шариковых подшипников.
Если в механизме присутствуют косозубые шестерни или червячные передачи, то на вал и подшипники начинает передаваться осевая нагрузка, что требует наличия шарикового или роликового радиально-упорного подшипника.
Другой довольно важной деталью редуктора являются шестерни. Благодаря им можно изменять частоту вращения выходного вала. Чтобы изготовить шестерни, необходимо специальное металлорежущее оборудование, поэтому для экономии можно использовать готовые детали со списанных устройств.
Очень важно в процессе монтажа шестерен выставить правильно зазор между ними, потому что от этого зависит уровень шума, возникающего во время работы редуктора и нагрузочная способность.
Смазывать шестерни лучше всего жидким индустриальным маслом, которое заливают таким образом, чтобы оно покрыло зубья нижней шестерни.
Смазка остальных деталей осуществляется при помощи разбрызгивания масла по внутренней полости механизма.
Сальниковые уплотнители валов предотвращают просачивание масла наружу из редуктора. Устанавливают их на выходах валов и закрепляют в подшипниковых крышках.
Чтобы предотвратить аварийное разрушение деталей механизма от больших нагрузок используют предохранительную муфту. Она бывает в виде сильфона, подпружиненных фрикционных дисков или срезаемого штифта.
Процесс монтажа очень сильно облегчают крышки подшипников, которые бывают сквозными или глухими. Подбирают их из готовых деталей или вытачивают на токарном станке.
Сфера применения редуктора
Этот механизм является незаменимым помощников в различных сферах деятельности человека. Обычно он применяется:
- в промышленности;
- в автомобильных коробках передач;
- в электрооборудовании и бытовой техники;
- в газодобывающей промышленности и многих других отраслях.
В промышленности этот механизм используется очень широко. В различных обрабатывающих станках он применяется как вращательная передающая деталь, повышающая скорость оборотов.
А вот в автомобильных коробках передач редуктор, наоборот, понижает частоту вращения двигателя. От того, насколько правильно отлажена его регулировка, зависит плавность и мягкость хода транспорта.
Это понижающее обороты устройство используется также в бытовой технике и электрооборудовании, имеющих электродвигатели. Это могут быть миксеры, стиральные машины, дрели, кухонные комбайны, болгарки.
Газодобывающая промышленность также не может обойтись без этого механизма. Транспортировка и хранение газов является довольно опасным процессом, поэтому используют редуктор, с помощью которого перекрывают доступ газа или открывают ему выход, регулируя напор.
Сборка редуктора своими руками из подручных средств – дело довольно хлопотное, но не слишком трудное.
С его помощью уменьшается вращение выходного вала и увеличивается его крутящий момент. Производительность устройств или машины полностью зависит от этой детали.
Используется этот механизм в самых разнообразных отраслях деятельности человека.