Какой припой лучше использовать с канифолью или без?

При выполнении пайки металла неизменно возникает необходимость использования припоя, качество которого напрямую влияет на долговечность выполненного соединения металлических деталей. Следует сказать, что припой относится к расходным материалам и изготавливается из различных сплавов. Производители постоянно усовершенствуют такой материал, что обеспечивает качественное соединение и упрощает выполнение пайки. Канифольный припой — это недорогой и одновременно качественный материал, который отличается универсальностью и может использоваться для пайки различных металлов.
Этот припой содержит канифоль, что избавляет от необходимости приобретать и использовать дополнительные материалы. Канифоль упрощает расплавление наплавочного материала, что в свою очередь повышает качество выполненного соединения. Еще одним неизменным преимуществом такого припоя является его низкая температура плавления, а это в свою очередь позволяет избежать изменения структуры основного соединяемого металла.
Флюс в припое находится в виде канифоли, поэтому дополнительно использовать его не требуется. Подобное существенно упрощает процедуру пайки, что по достоинству оценят профессионалы и обычные домовладельцы. Отметим, что процентное соотношение канифоли находится в оптимальном количестве, тогда как, используя ее отдельно, существует опасность взять большее и меньшее количество материала. Все это положительно сказывается на качестве выполняемых сварочных работ.

Припой с канифолью
При сборке или ремонте электронных плат, различных электрических устройств, радиодетали фиксируют пайкой. Работники прикрепляют их на нужных участках паяльником, где расходными материалами служат припои.

При этом, обрабатываемые части остаются твердыми, они не подвергаются расплавке. Плавится сплав, который смачивает и присоединяет электронные элементы. Для хорошего сцепления необходима очистка поверхностей флюсами. Чтобы упростить рабочий процесс и повысить качество соединений, создали универсальные канифольные припои. Разработчики избавили мастеров от комплектации дополнительных веществ и выполнения лишних операций, включив в состав изделия оптимальное количество смолы.
Их производят в виде полых проволок, пространство которых заполнено компонентами:
- Канифольными.
- Синтетическими.
- Водосмываемыми.
Для пайки с трубчатым материалом не нужно дополнительное флюсование, отчего повышается производительность. При производстве припои отличаются:
- Содержанием канифоли.
- Толщиной проволок.
Готовые изделия поступают в продажу разные по комплектации в виде:
- Катушек – где на стержень намотана проволока толщиной до 2мм. Наплавочный материал удобно использовать в домашних и промышленных мастерских, необходимо только подбирать параметры.
- Тубусов – формируют для работ в домашних условиях по причине небольшого количества в одном комплекте.
- Бухт – которые больше подходят для промышленных предприятий. Здесь упакована проволока разных размеров, покупатель выбирает по своим потребностям толщину и длину.
При выборе потребитель опирается на удобство и качество проводимых работ. Для стандартных процедур с известными режимами исполнения подойдет любая марка из разряда ПОС – 61, 60, 90. Основным компонентом в этих припоях будет сплав из серебра или олова. Сниженная крепость соединений, увеличивает мягкость и смачиваемость заготовок.
Для соединения тугоплавких металлов используют наплавку без внутренних флюсов.
Виды и особенности припоев без канифоли
Элементы электроники не соединяют сваркой, при ремонте используют пайку. Для этого процесса необходим хороший припой и вспомогательный компонент – канифоль или флюс любого типа. Металлический сплав, которым фиксируют детали смачивает соединяемые участки, а канифоль их очищает. Припой должен быть термически и электрически стабильным.

Расходный материал бывает:
- Твердым с температурой плавления выше 450 град.
- Мягким.
Выпускают расходный материал:
- Гранулами.
- Прутками.
- Проволокой.
- Порошком.
- Фольгой.
- Пластинами.
При выборе нужного припоя учитывают:
- Свойства соединяемого металла.
- Механическую прочность спайки.
- Коррозийную устойчивость с удельной проводимостью.
Для скрепления плат в радиоаппаратуре применяют марку ПОС-61 по причине приемлемой температуры плавления (до 190 град.). Если работают с чувствительным к перегреву прибором выбирают ПОСК 50—18. Для обработки предметов с твердыми свойствами подойдет маркировка ПМЦ, в состав которых входит медь с цинком. «ПСр» указывает на сплав из серебра с добавками в разном процентном содержании:
- Олова.
- Свинца.
- Меди.
- Цинка.
Есть еще образцы, куда кроме металлической составляющей добавляют фосфор.
Особенности использования
Правильно определив и выбрав используемый припой с канифолью, можно выполнять саму пайку. Данная работа не представляет особой сложности. Необходимо выполнить соответствующую подготовку поверхности, для чего основной металл зачищают от имеющихся загрязнений и всех отстаивающихся частей.
При подготовке поверхности к пайке ее необходимо разогреть и расплавить припой. Помните, что большой разницы в температурах между металлическими сплавами и припоем быть не должно, в последующем это отрицательно сказывается на качестве соединения. Перегревать основной металл не требуется, в последующем припой может разливаться по такой горячей поверхности, длительное время остывая и не затвердевая в течение 10 минут и более. Наличие канифоли существенно упрощает пайку, и припой быстро затвердевает, обеспечивая механическую прочность соединения. При этом обеспечивается необходимая защита соединения от коррозии.
В настоящее время в продаже можно найти припой с канифолью от различных производителей. Это могут быть как отечественные компании, так и иностранные производители. Следует сказать, что какой-либо существенной разницы между отечественными и иностранными производителями нет. Поэтому в первую очередь ориентируйтесь на состав материала, его марку и толщину проволоки. Приобретая припой от отечественных производителей, вы сможете существенно сэкономить. При этом вы можете быть полностью уверены в качестве и долговечности выполненных паяных соединений металлических элементов.
Общие свойства припоев
По своему назначению расходные материалы с канифолью и без, выполняют одну задачу, спаивают электронные элементы. Можно подчеркнуть одинаковую:
- Форму, если производство выпускает припои в виде проволоки.
- Высокую степень смачивания, соединяемых поверхностей.
- Использование одного инструмента для работы – паяльника.
- Процесс происходит с нагреванием и расплавлением припоя.
- Состав сплавов для низких температур плавления.
- Легкую пайку.
В продаже много разных видов припоев, что не создает трудностей в их выборе.
Разновидности канифольного припоя
В настоящее время такой припой с канифолью изготавливается в нескольких вариантах. Принято различать такой присадочный материал в зависимости от содержания канифоли, толщины проволоки и ряда других особенностей. Имеется возможность выбора материала, как для домашнего использования и пайки в промышленных масштабах. Изготавливается такой припой в виде:
- В катушках. Это универсальный вариант наплавочного материала, который может использоваться как профессиональными сварщиками в мастерских и обычными домовладельцами для пайки дома. Толщина проволоки может колебаться от 0,8 до 2 миллиметров. Отметим, что пользоваться такими катушками чрезвычайно удобно. Необходимо лишь подобрать соответствующую марку припоя и толщину проволоки.
- В тубусе. Такая разновидность припоя изготавливается исключительно для домашнего использования. В таком тубусе содержится минимум материала, поэтому при необходимости больших объемов следует покупать либо сразу большое количество тубусов или же выбирать припой в катушке.
- В бухтах. Применяется большое количество материала, поэтому такое исполнение предназначено в большей степени для промышленного использования. Толщина проволоки может выполняться различной, в зависимости от конкретных потребностей покупателей. Сами бухты могут выполняться различного размера, что несколько упрощает их использование.
Физико-химические свойства используемого припоя
Классическим составом такого припой с канифолью считаются оловянно-свинцовые мягкие сплавы. Содержание олова составляет 60% и свинца 40%. Соответственно, такой состав наделяет подобный припой определенными физическими свойствами. Наличие канифоли позволяет обеспечить отличную гибкость, в результате чего перед сваркой вы сможете подобрать нужное количество такого материала и правильно его расположить в шве. Необходимо учитывать, что подобный состав имеет низкую температуру плавления, поэтому применять его для соединения тугоплавких металлов не представляется возможным. В то же время отметим, что такой припой проникает в жидком состоянии во все полости и неровности, что позволяет обеспечить прочность соединения. Но при этом проникновения такой присадки в основной материал не происходит.
Низкие показатели температуры плавления позволяют гарантировать легкость самой пайки. Свинец добавляет материалу текучесть, но при этом следует учитывать тот факт, что в свинце могут содержаться ядовитые испарения, поэтому лучше всего пайку выполнять в проветриваемом помещении. Более каких-либо дополнительных мер предосторожности соблюдать при пайке не требуется.

Чем отличаются расходные материалы
Один и тот же признак создает как схожесть изделий с друг с другом, так и различие. Это их изготовление в виде проволок. Но в образцах без канифольных:
- Нет полого пространства, их выполняют цельными.
- Для пайки нужно отдельно использовать флюс.
- Кроме проволочных видов, выпускают различные конфигурации и формы – пласты, порошки.
Все предметы с внутренним заполнением:
- Имеют трубчатый вид.
- Полое пространство заполнено канифолью.
- Операции пайки выполняются без флюсования.
- Не применяют для тугоплавких металлов.
Мастер выбирает состав, с которым ему будет удобно работать в каждом конкретном случае.
Кому и когда лучше использовать каждый из припоев
Радиотехник применяет трубчатый элемент, полость которого заполнена канифолью, когда необходимо провести пайку:
- В приборе, отремонтировать электронное устройство.
- Небольших по объемам участков, использовав тубусы или катушечную комплектацию.
- На промышленном предприятии, при наличии бухты с соблюдением соответствия всех технологических процессов и свойств напаиваемого металла.
- С низкими температурами плавления.
Пайка без внутренних наполнителей позволяет осуществлять действия с разными:
- Тугоплавкими металлами.
- Температурными режимами плавки в зависимости от состава сплава.
- Чувствительными к перегреву элементами – предохранителями, транзисторами.
- Радиотехническими изделиями – проводами, техническими платами.
- Лудить и соединять медные, бронзовые детали для получения герметичного шва.
Мастер определяет область работ и выбирает то вещество, которое подойдет для конкретных работ. Радиодетали хорошо прикреплять, используя проволоку с канифолью. Для соединения элементов из висмута или кадмия лучше подобрать отдельно припой и флюс, которые соответствуют требованиям сплавов.
Электроника и техникаКомментировать
Как правильно выбирать припой
Выбирая ту или иную разновидность такого материала, следует учитывать удобства выполнения работы. В том случае, если выполняются стандартные работы, то можно использовать припой с любой оптимальной маркой канифоли. Если же вы выполняете работу с так называемыми ПОС материалами, лучше всего выбирать припой, компонентами которого является серебро. Это и позволит вам обеспечить высокую значимость, мягкость и последующую прочность соединения.
В каждом конкретном случае в зависимости от используемых металлических сплавов в припое его температура плавления может существенно различаться. Выбор в данном случае необходимо выполнять исключительно в зависимости от характеристик соединяемых вами основных металлических деталей. Все это и позволит гарантировать долговечность выполненной пайки и качество такого соединительного шва.
Обратите внимание также на температуру плавления у припоя и металла. Чем выше такая температура основного металла, соответственно тем выше этот же показатель должен быть и у припоя. Кроме марки такого материала вам необходимо также определиться с толщиной проволоки. В данном случае выбор необходимо делать исходя из толщины самих изделий и имеющейся толщины сварного шва. Если вы работаете паяльником, то наплавить необходимую по размеру каплю флюса вы сможете из проволоки с любой толщиной. Если же вы используете газовую сварку, то вам следует использовать проволоку толщиной от 0.8 до 1.5 миллиметров. Однако отметим, что состав материала куда более важная характеристика, чем его толщина.
Какой припой лучше использовать с канифолью или без?


Для того, чтобы края соединяемых деталей хорошо сцепились друг с другом, нужно, чтобы они хорошо смачивались припоем. Достичь этого можно применяя различные флюсы: канифоль, бура и, так называемая, кислота.
Припой с канифолью
При сборке или ремонте электронных плат, различных электрических устройств, радиодетали фиксируют пайкой. Работники прикрепляют их на нужных участках паяльником, где расходными материалами служат припои.

При этом, обрабатываемые части остаются твердыми, они не подвергаются расплавке. Плавится сплав, который смачивает и присоединяет электронные элементы. Для хорошего сцепления необходима очистка поверхностей флюсами. Чтобы упростить рабочий процесс и повысить качество соединений, создали универсальные канифольные припои. Разработчики избавили мастеров от комплектации дополнительных веществ и выполнения лишних операций, включив в состав изделия оптимальное количество смолы.
Их производят в виде полых проволок, пространство которых заполнено компонентами:
- Канифольными.
- Синтетическими.
- Водосмываемыми.
Для пайки с трубчатым материалом не нужно дополнительное флюсование, отчего повышается производительность. При производстве припои отличаются:
- Содержанием канифоли.
- Толщиной проволок.
Готовые изделия поступают в продажу разные по комплектации в виде:
- Катушек – где на стержень намотана проволока толщиной до 2мм. Наплавочный материал удобно использовать в домашних и промышленных мастерских, необходимо только подбирать параметры.
- Тубусов – формируют для работ в домашних условиях по причине небольшого количества в одном комплекте.
- Бухт – которые больше подходят для промышленных предприятий. Здесь упакована проволока разных размеров, покупатель выбирает по своим потребностям толщину и длину.
При выборе потребитель опирается на удобство и качество проводимых работ. Для стандартных процедур с известными режимами исполнения подойдет любая марка из разряда ПОС – 61, 60, 90. Основным компонентом в этих припоях будет сплав из серебра или олова. Сниженная крепость соединений, увеличивает мягкость и смачиваемость заготовок.
Для соединения тугоплавких металлов используют наплавку без внутренних флюсов.


Подготовка изделий
Качество подготовки поверхности детали к лужению определяет прочность ее сцепления с покрытием. Метод подготовки зависит от состояния поверхности.
- Обработка щетками. Этот метод используется, если на поверхности изделия есть окалина или сильные загрязнения. Перед обработкой изделие рекомендуется тщательно вымыть. Для лучшего эффекта можно использовать абразивное вещество: песок, известь, пемзу.
- Шлифование. Так подготавливаются поверхности, имеющие неровности. При шлифовании можно воспользоваться абразивным кругом или наждачной бумагой.
- Химическое обезжиривание. Проводится специальными растворами: 5-10 % раствор едкого натра, 10-15 % раствор углекислого натрия; 10-15 % раствор фосфорнокислого натрия. Их необходимо подогреть до 60-80 градусов. Могут использоваться растворители жира: венская известь, бензин, керосин. При использовании бензина и керосина следует учитывать, что они взрыво- и пожароопасные.После удаления жира изделия следует промыть водой. Определить, удален жир с поверхности или нет, можно визуально. Если вода равномерно растекается по поверхности изделия, а не собирается на ней каплями, то поверхность обезжирена.
- Травление. Этим методом подготавливаются изделия из железа, меди, латуни. Травление происходит подогретым 20-30 % раствором H2SO4 (серная кислота). Продолжительность травления 20-30 мин. Затем поверхность изделий промывается холодной водой, протирается влажным песком, промывается горячей водой с температурой 80-100 °С.
После подготовки можно проводить лужение деталей.
Виды и особенности припоев без канифоли
Элементы электроники не соединяют сваркой, при ремонте используют пайку. Для этого процесса необходим хороший припой и вспомогательный компонент – канифоль или флюс любого типа. Металлический сплав, которым фиксируют детали смачивает соединяемые участки, а канифоль их очищает. Припой должен быть термически и электрически стабильным.

Расходный материал бывает:
- Твердым с температурой плавления выше 450 град.
- Мягким.
Выпускают расходный материал:
- Гранулами.
- Прутками.
- Проволокой.
- Порошком.
- Фольгой.
- Пластинами.
При выборе нужного припоя учитывают:
- Свойства соединяемого металла.
- Механическую прочность спайки.
- Коррозийную устойчивость с удельной проводимостью.
Для скрепления плат в радиоаппаратуре применяют марку ПОС-61 по причине приемлемой температуры плавления (до 190 град.). Если работают с чувствительным к перегреву прибором выбирают ПОСК 50—18. Для обработки предметов с твердыми свойствами подойдет маркировка ПМЦ, в состав которых входит медь с цинком. «ПСр» указывает на сплав из серебра с добавками в разном процентном содержании:
- Олова.
- Свинца.
- Меди.
- Цинка.
Есть еще образцы, куда кроме металлической составляющей добавляют фосфор.


Паяльная кислота.
Сразу надо заметить, что такое название в корне неправильное, так при пайке используется не чистые кислоты, а производные на их основе — ортофосфорной, серной, азотной.
Последняя наиболее известна, а потому больше всего применяется в быту. К тому же ее очень легко приготовить самостоятельно — потребуются лишь сама кислота, цинк (можно использовать даже корпус батарейки), чистая вода, стеклянная емкость и время.
Применяется паяльная кислота при соединении сильно загрязненных (химически) металлов: меди и ее сплавов, никеля, железа, конструкционных сталей и сплавов цветных металлов. Также, как и в случае с бурой, паяльную кислоту нельзя применять при спаивании проводов и радиодеталей, поскольку со временем место соединения окисляется и разрушается.
Выпускается соляная кислота для пайки расфасованная во флакончики из ПЭТ-материалов со специальными носиками для удобства нанесения на место пайки.

Преимущества паяльной кислоты в быстром и качественном обезжиривании деталей и хорошим и надежным соединением.
К недостаткам, как уже говорилось выше, является то, что этот флюс под зоной пайки и рядом с ней еще длительное время реагирует с металлом, разрушая соединение. Кроме того, она плохой проводник электротока и вызывает местный нагрев при его прохождении через место спайки, нарушая тем самым электротехнические параметры.


Общие свойства припоев
По своему назначению расходные материалы с канифолью и без, выполняют одну задачу, спаивают электронные элементы. Можно подчеркнуть одинаковую:
- Форму, если производство выпускает припои в виде проволоки.
- Высокую степень смачивания, соединяемых поверхностей.
- Использование одного инструмента для работы – паяльника.
- Процесс происходит с нагреванием и расплавлением припоя.
- Состав сплавов для низких температур плавления.
- Легкую пайку.
В продаже много разных видов припоев, что не создает трудностей в их выборе.
Отечность в области щеки, причины
Наиболее частые стоматологические причины отечности щек:
- запущенный кариес;
- осложнение пульпита;
- осложнение гингивита;
- периостит, периодонтит и другие заболевания зубов и десен.
Если у вас подозрение на флюс, звоните по телефону: 8 (495) 558-88-77
Флюс — это воспаления тканей различного происхождения, например, периостит, воспалительный процесс в периодонтальной щели — периодонте. Такое воспаление может протекать в острой и хронической форме, хроническая форма может периодически переходить в фазу обострения, а затем опять стихать.
По происхождению периоститы бывают следующими:
- инфекционные;
- неинфекционные;
- острые;
- хронические;

Основная роль в развитии флюса инфекционного происхождения принадлежит микроорганизмам, а также их токсинам. Микробы проникают в периодонт через корневой канал, пародонтальный карман, а также с током крови или лимфы.
Чаще всего флюс вызывается инфекцией, которая поступает через корневой канал и является следствием острого диффузного и хронического гангренозного пульпитов, а также некроза пульпы.
Микроорганизмы и их токсины, проникая в ткань периодонта, вызывают опасное острое воспаление
Неинфекционные периоститы/периодонтиты (флюсы) могут развиваться в результате травмы (удар, ушиб, травма периодонта после экстирпации пульпы, накусывание резкое, неудобное на зуб; раскалывание орехов, разгрызание костей) или хронической микротравмы (курительной трубкой, инструментами духового оркестра, перекусыванием ниток, надавливанием на зуб карандашом, ручкой и др.); также в результате влияния медикаментов — попадание сильнодействующих веществ в периодонте при расширении корневых каналов (трилон Б, царская водка), их стерилизации (формалин, азотнокислое серебро и др.) и при попадании мышьяковистой пасты.
Чем отличаются расходные материалы
Один и тот же признак создает как схожесть изделий с друг с другом, так и различие. Это их изготовление в виде проволок. Но в образцах без канифольных:
- Нет полого пространства, их выполняют цельными.
- Для пайки нужно отдельно использовать флюс.
- Кроме проволочных видов, выпускают различные конфигурации и формы – пласты, порошки.
Все предметы с внутренним заполнением:
- Имеют трубчатый вид.
- Полое пространство заполнено канифолью.
- Операции пайки выполняются без флюсования.
- Не применяют для тугоплавких металлов.
Мастер выбирает состав, с которым ему будет удобно работать в каждом конкретном случае.
Рейтинг самых популярных флюсов для пайки
- Отличная смачиваемость
- Удобная консистенция
- Почти не дымит
- Выбор профессионалов

- Паять хорошо и удобно
- Часто попадаются подделки

- Аналог предыдущих флюсов в другой упаковке
- Адаптирован для пайки BGA


Кому и когда лучше использовать каждый из припоев
Радиотехник применяет трубчатый элемент, полость которого заполнена канифолью, когда необходимо провести пайку:
- В приборе, отремонтировать электронное устройство.
- Небольших по объемам участков, использовав тубусы или катушечную комплектацию.
- На промышленном предприятии, при наличии бухты с соблюдением соответствия всех технологических процессов и свойств напаиваемого металла.
- С низкими температурами плавления.
Пайка без внутренних наполнителей позволяет осуществлять действия с разными:
- Тугоплавкими металлами.
- Температурными режимами плавки в зависимости от состава сплава.
- Чувствительными к перегреву элементами – предохранителями, транзисторами.
- Радиотехническими изделиями – проводами, техническими платами.
- Лудить и соединять медные, бронзовые детали для получения герметичного шва.
Мастер определяет область работ и выбирает то вещество, которое подойдет для конкретных работ. Радиодетали хорошо прикреплять, используя проволоку с канифолью. Для соединения элементов из висмута или кадмия лучше подобрать отдельно припой и флюс, которые соответствуют требованиям сплавов.
Электроника и техникаКомментировать
Лечение антибиотиками

Назначается врачом после выявления очага воспаления. Антибиотики помогут быстро снять отечность, снизить температуру тела, прекратить распространение инфекции в ротовой полости.
Как правило, для лечения назначают антибиотики широкого спектра действия – амоксициллин, линкомицин, ампиокс, амоксиклав, ципрофлоксацин, доксициклин. В тех случаях, когда вы решили самостоятельно пропить антибиотики и не наблюдаете результата, курс необходимо прекратить и обратиться к стоматологу, не оттягивая визит.
К наиболее часто назначаемым препаратам относятся:
- Амоксиклав.
Противовоспалительный препарат, активно воздействующий на стафилококковую и стрептококковую флору. Применяют для быстрого лечения стоматологических заболеваний и инфекций. Можно применять в форме таблеток, для местного применения в случае снятия отека используют порошок. - Линкомицин.
Эффективное противовоспалительное средство, отличающееся высокой скоростью воздействия. Назначается только врачом.
Применение антибиотиков поможет снять воспаление на слизистой, замедлит воспалительные процессы, но не устранит очаг инфекции.
Какой припой лучше использовать с канифолью или без?
В продаже появились различные виды припоев. Радиолюбители интересуются, какие из расходных материалов лучше применять для пайки – с содержанием внутри канифоли или без этого вещества. Необходимо учесть, что такая операция как соединение элементов с термическим воздействием, не может произойти без использования вспомогательных компонентов.
Припой с канифолью
При сборке или ремонте электронных плат, различных электрических устройств, радиодетали фиксируют пайкой. Работники прикрепляют их на нужных участках паяльником, где расходными материалами служат припои.
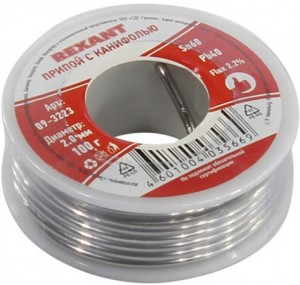
При этом, обрабатываемые части остаются твердыми, они не подвергаются расплавке. Плавится сплав, который смачивает и присоединяет электронные элементы. Для хорошего сцепления необходима очистка поверхностей флюсами. Чтобы упростить рабочий процесс и повысить качество соединений, создали универсальные канифольные припои. Разработчики избавили мастеров от комплектации дополнительных веществ и выполнения лишних операций, включив в состав изделия оптимальное количество смолы.
Их производят в виде полых проволок, пространство которых заполнено компонентами:
- Канифольными.
- Синтетическими.
- Водосмываемыми.
Для пайки с трубчатым материалом не нужно дополнительное флюсование, отчего повышается производительность. При производстве припои отличаются:
- Содержанием канифоли.
- Толщиной проволок.
Готовые изделия поступают в продажу разные по комплектации в виде:
- Катушек – где на стержень намотана проволока толщиной до 2мм. Наплавочный материал удобно использовать в домашних и промышленных мастерских, необходимо только подбирать параметры.
- Тубусов – формируют для работ в домашних условиях по причине небольшого количества в одном комплекте.
- Бухт – которые больше подходят для промышленных предприятий. Здесь упакована проволока разных размеров, покупатель выбирает по своим потребностям толщину и длину.
При выборе потребитель опирается на удобство и качество проводимых работ. Для стандартных процедур с известными режимами исполнения подойдет любая марка из разряда ПОС – 61, 60, 90. Основным компонентом в этих припоях будет сплав из серебра или олова. Сниженная крепость соединений, увеличивает мягкость и смачиваемость заготовок.
Для соединения тугоплавких металлов используют наплавку без внутренних флюсов.
Виды и особенности припоев без канифоли
Элементы электроники не соединяют сваркой, при ремонте используют пайку. Для этого процесса необходим хороший припой и вспомогательный компонент – канифоль или флюс любого типа. Металлический сплав, которым фиксируют детали смачивает соединяемые участки, а канифоль их очищает. Припой должен быть термически и электрически стабильным.
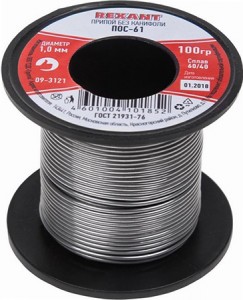
Расходный материал бывает:
- Твердым с температурой плавления выше 450 град.
- Мягким.
Выпускают расходный материал:
- Гранулами.
- Прутками.
- Проволокой.
- Порошком.
- Фольгой.
- Пластинами.
При выборе нужного припоя учитывают:
- Свойства соединяемого металла.
- Механическую прочность спайки.
- Коррозийную устойчивость с удельной проводимостью.
Для скрепления плат в радиоаппаратуре применяют марку ПОС-61 по причине приемлемой температуры плавления (до 190 град.). Если работают с чувствительным к перегреву прибором выбирают ПОСК 50—18. Для обработки предметов с твердыми свойствами подойдет маркировка ПМЦ, в состав которых входит медь с цинком. «ПСр» указывает на сплав из серебра с добавками в разном процентном содержании:
- Олова.
- Свинца.
- Меди.
- Цинка.
Есть еще образцы, куда кроме металлической составляющей добавляют фосфор.
Общие свойства припоев
По своему назначению расходные материалы с канифолью и без, выполняют одну задачу, спаивают электронные элементы. Можно подчеркнуть одинаковую:
- Форму, если производство выпускает припои в виде проволоки.
- Высокую степень смачивания, соединяемых поверхностей.
- Использование одного инструмента для работы – паяльника.
- Процесс происходит с нагреванием и расплавлением припоя.
- Состав сплавов для низких температур плавления.
- Легкую пайку.
В продаже много разных видов припоев, что не создает трудностей в их выборе.
Чем отличаются расходные материалы
Один и тот же признак создает как схожесть изделий с друг с другом, так и различие. Это их изготовление в виде проволок. Но в образцах без канифольных:
- Нет полого пространства, их выполняют цельными.
- Для пайки нужно отдельно использовать флюс.
- Кроме проволочных видов, выпускают различные конфигурации и формы – пласты, порошки.
Все предметы с внутренним заполнением:
- Имеют трубчатый вид.
- Полое пространство заполнено канифолью.
- Операции пайки выполняются без флюсования.
- Не применяют для тугоплавких металлов.
Мастер выбирает состав, с которым ему будет удобно работать в каждом конкретном случае.
Кому и когда лучше использовать каждый из припоев
Радиотехник применяет трубчатый элемент, полость которого заполнена канифолью, когда необходимо провести пайку:
- В приборе, отремонтировать электронное устройство.
- Небольших по объемам участков, использовав тубусы или катушечную комплектацию.
- На промышленном предприятии, при наличии бухты с соблюдением соответствия всех технологических процессов и свойств напаиваемого металла.
- С низкими температурами плавления.
Пайка без внутренних наполнителей позволяет осуществлять действия с разными:
- Тугоплавкими металлами.
- Температурными режимами плавки в зависимости от состава сплава.
- Чувствительными к перегреву элементами – предохранителями, транзисторами.
- Радиотехническими изделиями – проводами, техническими платами.
- Лудить и соединять медные, бронзовые детали для получения герметичного шва.
Мастер определяет область работ и выбирает то вещество, которое подойдет для конкретных работ. Радиодетали хорошо прикреплять, используя проволоку с канифолью. Для соединения элементов из висмута или кадмия лучше подобрать отдельно припой и флюс, которые соответствуют требованиям сплавов.
Какой припой лучше использовать с канифолью или без?


При сборке или ремонте электронных плат, различных электрических устройств, радиодетали фиксируют пайкой. Работники прикрепляют их на нужных участках паяльником, где расходными материалами служат припои.

При этом, обрабатываемые части остаются твердыми, они не подвергаются расплавке. Плавится сплав, который смачивает и присоединяет электронные элементы. Для хорошего сцепления необходима очистка поверхностей флюсами. Чтобы упростить рабочий процесс и повысить качество соединений, создали универсальные канифольные припои. Разработчики избавили мастеров от комплектации дополнительных веществ и выполнения лишних операций, включив в состав изделия оптимальное количество смолы.
Их производят в виде полых проволок, пространство которых заполнено компонентами:
- Канифольными.
- Синтетическими.
- Водосмываемыми.
Для пайки с трубчатым материалом не нужно дополнительное флюсование, отчего повышается производительность. При производстве припои отличаются:
- Содержанием канифоли.
- Толщиной проволок.
Готовые изделия поступают в продажу разные по комплектации в виде:
- Катушек – где на стержень намотана проволока толщиной до 2мм. Наплавочный материал удобно использовать в домашних и промышленных мастерских, необходимо только подбирать параметры.
- Тубусов – формируют для работ в домашних условиях по причине небольшого количества в одном комплекте.
- Бухт – которые больше подходят для промышленных предприятий. Здесь упакована проволока разных размеров, покупатель выбирает по своим потребностям толщину и длину.
При выборе потребитель опирается на удобство и качество проводимых работ. Для стандартных процедур с известными режимами исполнения подойдет любая марка из разряда ПОС – 61, 60, 90. Основным компонентом в этих припоях будет сплав из серебра или олова. Сниженная крепость соединений, увеличивает мягкость и смачиваемость заготовок.
Для соединения тугоплавких металлов используют наплавку без внутренних флюсов.


Порядок применения
Перед тем как начинать пайку флюсом, необходимо разобраться с тем, как его применять. Процесс применения будет зависеть от того, какая разновидность легкоплавкого состава применяется:
- При использовании твёрдых припоев (оловянный прут) требуется окунуть паяльник в тело реагента и зацепить небольшое количество припоя.
- Если используется жидкая готовая смесь, её можно наносить с помощью кисточки.
- При работе с пастой требуется наносить её на место соединения палочкой, зубочисткой.
Также нельзя забывать про зачистку поверхности от окисления.
Весь процесс применения легкоплавкого вещества можно разделить на несколько этапов:
- Изначально поверхности зачищаются.
- После зачистки наносится слой флюса.
- С помощью паяльной станции разогревается соединяющий состав и детали.
Далее необходимо дождаться застывания шва и дополнительно обработать его.
Без специального состава соединить контакты не получится. Опытные мастера предлагают новичкам выполнить работу без флюса и посмотреть результат — работа займет гораздо больше времени, шок быстро отвалится. Наилучшим дополнительным материалом для спайки считается чистое олово. Однако это не дешёвый металл и его используют в соединении со свинцом.
Виды и особенности припоев без канифоли
Элементы электроники не соединяют сваркой, при ремонте используют пайку. Для этого процесса необходим хороший припой и вспомогательный компонент – канифоль или флюс любого типа. Металлический сплав, которым фиксируют детали смачивает соединяемые участки, а канифоль их очищает. Припой должен быть термически и электрически стабильным.

Расходный материал бывает:
- Твердым с температурой плавления выше 450 град.
- Мягким.
Выпускают расходный материал:
- Гранулами.
- Прутками.
- Проволокой.
- Порошком.
- Фольгой.
- Пластинами.
При выборе нужного припоя учитывают:
- Свойства соединяемого металла.
- Механическую прочность спайки.
- Коррозийную устойчивость с удельной проводимостью.
Для скрепления плат в радиоаппаратуре применяют марку ПОС-61 по причине приемлемой температуры плавления (до 190 град.). Если работают с чувствительным к перегреву прибором выбирают ПОСК 50—18. Для обработки предметов с твердыми свойствами подойдет маркировка ПМЦ, в состав которых входит медь с цинком. «ПСр» указывает на сплав из серебра с добавками в разном процентном содержании:
- Олова.
- Свинца.
- Меди.
- Цинка.
Есть еще образцы, куда кроме металлической составляющей добавляют фосфор.


Как вылечить флюс
При периостите ни о каком домашнем лечении не может быть речи. Требуется оперативная медицинская помощь. Домашние методы лечения в лучшем случае ненадолго ослабят симптомы, в худшем — ускорят течение воспаления. Категорически запрещено нагревать участок поражения (так гной быстрее распространяется), принимать антибиотики и обезболивающие без назначения врача (есть риск кровотечения). Если игнорировать проблему, можно добиться сепсиса — заражения крови — и даже летального исхода.
В клинике врач проводит осмотр, консультацию, при необходимости назначает рентген и анализ крови для определения степени распространения заболевания и уровня лейкоцитов. Если пациент обратился за помощью на ранней стадии периостита, специалист назначает терапевтическое лечение. Это — приём антибиотиков и противовоспалительных препаратов, которые уничтожают возбудителей заболевания. Если же ситуация запущенная, врач удаляет флюс путём хирургического вмешательства: вводит анестезию, делает надрез в десне, вычищает гной, обеззараживает рану и устанавливает дренаж. Дополнительно может понадобится лазерная терапия или ионофорез.
Далее следует период реабилитации: приём антибиотиков, иммуномодуляторов, полоскания с использованием антисептиков. В течение 3-4 суток — наблюдение за состоянием полости рта. Если за это время симптомы не ослабнут, и отёк не сойдёт, необходимо повторно обратиться к врачу. При разрушении коронки зуба более чем на 50%, а также в случае рецидива периостита зуб придётся удалить.

Общие свойства припоев
По своему назначению расходные материалы с канифолью и без, выполняют одну задачу, спаивают электронные элементы. Можно подчеркнуть одинаковую:
- Форму, если производство выпускает припои в виде проволоки.
- Высокую степень смачивания, соединяемых поверхностей.
- Использование одного инструмента для работы – паяльника.
- Процесс происходит с нагреванием и расплавлением припоя.
- Состав сплавов для низких температур плавления.
- Легкую пайку.
В продаже много разных видов припоев, что не создает трудностей в их выборе.


Процесс пайки электропаяльником
Вся технология пайки паяльником проводов может быть разделена на несколько последовательных этапов. Все они повторяются в определенной последовательности:
- Подготовка проводников. При пайке проводов они освобождаются от изоляции. После этого с них механическим путем удаляется оксидная пленка. Можно использовать небольшой кусок наждачной бумаги с мелким зерном. Металл должен блестеть и быть светлым.
- Лужение. Разогревают паяльник до температуры плавления канифоли (при прикосновении начинает активно плавится). Берут проводник, подносят к куску канифоли, прогревают паяльником так, чтобы вся зачищенная часть провода оказалась погруженной в канифоль. Затем на жало паяльника берут каплю припоя и разносят его по обработанной части проводника. Припой быстро растекается, покрывая тонким слоем провод. Чтобы он распределялся быстрее и равномернее, провод немного поворачивают. После лужения медные проводники теряют красноту, становясь серебристыми. Так обрабатывают все провода, которые надо будет припаивать
- Залуженные проводники складывают вместе, поправляя их пальцами — чтобы они плотно прилегали один к другому. Если пайка должна быть большой протяженности, можно сделать скрутку. Придерживая проводники, на жало берут припой, прижимают его к месту пайки, прикладывая некоторое усилие. При этом место пайки разогревается, начинает кипеть канифоль, припой растекается. Когда он покроет всю зону, затечет между проводниками, можно считать что пайка паяльником проводников закончена. Их еще некоторое время удерживают неподвижно — пока припой не остынет (для ускорения процесса на это место дуют).
Вот, собственно и все. Таким же образом можно спаять два или более провода, можно припаять провод к какой-то контактной площадке (например, при пайке наушников — провод припаять можно к штекеру или к площадке на наушнике) и т.п.
После того, как закончили паять паяльником провода и они остыли, соединение необходимо изолировать. Можно намотать изоленту, можно надеть, а потом разогреть термоусадочную трубку. Если речь идет об электропроводке, обычно советуют сначала навернуть несколько витков изоленты, а сверху надеть термоусадочную трубку, которую прогреть.
Отличия технологии при использовании флюса
Если используется активный флюс, а не канифоль, процесс лужения изменяется. Очищенный проводник смазывается составом, после чего прогревается паяльником с небольшим количеством припоя. Далее все как описано.

Пайка скрутки с флюсом — быстрее и проще
Есть отличия и при пайке скруток с флюсом. В этом случае можно каждый провод не лудить, а скрутить, затем обработать флюсом и сразу начинать паять. Проводники можно даже не зачищать — активные составы разъедают оксидную пленку. Но вместо этого придется места пайки протирать спиртом — чтобы смыть остатки химически агрессивных веществ.
Особенности пайки многожильных проводов
Описанная выше технология пайки подходит для моножил. Если провод многожильный, есть нюансы: перед лужением проводки раскручивают чтобы можно было все окунуть в канифоль. При нанесении припоя надо следить чтобы каждый проводок был покрыт тонким слоем припоя. После остывания, провода снова скручивают в один жгут, дальше можно паять паяльником как описано выше — окунув жало в припой, прогревая место спайки и нанося олово.

При лужении многожильные провода надо «распушить»
Можно ли паять медный провод с алюминиевым
Соединение алюминия с другими химически активными металлами напрямую делать нельзя. Так как медь — химически активный материал, то медь и алюминий не соединяют и не паяют. Дело в слишком разной теплопроводности и разной токопроводимости. При прохождении тока алюминий нагревается больше и больше расширяется. Медь греется и расширяется значительно меньше. Постоянное расширение/сужение в разной степени приводит к тому, что даже самый хороший контакт нарушается, образуется токонепроводящая пленка, все перестает работать. Потому медь и алюминий не паяют.
Если возникает такая необходимость соединить медный и алюминиевый проводники, делают болтовое соединение. Берут болт с подходящей гайкой и три шайбы. На концах соединяемых проводов формируют кольца по размеру болта. Берут болт, надевают одну шайбу, затем проводник, еще шайбу — следующий проводник, поверх — третью шайбу и все фиксируют гайкой.

Алюминиевый и медный проводники паять нельзя
Есть еще несколько способов соединить алюминиевую и медную линии, но пайка к ним не относится. Прочесть о других способах можно тут, но болтовое — наиболее простое и надежное.
Чем отличаются расходные материалы
Один и тот же признак создает как схожесть изделий с друг с другом, так и различие. Это их изготовление в виде проволок. Но в образцах без канифольных:
- Нет полого пространства, их выполняют цельными.
- Для пайки нужно отдельно использовать флюс.
- Кроме проволочных видов, выпускают различные конфигурации и формы – пласты, порошки.
Все предметы с внутренним заполнением:
- Имеют трубчатый вид.
- Полое пространство заполнено канифолью.
- Операции пайки выполняются без флюсования.
- Не применяют для тугоплавких металлов.
Мастер выбирает состав, с которым ему будет удобно работать в каждом конкретном случае.
Соединение меди и алюминия
При соединении пайкой медных и алюминиевых проводов можно столкнуться со множеством трудностей, преодолеть которые возможно будет, только применив альтернативные методы соединений.
Дело в том, что как алюминий, так и медь покрываются на воздухе оксидной пленкой. И если сами по себе эти пленки никак не влияют на состояние проводника и даже обеспечивают довольно неплохую проводимость, то соединяясь вместе, они способствуют возникновению мощной химической реакции. Под действием влаги, содержащейся в воздухе, в месте контакта оксидов алюминия и меди начинается процесс электролиза, то есть образуется электрический ток из-за того, что ионы обоих материалов обладают разными электрическими потенциалами.
Электрический ток является движением заряженных частиц – ионов и при их движении металлы в месте контакта разрушаются. При этом сильнее разрушается алюминий. Разрушение вызывает ухудшение контакта, а впоследствии увеличивается электрическое сопротивление соединения и оно нагревается. При сильной коррозии, когда непосредственный контакт между двумя материалами уже утрачен, возникает электрическая дуга, которая и довершает разрушение.
Кому и когда лучше использовать каждый из припоев
Радиотехник применяет трубчатый элемент, полость которого заполнена канифолью, когда необходимо провести пайку:
- В приборе, отремонтировать электронное устройство.
- Небольших по объемам участков, использовав тубусы или катушечную комплектацию.
- На промышленном предприятии, при наличии бухты с соблюдением соответствия всех технологических процессов и свойств напаиваемого металла.
- С низкими температурами плавления.
Пайка без внутренних наполнителей позволяет осуществлять действия с разными:
- Тугоплавкими металлами.
- Температурными режимами плавки в зависимости от состава сплава.
- Чувствительными к перегреву элементами – предохранителями, транзисторами.
- Радиотехническими изделиями – проводами, техническими платами.
- Лудить и соединять медные, бронзовые детали для получения герметичного шва.
Мастер определяет область работ и выбирает то вещество, которое подойдет для конкретных работ. Радиодетали хорошо прикреплять, используя проволоку с канифолью. Для соединения элементов из висмута или кадмия лучше подобрать отдельно припой и флюс, которые соответствуют требованиям сплавов.
Электроника и техникаКомментировать
Почему появляется флюс
Одна из основных причин – невылеченный (запущенный) кариес. Инфекция проникает в мягкие ткани зуба (пульпу), достигает нерва и практически молниеносно переходит на ткани вокруг корня зуба.
Также флюс может возникнуть:
- при некачественном пломбировании зубов, в частности – при неполном прохождении каналов;
- при воспалении зубнодесневого кармана при пародонтозах и пародонтитах;
- при механических травмах десны.
С течением времени гной накапливается в костной ткани, возникает отек и впоследствии – болезненный гнойный мешок на десне.
Чтобы избежать появления флюса требуется всего лишь один раз в полгода посетить стоматолога. Ваши временные затраты на визит к врачу будут компенсированы удовлетворительным состоянием полости рта и отсутствием очагов инфекции.
Виды паяльных жал никелированных
- Жало в форме иглы – им паяют очень маленькие радиодетали, такие как SMD. При осуществлении ремонта телефонов такое жало незаменимо. Оно применяется на платах с высокой плотностью монтируемых деталей.
- Жало-лопаточка – применяется для осуществления выпаивания и в случаях монтажа крупных радиодеталей. Им работают с многовыводными микросхемами.
- Жало в форме капли – им удобно переносить припой с канифолью к месту паяния, что приводит к повышению качества работы.
- Жало с изогнутой формой – чаще всего им отпаивают радиодетали, находящиеся в медной оболочке, чтобы на плате не оставался лишний припой. Оно может применяться и для обычной пайки. Паяльник нагревается до температуры 290-300 С.
Читать также: Как убрать засохший супер клей с рук
Работая с паяльником, необходимо всегда содержать его в идеальной чистоте. Новые паяльные жала обычно обрабатывают с помощью молотка, чтобы на его поверхности образовались мелкие зазубрины. Впоследствии их аккуратно подравнивают напильником, чтобы придать жалу наиболее правильную форму.

Затем жало следует залудить, используя припой с канифолью. То есть покрыть тонким слоем припоя, обмакнув его в канифоль.
Чем можно заменить канифоль для пайки
Бывают ситуации, в которых нужно спаять детали, а канифоли под рукой нет. Заменить канифоль в таких случаях можно следующими веществами:
Аспирин
Можно заменить флюс на основе канифоли на флюс из кислоты. Взять из аптечки обычный аспирин (шипучий не подходит), или, как его еще называют, ацетилсалициловую кислоту, и с помощью таблетки этого препарата спаять необходимые детали. Таблетку можно растолочь, этот порошок растворить в спирте или воде, причем изготовить максимально высокую концентрацию кислоты.
Использовать раствор как жидкий состав для обработки поверхностей, также можно использовать сухую таблетку как твердый флюс при паянии. Необходимо учесть, что при использовании аспирина выделяется едкий дым с сильным неприятным запахом, поэтому помещение, в котором проводятся работы, должно хорошо проветриваться.
Паяльный жир
Также вместо флюса на основе канифоли можно использовать паяльный жир. Он очень хорошо растекается, обволакивая всю поверхность. С использованием паяльного жира легко соединить нужные контакты. Только после пайки необходимо промыть место соединения спиртом для удаления остатков жира. Если этого не сделать, то в дальнейшем может развиться коррозия. Также при проведении работ нужно проветривать помещение, нагревание паяльного жира провоцирует выделение специфического запаха.
Смола
Для пайки изделий можно использовать обычную смолу хвойных деревьев. Процесс пайки происходит так же, как с использованием твердого флюса. Смола отлично плавится. Она не агрессивна, поэтому при использовании смолы в качестве флюса, дополнительные меры защиты можно не применять.
Янтарь
Для пайки вместо канифоли можно использовать янтарь, он имеет схожие с ней характеристики и будет лучшей заменой. Но использовать его имеет смысл только в случае совсем уж крайней необходимости, так как янтарь достаточно дорогой материал и поэтому лучше рассмотреть другие варианты для замены.

Канифоль для музыкальных инструментов
Как хорошая альтернатива подойдет канифоль для музыкальных инструментов. Но нужно учесть, что этот вид стоит гораздо дороже обычной канифоли для пайки.
Все аналоги могут заменить канифоль, так как имеют схожие свойства. Но, перед их применением, необходимо изучить особенности каждого материала и нюансы его использования при пайке.