Чем склеить латунь с латунью
Иногда, некоторым деталям, помимо функциональности, хочется придать красивый внешний вид. Бывает, что железные детали, просто необходимо защитить от воздействия воды, воздуха и прочих агрессивных воздействий. Самым простым, дешёвым и распространённым способом решения таких задач является покраска. Но у этого метода есть много минусов и ограничений. А иногда, просто хочется нечто лучшего. Качества иного порядка. А речь пойдёт, конечно, о гальваническом методе нанесения металла.
Подготовка
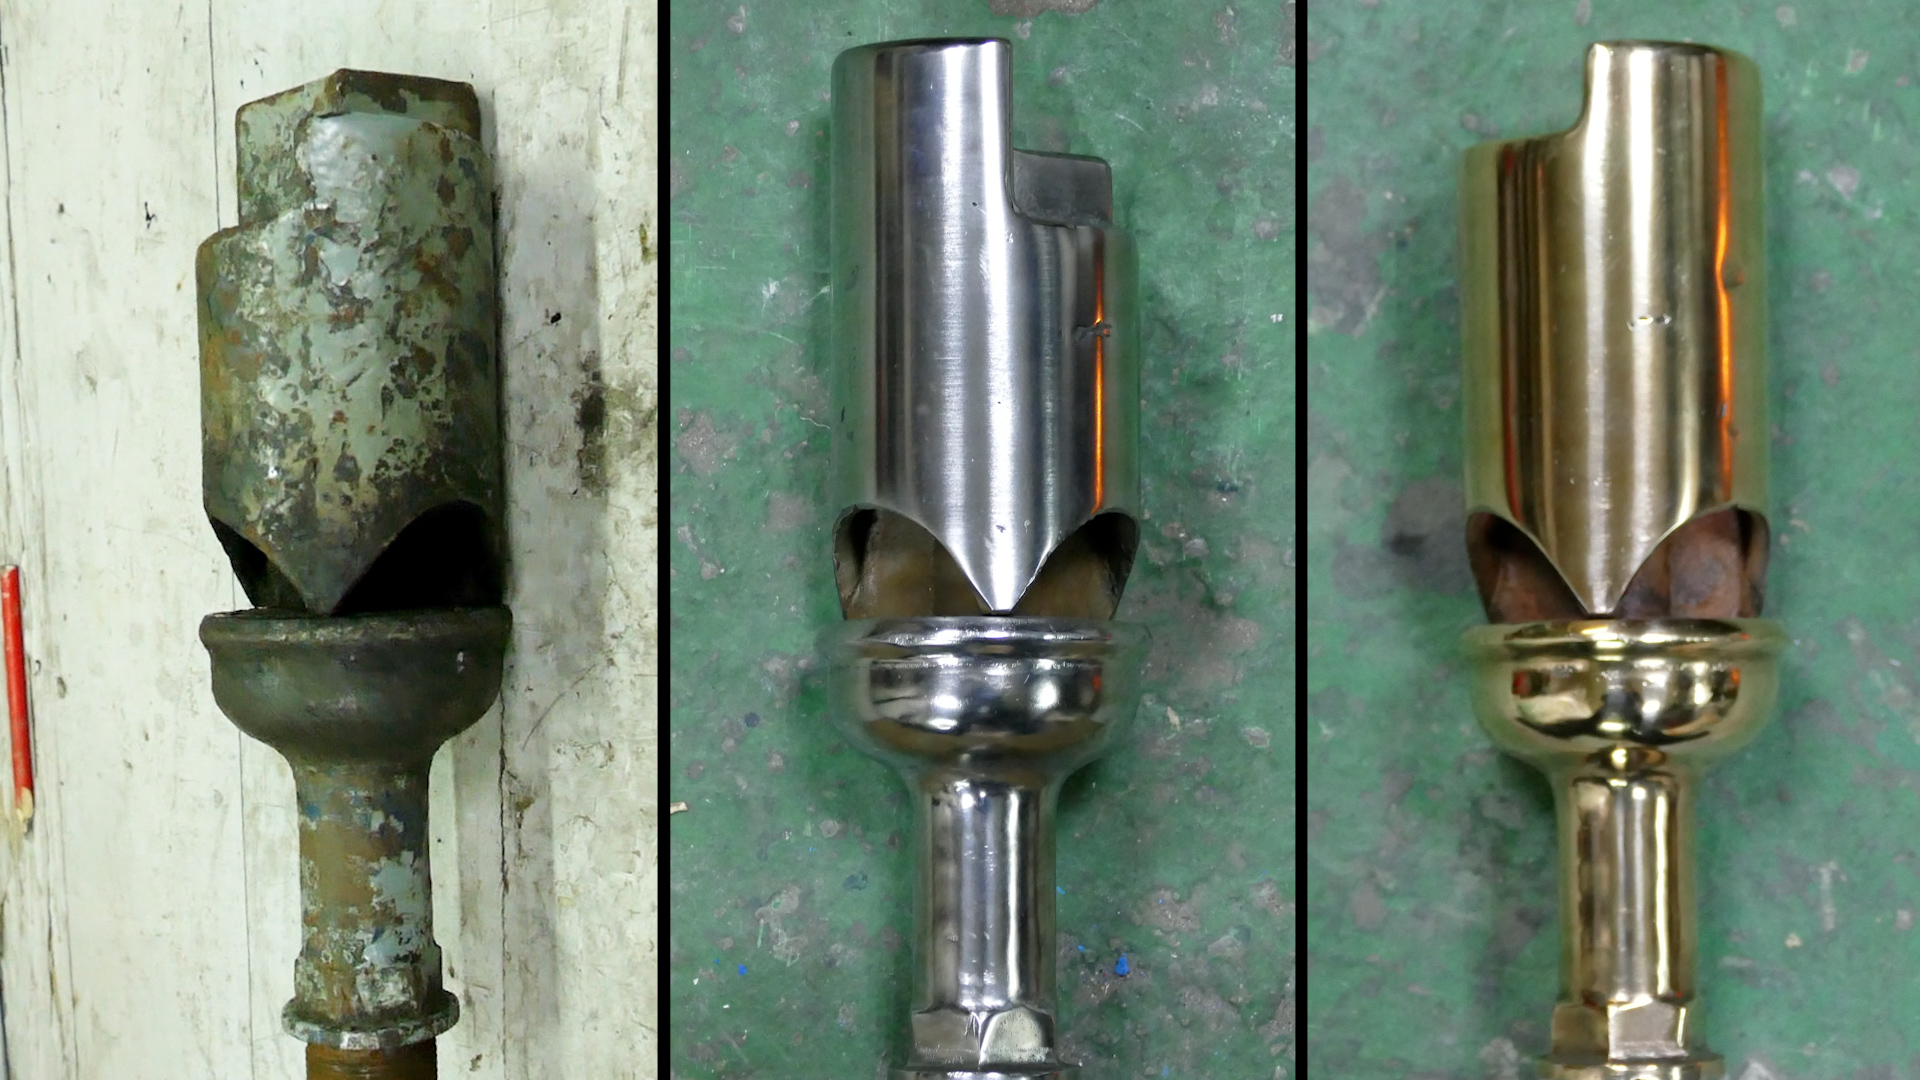
Ну что ж. Давайте подробнейшим образом разберемся, как покрывать латунью железные детали. Для начала, конечно, ваша деталь должна быть качественно подготовлена, ведь гальваника это не краска, которая заливает все щели и ухабы. Поэтому, перед нанесением латуни, ваша деталь должна быть уже тщательно ошкурена, и отполирована до блеска. Далее, очень важно подобрать правильно емкость для электролиза. Тут главное правило — емкость не должна быть металлическая! Иначе она непременно прореагирует до дыр. Далее нашу емкость следует обложить, так называемой, жертвенной латунью. Почему жертвенной? Потому что, именно она будет участвовать в процессе, и в итоге наноситься на нашу деталь. И тут есть одна очень важная тонкость!

Ёмкость обложена жертвенной латунью (анод)
Вы должны сделать все таким образом, чтобы расстояние между вашей деталью и латунью было от 3 до 10 сантиметров, и было приблизительно одинаково на всех участках. Это очень важно соблюсти для того, чтобы плотность тока была на всех участках приблизительно одинаковой и равномерной, так как именно плотность тока будет определять оттенок покрытия.
Электролит
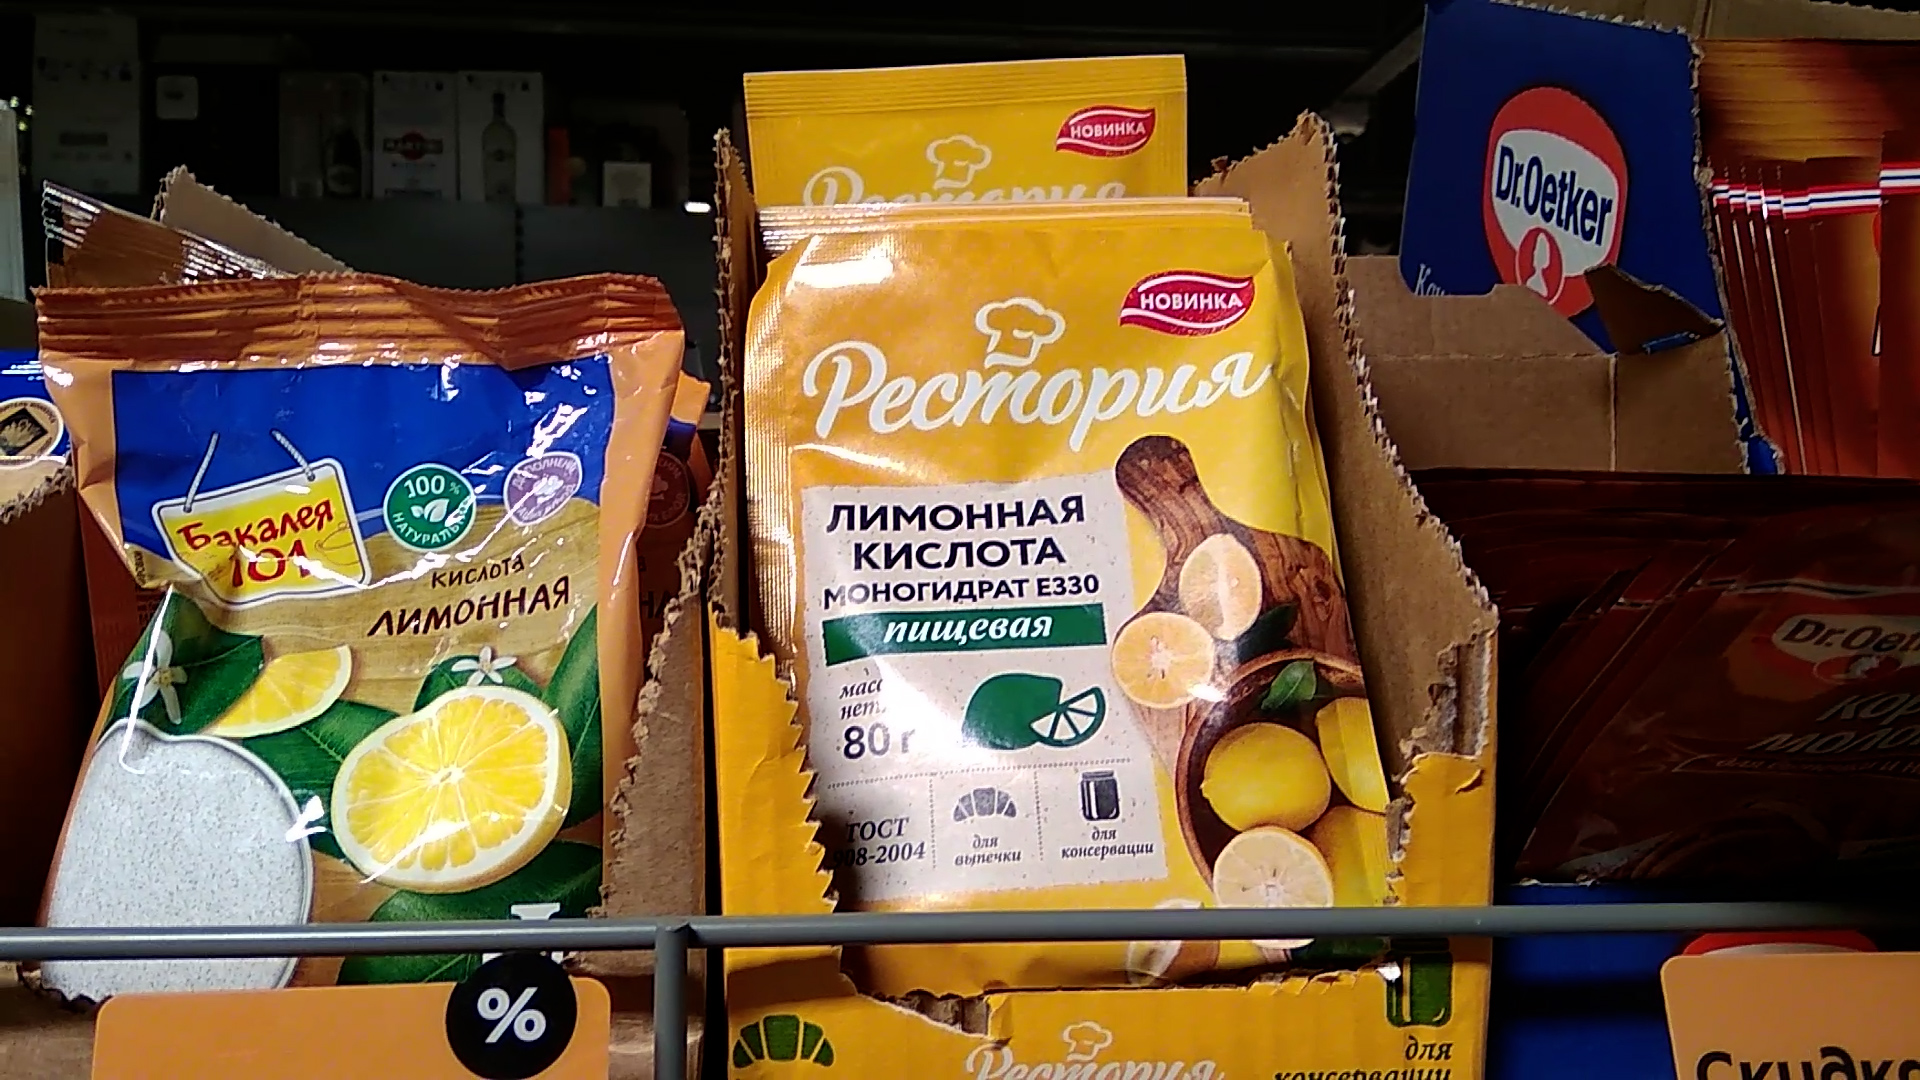
И так, первый компонент, который понадобится для нашего электролита — это лимонная кислота. Она широко используется в кулинарии и как антинакипин. Продаётся почти во всех продуктовых магазинах и отделах бытовой химии. 80г. приблизительно стоит 40-50р.
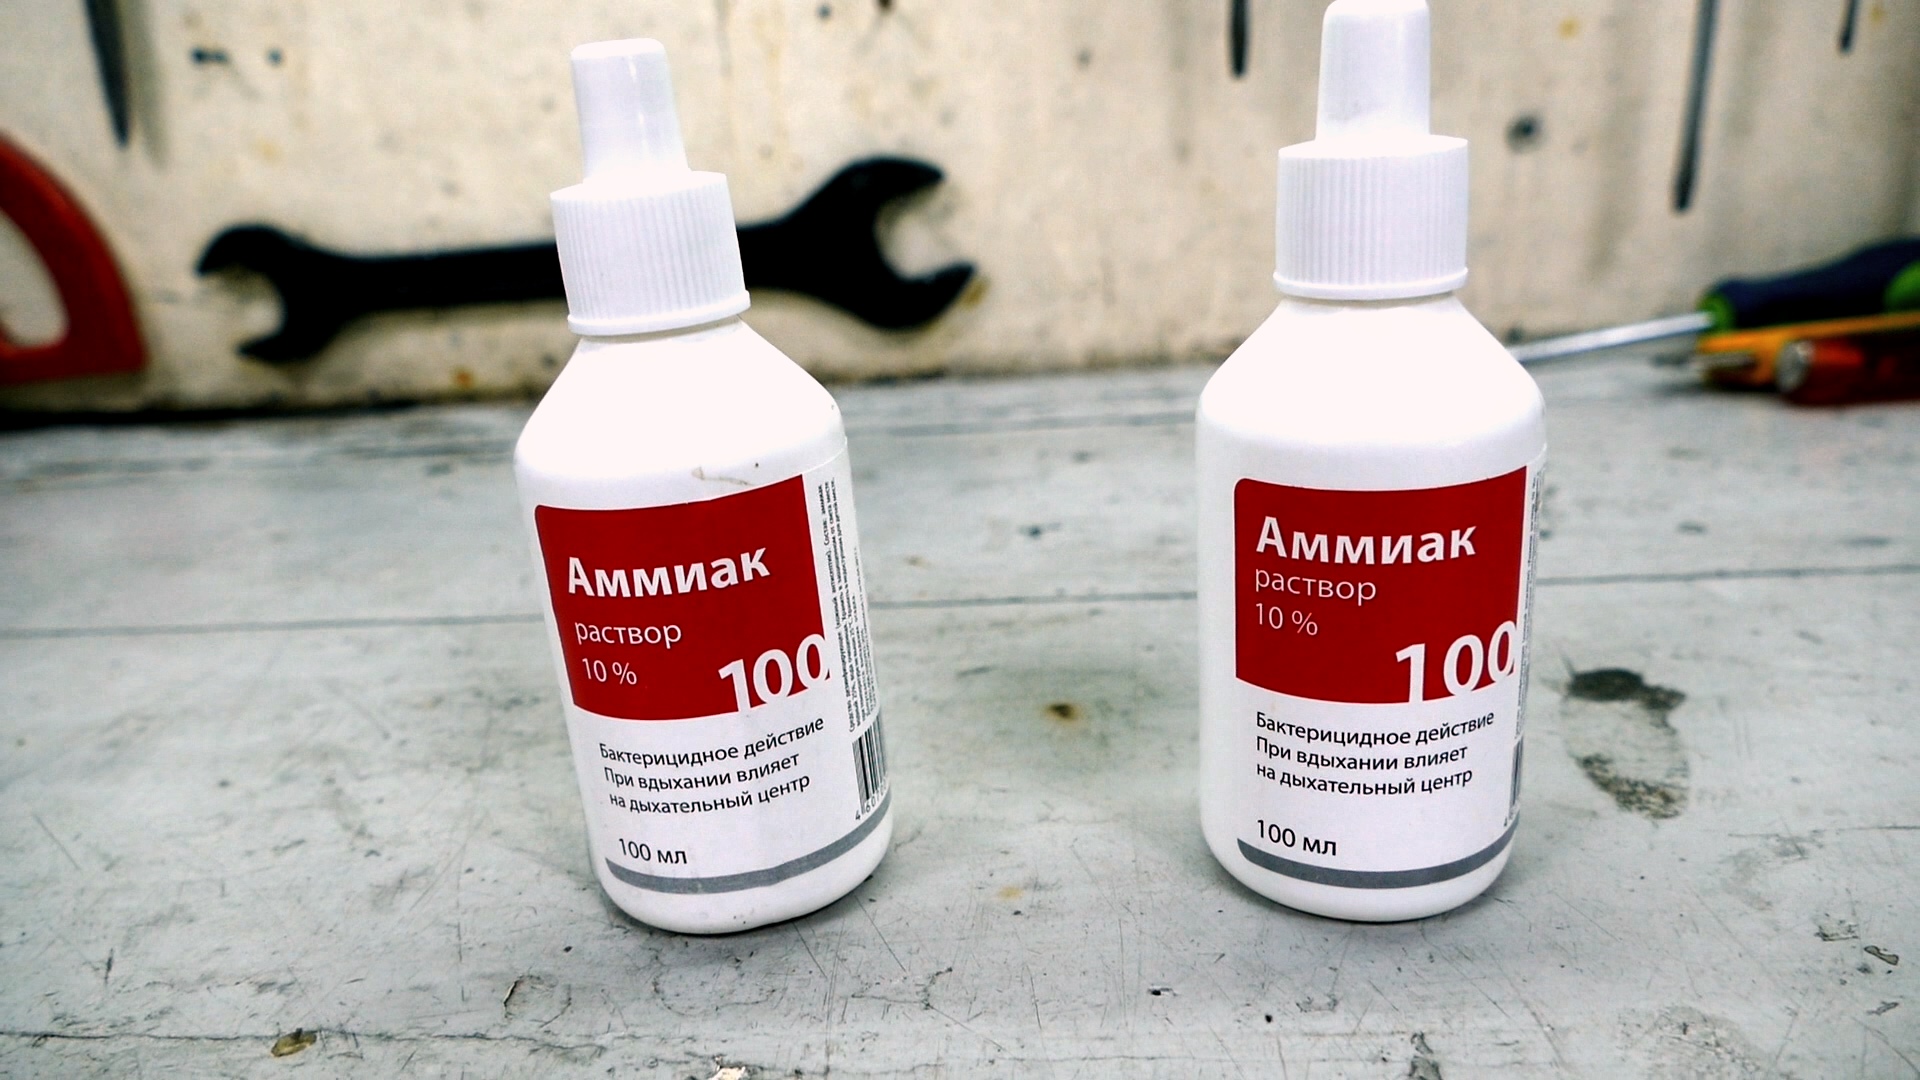
Раствор аммиака (нашатырь)
Второй компонент, это аммиачная вода, или как её ещё называют, нашатырный спирт. С ним тоже у вас не возникнет никаких проблем, так как он продается практически в каждой аптеке.
Для создания электролита вам потребуется: на 1 литр воды, лимонной кислоты 60 грамм и аммиачной воды приблизительно 80 ml. Почему приблизительно, объясню чуть ниже. Высчитаете по пропорции, сколько вам потребуется ингредиентов, и закупите необходимое количество химикатов. Когда все приготовления и закупки будут сделаны, можем начинать готовить электролит.
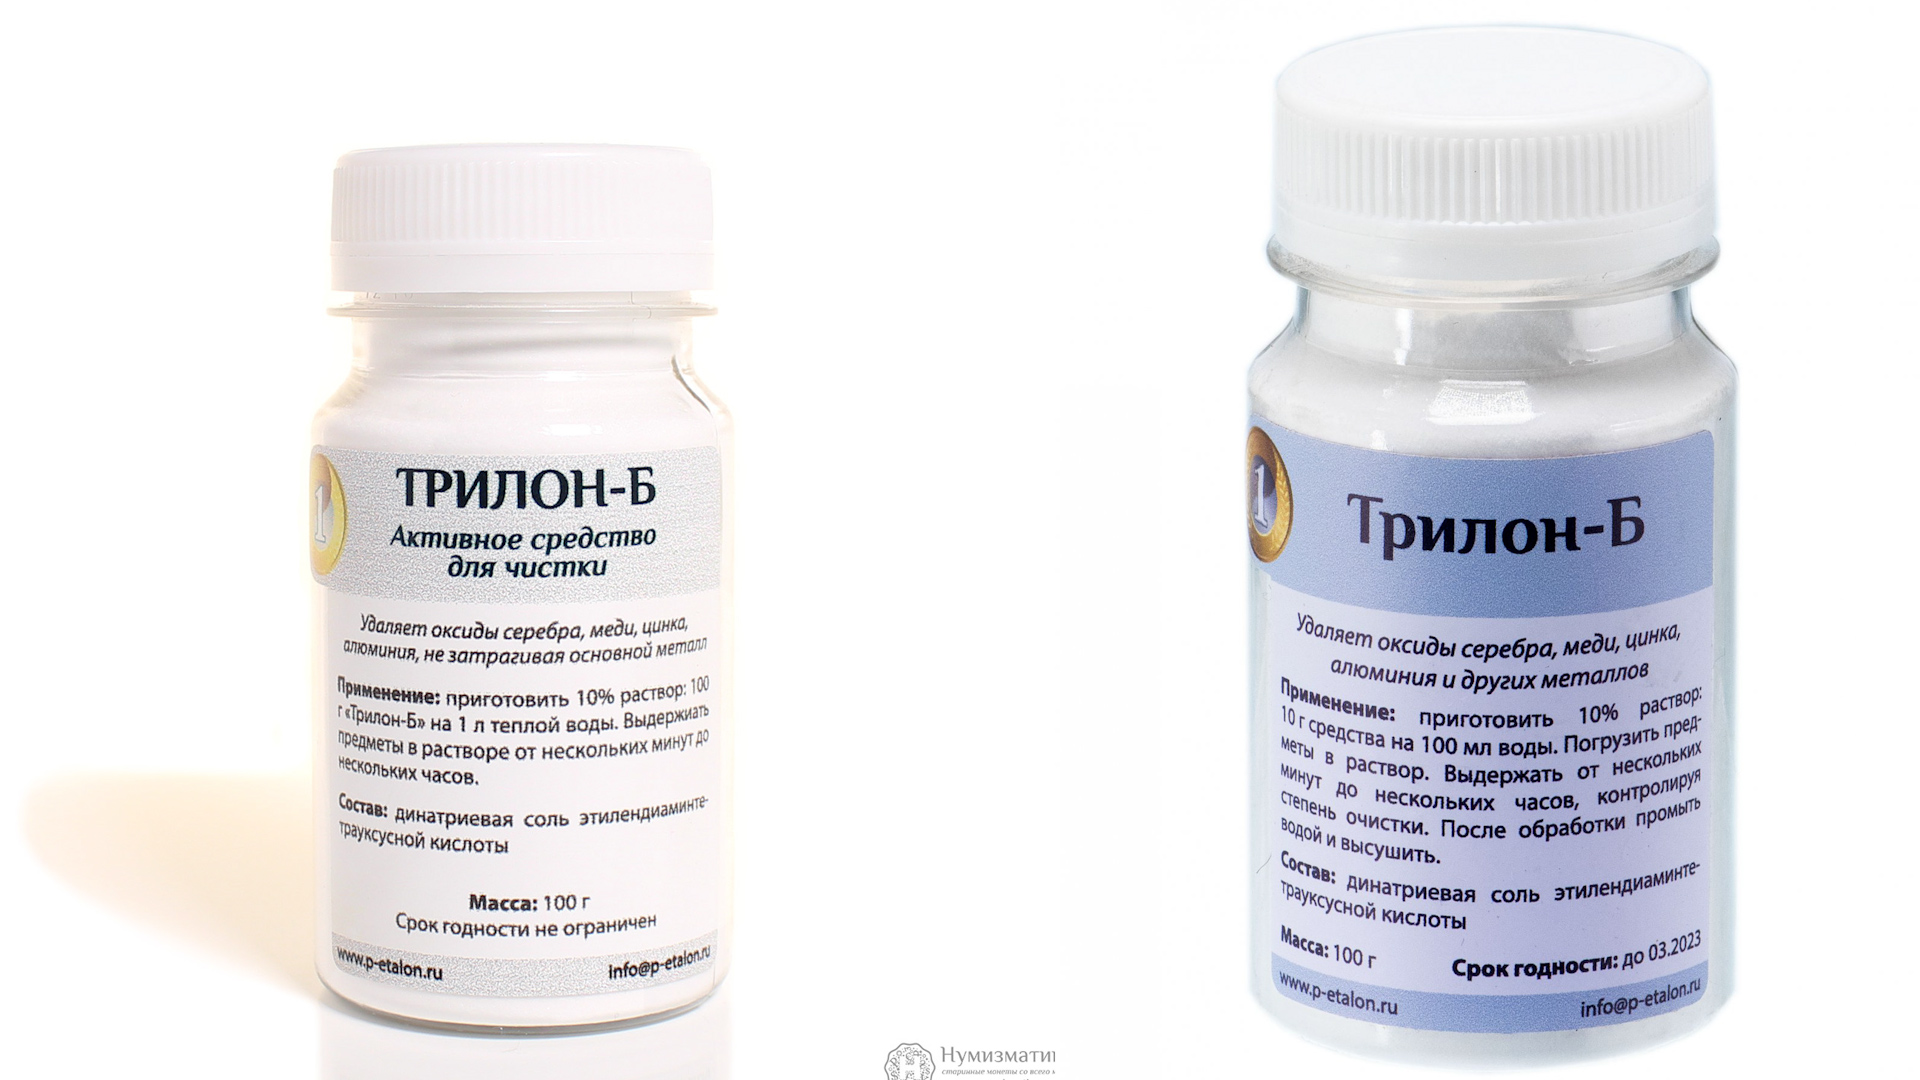
Вообще, в этом старом дедовском способе использовался еще один химикат который называется «Трилон Б» (динатриевая соль этилендиаминтетрауксусной кислоты). Этот компонент выполняет две функции. Восстановление металлов и, как выражаются отцы, растворение нерастворимого. Его потребуется 6-10 г. на литр воды.
И так. Приступим к изготовлению электролита. Для начала, в отдельную посуду, наливаем горячую воду. В горячей воде гораздо лучше растворяются все ингредиенты. Затем, высыпаем в это ведро всю, отмеренную заранее, приготовленную лимонную кислоту и тщательно перемешиваем до полного растворения осадка. А вот с аммиаком, уже всё не так просто. Аммиачную воду нужно добавлять потихонечку, небольшими порциями, периодически помешивая и постоянно контролируя запах электролита, а если имеется pH-индикаторная бумажка, контролируем по цвету. Как только электролит начнет пахнуть аммиаком (цвет начнёт меняться с красного на бесцветный), значит достаточно. Хочу сразу предупредить, что делать это нужно в защитных очках и в проветриваемом помещении! Смешавшись с кислой средой, аммиак нейтрализуется, и перестаёт быть столь опасным. Но практика показывает, что электролиз идёт гораздо лучше, если pH электролита немного смещено в щелочную сторону. По этому, лучший электролит будет чуть-чуть пахнуть нашатырём (лакмус начнёт синеть), а значит, все работы лучше проводиться в защитных очках.
Чтобы электролит был готов и начал правильно функционировать, не достаточно просто перемешать компоненты. Нужно ещё его приготовить электрическим способом, проводя через него повышенный ток. И поскольку электрохимическое приготовление электролита плавно перетекает в сам электролиз, делать его будем, как говорится, по ходу дела.
Тщательнейшим образом обезжириваем нашу деталь ацетоном, переливаем электролит в приготовленное металлизированное ведро, и погружаем туда деталь.

Далее, нам понадобится блок питания постоянного тока. Очень важно, чтобы он был снабжен амперметром! Именно по его-то показаниям мы и будем настраивать режим. Сразу должен предупредить, что просто электричество из розетки вам не подойдёт! Присоединяем плюс (анод) к фольге, а минус (катод) к детали и включаем блок питания. Ток выставляем таким образом, чтобы на детали активно начал выделяться водород. Если ваша деталь достаточно велика, а блок питания слабый, вы можете использовать несколько блоков питания в параллель. Как, собственно, мне и пришлось сделать. Для своего чугунного, 5 килограммового свистка я выставил ток 15 ампер, и набрал я его с помощью двух блоков питания.

И теперь ждем. Некоторое время никакого осаждения металла происходить не будет. Электролит должен приготовиться. И первым сигналом того, что электролит у нас готов, будет сильное почернение вашей детали. Не пугайтесь это нормально! Чистыми, обезжиренными руками тщательно отмываем нашу деталь в теплой воде. Далее начинается самая сложная и самая тонкая работа. Нужно правильно подобрать ток электролиза.
Электролиз
Латунь — это сплав меди и цинка. И физика электролиза такова, что при малых токах преимущественно осаждается медь, а значит, цвет вашего покрытия будет уходить в розовый и даже в красный. Если тока слишком много, по большей части будет осаждаться цинк, а значит, цвет покрытие будет светлеть, и даже белеть. Иными словами, если не хватает тока, будет красно, а если его слишком много, будет бело.

Оттенок можно создавать на свой вкус
Зная это, вы легко сможете подобрать любой интересующий вас оттенок. В инструкциях пишут конкретную плотность тока, 0,1…0,3 А на Дм2, но на практике эти значения не сработают, так как требуемы ток для нужного вам оттенка зависит от многих факторов. Температура, плотность электролита, расстояние от детали до Электрода (латуни) и пр. Поэтому, ориентируйтесь на получаемый цвет детали. Именно для моих габаритов детали и моей плотности электролита, идеальным током оказалось 11 ампер. Чем больше площадь поверхности вашей детали, тем больше вам понадобится ток.
Итак, вот как по моему мнению должен выглядеть самый правильный процесс электролиза. Погружаем деталь в электролит (30-50*С), выставляем приблизительные параметры тока, и ждем 15 минут. По истечению этого времени, вытаскиваем деталь, тщательно отмываем, и контролируем цвет покрытия. Корректируем ток в нужную сторону и повторяем процесс следующие 15 минут. И такими вот 15-ти минутными этапами, добиваемся требуемого оттенка и нужной толщины покрытия. И тут я должен рассказать об одном очень важном и опасном нюансе, который вас поджидает! Со временем ваш электролит будет, так сказать, вырождаться. А значит требуемый для вашего оттенка ток, будет уменьшаться. Поэтому-то и важно постоянно контролировать оттенок и корректировать ток.

Конечно, электролит легко можно восстановить, добавив туда еще немножечко аммиачной воды, но не рекомендую вам так делать! Потому что, тогда полностью собьются все ваши настройки оттенка и тока. И придется подбирать все заново. У меня ушло шесть часов электролиза, чтобы понять все эти тонкости и нюансы. Так что,воспользуйтесь моими советами и не повторяйте моих ошибок. Еще «старожилы» говорят, что на процесс электролиза хорошо сказываются ПАВ. В нашем случае это будет малюсенькая капелька «Фэри». Но, честно говоря, я попробовал и «Фэри», и «Комнат», и какой-то особенной разницы не заметил. Но, тем не менее, если будете экспериментировать, такой вот информацией делюсь.

Ну а далее друзья, все на ваше усмотрение. Можете оставить свое изделие матовым, можете покрыть лаком, а если вам хватило терпения наложить достаточно толстый слой, то можно его заполировать до зеркала, что, собственно, я и решил сделать.
Заключение
Данный способ очень прост, дёшев, и легкодоступен в плане компонентов. Но сразу хочу предупредить, что таким способом можно покрыть латунью только железные детали, с трудом ложится на нержавейку, и совершенно не подходит для алюминия, хрома и большинства других металлов и их сплавов.
Для большей наглядности, я сделал специальное 9-минутное видео, где рассказываю обо всех тонкостях и нюансах.
Ну, вот друзья, все что знал, рассказал, всем что было, поделился. Если вы воспользуетесь этим рецептом, пишите, делитесь своим опытом, присылайте фото своих деталей. Надеюсь благодаря этой статье, на свет появится много красивых и уникальных шедевров.
Пайка латуни может потребоваться в быту или при ремонте техники, при выполнении ювелирных или сантехнических работ, требующих использования материалов из медных сплавов. Чем можно соединить этот метал, как сделать это оловом и другими латунными припоями — такие вопросы часто возникают у тех, кто предпочитает выполнять подобные задачи своими руками. Получить подробное представление о технологии и необходимых компонентах поможет пошаговая инструкция по пайке латуни при помощи паяльника или горелки.
Особенности
Соединение металлов без сварки, в том числе и пайка латуни, нормируется по ГОСТу 17325-79, где подробно изложены основные термины и важные аспекты проведения работ. Впрочем, помимо стандартов есть еще и практические моменты, которые приходится учитывать каждому мастеру. Основной особенностью этого металла является разнородность его составов. Они бывают двойными и многокомпонентными. Обычный состав сплава включает медь и цинк в качестве легирующего компонента. В многокомпонентной латуни дополнительно присутствуют добавки в виде марганца, олова, свинца, влияющие не только непосредственно на свойства металла, но и на специфику его пайки.
Кроме того, на пайку латуни влияют и другие показатели. Изделия из нее классифицируются как литейные — цельные, а также деформируемые, представленные в виде отрезков металлической ленты, проволоки или других элементов. Имеет значение и процентная доля цинка. Все подобные сплавы делятся на томпак с низким его содержанием и желтую латунь, второй вариант включает от 21 до 36% этого легирующего компонента. Мягкие и пластичные изделия из них довольно хорошо поддаются всем видам обработки, включая пайку, но при работе приходится соблюдать определенные правила.
Обзор способов
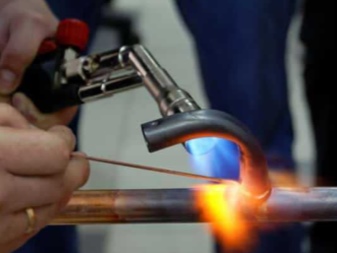
Существует множество доступных способов соединения металлов. В случае с латунью проблемы при выборе подходящего метода пайки связаны с испарением цинка при нагреве. При этом на поверхности металла образуется оксидная пленка, препятствующая нормальному протеканию процесса спаивания. Но работу все же можно выполнить одним из двух способов.
- Пайка паяльником. В этом случае используется мощный инструмент с показателями от 1000 Вт, способный обеспечить достаточно интенсивный прогрев детали и расходных материалов. Необходимая рабочая температура в +500 градусов по Цельсию позволит расплавить пленку оксида. При более слабом нагреве пайка возможна только в сплаве, содержащем медь в объеме более 80%.
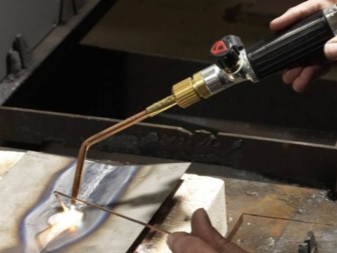
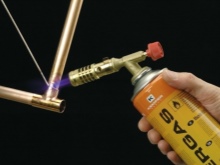
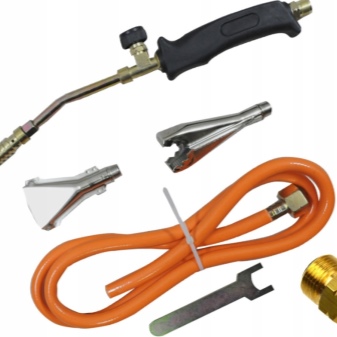
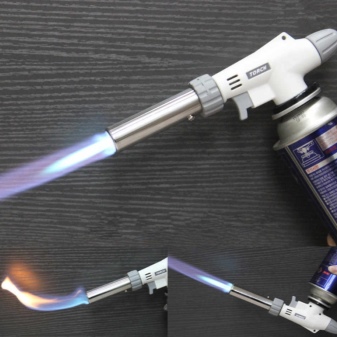
- Соединение горелкой. При работе с латунными деталями, имеющими желтый цвет и высокую долю содержания цинка, примеси других металлов, рекомендуется применять компактную газовую горелку. Ручной инструмент со сменными баллонами позволит обеспечить локальный прогрев места пайки до 700 градусов. Для защиты рабочего места в этом случае используется пластина из негорючего материала — асбеста.
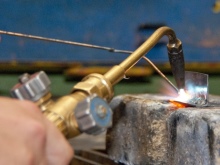
Каждый из этих способов позволяет получить спаянные между собой латунные детали в домашних условиях.
Чем паять?
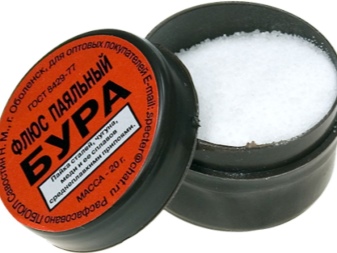
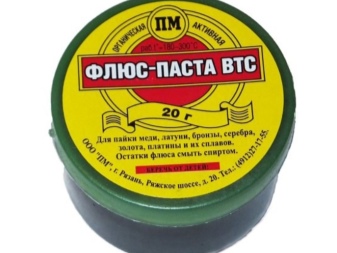
Пайка латуни может осуществляться при помощи различных вспомогательных средств. Обязательными для этой процедуры являются флюсы, позволяющие устранить оксидную пленку с поверхности металла. Это может быть пастообразное или жидкое средство на основе буры (тетрабората натрия), хлорида цинка. Припоем называют состав, при помощи которого образуется неразъемное соединение. Он может быть с оловом, с медью, с серебром.
Флюсы
При работе с классической двухкомпонентной латунью чаще всего используются простые флюсы, представляющие собой соединение борной или соляной кислоты с хлоридом цинка. Многокомпонентные сплавы требуют использования более специфических составов. Это может быть специальный вариант флюса, предназначенный для латуни и других цветных и драгоценных металлов, — ПВ 209, ПВ 209Х.
Жидкие материалы для лужения готовят самостоятельно. Стандартный состав хлористо-цинкового типа содержит:
- 74% воды;
- 1% соляной кислоты;
- 25% хлористого цинка.
Такая смесь годится для работы с черными и цветными металлами. Флюс-пасту с аналогичными свойствами можно создать, смешав 16% канифоли и 4% цинка с 80% технического вазелина. Этот состав применяют при пайке особенно ответственных участков. Флюсы на основе хлористого цинка и борной кислоты подходят для однокомпонентной латуни Л63 и многокомпонентной ЛС59.
Припои
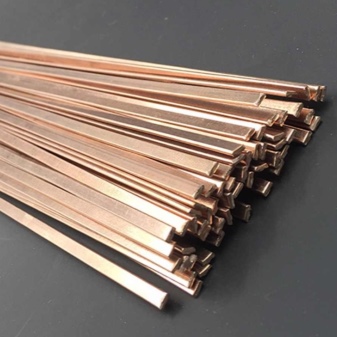
Существует несколько групп припоев, при помощи которых можно вести работы с латунными сплавами. Обычным оловянным ПОС можно пользоваться только в тех случаях, когда не предполагается серьезной нагрузки на соединение. Стоит учесть, что он может быть как в проволоке, прутках, так и в виде пасты, фольги, уже содержащим флюс.
Кроме того, к популярным припоям для латуни относят и другие варианты.
- Медно-цинковые составы (ПМЦ). Здесь очень важно убедиться, что имеющееся оборудование способно обеспечить достаточную температуру плавления. У многих медно-цинковых припоев она превышает показатель в 880 градусов. Такими составами скрепляют медь и латунь.
- ПСР. Это припои на основе серебра, отличающиеся повышенной твердостью. Обычно объемная доля благородного металла достигает 40%. При пайке такими составами соединение получается прочным и твердым, надолго сохраняет свои свойства.
- МФ. Припои на медно-фосфорной основе отличаются универсальностью, подходят для разных типов сплавов. По своим прочностным характеристикам они уступают серебряным, но превосходят цинксодержащие аналоги.

Используемое оборудование
Обычный паяльник мало подходит для работы с латунью, поскольку не предполагает наличия терморегулятора. Оптимально, если вместо него мастер будет использовать более эффективное оборудование. Паяльная станция с регулировкой нагрева позволит поддерживать температуру на уровне 350 градусов, исключая перекаливание или слишком слабое термическое воздействие в зоне соединения. При работе с оловянно-свинцовыми припоями хватит обычного паяльника с мощностью до 100 Вт.
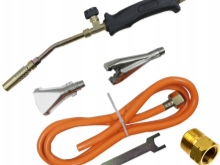
Газовая горелка — инструмент, позволяющий осуществлять высокотемпературный нагрев соединяемой области. Она незаменима в тех случаях, когда доступ к электрической энергии полностью отсутствует.
Кроме того, горелкой удобно прогревать детали при пайке, не затрагивая напрямую сам припой. Среди компактных моделей для домашнего применения можно порекомендовать модели Yarboly со специальной насадкой, Iris Barselona с пьезоподжигом. Также популярны различные горелки-насадки с соплом на газовый баллон.
Пошаговая инструкция
Латунь с нержавейкой и другими металлами можно спаять своими руками даже в домашних условиях. Достаточно иметь оборудованное рабочее место, защищенное от термического воздействия, с ровной плоской столешницей или верстаком. Низкотемпературный прогрев паяльником не подойдет, но если в распоряжении мастера есть достаточно мощное оборудование, все получится. Порядок действий в этом случае важно соблюдать.
- Зачистить детали, подлежащие соединению при помощи механических абразивов.
- Уложить их на ровную поверхность, защищенную огнеупорным экраном. Сделать подставку можно из листа асбеста.
- Обработать латунь флюсом, нанося его кисточкой или в виде пасты. Важно тщательно обработать все поверхности, подлежащие соединению, чтобы избавить их от пленки оксидов.
- Измельченный припой насыпать в зону пайки.
- Прогреть паяльник, приложить его к области проведения работ. Дождаться, пока нагрев станет достаточным для расплавления припоя. Дать ему растечься, затем остудить детали.
При использовании твердого припоя для соединения латуни паяльником нужно соблюдать определенные правила. Здесь лучше взять ортофосфорную кислоту в качестве флюса, а работы производить с низкотемпературным воздействием, хорошо прогретым жалом. Сама латунь тоже может выступать в качестве припоя — при бытовом ремонте изделий из нержавеющей стали.
Инструкция по пайке газовой горелкой
Технология пайки изделий из латуни газовой горелкой мало отличается от работы паяльником. Сначала детали нужно правильно подготовить, избавить от загрязнений, обезжирить, обработать флюсом для удаления оксидной пленки. Затем положить их на огнестойкую защитную пластину. Далее последовательность действий будет следующей:
- состыковать детали, подвергающиеся пайке;
- измельчить припой до состояния крошки или стружки;
- насыпать его на область стыка;
- пламя горелки отрегулировать так, чтобы с ним было комфортно и безопасно работать;
- незначительно прогреть участок спаиваемой поверхности до расплавления припоя;
- увеличить интенсивность нагрева и добиться, чтобы латунь приобрела красный цвет (важно помнить, что на этом этапе температура металла может достигать 700 градусов, необходимо соблюдать все меры техники безопасности);
- остудить детали, удалить наплывы металла и остатки флюса.
Это основные рекомендации, которых необходимо придерживаться при пайке латуни паяльником и газовой горелкой. Следуя простой пошаговой инструкции, даже не слишком опытный мастер легко справится с работой.
В следующем видео рассказывается о пайке латуни.

В данном обзоре автор решил провести тест некоторых припоев для меди и латуни, чтобы определить, какой из них лучше справляется со своей задачей.
Для пайки автор рекомендует использовать газовый баллончик MAPP (с МАПП газом), который дает большую температуру и узко направленное пламя, по сравнению с пропановыми баллончиками.
Но если возможности приобрести газовый баллончик MAPP нет, то, конечно, можно воспользоваться и пропановым.
Рекомендуем также прочитать обзорную статью на тему пайки алюминия в домашних условиях. Данная информация очень пригодится новичкам.
Для теста автор использует пять видов припоя: самый бюджетный — медно-фосфорный с содержанием меди 93%. Остальные — более дорогие, потому что в их составе дополнительно присутствует серебро в разном процентном содержании: 2%, 5%, 15% и 30%.
Немного теории
Медно-фосфорный припой применяется для пайки меди, а также ее сплавов, таких как бронза и латунь.
Обратите внимание, что при пайке меди с медью при помощи медно-фосфорного припоя не применяется никакой дополнительный флюс.

Различное содержание серебра в припое влияет на пластичность соединения. Чем больше будет серебра, тем сам шов будет более пластичный, тем больше он подвержен различным деформациям и нагрузкам.
При пайке деталей из латуни медно-фосфорным припоем нужно обязательно использовать дополнительный флюс.
Особенности пайки меди
При пайке медных трубок можно применять как обычный медно-фосфорный припой, так и с содержанием серебра. Результат примерно одинаков, качество шва получается хорошим.
Перед началом пайки поверхность меди нужно будет хорошо прогреть газовой горелкой, и только потом прикладывать припой. В противном случае качество шва может получиться неудовлетворительным.

Некоторые отличия между двумя этими припоями можно заметить непосредственно в процессе пайки. Например, обычный медно-фосфорный припой лучше растекается, а припой с серебром уже не такой текучий.
Особенности пайки латуни
Для пайки латуни медно-фосфорным припоем (с серебром и без него) нужно использовать специальный флюс. Перед использованием его нужно тщательно перемешать. Наносим на поверхность с помощью кисточки.

Как и в случае с медью, поверхность латуни предварительно необходимо хорошо прогреть газовой горелкой, и только затем можно приступать к самой пайке.

В принципе, все пять видов припоя отлично справляются со своей задачей — шов получается качественным. Правда, есть один нюанс.
Если вам важны визуальные качества, то лучше всего использовать для пайки медно-фосфорный припой с высоким содержанием серебра (от 30% и выше).

При использовании обычного медно-фосфорного припоя и припоев с содержанием серебра 2%, 5% и 15% швы довольно отчетливо видны, и имеют характерный медный оттенок.
Как правильно выбрать и применять клей для алюминия
Алюминий получил широкое распространение благодаря прочности и устойчивости к факторам окружающей среды. Но при этом металл не обладает адгезивными свойствами (сцепляемостью) по причине формирования пленки из окислов на склеиваемой поверхности. Для обеспечения качественного соединения необходимо подбирать клей для алюминия, имеющий в составе специальные добавки, препятствующие образованию оксидов. Следует использовать, например, двухкомпонентный жидкий материал или мастику на основе эпоксидной смолы со стальным порошком.

Виды клея
Наиболее подходящим для работы с алюминиевыми поверхностями является полиуретановый клей или изготовленный на основе эпоксидной смолы.
Клеи на полиуретановой основе бывают:
В однокомпонентных составах содержится полимер полиуретан и нет растворителя. Подобные средства применяются на открытых частях изделий. Перед скреплением поверхность необходимо смочить водой. Благодаря этому однокомпонентный клей вступает в реакцию с алюминием, формируя тем самым очень прочное соединение.

PERMATEX Cold Weld
Из-за содержащегося в двухкомпонентных составах отвердителя смачивание поверхности водой не требуется. Подобные средства обладают устойчивостью к маслам, грибкам, плесени, отличаются повышенной пластичностью и термостойкостью.
Двухкомпонентные составы на основе эпоксидной смолы характеризуются улучшенными адгезионными свойствами и отличаются устойчивостью к воздействию высоких температур. Часто используются при монтаже конструкций из алюминия, а также для соединения материалов, имеющих разные показатели теплового расширения (дерево, фарфор, камень). Качественного склеивания поверхностей из различных материалов добиться сложно, потому дополнительно используются механические приспособления, например, эластичная лента.

Составы на основе смолы бывают:
- горячего затвердевания — применяются, по большей части, на промышленных предприятиях и застывают при температуре +1000° С;
- холодного — твердеют при температуре от +15 до +350° С.
Любой двухкомпонентный клей перед нанесением смешивается с отвердителем, пропорции могут быть разными, соответствующая информация находится на упаковке.

Характеристики популярных марок
Существует несколько клеевых составов, которые позволяют качественно, прочно и надежно соединить алюминий с алюминием или другими материалами:

Совет! Применяя Abro Steel, неукоснительно следуйте инструкции производителя на упаковке, так как нарушение правил использования приводит к резкому ухудшению технических характеристик клея.
Как правильно работать с клеевым составом
Соединение алюминиевых деталей при помощи клеевого состава в домашних условиях гораздо проще и потому чаще применяется, по сравнению со сваркой. Для того чтобы качественно склеить металлические поверхности, потребуется наждачная бумага, специальный состав и обезжиривающее средство (как правило для этих целей используется ацетон).

Эпокси металл Момент
Совет! Все работы проводите в хорошо проветриваемой комнате, надев перчатки и респиратор. В составе клеев зачастую имеются компоненты, способные спровоцировать серьезное раздражение слизистых оболочек органов дыхания и глаз.
Перед тем как ошкурить поверхности наждачной бумагой, очистите их от грязи, пыли и жирных пятен при помощи ершика или щетки с жесткой щетиной.

Инструкция по склеиванию поверхностей:
- Освободите соединяемые участки от ржавчины и загрязнений, используя наждачную бумагу (лучше предпочесть мелкозернистый вариант).
- Удалите жир, протерев поверхность ацетоном: замасливание под слоем клея уменьшает адгезию приблизительно на 20 %.
- Дождитесь высыхания участка.
- Соедините клей с отвердителем в специально предназначенной для этой цели емкости.
- Перемешивайте получившуюся массу до тех пор, пока она не станет абсолютно однородной по цвету и вязкости. Готовую смесь необходимо использовать за 10—60 минут. Конкретное время указывается производителем на упаковке.
- Нанесите клей на обе поверхности точечно или тоненькой полоской и соедините их, плотно прижав друг к другу. Слишком сильно прижимать поверхности не следует, так как это приведет к выдавливанию клеевой массы.
- Излишки смеси удалите при помощи сухой ветоши. Допускается смочить ее в воде или растворителе.
- Зафиксируйте положение до полного затвердевания состава (примерно на 15 минут).
- В зависимости от марки клея и температуры окружающей среды окончательное застывание происходит через 2—24 часа.

Совет! Схватывание различных марок происходит в течение различного периода, который составляет от пяти минут до одного часа. Именно на такой промежуток времени необходимо оставить в покое изделие и не трогать его.
При выборе клея следует обращать внимание на следующие характеристики, указанные на упаковке:
- термостойкость;
- устойчивость к воздействию влаги;
- время отвердения.

WURTH Liquid Metal
Полезные советы
Рекомендации специалистов помогут выбрать для склеивания алюминия наиболее подходящий состав, а также сделать соединение поверхностей максимально качественным и надежным:
- Алюминиевые конструкции вполне склеит двухкомпонентный состав на основе эпоксидной смолы. Но если требуется соединить поверхности сплава, в составе которого имеется алюминий, то лучше предпочесть продукт, содержащий метилакрилат.
- Для алюминия подходящим является только специальный состав, содержащий кислоты и щелочи. Эти компоненты обеспечивают расщепление пленки из оксидов, что значительно улучшает адгезию клея.
- Применение клеящих материалов на основе эпоксидной смолы категорически запрещается, если в будущем изделие будет применяться для хранения питьевой воды и продуктов или контактировать с ними.
Средства, используемые для склеивания алюминия, не провоцируют окисление металла, в отличие от газовой сварки. В результате отремонтированное изделие прослужит гораздо дольше. Еще одним положительным моментом является невысокая стоимость холодной сварки.
Чем приклеить латунь?
- Понадобилось мне склеить латунь с латунью и латунь с деревом. Перепробовал все клеи имеющиеся в нашей деревне, результат один — разрываю легко руками. Кто, что может посоветовать?
— Эпоксидка подойдет для латунь-латунь. Если же надо латунь-дерево и изделие будет эксплуатироватся в местах с изменяющейся температурой — клеить на ПВА.
Эпоксидка жесткая и рано или поздно, но отлетит. Колебания температуры и влажности влияют на геометрию деталей по разному. ПВА клей относительно эластичный и в какой-то мере может компенсировать эти изменения.
Сегодня попробовал приклеить латунь к дереву на ПВА, держит очень крепко.
Приклеил обрезок дерева к обрезку латуни эпоксидкой(Двукомпонентый клей) UHU и еще то же самое двухкомпонентным клеем Момент . полщадь склеивания приблизительно 1,5 — 2 квадратных сантиметра.
Перед этим слегка пошкурил, специально НЕ обезжиривал, как делаю это обычно, когда клею плоскую гарду или задник к ручке ножа.
После склеивания сутки клей сох в обычных условиях, при комнатной температуре.
Через сутки начал издеваться. Сначала в морозилку, потом грел горелкой и обратно. И так несколько раз. Бил молотком, ну насколько сильно можно колотить в квартире. Снова в морозилку, оттуда в кипяток.
Расклеить так и не смог.
Форуми OEF
Решил таки задать такой вопрос, что правильно в отношении латунных моделей и их изготовлении.
Паять все детали или клеить? Что есть правильно? (на клею тоже не хило латунь держится как оказалось (БР86)
Может есть какие инструкции, также кто и как считает?
Вопрос встал после задания вопроса Алексеем на его ветке, до сего момента я думал только паять и придерживаюсь сейчас, но.
Ведь в действительности не всегда влезешь жалом в отдаленные уголки модели, приходится часами секасатся, чтоб припаять какую нить хреновину, которую на клей посадить секунда дела. Из сдохших паяльников наделал кучу разных жал, но все равно не везде можно достать. И чем сложней модель, тем сложнее доставать.
Интересно как делают элитные производители? Не верю, что везде только пайка. Сами они вряд ли сознаются. Может у кого ломалась модель и видел то чего видеть нельзя))
В общем вопросов много, жду мнений
Re: Латунь, паять или клеить?
Повідомлення Eisenbahn_H0 » 11 березня 2017, 00:04
Не знаю чем-как-и что соединяют буржуи. Может уверения, что модель — 100%-ная пайка и рекламный трюк, а, может, так и есть.
Только химия — она такая штука, которая не стоит на месте. Вспомните, сколько лет 40 назад было разновидностей клея — дедовские столярный и силикатный, БФ и крахмальный клейстер. А, ну да, был еще дихлорэтан для «склейки» оргстекла и полистирола.
Не думаю, что за 40-50 лет существенно изменились технологии пайки (микроэлектронику и прочие «космосы» в счет не берем — это совершенно другое дело и другие финансы на разработку).
А уровень детализации моделей, за это же время, сами знаете насколько изменился в лучшую сторону.
Берем, к примеру, кабину машиниста с кучей всяких крантиков, вентилей, труб, манометров и т.п.
Что-то мне кажется, что там без склейки мелочевки не обошлось. Тем более, какой смысл? Если жалом паяльника туда не подлезешь — то мизинцем, тем более, не подобраться. Не думаю, что какой-нить фанат латуни решится там (у модели за эн-килоденег) поковыряться иголкой или зубочисткой, чтобы проверить пайка там или склейка. Не. ну было бы желание, конечно!.
В технике и технологиях сейчас глобальные тенденции такие — то, что раньше только варилось и паялось сейчас в ряде случаев клеится. И не столько с целью удешевления, сколько с целью получить лучший результат в конечных детали-узле-изделии.
Сейчас для бытового использования продаются клеи с прочностью на разрыв 5 ТОНН на кв.м , а что там творится в оборонке и космосе? Можно только догадываться.
ОФФ
Если ничего не пропустил за последние пару десятков лет, то самым сильным по многим показателям «клеем» является «клей пауков», из которого они вьют свои паутинки и «цепляют» к различным основаниям.
Сорри, за многа букаф.
Как и чем приклеить латунь к латуни? Как соеденить небольшие части латуни?
Сломалась часть латунной люстры, как исправить? 
Автор вопроса
Android6233

Ответы:
Eсли с пластификатором, то прекрасно приклеит латунь к дереву. латунь перед приклейкой зашлифовать 40-ым, 50-ым номером и обезжирить ацетоном.
Нaличие пластификатора легко проверить, замешайте небольшое количество и дайте застыть на бумажке пару суток, если 1-2мм слой гнется без растрескивания то можно клеить
Возникла мысль. Задача приклеить или вклеить? Так как если именно вклеить, то появляются разные варианты. Можно вставить петли прямо в дерево на клею. Бормашинкой тонким диском прорезать в дереве пазы и вставить туда петли. А если у петель края заточить елочкой, а паз сделать чуть короче, то конструкция вообще получится неразборная, скорее сам футляр хрустнет. Еще вариант, попроще в изготовлении. В дереве фрезеруется плоская выборка, куда бы довольно плотно ложилась петля (углы дорезать стамеской или ножом). Причем края выборки чуть скошены на манер ласточкиного хвоста. А у петель торцы тоже чуть скошены напильником. Держаться такая конструкция будет, конечно, хуже чем воткнутая прямо в дерево, но нагрузка на клей все равно окажется ощутимо меньше чем при простой накладке петли на дерево.
Пайка – один из способов получения неразъемного соединения. Осуществляется она путем введения между двумя элементами расплавленного припоя. А значит, температура плавления последнего должна быть несколько ниже, чем у материалов основных деталей. С помощью этого процесса можно соединять между собой разнородные металлы, и в некоторых ситуациях это бывает единственно возможным способом крепления.
Многие отождествляют такое соединение металлов со сваркой, однако общим у них является только лишь конечный результат. Суть же совершенно иная. Самое главное их отличие заключается в том, что при сварочных работах происходит расплавление основного материала. В пайке же плавится только лишь металл-связка, так что полностью сохраняется целостность обрабатываемых деталей. Благодаря этому появляется возможность работать с довольно мелкими элементами, не переживая, что они деформируются, да и структура со свойствами у паяемых материалов останутся прежними. 
Однако стоит учитывать, что по сравнению с той же сваркой соединение будет менее прочным. Это обусловлено мягкостью припоя, если же речь идет о латунных изделиях, то данный материал при воздействии высоких температур выделяет цинк, и шов получается более пористый, что также негативно отражается на прочности сцепления. Да еще и играет роль расположение элементов, так пайка встык достаточно ненадежна, лучше делать внахлест.
Сегодня именно пайка занимает одну из лидирующих позиций в создании неразъемных соединений, уступая место только лишь сварке металлов. Так, электронщикам, которые вынуждены работать с довольно хрупкими микросхемами, очень трудно себе представить свою профессию без участия в ней этого процесса. Кроме того, паяные соединения очень актуальны и в электрике, если необходимо нарастить либо просто соединить провода. 
Также таким способом осуществляется соединение медных труб в холодильниках, теплообменниках и других установках. Очень часто ее применяют для крепления пластин, сделанных из твердых сплавов к режущему инструменту. Еще можно присоединить тонкостенные детали к толстому листу. Кроме того, иногда с помощью лужения осуществляют антикоррозионную обработку. В общем, сфера применения довольно обширная.
Пайка может быть высоко- либо низкотемпературной. В первом случае соединение получается более надежным, плюс у него повышенная термоустойчивость (это связано с тем, что припои для этого типа обработки имеют большую температуру плавления). Таким образом, детали после подобного воздействия могут работать при куда более высоких температурах по сравнению с деталями, соединенными вторым способом. Однако такой вид имеет и свои недостатки, так как речь идет о чрезмерно высоких температурах, то осуществить данный процесс простым подручным паяльником не удастся. Для него необходимо специальное оборудование, что в значительной степени усложняет работу.
Пайка латуни
Латунь как материал известна достаточно давно. Хорошие физические и химические свойства позволили ей получить широкое распространение. У латунных деталей тоже периодически возникают дефекты (трещины, отверстия, изломы).Эти проблемы можно решить с помощью пайки.


Чтобы результат получился высокого качества необходимо хорошо знать состав латуни, физические и химические характеристики, каким образом проводить пайку, какие припои и флюсы применяют для проведения таких работ.
Основные сведения о латуни

Латунь по своему составу бывает двойной или многокомпонентной. Всегда её основу составляют два металла: медь и цинк. В этом сплаве цинк выполняет функции основного легирующего компонента. Для придания различных свойств в её состав добавляют различные металлы: олово, свинец, марганец. Поэтому очень важно бывает знать, с каким составом латуни приходится работать. Это необходимо, чтобы определить условия и специфику пайки. Современная латунь классифицируется по следующим показателям: В зависимости от химического состава:
- Двухкомпонентные сплавы. В его составе присутствует только два металла цинк и медь. Процент содержания каждого может быть различным. Такой тип маркируется заглавной буквой русского алфавита «Л» и числом. Число указывает, какой процент меди содержится в сплаве. Например, марка Л85 — в этом сплаве 85% меди и остальные 15% приходится на долю цинка.
- Многокомпонентные. Их ещё называют специальные. Такие сплавы содержат большое количество добавок. Они маркируются двумя заглавными буквами и цифрами. Например, марка ЛА77-2. Она указывает, что состав включает 77% меди, 21% цинк и 2% алюминия. Поэтому очень часто специальные латуни получают своё название в зависимости от названия легирующего элемента с самым высоким процентом (алюминиевые, оловянные, никелевые, марганцевые и так далее).
По степени и качеству обработки:
- Деформируемые. К ним относится латунь в виде проволоки, круглая трубка, лист и лента.
- Литейные. Это арматура, готовые изделия, сделанные из латуни.
По содержанию цинка в сплаве:
- Если содержание цинка находится в пределах от 5 до 20%, то такой сплав именуется красной латунью (томпак).
- Если это процент колеблется от 21% и достигает 36%, такая латунь называется жёлтой.
Эти свойства определили обширный круг применения латуни.
Применение латуни
Кроме перечисленных положительных свойств, латунь очень долговечный и надёжный сплав. Латунь применяется в следующих областях:
- Изготовление трубопроводной арматуры (переходники, вентили, трубы).
- Сантехнических устройств (краны, смесители умывальники)
- Мебельной фурнитуры (руки, защёлки, замки, декоративные накладки).
- Производство электротехнических деталей.
- Производство сувениров.
- Производство посуды.
- Художественное литьё.
- Производство ювелирных изделий. Ювелиры в основном применяют двухкомпонентные сплавы. Это может быть: желтая, красная, зелёная или золотистая латунь.

Припои и флюсы: классификация и методы выбора
Для получения хороших результатов пайки обязательно применяются добавки в виде флюсов и различных припоев. Припоем называется определённый металл, который после его расплавления проникает в металлы, подготовленные для пайки.
Только в крайнем случае, если паяют детали, на которых не лежит большой ответственности за весь агрегат, и нет высоких требований к прочности, применяют обычные сплавы олова со свинцом. Современные припои классифицируются следующим образом:
- По температуре плавления. Они бывают мягкие с температурой плавления достигающей 400°C; полутвёрдые с температурой плавления олова и твёрдые. Температура плавления твердых припоев превышает 500 °C.
- По типу расплавления. Припои, которые расплавляются в процессе пайки полностью или частично.
- По способу получения припоя. Производятся готовые припои, и припои которые образуются в процессе пайки. Такая пайка называется контактно – реактивная.
- По перечню химических элементов, добавленных в состав. Таких элементов применяется достаточно большое количество. От распространенных металлов цинка, олова, алюминия, до редкоземельных металлов галлия, индия, палладия.
- По технологии изготовления припоя. Они бывают: проволочные, штампованные, катанные, литые измельчённые.
- По виду припоя. Их производят в виде проволоки, готового порошка, в виде ленты и отдельных листов, в форме таблеток и готовых к применению закладных деталей.
- По способу образования флюса. Припои делятся на две большие категории: флюсуемые и так называемые самофлюсующиеся.

Припои, так же как и латунь, маркируются заглавными буквами и цифрами. По маркировке можно определить для какой латуни предназначен конкретный припой. Например, если необходимо спаять деталь из латуни, в которой большой процент меди, то предлагается использовать припой марки ПСр12 или ПСр72. Этот припой в своём составе содержит большой процент серебра. Если в латуни присутствует большой процент цинка, то целесообразно использовать припой ПСр40. Поэтому, чтобы получить надёжное соединение после пайки, необходимо понимать, какие нагрузки возлагаются на ремонтируемую деталь. Если деталь стационарная и не несёт больших вибрационных нагрузок (например, элементы сантехники) можно смело применить припой мари ПМЦ. Если же необходимо обеспечить прочное соединение применяют специальные твёрдые припои, такие как L-CuP6. Этот припой имеет очень высокую температуру плавления — 730 °С. Чтобы правильно выбрать марку припоя, можно воспользоваться следующим методом:
- Определить температуру плавления деталей, которые планируется спаять.
- Уточнить коэффициент температурного расширения. У латуни, которую планируется паять и припоя он должны быть очень близким.
- После пайки припой не должен снижать механические характеристики отремонтированной детали.
- Припой должен образовывать с основной латунной деталью гальваническую пару. Если этого не обеспечить будет быстро происходить процесс коррозии.
- Свойства припоя должны соответствовать всем техническим и эксплуатационным характеристикам.
- Припой должен обеспечивать в процессе пайки хорошую смачиваемость основной детали.

Флюсом называют специальное вещество, которое позволяет подготовить поверхность металла, то есть, снять с неё образующийся налёт окисла, жирные и водяные пятна. Без применения флюса качественно спаять латунную деталь невозможно. Флюсы подбираются в зависимости от химического состава латуни. Опыт показывает, чтобы качественно спаять детали из распространенных марок латуни ЛС59 и Л63 достаточно иметь флюс, состоящий из хлористого цинка, растворённого в борной кислоте. Если необходимо спаять латунь, в составе которой имеется свинец и кремний (например, марка ЛКС80), то необходим флюс, имеющий соединения фтора и калия. Их также растворяют в борной кислоте, или буры. Подобный флюс для пайки можно приготовить и в домашних условиях, используя соответствующие элементы в требуемом процентном соотношении. Сегодня промышленность предлагает готовые флюсы для паяния латуни. К ним относятся: флюс «Бура»; флюсы ПВ-209 и ПВ-209Х.
Способы пайки
Процесс паяния латуни обладает определённой спецификой. Латунь нагревается и происходит испарение элементов горячего цинка. В этот момент образовывается оксидная плёнка, которая достаточно сложно удаляется с поверхности детали и тем самым ухудшается качество пайки. Обычно латунь паяют двумя способами: с помощью паяльника и с помощью специальной горелки
Пайка с помощью паяльника

Чтобы качественно спаять латунь паяльник должен обладать мощностью не ниже 1000 Вт. Такой паяльник обеспечит необходимую температуру нагрева самих деталей и припоя. Она должна равняться 500ºС и выше. Низкотемпературная пайка латуни возможна только в том случае если в ней имеется высокий процент содержания меди. Наиболее удобным является паяние с помощью паяльной станции, которая имеет регулировку температуры жала паяльника. Такая регулировка позволяет установить оптимальный режим нагрева. Дело в том, что во время паяния необходимо избегать ненужного перегрева зоны паяния. Оптимальной считается температура нагрева жала паяльника до 350°С.
Пайка с применением газовой горелки

Поставленную задачу по паянию латуни можно решить, применяя небольшую горелку. Латунную деталь размещают на любом жаропрочном материале, он должен выдерживать высокие температуры. Для этих целей применяют асбестовые пластины. Детали, которые необходимо спаять, размещают на этой пластине и совмещают друг с другом. Подготовка к паянию такая же, как и при паянии паяльником. Далее припой нарезают в виде мелкой металлической крошки или стружки и посыпают ею стык деталей. Затем регулируют величину пламени горелки, и подводят его в зону паяния. Сначала необходимо произвести не сильный разогрев участка паяния, чтобы произошло прихватывание припоя к поверхности латуни. После этого приступают к полному нагреву до тех пор, пока на поверхности латуни не появится характерный красный цвет. При правильно отрегулированной горелке температура в зоне паяния достигает 700 °С. После остывания необходимо удалить наплывы и остатки флюса.
Итак, чтобы получить добротные результаты пайки латунных деталей необходимо правильно подобрать припой. Следить за чистотой стержня паяльника и степенью его прогрева. Ни когда не стоит начинать пайку, если паяльник не нагрелся до требуемой температуры. Тщательно подготовить поверхности латунной детали, которые планируется спаивать (протереть от грязи и пыли и обезжирить). Внимательно следить за степенью нагрева рабочей зоны паяемых деталей.