Калитка своими руками: деревянная, металлическая. Как приварить профильную трубу к круглому столбу
Застройка на загородном участке, который только что приобретен, начинается обычно из сооружения забора. Забор необходим, прежде всего, для обозначения периметра участка, а также для того, чтобы скрыть от любопытных посторонних глаз территорию. Постройка забора является достаточно простой задачей, однако в процессе его возведения могут возникать те или иные вопросы, такие как, из чего будет забор, какие лучше столбы, как приварить лаги к столбам и так далее.

Столбы могут быть из труб круглого сечения или прямоугольного, а лаги в любом случае лучше брать прямоугольные, тогда способ соединения их со столбами может двух вариантов. При прямоугольных трубах лаги привариваются по плоскости. Если же столбы круглые, то на них необходимо наварить площадки из кусков уголка или швеллера, а затем уже поперечины. Процесс приваривания лаг к столбам сводится в таком случае к выполнению угловых швов в горизонтальном, вертикальном или потолочном варианте. В принципе можно приварить прямоугольные лаги непосредственно к круглым столбам, но это вызовет дополнительные сложности в процессе работы, а также повышенный расход электродов.
Техника выполнения горизонтальных сварочных швов соединения столб-лага
- Сваривание горизонтальных угловых швов отличается той особенностью, что жидкий металл с вертикальной плоскости столба стремиться стекать на лагу (нижнюю плоскость). Поэтому сварку такого шва рекомендуется производить «в лодочку», располагая свариваемые детали таким образом, что бы шлак не имел возможности затекать на плоскость перед дугой (рис. а).
-
Однако в нашем случае установить свариваемые детали в нужное положение не получится, поэтому при сваривании углового шва столба и лаги, нижняя плоскость, которой располагается горизонтально, возможно непроваривание одной из кромок или вершины угла. Непровар может образоваться на плоскости лаги, если сварку начинать с вертикальной плоскости столба, так как жидкий металл в таком случае стечет на недостаточно прогретую поверхность лаги. Поэтому сваривание лаги следует начинать с зажигания дуги на нижней плоскости лаги в точке А, а движение электрода выполнять в соответствии с рис., б.

- Электрод необходимо держать с углом в 45° к горизонтальной поверхности лаги, производя легкие наклоны его в процессе сваривания поочередно к одной и другой плоскости (рис., в). Шов выполняется однослойным, для более прочного соединения можно варить в два слоя или больше. При сваривании многослойного шва сначала необходимо наложить узкий валик электродом с диаметром 3-4мм, что бы обеспечить провар корня.
Как приварить лаги к столбам или закрепить кронштейнами
Строительство деревянного забора не вызывает трудностей: с помощью гвоздей и саморезов можно скрепить все – прожилины, штакетник, доски, навесить ворота и калитку. Именно так и поступают, когда длина забора невелика, и он носит декоративный характер, например, при ограждении палисадника.
Чтобы сделать забор вокруг участка, также используют материалы более долговечные — например, кирпич или металл. И в этом случае всегда возникают трудности крепления элементов забора друг к другу. Как приварить лаги к столбам? Можно ли обойтись без сварки? Какие бывают кронштейны и можно ли изготовить их своими руками? Как обеспечить правильное расположение прожилин?
Как приварить прожилины?
Рассмотрим варианты крепления прожилин из профильной трубы 40х20 мм к столбам из разного материала. Это сегодня самый популярный способ построить забор быстро и с наименьшими затратами. Правильно закрепите лаги для забора, заполнить пространство между столбами уже не составит труда. Для этого обычно используют профнастил разного размера и формы волны.

- Вариант, когда прожилины идут сплошной линией по всему забору. Сколько их – определяется высотой ограждения. Нижние лаги крепят в 30 см от земли, верхние в 30 см от верха листа. При высоте более 2-х метров рекомендуется дополнительная прожилина посередине. Лаги прижимают струбцинами к столбам из профильной или обычной металлической трубы, уровнем проверяют горизонтальность и приваривают. Следующий отрезок профиля соединяют встык, шов не обязательно располагать на столбе. При таком способе отходов практически нет. Если столбы сделаны из другого материала (асбестоцементная труба, бетон), то прожилины крепят к заранее закрепленным на столбах кронштейнам или полосам металла. Установка таких столбиков – дело хлопотное. Надо чтобы кронштейны находились на одном уровне. Другой способ – изготовить хомуты из полосовой стали и установить их на столбе в нужном месте.
- Секционный забор смотрится симпатичнее. Сплошная линия профнастила делится на равные промежутки столбиками, внешний вид которых должен быть безупречен. Обычно используют трубу Ø75- 100 мм или квадрат 60х60 мм и более. Прожилины в этом случае нарезают согласно расстоянию между столбами (2,5-3 м) и приваривают к столбам таким образом, чтобы после крепления профлиста или штакетника они не «выступали». Для этого учитывайте высоту волны материала.
Недостатки крепления с помощью сварки
Во-первых, надо иметь сварочный аппарат и уметь им пользоваться. Все металлические части забора красят заранее. При сварочных работах нарушается покрытие готовых изделий. Места сварки надо тщательно зачистить, прогрунтовать и покрасить двумя слоями краски. Определенные сложности вызывает установка прожилин по уровню: без помощника — трудно и лаги для забора приварить, и профлисты закрепить.
Если у вас забор открытого типа (штакетник, плетенка), то к внешнему виду сварных швов больше требований.
Крепление без сварки
Есть два способа крепления прожилин без сварки: на болты с гайками и с помощью специальных кронштейнов.
Болтовые соединения надо готовить: размечать, сверлить отверстия. Затем приходится иногда прятать головку болта. Да и не всегда это возможно.
Крепление Х-кронштейнами очень удобно.

Их выпускают несколько вариантов, но различаются они лишь аккуратностью исполнения. Это крестообразная конструкция с загнутыми в разных плоскостях краями и с отверстиями для крепления. Вертикальная часть «обнимает» заборный столб 60х60 мм, в горизонтальную кладется прожилина. После проверки правильности установки по уровню через крепежные отверстия кронштейн приворачивают к столбу, затем фиксируют прожилину. Соединение готово. Вставляется следующая прожилина, выставляется горизонтально, и процесс повторяется на соседнем столбе. Аналогично закрепляют все лаги для забора.
Удобство крепления кронштейнами
Кронштейны выпускают для наружного и внутреннего крепления к столбам, для соединения профиля по длине, с их помощью можно «повернуть» забор. Основной размер – для столбов 60х60 и прожилин 40х20, но выпускают Х-кронштейны и под другие размеры профильной трубы. Сборка производится быстро, с помощью кровельных саморезов. Так же быстро его можно снять и исправить ошибку или использовать в другом месте. Сталь 2 мм, защитное покрытие гарантируют большой срок эксплуатации, а заменить при ремонте очень просто.
Самодельные кронштейны
Сделать кронштейн для крепления лаг можно самостоятельно. Для этого достаточно сварить под прямым углом два швеллера подходящего размера и просверлить крепежные отверстия. Возможно, он не будет таким красивым, но работу свою сделает.
Полезные советы

Самое удобное сочетание размеров и материалов – это столбы и лаги для забора из профильной трубы 60х60 мм (80х80 мм) и 40х20 мм. Для них легко приобрести все монтажные элементы: крепеж, украшения, заглушки.
- Тщательно выставляйте прожилины и столбы по уровню.
- Старайтесь располагать соединительные швы на столбах, особенно в случае, когда забор не сплошной.
- Не забывайте обрабатывать сварочные швы.
- При работе с инструментами соблюдайте технику безопасности.
ИСКУССТВО
из профильной трубы, профнастила, металла, дерева, чертежи, схемы
В любом заборе должен быть вход. Для въезда машин делают ворота, для прохода людей — калитки. Их делают на каркасе из дерева или металла, заполнение подбирают такое же как в ограде или что-то оригинальное. Если вход между двух кирпичных стен, заполнение можно выбрать по своему вкусу. Причем сделать калитку своими руками не так и сложно, во всяком случае, некоторые несложные варианты.
Устройство
Калитка состоит из опорных столбов и дверного полотна на раме, которое крепится к столбам при помощи петель. Столбы могут быть кирпичные (каменные), деревянные или металлические. В кирпичные при кладке замуровывают небольшие куски толстого металла или толстый металлический прут, к которым впоследствии приваривают раму.

Необычные калитки с деревянным каркасом и оригинальным заполнением
Металлические столбы делают из круглой или профилированной трубы с толстыми стенками. Круглые трубы используют все реже: к ним сложнее приваривать, крепить что-либо. Профилированная труба при том же сечении (диагональ по сравнению с диаметром) и толщине стенки выдерживает большие ветровые нагрузки, к плоским граням проще приваривать или крепить при помощи саморезов, болтов. Поэтому именно ее все чаще используют при устройстве калиток. Еще один вариант — к каркасу из профильной трубы приварить металлический уголок. В этом случае заполнение получится как бы в рамке.

Устройство калиток с деревянной и металлической рамой одинаково
Деревянные столбы обычно используют если забор деревянный. Чаще всего столбы — это сосновый брус, обработанный защитными пропитками. Они предотвращают (или замедляют) разрушение древесины. Но бывают и такие случаи, когда столбы ставят металлические, а калитка и ограда при этом деревянные. Это потому что древесина в земле быстро сгнивает, даже после защитной обработки.
Немного о конструкции опорной рамы. Это может быть просто два столба вкопанных в землю — вариант подходит, если грунт не склонен к пучению (пески, супеси, плодородные, но не глинистые почвы).

Столбы повело. Если вверху и внизу будут перемычки (в данном случае можно сделать арку вверху), вероятность такой неприятности намного снизится
Для пучинистых грунтов (глина, суглинки) желательно чтобы столбы были соединены вверху и внизу. В таком случае вероятность перекоса калитки после зимы очень мала. Если вы не хотите делать порожек в проеме, нижнюю перемычку можно опустить ниже уровня земли (на штык–полтора). Ее надо будет тщательно покрыть антикоррозионным составом, прогрунтовать, и покрасить в несколько слоев. А еще чтобы избежать перекоса, следует закапывать столбы ниже уровня промерзания хотя бы на 15-20 см.
Каркас калитки делают из металлической трубы или деревянных брусков. Древесина используется для деревянных заборов, металл — во всех остальных случаях.
С каркасом из профильной трубы с профлистом, металлом…
Самый, пожалуй, универсальный вариант калитки — с каркасом из профильной трубы или металлического уголка. На металлическое основание можно прикрепить любой материал заполнения: древесину, листовой металл, профнастил, металлический штакетник, плоский шифер, поликарбонат, сетку-рабицу, металлические пруты, кованные или гнутые элементы… сделать комбинацию из нескольких материалов. Вариантов очень много, если хотят сделать калитку, обычно подразумевают именно квадратную трубу, а оформление подбирают в одном стиле с оградой.

Каркас из профильной трубы. Заполнение — холодная ковка и древесина
Размеры и материалы
Для калитки со сплошным заполнением (древесины, листовой металл, профлист и т.д.), для столбов берут профилированную трубу сечением 60*60*3 мм. Более толстые стенки брать можно, более тонкие — лучше не надо. Для рамы обычно используется прямоугольная труба 40*20*2,5 мм. Прочности этой трубы достаточно для средних ветровых нагрузок. При небольших ветровых нагрузках можно стенку взять 2 мм, но варить будет сложнее. Все что тоньше 2,5-3 мм сваривать надо в особом режиме и это далеко не просто. Если ветра более сильные, можно или увеличить толщину стенки, или использовать прокат большего сечения: 40*30 или 40*40, даже 40*60.
Высота калитки с верхней перекладиной обычно около двух метров, без перекладины — от 1,2 м. Низкие обычно делают во внутренних заборах, разграничивающих участок или в полупрозрачных невысоких наружных оградах. Для глухих высоких заборов из профлиста, древесины, плоского шифера более характерна высота на уровне забора. Ширина калитки — минимальная 90 см, оптимальная 100-110 см.
Еще стоит поговорить о том, на какую глубину закапывать столбы. Стандартное решение — на 15-20 см ниже глубины промерзания. Исходя из этого числа и высоты калитки изготавливают столбы.

Дополнительные укосины увеличивают жесткость
При помощи бура в земле делают отверстие, на дно которого засыпают ведро щебня средней фракции. Потом устанавливается столб, выставляется вертикально, засыпается щебнем (можно битым кирпичом и другим строительным мусором), утрамбовывается, заливается бетонным раствором. Когда раствор наберет не менее 50% прочности (через 7 дней при температуре +20°C), можно крепить каркас к столбам. Если вы хотите сделать калитку правильно, именно так и поступайте.
Пример самостоятельного изготовления: фотоотчет с пояснениями
Ограда — из профлиста с кирпичными столбами, соответственно и калитка из профлиста. В столбы еще при строительстве замурованы металлические пластины, сваренные с трубой в середине. Решено сделать калитку с дополнительными укосинами — чтобы профлист был жестче закреплен, а также чтобы усилить зону крепления замка. Замок — старый пока, возможна замена.

Каркас калитки варим при помощи инверторного сварочного аппарата из профильной трубы 40*20*3 мм. Ставить будем»по месту», привариваясь к закладным. Отрезаем заготовки:
- две поперечины длиной от одного столбы до другого (получилось 108 см),
- две стойки — высотой 185 см.
Варим раму
Поперечины не привариваем, а только «прихватываем» к закладным пластинам — чтобы держались. Буквально по две точки сварки на место крепления. Перед сваркой второй стороны проверяем горизонтальность перекладины. Кладем строительный уровень, корректируем положение, потом прихватываем. Итак, получится, что в проеме две горизонтальные перемычки.

Прихватываем поперечины к закладным двумя точками
К установленным поперечинам привариваем вертикальные стойки. Они должны быть вертикальными — в месте соединения с перемычками угол строго 90°. Проверяем в процессе соединения, при необходимости корректируем. Еще: шов должен быть хорошим, прочным, обвариваем со всех сторон, по периметру трубы.

И с другой стороны
В результате получилась рама прихваченная к столбам. Еще раз проверяем углы, иначе потом может перекосить, калитка перестанет закрываться/открываться.
Ставим петли
Далее самый ответственный момент — надо приваривать петли. Взяли стандартные металлические петли для распашных ворот, которых полно в любом строительном магазине и на рынке. Они должны быть установлены строго вертикально, да еще обе на одной оси. Иначе калитка не будет открываться.

Калитка с каркасом из профильной трубы — устройство и размеры
Первой привариваем нижнюю петлю, множество раз перепроверяя ее вертикальность уровнем. Вторую стараемся установить на том же оси. Сначала прихватываем к закладной, проверяем и лишь потом, если все совпало, тщательно провариваем шов. Если все рассчитано правильно, петля прилегает к трубе каркаса, так что приварить труда не составит.

Петля приварена на калитку
Когда петли установлены, убираем «прихватки», которые держат калитку. Она волшебным образом теперь открывается/закрывается. Далее дело за малым — приварить укосины. Работа элементарная: отрезаем куски трубы одинаковой длины, прикладываем к предполагаемому месту установки, отмечаем мелом как надо срезать. Берем болгарку с режущим диком по металлу, отрезаем, проверяем, если надо, дорабатываем (болгаркой или напильником — в зависимости от величины «косяка»). Когда укосина «стала», привариваем ее.

Приварить укосины несложно
Аналогично довариваем усиление под замок на калитку. Для монтажа старого металлического замка вверху понадобилось приварить кусок уголка, иначе не получалось его закрепить.

Сделать калитку — это еще и приварить замок (когда покрасится, будет выглядеть лучше)
Последние сварные работы — надо закрыть открытые срезы труб, которые направлены вверх и в стороны. Если их не закрыть, в них будут попадать дождевая вода и снег, трубы начнут ржаветь изнутри, что ускорит смерть каркаса. Сварка на этом этапе не обязательна, можно заделать силиконом или найти пластиковые крышки подходящего размера.
Финишные работы
Это все. Калитку почти сделали. Далее — стандартные работы по металлу — шлифовка, грунтовка, покраска каркаса и последним этапом — крепление заполнения. В данном случае оно ничем не отличается от монтажа профлиста на забор.
На УШМ (болгарку) ставим наждачный круг по металлу, зачищаем все места сварки, убирая ржавчину и т.д. Кстати, делать все это удобнее когда калитка стоит на месте. Если ее снять, работать будет не так удобно, придется ее переворачивать, ходить вокруг нее кругами…

Калитка после грунтовки
Чтобы каркас калитки долго не облезал, обработаем его преобразователем ржавчины, потом грунтовкой. Далее можно крепить профлист. Его надо отрезать по размеру, примерить.
А это уже конечный результат: решили сделать калитку, сделали…
Однозначно придется где-то подрезать, чтобы все открывалось. Поэтому для начала отрезанный лист крепим буквально на четыре самореза — по углам, наносим отметки — где что подрезать, снимаем, отрезаем, снова примеряем. Когда добились нормальной работы, можно крепить «на века».
Деревянная калитка для дачи
Заборы на дачах редко представляют собой неприступную преграду. Обычно это не слишком высокие деревянные заборчики. Для такой ограды имеет смысл сделать калитку из дерева. Есть совсем простая, без затей. Нужны будут только сухие доски (при условии, что столбы уже есть).
Если нет деревообрабатывающих станков (рейсмуса, фрезера), проще купить обрезную доску нужных параметров. Ширина/толщина досок произвольная, как и расстояния между планками. Чаще всего используют сосновую доску шириной 6-10 см и толщиной около 2 см, расстояние между планками — 2-6 см. Можно и больше, и меньше — зависит от желаемой степени «прозрачности».

Один из самых распространенных вариантов
Доски желательно иметь сухие. Камерой сушки вряд ли кто будет использовать, но выдержанные пару лет или хотя бы полгода-год (влажность порядка 25%) — это уже отлично. Чтобы древесина дольше не разрушалась, ее необходимо обработать защитными пропитками. Сейчас есть составы, которые защищают даже древесину, которая лежит на земле (защитные пропитки для дерева, находящегося в непосредственном контакте с землей). Но некоторые из них придают древесине посторонний оттенок (чаще всего зеленоватый, оливковый). Если калитку собираетесь красить, это не страшно. Если же собрались использовать светлый лак, обратите внимание на этот момент.
Простая садовая калитка
Это самая простая калитка которую может сделать обычный человек, не плотник. Если вы умеете пилить, держать в руках молоток, забивать гвозди, все получится. Ничего более сложного делать не придется.
Берут две планки или два бруса (параметры зависят от веса калитки). По длине они равны ширине будущей калитки. Эти бруски укладывают поперек. Расстояние между ними — немного меньше высоты калитки. Имеет смысл расположить их на том же расстоянии, как и тетивы на прилегающем заборе (как на фото выше). Тогда калитка будет смотреться частью ансамбля.

Устройство деревянной калитки
Обработанные и высохшие доски-штакетины выкладывают с заданным расстоянием на поперечины. Чтобы выдержать расстояния было проще, можно использовать обрезки одинаковой длины, проложив их между досками (можно и спичечный коробок, если вас устраивают его размеры). Берем гвозди (два на планку вверху и два внизу) и крепим доски к каждой поперечине.
После того как все планки прибиты, переворачиваем полотно калитки, примеряем укосину, очерчиваем линии, по которой надо укосину обрезать. Ножовкой отпиливаем лишнее, ставим на место, крепим — по два-три гвоздя с обоих сторон. Теперь крепим каждую доску к укосу. Это придает калитке дополнительную жесткость.

Как сделать простую калитку из дерева для дачи
Петли выбираем металлические, можно — амбарные. Они есть небольших размеров, как раз для дачных калиток. При желании, крепят их к лицевой части калитки — они придают некую изюминку. С таким же успехом можно их закрепить и с тыльной стороны.
Как сделать калитку из досок: правильная конструкция
Выше описан простой садово-дачный вариант, но есть конструкция посложнее и понадежнее. Тут потребуются минимальные плотницкие навыки: собирается она на соединение шип/паз. Эта деревянная калитка состоит из двух реек обвязки большей толщины, двух перекладин (верхней и нижней) и подкоса. Толщина верхних перекладин и штакетин (вертикальных планок) одинаковая, а толщина реек обвязки в три раза больше (толще можно, тоньше — нет). Например, штакетины, перекладины и укос имеют толщину 20 мм, рейки обвязки — 60 мм.

Как сделать деревянную калитку с каркасом
В рейках обвязки вырезается паз, на концах перекладин — шип. Соединение промазывается столярным клеем, зажимается в тиски. Укос можно установить также — на шип и паз, но он получается сложной формы, приходится на соединение. Поэтому чаще его просто крепят на гвозди — так проще. После того как рама собрана, прибивают штакетины. Их можно прибивать со стороны двора или со стороны улицы. Вместо гвоздей можно использовать болтовые соединения, в этом случае крепеж служит еще и украшением. Имеет смысл поставить нержавеющие или бронзовые заклепки.
Фото красивых калиток
Сделать калитку не обычную, а красивую — это не так уж и сложно. И далеко не всегда для этого требуются дорогие материалы. Что всегда необходимо — это фантазия. Тогда даже велосипед, лопата, сучок или кирка — материал для эксклюзивного дизайна.


Для домов в современном стиле калитки нужны соответственные

Из самых разных материалов… даже из сучков

Древесина и кованные элементы — беспроигрышная комбинация

Главный компонент — фантазия

Трафарет изменяет даже самый простой забор

Сделать пару вырезов в досках… оригинальная деревянная калитка готова!

В гости к сказкам

Велосипед, колеса, лопата — все материалы для изготовления калиток

К забору из евроштакетника

Небольшой фрагмент — кот из фанеры…

Оригинальный дизайн… со стороны двора

Даже калитка из профнастила может быть оригинальной
Калитка из профильной трубы своими руками
Калитка является неотъемлемой частью ворот и забора на загородном участке. Так как через нее очень большая проходимость, она должна быть сделана из прочных и долговечных материалов. Например, сегодня большой популярностью пользуется калитка из профильной трубы. Такая дверь прослужит не один год. Более того, в комбинации с другими материалами, профильная труба отлично комбинируется. В этой статье рассказываются некоторые особенности того, как сделать всю работу своими руками.

Достоинства калитки из профильной трубы
Можно выделить несколько положительных сторон конструкции калитки из профильной трубы, которая сделана своими руками. Среди всего прочего, выделяются такие плюсы:
- Стоимость исходного материала вполне постижима для каждого дачника.
- Продолжительный эксплуатационный срок готовой конструкции.
- Очень просто сделать и установить.
- Конструкция из профильной трубы достаточно надежная.
- Всегда есть возможность разнообразить дизайн, например, использовать элементы ковки.
Необходимые материалы

Перед тем как сварить калитку необходимо собрать весь необходимый инструмент и материал. Так, вам потребуется следующее:
- Столбы в качестве опор. Длина столба опоры определяется исходя от высоты двери. Также учтите, что до 1 м максимум столб будет заглублен в грунт. Можно использовать ту же профильную трубу сечением 60×60 мм.
- Профильная труба для изготовления каркаса. Для каркаса используется преимущественно труба сечением 20×40 мм.
- Металлические уголки с соотношением сторон 40×40 мм. Они необходимы для перемычек.
- Металлические петли для установки.
- Краска и грунтовка для окрашивания каркаса.
- Замок, ручка и другая фурнитура.
- Необходимые строительные материалы для бетонирования столбов опоры, а именно песок, щебень, цемент и тому подобное.
Что касается инструментов, то заранее подготовьте такой комплект:
- Болгарка для выполнения среза профильной трубы и шлифовки при помощи специального шлифовального круга.
- Сварочный аппарат.
- Строительный уровень или отвес.
- Рулетка.
- Лопата.
Технология изготовления

Перед тем как сварить калитку из профильной трубы необходимо разобраться с последовательностью технологического процесса. Он состоит из следующих этапов:
- Сделать чертеж будущей калитки.
- Согласно проекту, подсчитывается и закупается необходимый материал.
- Разметка материалов, а также распил.
- Установка столбов опоры.
- Сварка каркаса из профильной трубы.
- Установка петель, диагоналей для прочности.
- Грунтовка и покраска калитки.
- Обшивка каркаса из профильной трубы.
- Декорирование (по желанию).
Это основные этапы изготовления калитки из профильной трубы. Теперь в деталях рассмотрим некоторые из них.
Проектирование и чертеж

Чтобы знать какой расход материала будет, следует сделать чертеж. Можно воспользоваться уже готовыми или разработать свой, индивидуальный. На этом этапе важно выполнить все измерения в точности иначе после закупки материала что-то исправить будет сложно. В худшем случае придется докупать материал или останется лишний.
В первую очередь определите конкретные размеры будущей калитки из профильной трубы. При этом учитывайте некоторые факторы. Например, чтобы визуально все смотрелось лучше, верхний уровень калитки должен совпадать с общим уровнем забора (но это необязательно).
Что касается ширины, то оптимальной находится в пределах от 900 до 1200 мм. Сделать такой чертеж сможет любой. Важно знать исходные материалы. Также за основу можно воспользоваться схемами, приведенными в этой статье.
Свариваем каркас

На следующем этапе приступаем к сварке каркаса из профильной трубы. Для этого необходимо согласно проекту, отрезать профильную трубу по размерам. Выложить отрезки на ровной горизонтальной поверхности. Чтобы места стыковки профильной трубы смотрелись красиво, срежьте края на 45°.
Далее необходимо прихватить все элементы каркаса друг с другом. Но не стоит сразу все обваривать. Рекомендуется проверить конструкцию на диагональ, а также нет ли пропеллера. Для большей жесткости каркаса обязательно привариваются поперечины. Они могут быть расположены по диагонали или поперек калитки, то есть параллельно верхней и нижней планке.
На этом этапе также стоит приварить специальную коробку для установки замочного механизма. Это на тот случай, если замок будет врезной. Если навесной, то на калитку из профильной трубы следует приварить петли.

Важным этапом является шлифовка изделия. Так, шлифовальным кругом и болгаркой зачистите все сварные стыки. Также стоит устранить с поверхности конструкции все возможные заусеницы и дефекты.
Покраска каркаса калитки
Когда калитка полностью сварена и зашлифована, наступает очередной этап – покраска. Сперва, на профильную трубу наносится специальная грунтовка. Она обеспечит качественную адгезию краски с полотном. Распределять краску можно при помощи пульверизатора или обычной кисточкой.
Совет! При покраске не допускайте образования потеков. Лучше нанести краску в два слоя, чем пытаться все перекрыть ровно за один раз толстым слоем краски. В таком случае потеков практически не избежать.
Монтаж

Теперь наступила очередь установки калитки. Стоит заметить, что при сварке каркаса обязательно привариваются петли. Они также покрываются краской. Также следует произвести установку столбов опоры. Обычно для этой цели используется профильная труба сечением 60×60 мм. Длина такого столба должна быть такой, чтобы в землю углубить его до 700 мм, максимум до 1000 мм. Этой глубины будет достаточно, чтобы калитка и вся конструкция в целом была устойчивой.
Совет! На нижнюю часть столба опоры рекомендуется приварить элемент из листового металла, своего рода подошву. Так, столб будет более устойчивей и его будет легче выставить по уровню.
Все замерив и выкопав ямки для установки столбов, выставляете опоры строго по вертикали. При этом проверяйте вертикаль со всех сторон. Временно установив распорки, можете приготовить бетонную смесь и залить яму.

Когда бетон полностью застыл необходимо продолжить работу, а в частности, по привариванию навесов. Это важный и ответственный этап. Для этого вам потребуется помощь. Приложив калитку к столбам, так как она и будет висеть, ставите отметки, где будут привариваться навесы. Так как первая их часть уже приварена на дверях, остается приварить навесы к столбу. После этого шлифуете специальным кругом и болгаркой сварочный шов. После покрываете столбы грунтовкой и также красите.
Обшивка
Один из последних этапов работ – обшивка каркаса. Для этого можно использовать профилированные листы металла, которые используются для стеновой обшивки. Профнастил подбираете по цвету к забору. Также стоит подобрать подходящий крепежный элемент. Например, крепить профнастил к профилю при помощи метизов или специальных заклепок. В случае метизов, обязательно подберите шляпки по цвету профнастила.

Приложив лист к каркасу, просверливаете отверстия по всему периметру с шагом около 200 мм. При этом отверстия делаются в нижней волне. В завершение просто прикручиваете профнастил к каркасу и все. Вам остается только повесить калитку из профильной трубы.
Установив калитку на свое место, вам необходимо проверить ее на предмет открывания и закрывания. Если все работает, устанавливаете замок и ручку. Также по желанию можно использовать декор. Например, купив готовые элементы ковки, привариваете к конструкции.
Совет! Приваривать декор следует на этапе изготовления каркаса. После покраски лучше уже ничего не приваривать.
Заключение
Итак, мы рассмотрели с вами вопрос о том, как сделать калитку из профильной трубы. Что касается изготовления ворот, то принцип тот же самый. Мы надеемся, что этот материал поможет вам разобраться во всем самостоятельно. Также, можете оставлять комментарии, если уже имеете собственный опыт.
Как приварить петли на ворота
Монтаж ворот — сложный и кропотливый процесс. От правильности его выполнения зависит плотность прижима створки, надежность конструкции. Одним из ответственных этапов является установка поворотных элементов. До того, как приварить петли к воротам, необходимо подобрать соответствующую модель и адаптировать ее согласно характеристикам готовой конструкции
Выбор и подготовка петель
Для относительно небольшой створки массой до 200 кг подойдут обыкновенные цилиндрические петли. Количество на одну сторону – от 4-х и более. Важно правильно рассчитать нагрузку. Для поворота штифта в заводских моделях предусмотрен подшипник. Если его нет – нужно установить стальной шарик.

Суть модернизации заключается в увеличении площади контакта петлевой группы с плоскостью ворот и опорных столбов. Для этого нужно сделать следующее.
- Выбор платиков. Это пластины, обеспечивающие надежное крепление петли к полотну.
- Размер пластин зависит от массы створки. Толщина должна быть не менее 3 мм.
- Длина платиков не должна препятствовать нормальной работе створки.
По завершении этого процесса можно приступать к сборке конструкции.
Методика крепления к воротам
Петли привариваются на готовую створку. Они должны фиксироваться на опорной раме, запрещен монтаж на металлические листы обшивки. Оптимальный вариант сборки — при установленных опорных столбах. Могут возникнуть сложности с фиксацией ворот в рабочем положении. Для этого можно использовать дополнительные подконструкции.

Рекомендации по установке петлевой группы:
- зазор между опорной стойкой и рамой створки – до 5 мм;
- предварительно делается разметка с учетом того, что петли должны находиться на одной оси;
- часть петлевой группы со штифтом располагается снизу, его направление – вверху;
- сначала делается пробное приваривание максимум на три точки, рекомендуется начать с нижней петли;
- после этого проверяется правильность работы ворот – они должны свободно открываться, закрываться, контролируется зазор, отсутствует самопроизвольное движение створки независимо от ее положения;
- окончательная сварка пластин по периметру, после остывания – удаление окалины и очистка поверхности.
Со временем створка может просесть или поменять свое положение. Если зазор не компенсирует это — необходимо переделать монтажные узлы. Для решения подобной проблемы рекомендуется применять петли с функцией регулировки.
Материалы и инструменты
Для качественного выполнения работы потребуются профессиональные инструменты. Сварочный аппарат может быть любой, важно, чтобы он обеспечил достаточную мощность для формирования дуги. Это зависит от толщины металла и диаметра используемых электродов.

Помимо сварочного аппарата потребуются такие инструменты и расходные материалы:
- защитная маска сварщика;
- измерительный инструмент: линейка, рулетка, строительный уровень;
- смазка для петель – солидол или аналогичный ему по свойствам состав;
- болгарка потребуется для зачистки сварочных швов и демонтажа неправильно установленной петлевой группы.
Опорные столбы лучше всего сделать из профильной трубы квадратного или прямоугольного сечения. Это обеспечит надежность конструкции и облегчит процесс монтажа полотна.

Рекомендации по установке
Надежность ворот напрямую зависит от соблюдения правил технологии их монтажа. Сначала крепятся опорные столбы. Если полотно будет изготавливаться самостоятельно – габариты рамы определят только после первого этапа. Важно помнить о технологическом зазоре.

В нижней части расстояние до поверхности грунта должно быть не менее 100 мм. Это нужно для компенсации возможного проседания конструкции. В качестве материала обшивки можно использовать профнастил. Для надежной фиксации профнастила привариваются дополнительные ребра жесткости. Дополнительно можно предусмотреть небольшую калитку. Альтернатива – сделать ее отдельно, если позволяет ширина монтажного проема.
После приваривания петель поверхность зачищается от ржавчины, наносится слой грунтовки и краски. Во избежание посторонних звуков при открывании шарниры смазываются солидолом.
В качестве примера рекомендуется посмотреть видео о профессиональном приваривании петель на ворота:
Как правильно сварить калитку самому из трубы
На любом участке всегда есть несколько калиток: входная, запасной выход, проход к соседу, вход в вольер-птичник… Даже вход в теплицу – это тоже своего рода калитка.
 Калитка — это лицо вашего участка
Самый популярный способ изготовить калитку – сварить из профильной трубы раму-каркас и обшить каким-нибудь материалом. У этой конструкции много достоинств:
- Прочность и надежность. Это немаловажно – калитка работает постоянно, открывается и закрывается десятки раз в день.
- Небольшая стоимость.
- Большой срок службы.
- Многообразие форм и расцветок используемого материала позволяет сделать калитку в любом стиле: «глухую» из профнастила, с орнаментом из кованных или готовых элементов декора, прозрачную из сетки рабицы или решетку из трубы меньшего сечения. Многим нравится дизайн под старину.
- Простота изготовления и установки. Это вопрос не праздный. Жизнь в частном доме учит хозяина делать почти все своими руками. Инструментов он накопил много, и вызывать профи ради пустяшного дела не станет.
Умение изготовить прочную раму-каркас пригодится вам всегда. Она служит основой для многих конструкций, поэтому давайте рассмотрим подробнее, как правильно сварить калитку самому своими руками, сначала простую.
Конструкция калитки
Самая обычная калитка делается в виде прямоугольной рамки с перекладиной посередине или по диагонали. К одной стороне привариваются петли, ответная часть крепится на столб. Далее каркас обшивается досками, листом железа, профнастилом, сеткой, в зависимости от предназначения.
 Готовый каркас калитки с перекладиной посередине
Для изготовления своими руками понадобится профильная труба 60х60 мм (столбы) и 40х20 мм на каркас и перемычки с толщиной стенок не менее 2 мм. Для калитки большого веса можно использовать профильную трубу других размеров и поставить дополнительную петлю. Навески выбирают надежные, лучше с шариком, способные выдержать вес калитки. Обшивка – на ваш вкус.
Этапы работ
Приготовьте место для сварочных работ и инструменты. В качестве ровной поверхности используйте лист ОСП, или выставленные по уровню две толстые доски. Для резки и зачистки металла необходима болгарка и набор кругов. Сварочный аппарат, маска и электроды, струбцины для фиксации элементов конструкции, мерительный инструмент – без этого не стоит и начинать.
- Первый этап – делаем чертеж. Замеряем место установки (если оно готово), учитываем размеры малой техники, которая будет проходить в калитку (мотоцикл, скутер, мотоблок, тележка), направление открывания. Чертим или рисуем подробный эскиз с указанием размеров и расположением всех элементов декора, петель и запоров.
- Нарезаем профильную трубу по размерам чертежа. Стыки можно делать двумя способами: под прямым углом и под 45°.У прямоугольных стыков остаются открытыми торцы, их надо закрывать пластинами и заваривать. Поэтому предпочтительнее рез под углом. Зачистите кромки. Пользуясь болгаркой, не забывайте о правилах безопасности.
- Разложите все части каркаса на столе, состыкуйте и проверьте соответствие размеров чертежу.
- Скрепите отрезки струбцинами и прихватите сваркой в нескольких местах. Окончательно удостоверьтесь в прямых углах и правильности расположения всех частей.
- Проварите все швы, сначала с одной стороны, потом с другой. Проверьте качество швов.
- Приварите петли.
- Осталось зачистить швы болгаркой, загрунтовать и покрасить. Принимайте поздравления, вы сварили основу калитки своими руками.
Как приварить точеные петли
Есть несколько правил, без соблюдения которых, калитка у вас будет открываться с проблемами.
- Часть петли со штырем, «папу», приваривают к столбу, а «маму» — к калитке.
- Между каркасом и опорным столбом вставляем пластины 4-5 мм или два гвоздя (вверху и внизу). Поверхность рамы располагаем заподлицо с поверхностью столба в сторону открывания. Прижимаем струбцинами.
- Петли должны находиться на одной оси. Для этого к раме, со стороны, где варятся навески можно прижать струбцинами ровный профиль 20х20 мм или уголок на расстоянии половины диаметра петли от края. Теперь, если прижать обе петли к профилю 20х20, то они будут на одной оси.
- Чтобы петля не терлась об опорный столб, под ее подкладывают тонкую пластинку (можно спичку) и прихватывают на две точки.
- Проверяют работу калитки. Если все нормально варят окончательно.
Как сделать калитку одновременно со столбами
Случай, когда столбы еще не установили на место, проще по исполнению. Сначала отрезают трубу 60х60 мм необходимой длины. Затем кладут их на монтажный стол параллельно на расстоянии ширины калитки и соединяют отрезками вверху и внизу.
Далее поступают, как описано выше. Нарезают трубу, между калиткой и столбами закладывают пластины (для зазора) и варят каркас калитки. Соосность петель можно контролировать, натянув шнур.
Входная калитка – лицо участка
Входная калитка должна выглядеть иначе: в каркас вносят изогнутые элементы, «кованные» цветы и узоры. Перекладин может быть несколько, чтобы разделить площадь калитки на зоны с разными стилями украшений. Можно дополнить окошком или глазком, ставят замок, доводчик.
Дополнительно вам может понадобиться трубогиб для профилей и прутков, дрель и шуруповерт. Все этапы изготовления калитки своими руками сохраняются, только сварки становится больше, а к точности разметки и качеству работы больше требований.
Сначала нарезаем ровные куски трубы. Затем трубогибом придаем нужный радиус отрезкам неправильной формы. Раскладываем на столе и, удостоверившись в правильности размеров, варим все части.
Затем наступает черед дополнительных украшений, петель, запоров и замка. Как всегда, перед покраской металл зачищают и грунтуют. Во время работ используются инструменты повышенной опасности, будьте осторожны.
Как приварить профильную трубу к круглой трубе для забора
Сварка профильной трубы 1.5 мм инвертором для начинающих
В настоящее время для производства легких каркасов, металлоконструкций, конструкций заборов, ферм, ворот, каркасов различного назначения и прочих изделий зачастую используют профильную трубу.
Сварные конструкции, изготавливаемые из данного материала, получаются легкими, а также имеют достаточно высокие прочностные показатели. Получают ее из обыкновенной трубы путем ее пластической деформации, в горячем или холодном состоянии. Профиль, который наиболее часто используется, имеет в сечении квадрат или прямоугольник. Изготавливают в подавляющем большинстве ее из низкоуглеродистой стали.
В значительно меньших масштабах применяются низколегированные и нержавеющие стали, обусловлено это высокой ценой получающейся конструкции. Для начинающих сварка инвертором профильной трубы часто бывает проблемой, особенно если толщина стенки 1.5-2 мм.
При выполнении сварочных работ Вам будет необходим вспомогательный инструмент и материалы:
Виды сварки, применяемые для профильной трубы.
Чем лучше варит профильную трубу? Чтобы ответить на данный вопрос, необходимо разобраться, а как вообще варят такие изделия. Для сварки их применяют следующие способы:
- Ручная сварка плавящимся электродом;
- Полуавтоматическая в CO2;
- В среде аргона неплавящимся электродом.

Сварку профильной трубы полуавтоматом (механизированную) применяют при производстве габаритных сварных конструкций на производстве. Несомненным плюсом данного способа это возможность проведения процесса на малых толщинах и минимальное тепловложение, что на порядок снижает возникающие деформации. Особенно это актуально для протяженных швов. Проводить процесс полуавтоматом получиться практически у любого, так как процесс автоматизирован. О том что для этого необходимо читайте в нашей статье.
Конечно, есть и недостаток в виде сложности применения данного метода в монтажных условиях, ввиду сдувания порывами ветра газовой защиты. Приводит это к возникновению дефектов и нестабильному протеканию процесса.

Сварку в аргоне применяют для данного типа конструкций редко, ввиду высокой стоимости. Инертный газ дорог, а способ имеет невысокую производительность. Применяют его в случаях, когда необходимо сваривать изделия из нержавеющей стали или профилей очень маленькой толщины, тогда применение данного метода оправданно и незаменимо.
Как сварить профильную трубу инвертором.
На этот вопрос мы ответим в рамках стати. Информация в статье будет ориентирована на начинающих сварщиков и новичков. Варить профильную трубу инвертором достаточно просто, ввиду этого сварка данным способом применяется практически повсеместно. Первое что нужно сделать, это подготовить кромки.
Первое, что необходимо сделать это зачистить металл. Зачищать можно шлифмашинкой, металлической щеткой или напильником. Такая обработка поверхности значительно уличшит результат. Ржавчина, окалина, масло, пыль и прочие загрязнения должны быть полностью удалены. Желательно обезжирить поверхность.
Затем необходимо замерить толщину основного металла. От этого будет зависеть дальнейшая подготовка и обработка изделия, техника и режимы, на которых будет выполняться сварка. При толщине 1.5 мм до 3.5-4.0 мм процесс можно вести без разделки кромок. При толщине около 3 мм лучше использовать разделку кромок, для обеспечения полного провара.
Полярность – обратная («+» — на электроде; «-» — к изделию). Подробно о полярности можно прочитать тут.
Какими электродами лучше варить профильную трубу 1.5 — 3 мм.
Сварочные электроды лучше использовать с рутиловым или основным покрытием. Для начинающих, по нашему мнению, лучшими являются электроды ОК-46, ОЗС-12, МР-3, имеющие в составе обмазки рутил. Он обеспечивает легкий поджег и устойчивое горение дуги. Для того чтобы правильно сварить конструкцию необходимо уделить особое внимание сборке.
Сборку конструкций в большинстве случаев производят на прихватках. Прихватки ставим по краям соединяемых деталей. После выполнения прихваток настраиваем сварочный ток на пробной детали. Для различных марок электродов эти параметры разнятся. На упаковке с электродами заводом изготовителем даются общие рекомендации их и применяем, выставляем значения силы тока.
Профильную трубу можно сваривать между собой как встык, в нахлест, так и под углом 90 градусов. Выполняя процесс на пробной детали, меняем параметр силы тока добиваясь оптимальной геометрии шва. Металл не должен прожигается, а сварочная дуга должна устойчиво гореть и легко возбуждаться. К примеру, для электродов МР-3 диаметром 2,5 – 3 мм. Можно использовать сварочный ток в районе 75-80 А.
Режимы сварки, силу сварочного тока и размеры соединений нужно брать из техкарты. Если Вам необходимы техкарты, то можете написать нам, в форме обратной связи которая находится в самом низу страницы. Мы отправим Вам на вашу почту техкарты конкретно для вашего случая.
Чем меньше диаметр электрода, тем меньше сила тока, а следовательно изделие будет меньше греться. Рекомендуется при сварке тонких изделий использовать электроды как можно тоньше, для того чтобы не прожигать металл.
Как нужно варить профильную трубу чтобы не прожечь.
После окончания подготовки, начинаем варить наше изделие. При толщине детали 1,5 мм необходимо начинать именно на прихватке, чтобы не прожечь тонкий металл.
Рассмотрим правильную последовательность как сварить тонкостенные детали из профильной трубы встык:
- Зажигаем дугу на прихватке;
- Ведем вдоль стыка на расстояние около 10 – 15 мм углом назад без колебательных движений и возвращаемся;
- Дугу делаем как можно короче, чтобы конец электрода отступал от расплава сварочной ванны не более чем на 1,5 мм. Это обеспечит лучшую защиту сварочной ванны. При прохождении процесса на короткой дуге снижается напряжение, следствием является уменьшенная температура расплавленного метала. Именно так нужно варить профильную трубу чтобы ее не повело.
- Подходя к концу стыка, нельзя просто оборвать дугу. Необходимо вернуться на металл шва миллиметров на 20 и там уже оборвать дугу. Если этого не сделать, то в конце шва будет кратер.
- Отбиваем шлак, удаляем брызги металла.
Использование прихваток.
Если вы начинающий сварщик, то сварку профильной трубы инвертором для вас лучше вести с использованием дополнительных прихваток. Их необходимо сделать не только по краям, но и по одной прихватке в середине.
Как уже говорилось лучше применять электроды как можно тоньше: 2,0 — 2,5 мм. Если в процессе у вас дрожит рука и высота дуги колеблется, придерживайте электрод указательным пальцем левой руки. Так постепенно и можно научиться варить.
Для начинающих сварщиков в конце статьи очень полезные видео, посмотрите их. Еще один способ как Вам не прожечь профиль. Если металл все равно прожигается, для вас есть способ-лайфхак. Необходимо в трубу установить прямоугольник или квадрат из металла, подходящий по сечению. К примеру, для профиля 20х40 можно взять металл прямоугольного сечения 15х35.
После этого необходимо состыковать изделия между собой и начинать варить. Квадрат будет отводить тепло и деталь не будет прожигаться. Полезная хитрость для начинающего сваривать.
Как сварить профильную трубу толщиной 1.5 мм и более?
Точно также, единственное отличие, что при толщине 3 мм и более, диаметр электродов будет больше. Также вам может помочь еще один способ –вополнения процесса с отрывом. При этом способе дуга также зажигается на прихватке, делается небольшая задержка и обрывается. Далее дуга зажигается на заваренном участке, опять производится сваривание «точки» и снова обрывается. При этом способе сварочный ток может быть выше порядка 95 -115 А. Дуга лучше будет зажигаться, а электрод не будет прилипать.
Особенности сварки каркаса из профильной трубы.
Каркасы из профильной трубы очень популярны. Они легкие, прочные, дешевые, просты и быстры в изготовлении.
Отличиями при сварке каркасов является пространственные положения сварных швов. Еще одна особенность — это деформации, которым подвержены все сварочные изделия. Сварные соединения применяемые для данного типа изделия регламентирует ГОСТ 5264. Наиболее часто используемые — стыковые С17, а также тавровые Т1.
Теперь про деформации и как с ними бороться. Очень часто бывает, что при сборке выявляется такой момент, что труба недостаточно качественно изготовлена, имеет не ровные боковые грани.

Это увеличивает зазоры при стыковке, а в процессе сваривания придется наплавить больше металла и сильнее нагреть изделие. Вот тут возникают сварочные деформации, профильную трубу «ведет». Чтобы конструкцию не повело и для снижения этих воздействий используют специальные приспособления кондукторы. Они фиксируют элементы конструкции не давая возможности отклонений от заданных размеров.
Использование кондукторов значительно увеличивает скорость и точность сборки изделий, что несомненно требуется при серийном изготовлении конструкций. Крупногабаритные конструкции необходимо жестко фиксировать к стапелю при помощи струбцин. Производится прихватка деталей по углам. Выполнение производится с противоположной стороны от установленных прихваток.
Начинаем варить с середины, постепенно продвигаясь к краям. При сваривании разнотолщинных профилей, зажигать дугу необходимо на более толстой трубе и переходить на более тонкую. Колебания можно совершать как круговые, так и зигзагообразные.
Вертикальный шов при сварке профильной трубы.
Если необходимо красиво и качественно сварить профильную трубу в вертикальном положении – электрод держим углом вперед. Тем самым не давая вытекать расплавленному металлу за счет давления дуги. Если при этом свариваются детали с разной толщиной, то зажигание дуги производится на более толстой. Самая простая схема выглядит так:
- Зажигаем дугу на более толстой детали, процесс ведем снизу вверх;
- Ведем электрод углом вперед тем самым не давая вытекать металлу сварочной ванны;
- Перемещаем электрод на тонкую деталь (с минимальной задержкой на поверхности);
- Обрываем дугу (применимо на начинающих);
- Для более опытных перемещаемся на более толстую деталь только чуть выше совершая колебания электрода как бы зигзаг.

Сварка профильной трубы – Потолочное положение
При сваривании в самом не удобном положении, которое называется потолочное, методика всё та же что при вертикальном положении.
Начинающим сварщикам лучше использовать способ выполнения с отрывом. При этом способе выполняется как бы точками. Зажгли дугу, наплавили точку, обрываем. Если получается варить без отрыва, то лучше всего совершать кольцевые движения, не большого размера.
Угол электрода направляем на более толстую деталь. Сила тока в данном положении для способа с отрывом 75-95А, а в случае выполнения процесса без отрыва поменьше порядка 65-75.
Сварка профильной трубы под углом. Сварка горизонтальных швов.
В случае когда изделия расположенные под углом 90 градусов, друг к другу необходимо учесть несколько особенностей. Варить необходимо на вертикально расположенной трубе, так как теплоотвод у нее будет больше (в обе стороны от сварного шва). Это снизит возможность ее прожигания и уменьшит деформацию конструкции. Наклон электрода к вертикальной стойке.

Процесс с отрывом все как в предыдущем случае. Варим каждую точку с зажиганием дуги на предыдущей точке. При способе без отрыва, перемещать электрод необходимо вдоль стыка без колебаний (вперед-назад). Получаться поступательные движение к себе от себя и снова к себе. Данный метод подходит также для выполнения процесса под различными углами 45, 60, 90 градусов.
Сварочное оборудование для сварки профильной трубы
В большинстве случаев, когда конструкции варится с применением ручной дуговой сварки, сварочным аппаратом является инвертор. Инвертор это современный источник питания, имеющий малую массу и весьма широкий спектр возможностей.
Также используются сварочные генераторы, а также выпрямители, обеспечивающие проведение сварочного процесса на постоянном токе.
Для сварки полуавтоматом применяют аппараты состоящие из: инвертора, механизма подачи проволоки, сварочной горелки и газового оборудования.
Газовое оборудование в виде баллона с газом, редуктора, шланга и подогревателя не используется, если применяется порошковая проволока.
Для выполнения процесса в аргоне используются инверторы, а также выпрямители, применяется тоже газовое оборудование, что и для полуавтоматической. Процесс выполняют неплавящимся электродом из вольфрама. Электрод устанавливается в сварочную горелку, ей и выполняют сам процесс сваривания.
Заключение
Для выполнения сварки профильной трубы своими руками требуется не так уж много знаний. Главное это желание решить поставленную задачу, а средств для этого много. В нашей статье мы рассказали о возможных способах, методах сварки профилей.
Как сварить ворота на забор из профильной трубы своими руками: материалы и этапы монтажа

В наше время для ограждения загородного участка часто применяется профнастил. Чтобы поддержать общий архитектурный стиль, ворота и калитки также выполняют из этого материала. Каркас для данных изделий изготавливается из профильной трубы. Этот материал эстетичен, удобен в обработке, обладает высокой прочностью. Обладая навыками в сварочном деле, можно изготовить красивые и надежные ворота самостоятельно. Разберемся, как сварить ворота на забор из профильной трубы своими руками.

Материалы для изготовления
Для изготовления ворот понадобятся:
- Профильная труба.
- Профильный лист для обшивки каркаса.
- Заклепки или саморезы для крепления профлиста.
- Ролики для откатных ворот.
- Фурнитура: замки, петли, ручки.
Профильная труба может быть следующих размеров:
- 60 х 30 мм для изготовления каркаса ворот;
- 100 х 100 мм для столбов;
- 40 х 20 мм для перемычек и ребер жесткости.
Профильный лист можно использовать любой конфигурации и цвета, толщина металла должна быть не менее 0,4 мм. Профильную трубу удобнее использовать прямоугольного или квадратного сечения. Для тренировки навыков сначала лучше изготовить калитку.
Изготовление калитки
Рассмотрим, как сварить калитку из профильной трубы своими руками. Для ее изготовления необходимо учитывать расположение. Калитка должна находиться на ровной местности, без ям, впадин и уклонов. Так же следует учитывать удобство использования. Располагаться она должна напротив входа в дом или напротив дорожки, ведущей к входу кратчайшим путем.
После выбора места установки калитки, выполняются замеры и чертеж изделия. Стандартный проем должен быть не менее 1 метра в ширину, высота – на уровне забора. Следует учитывать, что чем выше высота калитки, тем больший у нее вес, и тем большое воздействие она будет оказывать на опорные столбы и петли.

Для увеличения прочности конструкции рекомендуется приварить между столбами дополнительную перемычку. Если калитка будет высотой в районе 2 метров желательно приварить дополнительные ребра жесткости.
Основные этапы изготовления:
- Производится установка столбов. Для этого применяются профильные трубы 100 х 100 мм. Они заглубляются на 1-1,5 м и бетонируются.
- Изготавливается каркас калитки из профиля 60 х 30мм. Трубы очищаются и обрабатываются антикоррозийными средствами. Далее, согласно чертежа, производится нарезка труб необходимой длинны. Стыки на углах должны быть отпилены и сварены под углом 45°. Таким образом получается более эстетичная и надежная конструкция.
- Из трубы 40 х 20 мм вырезаются и привариваются дополнительные перемычки.
- К калитке привариваются завесы. Затем завесы с калиткой привариваются к опорным столбам.
- Все сварные швы шлифуются. Каркас калитки и столбы окрашиваются.
- Далее калитка обшивается профлистом. Крепится он с помощью кровельных саморезов или заклепок. Отверстия под заклепки необходимо предварительно просверливать.
- На готовую калитку крепится ручка и замок.

Пример изготовления калитки Источник metabox.by
Изготовление распашных ворот
Рассмотрим, как сделать ворота из профнастила распашного типа. Основными преимуществами данного типа ворот являются:
- простота изготовления;
- дешевизна;
- надежность.
К недостаткам можно отнести:
- большая зона открывания ворот;
- сильное воздействие ветровых нагрузок.
Основным элементом ворот данного типа являются ребра жесткости. Распашная конструкция предусматривает подвешивание одной стороны створки на завесах. Вторая сторона свободно висит, и поэтому конструкция нуждается в усилении. Выполняется это с помощью трубы 40 х 20 мм.


Смотрите также:
Каталог компаний, что специализируются на малых формах
Варианты 1 и 2 самые бюджетные и подходят для ворот небольшой ширины. Применяются в регионах с небольшой ветровой нагрузкой.
Варианты 3-5 – баланс между соотношением веса и надежности. Различные вариации предусматривают усиление конструкции шпингалетами, поддерживающими колесами, запирающими устройствами.
Вариант 6 – является идеальным для автоматически открывающихся ворот. Не требует дополнительных запорных и поддерживающих устройств.
Есть дополнительные варианты усиления конструкции с помощью уголков, либо профильной трубы в углах створок. Опытные специалисты подскажут оптимальный вариант для конкретного изделия.
Рассмотрим, как правильно сварить ворота. Для правильного изготовления необходим четкий чертеж с указанием размеров, габаритов от земли, необходимых зазоров. Далее:
- по чертежу с соблюдением углов 45° выпиливаются заготовки;
- для каркаса используется труба 60 х 30мм, для ворот небольшого размера используемых нечасто, например, на даче возможно применение профтрубы 40 х 20 мм;
- далее, заготовки каркаса и рёбер жёсткости раскладываются на ровной поверхности, проверяются правильность конструкции;
- все детали свариваются в единую конструкцию, для соблюдения правильной формы применяются угольники;

- привариваются петли, задвижки, кронштейны для замков и дополнительных устройств;
- ворота привариваются к столбикам 100 х 100мм;
- вся конструкция зачищается, убирается ржавчина, окалина;
- ворота покрываются грунтовкой.
Далее производится подготовка места установки ворот. На этом этапе следует учитывать материал покрытия въезда. Если въездная дорога покрыта асфальтом, плиткой или бетоном, достаточно оставить зазор между створкой и землей в 5 см. Если въезд грунтовый, необходимо оставить зазор не менее 10 см. С учетом этого выкапываются ямы для установки столбов. Дальнейшая сборка производится в следующей последовательности:
- снимаются завесы со створками;
- столбы устанавливаются на глубину 1-1,5 метра и бетонируются;
- после затвердевания бетона навешиваются створки;
- окрашивается конструкция;
- к каркасу с помощью саморезов или заклёпок крепится профлист;
- врезается замок, устанавливаются ручки, шпингалеты.
Для надёжной фиксации шпингалетов в землю углубляются металлические трубки. Шпингалет должен углубляться в трубку не менее, чем на 10 см для предотвращения самопроизвольного открытия при сильном ветре.

Видео описание
Пример, как изготовить распашные ворота из профильной трубы в видео:
Раздвижные ворота своими руками
Раздвижные ворота – это отличный вариант для дома или дачи. Они обладают надежной конструкцией и имеют длительный срок службы. Раздвижные ворота изготавливаются из профильной трубы и обшиваются различными материалами, в том числе, металлопрофилем.
Раздвижные ворота бывают двух видов:
- Рельсовые – устаревшая модель, применяемая в основном на промышленных предприятиях.
- Консольные – наиболее распространённый вариант. Данная конструкция предусматривает наличие консоли, которая является продолжением ворот и спрятана за забором. Благодаря ей ворота перемещаются по откатным тележкам, прикрепленным к фундаменту. Каждый откатной механизм снабжен подшипниками с полимерными или металлическими катками. Сами тележки находятся в направляющей, что защищает их от загрязнения и атмосферных осадков.


При использовании в частном доме такая конструкция прослужит более 20 лет. Она рассчитана на 60000 циклов открывания-закрывания.
Достоинства раздвижных ворот:
- возможность ручного и автоматического управления;
- отсутствие ограничений по высоте и тяжести проходящего транспорта;
- лёгкость в изготовлении;
- отсутствие необходимости обслуживания.
- необходимость в более мощных несущих опорах;
- требуется большая ширина забора для открытия створки.
Основные элементы раздвижных ворот:
- Верхний улавливатель.
- Поддерживающая шина.
- Зубчатая рейка.
- Нижний ограничитель.
- Ролик опорный.
- Направляющая.
- Регулируемое крепление откатной тележки.
- Откатная тележка.
- Сервопривод.
Для дистанционного управления дополнительно приобретаются: пульт ДУ, фотодатчики или световые датчики для приема сигнала пульта ДУ, препятствующие закрытию ворот, если в проеме находится какой либо предмет.

Для изготовления ворот из профильной трубы в первую очередь требуется чертеж со всеми размерами, габаритами, местом для отката. Ширина проема ворот должна быть не менее 3 метров, однако при заезде под углом ширину ворот следует сделать больше. Высота ворот должна быть на 10 см ниже забора. Делается это для того, чтобы спрятать направляющие и приемные ролики.
Дальнейшее изготовление откатных ворот производится по следующему алгоритму:
- Производится установка столбов. В качестве столбов можно использовать как кирпичные или бетонные столбы, так и профильные трубы сечением 100 х 100мм. Для их установки выкапывается яма глубиной не менее 1 метра, устанавливаются столбы и бетонируются.
- Монтируется фундамент под откатные ролики. Фундамент может быть как прямоугольной формы, так и в форме буквы «П» . Основу его выполняет металлический швеллер шириной 200 мм, к которому приварена арматура диаметром не менее 12 мм. Металлический каркас устанавливается в котлован и бетонируется таким образом, чтобы швеллер выступал над землей на 5-10 см. Есть вариант установки откатных роликов прямо в бетон, без использования швеллера и последующей сварки. Для этого потребуется закрепить площадку ролика с помощью загнутой внизу арматуры и соединить ее с основным каркасом фундамента.

- Изготавливается каркас ворот. Рассмотрим, как правильно сварить ворота из профильной трубы своими руками. По заранее разработанному чертежу производится нарезка профильных труб необходимого размера с обязательным соблюдением углов. В дальнейшем все заготовки следует зачисть и обезжирить. Так как длинна ворот большая, при сварке требуется особая точность. Для этого все заготовки либо раскладываются на идеально ровной поверхности, либо на временный деревянный каркас. Для этого в землю забиваются колышки по всем углам и стыкам створки ворот. На эти колышки устанавливаются трубы и соединяются с помощью сварки.
К несущим столбам приваривается:
- Одиночная стойка из профтрубы 60 х 40мм, на которую будут крепится верхний и нижний улавливатели.
- Со стороны фундамента приваривается П-образная конструкция из такой же трубы, в которой будет двигаться створка.

- На одиночную стойку устанавливаются верхний и нижний улавливатели. На П-образную – поддерживающая шина.
- К швеллеру привариваются крепления для откатных тележек.
- Каркас ворот устанавливается на штатное место. В направляющие заводятся откатные тележки, которые в дальнейшем соединяются болтами со своими креплениями.
- К нижнему переднему краю ворот монтируется опорный ролик. Он должен четко входить в нижний улавливатель.
- Производится регулировка ворот с помощью болтовых соединений на откатных тележках.
- Все сварные швы зачищаются и окрашиваются.
- Производится облицовка корпуса ворот профильным листом. Для этого применяется материал толщиной не менее 0,4мм. Профлист крепится с помощью кровельных саморезов или заклепок.
- Производится монтаж электропривода. На всю длину ворот крепится зубчатая рейка. Она прикручивается саморезами к нижней профильной трубе. Запрещается прикручивать рейку к направляющей. На фундамент ворот крепится приводной серво-мотор. Его зубчатый вал должен войти в зацепление с рейкой. Так же на рейке устанавливаются концевые выключатели на открытие и закрытие ворот. Подключение электромотора и включателей производится по приложенной к ним схеме.

Видео описание
В этом видео о том, как сделать откатные ворота:

Заключение
В наше время сварить ворота своими руками по силам любому технически подкованному человеку. Для этого необходимы чертежи и инструмент. А такие современные материалы как профильная труба и профильный лист обеспечат высокую надежность, долговечность и отличный внешний вид изделия.
Как Приварить Профиль К Трубе Для Забора Фото
Доступность просмотра территории участка с улицы считают недостатком. Однако места, которые нежелательно показывать посторонним, можно защитить деревянными, пластиковыми, металлическими панелями. Остальная территория будет хорошо проветриваться и освещаться.
Какой выбрать: сварной или секционный
В зависимости от финансовых возможностей и уровня профессиональной подготовки установку забора металлического сварного из профильной трубы выполняют двумя способами:
- самостоятельная сварка на месте строительства;
- сборка из заводских модулей.
Сравнительные характеристики каждого варианта приведены в таблице:
| Сварной забор | Секционный | |
| Временные затраты | Большие, так как каждую секцию придется сваривать вручную. | Низкие, поскольку ограждение собирается из готовых секций. |
| Эстетичность | Можно придумать и реализовать самобытный дизайн. | Выбор оформления по каталогу или индивидуальный заказ. |
| Финансовые затраты | Только на покупку материала и комплектующих деталей. | Придется оплатить материал, стоимость изготовления модулей и наценку на прибыль. |
| Уровень качества | Зависит от профессиональной подготовки и тщательности выполнения работы. | У сварных секций высокий, а у сборных качество в несколько раз хуже. |
ЧИТАТЬ ТАКЖЕ: Как Установить Магнитный Замок На Калитку Открывающуюся Вовнутрь
Изготовление сварного забора из профильной трубы своими руками
Пошаговый процесс установки ограды начинают с разработки проекта. Кроме самой изгороди в нем указывают размеры ворот и калитки, если их придется делать своими руками. По чертежу определяют, сколько материала нужно для сварки забора из профильной трубы.
Выбираем профтрубы
Прочность сварного ограждения во многом зависит от правильного выбора материала. Для строительства забора необходимо запастись:
- профильной трубой сечением 200×200×6 — 8 мм для столбов под ворота;
- размером 100×100×5 — 6 мм для промежуточных опор;
- профилем 40×40 или 50×50 с толщиной стенки 3 мм для ненесущих стоек, устанавливаемых по вертикали;
- трубами сечением 25×25 или 30×30 со стенкой 3 мм, из которых делают горизонтальные лаги;
- профилем 10×10×1,5 — 2 мм для декоративного оформления пространства между опорами.
Важно!
Несмотря на повышенные расходы лучше выбрать оцинкованные трубы, так как незащищенные придется ежегодно обрабатывать антикоррозийным составом.
Делаем чертеж
Проект разрабатывают самостоятельно или берут готовый из свободного доступа в сети, адаптируя его к своим условиям. На чертеже отмечают размеры всего сварного забора с учетом рельефа и отдельных частей. Указывают длину и сечение профильных труб, глубину закладки фундамента и опор.
Поскольку секции одинаковы, достаточно сделать эскиз только одной. Если размеры крайних модулей отличаются от остальных, для них составляют отдельный чертеж. Внешний вид, размеры ворот и калитки с опорами для них указываются также отдельно.

Сварка секций
Чтобы сварить каркас для каждой секции, нужно:
- нарезать заготовки из профильных труб в соответствии с размерами на чертеже;
- абразивным инструментом удалить заусенцы с разрезов;
- обварить каркас по периметру, потом внутренние детали;
- приварить декоративные элементы или установить их на готовый забор перед окрашиванием;
- очистить сварные швы от шлака, затем зашлифовать вровень с металлом.
В такой же последовательности делают калитку и ворота из профильной трубы.
Монтаж фундамента и опорных столбов
В зависимости от веса ограждения и особенностей грунта фундамент делают столбчатым, ленточным, столбчато-ленточным. Разметку периметра забора выполняют в следующем порядке:
- по углам вбивают колышки;
- натягивают между ними шнур;
- по ширине секций отмечают колышками места установки опор с добавлением 2 см для креплений.
Под столбы выкапывают или пробуривают ямки размером на 10 см больше сечения профильных труб на глубину промерзания почвы. В зависимости от региона она бывает 0,8 — 1,5 м. На дно насыпают слой песчано-гравийной смеси толщиной 10 см. Вертикальное положение опор выставляется по отвесу и фиксируется распорками.
Под фундамент между столбами выкапывают траншею шириной 30 и глубиной 50 см. Опалубку устанавливают на 10 см выше уровня почвы. На дно насыпают подушку из песчано-гравийной смеси толщиной 20 см. В качестве арматуры на высоте 5 см от подушки укладывают строительную сетку, подкладывая кусочки кирпича. Полотна связывают между собой проволокой. На высоте 15 см от первого кладут второй слой сетки.
Траншею и ямы с выставленными столбами заливают бетоном без длительных перерывов. Чтобы в фундаменте не остались пустоты массу уплотняют вибратором. Дальнейшие работы выполняют через семь дней, когда бетон отвердеет.
Установка секций
Для крепления секций на опоры приваривают кронштейны. Монтаж забора выполняют на болтах диаметром 10 — 12 мм или сваркой. Отверстия в кронштейнах лучше просверливать по месту. Для упрощения выравнивания на секциях делают пазы длиной 3 диаметра болта. В последнюю очередь устанавливают калитку, ворота. Чтобы внутрь не попадала влага, торцы труб закрывают пластиковыми заглушками.
Антикоррозийная обработка
Чтобы металлический забор не ржавел, поверхность покрывают защитными составами:
- Битумную мастику наносят на участки столбов, погружаемых в почву.
- Битумным лаком защищают металл от коррозии и применяют в качестве грунтовки. Если цвет устраивает, оставляют как финишное покрытие.
- Окрашивание масляной краской обойдется недорого, но на жаре покрытие отслаивается. Поэтому лучше красить акриловыми эмалями, которые нечувствительны к высокой температуре и ультрафиолету.
Технология строительства сварного забора из профильных труб настолько проста, что для монтажа хватает минимальных навыков работы со сваркой. Если есть станок для сгибания профиля можно делать секции и декоративные элементы сложной формы. При желании его можно собрать своими руками.
Какую Профильную Трубу Использовать Для Калитки
Ворота и калитка смотрятся цельно и гармонично, когда их делают одной высоты в едином художественном стиле. По типу заполнения изделия бывают коваными, металлосварными, открытого и закрытого типа. Выбор зависит от особенностей участка, архитектуры дома, а также задачи, которую выполняет ограждение.

Объединяет все виды калиток первооснова — профтруба
Кованые калитки
Это сваренная рама, пространство в которой заполнено ажурной вязью из кованых элементов и металлического прута. Их делают открытого и закрытого типа. Заказать калитку можно готовую типовую или выполненную по индивидуальному проекту. Цена типовых кованых изделий зависит от сложности рисунка и составляет 1100–3500 руб. за 1 кв. м.

Внешний вид конструкции с элементами ковки
Цена изделия, изготовленного по индивидуальному проекту, дороже, 12000 руб. за 1 кв. м в зависимости от сложности работы. Преимущества: внешний вид, срок службы, надежное ограждение. Недостатки: стоимость, большой вес.
Калитка из профнастила
Конструкция выглядит как рама, обшитая профлистом. Пространство заполняют двумя способами. Первый – профнастил прикручивают сверху каркаса. Второй способ – лист вставляют внутрь рамы.
Каркас делают из профильной трубы 40х20 мм, для жесткости внутрь приваривают перемычки из профиля 20х20 мм.

Вариант устройства дверцы из профилированного листа
Конструкция получается жесткая, удобная для крепления профлиста. Плюсы: изделие легкое, цена невысокая, монтаж простой. Минусы: требуется аккуратное отношение, чтобы не повредить профлист, требуется установка резинового уплотнителя, чтобы готовое изделие бесшумно закрывалось.
ЧИТАТЬ ТАКЖЕ: Что Делать Если Собака Перепрыгивает Забор
Калитка закрытого сварного типа
К каркасу приваривают металлический лист толщиной 1,5 мм или 2 мм, получается прочная конструкция, которую оформляют узорами из кованых элементов или создают строгие формы. За счет металлического листа конструкция выходит тяжелая, вес изделия 1х2,5 м приблизительно 70 кг.

Пример создания кованой сварной модели
Производитель предлагает готовое изделие с комплектом, в который входят засовы, навесы, проушины, его стоимость 13000 руб. Дополнительно можно приобрести столбы 80х80х3 мм длиной 3 м за 1300 руб. Плюсы: надежность, долгий срок эксплуатации. Минусы: высокая цена и большой вес.
Калитки из 3D-сетки
Открытый тип калитки, в котором пространство заполнено выгнутой для жесткости сеткой из проволоки 3–6 мм. Детали выкрашены специальным способом в несколько слоев, гарантия изделия 20 лет. Калитку из 3D-сетки устанавливают вместе с аналогичными системами ограждения.

Цена ограждения зарубежного производства составляет 10000 руб. за изделие 2х1 м. Плюсы: простой монтаж, легкий вес, современный вид, долгий срок эксплуатации. Минусы: высокая цена.
Планирование и характеристики материала
Изготовление начинают с выбора типа ограждения. Собирают понравившиеся фото, делают эскиз, чертеж будущей входной группы. Их проектируют в одном художественном стиле, одной высоты.

Эскиз калитки с элементами ковки
В чертеже подробно указывают все размеры деталей, в которые входят профиль, замок, запоры, навесы, петли. Все тщательно прорисовывают, прописывают, чтобы во время сборки не возникали вопросы. Чем тщательней выполнен чертеж, тем впоследствии легче выполнить работу.

Схема возведения с точным описанием размеров входной группы и фундамента
Самый распространённый материал для изготовления рамы – это профильная труба. Она соответствует требованиям, необходимым для строительства:
- прочность;
- форма материала;
- цена.
Стоимость и вес
Цена трубы зависит от размера и толщины стенки. Продукцию выпускают квадратной и прямоугольной формы. Размеры полочек профиля 10–180 мм. Толщина стенки 1–14 мм. Для частного строительства используют профильную трубу толщиной от 1 до 4 мм, она прочная, легкая, круглый аналог тяжелее на 20 %.

Разновидности профтрубы для создания каркаса
Самый ходовой профиль для строительства калитки из профильной трубы в домашних условиях:
- Для столбов и каркаса 3D-калиток используют трубу 60х30 и 60х40 мм с толщиной стенки 2 мм. Приблизительная стоимость 128–140 рублей за погонный метр.
- Для изготовления рамы открытого типа больших размеров применяют трубу 50х25х2 мм. Цена в зависимости от региона составляет в среднем 110 руб.
- Профиль 40х20х2 мм – самый распространённый для продукции данного вида. Его применяют для изделий из профнастила, а также из металлического листа. Цена трубы за один метр – 78 руб.
- Для облегчения конструкции применяют профиль 40х20 мм с толщиной стенки 1,5 мм. Цена одного метра – 75 руб. Перемычки для жёсткости делают из профиля 20х20х1,5 мм, стоимость составляет 40 руб. за погонный метр.

Форма прямоугольника позволяет с большим удобством крепить облицовочный материал
Благодаря прямоугольной форме у трубы есть естественные ребра жесткости, за счет этого она прочная, выдерживает большие нагрузки, в этом преимущество профилей перед круглым аналогом.
Подготовительные работы
Калитку устанавливают на кирпичные колонны или бетонируют металлические опоры. Ямы роют размером 40х40 см при помощи ручного бура и лопаты, глубиной ниже уровня промерзания земли. По России в среднем этот параметр равен 1,5 м.

Для металлических стоек используют профиль 60х60 мм, а если входное полотно выше 2 м и тяжелее 100 кг, бетонируют трубу 80х80 мм. К столбам в нижней части приваривают кусочки арматуры в виде ёршиков для лучшего сцепления с бетоном. Стойки заливают бетоном марки М200.
как приварить профильную трубу к круглой
При строительстве забора возникла проблема, как понадежнее приварить лаги из профильной трубы 40*20*2 к столбам из круглой трубы 57*4 ?
22.07.2011 в 15:49
вырезать радиус трубы на профиле. и варить вокруг.
28.07.2011 в 20:58
Вырезать радиусы для забора очень трудоемко и малооправдано (это не врезки трубопроводов). Вариант — наварить на круглый столб в местах пересечения с поперечинами "П" образный профиль ножками к столбу, а затем уже наваривать к нему непосредственно поперечины. "П" образный профиль можно получить из квадратного (или прямоугольного) со стороной
50мм разрезав вдоль пополам. Можно и тупо уголок к столбу приварить, а уже к нему профиль
Сварка профильной трубы — особенности основных методов


Большинство металлических труб, используемых как основа для различных объектов, являются тонкостенными. Работа с ними отличается повышенной сложностью и качественно выполнить ее могут только квалифицированные сварщики. Сварка профильной тонкостенной трубы для начинающих пройдёт без особых проблем, если новички в этом деле, будут учитывать ряд немаловажных особенностей процесса, основные из них это:
- Мощность тока. Он должен быть в пределах 10-60 А;
- Правильный выбор электродов. Для тонкостенных металлов подходят изделия, диаметр которых 0,5-2 мм;
- Тип сваривания. Варка труб должна проходить за один проход.
Как правильно и при этом быстро варить профильную трубу? Качество сварки в месте соединения определяется в первую очередь тем, насколько быстро перемещается электрод вдоль линии стыка. Варку шва рекомендуется закончить до того, как начнётся процесс остывания кромок. С отрывом сформировать шов можно, используя рутиловые электроды.
Не стоит игнорировать и общие правила, которые помогут сварить профильную трубу без изъянов независимо от её толщины:
- Под воздействием высоких температур не исключена деформация металлической заготовки. Нужно учитывать, что профиль больше подвержен расплавлению по сравнению с круглыми трубами;
- Не исключено попадание расплава внутрь трубы и полное её заполнение. Поэтому если необходимо сохранить пустотелость, нужно внимательно отслеживать состояние внутренних стенок заготовок;
- При создании торцевого соединения не исключается статическое напряжение в углах. Основные причины его появления — неверно сформированные на стыке валики или неравномерный прогрев металлопроката.
Для начинающих предпочтительнее выбрать сварку профильной трубы инвертором. Использование инверторного аппарата позволяет качественно сваривать разные сплавы металлов.


Оборудование для сварки профильных труб

Оборудование для сварки
Для сварки профильной трубы нужно подготовить комплект оборудования. Для ручной сварки как нельзя лучше подходит аппарат инверторного типа, либо выпрямители и генераторы, дающие постоянный ток. Помимо инвертора сварщику могут потребоваться газовые устройства – шланги, баллоны, горелки, редукторы, приспособления для подачи расходного материала. Газовое оборудование не требуется, если применяется проволока порошкового типа.
Нельзя забывать также о средствах индивидуальной защиты, щётках, молоточках. Выставить заготовки в нужном положении помогают магнитные уголки, зажимы, струбцины. Профессиональным сварщикам нелишним будет приобрести центратор, с помощью которого можно будет быстро выставить торцы профиля и зафиксировать их.
Способы сварки
Заранее следует определить, какими электродами и каким способом варить профильную трубу. Методов соединения заготовок сваркой несколько, каждый из них имеет свои особенности, которые и определяют выбор варианта стыковки труб.
Ручная дуговая сварка
Один из самых простых методов, позволяющий получить ровный шов. Для работы подойдёт сварочный аппарат трансформатор или инвертор. Дуговая сварка подходит для соединения профиля с разной толщиной стенок и размером сечения. Если толщина составляет более 4 мм, то края заготовки защищают и обезжиривают.
Для получения прочного соединения дуговой сваркой нужны электроды диаметром в 2, 3 мм, силу тока на аппарате выставляют в диапазоне от 50 до 60 А. Дуговой метод позволяет провести сварку горизонтально, вертикально и даже снизу.
Сварка для начинающих видео
Особенности электросварки
Сварка выполняется с применением неплавящихся (вольфрамовых) электродов. Пруток располагают от ванночки на небольшом расстоянии, это позволит сформировать плотный, безразрывный шов при короткой дуге.
Диаметр электрода подбирают исходя из толщины профиля. Если его стенки не более 2 мм в толщину, то потребуется стержень диаметром в 1 мм. Если соединяемые заготовки толще, то лучше взять электрод диаметром в 1,6 мм. Присадочная проволока выбирается аналогичным способом, то есть она должна совпадать по толщине со свариваемым материалом или быть его чуть толще.
Для электросварки потребуется трансформатор, инвертор, блок питания, оборудование для подачи защитного газа. Расход аргона или другого газа должен быть не более 12 литров в минуту, сила тока зависит от толщины профиля и может быть при электросварке в пределах 50-120 А. Варить нужно заканчивать уменьшением напряжения. Газ перекрывается через 10-20 секунд после прекращения подачи тока.
Газовая сварка
Сварка при помощи газового оборудования ничем не отличается от других способов. Нужная область нагревается, после чего на неё подаётся присадочная проволока. Расплавляясь, пруток заполняет стык. Пруток перемещают строго по направлению стыка, в зависимости от выбранного способа различают две технологии газовой сварки:
- Слева-направо. Перемещение присадки происходит за горелкой, благодаря чему рабочая зона оптимально прогревается. При этом сварщик может постоянно контролировать процесс. Этот способ считается наиболее подходящим при варке профиля толщиной от 5 мм;
- Справа-налево. Заготовки при выборе такого способа прогорают крайне редко, но подходит он для соединения только тонкостенного профиля.
После остывания швов их желательно зачистить и покрыть антикоррозийным средством.
Важно! Кромки профтруб со стенками толщиной до 4 мм формировать не следует.
Как правильно сварить металл газосваркой видео
Использование контактной сварки
Больше подходит для предприятий, так как требует использования дорогостоящего оборудования и отличается повышенной сложностью. Во время контактной сварки присадочные материалы не используются. Сварка заготовок происходит под высоким давлением электродов с одновременным воздействием на точку стыковки напряжение. Это приводит к плавлению металла и к образованию однородной среды, превращающейся после остывания в монолит. То есть полученное соединение имеет самый высокий запас прочности.
Контактная сварка видео
Сварка инвертором
Разновидность дуговой сварки с применением инверторного сварочного аппарата. Инвертор подходит для варки профиля разной толщины. Режим работы современных моделей – импульсный. Для сварки профильной трубы толщиной в 2 мм инвертором нужен ток величиной от 50 до 60 А. Толстостенный прокат соединяется с применением более мощного по силе электротока.
В работе применяется присадка с покрытием. При возбуждении дуги начинается её горение, что приводит и к плавлению покрытия. Частично он уходит на расплавленный металлопрокат и частично преобразуется в газ. За счёт этого зона сварки с воздухом не контактирует. Инверторные аппараты обеспечивают получение ровного и качественного шва.
Сварочный инвертор видео


Другие разновидности стыковок элементов
Если по каким-либо причинам воспользоваться электродуговой сваркой не представляется возможным, можно реализовать процесс по старинке – с помощью классического газового сварочного аппарата. Привлекать к выполнению работ обязательно нужно специалиста. В противном случае можно не только получить некачественный шов, но и подвергнуть опасности окружающих.
Работы выполняются под температурой более 100 градусов, позволяющей в считанные минуты получить равнопрочный стык. Достичь же такого результата, выполняя работы впервые, невозможно!
Для выполнения задачи потребуются:
- Баллоны: с ацетиленом и кислородом;
- Присадки (накладками или на пластине);
- Газовая горелка со шлангами;
- Редуктор 20х40;
- Флюс-паста.
Использовать методику для сварки тонкостенных элементов крайне нежелательно, ведь воздействие открытым огнем может расплавить материал изнутри.
Во всем остальном нет никаких ограничений, и работа выполняется в следующем порядке:
- Подготовка поверхности: обезжиривание стыков и фиксация трубы из металлопрофиля под прямым углом;
- Подача присадки на стыки;
- Проработка поверхности огнем из газовой горелки.

Перед сваркой трубу следует очистить от ржавчины, если она есть
Еще один способ соединить элементы системы – это использовать контактную сварку. Этот метод подходит преимущественно для промышленных предприятий, оснащенных специальным оборудованием. Кроме того, работа контактным инвертором обходится совсем недешево.


Какие электроды используются для варки профиля
Профильные трубы чаще всего изготавливают из углеродистой или низколегированной стали. Для их сварки больше всего подходят следующие электроды:
- АНО-4. Универсальный и самый популярный вид электродов. Подходит для аппаратов разного типа, предварительной прокалки не требует;
- ОЗС-12. Позволяет получить шов высокого качества. Но электроды этой марки повышенной влагоустойчивостью не отличаются;
- УОНИ-13/55. Самые лучшие электроды для формирования прочного соединения;
- МР-3С. Применяются редко и в основном в тех ситуациях, когда шов по качеству должен быть идеальным.
Какими электродами предпочтительнее варить забор из профильной трубы? Новичкам, как показывает практика, проще использовать такие марки, как МР-3, ОЗС-12. В их состав входит рутил, благодаря которому упрощается начальный этап сварки, а соединения получаются прочными и устойчивыми к влаге.
Совет! Нужные навыки можно получить, тренируясь на сваривании различных обрезков от труб.


Полезные советы

В процессе сварки и установки очень важна аккуратность, старайтесь не нанести вред полимерному покрытию. Царапины на краске способствуют образованию ржавчины, что не только портит внешний вид, но и сокращает срок службы всего забора.
Опоры и лаги (перекладины) забора не обязательно должны быть металлическими. В качестве материала подойдет древесина из твердых пород, таких как клен, ясень или дуб.
Они менее надежны, чем профильные трубы из металла, но более податливы в обработке, не подвержены усталости и хорошо сопротивляются деформационному воздействию. Для долгой службы забора деревянный каркас необходимо пропитать специальным раствором, который убережет материал от гниения и отпугнет паразитов.
Для соблюдения баланса, цвет профнастила должен совпадать с цветом крепежных элементов забора. В строительных магазинах, продаются кровельные саморезы с разноцветными шляпками.
В идеале длина перекладины и расстояние между опорами должно полностью совпадать. Это позволит не беспокоиться о необходимости срезать лишние части перекладины и сэкономит материалы.
Сварка встык
Профиль встык особенно сложно варить. Ряд советов от опытных сварщиков упростят задачу:
- Заготовки нужно прихватить по углам сечения. Затем проверяется стыковка, устраняется, если есть погрешность, и только после этого приступают к сварке по периметру;
- Тонкостенные трубы соединяются за один проход, для толстостенных их требуется 2 или более;
- Скорость дуги должна быть такой, чтобы края заготовок оплавились, но при этом металл не просел;
- Заканчивают работу, так чтобы первый нахлест и край шва совпали.
Способ сварки профильной трубы видео
Как правильно приварить петли на калитку из профнастила. Последовательность установки петель
- Как приварить петли на ворота так, чтобы металл не повело, а ворота легко открывались. При прямых петлях рекомендуется приварить их на ворота в первую очередь, пока они находятся на ровной плоскости, на земле или монтажном столе.

На половину длины петли делается подложка в два-четыре миллиметра под нижнюю половину петли, а верхняя часть прихватывается с торца. Если ворота устанавливаются на круглые опоры, то петли выпускаются наружу ворот на 5мм, а если опоры прямоугольные, то варить необходимо заподлицо.
Сварка профиля под 90 градусов
Сварка профильных труб под углом в 90 градусов идеально получается только при наличии практического опыта. Но есть ряд технических моментов, соблюдая которые можно упростить процесс получения прямого угла:
- Трубы должны быть максимально аккуратно обрезаны;
- Заготовки стыкуют и прихватывают только на ровной поверхности;
- Для фиксации используют приспособления, позволяющие выдержать стабильно прямой угол. Чаще всего это распорки, угольники и косынки.
Вначале необходимо черновое соединение деталей. Если угол на первом этапе будет выдержан, то проводится окончательная сварка.
Область применения краб-систем
Крабовые соединения применяются для монтажа легких и небольших металлических конструкций. При помощи хомутов-крабов можно смонтировать:
- Парники, теплицы, зимние сады.
- Летние душевые, пляжные раздевалки.
- Навесы для машин и людей, козырьки, беседки.
- Легкие ограждения, опоры для вьющихся растений и винограда, кронштейны.
- Вольеры для животных, стеллажи для клеток, животных, хранения и сушки легких кормов (сена-соломы).
- Лавочки и скамьи, стеллажи, рекламные конструкции.

- Сезонные тенты, тенты для проведения торжеств на открытом воздухе.
- Возможно применение крабов при небольшом ремонте сварных конструкций (как временная мера).
Сварка профтрубы
Профильные трубы соединяются вертикальными, горизонтальными и так называемыми потолочными швами. Каждый из этих вариантов выбирается в зависимости от поставленных задач и особенностей конструкции.
Вертикально расположенный шов
Электрод для получения вертикального шва держат углом вперёд. Этапы работы:
- Если соединяются заготовки разной толщины, то дуга разжигается на той, которая толще. Электрод следует перемещать от низа кверху;
- С минимальной задержкой пруток перемещается на вторую заготовку;
- После этого дугу можно оборвать и перейти выше по стыку. Однако опытные сварщики продолжают формирование шва, совершая равномерные колебательные движения.
Шов с потолочным положением
Методика аналогична созданию вертикального соединения. Можно электрод периодически отрывать, сваривая заготовки точечным методом. Если шов прокладывается без отрыва, то рекомендуется кончиком прутка делать круговые движения незначительной амплитуды.
Угол электрода направляют в сторону той трубы, стенки которой толще. Сила тока для работы с отрывом должна быть 75-95 А, без отрыва от 65 до 75 А.
Особенности горизонтального шва
Если необходимо сварить квадрат из профильной трубы, то без горизонтальных швов не обойтись. Сварку начинают с вертикально расположенной заготовки, так как её теплоотвод выше, а это снижает вероятность прожига металла. Электрод наклоняют в направлении вертикальной стойки.
Если выбран метод варки без отрыва, то электрод нужно перемещать без колебательных движений.
Продукция — Техмашхолдинг — группа компаний, официальный сайт
-
Застройка на загородном участке, который только что приобретен, начинается обычно из сооружения забора. Забор необходим, прежде всего, для обозначения периметра участка, а также для того, чтобы скрыть от любопытных посторонних глаз территорию. Постройка забора является достаточно простой задачей, однако в процессе его возведения могут возникать те или иные вопросы, такие как, из чего будет забор, какие лучше столбы, как приварить лаги к столбам и так далее.Столбы могут быть из труб круглого сечения или прямоугольного, а лаги в любом случае лучше брать прямоугольные, тогда способ соединения их со столбами может двух вариантов. При прямоугольных трубах лаги привариваются по плоскости. Если же столбы круглые, то на них необходимо наварить площадки из кусков уголка или швеллера, а затем уже поперечины. Процесс приваривания лаг к столбам сводится в таком случае к выполнению угловых швов в горизонтальном, вертикальном или потолочном варианте. В принципе можно приварить прямоугольные лаги непосредственно к круглым столбам, но это вызовет дополнительные сложности в процессе работы, а также повышенный расход электродов.
Техника выполнения горизонтальных сварочных швов соединения столб-лага
- Сваривание горизонтальных угловых швов отличается той особенностью, что жидкий металл с вертикальной плоскости столба стремиться стекать на лагу (нижнюю плоскость). Поэтому сварку такого шва рекомендуется производить «в лодочку», располагая свариваемые детали таким образом, что бы шлак не имел возможности затекать на плоскость перед дугой (рис. а).
- Электрод необходимо держать с углом в 45° к горизонтальной поверхности лаги, производя легкие наклоны его в процессе сваривания поочередно к одной и другой плоскости (рис., в). Шов выполняется однослойным, для более прочного соединения можно варить в два слоя или больше. При сваривании многослойного шва сначала необходимо наложить узкий валик электродом с диаметром 3-4мм, что бы обеспечить провар корня.
выполнение сварочных работ, сварка своими руками, Сварка- основы
Как приварить лаги к столбам или закрепить кронштейнами
Строительство деревянного забора не вызывает трудностей: с помощью гвоздей и саморезов можно скрепить все – прожилины, штакетник, доски, навесить ворота и калитку. Именно так и поступают, когда длина забора невелика, и он носит декоративный характер, например, при ограждении палисадника.
Чтобы сделать забор вокруг участка, также используют материалы более долговечные — например, кирпич или металл. И в этом случае всегда возникают трудности крепления элементов забора друг к другу. Как приварить лаги к столбам? Можно ли обойтись без сварки? Какие бывают кронштейны и можно ли изготовить их своими руками? Как обеспечить правильное расположение прожилин?
Как приварить прожилины?
Рассмотрим варианты крепления прожилин из профильной трубы 40х20 мм к столбам из разного материала. Это сегодня самый популярный способ построить забор быстро и с наименьшими затратами. Правильно закрепите лаги для забора, заполнить пространство между столбами уже не составит труда. Для этого обычно используют профнастил разного размера и формы волны.
Профильная труба 40/20
- Вариант, когда прожилины идут сплошной линией по всему забору. Сколько их – определяется высотой ограждения. Нижние лаги крепят в 30 см от земли, верхние в 30 см от верха листа. При высоте более 2-х метров рекомендуется дополнительная прожилина посередине. Лаги прижимают струбцинами к столбам из профильной или обычной металлической трубы, уровнем проверяют горизонтальность и приваривают. Следующий отрезок профиля соединяют встык, шов не обязательно располагать на столбе. При таком способе отходов практически нет. Если столбы сделаны из другого материала (асбестоцементная труба, бетон), то прожилины крепят к заранее закрепленным на столбах кронштейнам или полосам металла. Установка таких столбиков – дело хлопотное. Надо чтобы кронштейны находились на одном уровне. Другой способ – изготовить хомуты из полосовой стали и установить их на столбе в нужном месте.
- Секционный забор смотрится симпатичнее. Сплошная линия профнастила делится на равные промежутки столбиками, внешний вид которых должен быть безупречен. Обычно используют трубу Ø75- 100 мм или квадрат 60х60 мм и более. Прожилины в этом случае нарезают согласно расстоянию между столбами (2,5-3 м) и приваривают к столбам таким образом, чтобы после крепления профлиста или штакетника они не «выступали». Для этого учитывайте высоту волны материала.
Недостатки крепления с помощью сварки
Во-первых, надо иметь сварочный аппарат и уметь им пользоваться. Все металлические части забора красят заранее. При сварочных работах нарушается покрытие готовых изделий.
Места сварки надо тщательно зачистить, прогрунтовать и покрасить двумя слоями краски.
Определенные сложности вызывает установка прожилин по уровню: без помощника — трудно и лаги для забора приварить, и профлисты закрепить.
Если у вас забор открытого типа (штакетник, плетенка), то к внешнему виду сварных швов больше требований.
Крепление без сварки
Есть два способа крепления прожилин без сварки: на болты с гайками и с помощью специальных кронштейнов.
Болтовые соединения надо готовить: размечать, сверлить отверстия. Затем приходится иногда прятать головку болта. Да и не всегда это возможно.
Крепление Х-кронштейнами очень удобно.
Крепление прожилин забора при помощи X кронштейна
Их выпускают несколько вариантов, но различаются они лишь аккуратностью исполнения. Это крестообразная конструкция с загнутыми в разных плоскостях краями и с отверстиями для крепления. Вертикальная часть «обнимает» заборный столб 60х60 мм, в горизонтальную кладется прожилина.
После проверки правильности установки по уровню через крепежные отверстия кронштейн приворачивают к столбу, затем фиксируют прожилину. Соединение готово. Вставляется следующая прожилина, выставляется горизонтально, и процесс повторяется на соседнем столбе.
Аналогично закрепляют все лаги для забора.
Удобство крепления кронштейнами
Кронштейны выпускают для наружного и внутреннего крепления к столбам, для соединения профиля по длине, с их помощью можно «повернуть» забор.
Основной размер – для столбов 60х60 и прожилин 40х20, но выпускают Х-кронштейны и под другие размеры профильной трубы. Сборка производится быстро, с помощью кровельных саморезов.
Так же быстро его можно снять и исправить ошибку или использовать в другом месте. Сталь 2 мм, защитное покрытие гарантируют большой срок эксплуатации, а заменить при ремонте очень просто.
Самодельные кронштейны
Сделать кронштейн для крепления лаг можно самостоятельно. Для этого достаточно сварить под прямым углом два швеллера подходящего размера и просверлить крепежные отверстия. Возможно, он не будет таким красивым, но работу свою сделает.
Полезные советы
Самое удобное сочетание размеров и материалов – это столбы и лаги для забора из профильной трубы 60х60 мм (80х80 мм) и 40х20 мм. Для них легко приобрести все монтажные элементы: крепеж, украшения, заглушки.
- Тщательно выставляйте прожилины и столбы по уровню.
- Старайтесь располагать соединительные швы на столбах, особенно в случае, когда забор не сплошной.
- Не забывайте обрабатывать сварочные швы.
- При работе с инструментами соблюдайте технику безопасности.
Как избежать прожига профиля
Как не прожечь при сварке профильную трубу видео
Прожиг наиболее вероятен при работе с профилем с тонкими стенками. Снизить вероятность дефекта можно, верно выбрав электрод. Его диаметр должен быть до 1,5 мм. Сила тока должна быть минимальной, а полярность подключения обратной.
Помогут избежать прожига и следующие советы:
- Дугу следует разжигать на прихватке;
- Электрод располагают углом назад и проводят над местом стыка на расстоянии в 10-15 мм;
- Дугу формируют так, чтобы она была короче;
- Исключены колебательные движения;
- Обрывают дугу не в конце стыка, а вернувшись назад на 15-20 мм;
- Брызги от расплава и шлак нужно убирать сразу.
Во время сварки нужно всегда соблюдать все технологические требования и правильно выбирать расходные материалы, такой подход значительно повышает шансы на идеальное соединение самых сложных заготовок.
Ошибки при сварке профильных труб видео
Установка перекладин
После застывания бетона можно переходить к установке каркасных перекладин забора. Для них используется такой же квадратный профиль, но меньшего размера (40х20).
Длина поперечной перекладины должны быть не меньше длины пролета, это позволит стыковать лаги напрямую к опорной тубе и добавит конструкции надежности. Если лаги оказались длиннее пролета, лишний металл можно срезать болгаркой.

Фиксируются поперечные перекладины при помощи кронштейнов и болтов. Кронштейн для забора без сварки отлично выполняет свою функцию. Для крепежа лучше подходит металл, который хорошо сопротивляется окислению и не ржавеет, либо покрыт антикоррозийным веществом.
Для монтажа листов профнастила используют кровельные саморезы. Толщина листа должна составлять не менее 0,5 мм, а высота волны не более 20 мм. Если для забора используются листы меньшей толщины, необходимо установить дополнительные лаги жесткости.
Сварка профильной трубы с круглой трубой
Качественная сварка профильной трубы: полезные рекомендации
Сварка профильной трубы – процедура специфическая, требующая применения определенного набора навыков. От того, насколько качественно выполнена работа, напрямую зависит, сколько прослужит результат труда. Конечно, лучше всего справиться с поставленной задачей могут профессионалы, однако существуют случаи, когда выполнить заданный спектр работ необходимо самостоятельно. Если подойти к вопросу максимально ответственно, получится не хуже, чем у специалистов.
Правила сварки
В процессе монтажа металлических труб в обязательном порядке применяется сварка, позволяющая быстро и качественно соединить в единую схему все составляющие системы. Профильные изделия чаще других элементов подвергаются сварке, однако все равно остаются популярными среди потребителей.
 При сварке нужно использовать защитную экипировку
В числе их преимуществ находятся:
- Лояльная ценовая политика;
- Небольшая масса готовых изделий;
- Долговечность эксплуатации;
- Стойкость к механическим повреждениям.
Профтрубы позволяют воссоздать абсолютно любую систему, вне зависимости от сложности конструкции. Единственное, с чем придется определиться, – это используемый тип сварки.
На сегодняшний день активно применяются следующие разновидности:
Правильная организация работ предполагает подготовку рабочего места с возможностью надежно зафиксировать трубу со всех уголков, соблюдение техники безопасности и базовые навыки работы с аппаратом для сварки и металлами различной плотности.
Шов должен получиться идеально гладким и герметичным, что позволит эксплуатировать систему не один год.
Если навыков работы со сварочным аппаратом нет, лучше не экспериментировать и довериться специалистам. Неправильно приваренные трубы чаще других элементов поддаются коррозии и пропускают течь.
Электродуговой метод
Сварка профтрубы посредством электродуговой методики – один из самых востребованных вариантов соединения. Ключевой особенностью является тот факт, что проводить работы можно в любых, даже самых труднодоступных местах. Кроме того, электродуговая сварка позволяет варить изделия абсолютно любого диаметра и с любой толщиной стенок. При этом важно учитывать одну маленькую особенность: сварная кромка трубы с толщиной стенок более 4 мм должна подвергаться предварительной подготовке.
Для выполнения работ необходимы всего две вещи: аппарат для сварки и электроды. Стоит такое оборудование весьма недешево, однако его необязательно приобретать в постоянное владение. На сегодняшний день существует масса предложений по сдаче сварочного оборудования в аренду. Помимо инструментов, мастеру придется запастись и защитной одеждой, а также маской-респиратором.
Однако, прежде чем начинать работы, нужно определиться с типом соединения.
Шов может быть сделан:
- Встык;
- Внахлест;
- Таврового типа;
- Произвольный, выполненный под любым удобным углом.
 Использовать сваренную трубу следует после того, как остынет шов
Еще один важный вопрос – это подбор оптимального типа электродов.
Его диаметр должен привязываться к сечению трубы:
- До 2 мм – электрод диаметром 1,5 мм;
- 2-3 мм – диаметром 2 мм;
- 4-6 мм – 4 мм.
Перед началом работ концы элементов должны быть обезжирены и очищены от мелкого мусора.
Работы лучше выполнять в специально отведенном для этого помещении, однако за неимением такового можно довольствоваться и обыкновенной жилой комнатой. Единственное условие – вблизи не должно быть легко воспламеняющихся предметов.
Стыковка начинается с фиксации двух отрезков профиля в неподвижном положении. На поверхность наносятся точечные прихватки, а воздействие сварочным аппаратом производится со скоростью, позволяющей расплавить металл, но не допустить его протекание внутрь.
Другие разновидности стыковок элементов
Если по каким-либо причинам воспользоваться электродуговой сваркой не представляется возможным, можно реализовать процесс по старинке – с помощью классического газового сварочного аппарата. Привлекать к выполнению работ обязательно нужно специалиста. В противном случае можно не только получить некачественный шов, но и подвергнуть опасности окружающих.
Работы выполняются под температурой более 100 градусов, позволяющей в считанные минуты получить равнопрочный стык. Достичь же такого результата, выполняя работы впервые, невозможно!
Для выполнения задачи потребуются:
- Баллоны: с ацетиленом и кислородом;
- Присадки (накладками или на пластине);
- Газовая горелка со шлангами;
- Редуктор 20х40;
- Флюс-паста.
Использовать методику для сварки тонкостенных элементов крайне нежелательно, ведь воздействие открытым огнем может расплавить материал изнутри.
Во всем остальном нет никаких ограничений, и работа выполняется в следующем порядке:
- Подготовка поверхности: обезжиривание стыков и фиксация трубы из металлопрофиля под прямым углом;
- Подача присадки на стыки;
- Проработка поверхности огнем из газовой горелки.
Перед сваркой трубу следует очистить от ржавчины, если она есть
Еще один способ соединить элементы системы – это использовать контактную сварку. Этот метод подходит преимущественно для промышленных предприятий, оснащенных специальным оборудованием. Кроме того, работа контактным инвертором обходится совсем недешево.
Как соединить круглую трубу с квадратной
В процессе реализации трубопровода далеко не все элементы можно сварить между собой. Иногда для системы требуется квадратная труба, соединить которую с остальными элементами весьма проблематично. Лучше не пытаться объединить их электродом, ведь обеспечить идеально герметичный практически невозможно.
Так, например, соединение хромированных круглых и квадратных элементов можно осуществить посредством:
Соединить профтрубы своими руками вполне под силу человеку, не имеющему профильного образования. Достаточно лишь подобрать соответствующие приспособления, изучить азы процесса и правильно зафиксировать все элементы системы. Главное в этом деле – не торопиться и не бояться исправлять ошибки. Тогда приварить элементы удастся максимально качественно и быстро, а сварная конструкция будет служить достаточно долго.
Как установить металлический забор с помощью сварки и без нее
Забор из металла сочетает в себе свойства надежности и доступности по стоимости, особенно, если сварить его своими руками.
Сварка считается проверенным методом соединения, но можно обойтись и без нее, воспользовавшись крепежными деталями. Для оценки преимуществ методов, надо рассмотреть каждый из них в отдельности.
Сварная конструкция
Чтобы установить забор из профильной трубы, можно использовать сварку или закрепление на кронштейнах и саморезах. У каждого из этих методов есть свои преимущества и недостатки.

Наиболее традиционным является сварка металлического забора. Перед началом сварочных работ выбирают материал. Для создания каркаса по обыкновению используют профильные трубы.
В отличие от обычных, они имеют не круглое, а прямоугольное или квадратное сечение. Подобная форма позволяет без особых усилий стыковать их при сварке и крепить на поверхности дополнительные элементы.
Для опорных столбов можно взять круглые трубы или квадратный профиль 50 на 50 мм. Для горизонтальных элементов, их иногда называют лагами, подойдет профильная труба 40 на 20 мм. Заборы высотой до 1,7 м снабжают двумя параллельными лагами, если ограждение выше, то применяют 3 лаги.
Материалом для ограждения служит профнастил. Благодаря своей невысокой цене, хорошим антикоррозионным свойствам и высокой доступности, со своей задачей он прекрасно справится.
Можно также вместо профнастила использовать стальную полосу. Такие изгороди позволяют свободно просматривать территорию.
Необходимые инструменты для сборки конструкции и сварки:
- лопата (для копки ям под опоры);
- болгарка (для среза выступающих элементов);
- сварочный аппарат и электроды;
- уровень и рулетка (для соблюдения рассчитанных размеров забора).
На этапе подготовки необходимо вырыть ямы, установить в них столбы-опоры и залить цементом. Далее надо очистить трубы от жира и ржавчины, построить каркас забора из профнастила и прихватить основные элементы сваркой. Только после этого шурупами прикручивают профильный лист.
Этапы сварочных работ
 Сварка забора требует наличия специальных инструментов, средств защиты и навыков. Для сохранения жизни и здоровья строго запрещено проводить сварочные работы без соблюдения техники безопасности.
Правильно варить лаги надо, используя уровень и тиски. Благодаря надежному зажиму конструкция останется ровной, без перекосов, а шов получится более прочный. Можно взять помощника, который во время сварки будет поддерживать поперечные перекладины.
При установке заборов наиболее часто применяется ручная дуговая сварка. Этот старый, но универсальный метод, не перестал быть востребованным и сегодня. Его принцип довольно прост.
Благодаря короткому замыканию электрод и поверхность сварочного материала начинают плавиться, смешиваясь в сварочной «ванне». В результате получается крепкий шов.
При сварке каркаса необходимо учесть наличие ребер жесткости, которые добавят конструкции прочности и не позволят деформироваться профнастилу от сильного потока ветра.
Осталось правильно приварить крепление, на котором будут держаться листы профнастила. После окончания сварки, трубы необходимо тщательно покрыть антикоррозийной эмалью или краской для защиты от влаги.
Верхушку опор из профильных труб закрываются заглушкой для исключения попадания капель воды и снега. Каркас готов, можно приступать к монтажу листов профнастила.
В установке забора используется профнастил толщиной не менее 0,5 мм. Такая толщина обеспечит нужную жесткость конструкции. Крепеж листов производится при помощи кровельных саморезов, листы стыкуют внахлест. Так же, сам лист должен находиться на высоте не менее 1см от земли.
После окончания сварки и монтажа, стоит пересмотреть все швы и стыки забора, проверить на прочность и закрасить открытые элементы, если такие остались.
Конструкция на кронштейнах
 Навыки сварщика есть не у каждого, именно поэтому забор без сварки набирает все большую популярность. Установка подобных ограждений проходит в несколько этапов. Принципиально она не сильно отличается от сварочного метода, но с оговоркой на способ крепежа.
Если в случае сварки целостность конструкции поддерживается швами, то тут на помощь приходит крепеж элементов при помощи саморезов, болтов и кронштейнов.
Чтобы установить забор из профнастила своими руками без сварки начинают с опор для будущей конструкции. В профильных трубах, которые послужат опорами, лучше заблаговременно просверлить отверстия для будущего крепления кронштейна.
Как показывает практика, сделать это на горизонтально лежащей трубе намного проще, чем на установленной вертикально. После сверления опоры ставят в ямы глубиной 1 м, из которых 70 см заливают бетоном и дают ему высохнуть. Затем оставшиеся 30 см плотно засыпают грунтом.
Для опорных столбов, как и в случае сварки, лучше подойдет профиль с квадратным сечением с толщиной стенок не меньше 2мм. Можно и больше, а вот менее толстый профиль может пагубно сказаться на прочности забора, сделав его жертвой суровых погодных условий.
Установка перекладин
После застывания бетона можно переходить к установке каркасных перекладин забора. Для них используется такой же квадратный профиль, но меньшего размера (40х20).
Длина поперечной перекладины должны быть не меньше длины пролета, это позволит стыковать лаги напрямую к опорной тубе и добавит конструкции надежности. Если лаги оказались длиннее пролета, лишний металл можно срезать болгаркой.

Фиксируются поперечные перекладины при помощи кронштейнов и болтов. Кронштейн для забора без сварки отлично выполняет свою функцию. Для крепежа лучше подходит металл, который хорошо сопротивляется окислению и не ржавеет, либо покрыт антикоррозийным веществом.
Для монтажа листов профнастила используют кровельные саморезы. Толщина листа должна составлять не менее 0,5 мм, а высота волны не более 20 мм. Если для забора используются листы меньшей толщины, необходимо установить дополнительные лаги жесткости.
Полезные советы
 В процессе сварки и установки очень важна аккуратность, старайтесь не нанести вред полимерному покрытию. Царапины на краске способствуют образованию ржавчины, что не только портит внешний вид, но и сокращает срок службы всего забора.
Опоры и лаги (перекладины) забора не обязательно должны быть металлическими. В качестве материала подойдет древесина из твердых пород, таких как клен, ясень или дуб.
Они менее надежны, чем профильные трубы из металла, но более податливы в обработке, не подвержены усталости и хорошо сопротивляются деформационному воздействию. Для долгой службы забора деревянный каркас необходимо пропитать специальным раствором, который убережет материал от гниения и отпугнет паразитов.
Для соблюдения баланса, цвет профнастила должен совпадать с цветом крепежных элементов забора. В строительных магазинах, продаются кровельные саморезы с разноцветными шляпками.
В идеале длина перекладины и расстояние между опорами должно полностью совпадать. Это позволит не беспокоиться о необходимости срезать лишние части перекладины и сэкономит материалы.
Принципы сваривания профильных труб
Сварочные аппараты применяются во многих случаях. Их используют во время прокладки водопроводов и канализационных систем. Также широкое применение сварка получила в бытовых условиях, когда необходимо создать конструкцию навеса, крыши или устранить дефекты в конструкции автомобиля. В каждом из данных вариантов сварочный аппарат может решить проблему быстро и эффективно.
Сварка профильной трубы своими руками
Особое значение в применении сварки играют профильные трубы, которые часто приходится соединять с ее помощью. В большинстве случаев, данный тип труб выполнен, либо из нержавеющей, либо углеродистой стали. Такие изделия из металла имеют несколько преимуществ в своем применении:
- Большой выбор типов, форм и размеров;
- Масса как отдельно взятой трубы, так и целых конструкций не велика. Это позволяет соединять их в сложные конфигурации, не создавая существенной нагрузки на несущие элементы;
- Можно выбрать сразу несколько стандартных видов. Это позволяет в дальнейшем самостоятельно провести монтаж конструкции.
Самое главное при самостоятельном креплении профильной трубы – это правильно подобранная температура. Дело в том, что температурный режим определяет качество, с которым изделия будут сварены. Этот показатель зависит от толщины стенок заготовки. Также следует помнить, что при торцевом соединении углы свариваемых элементов имеют большое напряжение.
Как варить профильную трубу ручной дуговой сваркой?
Характеристики и простота использование металла профильной трубы позволяет соединять ее между собой самыми различными способами – стыком, тавровым методом, а также внахлест. Нижнее положение швов является приоритетным при сваривании элементов металлического профиля.
Режим сварки определяется по следующим критериям:
- Скорости движения электрода;
- Напряжению на дуге;
- Полярности (при условии постоянного тока);
- Силе тока.
Последний, из указанных критериев определяется значением сечения используемого электрода. Сварка профильной трубы будет выполнена правильно и надежно только в одном случае – если удастся добиться максимальной силы тока, разрешенной для металла. При сваривании методом встык следует проводить дугу так, чтобы кромки оплавлялись, а сам металл в результате не просел.
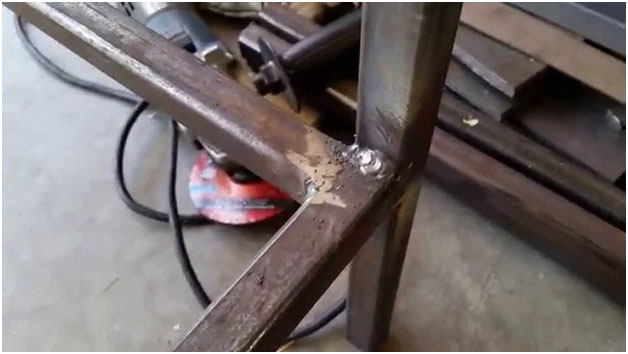
Аппараты для сварки профильных труб
Выполнять соединение металлических труб можно с помощью двух основных видов аппаратов:
Каждая из них имеет свои преимущества и недостатки. Принято считать, что газовая сварка более универсальная в своем применении. Она может справиться с самыми разнообразными задачами и различными типами металла. Но такой тип сварочного аппарата не каждый может себе позволить.
Более распространенным типом считается обычная дуговая сварка. Поэтому все, что потребуется для успешного крепления профильных труб:
- учитывать толщину стенки изделия;
- подобрать оптимальный диаметр электрода;
- выставить правильное напряжение на аппарате.
Какими электродами варить профильную трубу?
Так, как для изготовления профильных труб используют конструкционную сталь обычного образца, можно воспользоваться стандартными, самыми распространенными электродами. К примеру, марка ОМА-2 идеально подойдет для данной цели. В состав изделий данной марки входят концентрат титана и ферромарганец.
Видео — Применение различных электродов:
Также многие опытные сварщики рекомендуют использовать электроды с маркировкой на упаковке МТ-2. Они, как правило, задействуются вместе со сварочными выпрямителями. Основной критерий при выборе – устойчивая дуга и равномерный расход присадочных материалов.
Сварка профильной трубы: правила формирования надежного соединения
Основное правило применение дуговой сварки заключается в правильном соединении элементов и аккуратном их фиксировании точечным методом. Когда все изделия на месте и плотно прижаты друг к другу, необходимо просто приварить несколько точек по всему периметру, чтобы конструкция не распалась.
После этого можно приступать к обвариванию всех деталей. Линия сварного шва ведется плавно. Присадочный материал должен ложиться равномерно. При использовании обычных электродов новичкам можно вести дугу из стороны в сторону в небольшом диапазоне. Не все профессионалы применяют такой подход, но для начинающих специалистов метод вполне подойдет.
Самое главное во время данного процесса – формировать аккуратный валик из обрабатываемого материала. Сформируется ровная линия сварного шва.
Как сварить профильную трубу – свои секреты
Первым советом будет тщательная зачистка поверхностей и самое главное – идеально ровный срез обеих сторон, которые будут соединяться.
Специалисты с многолетним опытом всегда советуют новичкам придерживаться нескольких основных пунктов. Их эффективность неоднократно была применена на практике.
Итак, основные моменты соединения, известные только «бывалым»:
- Основная проблема неопытных сварщиков в том, что они забывают проверять правильность всей конструкции. Всегда контролируйте геометрию металла. Их часто начинает крутить во время сварки. Особенно это касается профильных труб.
- Качество шва и его надежность напрямую зависит от скорости, с которой производится сваривание элементов. Скорость должна быть такой, чтобы специалист успел скрепить изделия до остывания разогретой кромки.
- Для профильных труб не используют пропанобутановые, а также ацетиленовые горелки. Их температура слишком высока.
Выполняем дуговую сварку
Изначально следует занести изделия в специально подготовленное помещение. Все концы труб, которые будут соединяться обезжириваются. Фаскосниматель применяется только в том случае, если толщина профильной трубы составляет более 4 мм. После применения данного приспособления можно сделать шов в несколько слоев. Он будет достаточно прочным.
Если же толщина трубы меньше – одного шва сварки будет достаточно. Все детали необходимо закрепить в специально предназначенном для этого столе. Если его нет, тогда воспользоваться помощью еще одного или нескольких людей. Сварка профильной трубы при этом будет выполнена эффективно.
Определенная толщина материала, марка и толщина сечения электрода устанавливает напряжение, с которым нужно выполнять процесс сваривания.
Шлак следует время от времени сбивать, чтобы избежать преждевременного появления коррозии.
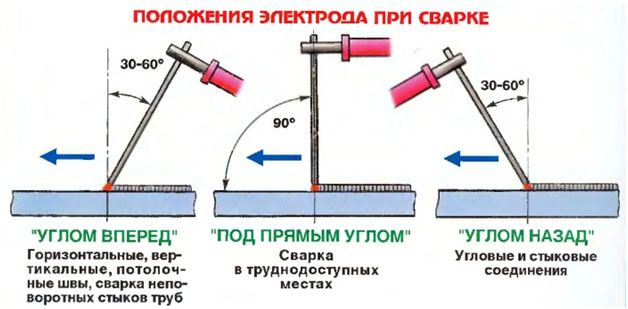
Выполняем газовую сварку
После подготовки и обезжиривания поверхностей следует нанести пасту-флюс. Она не даст образоваться окиси. При этом важно придерживаться определенного угла скоса кромок. Он, как правило, составляет 30˚.
Как варить профильную трубу правильно? Ответ прост – подавая равномерно присадку от начала и до конца впереди пламени. Горелка будет аккуратно плавить материалы, и соединять трубы.
Газовая сварка имеет отличительную особенность. В случае если толщина стенок превышает 6 мм – горелку водят из стороны в сторону. Таким образом уровень расхода ацетилена снижается. А детали прочнее скрепляются между собой.
Видео — Горизонтальный шов газом:
Сварка электродами и ее особенности
Основные аспекты использования дуговой сварки заключаются в правильном режиме тока. Расположение швов определяется положением электродов в процессе сварки. При этом необходимо немного наклонять электрод в сторону шва.
При условии постоянной практики можно добиться отличных результатов и научиться создавать один из трех основных типов швов:
Как сваривать профильную трубу

- 1 Что представляет собой профильная труба
- 2 Электрическая дуговая сварка
- 3 Выбор электродов
- 4 Газовая сварка
- 5 Контактная сварка
- 6 Полезные советы
- 7 Видео
Профильные трубы часто используются в строительстве металлоконструкций, при создании каркасов теплиц, изготовлении опор или мачт, подвергающихся вибрации, при установке заборов. Трубы изготавливаются квадратного и прямоугольного сечения, иногда овального. Узнайте, как сваривать профильную трубу, чтобы изделие получилось прочным, а шов красивым.
Что представляет собой профильная труба
 Профильные трубы
Профильная труба является разновидностью металлопроката, она изготавливается при помощи формовки из круглой трубы. После деформации термическим способом снимается напряжение металла. Материалом для изделия служит углеродистая сталь или нержавейка. Сечение труб колеблется от 10×10 мм до 500×400 мм. Толщина их стенок бывает от 1 до 22 мм. Такие трубы имеют существенные достоинства:
- Большой выбор размеров позволяет подобрать материал для любой металлоконструкции.
- Стандартные размеры облегчают стыков частей.
- Равномерная толщина трубы позволяет выполнить надежный шов.
- Гладкая поверхность изделия.
- Вес трубы меньше, чем цельнометаллического проката, конструкция из нее получается легче.
Перед тем как сваривать профильную трубу, стоит учесть советы профессионалов по технологии проведения работы. Для сваривания стальных труб применяют известные виды сварки: электродуговую, газовую, контактную и полуавтоматическую. Рассмотрим подробно, как варить профильную трубу каждым из перечисленных способов.
Электрическая дуговая сварка

Простота применения и качественный шов, а также возможность использовать дуговую сварку для работы в труднодоступных местах, сделали это метод очень востребованным. Использование для изделий с толщиной стенки больше 4 мм требует подготовки кромки. Для работы понадобится сварочный аппарат, который можно взять в аренду, если нет своего.
Профильную трубу сваривают различными способами: внахлест, встык, тавровым соединением или под любым углом. Квалифицированные сварщики советуют нижнее положение шва, но вы должны ориентироваться на собственные условия, можно воспользоваться горизонтальным или вертикальным швом.
- сварочный аппарат;
- электроды;
- защитная маска и перчатки;
- приспособление для фиксации труб;
- наждачная бумага и металлическая щетка.
Выбор электродов
 Электроды
Качество соединения зависит от того, какими электродами варить профильную трубу. Электрод малого диаметра не обеспечит прочность шва, а чрезмерная толщина приведет к прожиганию трубы. Подходящий электрод должен поддерживать ровное горение дуги и препятствовать окислительным процессам.
Профильные трубы одинакового диаметра свариваются неплавящимися электродами с использованием аргона в качестве защитного газа.
Выбор диаметра электрода зависит от размера стенок трубы. Для тонкого металла до 2 мм, подойдет электрод Ø 1,5 мм, для более толстого металла в 2–3 мм потребуется электрод Ø 2 мм. Для металла более внушительной толщины ‒ 4–6 мм потребуется электрод Ø 4 мм.
 Стол сварочный монтажный
Детали для сварки фиксируются на специальном столе или изготовленных для этого приспособлениях. С них необходимо удалить грязь и смазочные материалы. Выполняется точечное прихватывание металла, для закрепления конструкции. После выравнивания выполняется основной процесс. Сварочную дугу ведут со скоростью, которая позволяет кромкам расплавиться, но металл не успевает затекать внутрь.
Нет общей рекомендации, как правильно выполнять сварку, оптимальная скорость подбирается практическим путем.
Для тонкостенных труб сварка производится в один прием, для соединения толстого металла потребуется несколько проходов для приваривания всех слоев. Разделывание кромок позволяет выполнить несколько швов и снизить напряжение металла. На режим дуговой сварки влияет: сила тока, полярность, диаметр электрода, напряжение, тип тока. Сила тока может колебаться от 20 до 90 ампер, она рассчитывается исходя из толщины электрода. При работе с тонким металлом рекомендуется постоянный ток, имеющий обратную полярность.
В процессе сварки образуется шлак, который снижает прочность шва, и его необходимо периодически сбивать. После остывания шва выполняется его зачистка. Места, разогреваемые до высокой температуры, быстрее ржавеют, поэтому они требуют основательной защиты от коррозии.
Газовая сварка

- кислородный баллон;
- редуктор;
- баллон с ацетиленом;
- присадочные прутки;
- горелка и наконечники;
- шланги, обеспечивающие подачу газа в горелку.
 Сварка металла
Свариваемая конструкция требует фиксации и очистки поверхности, при толщине металла стенки от 5 мм выполняется скос кромки. Предварительное покрытие свариваемых поверхностей флюсом создаст пленку, защищающую от окисления, и сделает шов прочнее. Горение поддерживает смесь кислорода и ацетилена, в результате чего расплавленный металл заполняет зазор. Такой метод имеет меньшее распространение из-за того что он более дорогой, а работа с газовым оборудованием более опасна, и требует профессиональной подготовки газосварщика.
Улучшить его качество позволяет присадка, которая подбирается специально для этих целей. Для труб с тонкими стенками применяется метод сварки «справа налево». Присадочный пруток подается впереди горелки. Равномерное расплавление присадки и кромок позволяет сформировать надежный и аккуратный шов. Покрытие шва флюсом создает пленку, защищающую от окисления. Трубы с толстыми стенками соединяют швом «слева направо», присадка находится за горелкой. После остывания шов потребует доработки. Каждый этап требует проверки геометрии, при выявлении перекосов необходимо выровнять конструкцию.
Газовые горелки лучше не применять для соединения тонкостенных профильных труб встык из-за высокой температуры, так как расплавляются и деформируются кромки изделий.
Газовая сварка более затратный метод, так как покупка ацетилена значительно дороже используемого для дуговой сварки электричества. Но в отсутствие источника электропитания она становится незаменимой.
Контактная сварка

Такой метод не имеет широкого распространения в быту и используется только профессиональными сварщиками. Он применяется в местах, где установлено специальное оборудование. Этот сложный вид сварки выполняется за счет давления электродов на детали и при одновременном пропускании электрического тока. Процесс происходит без использования присадок. Контактная сварка обеспечивает надежное соединение кромок. Пластическая деформация от сжатия и кратковременное увеличение температуры от пропускания тока, формируют неразъемное соединение металла.
Полезные советы
 Прочный каркас из профильной трубы
Сварка профильных труб своими руками имеет несколько секретов:
- Деформация от высокой температуры проявляется сильнее, чем у круглых труб.
- Расплавление металла может привести к перекрыванию внутреннего пространства. В случае когда пустотелость труб важна, нужно проследить за отсутствием капель металла внутри изделия.
- Торцевое соединение провоцирует появление высокого напряжения на углах из-за неравномерного прогрева и неправильного формирования валиков металла.
Имея небольшой опыт работы со сварочным аппаратом, вы без проблем сварите необходимую конструкцию из профильных труб. Видео с пояснениями от профессиональных сварщиков помогут разобраться с деталями.
Видео
В этом видео показано как производится полуавтоматическая сварка профильных труб сварочной проволокой:
Это видео не носит учебный характер. Показанный метод позволяет без навыка приварить довольно тонкий профиль встык, не прожигая его:
Особенности сварки инвертором профильной трубы

Профильные трубы широко применяются при изготовлении легких по весу металлических конструкций, к примеру, каркасов теплиц и парников, опор заборов и ограждений для частных домов и т.п.
Особенностью трубного проката считают квадратное или прямоугольное сечение, поэтому сварка профильной трубы характеризуется определенным особенностями, без учета которых получить действительно качественно сварочное соединение не получится.
Особенности сварки профильных труб
Профильная труба представляет собой особую разновидность металлопроката, изготавливаемую из углеродистой или нержавеющей стали путем литья стальной трубы с круглым сечением и ее последующей формовки.
Сечение материала может меняться в пределах от 10х10 и до 500х400 мм, что позволяет подобрать актуальный вариант с учетом конкретной нагрузки на металлоконструкцию. Толщина стеночек тубы в зависимости от параметров ее сечения меняется в диапазоне 1-22 мм.
Трубный прокат ‒ это особенный вид строительного металлопроката, который актуален для возведения легких металлических конструкций.

Основные достоинства материала:
- низкий вес, что позволяет снизить трудозатраты при монтаже металлической конструкции;
- широкое разнообразие размеров;
- стандартные размеры по типу труб, что облегчает их торцовую стыковку при сварке;
- равномерная толщина стеночек, ровная гладкая поверхность профильного проката снаружи и внутри.
Сваривание специальным оборудованием и электродом является наиболее популярным на отечественном рынке видом термообработки металлопроката.
Сварка профильных труб позволяет создать каркасы поликарбонатных теплиц, опоры заборов бытового назначения, ворота для гаражей и частных коттеджей, коммуникационные системы разного вида и назначения.
Но выполнять сварные операции важно с учетом особенностей этого материала, без знаний о том, как правильно создавать сварные швы на металлопрокате, отменных результатов работы ждать не стоит.
Обобщенно о сварке профильной трубы
Приведем общие сведения, которые должен уяснить мастер при работе с трубным прокатом:
- под воздействием высокой температуры трубы с профильным сечением в большей мере деформируются, чем круглые изделия;
- при расплавлении металла внутреннее пространство трубного проката может заполниться и перекрыться, если же пустотелость изделия крайне необходима, важно контролировать отсутствие капелек металла внутри трубы;
- при торцевом соединении металлопроката с профильным сечением из-за неравномерного нагрева или неправильного формирования валиков может появиться высокое напряжение на углах изделия.
Толщина стеночек металлопроката меняется в довольно широком диапазоне значений, но именно сварка тонкостенных труб требует от мастера наличия определенных знаний и навыков.
Работа с тонким металлом не так проста в сравнении со сваркой инвертором толстостенных труб, так как при работе нужно учитывать ряд важных моментов:
- для создания сварных соединений на металлопрокате требуется ток от 10 до 60 А;
- электроды для сварки тонкостенного профиля должны иметь диаметр 0,5-2 мм, но никак не более;
- шов выполняется в один проход;
- качество соединения во многом определяется скорость сваривания;
- мастер должен успеть осуществить сварку профиля до того момента, пока рабочие кромки не остынут.
При внимательном изучении описанных рекомендаций, сварка ворот своими руками из профильной трубы не составит труда даже для малоопытного мастера. Если же выполнять такую работу без знания специфики металлопроката, конструкции не получатся надежными, прочными и долговечными.
Не менее важно при работе с профильными трубами не ошибиться с выбором электрода, так как от этого зависят эксплуатационные параметры сварного шва.
Сварщик должен обратить особое внимание на сечение сварной проволоки: чрезмерно тонкий электрод станет причиной нестабильности горения дуги, а электрод с большим сечением может прожигать тонкостенное изделие.
Подбор диаметра сварной проволоки нужно осуществлять с учетом толщины стеночек металлопроката:
- если сечение трубы металлопроката не превышает 2-х мм, актуален электрод с диаметром 1,5 мм;
- профильная труба с сечением 2-3 мм варится электродом с диаметром 2 мм;
- металлопрокат с сечением 4-6 мм требует применения сварной проволоки с диаметром 4 мм.
Сварка фермы или иного рода конструкций из металлического профиля может осуществляться разными способами, но наиболее популярны из них следующие варианты:
Расскажем об этом более подробно далее.
Варим трубы электродуговым агрегатом
Сварка квадратных труб электродуговым оборудованием своими руками не считается сложной технологией. Выполнить такую сварку просто даже мастеру с минимальным опытом сварных операций, поэтому данный метод соединения металлопроката очень востребован среди сварщиков.
Электродуговой агрегат позволяет без труда сваривать изделия в труднодоступных местах.
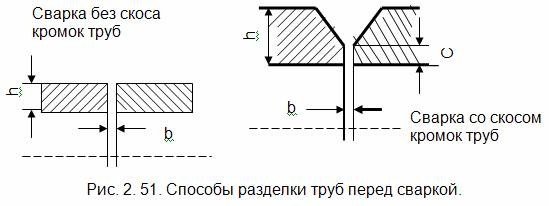
Электродуговая сварка ферм своими руками из профильной трубы требует наличия сварного аппарата и электродов, а также защитной одеждой и специальных фиксаторов для профилей.
Технология может реализоваться разными методами:
- выполнение соединений встык;
- организация сварных швов внахлест;
- тавровые швы;
- соединения, выполненные под удобным углом.
Изготовление разного рода металлоконструкций из профильных труб стоит организовывать в условиях специальных помещений. К примеру, сварку раздвижных ворот стоит выполнять в мастерской или просторном гараже, приспособленном под данную работу.
Концы свариваемых труб следует зачистить и обезжирить перед началом работы, чтобы обеспечить кромкам изделий максимальную цепкость.
Если толщина стеночек металлического профиля превышает 4 мм, следует подготовить кромку посредством фаскоснимателя. Это позволит сформировать шов в несколько слоев и сделать стык более долговечным и надежным.
Металлопрокат с меньшей толщиной варят в один шов. При этом детали важно зафиксировать на специальном столе. Трубу с меньшей толщиной стенок нужно сваривать в один шов, также закрепляя детали на специальном столе.
Если металлопрокат имеет сечение более 10х10 мм, специалисты рекомендуют наносить точечные прихватки в некоторых местах и только потом выполнять сварку. Скорость ведения электрода подбирают исходя из скорости плавления металла, но нельзя допустить его протекания во внутренний просвет изделия.

Чрезмерно медленная скорость ведения электрода приводит к прожигу при сварке тонкостенного металла. Электрод двигают елочкой или из стороны в сторону.
Режим дуговой сварки профильных труб полностью зависит от типа и силы тока, диаметра сварной проволоки, а также выбранной полярности. При этом силу тока подбирают в пределах 20-90 А, учитывая сечение сварного электрода.
Если профилированные трубы варят электродом малого сечения, понадобится постоянный ток с обратной полярностью. При выполнении сварного шва на поверхности образуется шлак, который нужно периодически сбивать.
Также следует учитывать, что зачищенный после остывания сварочный шов будет более надежным, если обработать его специальными антикоррозийными средствами.
Проблематика вопроса заключается в том, что разогретый до высокой температуры сварной шов гораздо быстрее покрывается ржавчиной, теряя прочностные характеристики. Обработка антикоррозийным составом не займет много времени, но значительным образом продлит срок службы металлоконструкции из профильной трубы.
Сварка трубы газовым оборудованием
Газовая сварка профильного металлопроката реже применяется мастерами, нежели электродуговая, так как данный способ отличается высокой затратностью, повышенной опасностью из-за применения газа ацетилена, необходимостью специальной подготовки сварщика к выполнению данных операций на практике.
Но если отсутствует возможность подключить сварное оборудование к электричеству, для сварки тонкостенных труб приходится применять газовый агрегат.

Существуют две технологии применения газосварочного оборудования:
- Мастер должен двигать присадкой по направлению за горелкой слева на право, поэтому такую технологию называют правой.
Достоинства такого метода заключается в хорошем прогревании зоны сваривания и прекрасной видимости рабочей зоны, что позволяет добиться высокой производительности и снизить расход газа. Но применяют правую технологию только для профильных труб с толщиной стенок не менее 5 мм. - Левый способ предусматривает движение горелки справа налево и актуален для тонкостенного металлопрофиля.
При этом проволоку перемещают впереди горелки.
Газовая сварка выполняется поэтапно.
На начальном этапе работы требуется подготовить следующие материалы:
- баллоны с ацетиленом и кислородом;
- редуктор;
- присадку;
- газовую горелку и наконечники для нее;
- шланги, обеспечивающие подачу газа к месту сваривания металла;
- флюс.
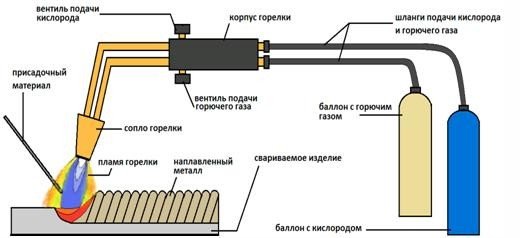
На следующем этапе работы нужно обезжирить подготовленные металлические детали и зафиксировать их на специальном столе. Кромку изделия обрабатывают флюсом в виде пасты, чтобы предотвратить образование окиси в процессе сварки.
Специалисты настаивают, что угол скоса кромки непременно должен равняться 30 градусам, чтобы появилась возможность организовать несколько высококачественных рядов сварного шва.
Подача пламени обеспечивается смесью из ацетилена и кислорода. Между свариваемых металлических труб подают присадочный материал перед пламенем горелки. От высокой температуры пламени металл профильной трубы и присадки начнет плавиться, вследствие чего образуется качественный сварной шов.
Горелку при этом нужно двигать справа налево. При сварке трубопроводов встык с толстыми стенками пруток нужно подавать за пламенем горелки, а саму горелку двигают слева направо.
Важно подобрать нужные по размеру электроды для сваривания профильной трубы, чтобы выполнить сварные операции максимально качественно.
Подведем итоги
Чтобы создавать конструкции по типу каркасов парников, ворот для гаражей или частных домов из металлопроката, важно знать, какими электродами стоит варить профильную трубу, выбрать наиболее подходящий условиях работы метод сварки и ознакомиться с нюансами работы с таким материалом.
Соблюдайте правила работы с металлопрокатом, чтобы получить наилучшую свариваемость металла и максимально долговечные и прочные сварные швы.