Предназначение и технические характеристики электродов МР-3
/>Электроды МР 3 для сварки низкоуглеродистых сталей с содержанием углерода до 0,25% имеют рутиловое покрытие. Они используются для ручной электродуговой сварки различных металлоконструкций.
Электроды не требовательны к условиям сварки, дают прочный и долговечный шов даже в сложных условиях. Они способны справиться с повышенной влажностью и даже с небольшими следами коррозии. Обмазка электродов выполнена на основе рутила, минерала, содержащего диоксид титана.
Общая информация
Для чего они предназначены? Электроды МР3 применяются для сварки деталей из сплавов с содержанием углерода до 0,25%. Они могут работать в самых сложных условиях, при повышенной влажности заготовок и даже при наличии налета ржавчины. Такое свойство особенно полезно при выполнении ремонтных работ на трубопроводах.
Варить допускается во всех сварочных положениях, кроме вертикального. Сварку можно производить как при тесном контакте деталей, так и с некоторым зазором между ними. При этом следует снизить значение сварочного тока во избежание появления трещин.
Чем отличаются: легким розжигом электродуги и высокой стабильностью ее горения. Разбрызгивание капель расплава из сварочной ванны сведено к минимуму. Состав обмазки подобран таким образом, что в ходе сварки она выделяет мало токсичных веществ. Образующуюся корку шлака легко отделить от материала шва при зачистке.
В качестве источника рабочего тока можно использовать как традиционные сварочные трансформаторы, таки современные инверторы. Они должны обеспечивать напряжение от 50 вольт и выше. Электроды для сварки углеродистых сплавов МР 3 годятся для работы как переменным, так и постоянным током. Они позволяют сваривать заготовки различной толщины.
При правильной разделке кромок они осуществляют качественный глубокий провар. Следует уделять особое внимание правильному выбору значения рабочего сварочного тока. Он зависит как от диаметра электрода, таки от сварочного положения. Завышенный ток не позволит в полной мере воспользоваться преимуществами изделия.
[stextbox получения прочного и долговечного шва сами электроды должны быть качественно просушены и прокалены.[/stextbox]
Конструкция и материал изготовления
 В центре изделия находится стержень из сварочной проволоки Св -08, он покрыт обмазкой на основе рутила. В него добавлены в качестве присадок алюмосиликат либо карбонат. Присадки повышают вязкость металла наплавки, предохраняют от появления трещин и пор в материале шва.
Имеют такие электроды 3 модификации: собственно МР 3, МР 3с и МР 3м. В обмазку стержней марки МР-3м добавлен ильменит, а в обмазку электродов марки МР-3с – добавки для повышения степени ионизации. В чем между ними разница: по основным физико-механическим характеристикам разницы между всеми тремя моделями практически нет. Различия проявляются в ходе работы: МР-3с благодаря ионизирующим присадкам в обмазке позволяет проводить легкий розжиг дуги на бытовых сварочных инверторах малой мощности.
У них также снижен объем выделяемых в атмосферу вредных веществ, прежде всего: марганца. С таким составом проще получить однородный шов на сварочных аппаратах малой мощности.
Диаметр проволоки находится в диапазоне 2-6 мм, а длина- от 30 до 45 см. По нему определяется и диаметр электрода, указанный в маркировке.
Если стержни хранились на сухом складе в заводской упаковке, в их дополнительном прокаливании нет нужды. Однако, если по каким –либо причинам влажность обмазки превысит 1,5 %- потребуется прокаливание от 40 до 60 минут при температуре около 170 о С. Работать влажными электродами недопустимо: обмазка теряет свои свойства, и вряд ли получится прочный и долговечный шов.
Обмазка делается на основе рутила, или диоксида титана в состоянии порошка. Он смешивается со связующим, и стрежни окунают в получившуюся массу. Концы стержня на 20 мм не покрывают обмазкой: один из них будет зажат в держателе, а другой используют, чтобы разжечь электрическую дугу. Далее обмазанные электроды просушивают при высокой температуре.
Готовые изделия после просушки окрашивают в синий цвет и наносят на покрытие маркировку. Расшифровка МР-3 означает:
- М – рутиловое покрытие;
- Р – высокое качество шва;
- 3- номер модели в модельном ряду производителя
В состав материала стержня, кроме железа, входят присадки в следующих процентных долях:
- Марганец 0,66;
- Кремний 0,1;
- Углерод 0,1;
- Фосфор 0,03;
- Сера 0,019.
Готовые изделия пакуют в коробки, герметизируемые полимерной пленкой для сохранения низкого уровня влажности. Допускается отгрузка в картонных коробках и в пачках из технической бумаги.
Технические характеристики
Технические условия производства МР 3 регламентируются ГОСТ 9466 и 9467. В этих документах также есть описание порядка проведения контроля качества и приемочных испытаний и применимости изделия.
МР-3 относятся к группе сварочных материалов Э46. Они рекомендованы для соединения низколегированных, углеродистых и конструкционных сплавов, механическое сопротивление разрыву которых менее 50 кгс/мм2. Толщина деталей может составлять от 3 до 20 мм.
Сопротивление на разрыв материала шва должно составлять 46 кгс/мм2. Коэффициент наплавки сварного соединения определяется равным 8,5 г/А*ч. Производительность наплавки приблизительно 1,7 кг в час. Для получения 1 кг наплавленного материала уходит до 1,7 кг электродов.
Чтобы сваривать металлоконструкции большой толщины в нижнем сварочном положении, следует наклонять электрод в сторону движения держателя. Сварка большими токами требует особой внимательности сварщика и строгого соблюдения технологических указаний, поскольку на этих режимах велик риск появления пористости шовного материала и других дефектов шва.
Изделия расфасовываются по коробкам со следующими параметрами (для длины 30 см):
| Диаметр, мм | Вес одного электрода, г | Количество в коробке, шт. | Вес коробки, кг |
| 3 | 30 | 83 | 2,5 |
| 4 | 60 | 41 | 2,5 |
| 5 | 92 | 54 | 5,0 |
Для длины в 45 см вес больше в полтора раза.

Хранить изделия следует в сухом теплом складе, температура не должна опускаться ниже +15 о С. Условия хранения должны исключать возможность повреждения упаковки и увлажнения стержней.
Увлажненные изделия применять для сварки недопустимо, они должны быть прокалены в специальном шкафу или муфельной печи при температуре 170 о С не менее одного часа.
Особенности использования
При работе с МР 3 допустимо использование как переменного, так и постоянного тока. Сварочный источник должен давать напряжение холостого хода от 50 вольт. При работе постоянным током используется обратная полярность подключения. При этом положительный контакт присоединяется к держателю, а отрицательный- к заготовке.
Электроды отличаются следующими преимуществами:
- легкий розжиг и стабильное горение электродуги;
- выполнение долговечного, хорошо проваренного шва с заданными геометрическими параметрами;
- минимизировано разбрызгивание капель расплава;
- хрупкая корка шлака, образующаяся над шовным материалом, просто и быстро удаляется при зачистке;
- облегченный повторный розжиг электродуги после перерыва в ведении электрода;
- высокая производительность сварки.

Несмотря на то, что изделие оптимизировано для сложных условий работы, ни в коем случае нельзя пренебрегать подготовкой зоны шва к соединению. Чем лучше будет зачищена и обезжирена заготовка, тем прочнее и долговечнее получится шов.
Шовный материал имеет ударную вязкость 80 Дж./см2, допускает изгиб до 150о, а величина относительного удлинения равна 18%.
Материал шва имеет физико-механические параметры, близкие к характеристикам металла самой детали. Поэтому шов не создает дополнительных механических напряжений, ослабляющих всю конструкцию и снижающих ее прочность и надежность.
Рекомендуемые значения тока
Рабочий ток зависит от диаметра выбранного электрода и от сварочного положения. Рекомендации по выбору сведены в таблицу, сила тока дана в амперах
| Диаметр, мм | Вертикальный шов, сила тока | Нижнее положение, сила тока | Потолочное положение, сила тока |
| 3 | 90-110 | 100-140 | 100-120 |
| 4 | 140-180 | 160-220 | 140-180 |
| 5 | 150-200 | 180-260 | Не применяется |
| 6 | Не применяется | 300-360 | Не применяется |

Важно помнить, что это ориентировочные значения. Для конкретных деталей выполняется пробный шов, и сила тока подстраивается в зависимости от его результатов. Начинать следует с минимальных значений, поскольку рутиловые электроды не любят завышенных значений силы тока.
Если пробный шов демонстрирует недостаточный уровень провара, силу тока следует постепенно, шагами по 5 ампер, увеличивать до получения удовлетворительных результатов. При завышенных значениях рабочего тока повышается разбрызгиваемость металла, снижается стабильность дуги. На заготовках малой толщины возможно появление прожогов.
Заключение
Электроды МР 3 пользуются заслуженной популярностью среди сварщиков. Их с удовольствием применяют как профессионалы, так и домашние мастера. Возможность соединения влажных и заржавевших деталей, а также пониженный уровень выброса вредных веществ в атмосферу, являются главными достоинствами рутиловых электродов.
Технические характеристики электродов МР-3 и МР-3С
Электроды МР-3 тип Э46 применяются для сварки малоуглеродистых сталей.
Технические характеристики МР-3
- плавящийся электрод с рутиловым покрытием;
- стержни изготовляются из проволоки Св-08;
- сварка во всех пространственных положениях, кроме вертикального (сверху-вниз);
- напряжение холостого хода — 60-80 вольт;
- дуга — короткая, средняя;
- ток — переменный, постоянный обратной полярности;
- коэффициент наплавки — 8,5 г/А·ч;
- коэффициент разбрызгивания — 9-13%;
- расход электродов на 1 кг наплавленного материала — 1,7 кг;
- прокалка электродов при температуре 150-180 градусов.
Механические свойства металла:
- временное сопротивление разрыву не менее 46 кгс/м2;
- относительное удлинение не менее 18%;
- ударная вязкость не менее 8 кгс/см2.
Массовая доля элементов химического состава (таблица):
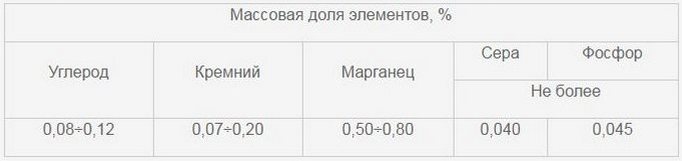
Вес одного электрода МР 3 исходя от диаметра:
- 30 гр (3 мм);
- 60 гр (4 мм);
- 92 гр (5 мм).
Количество стержней в пачке и её вес:
- 83 шт, 2.5 кг (3 мм);
- 41 шт, 2.5 кг (4 мм);
- 54 шт, 5 кг (5 мм).
Цена на электроды МР-3 установлена приемлемая. 3 мм стержни приобретают за 80 рублей кг.
Электроды МР3 хранят в сухих помещениях. При увлажнении прокаливают 1 час, при 150-180 °С.
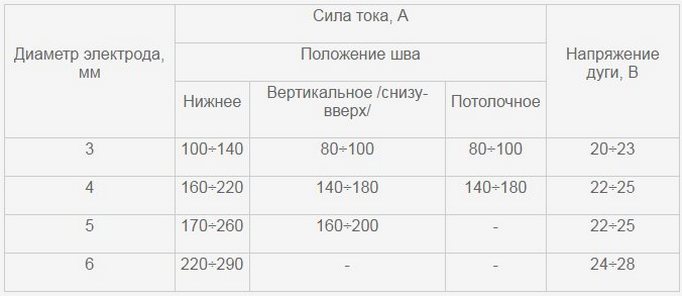
Рекомендуемые значения тока
Таблица поможет определится с сварочным током в зависимости от диаметра электрода и способа применения.
Преимущества использования МР-3:
- высокая устойчивость дуги;
- умеренное разбрызгивание металла;
- красивое формирование шва;
- хорошая отделимость шлаковой корки.
Технические характеристики электродов МР-3С
Мало чем отличаются от МР-3. Изделие имеет рутиловое покрытие со специальными ионизирующими добавками. МР 3С (синие) являются родственником ОК 46 и работают от маломощных бытовых сварочных аппаратов 50 вольт.
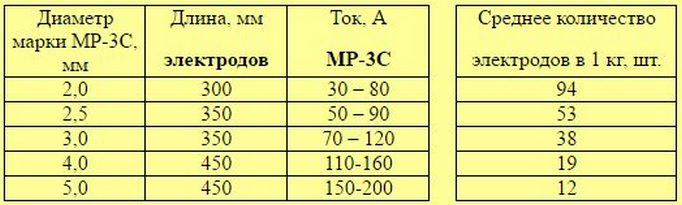
При сгорании выделяют 0,6 гр марганца против 1,25 гр. Вот и все различия. Остальные характеристики одинаковые с МР-3.
Видео: обзор МР-3С.
Отзывы
[lt_alert style="blue"]На днях варил трубу тонкостенную. Нашел остатки электродов ЛЭЗ МР-3с и процесс пошел. Не хватило стержней, пошел купил этой же марки ЛЭЗ МР-3с (цена 77 рублей за кг). И меня постигло разочарование, дуга рвется, металл не слипается. Вывод: марка одна, а стержни по качеству разные.[/lt_alert]
[lt_alert style="orange"]Сперва приобрел МР-3С 2мм (ЛЭЗ), сразу скажу, изделия не оправдали надежд. Второй раз взял электроды ESAB МР-3 ф 3.0 мм, отдал за 5-ти килограммовую пачку — 680 рублей. И не пожалел, ESABовские варят легко и качественно.[/lt_alert]
Профессиональный сварщик, Иван Корейко :
[lt_alert style="black"]Друзья, не покупайте электроды ЛЗЗ (Лосиноостровский электродный завод) МР-3С. Минусы:
- упаковка стержней плохая, при перевозке они бьются друг о друга;
- поджиг странный, то электрод быстро схватывается, то идет в отказ;
- шлака много и обмазка в процессе осыпается.
Не рекомендую изделия лосиноостровского завода для ответственных конструкций и швов, и новичкам. Опытный профи сварит любыми электродами, а начинающему мастеру лучше приобретать стержни ESAB или ОК 46.[/lt_alert]
Предназначение и технические характеристики электродов МР-3


Для чего они предназначены? Электроды МР3 применяются для сварки деталей из сплавов с содержанием углерода до 0,25%. Они могут работать в самых сложных условиях, при повышенной влажности заготовок и даже при наличии налета ржавчины. Такое свойство особенно полезно при выполнении ремонтных работ на трубопроводах.
Варить допускается во всех сварочных положениях, кроме вертикального. Сварку можно производить как при тесном контакте деталей, так и с некоторым зазором между ними. При этом следует снизить значение сварочного тока во избежание появления трещин.
Чем отличаются: легким розжигом электродуги и высокой стабильностью ее горения. Разбрызгивание капель расплава из сварочной ванны сведено к минимуму. Состав обмазки подобран таким образом, что в ходе сварки она выделяет мало токсичных веществ. Образующуюся корку шлака легко отделить от материала шва при зачистке.
В качестве источника рабочего тока можно использовать как традиционные сварочные трансформаторы, таки современные инверторы. Они должны обеспечивать напряжение от 50 вольт и выше. Электроды для сварки углеродистых сплавов МР 3 годятся для работы как переменным, так и постоянным током. Они позволяют сваривать заготовки различной толщины.
При правильной разделке кромок они осуществляют качественный глубокий провар. Следует уделять особое внимание правильному выбору значения рабочего сварочного тока. Он зависит как от диаметра электрода, таки от сварочного положения. Завышенный ток не позволит в полной мере воспользоваться преимуществами изделия.
Для получения прочного и долговечного шва сами электроды должны быть качественно просушены и прокалены.


Электроды с рутиловым покрытием
Рутиловое покрытие представляет собой диоксид титана в порошкообразной форме, используемый для повышения прочностных характеристик шва и стабилизации процесса горения. Хотя электроды, имеющие рутиловое покрытие, стоят заметно дороже, они обладают рядом достоинств, которые обеспечивают им неоспоримые преимущества на фоне прочих видов электродов. Рутиловые наиболее эффективны при соединении элементов, содержащих влагу и ржавчину, способствуют уменьшению брызг металла, сокращая тем самым его расход. Отличительной особенностью электродов является простота отделения шлака.
Достаточно известной и востребованной разновидностью рутиловых электродов являются элементы МР-3. Их используют преимущественно для соединения ответственных конструкций, выполненных из углеродистых сталей с содержанием углерода не менее 0,25% и низколегированных сталей. Во время работы электродами МР-3 образуется непрерывная дуга, что гарантирует аккуратный, прочный и ровный шов. Эти электроды могут работать при любом токе.
Во время сварки электроды МР-3 можно держать в любом положении, кроме вертикального. Это обусловлено тем, что качественное соединение можно создать только при неправильной полярности. МР-3 позволяют выполнять сварочные работы даже по окислительной поверхности и с использованием удлиненной дуги.
Высокая востребованность сварочного материала этой марки обусловлена наличием у них массы положительных свойств, среди которых следует выделить способность обеспечить качественное соединение даже при наличии на поверхности следов ржавчины, влаги и загрязнений, а также высокую производительность сварочных работ.
Конструкция и материал изготовления
В центре изделия находится стержень из сварочной проволоки Св -08, он покрыт обмазкой на основе рутила. В него добавлены в качестве присадок алюмосиликат либо карбонат. Присадки повышают вязкость металла наплавки, предохраняют от появления трещин и пор в материале шва.
Имеют такие электроды 3 модификации: собственно МР 3, МР 3с и МР 3м. В обмазку стержней марки МР-3м добавлен ильменит, а в обмазку электродов марки МР-3с – добавки для повышения степени ионизации. В чем между ними разница: по основным физико-механическим характеристикам разницы между всеми тремя моделями практически нет. Различия проявляются в ходе работы: МР-3с благодаря ионизирующим присадкам в обмазке позволяет проводить легкий розжиг дуги на бытовых сварочных инверторах малой мощности.
У них также снижен объем выделяемых в атмосферу вредных веществ, прежде всего: марганца. С таким составом проще получить однородный шов на сварочных аппаратах малой мощности.
Диаметр проволоки находится в диапазоне 2-6 мм, а длина- от 30 до 45 см. По нему определяется и диаметр электрода, указанный в маркировке.
Если стержни хранились на сухом складе в заводской упаковке, в их дополнительном прокаливании нет нужды. Однако, если по каким –либо причинам влажность обмазки превысит 1,5 %- потребуется прокаливание от 40 до 60 минут при температуре около 170оС. Работать влажными электродами недопустимо: обмазка теряет свои свойства, и вряд ли получится прочный и долговечный шов.
Обмазка делается на основе рутила, или диоксида титана в состоянии порошка. Он смешивается со связующим, и стрежни окунают в получившуюся массу. Концы стержня на 20 мм не покрывают обмазкой: один из них будет зажат в держателе, а другой используют, чтобы разжечь электрическую дугу. Далее обмазанные электроды просушивают при высокой температуре.
Готовые изделия после просушки окрашивают в синий цвет и наносят на покрытие маркировку. Расшифровка МР-3 означает:
- М – рутиловое покрытие;
- Р – высокое качество шва;
- 3- номер модели в модельном ряду производителя
В состав материала стержня, кроме железа, входят присадки в следующих процентных долях:
- Марганец 0,66;
- Кремний 0,1;
- Углерод 0,1;
- Фосфор 0,03;
- Сера 0,019.
Готовые изделия пакуют в коробки, герметизируемые полимерной пленкой для сохранения низкого уровня влажности. Допускается отгрузка в картонных коробках и в пачках из технической бумаги.
Преимущества и недостатки
Преимущества марки МР в основном связаны с применением рутилового покрытия.
- При сварке переменным током стабильность дуги такая же, как и при сварке постоянным.
- Легкость в поджигании дуги. Повторное поджигание не заставит напрягаться сварщика. Электроды МР подходят как для сварки, так и для прихватки.
- Процент разбрызгивания крайне низок. Он приближается к такому же показателю при сварке в инертном газе.
- Рутиловое покрытие исключает попадание в него шлака и различных окислов. Шов получается ровным, без видимых переходов, хорошего товарного вида.
- Обмазка рутилом обеспечивает шву хорошую ударную вязкость и высокую усталостную прочность.
- На свойство шва не оказывает влияние мокрая поверхность свариваемых материалов.
- Наличие ржавчины и других загрязнений не является препятствием к производству сварочных работ. Возможно производить сварку поверхностей покрытых грунтовкой малой толщины.
- Возможно выполнять качественную сварку электродами, диаметр которых больше чем рекомендуется.
- Кратковременное изменение длины дуги не оказывает влияние на качество шва.
- Выделяемые при сварке рутиловыми электродами газы не токсичны.

Недостатки, которых немного и они с большой долей условности.
- Повышенная жидкотекучесть сварочной ванны не дает возможности получить качественный шов в вертикальном пространственном положении с направлением «сверху-вниз»
- Повышенный расход присадочного материала по сравнению с другими подобными сварочными материалами.
- Высокие требования к установке сварочного тока — отклонения будут способствовать образованию пор.
- При проведении сварочных работ стержень следует удерживать под острым углом. Сварка под прямым углом будет способствовать образованию большого количества шлака и неизбежным его попаданием в зону шва.
Технические характеристики
Технические условия производства МР 3 регламентируются ГОСТ 9466 и 9467. В этих документах также есть описание порядка проведения контроля качества и приемочных испытаний и применимости изделия.
МР-3 относятся к группе сварочных материалов Э46. Они рекомендованы для соединения низколегированных, углеродистых и конструкционных сплавов, механическое сопротивление разрыву которых менее 50 кгс/мм2. Толщина деталей может составлять от 3 до 20 мм.
Сопротивление на разрыв материала шва должно составлять 46 кгс/мм2. Коэффициент наплавки сварного соединения определяется равным 8,5 г/А*ч. Производительность наплавки приблизительно 1,7 кг в час. Для получения 1 кг наплавленного материала уходит до 1,7 кг электродов.
Чтобы сваривать металлоконструкции большой толщины в нижнем сварочном положении, следует наклонять электрод в сторону движения держателя. Сварка большими токами требует особой внимательности сварщика и строгого соблюдения технологических указаний, поскольку на этих режимах велик риск появления пористости шовного материала и других дефектов шва.
Изделия расфасовываются по коробкам со следующими параметрами (для длины 30 см):
| Диаметр, мм | Вес одного электрода, г | Количество в коробке, шт. | Вес коробки, кг |
| 3 | 30 | 83 | 2,5 |
| 4 | 60 | 41 | 2,5 |
| 5 | 92 | 54 | 5,0 |
Для длины в 45 см вес больше в полтора раза.
Хранить изделия следует в сухом теплом складе, температура не должна опускаться ниже +15оС. Условия хранения должны исключать возможность повреждения упаковки и увлажнения стержней.
Увлажненные изделия применять для сварки недопустимо, они должны быть прокалены в специальном шкафу или муфельной печи при температуре 170о С не менее одного часа.


Производители и торговые марки
Покупатели имеют возможность приобрести электроды МР-3 различных торговых марок, российских и зарубежных производителей. При покупке следует выбирать стержни от проверенных и надежных предприятий. Крупные компании, которые дорожат своей репутацией, выпускают качественные прутки, имеющие соответствующие сертификаты, паспорта и другие документы.
Наибольшее внимание следует уделить следующим width=»400″ height=»225″[/img]
- ЛЭЗ (Лосиноостровский электродный завод);
- Ресанта;
- ХОБЭКС;
- СЗСМ;
- Linkoln Electric (Линкольн);
- Спецэлектрод (Москва);
- ESAB (Эсаб);
- Тантал;
- Арсенал (Арс);
- Престиж;
- Люкс;
- Премиум.
Особенности использования
При работе с МР 3 допустимо использование как переменного, так и постоянного тока. Сварочный источник должен давать напряжение холостого хода от 50 вольт. При работе постоянным током используется обратная полярность подключения. При этом положительный контакт присоединяется к держателю, а отрицательный- к заготовке.
Электроды отличаются следующими преимуществами:
- легкий розжиг и стабильное горение электродуги;
- выполнение долговечного, хорошо проваренного шва с заданными геометрическими параметрами;
- минимизировано разбрызгивание капель расплава;
- хрупкая корка шлака, образующаяся над шовным материалом, просто и быстро удаляется при зачистке;
- облегченный повторный розжиг электродуги после перерыва в ведении электрода;
- высокая производительность сварки.
Несмотря на то, что изделие оптимизировано для сложных условий работы, ни в коем случае нельзя пренебрегать подготовкой зоны шва к соединению. Чем лучше будет зачищена и обезжирена заготовка, тем прочнее и долговечнее получится шов.
Шовный материал имеет ударную вязкость 80 Дж./см2, допускает изгиб до 150о, а величина относительного удлинения равна 18%.
Материал шва имеет физико-механические параметры, близкие к характеристикам металла самой детали. Поэтому шов не создает дополнительных механических напряжений, ослабляющих всю конструкцию и снижающих ее прочность и надежность.
Преимущества МР-3
Сварка электродами МР-3 с рутиловой обмазкой считается наиболее экологичной и безопасной с точки зрения выделения в воздух токсичных соединений, поэтому выполнять работы можно в закрытых, слабо проветриваемых помещениях. В ряду других плюсов:
- хороший первый и повторный поджиг;
- стабильное горение электродуги (дуга – средняя, короткая или предельно короткая);
- беспрепятственное отделение шлаковой корки;
- низкий процент разбрызгиваемого металла;
- возможность варить детали большой толщины;
- качественный, прочный, стойкий к межкристаллитной коррозии шов.
Как и любые другие, электроды с рутиловым покрытием марки МР-3 должны храниться в сухом помещении при температуре не ниже +15 °C. Допустимое содержание влаги в покрытии составляет 1%. При превышении этого показателя электроду требуется прокаливание в течение часа при температуре 150-180 °C.
Рекомендуемые значения тока
Рабочий ток зависит от диаметра выбранного электрода и от сварочного положения. Рекомендации по выбору сведены в таблицу, сила тока дана в амперах
| Диаметр, мм | Вертикальный шов, сила тока | Нижнее положение, сила тока | Потолочное положение, сила тока |
| 3 | 90-110 | 100-140 | 100-120 |
| 4 | 140-180 | 160-220 | 140-180 |
| 5 | 150-200 | 180-260 | Не применяется |
| 6 | Не применяется | 300-360 | Не применяется |
Важно помнить, что это ориентировочные значения. Для конкретных деталей выполняется пробный шов, и сила тока подстраивается в зависимости от его результатов. Начинать следует с минимальных значений, поскольку рутиловые электроды не любят завышенных значений силы тока.
Если пробный шов демонстрирует недостаточный уровень провара, силу тока следует постепенно, шагами по 5 ампер, увеличивать до получения удовлетворительных результатов. При завышенных значениях рабочего тока повышается разбрызгиваемость металла, снижается стабильность дуги. На заготовках малой толщины возможно появление прожогов.
Для чего предназначены, область применения, использование марки, назначение
Электроды МР-3 предназначены для сварки ответственных конструкций из углеродистых и низколегированных сталей с временным сопротивлением не более 50 кгс/кв.мм. Возможна работа с изделиями больших и средних толщин.
Практическое применение электродов МР-3
Электроды марки МР-3 с рутиловым покрытием получили широкое распространение не только среди опытных сварщиков, но и относящихся к категории новичков. Легкое, почти мгновенное зажигание дуги, как собственно и повторное, значительно облегчают выполнение сварочных работ любителями, не владеющими практическими навыками проведения такой технологии. Для поддержания стабильной дуги новичку не требуется иметь «набитую руку», дуга работает как на короткой длине, так и на более длинной, при этом на сварочном аппарате (трансформатор или инвертор) может быть установлено небольшое значение сварочного тока.
Опытные сварщики используют электроды МР-3 для сварки тонкостенных конструкций прерывистым швом (с отрывом), что требует определенных навыков. Практический опыт подбора режимов сварки позволяет им выполнять соединения заготовок в случае невозможности их тщательной подгонки друг к другу, то есть с зазором.

Для практического применения расходников марки МР-3 важно, что не требуется предварительной подготовки свариваемых поверхностей. Наличие на них влаги, ржавчины и других загрязнений не сильно влияет на качество сварного шва.
Где применимы
Начинающим сварщикам открывается широкое поле деятельности в проведении сварочных работ с помощью электродов МР-3 на даче, в гараже. При установке забора или других ограждений на даче с использованием бывшего в употреблении уголка или профиля, разводке для полива по территории сада или огорода таких же не первой свежести труб можно не сильно обращать внимание на подготовку поверхностей под сварочные швы. При проведении таких неответственных работ даже сварщиком-любителем результат вполне будет соответствовать поставленным целям.
При необходимости отремонтировать поломанный стеллаж в подвале гаража применение расходников МР-3 будет лучшим вариантом. Отсутствие вредных веществ в сварочном газе обеспечит безопасность работ в таком относительно закрытом помещении.
Кстати: при наличии труднодоступных для сварки мест можно соответствующим образом согнуть расходник с рутиловым покрытием, чтобы обеспечить лучший подвод электрода к соединяемым стыкам.
Электроды МР-3 предназначены для сварки углеродистых и низколегированных сталей, которые широко распространены в различных отраслях промышленности. Рутиловое покрытие обеспечивает хорошую защиту сварочного шва от внешних условий, что позволяет использовать МР-3 для применения в ответственных соединениях с прочностью на разрыв не более 490 МПа.
Высокая стабильность дуги на протяжении всего сварочного технологического процесса дает возможность получить качественный корневой шов на неповоротных стыках труб. Облицовочный шов добавляет прочности стыку трубопровода. Такая технология используется при монтаже и ремонте труб в нефтяной, газовой промышленности, ремонте резервуаров для хранения нефти, контейнеров для перевозки опасных грузов, в обслуживании котлов и другого подобного оборудования.
Подъемно-транспортное оборудование (краны, эскалаторы, конвейеры и другое) после монтажа или ремонта с помощью сварки подвергается тщательному контролю производимых швов неразрушающими методами. Применение электродов МР-3 практически гарантирует отсутствие пор, трещин и других дефектов при выполнении работ сварщиком с требуемым аттестационным допуском.
Возможность сварки электродами МР-3 в вертикальном и потолочном положении позволяет выполнить ремонт листопрокатных и других подобных станов без демонтажных работ.

Способность сварочного шва, выполненного электродами марки МР-3, противостоять агрессивным средам, дало возможность использования этого расходного материала в судостроении.
Многие металлоконструкции железобетонных изделий (арматура, закладные и другие) свариваются маркой МР-3.
Где не применимы
Механические характеристики расходников марки МР-3 ограничивают их применение для нагруженных конструкций. Углеродистые и низколегированные стали, используемые в домашнем хозяйстве практически все можно сваривать рутиловыми электродами. Однако, бывают исключения и трещину, например, на тяжелом металлическом молотке, испытывающим повышенные нагрузки, сопровождающиеся вибрацией, лучше ремонтировать сваркой с применением электродов с основным покрытием, например, УОНИ 13/55. Механическая прочность и пластические свойства шва этой марки превышают аналогичные показатели МР-3.
Полезное видео, тесты и сравнения
Сравнение, отличия от других марок
Электроды МР-3 очень востребованы у исполнителей. У мастеров также пользуются популярностью УОНИ (УОНИИ) и АНО. Данные марки достаточно часто сравнивают, пытаясь определить лучший вариант.
УОНИ (УОНИИ)

Основные отличия стержней с обмазкой марки МР-3 от электродов УОНИ представлены в таблице.
Важно! Сравнить МР-3 с прутками УОНИИ не так просто, так как отдельные марки обладают разными характеристиками. Они относятся к разным типам.
| Марка электрода | МР-3 | УОНИ-13/55 |
| Покрытие электрода | Рутиловое | Основное |
| Род и полярность тока | Переменный и постоянный ток обратной полярности | Постоянный ток обратной полярности |
| Условия для сварки | Возможно выполнение сварки по неочищенном поверхностям, во влажных условиях | Очистка является обязательным условием, покрытие обладает чувствительностью к влаге |
Отличия между электродами МР-3 и стержнями марок АНО сложно представить в упорядоченном виде. Обусловлено это разнообразием прутков АНО, а также их отличиями и специфическими характеристиками. Скажем только, что АНО-4 и АНО-21 будут примерно похожи в работе на МР-3.
Таким образом, каждый вид электродов индивидуален и его следует применять для выполнения определенных работ. Выбирать стержни нужно исходя от задач исполнителя.
Сравнительная характеристика электродов MP-3C и МР-3 — использование, плюсы и минусы каждого


Производство электродов марки МР-3 регламентируется требованиями и положениями ГОСТ 9466 и 9467. В соответствии с ними, данный присадочный материал относится к типу Э46 электроды такого типа применяются в сварке конструкционных низколегированных углеродистых сталей с содержанием углерода не менее 0,25%. Покрытие электрода МР-3 — рутиловое. На металлический сердечник в порошкообразном виде нанесен концентрат из рутила — минерала, который состоит в основном из диоксида титана (TiO2). В состав обмазки могут входить карбонат или алюмосиликат — они повышают вязкость наплавляемого металла, снижая риски появления пор и трещин в получаемом сварном шве.
Материал, из которого изготавливается сердечник электрода МР-3 — холоднокатаная проволока Св08 из низкоуглеродистой стали диаметром от 2 до 6 мм. Такими электродами можно сваривать детали толщиной от 3 до 20 мм. Показатель свариваемых сталей по временному механическом сопротивлению разрыву — до 490 МПа.


Чем отличаются, в чем разница между МР и АНО, УОНИ, ОЗС, ОК
Электроды марок МР, АНО, ОЗС и имеют рутиловое покрытие. Это обуславливает их схожесть в особенностях технологии сварки. Однако, некоторые специфические модификации для выполнения конкретных сварочных работ могут иметь несущественные отличия от других марок электродов с рутиловым покрытием.

Марка электродов УОНИ имеет основное покрытие, что делает разницу с электродами марки МР весьма значительной:
- свойства рутиловой обмазки отличаются по влиянию на процесс сварки от основного покрытия;
- в отличии от МР, которые используются как на постоянном токе, так и на переменном, электроды марки УОНИ можно варить лишь на постоянном токе обратной полярности;
- МР значительно менее требуют подготовку поверхности свариваемых материалов, чем УОНИ;
- УОНИ многократно чувствительнее к влаге, чем МР.
Какие лучше для инвертора и в других ситуациях
Марка электрода не играет решающей роли в выборе инвертора или другого сварочного оборудования. Важно, чтобы характеристики присадки соответствовали возможностям аппарата. Главное правильно подобрать присадочный материал к свариваемым материалам.
Условное обозначение электродов МР 3 — пример полной расшифровк
- Э — электроды для ручной дуговой сварки;
- 46 — временное сопротивление разрыву — не более 46 кгс/мм2;
- МР-3 — марка;
- ЛЮКС — коммерческое название, под которым электрод выпускается определенным производителем;
- Ø — диаметр;
- У — для сварки углеродистых и низколегированных сталей;
- Д — с толстым покрытием;
- 43 — временное сопротивление разрыву в состоянии после сварки при нормальной температуре;
- 0 — относительное удлинение менее 18%;
- ->(3) — ударная вязкость наплавленного металла αн45 (при температуре — 20°C), не менее 3,5 кгс•м/см2;
- РЦ — рутилово-целлюлозное покрытие;
- 11 — сварка во всех пространственных положениях кроме вертикального сверху вниз при переменном и постоянном токе.
Расшифровка аббревиатуры, что означают символы в маркировке
В маркировке в сжатой форме сообщается информация о технических характеристиках. Так, например, определенные электроды марки МР-3 имеют следующее обозначение – «Э46 – МР-3 ЛЭЗ – 4 – УС / Е432(3) – Р21». Вышеуказанные здесь буквы и цифры включают следующее содержание:
- Э46 – указывает на тип электрода, конкретно в данном случае для сварки низкоуглеродистых и углеродистых сталей (с содержанием углерода до 0,25%) у которых предел прочности при разрыве не более 46 кгс/кв. мм;
- МР-3 ЛЭЗ – обозначает марку электрода и его производителя, в данном случае МР-3, изготовленный на Лосиноостровском электродном заводе;
- 4 – обозначает диаметр сварочной проволоки электрода, здесь 4 мм;
- У – обозначает для сварки каких материалов предназначен электрод, в данном случае для углеродистых и низкоуглеродистых сталей;
- С – обозначает толщину покрытия, здесь С – средняя толщина (существуют также тонкое, толстое и особо толстое, которые маркируются соответственно М, Д, Г);
- Е – указывает на отношение к типу плавящихся с покрытием;
- 43 – эти цифры обозначают предел прочности при растяжении, а именно 430 МПа;
- 2 – характеристика относительного удлинения, в данном случае в районе 24% и больше;
- (3) – определяет минимальную температуру, при которой ударная вязкость не ниже 34 Дж/кв. см, в конкретном случае цифра 3 соответствует температуре -20°С;
- Р – обозначает вид покрытия, здесь – рутиловое;
- 2 – цифра обозначает пространственные положения, в которых может качественно производится сварка, в данном случае – во всех, кроме «сверху-вниз» в вертикальном положении;
- 1 – можно производить сварку, как на постоянном, так и на переменном токе.

Электроды МР — 3 технические характеристики
Электроды МР-3 используются для сварки при постоянном (обратной полярности) или переменном токе, который обеспечивает напряжение в режиме холостого хода не ниже 50 Вольт. В условиях нормальных температур металл получаемого соединения демонстрирует следующие характеристики:
- Показатель механического сопротивления разрыву — не более 46 кгс/мм2;
- Относительное удлинение — 18%;
- Ударная вязкость — 8 кгс∙м/см2.
- Расход электродов МР-3 на 1 кг металла — около 1,7 кг МР-3.
- Предел коэффициента наплавки шва — 8,5 г/А*ч.
- Коэффициент разбрызгивания металла при сварке — 9-13%;
- Напряжение холостого хода — 60-80 В.
- Сварка во всех пространственных положениях, кроме вертикального сверху вниз.

Чтобы рассчитать правильную величину рабочего тока для сварки, необходимо учитывать диаметр электрода и пространственное положение, в котором выполняется сварка. В таблице представлены рекомендуемые параметры.
| Диаметр | Положение | Сила тока |
| 3 мм | вертикальное | 90−110 А |
| нижнее | 100−140 А | |
| потолочное | 100−120 А | |
| 4 мм | вертикальное | 140−180 А |
| нижнее | 160−220 А | |
| потолочное | 140−180 А | |
| 5 мм | вертикальное | 160−200 А |
| нижнее | 180−260 А | |
| 6 мм | только нижнее | 300−360 А |
Характеристики и свойства
К техническим параметрам электродов относят расход на наплавку заданного количества металла (сварного шва). Чтобы обработать 1 кг материала, потребуется 1,7 кг стержней типа МР-3. В результате обеспечивается производительность на уровне 1,7 кг/ч, рабочий коэффициент – 8,5 г/Ач.
Указанные электроды отличаются высокой рабочей скоростью, позволяют варить с полным касанием поверхности либо короткой дугой на дистанции. Изделия типа ЛЭЗ МР выпускаются на Лосином Острове, в Подмосковье, Костромской области, Сызрани. Ближайшие аналоги зарубежного производства изготавливаются в Кливленде (США).
Вес и диаметр
От размера электрода зависят настройка сварочного тока и пространственная позиция формируемого шва. Показатели следующие:
| Диаметр, мм | Шов вертикальный, А | Шов нижний, А | Потолочный шов, А |
| 3,0 | До 110 | 100-140 | До 120 |
| 4,0 | 150-180 | До 220 | 140-180 |
| 5,0 | До 200 | До 260 | |
| 6,0 | 300-360 |
От диаметра также зависит вес электрода МР-3 и его длина. Параметры варьируются от 30 до 92 г и от 350 до 450 мм соответственно.

Состав наплавки
Сварку осуществляют методом отрывного шва, зажигая дугу у левого края, осуществляя проводку слева направо, затем в обратном направлении. Операцию нужно выполнять быстро, чтобы шов не успел остыть. В процессе образуется много шлака, который полностью заполняет ванну и зазор по всей ширине. Температура обмазки существенно выше, чем у обрабатываемой стали.
Материал легко отделяется после остывания при многопроходной проводке.
Разбрызгивание металла – слабое, шлак ложится аккуратно равномерным слоем, легко отслаивается. При работе диоксидом титана остатки попадают в ванну плавления, образуя специфические раковины. Наплавка в массовых долях состоит из:
- марганца (0,08-0,12);
- кремния (0,07-0,2);
- углерода (до 0,8);
- фосфора (до 0,04);
- серы (до 0,04).
Рекомендуем к прочтению Общие характеристики и конструктивные особенности наплавочных электродов типа Т590
Механические свойства шва
Отличие применения электродов МР-3 от аналогов заключается в возможности сваривания неочищенных кромок заготовок. Окислы, окалины, пыль, влага не ухудшают качество шва. Загрязнения в процессе работы испаряются и смешиваются со шлаком. При этом получается шов с хорошими технологическими параметрами:
- вязкость на удар – до 8 кгс/кв.см;
- разрывное сопротивление – около 46 кгс/кв.мм;
- показатель удлинения – до 20%.

Количество в пачке
Изготовители фасуют рассматриваемые электроды в пачки весом 1,0/2,5/5,0 кг. Длина и вес стержня зависят от диаметра элементов, как и их количество в упаковке. В таблице приведена информация по вместимости электродов в 1-килограммовой пачке с учетом указанных параметров.
| Диаметр, мм | Масса, г | Длина стержня, мм | Количество в упаковке, 1,0 кг (шт.) |
| 3,0 | 32,0 | 350 | 39,0 |
| 4,0 | 62,0 | 450 | 16,0 |
| 5,0 | 92,0 | 450 | 11,0 |
Напряжение и настройка аппарата
Характеристика электродов МР-3 предполагает подключение обратной полярности, если работы ведутся на постоянном токе. При переменном напряжении полюсность подсоединения роли не играет. Варить можно на короткой, длинной и прерывистой дуге. Отсыревшие стержни подвергают прокаливанию 45-60 минут при температуре 180 °C. Ток выбирают с учетом диаметра элемента. Для изделий сечением 3 мм хватит 140 А, модификации толщиной 5-6 мм используются при токовой силе 300 А. Работы выполняют, удерживая стержень под углом 45°.

Недостатки
- Получаемое сваркой соединение характеризуется высокой прочностью.
- Дуга отличается легких поджигом и стабильностью горения, особенно — при низкой силе тока.
- Без труда достигается повторное зажигание.
- В получаемом шве отсутствуют стыки, он отличается ровностью, хорошим товарным видом.
- Между металлом шва и детали отсутствуют выраженные переходные зоны.
- Благодаря рутиловому типу покрытия шов надежно защищен от попадания в него шлака и окисления.
- Для электрода характерно очень малое разбрызгивание металла.
- Работы характеризуются высокой производительностью.
- МР-3 в равной степени подходит как для сварки, так и для прихваток.
- Относительно высокая цена — стоимость этого расходного материала несколько выше, чем многих других электродов.
- Невозможность производства сварки вертикально сверху вниз — однако этим не могут «похвастаться» и многие другие марки.
- Не самый низкий расход материала — 1,7 кг на 1 кг шва (у МР-3Р несколько меньше — 1,62 кг).
- В процессе сварки электрод необходимо удерживать под острым углом относительно поверхности делали. Если варить под прямым углом, неизбежно выделение большого количество шлака, который будет проникать в шов.
- Крайне важно установить нужную силу тока — в противном случае есть риски образования пор в металле шва.
И еще одна особенность — прерывистые швы необходимо накладывать достаточно быстро, что требует определенных навыков. Однако даже новички могут в короткие сроки освоить эту технику, не имея большого опыта и специального образования.
Плюсы и минусы
К преимуществам электродов МР-3 причисляют:
- быстрое формирование стабильной дуги;
- ровный, надежный шов;
- высокую прочность соединения;
- безопасность, отсутствие выделения вредных веществ;
- легкое удаление шлака;
- небольшой диапазон разбрызгивания металла;
- высокую производительность;
- простоту работы.
Рекомендуем к прочтению Расчет расхода электродов при сварке

Среди недостатков – высокая цена, интенсивный расход сварочного материала.
Применение электродов МР 3
Электроды повсеместно применяются при монтаже ответственных конструкций из низколегированных сталей, когда необходима повышенная прочность соединений. Области использования: