Как варить металл толщиной 1 мм без прожога
Выполнить качественно неразъемное соединение тонкого металла ручной дуговой сваркой покрытым электродом – дело непростое даже для опытного мастера. Но при правильном подборе режима сварки, электродов и движений ими, с этой работой справится и начинающий сварщик.
Понадобится
- сварочный инвертор ARC 375 — http://alii.pub/5udq1v
- электроды Е 6013 (аналог OK 46.30) — http://alii.pub/5udq0b
- отрезки профильной трубы;
- штангенциркуль — http://alii.pub/5udq6c
- молоток для отбивки шлака.
Процесс сварки металла толщиной 1 мм
Сварим отрезки профильных квадратных труб с толщиной стенок 1 мм.
При большом сварочном токе будут прожоги, при малом – непровары, что усугубляется неправильным подбором электродов и движений ими.
Выбираем электроды Е 6013 с рутиловым покрытием диаметром 2,5 мм.
Устанавливаем на сварочном инверторе силу тока 75 А.
Прижимаем квадратные трубы друг к другу, выполнив на одной из них систему равноудаленных полосок, и перпендикулярных линии контакта труб.
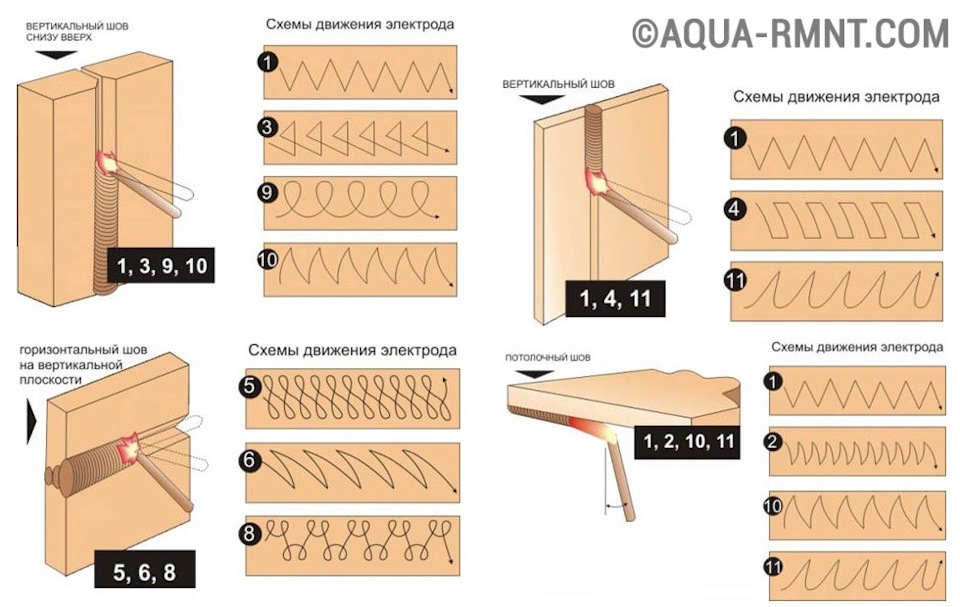
Покажем движение конца электрода вдоль будущего сварочного шва, ориентируясь на полоски. Устанавливаем электрод на первую полоску, имитируя этим зажигание дуги. Ведем его до четвертой и возвращаем на вторую.
Далее все повторяем: от второй полоски электрод двигаем на шестую и возвращаем на третью, и т. д., пока не достигнем последней полоски.
Такие возвратно-поступательные движения электродом не перегревают тонкий металл и способствуют образованию качественного шва.
Выполняем сварку металла толщиной 1 мм электродом 2,5 мм, при силе тока 75 А и, показанных ранее, движениях электродом.
Сбиваем со шва шлак и убеждаемся, что шов получился без прожогов и непроваров по всей длине.
сварка тонких листов инвертором(конспектная запись)
Так как сварочный процесс выполняется инвертором исключительно с применением малого тока, нельзя допускать даже незначительного разрыва рабочего расстояния между деталью и электродом.
В противном случае не избежать обрыва электродуги.
Электрод должен иметь малую толщину
Если варить тонкий металл инвертором и при этом держать небольшой дуговой промежуток, то сварное шовное соединение будет выпуклым по той причине, что основная часть металла плохо прогревается.
Добиться качественного шва можно за счет круговых и зигзагообразных перемещений электрода по соединяемой поверхности.
Если в ходе сварочного процесса выполнять движение электродом слишком интенсивно, то все, чего можно будет добиться, это деформированного соединения.
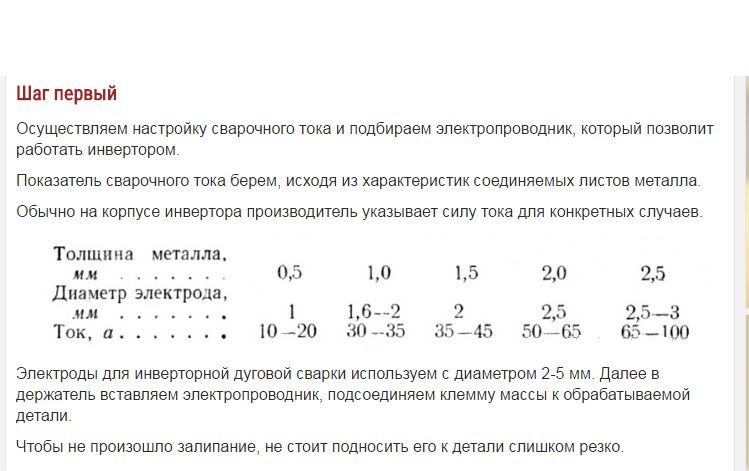
для листов тонкого металла с толщиной до 1,5 мм нужно применять изделия с диаметром 1,6 мм.
Сила тока при инверторной сварке листов металла не должна превышать 40 Ампер.
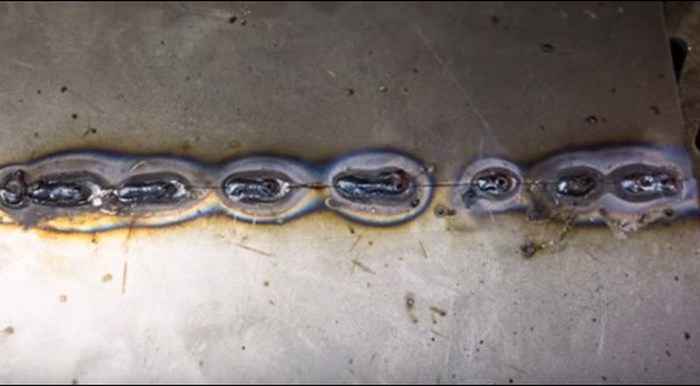
В процессе сваривания тонколистовых металлических изделий может применяться точечная или прерывистая технология сварки.
За счет короткого функционирования дуги образуются прихватки, впоследствии электродуга гасится, затем процесс повторяется на расстоянии, составляющим размер 2-х или 3-х диаметров электрода.
PS: тока что попробвал варить МР-3С 3 мм с рутиловым покрытием, сразу скажу что "+" на массе-прожёгов значительно меньше чем когда "+" на электроде! Варил тонкое железо.
Комментарии 423

Всё это, конечно, хорошо, всё верно, да. Бумага написана правильно. Но вот скажите лучше, каким током/электродом приваривать профиль 1.2 мм торцом к основанию 4 мм?
Чтобы не сжечь профиль и хорошо прогреть основание.

Благодарю Вас, оооочень поучительно и тотальный ликбез в этом вопросе…
Удачи и здоровья…

эх-хе хе…, Что же я раньше Вашу статью не прочёл… Попробовал по рекомендованной методе…, и вуаля! Всё получилось, ну почти всё. Спасибо огромное!

рутиловые элетроды ESAB 63.20 для точечной сварки тонких листов
Сварочный электрод ESAB OK 63.20. Тип покрытия — кисло-рутиловое. Электрод рекомендован для сварки тонкостенных изделий (с толщиной стенки около 2 мм) работающих в контакте с жидкими агрессивными неокислительными средами при температуре до 350ºС из коррозионностойких хромоникелевых и хромоникельмолибденовых сталей марок 03Х18Н10, 08Х18Н10Т, 02Х17Н11М2, 08Х17Н13М2Т, 10Х17Н13М3Т, AISI 304L, 316L, 318, 321, 347 и им подобных, когда к металлу шва предъявляются жесткие требования по стойкости к межкристаллитной коррозии. Стабильная и мягкая дуга на малых токах и напряжениях позволяет выполнять сварку изделий, как на спуск, так и на подъем. Шлаковая система формирует швы с минимальным усилением, что сокращает расход сварочного электрода на единицу длины шва. Минимальное количество сварочных брызг, великолепная отделяемость шлака и отличная смачивание кромок стыка сокращают потери времени на последующую зачистку шва после сварки. Устойчивость к коррозии отвечает самым жестким требованиям при эксплуатации в агрессивных средах, как, например, в нефтехимической или целлюлозно-бумажной промышленности. Содержание ферритной фазы в наплавленном металле в исходном после сварки состоянии составляет 1,5…6% (FN 3-10).
Ток:
/ = (+)
Пространственные положения при сварке: 1, 2, 3, 4, 5, 6
Напряжение холостого хода: 50 В
Режимы прокалки: 330-370°С, 2 часа
Ох и дорогие они! За 650 грамм 2000 рублей!
Спасибо за пост. Очень много интересного нашел для себя. Я ни разу не сварщик, но балуюсь этим уж лет 20. Верно сказали, что надо бы курсы закончить, что бы теорию наложить на практику.
Как правильно варить тонкий металл, толщиной 1-2 мм
Как правильно варить тонкий металл, толщиной 1-2 мм
Поскольку варить тонкий металл, толщина которого не превышает 1-2 мм очень сложно, в данной статье будут даны советы, как это правильно сделать. Не буду вдаваться в подробности выбора сварочного оборудования для этих целей, лишь скажу одно, варить тонкий металл лучше всего при помощи инвертора.
Помимо того, что инвертор более гибко настраивается в плане регулировок сварочного тока, так в нём еще можно поменять полярность сварки, что позволит не прожигать тонкий металл. Что такое полярность, и как её поменять, читайте в этой статье сайта про дуговую сварку «Дуга сварка» https://dugasvarka.ru.
Как правильно варить тонкий металл, толщиной 1-2 мм
Любая сварка начинается с выбора электродов и силы тока для них. Если будете варить металл толщиной не более 2 мм, то купите электроды диаметром также 2 мм. То есть, как видно, диаметр электродов соответствует толщине металла. Это не правило, но всё же.
Второй момент связан с настройкой силы тока для сварочного инвертора. Сила тока должна быть такой, чтобы электрод не резал металл. Для подсчёта всех необходимых параметров можно воспользоваться уже готовыми таблицами либо самостоятельно рассчитать силу тока в Амперах.
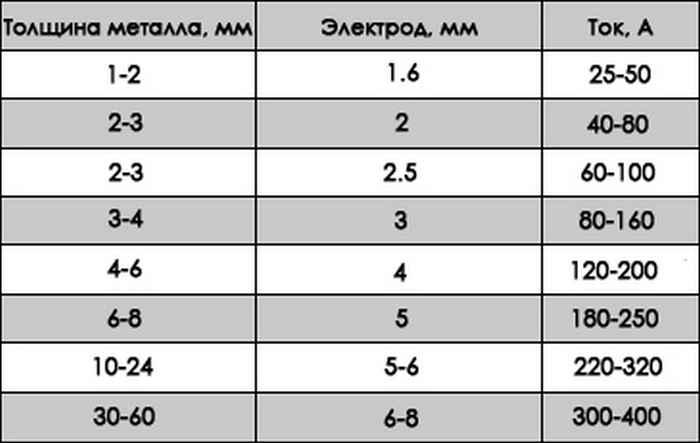
Уже давно проверено и известно, что на 1 мм электрода нужно приблизительно 30-40 Ампер. Вот и высчитываем силу тока для инвертора, зная диаметр электродов.
Для этого умножаем 2 мм на 30 Ампер и получаем 60 Ампер. Именно такую силу тока и следует выставлять на инверторе при сварке металла толщиной в 2 мм и электродами, диаметр которых также составляет 2 мм.
Полярность при сварке тонкого металла
Полярность — это режим работы сварочного инвертора. Существует прямая и обратная полярность в зависимости от способа подключения клемм к аппарату. Тонкий металл варят на обратной полярности.

Если к электроду подведён минус от инвертора, то это прямая полярность, а если плюс, то обратная. Таким образом, чтобы варить тонкий металл необходимо электрододержатель подключить к плюсовой клемме инвертора, а зажим с массой к минусовой. Это будет режим обратной полярности.
Сложности сварки на небольших токах
У начинающих сварщиков непременно возникнут сложности при сварке на малых токах. Здесь важно набраться небольшого опыта и как следует потренироваться.
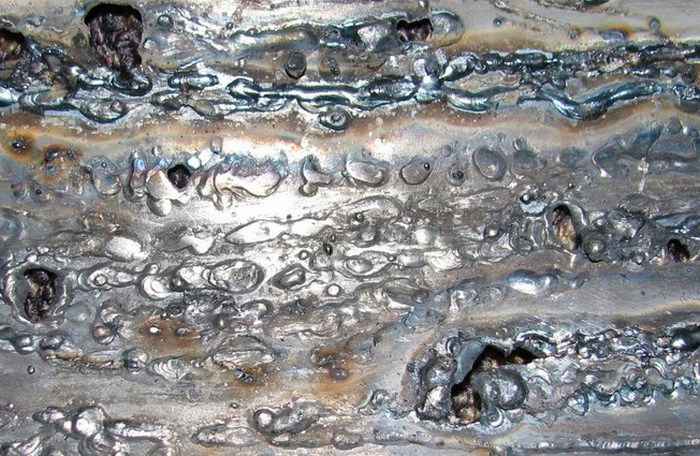
Всё дело в том, что на маленьком токе, не превышающем и 60 Ампер, электрод всё время норовит прилипнуть к металлу. Поэтому важно научиться правильно, поджигать и удерживать сварочную дугу, чтобы электрод не прилипал.
Следующей сложностью, которая возникнет при сварке металла толщиной 1-2 мм, это деформация. Тонкий металл сильно ведёт, поэтому не нужно пытаться его варить сплошным швом и без остановки. Ничего кроме образования волнообразных деформаций вы не получите.
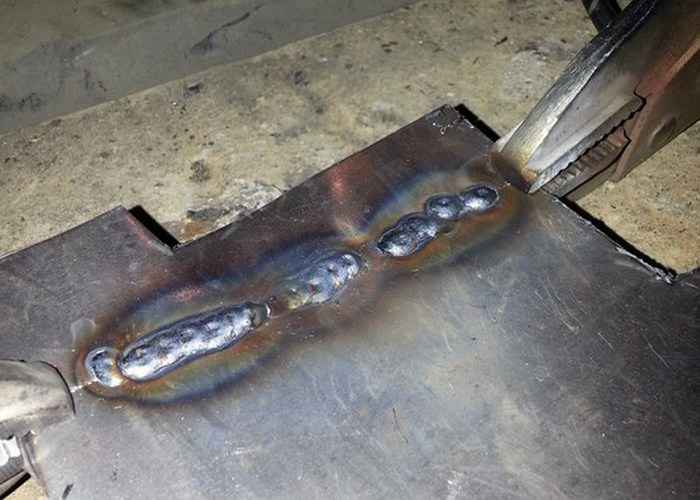
Варить тонкий металл следует прихватками, выставляя зазоры как можно меньше. Если металл всё равно ведёт, то попробуйте его зафиксировать струбцинами и используйте резиновую киянку для выравнивания.
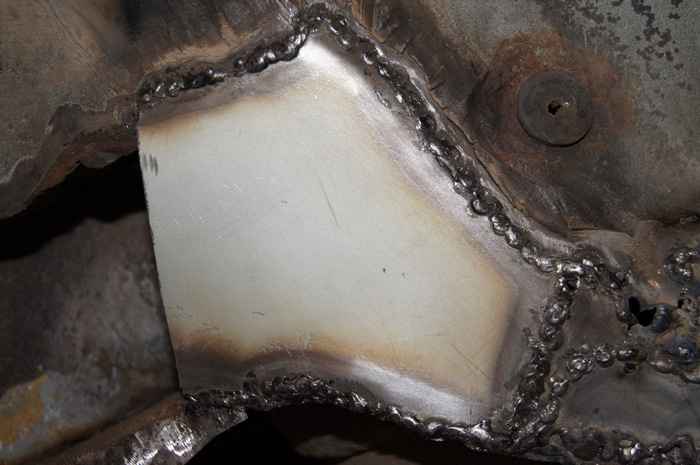
Со временем вы обязательно научитесь варить тонкий металл инвертором. Ну а пока, дело за малым, понять азы и узнать что-то новое.
Как варить тонкий металл: руководство для начинающих и профессионалов
Соединять тонкостенные изделия – задача настолько сложная, что лишь единицы справляются с ней. Остальные вынуждены сталкиваться с прожиганием конструкции и поиском решений, как варить тонкий металл правильно. Но все становится проще, если знаешь, какие технологии применять и какие настройки оборудования выставлять.
Наша статья – ваш гид в этом процессе. Вы узнаете, как выбирается полярность для сварки, как правильно подготовить оборудование и инструменты, а также мы поделимся тонкостями технического исполнения данной процедуры. С таким подробным руководством в арсенале вы сможете забыть про неприятные дырки в изделиях, которые получались из-за недостатка знаний, и начать качественно варить тонкий металл!
Сложности сварки тонкого металла
Даже опытные сварщики иногда задаются вопросом о том, как варить тонкий металл. Начинающим мастерам эта задача дается еще труднее. Дело в том, что при данном процессе действуют совсем иные правила, чем во время обработки толстостенных изделий. Иными словами, существует немало нюансов и сложностей, вызывающих проблемы при выборе режимов и электродов. Проще всего соединять заготовки из металла небольшой толщины при помощи сварочных полуавтоматов, однако в домашних условиях чаще используют инверторные аппараты. Поэтому далее будем говорить именно о том, как варить тонкий металл инвертором.

Самая главная сложность связана с тем, что металл нельзя сильно нагревать, ведь изделие быстро прогорает с образованием дыр. Потому чем быстрее ведется сварка, тем лучше, при этом электрод необходимо вести строго по линии шва.
Работы ведутся на малых токах с использованием короткой дуги, ведь даже при небольшом отрыве она гаснет. Нередко появляются трудности с розжигом дуги, потому важно варить аппаратами, обеспечивающими напряжение холостого хода более 70 В, то есть с хорошей вольт-амперной характеристикой. Не менее важна плавная регулировка сварного тока, а именно от 10 А.
Сильный нагрев металла приводит к искривлению тонких листов, из-за чего те принимают волнообразную форму. В дальнейшем исправить этот дефект бывает очень сложно, поэтому лучше сразу постараться не перегревать заготовку. Либо можно отвести тепло – о методе использования теплоотводящих прокладок будет говориться дальше.
Обязательным этапом, предшествующим соединению встык кромок тонких листов металла, является их тщательная обработка и зачистка. Дело в том, что грязь и ржавчина вызывают дополнительные трудности при сварке, поэтому лучше не пожалеть времени и заняться выравниванием.
Так как вы собираетесь варить тонкий металл, важно разместить листы очень близко друг к другу, чтобы не оставалось зазора. Далее нужно зафиксировать их положение при помощи струбцин, прижимов и прочих доступных приспособлений. После чего необходимо прихватить элементы будущей конструкции швами-прихватками, делая их на расстоянии 7–10 см друг от друга. Таким образом удастся избежать смещения заготовок и минимизировать шансы их изгиба в процессе работы.
Преимущества и недостатки сварки тонкого металла инвертором
Использование современной сварочной техники позволяет добиться высокого качества соединений и меньше задумываться о том, как варить тонкий металл. Наличие у сварщика большого опыта становится гарантией того, что материал нормально прогрет, на нем отсутствуют прожоги и температурная деформация. Это связано с тем, что при использовании постоянного тока мастер может установить минимальную мощность. Таким образом снижается вероятность прогорания металла, и подобную ошибку могут совершить лишь недостаточно опытные специалисты.
Аппарат защищен от сбоев в работе, поскольку управляется микропроцессором, обеспечивая необходимый ток. Правда, при низкой температуре инвертор не может обеспечить стабильность во время сварки – эта проблема актуальна даже для оборудования от известных брендов.
Выбор полярности для сварки тонкого металла
Говоря о том, как варить тонкий металл, нужно понимать, что сварочная техника инверторного типа имеет два вида полярности:
- прямой, при котором держак подключен к минусовой клемме, а масса – к плюсовой;
- обратный, предполагающий, что держак соединен с плюсовой клеммой, а масса – с минусовой.
Нагрев обеспечивается за счет плюсовой клеммы, поэтому подсоединенный к ней элемент нагревается сильнее. Данную особенность необходимо использовать при сварке аппаратом постоянного тока.

При помощи прямой полярности достигается проплавление заготовки на большую глубину, поскольку при ней, в первую очередь, нагревается металл изделия, а не электрод. Этот подход позволяет резать материал и соединять элементы толстостенных конструкций.
При обратной полярности изделие прогревается меньше, а температура концентрируется на электроде. Подобное распределение приводит к таким последствиям:
- металл имеет меньшую температуру, снижается вероятность его прожигания;
- происходит быстрое плавление электрода, лучше формируется шов.
Настройка оборудования перед сваркой металла
Так как нам важно качественно варить тонкий металл электродом, то в первую очередь необходимо грамотно выбрать соотношение параметров работы аппарата, инструмента и толщины заготовки. При этом важно придерживаться таких закономерностей: