Сварка нержавейки полуавтоматом: что нужно, технология, лайфхаки
Сварка полуавтоматом нержавеющей стали — способы и советы по сварочному процессу.
Суть полуавтоматической сварки нержавейки

Сварка нержавейки полуавтоматом — это процесс соединения металла при помощи плавления кромок электрической дугой в среде защитного газа. В аппарате есть подающий механизм, толкающий сварочную проволоку. Она выступает одновременно электродом для замыкания контакта, возбуждающего электрическую дугу, и присадочным материалом. Ток на нее подается через токосъемный наконечник (мундштук).
Проволока проталкивается непрерывно, пока нажата кнопка на горелке. Это позволяет прокладывать длинные швы без отрыва. Одновременно подается защитный газ, поступающий из баллона через редуктор и газовый клапан. При сварке нержавейки используется смесь аргона и углекислоты. Газовая среда вытесняет окружающий воздух, поэтому сварочная ванна не бурлит, жидкий металл равномерно растекается, сварщик может управлять дугой и формировать красивые швы.
Сварочный ток вырабатывает инвертор полуавтомата. В нем настраивается сила тока, напряжение, индуктивность. Подающий механизм бывает встроенный в единый корпус с инвертором или с раздельным исполнением. В нем предусмотрена настройка скорости подачи проволоки и холостая протяжка без газа, необходимая при установке новой катушки, чтобы довести конец проволоки до сопла горелки.
Сферы использования полуавтомата для сварки нержавейки
Сварка нержавейки полуавтоматом широко применяется на разных производствах, в мастерских и в быту. На предприятиях это может быть сваривание элементов автомобилей (защитные дуги бамперов, подножки, выхлопная система), изготовление крупных емкостей и коллекторов химической промышленности, водоочищающих промышленных фильтров и пр. В пищевой промышленности полуавтоматами соединяют магистрали для подачи жидкостей (молоко, соки и пр.).
В быту сварка нержавейки полуавтоматом пригодится при изготовлении бака, оград, решеток. Имея полуавтомат для сварки нержавеющей стали получится самому заварить прогоревший глушитель, сделать емкость, отремонтировать нержавеющую посуду.
Какие легированные стали можно сваривать полуавтоматом

Под нержавейкой подразумевается металл, способный сопротивляться коррозии. Для этого в его составе присутствуют легирующие добавки в виде хрома, никеля, марганца, молибдена. Различают низколегированные, среднелегированные и высоколегированные металлы. Полуавтоматом можно сваривать все виды, но только с соблюдением определенных условий.
Низколегированные стали (содержание легирующих элементов 3-5%) и среднелегированные стали (5-10%) свариваются «на холодную», т.е. можно приставить заготовки и сразу варить полуавтоматом. Высоколегированные металлы (содержание присадок более 10%) можно сваривать так же, но лучше использовать предварительных подогрев до 300-400º С. Эта категория нержавеющих сталей называется аустенитными (высокое содержание хрома и никеля), отлично сваривается при любой толщине и долго сопротивляются коррозии, если правильно подобрать сварочную проволоку.
Что понадобится для МИГ-сварки нержавейки
сварочная горелка с соплом, мундштуком и рукавом с разъемом;
баллон защитного газа;
редуктор для регулировки давления;
газовый шланг для передачи газа от редуктора к аппарату;
кабель и зажим массы;

Хорошим вариантом выступает БАРСВЕЛД проволока 308LSi, которая содержит 8% никеля и 18% хрома, поэтому отлично восполняет выгорающие элементы, защищая шов от коррозии. За счет кремния шов получается повышенной прочности. Проволока подходит для сварки нержавейки полуавтоматом при прокладке трубопроводов нефтяной промышленности, изготовлении емкостей, машиностроении.
Плюсы и минусы MIG-сварки нержавейки
Если сравнивать полуавтоматическую сварку нержавеющей стали с ручной дуговой (ММА) и неплавящимся электродом в газовой среде (TIG), то MIG-сварка выделяется следующими преимуществами:
малое количество дыма;
быстрое ведение шва;
возможность сваривать тонкие и толстые детали;
не требуется останавливаться на замену расходников (менять покрытый электрод или подтачивать вольфрамовую иглу);
удобство работы во всех пространственных положениях.
У метода есть и недостатки, но такие же минусы имеет аргоновая сварка:
требуется газовый баллон, из-за чего усложняется транспортировка;
при работах на ветру защитный газ сдувается, в шве возникают поры;
высокая стоимость расходников.

Основным минусом MIG-сварки нержавейки выступает сильное разбрызгивание присадочного металла. Поэтому следует защищать сопло горелки и околошовную зону от окалин при помощи сварочной химии (спреи и пасты).
Если требуется частое перемещение сварочного оборудования по большому цеху, практично купить тележку для газового баллона. Она может совмещать платформу для полуавтомата, чтобы все перевозить сразу. Когда регулярно планируется варить полуавтоматом нержавейку на выезде (ремонтные работы по вызову и пр.), купите аргоновый баллон на 5 л, который весит 8.5 кг. Его удобнее погрузить в легковой автомобиль и донести до места работы.
С газом или без?
Поскольку транспортировка баллона — это дополнительные усилия, некоторые предпочитают варить нержавейку полуавтоматом без газа, то есть при помощи самозащитной проволоки.
Сварочную ванну хорошо видно, но управлять ей сложнее, поскольку плавящийся порошок образует шлак. Требуется навык, чтобы научиться его отличать от расплавленного металла. После окончания сварки на поверхности шва остается шлаковая корка. Чтобы оценить качество соединения, ее отбивают.
Сварка нержавейки полуавтоматом с самозащитной проволокой позволяет экономить на баллонах с газом, но сама проволока стоит дороже обычной. Качество шва сильно проигрывает сварке полуавтоматом с газом, поэтому такой метод подходит только для неответственных конструкций, где к прочности соединения и внешнему виду шва не предъявляют высоких требований. МИГ-сварка самозащитной проволокой оправдана на большой глубине (тоннели, шахты), высоте или в других труднодоступных местах, куда сложно доставить газовый баллон.
На сколько хватает расходников полуавтомата?
Задумываясь о полуавтоматической сварке нержавейки, стоит знать, на сколько хватит расходки. Самым быстро изнашиваемым элементом выступает токосъемный наконечник. Через него напряжение передается на проволоку. В мундштуке разбивается выходное отверстие, из-за чего проволока начинает «гулять». Это усложняет манипуляции по управлению электрической дугой, снижает качество шва.
При работе полуавтоматом 6-8 часов каждый день, за смену придется заменить 1-2 токосъемных наконечника. Такие детали всегда должны быть в запасе у сварщика. Причем для каждого диаметра проволоки есть свои мундштуки. Когда сварка ведется то проволокой 0.8 мм, то 1.2 мм, мундштуки тоже меняются.

Канал для подачи проволоки служит несколько лет. Потом он забивается грязью и проволока начинает застревать. Прижимные ролики толкающего механизма «живут» до 5 лет. При активном использовании оборудования постепенно изнашивается зажим массы — ослабевает хват, обгорают прижимные «губы». Срок службы зависит от первоначального качества элемента. У любительских аппаратов зажима хватит на пару лет, у профессиональных — до 7-10 лет.
Советы по настройке полуавтомата
Чтобы сварка нержавейки полуавтоматом получилась качественной, важно правильно настроить сварочное оборудование. Режимы выставляются исходя из толщины свариваемых заготовок и используемого диаметра проволоки. Скорость подачи электрода и расход газа тоже значимы. Оптимальные показатели для разных значений представлены в таблице.
| Толщина сторон деталей, мм | Диаметр проволоки для ПА, мм | Сила тока, А | Скорость подачи проволоки, м/ч | Расход газа, л/мин |
|---|---|---|---|---|
| 1 | 0,8 | 55-65 | 100-150 | 6-7 |
| 1,5 | 0,8 | 80-115 | 150-220 | 6-7 |
| 2 | 0,8 | 100-130 | 200-250 | 6-7 |
| 3 | 1 | 150-170 | 400-500 | 8-10 |
| 4 | 1 | 220-250 | 500-600 | 8-11 |
| 4 | 1,2 | 250-280 | 450-650 | 10-13 |
| 5 | 1,2 | 300 | 500-700 | 11-16 |
| 6 | 1,2 | 330 | 600-800 | 11-16 |
Лайфхаки по сварке нержавейки полуавтоматом
Дальше представляем полезные лайфхаки по сварке нержавейки аппаратами МИГ, актуальность которых проверена на практике:
Для сварки легированных и аустенитных сталей установите на полуавтомате обратную полярность. Это значит, что к горелке должен подходить «плюс», а к изделию — «минус». Это сократит тепловложение и защитит от активного выгорания легирующих элементов. При сварке тонкой нержавейки изделие меньше деформируется.
Ведите шов быстро. Тогда он не будет чрезмерно широким и с буграми. Нержавейка при сварке полуавтоматом не сильно растекается по поверхности, а значит задержки на одном месте приведут к наплывам.
Варите углом назад, слева направо. Так хорошо видно сварочную ванну, а жидкий металл дольше находится под защитой газовой смеси. Это предотвращает возникновение пор и трещин.
При сварке листовой нержавейки с толщиной 1-2 мм, вылет проволоки не должен превышать 6-10 мм. Сварка ведется короткой дугой. Аустенитные стали толщиной 5 мм и более свариваются длинной дугой с вылетом проволоки 10-20 мм.
Сваривайте нержавейку только в смеси аргона (80%) и углекислоты (20%). Сварка в чистом аргоне возможна, но проплавление уменьшится, а кромки будут хуже смачиваться.
Способы обработки сварочных швов

В отличие от ТИГ-метода, полуавтоматическая сварка нержавейки приводит к черным швам. Это окислы от плавления металла, газов, сгорания защитных спреев. Чтобы шов был белым, требуется зачистка щеткой по металлу. Тогда чешуя будет видна и соединение станет более красивым.
При необходимости швы можно шлифовать, если это лицевая сторона изделия. Зеркального эффекта, как у TIG-сварки, добиться невозможно без дополнительной обработки. Для этого шов зачищают лепестковыми кругами, постепенно уменьшая зернистость абразива, чтобы убрать все риски на поверхности. Затем металл полируют войлочными насадками с пастой.
Советы по выбору оборудования
Полуавтоматы для сварки нержавейки делятся на бытовые и профессиональные. У них разные цены, качество сборки, продолжительность непрерывной работы и ресурс.
Для дачи или гаража хорошо зарекомендовал себя полуавтомат БАРСВЕЛД Profi MIG-200 D. Он обладает диапазоном сварочного тока 40-220 А и продолжительностью непрерывной нагрузки 60%. Поддерживает установку катушек с проволокой 0.8 и 1.0 мм. Весит модель всего 10 кг, хотя внутри встроен блок подачи проволоки. Аппарат удобно переносить и хранить. Работает он от сети 220 V. При необходимости инвертор переключается на ручную дуговую сварку покрытыми электродами или сварку вольфрамовой иглой в среде защитных газов.


В качестве профессиональной модели рекомендуем БАРСВЕЛД Profi MIG-307 DT с диапазоном сварочного тока 20-300 А. Здесь ПН при максимальном режиме 60%, можно устанавливать проволоку диаметром 0.8-1.2 мм, есть плавные настройки и точечная сварка. Модель поставляется на тележке, куда поместится газовый баллон, что упростит перемещение по цеху. Подключается инвертор MIG к сети 380 V.
При выборе полуавтоматов для сварки нержавейки учитывайте длину рукава горелки. Она бывает от 3 до 5 м. Чем короче, тем проволоке легче проходить через канал. Но небольшие рукава практичны только при сварке за столом или сборке небольших конструкций. Когда требуется повышенная маневренность сварщика, купите горелку 4-5 м.
Если не планируется соединение толстых нержавеющих заготовок 4 мм и более, достаточно полуавтомата на 200 А. Сварка толстых деталей требует более мощной версии. Продолжительная работа полуавтоматом в течение дня будет с меньшими простоями, если выбрать оборудование с водяным охлаждением.
способ управления силой тока, скоростью подачи проволоки (плавный или ступенчатый);
форм-фактор (подающий механизм встроенный или отдельный);
страну сборки (Италия, Германия, Россия, Китай);
допустимое минимальное напряжение сети и потребляемую мощность;
на каких модулях собран инвертор (MOSFET или IGBT).
Сварка полуавтоматом нержавеющей стали — это оптимальный вариант быстро получить качественное, герметичное соединение. При этом важно грамотно выбрать сварочное оборудование и расходные материалы, которые мы рассмотрели в статье.
Сварка нержавейки полуавтоматом – особенности, оборудование и материалы, этапы технологии

Из нержавеющей стали изготавливаются различные полезные для быта долговечные конструкции. Однако соединить такие изделия обычным сварным способом невозможно, ввиду специфичности состава сплава – здесь нужна специальная технология. Разберем, как происходит сварка нержавейки полуавтоматом, какое оборудование и материалы применяются, из каких этапов состоит технология и какие правила нужно учитывать.
Сварка нержавейки – специфика технологии
Главная особенность нержавеющих стали – наличие до 12 % элемента хрома в составе сплава. Благодаря этому материал и проявляет антикоррозионные свойства. Однако это же является и причиной невозможности сварить его стандартным способом. Так как образуемая при контакте с кислородом воздуха оксидная пленка не дает сформировать шов.
Есть еще ряд особенностей, без учета которых нельзя сделать сварное соединение нержавеющего сплава – это:
- Превышающая в 2 раза теплопроводность по сравнению с обычными углеродистыми сталями. В результате может возникнуть прожог и снижение защитных свойств. Поэтому потребуется на треть уменьшить ток и дополнительно охлаждать шов.
- При нагреве до 500 ℃ и выше возникает эффект межкристаллического разрушения. Основная причина того, почему нержавейку следует варить полуавтоматом в углекислоте, является подверженность коррозии места стыка снаружи. В данном же случае защитный газ не помогает – так как причины внутренние – потребуется сильное охлаждение, например, водой.
- Высокий коэффициент теплового расширения. Вследствие этого образуются разрывы в области стыка. Устранить дефект можно путем правильно выставления зазора между деталями перед началом сварных работ.
- Значительное электрическое сопротивление. По причине этого стандартный электрод перегревается. Поэтому потребуются стрежни специального состав и длиной до 35 см.
В большинстве случаев для сварного соединения заготовок из нержавеющего сплава применяются следующие варианты защитной среды:
- Чистый аргон.
- Углекислый газ.
- Смесь аргона с углекислотой.
Оптимален смешанный подход, так как удешевляет технологию, но при этом сохраняет качество шва.
Оборудование и материалы
В рассматриваемом случае в качестве сварочного аппарата применяется полуавтомат. Для работы также потребуются следующие приспособления:
- Баллон с углекислотой.
- Редуктор для регулировки подачи газа в сварную зону.
- Проволока, одинаковая по составу со свариваемыми материалами.
- Защитные средства – маска и краги.
Для формирования правильного шва, а в некоторых случаях и единственной защиты, применяются такие виды присадочной проволоки:
- Сплошная. Создает высококачественный шов. Применяется только в газовой среде. Характеризуется доступной стоимостью.
- Порошковая. Структурно это тонкостенная трубка, заполненная флюсом. Позволяет работать без защитной среды.
- Омедненная. Используется с газом. Формирует более стойку дугу.
В домашних условиях для сварки нержавейки полуавтоматом на углекислоте применяется нержавеющая проволока диаметром 0,6-0,9 мм. При этом в продаже есть разновидности в пределах 0,13-6 мм.
Применение полуавтоматического аппарата в данном техпроцессе дает следующий ряд плюсов:
- Удобная подача проволоки в сварную зону.
- Эффективное охлаждение сопла.
- Продуктивное поступление защитного газа.
- Улучшение работы в труднодоступных точках.
Недостатки варианта с порошковой проволокой проявляются в удорожании технологии, образовании шлаковых отложений и необходимости последующей защиты шва.

Этапы технологии
Перед началом сварных работ соединяемые заготовки подготавливаются следующим образом:
- Стыкуемые поверхности зачищаются стальной щеткой до блеска.
- При толщине свыше 4 мм с краев дополнительно убираются фаски.
- После механической обработки заготовки обезжириваются.
- Для полного высушивания края нагревают до 100℃.
- В завершении чтобы снять напряжение структуры детали прогревают до 200℃.
Сварка нержавейки полуавтоматом в среде углекислого газа или смеси углекислоты с аргоном проходит по следующим правилам технологии:
- Аппарат выставляется на заданную настройку – ток 100-300 А обратной полярности, напряжение 20-25 вольт, подача проволоки 300-500 м/ч.
- Держак располагается так, чтобы формируемый шов был виден в работе – то есть обратным углом к ходу.
- Сопло и проволока удерживается на высоте 12 мм от поверхности.
- Подача газа устанавливается в рамках 6-12 кубометров в час.

- Во избежание растрескивания контакт начинается с отступом 5-6 мм от края.
- Ведение электрода выполняется ровно по стыку без отклонений в стороны.
Чтобы заварить нержавейку полуавтоматом обычным способом или без газа с порошковой проволокой, применяется 3 техники сварки:
- Короткая дуга. Подходит для тонкостенных заготовок.
- Струйный перенос. Используется для деталей с толстыми стенками.
- Импульсный метод. Применяется как универсальный, экономный и высокопроизводительный вариант.
Видео описание
Видео-пример сварки нержавейки полуавтоматом:
Коротко о главном
Сложности сварки деталей из нержавеющего сплава обусловлены его химическим составом, большой теплопроводностью, межкристаллическим разрушением при нагреве, высоким тепловым расширением и электросопротивлением. Поэтому процедуру проводят в среде защитного газа или с порошковой проволокой полуавтоматическим аппаратом.
Для работы также требуется баллон с газом, редуктор, защитные средства. Присадочная проволока бывает сплошной, порошковой и омедненной. Чтобы сварить нержавейку полуавтоматом с углекислотой, требуется подготовить заготовки и соблюсти ряд технологических правил. При этом возможны 3 варианта техники – короткодуговой, струйный и импульсный.
Сварка без газа: обзор технологии
О чем речь? Сварка без газа производится на полуавтоматах и является доступным методом соединения деталей даже для непрофессионалов. Как следует из названия, для ее осуществления не нужны баллоны с защитным газом, вместо этого используется специальная проволока.
Как варить? В зависимости от материалов соединения выбирают проволоку и настраивают сам аппарат. Главное – выбрать правильный ток, чтобы не прожечь детали и при этом получить качественный шов.
Вопросы, рассмотренные в материале:
- Суть сварки без газа
- Выбор проволоки для сварки без газа
- Подготовка и технология сварки без газа
Суть сварки без газа
Для этого применяется самозащитная проволока, которая представляет собой металлическую трубку, наполненную присадочным порошком. Под действием высокой температуры дуги наполнитель окисляется (горит), образуя вокруг очага газовое облако. Действие газа в данном случае схоже с тем, как ведет себя газовый поток из сопла при полуавтоматической сварке. Воздушная среда из очага вытесняется, благодаря чему удается избежать образования микротрещин и пор в готовом сварном шве.
Подаваемая к очагу сварки проволока еще называется флюсовой, ее подбирают в зависимости от параметров свариваемого металла. Присадочная смесь формируется различными элементами. Главная ее особенность – инертность при высоких температурах.
Большую долю в составе занимает диоксид кремния (обыкновенный песок) – он эффективно препятствует включению в состав расплава углерода. На втором месте по концентрации – марганец, в его задачу входит вытеснение из образующегося расплава серы. Кроме того, данный металл «успокаивает» бурно идущий окислительный процесс.
При осуществлении сварки с помощью флюсовой проволоки используется инверторный MIG/MAG-аппарат. Такие сварочные устройства отличаются компактностью, высоким коэффициентом полезного действия (то есть потребляют меньше энергии), кроме того, они менее капризны с точки зрения стабильности обеспечиваемого напряжения.
Такую сварку называют безгазовой (так как никакие газовые баллоны тут не требуются), ее используют для соединения разнородных типов сталей: например, низко- и высокоуглеродистых, а также высоколегированных и нержавеющих. Использовать подобный способ сварки можно как на производстве, так и в быту, поскольку:
- сварка без газа ускоряет формирование шва (благодаря автоматически подающейся проволоке);
- обеспечивается максимальный комфорт при работе (главным образом благодаря отсутствию газовых баллонов).
Выбор проволоки для сварки без газа
Проволока (в данном случае это сварочная катанка) продается в виде рулонов и бухт весом до 5 кг. Диаметр проволоки может быть 0,6; 0,8; 1,0; 1,2 мм. Диаметры свыше 1 мм применяются в основном при высокопроизводительной промышленной сварке без газа.

Упаковывается проволока, как правило, в плотный материал, который не пропускает воздух. При этом вполне возможно образование внутри конденсата. Поэтому перед началом сварки (без газа) проволоку нужно хорошенько высушить при температуре +200 °C.
Сварочная проволока подразделяется на несколько типов:
Порошковая
Представляет собой стальную оболочку, заполненную флюсовым составом. Помимо присадок, воздействующих на качество шва, в порошке также содержатся добавки, препятствующие образованию шлака. Так что молоток сварщику здесь не понадобится.
Такая проволока (флюс) весьма распространена на тематических ресурсах в Интернете, а также в центрах по продаже оборудования и расходных материалов для сварки (в том числе без газа).
Омедненная проволока
Здесь проволока имеет стальной (сердечный) стержень, обеспечивающий неразъемное соединение, а также наплавки из углеродистых сталей. Сверху стержень электрохимическим способом покрывается составом на основе меди, благодаря чему удается предотвратить образование коррозии. Несмотря на применение цветных металлов при изготовлении данного расходника, материал имеет относительно низкую цену.
Проволока легированная
В присадки входят высоколегированные компоненты, содержащие хром, никель, вольфрам и медь. Особенностями шва являются его высокие прочностные характеристики. Кроме того, выпускается и низколегированный вариант проволоки, где объем указанных присадок минимальный (что благотворно сказывается и на цене материала).
Нержавейка
Проволока, содержащая нержавеющие компоненты, используется для сварки деталей из нержавейки. Кроме того, в расходнике в качестве присадок содержатся марганец, хром и фосфор. В зависимости от соотношений данных компонентов проволока получается либо твердой, либо термостойкой.

При использовании нержавеющей проволоки следует позаботиться о точной настройке сварочного полуавтомата (так как данный расходник имеет достаточно высокую стоимость). Надо отметить, что применение обычной проволоки для сварки нержавейки без газа – дело весьма бесперспективное: из-за разнородности металлов, а также в связи с различными химическими свойствами между свариваемыми пластинами обязательно будут возникать механические напряжения, которые со временем приведут к образованию трещин.
Алюминиевая проволока
Разумеется, она предназначается для сварки без газа деталей из алюминия и алюминиевых сплавов. Главной неудобной особенностью данного расходника является то, что проволока должна быть использована после вскрытия упаковки буквально в течение нескольких дней. В противном случае образующаяся окислительная пленка будет оказывать существенное воздействие на качество получаемого сварного шва.
Чтобы снизить данное влияние, полуавтомат следует перевести на переменный ток. Однако алюминий без газа варится редко, так как при этом шов получается некачественным. Наиболее популярной является сварка алюминия без газа в аргоновой среде.
Подготовка и технология сварки без газа
Для того чтобы варить без газа, следует предварительно настроить сварочный аппарат. Сначала нужно определить толщину соединяемых металлических элементов – от этого зависит показатель устанавливаемой силы тока. Чтобы не ошибиться, взгляните на настроечные таблицы на корпусе аппарата. Если вы поставите слишком маленький ток, то шов, скорее всего, получится непроваренным, если же «переборщить», то детали можно легко прожечь.

Сделайте пробную «черновую» сварку и при необходимости перенастройте аппарат. Перед началом процесса установите регулятор в положение «Вперед», а затем сразу же подавайте проволоку в воронку. Далее следует открыть заслонку воронки и включить ток. Дождитесь появления стойкой дуги и начинайте сварку короткими касательными движениями в области соединения деталей.
Полуавтомат (при условии подбора подходящей проволоки) позволяет проводить сварку без газа элементов из нержавеющей стали, цветных металлов, углеродистой стали и алюминия. Флюс, содержащий магний, марганец и алюминий, лучше всего подходит для сварки алюминия (естественно). Причем одинаково хорошо свариваются как тонкие листы, так и толстые массивы.
Рекомендуем статьи
Также следует уделить внимание экипировке – защитной одежде и маске. Осмотритесь – вокруг места проведения сварочных работ (в радиусе 10 м) не должно находиться ничего легковоспламеняющегося.
Перед сваркой предварительно обработайте поверхности – на них не должно быть следов коррозии, краски и прочих загрязнений. Используйте шлифмашинку или болгарку для зачистки металла. Поверхности после такой обработки следует обезжирить – используйте для этого уайтспирит или ацетон.
Внимание также нужно уделить регулировке прижимных роликов, которые следует отладить по толщине подаваемого расходника. Это необходимо сделать для того, чтобы в процессе сварки проволока с флюсом случайно не разорвалась или не застряла в подающем канале воронки.
Отличительной характеристикой сварки без газа является то, что вокруг электродуги образуется защитное флюсовое облако. Это тоже газ, который к тому же нагрет до высокой температуры, а значит, имеет тенденцию подниматься кверху.
Данный газообразный продукт не является ядовитым, однако при больших концентрациях его вдыхание способно навредить здоровью. Чтобы этого не произошло, перед началом сварки следует создать условия для эффективной вентиляции (либо принудительной, если она есть, либо с помощью проветривания).
Двигать держак во время сварки нужно вдоль формируемого шва. Соединяемые детали с массивными кромками лучше сваривать в несколько приемов, причем первый проход должен осуществляться при низкой установленной силе тока – только так удастся избежать появления трещин. Шов формируется посредством заполнения расплавом сварочной ванночки. После того как полость шва заполняется, подачу проволоки следует остановить, а аппарат выключить из сети.
Сварку всегда нужно начинать с верхних сегментов, плавно спускаясь. Тепло от сварки и от флюса будет подниматься, тем самым удастся поддерживать постоянный уровень нагрева деталей непосредственно в месте сварки. Чтобы шов не получился прерывистым, а сварочная ванночка формировалась гомогенно, держак следует немного отклонять вверх.
Необходимо следить за тем, чтобы горелка сварочного полуавтомата легко и плавно перемещалась вдоль формируемого шва без образования неравномерных наплывов расплава. В связи с этим надо приглядывать, чтобы подаваемая проволока поступала непосредственно к фронтальной кромке сварочной ванночки.
Безгазовая полуавтоматическая сварка широко используется в случаях, когда работы нужно проводить в стесненных условиях, то есть на первый план выходит эргономика осуществления сварочных работ (чтобы не нужно было таскать за собой газовые баллоны, тяжелый аппарат и пр.). А большое разнообразие флюсовой проволоки предоставляет возможность осуществлять сварное соединение деталей из самых разных металлов и сплавов.
Проволока для сварки нержавейки полуавтоматом

Полуавтоматы
Некоторые виды материалов плохо поддаются сварке на открытом воздухе потому, что происходит быстрое окисление зоны сварочного шва, а это ведёт к непрочному соединению заготовок. Существует способ сварки под слоем флюса или используется инертная газовая среда. Использование специальной сварочной проволоки для полуавтоматов позволяет соединить в одно целое преимущества двух этих методов. Становится возможной сварка алюминиевых деталей, меди, титана и нержавеющей стали без ущерба для качества шва. Мы рассмотрим схему использования защитной среды и проволоки при сварке полуавтоматом металлов, сплавов, а также нержавеющих материалов.
Необходимое сварочное оборудование и газовые смеси
Наиболее распространёнными при сварке сплавов алюминия, меди, чугуна и нержавеющей стали являются аргонодуговой (TIG) и полуавтоматический (MIG) методы. Оба способа позволяют использовать защитную среду инертного газа, что увеличивает прочность шва. Отличие заключается в том, что схема сварки TIG подразумевает ручную подачу проволоки в зону действия дуги и работа ведётся тугоплавким вольфрамовым электродом. При методе MIG в зону расплава механически подаётся сварочная проволока для полуавтоматов, которая и служит электродом.
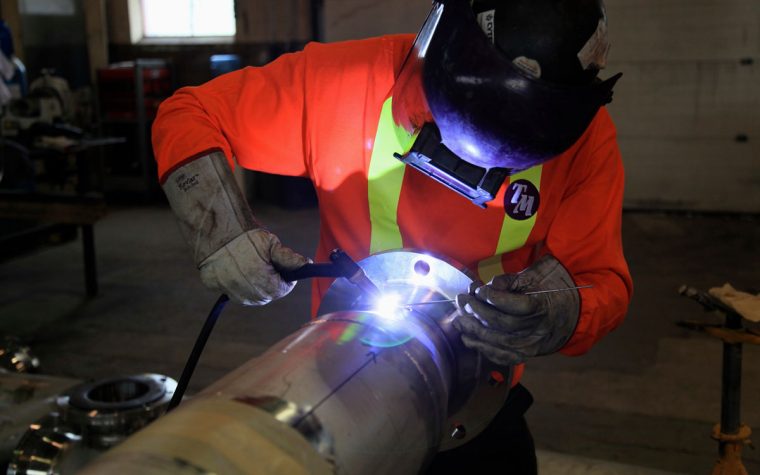
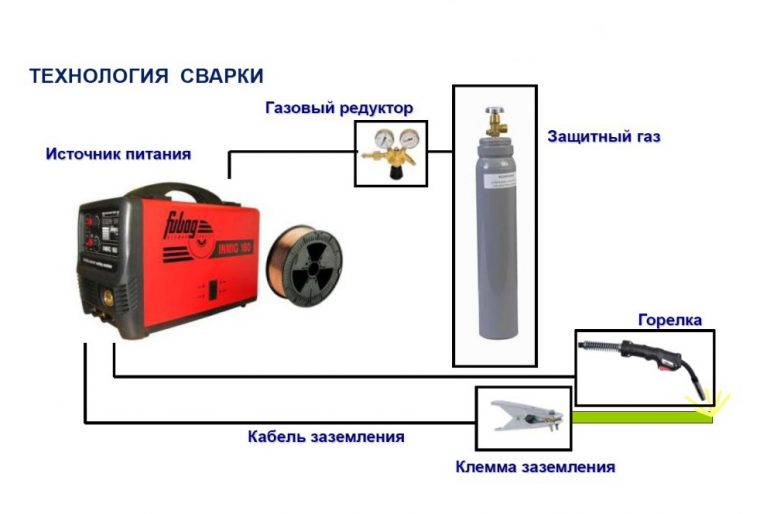
Нужно отметить, что полуавтоматические аппараты обходятся дороже, но они обеспечивают более высокий уровень комфорта и качества работы. Встроенная электрическая схема позволяет запускать регулятор скорости подачи проволоки сварочного полуавтомата, что делает возможным вести работу с разным темпом. Для сварки этим методом нужно подобрать комплект оборудования, которое может не входить в поставку инвертора и частично закупается отдельно. В него входят следующие компоненты:
- аппарат инверторного типа MIG/MAG с узлом подключения газового шланга, евроразъёмом и схемой подачи проволоки сварочного типа;
- горелка с наконечниками под разный диаметр проволоки, соплом для подачи газа и кнопкой управления;
- еврорукав, служащий для подачи газовой смеси и прохода проволоки;
- газовые баллоны для смеси, снабжённые манометрами и редуктором;
- шланг для подачи газа от баллонов к инвертору, а также сами газы и катушка с соответствующей проволокой.
В сварочный аппарат, как правило, встроена схема задержки механизма движения проволочного электрода относительно подачи защитного газа в зону шва, что препятствует окислению заготовок.
Что касается состава газа, то обычно используется аргон в чистом виде или в смеси с гелием, углекислым газом или активными составами. С целью снижения затрат, дорогой инертный газ смешивают в соотношении 75%−80% аргона с 20%−25% углекислого газа. Также возможно сочетать гелий с аргоном в разных пропорциях и допускается варить некоторые материалы с применением только углекислого газа, но качество шва при этом ухудшается.
[wpsm_box type=»info» float=»none» text_align=»left»]
В сложных случаях при подборе газовой смеси необходима консультация специалиста и изучение справочных материалов потому, что состав металла или сплава может потребовать неоднозначного решения.
[/wpsm_box]
Виды сварочной проволоки для полуавтоматов
В обычных условиях используется чуть более десятка типов сварочной проволоки, из более чем семидесяти выпускаемых видов. Это объясняется и промышленной спецификой использования в сварочных автоматах большинства сортов, и высокой стоимостью некоторых из них. Наиболее популярными видами являются изделия диаметром от 0,6 мм до 2 мм, весом от 1 кг до 5 кг. Продукция делится на проволоку сплошного сечения и трубчатую с присадочными наполнителями, которые имеют различное назначение. По химическому составу она может быть алюминиевой, омеднённой, с примесями титана и легирующей.
[wpsm_box type=»info» float=»none» text_align=»left»]
Особо внимательно подбирается проволока для сварки нержавейки полуавтоматом потому, что она должна быть как можно ближе по составу со свариваемым материалом. Также важны параметры тока, поскольку перегрев при сварке нержавеющей стали ведёт к потере физических свойств этого материала.[/wpsm_box]
При соединении различных сортов нержавеющего металла следует выбирать следующие типы нержавеющей сварочной проволоки:
- для хромоникелевых сталей 12Х18Н9Т и 08Х18Н10Т используют марки СВ-06Х19Н9Т, СВ-01Х18Н10 или аналог OK Autrod 347 Si в среде аргона;
- сталь типов 03Х17Н14М2 и 08Х18Н10Т сваривают с помощью марок СВ-01Х18Н10, СВ-06Х19Н9Т и ОК Autrod 308LSi в инертном газе;
- нержавеющую сталь хромоникелемолибденового состав варят проволокой СВ-06Х20Н11М3ТБ, СВ-08Х19Н10М3Б и ОК Autrod 318 в среде аргона.
Эти виды проволоки соответствуют сортам нержавеющей стали и обеспечивают высокие пределы прочности, удлинения, ударной вязкости и текучести, делая шов прочным и эластичным после остывания и удаления шлака. При работе высокочастотным инверторным или постоянным током не происходит перегрева металла в сварочной ванночке, а значит, не нарушается коррозионная стойкость в месте соединения деталей.
[wpsm_box type=»info» float=»none» text_align=»left»]
Параметры и состав проволоки регламентируется ГОСТ 18143-72, который и определяет критерии оценки качества и способ производства.
[/wpsm_box]
Также для соединения нержавеющих материалов и разнородных сталей применяется порошковая проволока с рутиловым наполнителем. Её используют для сварки трудносвариваемых, углеродомарганцевых и нержавеющих сталей в газовой смеси 80% аргона и 20% углекислого газа. Порошковые изделия дают возможность вести работу в любых положениях, и легированы молибденом, что придаёт шву высокие физико-химические свойства.
Для стали марок Е 2209 используют проволоку ОК Tubrod 14.27, для нержавейки 317 и 317L берётся OK Tubrod 14.25, а для марки 309 подходит OK Tubrod 14.22. Для сварки иных металлов можно использовать самозащитную порошковую продукцию с флюсом (например СВ-000009283), которая не требует инертной газовой среды.
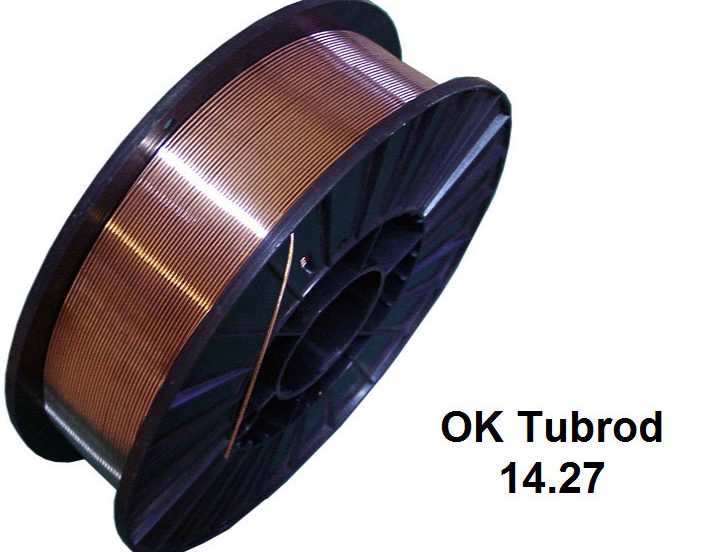
Сварка нержавеющих деталей полуавтоматом
Сварка нержавеющих металлов требует особого подхода к чистоте соединяемых кромок и их подготовке к работе. При работе с металлом большой толщины необходимо снимать кромки под углом от 45 о до 60 о , и зачищать стыки углошлифовальной машиной. Кроме того, с помощью растворителей нужно обезжиривать место сварки, а детали закреплять с зазором 1,5 мм для обеспечения наиболее полного провара по всей толщине металла. Затем необходимо отрегулировать подачу инертного газа или газовой смеси с учётом толщины заготовок.
Предварительные настройки для полуавтомата производятся, исходя из следующих пропорций, а именно:
- при толщине металла менее 1 мм пользуются проволокой 0,6−0.8 мм со скоростью подачи 150 м/час и расходом газа 6−7 л/мин;
- металл толщиной 1,5 мм варят проволокой 0,8−1 мм в диаметре со скоростью движения от 150 до 200 м/ч и подачей защитного газа 6−8 л/мин;
- нержавейку 2 мм соединяют продукцией диаметром 1−1,2 мм, скорость 200−250 м/ч, расход газа от 7 до 9 л/мин;
- для нержавеющей стали 3 мм используют проволоку 1,2−1,4 мм, со скоростью 250−300 м/ч и с подачей газа от 9 до 11 л/мин;
- для деталей более 4 мм толщиной необходима проволока 1,4−1,6 мм при движении выше 300 м/ч, а газ подают с расходом более 11 л/мин.
Напряжение дуги зависит от её длины и выставляется от 19 В до 30 В с экспериментальным подбором, так же как и вылет электрода. На ряде высококлассных инверторов MIG/MAG существует режим регулировки индуктивности, от которой зависит глубина провара и ширина сварочного шва.
[wpsm_box type=»info» float=»none» text_align=»left»]
Предварительные настройки носят рекомендательный характер и подбираются индивидуально в зависимости от состава металла, сорта проволоки, газовой смеси и скорости сварки.
[/wpsm_box]
После подбора проволоки для сварки полуавтоматом применительно к материалу заготовок, необходимо поместить барабан на вал и вставить проволоку в подающее устройство. Затем отрегулировать скорость движения, которая обычно связана с силой сварочного тока, чем больше скорость, тем больше подаваемое значение. Последним этапом подготовки к работе является регулировка параметров газовой смеси, корректировка напряжения и индуктивности. Важно следовать инструкции по пользованию полуавтоматическим инвертором и соблюдать правила техники безопасности при сварочных работах.
Подводим итог
Мы рассказали о сварочной проволоке для полуавтоматов и принципах её использования при работе с нержавеющими сталями. Точное соблюдение правил подбора сортов проволоки и физико-химических параметров сплавов, а также температурного режима позволяет получить прочное и долговечное соединение, противостоящее коррозии. Успешной и плодотворной работы.