Колличество:

ФППУ-25 легендарный флюс из Советского Союза поставлялся для промышленного использования в ответственных конструкциях, в том числе и военной промышленности.
Артикул: FL029
Наименование: ФППУ25
Тип: Флюс Паста Паяльный Универсальный
Агрегатное состояние: Гелеобразный
Тип упаковки: Герметичный алюминиевый туб
Вес брутто: не менее 30гр.
Вес нетто: не менее 25гр.
Особенности: отличные флюсирующие свойства, не вызывает коррозию, высокая диэлектрическая проводимость, невысокая кипучесть и выпаривание.
Разработанный в СССР и снятый с длительного хранения качественный флюс ФППУ25 ничем не уступает многим современным "свежим" и достаточно дорогим флюсам, а по срокам хранения и стабильности формулы пожалуй переживет все известные современные флюсы.
На данный момент флюс ФППУ25 снят с производства, распродаются остатки со складов.
Отзывы покупателей
Крышка матрицы для Asus X540S, 13NB0B01AP0711
Разъем HDMI для Samsung NP700Z7C, NP530U3C, NP530U4C, 3701-001775
LED подсветка для Akira 39LED01T2M
- Главная
- Для пайки
- Флюс и канифоль
- Флюс гель ФППУ25 для пайки SMD (15мл)
Флюс гель ФППУ25 для пайки SMD (15мл)
| Активность | Высокая |
| Фасовка (грамм/мл) | 15 |
«Возможны разные ревизии, согласно списку аналогов»
- Обзор
- Отзывы ( 2 )
- Оплата и доставка
- Гарантия и возврат
Обзор
Флюс промышленный паяльный универсальный ФППУ25 для пайки SMD (15мл)
Флюс, рождённый в СССР и его переживший в абсолютно герметичном запечатанном виде. Флюс, о котором знают «телемастера» и не ведают «юные радиотехники». Флюс, обладающий неброской внешностью, но заслуживший уважение и почёт. По сей день этот флюс работает и радует своих хозяев.
Итак, ФППУ — это флюс-паста паяльная универсальная. На поверку оказалась очень качественным конкурентом даже зарубежным флюсам:
- малое газообразование
- невысокая кипучесть
- отличные флюсирующие свойства
- высокие диэлектрические свойства
поставили Советскую разработку ФППУ25 на ступеньку рядом с дорогими зарубежными аналогами. Более того, флюс абсолютно безотмывочный и не вызывает коррозию. Паять можно как SMD, так и более ответственный набор микросхем.
Прежде, чем выкупить доступную партию, мы провели тесты флюса на поведение при пайке и проводимость, которые уже доступны для ознакомления.
Жаль, что его больше не производят и те самые образцы к нам попадают КРАЙНЕ редко.

Характеристики товара можно уточнить письмом на электронную почту postmaster@tfl-shop.ru
Обращаем Ваше внимание, что в описании детали могут быть ошибки и неточности. Перед заказом товара внимательно сравните характеристики и внешний вид или проконсультируйтесь с оператором интернет-мгазина.
В нашем магазине большой выбор флюсов для пайки по доступной цене. Флюс гель ФППУ25 для пайки SMD (15мл) не исключение. Перед тем как купить товар «Флюс гель ФППУ25 для пайки SMD (15мл)», узнайте цену у наших специалистов.
Подробней о получении товара “Флюс гель ФППУ25 для пайки SMD (15мл)” в городе вы можете узнать тут.
Флюс паяльный фппу25 для чего предназначен

Распайка
Основные функции и свойства
Перед пайкой на контактах присутствуют окислы. Так как контакты состоят из металла они окисляются в окружающей воздушной среде. Этот химический процесс протекает постоянно, если поверхность металла не защищена каким-либо слоем лака или иного изолятора от воздуха.
Чтобы надежно и качественно припаять контакты друг к другу их необходимо предварительно залудить припоем. С этого этапа начинается одна из главных и ключевых функций флюса.
Основные функции флюса:
- быстрое удаление окислов с контактов при пайке;
- создание поверхностного натяжения при нанесении припоя на поверхности пайки;
- дополнительная защита места припаянного контакта от окружающей среды (воздуха или попадания влаги, антикоррозийность).

Почему так важен правильный выбор паяльного флюса? При выборе флюсов важную роль играют его параметры и заявленные свойства.
Параметры и свойства:
- остаточные эффекты (нужно отмывать остатки флюса или нет);
- сопротивление (Ом);
- рабочая температура;
- форма вещества (пастообразная, жидкая или твердая);
- выбросы при работе;
- стоимость.
Как мы можем заметить, этих факторов очень много. Например, форма флюса играет важную роль при выполняемой работе. Жидкая канифоль намного практичнее твердой, если вам необходимо сделать пайку нескольких десятков проводов. А вот пастообразный флюс при тонкой работе выигрывает у всех.
Флюсы ЛТИ, ТАГС, ЗИЛ и другие

На шестом месте расположились различной направленности с плавающей популярностью: ЛТИ (с индексами 1, 2, 3, 120 включают в себя воду, спирт, канифоль, аммиак, хлористый цинк, нашатырь, солянокислый анилин, триэтоланилин), ТАГС (глицерин, анилиновый активатор), ЗИЛ (с индексами 1, 2, 4 изготавливаются на основе хлоридов цинка, аммония, железа, соляной кислоты и воды), флюс-гель ТТ (обязательно смываемый флюс с индикацией активных остатков состоит из вазелина, эмульгатора, тетраэтиленгликоля и КРС-78), Ф-38Н (ортофосфорная кислота, диэтоламин солянокислый), ФКДТ (канифоль, спирт, мой любимый димэтилалкилбензиламмонийхлорид и трибутилфосфат), Kester 959t (разработан для пайки волной припоя без образования шариков).
Далее ФИМ (вода, спирт, ортофосфорная кислота), ЛК-2 (спирт, канифоль, хлориды аммония и цинка), ПВ (с индексами 200, 201, 284 и 209 на основе кислот применяется для высокотемпературной пайки), ФП 1 и 2 (вазелин, хлористый цинк, канифоль, нашатырь), КЭЦ (спирт, канифоль, хлористый цинк)
Наиболее интересным мне показался по сходной цене в 5$.
Что паять: железо, нержавейка, медь, бронза, цинк, нихром, серебро, никель, чугун.
Чем смывать: большинство из указанных флюсов смываются спирт, растворитель, ацетон, бензин и даже водой.
Активные
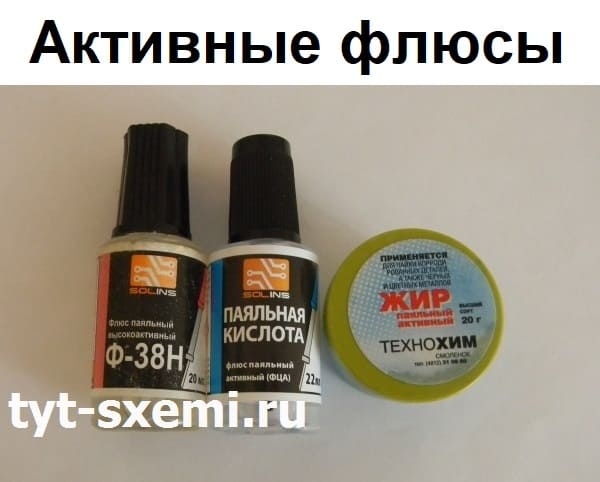
К активным относят такие флюсы, которые имеют в своем составе кислоту. Кислота отлично удаляет окислы, ею очень удобно паять и залуживать различные металлические контакты. При пайке кислотой необходимо создать наиболее проветриваемые условия т.к. в процессе испарения выделяются ядовитые отходы, и они в первую очередь бьют не только по дыхательной системе, но и по слизистой. К тому же, нужно быть очень аккуратным при нанесении кислоты на место пайки и не допускать попадания на кожу или слизистые. 100% необходимость чистки участка пайки.
Кислота вступает в реакцию с местом пайки и при комнатной температуре. Поэтому, через небольшой промежуток времени в месте пайки образуются микротрещины, которые после еще и окислятся. При этом повысится сопротивление контакта, и в итоге наступит полное разрушение пайки. К тому же, кислота — это очень хороший проводник (т.к. имеет в своем составе воду). Если вы не удалите её между рядом между двумя дорожками — это гарантированное короткое замыкание.
В большинстве случаев ремонта и радиолюбительской практике использование паяльной кислоты не оправдано. Многие радиолюбители учат новичков паять кислотой и это фатальная ошибка. Да, ею паять легче, но это крайняя мера. Использовать паяльную кислоту нужно только в крайнем случае. К ним относятся сильные окислы (последствия попадания влаги, и кстати в этом случае можно использовать активированный флюс) или же пайка разных металлов.
Кислотные флюсы не рекомендуется наносить на плату металлическими инструментами т.к. они со временем могут получить повреждения из-за действий кислоты. Тоже самое касается и жала паяльника. Чрезмерная пайка кислотой может повредить жало паяльника.
Жидкие
Жидкие флюсы уже имеют лучше свойства по сравнению с твердыми. Их намного проще наносить и существенно сокращается время пайки. 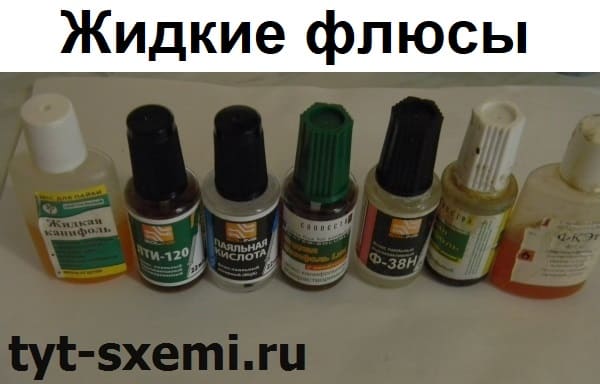
Недостаток — это быстрое высыхание на открытом воздухе, в случае пролива такого состава на поверхность – её трудно будет оттереть. К такому типу относится, например, жидкая канифоль. Она обычно продается в баночках с кисточкой.
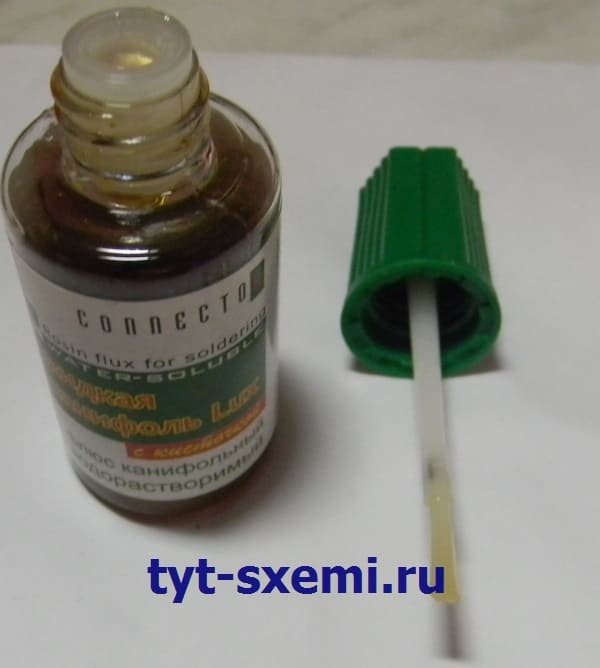
Недостаток — это быстрое высыхание на открытом воздухе, в случае пролива такого состава на поверхность – её трудно будет оттереть. К такому типу относится, например, жидкая канифоль. Она обычно продается в баночках с кисточкой.
Если вы используете жидкую канифоль – не подносите её на горячую поверхность кисточкой.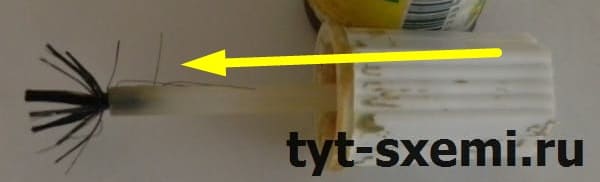
Из-за высокой температуры кисточка может деформироваться и её невозможно вернуть в прежнее состояние.
Кстати, после покупки в магазине, сразу проверяйте плотность закрытия крышки, иначе она может разлиться. В магазинах бывает крышки не плотно закрывают, чтобы канифоль не присыхала к флакону.
Канифоль
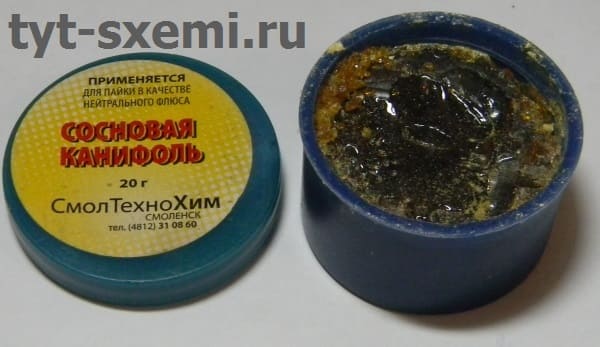
Канифоль – это самый простейший флюс. Некоторые начинающие путаются в определениях, и разделяют понятие «флюс» и «канифоль». Это тоже самое. Канифоль является флюсом. Добывается из древесной смолы.
Классика всех времен. Из достоинств это доступность, малое количество выбросов вредных веществ и дешевизна.
Недостатки – плохое лужение сильно окисленных контактов и недостаточное поверхностное натяжение припоя.
Канифоль можно смело использовать для пайки DIP радиодеталей, проводов и самодельных печатных плат.
Еще одна разновидность канифоли – жидкая. 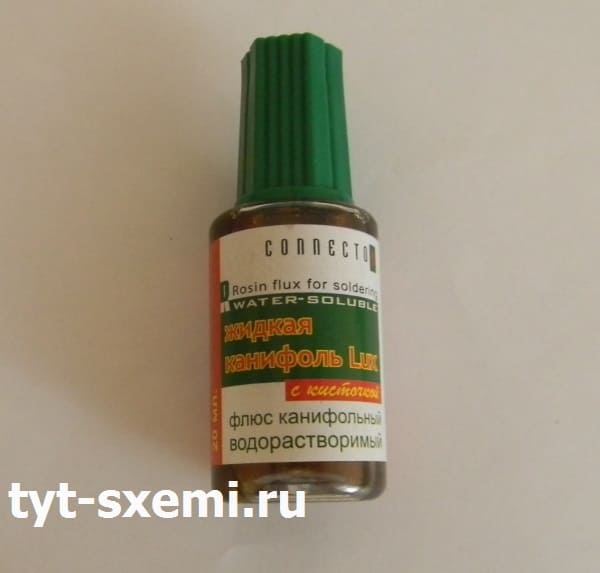
Ее проще всего наносить на плату. Однако у нее есть существенный недостаток. Она очень липучая. Старайтесь не разливать её. К тому же, нельзя долго оставлять флакон без крышки.
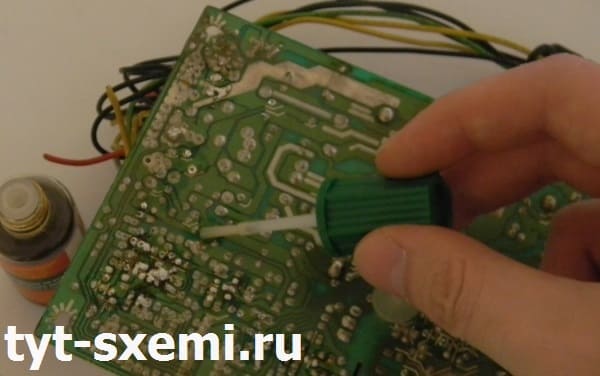
Ее проще всего наносить на плату. Однако у нее есть существенный недостаток. Она очень липучая. Старайтесь не разливать её. К тому же, нельзя долго оставлять флакон без крышки.
Жидкая канифоль при пайке проводов отлично растекается по всему участку, что намного лучше обеспечивает распределение припоя при пайке. 
Продается как с кисточкой, так и без.
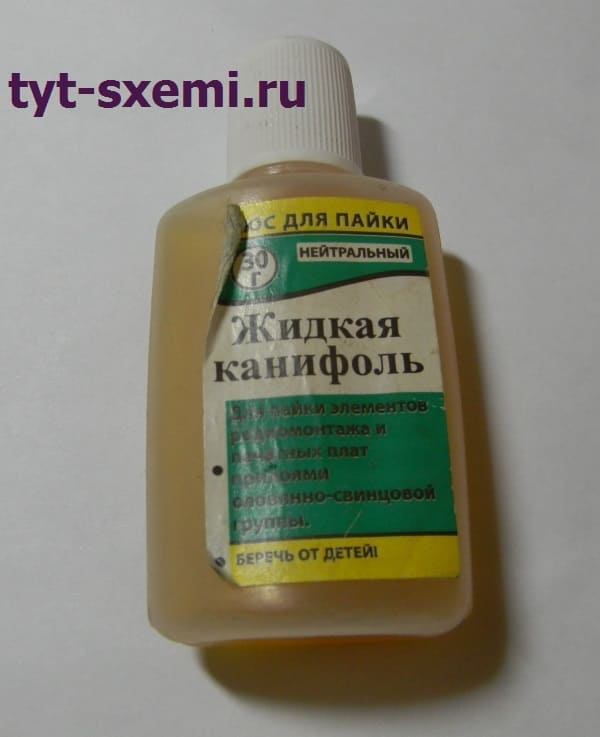
Продается как с кисточкой, так и без.
А еще одна разновидность жидкой канифоли – это ФКЭТ.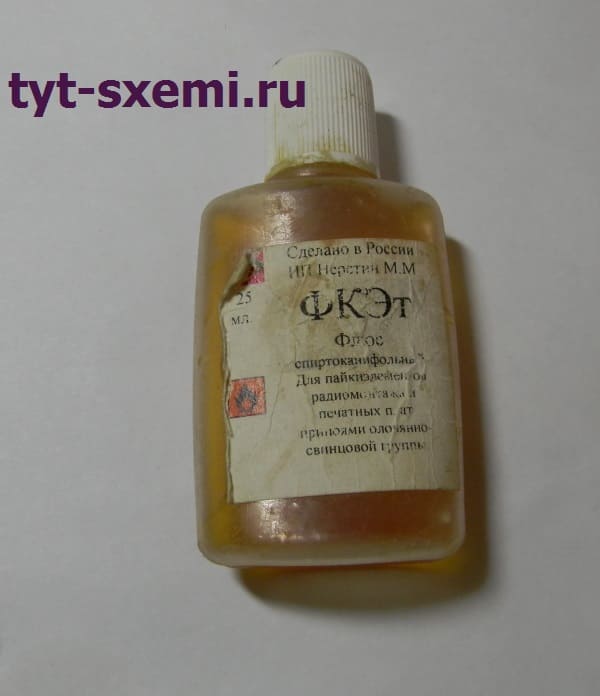
В целом это та же самая канифоль, только пропорции веществ могут быть иными.
У жидкой канифоли тоже самое применение, как и у твердой, только её ещё и просто наносить.
Даже не пытайтесь заправить шприц жидкой канифолью. Она высохнет в игле буквально за пару минут.
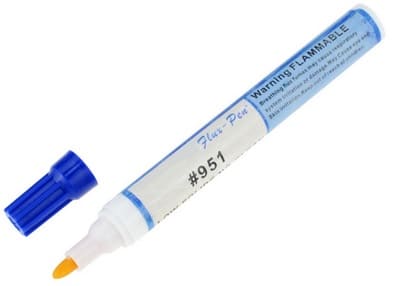
Еще продаются так называемые карандаши с канифолью. С одной стороны, их удобно использовать припайке солнечных панелей. С другой стороны, их главный недостаток – это то, что они протекают. Такие «карандаши» не рекомендуются к покупке.
Оригинальные флюсы vs подделки
Производители паяльных флюсов предлагают много различных вариантов своей продукции. Конечная цена формируется используемыми веществами, гарантиями от производителя, исследованиями и испытаниями, а также безопасность при пайке.

Существуют производители, которые производят паяльные флюсы много лет и продают по всему миру (например, Amtech). А есть и подделки таких флюсов. Обычно подделки продаются в радиомагазинах и интернет площадках. Такие флюсы намного дешевле оригиналов. Если оригинал стоит условные 7000 рублей за 100 мл, то подделка может стоить и 1000 за 100 мл, и даже 500. Подделки могут производиться подпольно, что в свою очередь сказывается на качестве и безопасности готовой продукции.
Опасно ли паять подделками? Начнем с того, сколько вы именно уделяете время для пайки и какие гарантии по работе нужны. Например, если вы начинающий и занимаетесь пайкой для себя пару часов в неделю, то подойдет любой пастообразный флюс для начала. Однако не стоит брать совсем дешевые флюсы. Например, с AliExpress 5 тюбиков по цене 100-200 рублей это не лучший выбор. Ничего кроме как непонятной смеси и ужасного качества пайки за такую цену вы не получите.
Если вы думаете, что паять дорогими флюсами абсолютно безопасно – то это далеко не совсем так.
В составе некоторых флюсов присутствуют различные активаторы, которые при попадании на слизистые, внутрь организма или при чрезмерной пайке в непроветриваемом помещении могут нанести непоправимый вред здоровью. Поэтому при пайке не забывайте проветривать помещение и делать перерывы.
Отличие от подделок – это то, что производитель пишет истинный состав своей продукции. Вы можете быть уверенные хотя бы в том, что именно входит в состав флюса. Проверить состав подделки самостоятельно очень трудно, поскольку доступная информация не может быть достоверной. Статья-обзор подделок паяльных флюсов на Хабре.
Пастообразные
Жидкие и твердые флюсы не рекомендуется использовать в BGA пайке. Они сильно кипят, и для поверхностного монтажа есть пастообразные флюсы. 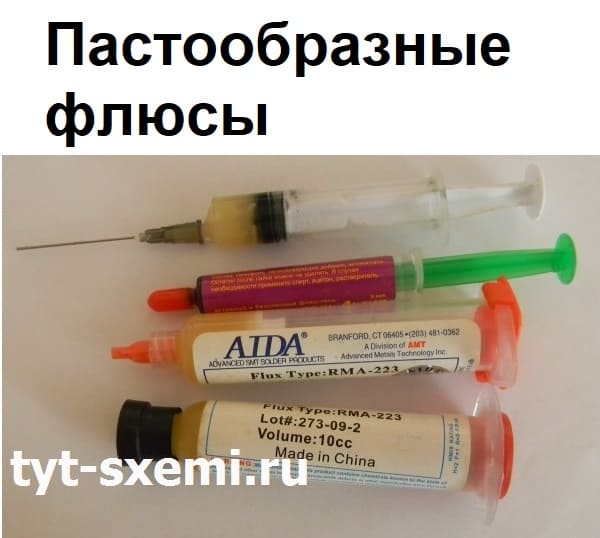
Пастообразные флюсы — это лучшие из представленных типов. Например, их очень удобно наносить. Они не высыхают на воздухе, имеют отличные свойства при пайке (зависит, конечно, от цены) и возможны все виды пайки. К недостаткам можно разве что отнести то, что в продаже есть много подделок знаменитых производителей (однако, некоторые подделки по уровню приближаются к эталону), вредные испарения и конечно же цена.Слишком дешевые флюсы ужасно паяются. Еще одно неоспоримое преимущество пастообразности — это то, что можно использовать шприцы с тонкими иглами (острый наконечник иглы нужно срезать), тем самым очень точно дозируя порцию флюса, и не размазывая его по всей плате. К тому же, отмываются просто и некоторые из них допустимо не смывать вообще (которые используются в BGA пайке, где в принципе чистка очень затруднительна).
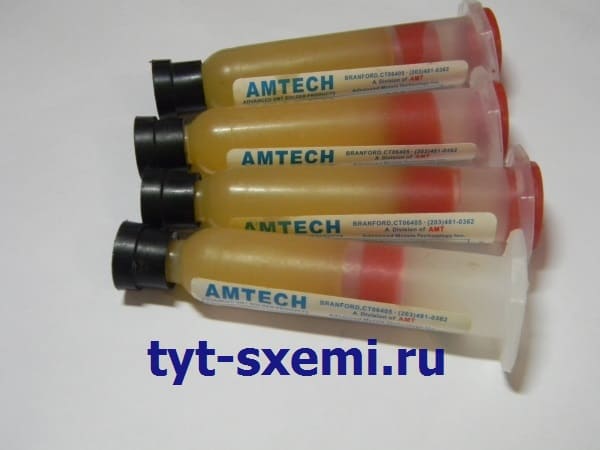
Пастообразные флюсы — это лучшие из представленных типов. Например, их очень удобно наносить. Они не высыхают на воздухе, имеют отличные свойства при пайке (зависит, конечно, от цены) и возможны все виды пайки. К недостаткам можно разве что отнести то, что в продаже есть много подделок знаменитых производителей (однако, некоторые подделки по уровню приближаются к эталону), вредные испарения и конечно же цена.Слишком дешевые флюсы ужасно паяются. Еще одно неоспоримое преимущество пастообразности — это то, что можно использовать шприцы с тонкими иглами (острый наконечник иглы нужно срезать), тем самым очень точно дозируя порцию флюса, и не размазывая его по всей плате. К тому же, отмываются просто и некоторые из них допустимо не смывать вообще (которые используются в BGA пайке, где в принципе чистка очень затруднительна).
Лучшее нанесение пастообразного флюса – это шприц. Вы можете точно и экономно делать дозировку флюса при помощи шприца. Достаточно простого аптечного шприца, острую часть иглы спиливаем и можно свободно сделать длину дозатора как вам удобно. К тому же, металлическая игла не деформируется от высокой температуры так, как кисточка и можно смело добавлять флюс в процессе паяльных работ.Удобное нанесение пастообразного флюса – это еще один плюс в копилку преимуществ пастообразных веществ.
Так же есть и так называемые флюсовые пистолеты, но намного большего размера и не очень удобны при микропайке. И если вы не планируете в промышленном масштабе паять платы каждый день, то пистолеты для флюса вам не нужны.
Пастообразными флюсами можно паять и провода, и DIP радиодетали и контакты, но это не очень экономично. Если вам нужно паять много проводов, то для этого подойдет самая обычная жидкая канифоль.
Кстати, флюсы бывают в составе многих припоев и паяльных паст .
С подобным припоем работать проще и быстрее.
Популярные производители
Среди российских любителей и профессионалов наибольшей популярностью пользуются несколько компаний-производителей флюсов.
- Amtech RMA-223 – китайская гелеобразная смесь, поставляемая в шприцах объемом 10 мл. Содержит в составе активированную канифоль. Продукт рассчитан на пайку в диапазоне температур от 170 до 220°С. Может применяться для монтажа PCB-, BGA- и PGA-схем. Из достоинств – низкая цена, хорошее растекание, отсутствие активных галогенов. Недостатки – низкая активность, высокое количество образующегося дыма, необходимость удаления остатков после пайки.
- EFD 6-142-A Flux-Plus – аналог предыдущего состава от американского производителя. За счет применения канифоли высокой чистоты и другого состава растворителя этот флюс не требует удаления после нанесения. А также отличается более высокой вязкостью и заметно более высокой ценой.
- ЛТИ-120 – отечественный состав на основе канифоли, растворенной в спирте. В качестве вспомогательных веществ используются диэтиламин и триэтаноламин. Позиционируется как бессмывный, но лучше все-таки воспользоваться для его удаления спиртом или бензином. За счет дополнительных компонентов отличается хорошей эффективностью очистки поверхности, однако при его применении образуются вредные и дурно пахнущие газы, что требует хорошей вентиляции рабочего места.
- PPD PD-18 – высокоактивная паста китайского производства, отличающаяся хорошей растекаемостью при нагреве и высокой эффективностью очистки большинства поверхностей. Основной недостаток – большое количество образующегося при использовании дыма.
- Серия ЗИЛ – отечественные флюсы на основе хлорида цинка, соляной кислоты, аммония, железа и воды. Отличаются высокой активностью, но наличие высокоактивных компонентов требует особой осторожности при хранении и использовании.
- Interflux IF 2005M – специализированный бесканифолевый состав для микросхем от бельгийской компании Interflux. Не требует смывания, не содержит галогенов, может применяться как со свинцовыми, так и бессвинцовыми припоями. Поставляется в виде спрея или пены. Главный недостаток – очень высокая цена, достигающая 2000 рублей за тюбик объемом 35 мл.
Припои и флюсы
Одним из основных элементов электромонтажных и радиомонтажных работ является пайка. Качество монтажа во многом определяется правильным выбором необходимых припоев и флюсов, применяемых при пайке проводов, сопротивлений, конденсаторов и т. п.
Для облегчения этого выбора ниже приводятся краткие сведения о твердых и легких припоях и флюсах, пользовании ими и их изготовлении.
Пайка представляет собой соединение твердых металлов при помощи расплавленного припоя, имеющего температуру плавления меньшую, чем температура плавления основного металла.
Припой должен хорошо растворять основной металл, легко растекаться по его поверхности, хорошо смачивать всю поверхность пайки, что обеспечивается лишь при полной чистоте смачиваемой поверхности основного металла.
Для удаления окислов и загрязнений с поверхности спаиваемого металла, защиты его от окисления и лучшего смачивания припоем служат химические вещества, называемые флюсами.
Температура плавления флюсов ниже, чем температура плавления припоя. Различают две группы флюсов: 1) химически активные, растворяющие пленки окиси, а часто и сам металл (соляная кислота, бура, хлористый аммоний, хлористый цинк) и 2) химически пассивные, защищающие лишь спаиваемые поверхности от окисления (канифоль, воск, стеарин и т. п.). .
В зависимости от химического состава и температуры плавления припоев различают пайку твердыми и мягкими припоями. К твердым относятся припои с температурой плавления выше 400°С, к легким — припои с температурой плавления до 400°С.
Основные материалы, применяемые для пайки.
Олово — мягкий, ковкий металл серебристо-белого цвета. Удельный вес при температуре 20°С — 7,31. Температура плавления 231,9°С. Хорошо растворяется в концентрированной соляной или серной кислоте. Сероводород на него почти не влияет. Ценным свойством олова является его устойчивость во многих органических кислотах. При комнатной температуре мало поддается окислению, но при воздействии температуры ниже 18°С способен переходить в серую модификацию (“оловянная чума”). В местах появления частиц серого олова происходит разрушение металла. Переход белого олова в серое резко ускоряется при понижении температуры до —50°С. Для пайки может применяться как в чистом виде, так и в виде сплавов с другими металлами.
Свинец — синевато-серый металл, мягкий, легко поддается обработке, режется ножом. Удельный вес при температуре 20°С 11,34. Температура плавления 327qC. На воздухе окисляется только с поверхности. В щелочах, а также в азотной и органических кислотах растворяется легко. Стоек против воздействий серной кислоты и сернокислых соединений. Применяется для изготовления припоев.
Кадмий — серебристо-белый металл, мягкий, пластичный, механически непрочный. Удельный вес 8,6. Температура плавления 321°С. Применяется как для антикоррозийных покрытий, так и в сплавах со свинцом, оловом, висмутом для легкоплавких припоев.
Сурьма — хрупкий серебристо-белый металл. Удельный вес 6,68. Температура плавления 630,5°С. На воздухе не окисляется. Применяется в сплавах со свинцом, оловом, висмутом, кадмием для легкоплавких припоев.
Висмут — хрупкий серебристо-серый металл. Удельный вес 9,82. Температура плавления 271°С. Растворяется в азотной и горячей серной кислотах. Применяется в сплавах с оловом, свинцом, кадмием для получения легкоплавких припоев.
Цинк — синевато-серый металл. В холодном состоянии хрупок. Удельный вес 7,1. Температура плавления 419°С. В сухом воздухе окисляется, во влажном воздухе покрывается пленкой окиси, которая предохраняет его от разрушения. В соединении с медью дает ряд прочных сплавов.. Легко растворяется в слабых кислотах. Применяется для изготовления твердых припоев и кислотных флюсов.
Медь — красноватый металл, тягучий и мягкий. Удельный вес 8,6 — 8,9. Температура плавления 1083 С. Растворяется в серной и азотной кислотах и в аммиаке. В сухом воздухе почти не поддается окислению, в сыром воздухе покрывается окисью зеленого цвета. Применяется для изготовления тугоплавких припоев и сплавов.
Канифоль —продукт переработки смолы хвойных деревьев Более светлые сорта канифоли (более тщательно очищенные) считаются лучшими. Температура размягчения канифоли от 55 до 83°С. Применяется как флюс для пайки мягкими припоями.
Пайка мягкими припоями получила широкое распространение, особенно при производстве монтажных работ. Наиболее часто применяемые мягкие припои содержат значительное количество олова. В табл. 1 приведены составы некоторых свинцово-оловянных припоев.
Флюс ФППУ25, Назначение: Для пайки (паяльный), Для латуни в Екатеринбурге
В статье даются ответы на вопросы: для чего нужны паяльные флюсы, и из чего они состоят. Практически все металлы в естественных условиях покрыты оксидной плёнкой. Именно это обстоятельство становится препятствием на пути жидкого припоя. Чтобы преодолеть эту преграду, применяют флюсы. Что это такое? Это смесь веществ органического и неорганического происхождения, которая обладает свойствами удаления оксидов, снижения поверхностного натяжения в местах пайки. Такие вещества называют флюсами. Помимо этого, средство способствует лучшему растеканию жидкого припоя и защищает соединяемые детали при пайке от воздействия внешней среды.

Набор флюсов для пайки
Условия доставки металлопроката
- Доставка осуществляется по всей территории РФ при помощи ТК или же собственным автопарком ;
- Предоставление услуг отсрочки платежа и ответхранения на наших складских комплексах;
- Выгодные условия доставки при помощи ТК (многие ТК предоставляют нам скидки на свои услуги);
- Наличие собственного автопарка низкой, средней и высокой грузоподъемности и спец. оборудования для погрузки/разгрузки на складах;
- Возможность самовывоза (необходимо взять с собой документы, удостоверяющие личность, чтоб попасть на охраняемую складскую территорию).
Hardwired
Назначение флюса
| Марка | Внешний вид | Паяемый металл или металлическое покрытие | Применяемые припои | Назначение |
| Канифоль марки А | Медь; серебряное, оловянное, цинковое, оловянно-свинцовое, оловянно-висмутовое, золотое покрытия | Оловянно-свинцовые, оловянно-свинцово-кадмиевые (при температуре пайки выше 220°С), серебряные ПСр1,5 и ПСр2 | Ручная и механизированная пайки и лужение монтажных элементов и других поверхностей. Консервация изделия для сохранения паяемости в условиях складского хранения. | |
| ФКСп (ФКЭт) | Жидкость светло-коричневого цвета | То же | То же | То же, а также пайка проводников, имеющих изоляцию в виде трубок или эмалевую изоляцию, изделий с повышенными требованиями по сопротивлению изоляции |
| ФКДТ | Жидкость тёмно-коричневого цвета | Медь; серебряное, оловянное, оловянно-свинцовое, оловянно-висмутовое, золотое покрытия | Оловянно-кадмиево-индиевые, оловянно-свинцовые, оловянно-свинцово-висмутовые, оловянно-свинцово-кадмиевые, индиевые | Ручная и механизированная пайки и лужение монтажных элементов и других поверхностей. |
| ЛТИ-120 | Жидкость тёмно-коричневого цвета с незначительным осадком | Сталь углеродистая, медь и её сплавы, никель и его сплавы; оловянное, серебряное, кадмиевое, цинковое, оловянно-свинцовое, оловянно-висмутовое покрытия | Оловянно-свинцовые, серебряные ПСр1,5 и ПСр2 | Ручная и механизированная пайки и лужение монтажных элементов, не имеющих на выводах изоляции в виде трубок, и других поверхностей в изделиях широкого применения. |
| ФГСп, ФСкСп, ФСкПс | ФГСп, ФСкСп – бесцветная жидкость; ФСкПс – однородная паста светло-жёлтого цвета | Медь и её сплавы, никель и его сплавы; оловянное, серебряное, кадмиевое, цинковое, оловянно-свинцовое, оловянно-висмутовое покрытия | Оловянно-свинцовые, оловянно-свинцово-висмутовые, оловянно-свинцово-кадмиевые | Ручная (ФСкПс и ФСкСп) и механизированная пайки и лужение монтажных элементов, не имеющих на выводах изоляции в виде трубок и других металлических поверхностей в изделиях широкого применения |
| ФТС | Жидкость жёлтого цвета | Медь; оловянное, серебряное, кадмиевое, цинковое, оловянно-свинцовое, оловянно-висмутовое покрытия | Оловянно-свинцовые, оловянно-свинцово-висмутовые, оловянно-свинцово-кадмиевые | Ручная и механизированная пайки и лужение монтажных элементов и других металлических поверхностей в изделиях широкого потребления |
| ФДГл | Бесцветная густая жидкость. При температуре пайки – коричневого цвета | То же | Оловянно-свинцовые | Ручная и механизированная пайки и лужение изделий широкого потребления. Групповая пайка методом погружения в паяльный флюс при температуре 220–250°С и оплавление электролитически оловянированных деталей перед пайкой |
| ФЦА | Бесцветная жидкость | Медь и её сплавы (в том числе БрБ), углеродистые и нержавеющие стали, никель и его сплавы | Оловянно-свинцовые и низкотемпературные серебряные | Предварительное лужение (механизированное и ручное) и пайка изделий при условии полного удаления (с применением нейтрализующих растворов) остатков флюса после пайки, кроме монтажных соединений |
| ФДФс | Бесцветная жидкость | Сталь, хромоникелевые сплавы (нихром, пермаллой, суперинвар, ковар, инвар), медь и её сплавы | Оловянно-свинцовые | Ручная и механизированная пайки и лужение изделий, кроме монтажных соединений |
| ЖЗ-1-АП, ЖЗ-2-АП |
Вязкая жидкость тёмно-коричневого цвета | Оловянно-свинцовые | Защита зеркала расплавленного припоя от окисления в механизированных установках пайки | |
| 284, 209 | Белый порошок | Медь и её сплавы, нержавеющие и конструкционные стали, жаропрочные сплавы | Серебряные | Пайка узлов РЭА и различных конструкций с применением газопламенного нагрева и в печах |
| 200 | Белый порошок | Нержавеющие и конструкционные стали, жаропрочные сплавы | Латунь и припои с температурой плавления 850–1000°С | Пайка узлов РЭА и различных конструкций с применением газопламенного нагрева и в печах |
| 34А, Ф370А | Белый порошок | Алюминий и его сплавы, кроме сплавов с содержанием магния выше 3% | Алюминиевые | Пайка узлов РЭА |
| 16ВК | Алюминий и его сплавы | Алюминиевые | Пайка узлов РЭА. Групповая пайка узлов методом погружения в соляную ванну |
Состав флюса. Удаление остатков флюса
| Марка | Состав (масса) | Удаление остатков флюса после пайки | |
| Компонент | % | ||
| ФКСп (ФКЭт) | Канифоль сосновая | 10 – 60 | Этиловый спирт или спирто-бензиновая смесь 1:1 |
| Спирт этиловый или этилацетат | 90 – 40 | ||
| ФКДТ | Канифоль сосновая | 10 – 20 | |
| Диметилалкилбензил-аммонийхлорид (китамин АБ) | 0,1 – 3,0 | ||
| Трибутилфосфат | 0,01 – 0,10 | ||
| Спирт этиловый или этилацетат | 89,89 – 76,90 | ||
| ЛТИ-120 | Канифоль сосновая | 20 – 25 | |
| Диэтиламин солянокислый | 3 – 5 | ||
| Триэтаноламин | 1 – 2 | ||
| Спирт этиловый | 76 – 68 | ||
| ФГСп | Гидразин солянокислый | 2 – 4 | Горячая проточная вода (70±10°С) или спирто-бензиновая смесь 1:1 |
| Этиленгликоль или глицерин | 25 – 50 | ||
| Спирт этиловый | 73 – 46 | ||
| ФСкСп | Семикарбазид гидрохлорид | 2 – 4 | |
| Этиленгликоль или глицерин | 25 – 50 | ||
| Спирт этиловый | 73 – 46 | ||
| ФСкПс | Семикарбазид гидрохлорид | 3 – 5 | |
| Глицерин | 70 – 58 | ||
| Полиокс-100 или полиокс-115 | 27 – 37 | ||
| ФТС | Кислота салициловая | 4,0 – 4,5 | Спирто-бензиновая смесь 1:1 |
| Триэтаноламин | 1,0 – 1,5 | ||
| Спирт этиловый | 95 – 94 | ||
| ФДГл | Диэтиламин солянокислый | 4 – 6 | Горячая проточная вода (70±10°С) |
| Глицерин | 96 – 94 | ||
| ФЦА | Цинк хлористый | 45,5 | Горячая проточная вода (70±10°С) и нейтрализующие реактивы |
| Аммоний хлористый | 9 | ||
| Вода | 45,5 | ||
| Гидрат окиси цинка | До выпадения осадка | ||
| ФДФс | Диэтиламин солянокислый | 20 – 25 | Горячая проточная вода (70±10°С) или спирто-бензиновая смесь 1:1 |
| Этиленгликоль | 60 – 50 | ||
| Кислота ортофосфорная (уд. вес 1,7) | 20 – 25 | ||
| ЖЗ-1-АП | Масло цилиндровое «52» или «КС-19» | 79 – 81 | Спирто-бензиновая смесь 1:1, трихлорэтилен, ацетон |
| Кремнийорганическая жидкость ПФМС-6 | 16 – 17 | ||
| Олеиновая кислота | 4,9 – 1,8 | ||
| Антиоксидант НГ-2246 | 0,1 – 0,2 | ||
| ЖЗ-2-АП | Масло цилиндровое «52» или «КС-19» | 58,52 – 69,75 | |
| Кремнийорганическая жидкость ПФМС-6 | 21,65 – 10,66 | ||
| Хлопковое масло | 11,0 – 10,64 | ||
| Олеиновая кислота | 8,79 – 9,02 | ||
| Антиоксидант НГ-2246 | 0,04 – 0,03 | ||
| 284 | Борный ангидрид | 23 – 27 | Горячая проточная вода (70±10°С) и холодная проточная вода |
| Калий фтористый | 33 – 37 | ||
| Калий борфтористо-водородный | 44 – 36 | ||
| 209 | Борный ангидрид | 33 – 37 | |
| Калий фтористый | 40 – 44 | ||
| Калий борфтористо-водородный | 27 – 19 | ||
| 200 | Борный ангидрид | 70 – 62 | Горячая проточная и нейтрализующие реактивы |
| Натрий тетраборнокислый (бура) | 17 – 21 | ||
| Кальций фтористый | 13 – 17 | ||
| 34А | Калий хлористый | 56 – 44 | |
| Литий хлористый | 29 – 35 | ||
| Цинк хлористый | 6 – 10 | ||
| Натрий фтористый | 9 – 11 | ||
| Ф370А | Калий хлористый | 51 – 46 | |
| Литий хлористый | 36 – 39 | ||
| Натрий фтористый | 4 – 5 | ||
| Кадмий хлористый | 9 – 10 | ||
| 16ВК | Натрий хлористый | 12 | |
| Калий хлористый | 44 | ||
| Литий хлористый | 34 | ||
| Эвтектика (алюминий фтористый – 54%, калий фтористый – 46%) | 10 | ||
Таблица 3 влияние остатков флюса на изоляцию и их коррозионное действие
При пайке медных жил, а также проводников заземления к броне и свинцовой оболочке кабелей используют паяльную пасту следующего состава (в весовых частях):
- Канифоль …………………………………….. 10;
- Жир животный ………………………………. 3;
- Аммоний хлористый ………………………… 2;
- Цинк хлористый …………………………….. 1;
- Вода или этиловый спирт-ректификат .. 1.
Для этих же целей часто используется для паяльной пасты и такой состав:
- Канифоль ……………………………………… 2,5 %;
- Сало ……………………………………………. 5 %;
- Цинк хлористый ……………………………… 20 %;
- Аммоний хлористый …………………………. 2 %;
- Вазелин технический ……………………… 65,5 %;
- Вода дистиллированная ………………….. 5 %.
Флюс для пайки алюминия
| Марка | Состав, % | Температура плавления, °С | |||||
| Калий хлористый | Натрий хлористый | Литий хлористый | Натрий фтористый | Криолит марки К-1 | Магний хлористый | ||
| ВАМИ | 50–55 | 30–35 | — | — | 10–20 | — | 630 |
| АФ-4А | 50 | 28 | 14 | 8 | — | — | » 600 |
| ХП | 50 | — | 30 | — | — | 20 | |
Флюс ВАМИ применяется для оконцевания жил проводов и кабелей, флюс АФ‑4А – только для соединения жил кабелей в муфтах.
Флюсы для пайки мягкими и полутвёрдыми припоями по нормалям электротехники 0АА.614.017-67 и 0АА.614.028-68
| Марка | Назначение | Состав | Отмывка после пайки | |
| Компонент | % | |||
| К | Лужение и пайка токоведущих частей из меди и её сплавов | Канифоль сосновая | 100 | Не требуется |
| КСП | Лужение и пайка токоведущих частей из меди и её сплавов | Канифоль сосновая | 25 | Не требуется |
| Спирт этиловый технический марки Б | 75 | |||
| ФПП | Лужение и пайка токоведущих частей из меди и её сплавов | Смола полиэфирная марки ПА9 | 20–30 | Не требуется |
| Метилэтилкетон или этилацетат | 80–70 | |||
| СТУЗО-12224-61 | Лужение и пайка токоведущих частей из меди, никеля и их сплавов и деталей с покрытиями медью, оловом, кадмием, серебром и цинком | Канифоль сосновая | 20–35 | Тампоном или кистью, смоченном в растворителе или спирте |
| Диэтиламин солянокислый | 3–5 | |||
| Триэтаноламин | 1–2 | |||
| Спирт этиловый технический марки Б | 76–68 | |||
| Ф59А 0АА.614.017-67 | Лужение и пайка алюминия и сплава АМц между собой и с медью и её сплавами | Кадмий борфторид | 10 | Проточная горячая вода или спирт |
| Цинк борфторид | 3 | |||
| Аммоний борфторид | 5 | |||
| Триэтаноламин | 82 | |||
| 34А 0АА.614.017-67 | Пайка алюминия и его сплавов (температура плавления 420 °С) | Кадмий фтористый | 50±6 | Горячей, затем холодной проточной водой |
| Литий хлористый | 32±6 | |||
| Цинк хлористый | 8±2 | |||
| Натрий фтористый | 10±1 | |||
| ЛМ1 | Лужение и пайка железоникелевых сплавов и нержавеющих сталей | Канифоль сосновая | 20–35 | Тампоном или кистью, смоченном в растворителе или спирте |
| Диэтиламин солянокислый | 3–5 | |||
| Триэтаноламин | 1–2 | |||
| Спирт этиловый технический марки Б | 76–78 | |||
| Ф38Н | Лужение и пайка нихрома между собой и медью | Диэтиламин солянокислый | 25–30 | Горячей водой или кистью, смоченной в спирте |
| Этиленгликоль | 60–50 | |||
| Кислота ортофосфорная | 29–25 | |||
Что нельзя делать при флюсе
При возникновении флюса запрещается:
- пытаться проткнуть нагноение иголкой (вскрытие допускается только в больнице под контролем врача и тщательной обработкой антисептическим средством);
- прогревать воспаленный участок (ходить в баню, делать компресс и пр.). Повышенная температура приведет к ускорению распространения инфекции, десна может опухнуть ещё сильнее, а гной – выйти за границы воспаленной области;
- без рекомендации врача пить антибиотики и противовоспалительные препараты, что может привести не только к запущенному состоянию флегмоны, но и к проблемам с внутренними органами;
- перевязывать щеку;
- после резекции пить аспирин – рана должна естественным путем затянуться, а данный препарат может стать причиной кровотечения.
Как правильно паять
Как залудить паяльник: подготовка и уход за паяльником
В этой главе речь пойдёт о том, как правильно паять простые соединения металлических деталей. Для того чтобы получить качественную пайку, нужно соблюдать определённые правила. Краткое изложение этих правил отражено в нижеследующих пунктах:
- На столе раскладывают паяльник, небольшую губку или ветошь, припой, пинцет и кусачки;
- Паяльник подключают к электросети, пробуя расплавить припой;
- Конец жала покрывают расплавленным припоем;
- Концы проводов кусачками освобождают от изоляции;
- Короткими движениями губкой удаляют с поверхности нагретого жала остатки старого олова;
- Спаиваемые места лудят припоем с помощью паяльника, попеременно окуная жало в массу флюса (канифоль либо другой флюс);
- Зажимая пинцетом вместе концы провода, наносят припой на лужёные места. Если провода небольшого диаметра, то их концы просто скручивают, а затем только паяют;
- После того, как место пайки остыло, проверяют соединение на прочность;
- Ваткой, смоченной в спирте или ацетоне, удаляют остатки флюса.
Не нужно самостоятельно осваивать технику паяния печатных плат. Лучше всего набираться опыта в этом деле в прямом контакте с мастером. Именно специалист научит за короткое время технике паяния, правильному выбору паяльного оборудования и подбору нужного флюса.