 Tech Info
В примечании указывается: открывается стандарт в браузере на новой или этой-же вкладке (O), или скачивается на комп (L). На мобильные устройства скачиваются все файлы.
| № стандарта | Наименование стандарта | Прим. |
|---|---|---|
| ГОСТ | ||
| 2.301-68 | Форматы чертежей | O |
| 2.312-72 | Обозначения швов сварных соединений | О |
| 103-2006 | Полосы стальные. Сортамент | О |
| 380-2005 | Сталь углеродистая обыкновенного качества. Марки | О |
| 397-79 | Шплинты | О |
| 1139-80 | Шлицы прямобочные | О |
| 1536-76 | Фланцы. Поверхности уплотнительные | О |
| 2590-88 | Прокат стальной круглый. Сортамент | О |
| 2879-2006 | Шестигранник. Сортамент | О |
| 3262-75 | Трубы стальные водогазопроводные. Сортамент + ТУ | О |
| 4751-73 | Рым-болты | О |
| 5915-70 | Гайки (нормальные р-ры) | О |
| 5916-70 | Гайки низкие | О |
| 6111-52 | Резьба коническая дюймовая (NPT) | O |
| 6211-81 | Резьба трубная коническая (BSPT) | O |
| 6357-81 | Резьба трубная цилиндрическая (BSPP) | O |
| 6402-70 | Шайбы гроверные | L |
| 6958-78 | Шайбы увеличенные | L |
| 7242-81 | Подшипники с защитными шайбами (негерметичные) | O |
| 7798-70 | Болты (нормальные р-ры) | L |
| 8239-89 | Двутавры стальные горячекатанные. Сортамент | O |
| 8240-97 | Швеллеры стальные горячекатанные. Сортамент | O |
| 8338-75 | Подшипники шариковые. Размеры | O |
| 8509-93 | Уголки стальные гк равнополочные. Сортамент | O |
| 8510-86 | Уголки стальные гк неравнополочные. Сортамент | O |
| 8560-86 | Шестигранник калиброванный. Сортамент | O |
| 8639-82 | Трубы стальные квадратные. Сортамент | O |
| 8645-68 | Трубы стальные прямоугольные. Сортамент | O |
| 8732-78 | Трубы стальные бесшовные горячедеформированные. Сортамент | O |
| 8787-68 | Сталь чистотянутая для шпонок. Сортамент | O |
| 8882-75 | Подшипники с уплотнениями (герметичные) | O |
| 10704-91 | Трубы стальные электросварные. Сортамент | O |
| 11371-78 | Шайбы (нормальные р-ры) | L |
| 12586.0-83 | Трубы железобетонные напорные вибропрессованые | O |
| 12815-80 | Фланцы (ГОСТ заменен на 33259-2015) | O |
| 12820-80 | Фланцы (ГОСТ заменен на 33259-2015) | O |
| 12836-67 | Заглушки фланцевые | O |
| 13682-80 | Места под ключи гаечные | O |
| 14771-76 | Соединения при сварке в углекислом газе. Размеры | O |
| 15521-70 | Гайки с уменьшенным размером под ключ. Размеры | O |
| 17375-2001 | Отводы тип 3D (R=1,5 DN) | O |
| 17379-2001 | Заглушки эллиптические | O |
| 18599-2001 | Трубы напорные из полиэтилена. Сортамент + ТУ | О |
| 23360-78 | Шпонки прямоугольные | О |
| 24671-84 | Болты, гайки. Размеры под ключ | О |
| 24705-2004 | Резьба метрическая. Основные размеры | О |
| 24737-81 | Резьба трапецеидальная. Основные размеры | О |
| 24738-81 | Резьба трапецеидальная. Диаметры и шаги | О |
| 25557-82 | Конусы инструментальные | О |
| 25577-83 | Профили стальные гнутые прямоугольные | О |
| 26020-83 | Двутавры с параллельными гранями полок | О |
| 30188-97 | Цепи грузоподъмные калиброванные | O |
| 30753-2001 | Отводы тип 2D (R=1 DN) | O |
| 30245-2003 | Профили квадратные и прямоугол сварные | O |
| 33259-2015 | Фланцы арматуры . и трубопроводов до PN250 | O |
| 33259-2015 | Фланцы — Что изменилось в ГОСТе | O |
| ОСТ, DIN, ISO, Other Rules | ||
| СТО АСЧМ 20-93 | Двутавры с параллельными гранями полок | O |
| ОСТ 34-10.752-97 | Колена секторные сварные | O |
| ОСТ 34-10.762-97 | Тройники сварные равнопроходные | O |
| DIN 228 | Резьба BSPP | O |
| ISO 2553 | Символы сварки ISO 2553 | O |
| Лестницы | Параметры лестниц | O |
| Допуски | Рекомендации по выбору допусков и посадок | O |
| Допуски | Таблица допусков и посадок | O |
Резьбы
 Параметры метрической резьбы

| Параметр | Об. | Ед. | Формула | Значение |
|---|---|---|---|---|
| Длина хода силы Fin за оборот | LF_in | mm | 2 × Llever × π = LF_in | |
| Передаточное число винта | N | — | LF_in / P = N | |
| Сила по оси винта | Fout | kg | Fin × N = Fout | |
| Подъем клина за оборот винта | hk | mm | P × Tan( β ) = hk | |
| Передаточное число клина | Nk | — | P / hk = Nk | |
| Сила подъема клина | Fout_2 | kg | Fout × Nk = Fout_2 |
Дюйм и трубный дюйм
Как и в Великобритании, с 1958 года американский дюйм приравнивается к 2,54 см — для отличия от остальных эта единица называется международный дюйм. Ранее (с 1866 года) был равен 2,54000508 см (точнее, 10000/3937 см); иногда это старое значение используется и ныне под названием геодезический дюйм.
Резьба трубная ГОСТ 6357-81 на трубах водогазопроводных ГОСТ 3262-75
Традиционное обозначение диаметров водо- и газопроводных труб в дюймах не выражает непосредственно ни наружный, ни внутренний диаметры труб. Такое обозначение более близко к обозначению условного прохода трубопроводных элементов, который может выражаться как в англо-американской дюймовой, так и в метрической европейской системе. Тем не менее, не существует какой-либо формулы для перевода «трубных дюймов» в миллиметры или в «обычные» дюймы с целью узнать действительный наружный или внутренний диаметр трубы. Условный проход в метрической системе тоже слабо связан с геометрическим диаметром труб. Для однозначного сопоставления условного дюймового диаметра стандартному наружному диаметру трубы и диаметрам трубной резьбы необходимо пользоваться справочной литературой и нормативной документацией.
ГОСТ 3262-75 устанавливает технические условия на стальные трубы, применяемые для водопроводов и газопроводов, но он не нормирует и не обозначает диаметр труб в дюймах. При нарезке трубной резьбы необходимо руководствоваться ГОСТ 6357-81 (DIN228), который устанавливает основные размеры трубной цилиндрической резьбы в миллиметрах, но использует обозначение размера резьбы в дюймах. Таким образом, для установления соответствия между дюймовым размером трубы и её действительным геометрическим диаметром необходимо сопоставление данных, приведенных в этих двух стандартах.
К примеру, наружный диаметр 1/2″ трубы в соответствии с ГОСТами равен 21,3 мм, а 5″ трубы — 140,0 мм. При попытке вычислить пересчётный коэффициент обнаруживается, что «трубные дюймы» — больше стандартного значения 25,4 мм и «разные» для разных диаметров трубы. Например обычный дюйм (1″) равен 25,4 мм, «трубный дюйм», равен 33,249 мм.
Приведенная таблица построена на основе упомянутых выше ГОСТов, но не претендует на полноту и не может служить заменой официальной нормативной документации.
| Обозначение резьбы | DN трубы | Наружный ∅ резьбы,мм | Наружный ∅ трубы,мм |
|---|---|---|---|
| ⅛ | 6 | 9,728 | 10,2 |
| ¼ | 8 | 13,157 | 13,5 |
| ⅜ | 10 | 16,662 | 17,0 |
| ½ | 15 | 20,955 | 21,3 |
| ¾ | 20 | 26,441 | 26,8 |
| 1 | 25 | 33,249 | 33,5 |
| 1¼ | 32 | 41,910 | 42,3 |
| 1½ | 40 | 47,803 | 48,0 |
| 2 | 50 | 59,614 | 60,0 |
| 2½ | 65 | 75,184 | 75,5 |
| 3 | 80 | 87,884 | 88,5 |
| 3½ | 90 | 100,330 | 101,3 |
| 4 | 100 | 113,030 | 114,0 |
| 5 | 125 | 138,430 | 140,0 |
| 6 | 150 | 163,830 | 165,0 |
Калибры оружия
Калибр стрелкового оружия в США принято измерять в сотых долях дюйма, (в Великобритании — традиционно в тысячных долях). Например, знаменитый 45-й калибр — это 0,45 дюйма (или 11,43 мм); 30-й — это 0,30 дюйма (или 7,62 мм); 50-й — это 0,50 дюйма (или 12,7 мм), и т. д.
Калибр в сотых долях дюйма — в миллиметры
Углы конусов

Места под ключи />

Марки сталей
Условное обозначение сталей
Все стали имеют свою маркировку, отражающую в первую очередь их химический состав. В маркировке стали первой цифрой указано содержание углерода в сотых долях процента. Затем следуют буквы русского алфавита, обозначающие наличие легирующего элемента. Если за буквой цифры нет, это означает, что содержание легирующего элемента составляет не более одного процента, а следующие за буквой цифры означают содержание его в процентах. Буква «А» в конце обозначения обозначает высокое качество.
| Легирующий элемент | En | Ru |
|---|---|---|
| азот | N | А |
| алюминий | Al | Ю |
| бериллий | Be | Л |
| бор | B | Р |
| ванадий | V | Ф |
| висмут | Bi | Ви |
| вольфрам | W | В |
| кобальт | Co | К |
| кремний | Si | С |
| магний | Mg | Ш |
| марганец | Mn | Г |
| медь | Cu | Д |
| молибден | Mo | М |
| никель | Ni | Н |
| ниобий | Nb | Б |
| свинец | Pb | АС |
| титан | Ti | Т |
| углерод | C | У |
| фосфор | P | П |
| хром | Cr | Х |
| цирконий | Zr | Ц |
| Обозначение стали | Расшифровка обозначения |
|---|---|
| 12ХНЗА | содержание углерода — 0,12%, хрома — 1,0%, никеля — 3,0%, высокого качества |
| 30ХГСА | содержание углерода — 0,30%, хрома, марганца, кремния по 1%, высокого качества |
| 19ХГН | cодержание углерода — 0,19%, хрома, марганца, никеля по 1% |
| 15Х25Т | содержание углерода — 0,15%, хрома — до 25%, титана — до 1%; |
| 08Х21Н6М2Т | содержание углерода — 0,08%, хрома — 21%, никеля — 6%, молибдена — 2%, титана — до 1% |
| 09Х16Н15М3Б | содержание углерода — 0,09%, хрома — 16%, никеля — 15%, молибдена — 3%, ниобия — до 1% |
В последние годы для улучшения качества стали применяются новые методы ее выплавки, которые находят отражение в обозначениях марок стали:
Трубная резьба
Соединение отрезков водяных и газовых труб с помощью резьбовых соединений — это надежный и удобный способ. Для этого на внешней поверхности трубы и на внешней или внутренней поверхности соединительного патрубка запорной арматуры или фитинга создается углубление в виде спирали с постоянной глубиной и постоянным расстоянием между соседними канавками.


Чтобы соединение было долговечным и не протекало, резьбовые профили на соединяемых деталях должна совпадать по своим параметрам. В быту, при строительстве частных домов и ремонте квартир, международным стандартом стала цилиндрическая дюймовая трубная резьба в ¼, ½ и в 1 дюйм.
Что собой представляет трубная резьба
Резьба для труб соответствует мировым стандартам, в сантехнических изделиях применяется цилиндрическая дюймовая резьба, соответствующая стандарту Уитворта, английского инженера, запатентовавшего ее в 1841 году. Обозначение трубной резьбы по ГОСТ — символы «Тр»

Существует также и коническая трубная резьба. Она служит для особо плотного соединения труб, работающих под большими механическими нагрузками, и применяется в основном в газонефтедобыче, в бурильных установках. При строительстве дома и ремонте в квартире потребители сталкиваются с дюймовой цилиндрической трубной резьбой.
Типы резьбы
Для дюймовой резьбы диаметр обозначается в дюймах (дюйм равен 25,4 миллиметра) и простых дробных долях дюйма, а шаг -в числе витков, помещающихся в одном дюйме. Есть еще один важный момент — т. н. «трубный дюйм». К дюймовому значению внутреннего диаметра трубы добавляется толщина ее стенок. Для внутреннего диаметра в один дюйм получается 33,29 миллиметра. Труба ½ дюйма, соответственно, будет иметь наружный диаметр 21,25 миллиметра  Для метрической резьбы диаметр обозначается в миллиметрах, в миллиметрах обозначается и шаг — расстояние между соседними витками. Расстояние это измеряется между гребнями или между впадинами профиля. Кроме нюансов обозначения, дюймовым профилям присущи более острые гребни и впадины и немного закругленные вершины зубцов. В основе метрического профиля лежит равносторонний треугольник с углами по 60° у дюймового профиля эти углы составляют 55° Ввиду этого различия в профиле совместить метрическую и дюймовую резьбу в одном соединении не получится, потребуется специальный переходник.
 Кроме метрической и дюймовой, при соединениях труб применяется и круглая резьба, или так называемый профиль Эдисона. Профиль представляет чередование выпуклых и вогнутых дуг с одним и тем же радиусом. Круглая накатка обеспечивает большую износоустойчивость и применяется в соединениях, которые придется неоднократно свинчивать и развинчивать. Наиболее популярной в сантехнике, трубах и арматуре уровня квартиры или дома является трубная цилиндрическая резьба. Самый популярный диаметр резьбы — ½ “.
 Широкое распространение получила также резьба ¼ “. Она применяется в креплениях для фото- и видеокамер, осветительной и другой вспомогательной фотоаппаратуры.
Размеры трубной резьбы
Дюймовые резьбовые соединения бывают следующих размеров:
- D внутр.: от 1/16 “ до 6 “.
- P (шаг), в витках / дюйм 28, 19, 14, 11 (если перевести в мм, то: 0,907, 1,337, 1,814, 2,309).
- D по гребню профиля, в миллиметрах: 7,7-163,8.
- Описывается ГОСТ 6357-81 либо ISO R228.
Ключевые характеристики нарезок
Основными характеристиками любой резьбы, в том числе и для труб, являются:
- Шаг (P, pitch)- расстояние между соседними витками.
- Внешний диаметр.
- Внутренний диаметр.
- Ход — расстояние, на которое переместится крепеж в продольном направлении за один полный оборот. Для однозаходной накатки ход равен шагу, для многозаходной — шагу, умноженному на число заходов.

Этих данных достаточно для подбора совместимого фитинга или арматуры в магазине. Для изготовления резьбового соединения на токарно-винторезном или фрезером станке понадобятся и другие характеристики резьбы, такие, как углы наклона профиля и другие.
Как определить диаметр и вид нарезки
При подборе совместимого резьбового соединения к существующему изделию требуется определить его параметры. Это можно сделать следующими путями:
- Использовать мерные калибры. Специальные калиброванные плоские гребенки вставляют по очереди в витки профиля, пока не добьются полного совпадения профилей. Для определения параметров внутренней резьбы применяют цилиндрические калибры. На каждом калибре выгравировано обозначение профиля, к которому он подходит.
- Измерить параметры штангенциркулем диаметр и шаг, определить профиль по таблицам.
Измерения резьбы для труб следует проводить высокоточным поверенным инструментом до сотых долей миллиметра.
Оборудование для нарезания
Для нарезания в зависимости от выбранной технологии используется следующее оборудование:
- Токарно-винторезные станки.
- Наборы плашек, метчиков и воротков (выполняется вручную).
- Резьбонакатные станки (для холодной или горячей накатки).
- Фрезерные станки или обрабатывающие центры.
- Шлифовальные станки.
Токарно — винторезные и фрезерные станки, установки горячей накатки применяются только в условиях производств. Для бытовых применений используют наборы плашек и метчиков или устройство — клупп, которое не требует смены плашек при последовательных проходах. Режущие гребенки, охватывающие трубу с трех сторон, можно понемногу выдвигать внутрь корпуса, обеспечивая чистовые проход.
Резьбы применяемые в быту
При строительстве домов и ремонте квартир самой распространенной дюймовой трубной резьбой являются:
- ½ и ¼ — с шагом 14 витков/дюйм (или с шагом 1,814 мм)
- а также:1, 1¼, 1½, 2 с шагом 11 витков/дюйм (или с шагом 2,309 мм)

Реже применяется сантехническая круглая резьба, или профиль Эдисона. Шаг в 11 витков/дюйм сохраняется на трубах диаметром от 2 до 6 дюймов. Труба в ½ — это основной диаметр для внутридомовой и внутриквартирной разводки, она обеспечивает достаточный напор воды из магистрали, большинство смесителей для ванн, унитазов, душевых кабин, стиральных и посудомоечных машин рассчитано именно на этот присоединительный размер. Трубы ¼ дюйма применяют для последних метров разводки к сантехническим приборам, не требующим большого напора и расхода, например, смесители для раковин. Трубы ¾ дюйма применяют на вводе в квартиру или на раздающем коллекторе насосной станции локальной системы водоснабжения. Трубы в 1 и в 1 ½ дюйма применяются намного реже, при строительстве больших коттеджей, оснащенных бассейнами.
Выполнение трубной резьбы

Методы выполнения резьбы для труб зависят от доступного оборудования, серийности производства и необходимой точности. Так, накатка применяется в основном при выпуске больших серий изделий, поскольку гарантирует высокую производительность, и низкую себестоимость операции.
- Нарезка на токарно-винторезном станке характеризуется высокой точностью и весьма низкой производительностью. Применяется в индивидуальном и мелкосерийном производстве.
- Нарезка плашками и метчиками обладает также невысокой производительностью и осуществляется, как правило, в несколько проходов разным по степени точности инструментом.
- Накатка – это основной промышленный способ, формирование профиля происходит не за счет снятия стружки, а в результате пластической деформации металла накатными плашками. Высокая производительность обеспечивается за счет автоматизации операции снятия и постановки детали на станок.
- Фрезерование резьбы выполняется на специализированных резьбофрезерных станках.
- Литье. Прогрессивные методы литья — литье под высоким давлением и порошковая металлургия — позволяют получать точный и прочный резьбовой профиль прямо на отливке, без последующей механической обработки
В условиях стройки и ремонта доступен, как правило, только ручной способ выполнения.
Определение шага трубной резьбы

Для определения шага трубной резьбы применяют специализированный измерительный инструмент — резьбомер. В его отсутствие придется пользоваться линейкой (для больших диаметров) или штангенциркулем. При измерении метрического шага измеряют расстояние между, например, пятью нитками, а потом делят его на 5. В случае дюймовой — считают, сколько витков поместится на расстоянии в 25,4 миллиметра. Диаметр весьма грубо также можно измерить линейкой, для точного определения лучше воспользоваться штангенциркулем
Нарезка трубной резьбы

Для нарезки вручную применяют специальное приспособление — КЛУПП. Это цилиндрический корпус с двумя ручками ворота, внутри которого находятся регулируемые подвижные гребенчатые резцы, которые, постепенно выдвигаясь из корпуса, углубляют профиль до достижения полного профиля.При отсутствии такого устройства можно нарезать резьбу простым воротом с зажатым в нем метчиком или плашкой. Плашка фиксируется в воротке тремя центрирующими болтами с коническими окончаниями, под которые на плашке предусмотрены выемки. Сначала проходят грубыми метчиками или плашками, постепенно меняя их на чистовые.
К тому же становится довольно сложно начать первую нитку без перекосов. Для нарезания больших диаметров и облегчения захода плашки на резьбу применяют резьбовую втулку. Устройство представляет собой вкладыш, на внешней поверхности которого уже нарезана резьба. В месте окончания витков на вкладыше выполнен уступ, снижающий его диаметр до внутреннего диаметра трубы. Он вставляется во внутреннее отверстие трубы до начала резьбы и распирается там конусным распорным механизмом.
Плашка легко накручивается на витки вкладыша, прогоняется по ней и легко заходит на первую нитку резьбы, нарезаемой на трубе. Несколько ниток на вкладыше надежно удерживают плашку от перекоса.
Трубная резьба – виды, размеры, ГОСТы
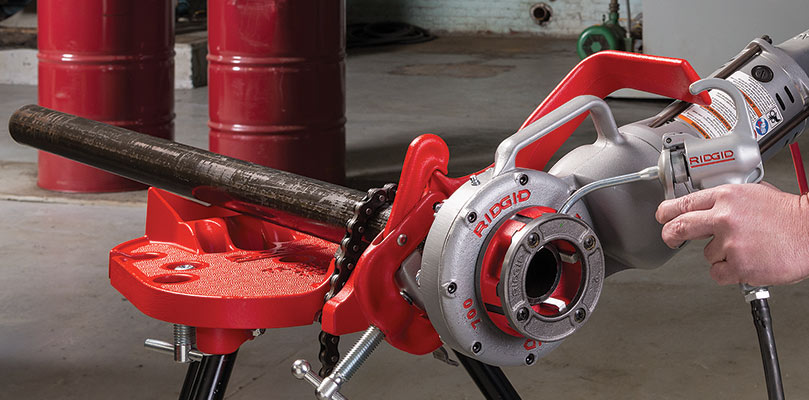
При монтаже бытовых трубопроводов газо- и водоснабжения обычно применяется метод резьбового соединения отрезков труб, который обеспечивает герметичность и отличается прочностью и долговечностью.
Одним из способов соединения труб является резьба — спираль с постоянным шагом.
Трубная резьба различается по следующим параметрам:
- Система измерения диаметра: метрическая и дюймовая резьба
- Направление резьбы: правая, левая
- Расположение резьбы: наружная, внутренняя
- Число заходов: однозаходная, многозаходная
- Назначение: крепежная, крепежно-уплотнительная, ходовая, специальная и т.п.
Основными характеристиками резьбы на трубах являются:
- Внешний диаметр
- Внутренний диаметр
- Шаг – расстояние между соседними витками
- Ход — расстояние, на которое переместится крепеж в продольном направлении за один полный оборот. При однозаходной накатке ход равен шагу, при многозаходной — шагу, умноженному на число заходов.
Метрическая резьба
Метрическая резьба характеризуется измерением основных параметров в миллиметрах, по ГОСТу ей соответствует маркировка «М». Широко применяется в диаметрах от 1 до 600 мм и шагом 0,25 до 6 мм. Профиль метрической резьбы представляет собой равносторонний треугольник с углом при вершине в 60° c теоретической высотой Н-0,866025404.
Основные размеры метрической резьбы в настоящее время определяются по действующему ГОСТ 24705-2004, принятому Межгосударственным советом по стандартизации, метрологии и сертификации, а также национальными органами по стандартизации Российской Федерации, Азербайджана, Армении, Беларуси, Грузии, Казахстана, Кыргызстана, Молдовы, Таджикистана, Туркменистана, Узбекистана, Украины.
Дюймовая резьба
При дюймовой резьбе все параметры выражаются в дюймах, по ГОСТу обозначается «Тр». Дюймовая резьба основана на британском стандарте резьбы BSW (British Standart Whitworth), запатентованному английским инженером Уитвортом еще в 1841 году, и соответствует стандарту BSPT (British standart pipe thread).
Один дюйм равен 2,54 см, а графическим символом дюйма является двойной штрих справа и сверху от числа (1″ = 1 дюйм). При дюймовой трубной резьбе размер обозначает внутренний диаметр трубы, а не наружный. Вариантов шагов — четыре: 28, 19, 14 и 11 ниток на дюйм.
Дюймовые профили отличаются более острыми гребнями и впадинами с углами в 55° и теоретической высотой Н=0,960491, при этом вершины зубцов скруглены.
Совместить метрическую и дюймовую резьбу в одном соединении невозможно, для этого необходим специальный переходник.
Размер трубной дюймовой резьбы определяется по действующему ГОСТ 6357-81 «Основные нормы взаимозаменяемости» .
Таблица размеров трубной резьбы
| Обозначение | Диаметр в дюймах | Внешний диаметр в мм | Внутренний диаметр в мм | Диаметр резьбы в мм | Шагов на дюйм |
| G 1/8″ | 1/8 | 9,73 | 8,85 | 8,80 | 28 |
| G 1/4″ | 1/4 | 13,16 | 11,89 | 11,80 | 19 |
| G 3/8″ | 16,66 | 15,39 | 15,25 | 19 | |
| G 1/2″ | 1/2 | 20,95 | 19,17 | 19,00 | 14 |
| G 5/8″ | 5/8 | 22,91 | 21,13 | 21,00 | 14 |
| G 3/4″ | 3/4 | 26,44 | 24,66 | 24,50 | 14 |
| G 7/8″ | 7/8 | 30,20 | 28,42 | 28,25 | 14 |
| G 1″ | 1 | 33,25 | 30,93 | 30,75 | 11 |
| G 1 1/8″ | 1 1/8 | 37,90 | 35,58 | 35,30 | 11 |
| G 1 1/4″ | 1 1/4 | 41,91 | 35,59 | 39,25 | 11 |
| G 1 3/8″ | 1 3/8 | 44,32 | 42,00 | 41,70 | 11 |
| G 1 1/2″ | 1 1/2 | 47,80 | 45,48 | 45,25 | 11 |
| G 2″ | 2 | 59,61 | 57,29 | 57,00 | 11 |
| G 2 1/4″ | 2 1/4 | 65,71 | 63,39 | 63,10 | 11 |
| G 2 1/2″ | 2 1/2 | 75,18 | 72,86 | 72,60 | 11 |
| G 2 3/4″ | 2 3/4 | 81,53 | 79,21 | 78,90 | 11 |
| G 3″ | 3 | 87,88 | 85,56 | 85,30 | 11 |
| G 3 1/4″ | 3 1/4 | 93,98 | 91,66 | 91,50 | 11 |
| G 3 1/2″ | 3 1/2 | 100,33 | 98,01 | 97,70 | 11 |
| G 3 3/4″ | 3 3/4 | 106,68 | 104,3 | 104,00 | 11 |
| G 4″ | 4 | 113,03 | 110,71 | 110,40 | 11 |
Условно-дюймовая резьба
В США и Канаде распространена, так называемая, условно-дюймовая резьба, или UTS (Unified Thread Standard). Для нее характерны угол при вершине в 60° и теоретическая высота профиля H=0,866025P.
В зависимости от шага UTS, в свою очередь, делится на следующие стандарты:
• UNC (Unified Coarse);
• UNF (Unified Fine);
• UNEF (Unified Extra Fine);
• 8UN;
• UNS (Unified Special).
Профиль Эдисона (круглая резьба)
Для соединения труб иногда применяется круглая резьба, или так называемый профиль Эдисона. Профиль этого типа трубной резьбы характеризуется чередованием выпуклых и вогнутых дуг с одинаковым радиусом. Тип круглой резьбы применяется в соединениях, которые подвергаются частому развинчиванию и свинчиванию, так как обеспечивает высокую износоустойчивость.
Цилиндрическая резьба
Трубная цилиндрическая резьба применяется для соединения труб, арматуры трубопроводов и фитингов диаметром от 1/16 до 6 дюймов при числе ниток от 28 до 11 на один дюйм.
Нормативным документом для цилиндрической трубной резьбы является ГОСТ 6367-81, в соответствии с которым в условные обозначения маркировки трубной цилиндрической резьбы должны входить буква G, обозначение размера резьбы и класс точности среднего диаметра. Для левой резьбы принято условное обозначение LH.
Резьбовое соединение обозначается дробью, в числителе которой указывают класс точности внутренней резьбы, а в знаменателе – наружной.
Внутренняя трубная цилиндрическая резьба по ГОСТу 6357-81 совместима с наружной конической резьбой по ГОСТу 6211-81. Соответствует стандарту BSPP.
Коническая резьба (BSPT — трапецевидная)
Коническая трубная резьба используется для обеспечения герметичности и стопорения без применения ключа, поэтому при таком типе соединения деталей необходимый эффект достигается за счет деформации резьбы.
Сегодня наиболее распространенным стандартом зарубежной техники является метрический – с маркировкой ISO. Достаточно широко распространены в мире и другие стандарты, что связано исторически сложившимися различиями в системах мер в разных странах.
Кроме того, использование дюймовой или метрической резьбы зависит от области применения. Так, в жилищном строительстве, как правило, используются трубы, соответствующие международным стандартам цилиндрической дюймовой резьбы в ¼, ½ и 1 дюйм.
Метрическая резьба применяется в промышленности. Конусная трубная резьба отличается исключительной надежностью соединения труб, поэтому используется в трубопроводах, работающих под большим давлением: при газо- и нефтедобыче, на буровых установках.
Американский стандарт условно-дюймовой трубной резьбы UNC 1/4 (1/4″x1.25 mm) принят во всем мире для использования в креплениях фото- и видеотехники.
Размеры трубной резьбы
-
Размеры трубной резьбы определяются по специальной таблице после измерения основных параметров:
- шаг (Р) – расстояние между одноименными боковыми сторонами профиля, измеряется в долях метра, в долях дюйма или числом ниток на дюйм (знаменатель простой дроби, где числитель является дюймом, выраженный натуральным числом)
- наружный диаметр (D, d) – диаметр цилиндра, описанного вокруг вершин наружной (d) или впадин внутренней резьбы (D).
- средний диаметр (D2, d2) – диаметр цилиндра, образующая которого пересекает профиль резьбы таким образом, что её отрезки, образованные при пересечении с канавкой, равны половине номинального шага резьбы.
- внутренний диаметр (D1, d1) – диаметр цилиндра, вписанного во впадины наружной (d1) или вершины внутренней резьбы (D1)
- ход (Рh ) – величина относительного перемещения исходной средней точки по винтовой линии резьбы на угол 360°.
Как нарезают резьбу – резьбонарезное оборудование и инструмент
Выбор резьбонарезного оборудования зависит от типа и масштабов производства, материала и размеров труб, требований к точности резьбы и других факторов.
Резьбу можно получить методом накатки или нарезки.
Резьбу методом накатки получают с помощью специальных резьбонарезных роликов. Для этого заготовку устанавливают между роликами с необходимым контуром резьбы и накатывают витки резьбы на резьбонакатных автоматах и полуавтоматах, а иногда на токарных и револьверных станках. Благодаря плавному распределению волн напряжения между витками за счет деформации металла, такая резьбы отличается высокими механическими характеристиками и высокой производительностью.
Однако точность используемых роликов должна быть на очень высоком уровне, а материал изготовления обладать повышенными механическими свойствами – чаще всего используется высоколегированные штампованные стали.
Нарезанные резьбы более просты в изготовлении, однако по механическим свойствам и пределу выносливости уступают накатанным. Это связано с наличием более острых кромок профиля и более высокого значения коэффициента напряжения.
По способу нарезки резьбы подразделяется на ручную и с помощью специального станка.
При ручной нарезке используются специальные приспособления: метчик (для внутренней трубной резьбы) и плашки (для наружной трубной резьбы), или специальный резьбонарезной ручной инструмент – клупп, осуществляющий нарезку с помощью подвижных регулируемых гребенчатых резцов. Ручную нарезку рекомендуется производить при диаметрах труб до 1 дюйма, так как большие диаметры требуют значительно больших физических усилий.
Для больших нагрузок и объемов работ сегодня существует огромный выбор надежного резьбонарезного инструмента: от переносных электрорезьбонарезных инструментов до специальных станков, способных справиться с нарезкой резьбы любого типа на трубах всевозможных диаметров из любых материалов.
В нашей компании ITC (АйТиСи) представлен широкий ассортимент резьбонарезного инструмента Ridgid и Rex. Мы являемся официальным дилеров в России этих торговых марок, поэтому можем предложить не только лучшие цены, но и гарантийное и постгарантийное обслуживание.
Какая резьба используется в сантехнике
Чем опытный домашний мастер отличается от новичка, берущегося за инструмент лишь пару раз в год? Знанием тонкостей и (на первый взгляд) мелочей, которые могут оказаться критичными при ремонте.
Что первым приходит в голову при сантехнических работах на кухне и ванной? Длина и диаметр труб, качество и материал оборудования, расположение точек подключения.
Вот эти вещи тщательно контролируют. А о резьбе вспоминают во вторую очередь, как о незначительном элементе.
Опыт, как известно, сладким не бывает. И когда резьба разрушается из-за неправильного подбора, от серьезного потопа может не спасти даже профессиональный герметик.
Мы посвятим сегодняшний обзор видам резьбы. Перечисленные ниже параметры обязательно учитывать при выборе материалов в строительном магазине.
Для чего сделана и как классифицируется
На интуитивном уровне определение и назначение резьбы может озвучить каждый. Но давайте придерживаться технической терминологии.
Резьба — это прежде всего стандарт, применяемый для цилиндрических, конических и круглых соединений. В России он нормируется ГОСТ 6357-81 (цилиндр), ГОСТ 6211-81 (конус) и ГОСТ 13536-68 (круг).
Это важный момент, ведь стандартизация — возможность дешево, быстро и безболезненно заменять вышедшие из строя детали. Норматив применяется не только для труб, но и для муфт, тройников, уголков, заглушек, контргаек и иных элементов.
Теперь о маркировке и видах
Придя в магазин, вы можете изрядно удивиться, ведь диаметр резьбы измеряется в дюймах. Так исторически сложилось, поскольку в основание ГОСТов легли параметры резьбы Витворта (она же British Standard Whitworth).
Некоторые магазины указывают диаметр сантехнических труб и в миллиметрах. Предлагаем вам таблицу, которая поможет ориентироваться в размерах:

Стоит понимать, что под этими значениями подразумевают размер проходного отверстия, то есть номинальный, а не внешний диаметр.
Резьба, как сказано выше, делится на три вида:
— Цилиндрическая. У этого типа соединения диаметр постоянен и не меняется на всем протяжении. Особенность цилиндрической резьбы — треугольное сечение с углом вершины в 55 градусов. Подобная геометрия дает плотное и герметичное соединение, что и нужно при монтаже трубопровода.
Обратите внимание, наибольший диаметр трубы, при котором используется цилиндрическое соединение — 6 дюймов. Если вы имеете дело с более габаритной конструкцией, необходимо применять сварку.
— Коническая. Это соединение имеет три типа диаметра — наружный, средний и внутренний. В разрезе на чертеже коническая резьба — это трапеция. Наружный диаметр — основание фигуры, внутренний — ее вершина. Среднее же значение вычисляется из первых двух и обычно совпадает по размерам с аналогичной цилиндрической резьбой.
Именно по среднему диаметру подбирают наружную коническую резьбу для соединения с внутренней цилиндрической.
Тут есть функциональная особенность. Когда вы соединяете два типа резьбы, сначала конус будет входить в цилиндр легко, потом более плотно, затем уже с приложением силы. При подобной комбинации обязательно используют профессиональный герметик, чтобы уплотнить резьбу.
Конусная резьба дает герметичность даже при использовании на трубопроводах высокого давления или в гидравлических механизмах. Часто ставят в бытовой сантехнике, газовых и водопроводящих коммуникациях многоквартирных домов.
Предыдущие два типа используются преимущественно для труб. Там, где необходимо долговременное и надежное соединение. У цилиндрической и конической резьбы лишь один недостаток — их проблематично часто раскручивать и собирать. Особенно если применяются уплотнительные нити.
Именно поэтому используется круглая резьба, геометрия которой позволяет свободно разбирать и собирать соединения.
Смесители, краны, вентили — ей оснащены все элементы, которые раскручиваются раз в несколько месяцев или даже чаще.
Еще одно преимущество круглой резьбы — возможность использования в загрязненной среде. Благодаря высокой сопротивляемости нагрузкам, соединение долго служит даже в неблагоприятных условиях.
Теперь об иных важных характеристиках резьбы
— Шаг резьбы. Количество спиральных витков на единицу длины. Здесь тоже принято считать в дюймах. Еще витки (шаги) называют нитями — это дословный перевод английского термина threads.
Измеряется просто: берем линейку, откладываем дюйм (25,4 мм), считаем витки.
Есть и народный способ, когда трубу прокатывают по листу бумаги и считают количество оттисков на дюйм.
— Направление резьбы. Делится на правую и левую. Определить можно по ходу ввинчивания: правая пойдет по часовой стрелке, левая — против часовой.
— Расположение резьбы. Наружная и внутренняя. В разговорах специалистов и в прайсах магазинов сантехнического оборудования их называют «папа» и «мама».
Все перечисленные параметры необходимо учитывать при ремонте. Только так можно достичь герметичного соединения труб.
Что еще стоит знать домашнему мастеру
Технических моментов, описанных выше, должно быть достаточно для ремонта своими руками.
Напоследок мы хотели бы развеять несколько мифов, которые плотно привязались к резьбе сантехнических труб:
— Чем больше витков, тем надежней соединение. Вроде бы логичный постулат, руководствуясь которым домашний мастер сильно усложняет себе жизнь. Из-за этого заблуждения покупаются трубы с излишне длинной резьбой. Соответственно, возиться с ними неудобно и долго.
На самом деле вся нагрузка при соединении ложится на первые 6 витков. Распределяется она неравномерно — на первый шаг приходится максимум силы воздействия, на последующие — пропорционально меньше. Но после 6 витков прироста надежности нет вообще.
— Нельзя затягивать гайки до упора. Бытует мнение, что это разрушит гайку или резьбу. Если есть сила, ума, конечно, не надо. Но не в этом случае.
Наиболее надежное крепление обеспечивается максимальным затягиванием гайки. А если удастся преодолеть предел текучести стали (сила, при которой начинается деформация), то элементы соединения станут по прочности как единое целое.
Кстати, если резьба повреждается при сильном затягивании, скорее всего — это она плохого качества, а не вы слишком сильны.
— Жара вреднее для резьбы, чем холод. Это обосновывают расширением материала под действием тепла. Однако экстремальное снижение температуры не менее вредно для соединения. Лучше держать резьбу при комнатных условиях.
— Какая крепче — крупная или мелкая? Здесь есть два диаметрально противоположенных мнения у представителей двух сантехнических школ.
На самом деле каждый тип резьбы имеет свои преимущества и недостатки:
— Мелкая резьба обладает бОльшим сечением, поэтому дает более прочное соединение.
— Однако большая резьба лучше противостоит коррозийным и механическим повреждениям.
— Поэтому подбирать надо под конкретные задачи и условия эксплуатации.
И напомним, что даже не самый удачный выбор резьбы можно компенсировать с помощью продукции «Сантехмастер Групп» — уплотнительных сантехнических нитей, подмоток и анаэробных гелей.