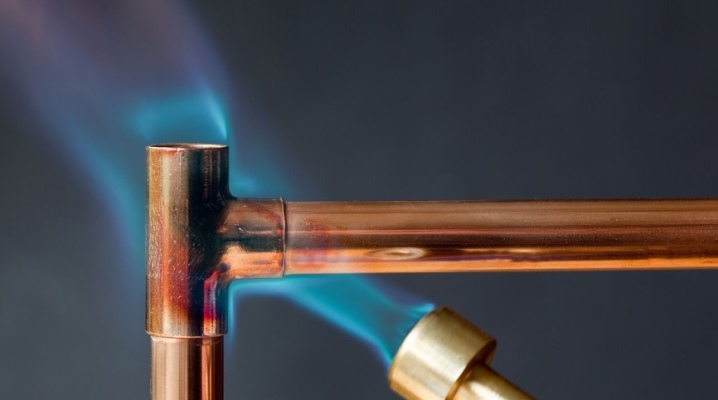
Газовая горелка для пайки медных труб — обзор лучших
Существует два варианта технологии пайки медных труб с использованием газовой горелки:
- Высокотемпературная пайка. Такой тип соединения используется при работе с системами, имеющими большую степень нагрузки. Температура, при которой можно паять достигает 600-900 градусов.
- Низкотемпературная пайка. Такой тип соединения используется при установке систем бытового назначения. Температура меньше 450 градусов применяется для пайки с мягким припоем. При использовании твердого припоя, нагрев должен быть больше 450 градусов.
Технология пайки
Пайка газовой горелкой медных труб включает такие этапы:
- Обрезка необходимого участка изделия при помощи трубореза.
- Снятие заусенцев при помощи фаскоснимателя.
- Подготовка края изделия с использованием труборасширителя. Важно помнить, что расширяемая труба должна быть мягкой или отожженной при высоких температурах.
- Выполнение предварительного соединения труб. Этот этап подразумевает закрепление трубы при помощи пропая изделия в нескольких местах.
- Обработка паяемой поверхности при помощи флюса. В случае, если используется высокотемпературный припой использование флюса не требуется.
- Аккуратный прогрев всех соединяемых поверхностей трубы при помощи горелки или термофена. Как правило, деталь прогревается на протяжении пяти минут.
- Зачистка спаиваемых участков.
- Нанесение подходящего для медных труб припоя на соединяемую поверхность.
- Расплавка припоя и контроль его однородности.
- Удаление остатков обработанного флюса при помощи растворителя или простой воды.

Процесс пайки медных труб.
Низкотемпературная пайка труб состоит из:
- Прогрева поверхности до 200-250 градусов Цельсия. Сделать это можно при помощи горелки на газе или паяльника.
- Прикладывания припоя к местам стыка.
- Постепенное перемещение пламени горелки для равномерного распределения припоя по стыкуемым зонам.
В случае толстых деталей использование паяльника исключено, поскольку с помощью данного инструмента невозможно качественно прогреть изделие.
Инструменты необходимые для пайки
Для спайки труб из меди могут понадобиться следующие инструменты:
- газовая горелка для спайки труб;
- фаскосниматель скругляющий места разреза и устраняющий заусенцы;
- труборез для подготовки участков труб необходимого размера;
- труборасширитель для соединения труб внахлест без использования фитингов;
- отражатель для пламени горелки, который закрепляется на ее сопло и позволяет сохранять равномерную температуру нагрева и работать вблизи горючих веществ;
- щетки и ершики для очищения мест пайки от окиси.
Как выбрать газовую горелку для пайки труб из меди
Чтобы не ошибиться с выбором, следует четко представлять, для каких целей приобретается газовая горелка. Для разовых работ по монтажу медного трубопровода в доме или квартире будет достаточно недорого аппарата с минимальным набором функций. Для профессионального применения стоит переплатить и отдать предпочтение мощным горелкам с широким функционалом от популярного производителя.
Рекомендуем ознакомиться: Труба полипропиленовая армированная стекловолокном — гарантия надежности
Как правило, выбор инструмента осуществляется по следующим критериям:
- Мощность горелки. Определяет возможность пайки толстостенных медных труб и изделий большого диаметра.
- Тип топлива. Пропан, бутан, ацетилен, МАРР-газ и т.п.
- Область использования. Горелка для пайки труб, не всегда подойдет для резки, и наоборот.
- Материал, с которым предстоит работать. Медь хорошо соединяется пайкой с другими металлами: бронзой, сталью, никелем.
Из конкретных моделей газовых горелок, представленных на современном рынке, можно выделить продукцию нескольких крупных производителей:
- Kemper. Итальянский бренд, выпускающий горелки, работающие на одноразовых газовых баллонах. В комплекте идут сменные насадки.
- Rems. Немецкий производитель, выпускающий горелки с турбонаддувом и самоподжигом. Устройства работают с несколькими типами горючих смесей и используются для мягкой, либо жесткой пайки труб сечением до 64 мм. Пламя разогревается до 2500°С.
- Virax. Горелки работают на пропане и оснащаются механизмом пьезоэлектрического поджига. Средняя стоимость – 4500 рублей.
- Донмет. Выпускает ручные горелки средней ценовой категории. Аппараты снабжаются комплектом насадок и работают на разных газовых смесях.
- Kovica. Китайский бюджетный бренд, выпускающий модели на одноразовых пропановых баллонах. Стоимость инструмента начинается от 1500 рублей.
- Castolin. Выпускает универсальный инструмент, способный работать с несколькими видами топлива. В модификацию горелок включаются фиксатор пламени, набор сопел, регулятор интенсивности горения.
- Также, неплохие качественные аппараты выпускаются под брендами Rothenberger, Аллгаз, Профи-Тулс.
Если газовой горелки под рукой не окажется, ее функции может взять на себя строительный фен. Устройство не так удобно в использовании, но способно разогреть струю воздуха до температур, достаточных для плавления мягкого припоя.
Выбор газовой горелки
В зависимости от необходимой мощности горелки могут иметь:
- одноразовый баллон;
- стационарный баллон;
- ацетилено-кислородную систему.
Для профессиональных горелок используется только твердый припой. Бытовые модели предназначены для мягкого припоя. Полупрофессиональные горелки могут работать с любым типом припоя. Смесь в газовом баллоне может различаться в зависимости от вида пайки.
Для пайки с мягким припоем можно использовать электрический термофен с предельной температурой в 650 градусов. Преимущество этого инструмента в возможности сохранять постоянную температуру плавки и менять ее при необходимости. Специальные насадки помогают сосредотачивать поток горячего воздуха на требуемом участке трубы.
Разновидности ручных горелок
Ручные горелки имеют компактные размеры и удобны при работе в тесных помещениях. Работают они от баллона одноразового использования, наполненного ацетиленом, бутаном или пропаном. Длина пламени регулируется специальным вентилем, находящимся на держателе-ручке. Такую горелку можно применять при пайке твердым и мягким припоями.
Функционал устройства дает возможность настраивать мощность огня, а мобильность позволяет легко переносить его на любые расстояния. Набор из пяти сопел позволяет управлять скоростью нагрева металла. Блокирование подачи газа при помощи обратного клапана делает горелку достаточно безопасной. Ручные горелки не нуждаются в дополнительном источнике питания. Многие виды горелок дополнительно снабжены отражателем, который позволяет предотвратить потерю тепла и сохранить равномерность прогрева изделия из меди. Отражатель позволяет производить пайку в местах труднодоступных для других устройств.
Среди отечественных производителей горелок наиболее популярны устройства «Донмет». У компании имеется обширный выбор ручных горелок с различными видами газового топлива и приемлемой ценой. К примеру, горелка ГЗУ имеет множество насадок различных размеров и работает на смеси пропанокислорода. Также есть модели с экономным расходом газа и возможностью работы с твердыми и мягкими типами припоя.
Зарубежные горелки различны по уровню цены. Из бюджетных вариантов можно выделить горелку китайского производства Kovica KS-1005 KIT с одноразовым цанговым баллоном. Обычно цена на них не превышает 1000 р.
Из популярных и более дорогостоящих брендов можно выделить горелки Roflame Piezo для пайки при низких температурах. Они стоят около 3000 р. Горелка на пропане Virax, имеющая пьезоподжиг обойдется в 4000 р. Европейские модели Castolin выпускаются с баллонами на бутане и газе MAPP. Стандартная горелка этой фирмы имеет цену в 1500 р. и более. Модели, имеющие кнопку фиксирования пламени, сменные сопла и регуляторы давления стоят от 2200 р.
Горелка Super Fire 3 от компании Rothenberger, работающая на газе MAPP, имеющая пьездоподжиг и защитный клапан, в разных комплектациях будет стоить от 7000 до 9000 р. С ее помощью осуществляется пайка труб диаметром до 35 мм с мягким припоем. Трубы диаметром до 28 мм соединяют твердым припоем.
Итальянские горелки Kemper с одноразовыми баллонами, укомплектованные наборами сменных жал и насадками обойдутся в 1500 р. За такую же цену можно приобрести американские модели Bernzomatic. Тайваньские газовые горелки Dayrex-22 с температурой для работы 400-1300 градусов, стоят немного дороже. Они имеют в комплекте: припой, некоторое количество насадок и губку.
Немецкая компания Rems производит горелки для пайки при высоких температурах, с разнообразным составом газовых смесей, имеющие турбоподдув и самоподжиг. Модель Rems Blitz выдает точечный поток пламени в 1950 градусов и используется для мягкой пайки труб в 35 мм диаметром. Горелка модели Rems Macho использует в качестве топлива ацетилен и применяется для твердой и мягкой пайки труб с диаметром в 64 мм. Температура потока пламени у такой горелки достигает 2500 градусов. Данные горелки имеют высокое качество и экономичны в использовании, но и цена у них достаточно высокая — 10-13 тыс. руб.
Виды газовых горелок
Газовые горелки для пайки медных труб состоят из таких элементов:
- крепление баллона со сжиженным газом;
- впускные форсунки;
- приборная головка;
- регулятор подачи топлива;
- редуктор.
Все горелки на газе по виду горючей смеси подразделяются на:
- пропановые горелки;
- на МАРР газу.
В быту различают два вида горелок:
- бытовые с температурой струи до 1500 градусов Цельсия;
- промышленные с температурой до 2000 градусов.
Отдельного упоминания стоят горелки на основе смеси ацетилена и кислорода. Такая аппаратура позволяет сваривать габаритные изделия и обеспечивает высококачественные швы.
Наиболее распространенным видом горелок является пропановая. Подобные аппараты оснащены пьезоэлектрической системой поджига и режимом экономии газовой смеси. Оптимальным вариантом для пайки медных деталей будет применение МАРР горелки.
Горелка для пайки меди.
Струя огня из такой горелки совершенно не пережигает медь и обеспечивает равномерный прогрев детали.
Горелки с одноразовым газовым баллоном – это лучший выбор для соединения медных изделий.
Такие аппараты обладают такими преимуществами:
- Простота использования. Нет необходимости в подключении электрического питания.
- Многофункциональность.
- Высокая мобильность. Благодаря небольшому баллону с топливом аппарат можно переносить с места на место без больших физических усилий.
- Безопасность. Наличие обратных клапанов гарантирует безопасное отключение газа при возникновении аварийной ситуации.
- Хороший пропай. Мощное и равномерное пламя хорошо прогревает припой и заставляет его застывать максимально равномерно
Детали, для которых требуется повышенная прочность должны свариваться при помощи стационарных горелок. Такие аппараты, как правило, используют смесь пропана и кислорода для обеспечения значительно более качественного шва.
Сборка самодельной газовой горелки
Рукоятку для горелки можно соорудить из дерева или воспользоваться уже готовой от старого паяльника. Из стали делается трубка диаметром в 1 см и толщиной в 2-2,5 мм. Трубка фиксируется в заготовленной ручке при помощи клея.
Из латунного прутка в 2 см шириной изготавливается корпус и рассекатель. В поверхности стержня рассекателя проделываются четыре отверстия диаметром в 1 мм для поступления кислорода. В корпусе проделываются две радикальных дырки диаметром 5 мм. Далее, в корпус запрессовывается рассекатель, таким образом, чтобы возле внутреннего фланца был небольшой зазор в 0,6 мм.
Форсунка вытачивается из металлического прута. В ней просверливается глухое отверстие при помощи сверла диаметром в 2 мм. До выхода должно оставаться 1,5 мм длины. Перемычка меряется сверлом в 4 мм диаметром. Отверстие при помощи молотка зачеканивается, вытачивается с торцевой стороны наждачной бумагой. Затачивание можно окончить, если форсунка хорошо надевается на наконечник трубки с резьбой.
Шланг, присоединенный к редуктору баллона с газом, соединяется с концом трубки при помощи хомута и отвертки. После набора рабочего давления и полного вытеснения воздуха из шланга, подается газ, и форсунка подносится к пламени газовой конфорки. Верхушка детали отшлифовывается пока факел горелки не достигнет длины в 50 мм.
Корпус с установленным рассекателем привинчивается к внешней резьбе форсунки. Пламя горелки должно выходить ровно и не создавать копоти. Если с этим есть проблемы, то необходимо провернуть по резьбе форсунки корпус до исчезновения нежелательных эффектов. Также можно уплотнить резьбу ФУМ лентой. Перед использованием следует проверить устройство на герметичность.
Конструкция современной газовой горелки
Начнём с анализа конструктивных моментов, характерных для современных моделей газовых горелок.
Оборудование в современном исполнении, рассчитанное под хозяйственное применение, прежде всего, выделяется конструктивным мини-фактором. Это удобное в применении, облегченное и, как правило, разборное на отдельные компоненты оборудование.
Портативное, разбирающееся на отдельные детали – такое оборудование под производство пайки медных труб является действительно удобным и предпочтительным для работы
Такие аппараты просто транспортировать, поместив, к примеру, в стандартный сантехнический ящик или в слесарную сумку.
Приборы традиционно оснащаются съёмными мини-баллонами, заправленными специальной газовой смесью, благодаря чему обеспечивается высокая рабочая температура и ровный (стабильный) выход пламени.
Большинство конструкций наделяются зажигательным элементом, который обеспечивает розжиг прибора одним движением руки.
Для регулировки пламени используется конструкция плавного изменения давления газа (редуктор), благодаря чему можно настроить оптимальный режим пайки.
Есть исполнение горелок с прямым подключением баллона к соплу, а есть исполнение, где предусматривается шланговый переход.
Система пьезоподжига и редуктор плавной настройки позволяют устанавливать требуемую форму пламени для выполнения работы пайки с учётом получения результата высокого качества
Следует отметить универсальность хозяйственных горелок с газовыми баллончиками. Другими словами – такие устройства допускают применение не только конкретно под пайку труб, но также под исполнение других задач. К примеру, горелку вполне допустимо использовать в качестве аксессуара туриста.
Компоненты для пайки
Для обеспечения качественного и крепкого соединения труб необходимо подобрать правильные материалы для пайки.
Выбор припоя
Припой для пайки может быть мягким и твердым. Твердый припой имеет вид стержней и плавится при рабочей температуре в 900 градусов. С его помощью достигается высокая прочность соединения труб. Это важный показатель при сооружении систем водоснабжения, кондиционирования, охлаждения и газоснабжения.
Считаются удобными и чаще всего применяются припои двух видов:
- с добавкой Cu 94;
- с добавкой Cu 94 P 6 Ag 2.
Шестипроцентная концентрация фосфора в добавке позволяет уменьшить температуру, при которой плавится медь до 750 градусов. Прочность соединения достигается благодаря схожести температурных коэффициентов расширения у меди и припоя.
Мягкий припой представляет собой проволоку в 2-3 мм диаметром. Для его плавления достаточно температуры в 300 градусов, поэтому он обычно применяется в бытовом ремонте. В состав такого припоя входят: свинец, олово и их сплавы с примесью серебра.
Выбор флюса
Флюсы бывают двух видов:
- высокотемпературные, с рабочей температурой выше 450 градусов;
- низкотемпературные, с рабочей температурой ниже 450 градусов.
Флюсы обеспечивают плотное соединение припоя с металлом, помогают предотвратить окисление трубы, способствуют лучшему растрескиванию припоя, защищают от влияния кислорода участки спайки.
Перед расплавкой припоя соединяемые поверхности зачищаются. Затем на них равномерно кистью тонким слоем наносится флюс. После спайки деталей трубы, необходимо удалить лишний флюс для предотвращения коррозии поверхности и протечек.
Выбор фитингов
Фитинги представляют собой детали для отвода труб, поворотов и переходов на резьбу. Раструбы фитингов имеют определенные стандарты диаметра с учетом зазоров, подходящие для различных видов труб. Фитинги имеют достаточно высокую стоимость и, если есть возможность, вместо них используется труборасширитель.
Методы пайки
Соединять медные трубы при помощи газовой горелки можно двумя способами.
- Применение высоких температур. Применяется для монтажа трубопроводов, которые должны выдержать большую нагрузку. Пайка припоем происходит при 600–900 градусов.
- Пайка при низких температурах. Используется для монтажа бытовых систем. Температура при которой происходит пайка зависит от вида припоя: для мягкого — до 450 градусов, для твердого — свыше 450 градусов.
Этапы спайки медных труб
Процесс спайки включает в себя несколько этапов:
- Труба обрезается при помощи трубореза.
- Проводится обработка края трубы фаскоснимателем. Направление среза должно идти строго вертикально. Край должен быть гладким и ровным, без вмятин и заусенцев. Доточить неровности можно наждачной бумагой.
- Подбирается подходящий фитинг или конец другой трубы раздвигается труборасширителем. Часть трубы, заходящую в раструб необходимо очистить шкуркой от окисленного слоя. Такой же очистки требует и внутренняя часть раструба.
- Все компоненты собираются между собой и проверяются на наличие имеющихся зазоров.
- Зачищенная область трубы и внутренняя часть фитинга или раструба обрабатываются флюсом при помощи кисточки. Если используется самофлюсующийся припой, то этот этап пропускается.
- Соединение медных труб равномерно разогревается горелкой до температуры плавления припоя. Для обеспечения равномерного прогрева пламя должно располагаться по центру стыка. Как только флюс приобретет темный оттенок, можно будет переходить к следующему этапу.
- Припой наносится в область стыка между трубами. Нанесение достаточно делать на половину длины, дальше он растечется сам. При плавлении припой растекается по области зазора между трубами. Важно, чтобы он плавился именно от температуры самих труб, а не от пламени горелки.
- Флюс, оставшийся после пайки, счищается при помощи влажной тряпки или смывается водой.
Время плавления флюса и нагрева трубы из меди составляет не более пяти минут, поэтому важно не допустить перегрева трубы. При работе с твердым припоем этапы работы схожи. Его в размягченном виде нужно наматывать на трубу, одновременно ее поворачивая.
Особенности пайки медных проводов
Необходимо очистить поверхность провода от загрязнений и пленки из оксидов. Затем провод разогревается до температуры плавления припоя и на него наносится канифоль или флюс. Следом наносится припой и разравнивается по поверхности. Далее, если требуется, можно соединить детали и снова прогреть до начала плавления припоя. После этого необходимо дать конструкции остыть.
Материалы для пайки
Правильно подобранные материалы обеспечат стойкое соединение медных труб при пайке газовой горелкой.
Припой для пайки медных труб
Припой различается на твердый и мягкий. Твердый припой продается в виде стержней. Паяют твердым припоем при температуре около 900 градусов. Благодаря твердому припою можно добиться очень прочных соединений, поэтому его применяют при строительстве систем газо- и водоснабжения, систем охлаждения и кондиционирования.
Самыми распространенными и удобными считаются медно-фосфорные припои с добавкой Cu94 и припой с добавкой серебра Cu94 P6 Ag2. Благодаря шестипроцентной добавке фосфора существенно снижается температура плавления меди (до 750 градусов). Припой и медь имеют практически одинаковые коэффициенты температурного расширения, что благоприятствует прочному соединению.
Мягкий припой поставляется в виде проволоки с диаметром 2–3 мм. В основном используется для соединения труб методом низкотемпературной пайки (около 300 градусов) и применяется в бытовых условиях. Производится на основе олова, свинца и сплавов из них в которые добавлены серебро и другие элементы.
Флюс для пайки
Правильный выбор флюса имеет большое значение если хочется получить качественное соединение. Флюсы различаются на низкотемпературные (до 450 градусов) и высокотемпературные (более 450 градусов).
Основное предназначение флюсов:
- очищают поверхность трубы от окисления;
- защищают места спайки от воздействия кислорода;
- улучшают растрескивание припоя;
- повышают сцепление металла с припоем.
Для того чтобы расплавленный припой растекся под действием капиллярных сил и покрыл медь, поверхность, предназначенную для спаивания необходимо зачистить. После чего нужно нанести пасту (флюс) для спаивания медных труб. Наносить ее следует равномерно тонким слоем при помощи кисти. После завершения процесса пайки остатки флюса необходимо удалить. Это делается чтобы избежать коррозии металла и утечек.
Фитинги под пайку
Элементы для поворотов, отвода труб и перехода на резьбы называются фитингами. У них имеется регламентированный диаметр раструбов, в которых соблюдается необходимый зазор для труб определенного диаметра.
Цена фитингов довольна высока. В местах, где возможно обойтись без фитингов место соединения обрабатывают труборасширителем.
Ошибки при пайке
При отсутствии опыта работы с горелкой можно допустить некоторые ошибки в процессе пайки:
- Если недостаточно прогреть участок соединения, то труба плохо соединится с припоем и даже при минимальной нагрузке, конструкция может разрушиться.
- Слишком сильный нагрев соединения приведет к выгоранию флюса, в результате чего поверхность покроется окисью и окалиной. В этом случае сцепление труб также будет ненадежным.
Чтобы избежать проблем с неправильным выбором температуры пайки лучше воспользоваться услугами опытного мастера.
Правила безопасности
Процесс пайки сопровождается использованием высоких температур, которые способствуют расщеплению химических составов и высвобождению опасных элементов. Поэтому для безопасной работы необходимо придерживаться следующих правил:
- помещение, в котором будут проводиться работы, должно хорошо проветриваться;
- при пайке следует использовать специальные перчатки для защиты от ожогов;
- в пайке с высокими температурами и твердым припоем участвуют растворы щелочей и кислот, поэтому необходимо наличие резиновых перчаток и устойчивой к кислоте одежды;
- трубы из меди очень медленно остывают, поэтому стоит проверить степень нагрева конструкции перед осмотром спаянного места.
Как правильно паять медные трубы, можно посмотреть на видео.
Обзор метода пайки и припоя
Пайка – это получение неразделимого соединения путем ввода припоя между деталями. Припой имеет температуру плавления ниже, чем у соединяемых деталей и благодаря капиллярному эффекту равномерно распределяется по поверхности медных труб независимо от их положения. Повысить коэффициент адгезии и улучшить пайку позволяет применение флюсов и зачистка соединяемых поверхностей. Различают два метода пайки медных труб:
- Низкотемпературный – используется для бытовых систем. Соединение происходит при пайке твердым припоем с температурой выше 450 °С, мягким припоем – менее 400 °С.
- Высокотемпературный – применяется для систем со значительной нагрузкой. Плавление припоя происходит при температуре 600-900 °С.
Мягкий припой представляет собой проволоку диаметром от 2 до 3 мм, изготовленную из свинца, олова, сплавов из них, иногда с добавлением серебра или других элементов. Твердый припой выполняется в виде стержней. Соединение с его применением отличается стойкостью к высоким температурам и давлению.
Для соединения труб из меди применяют мягкий и твердый припой
Распространены также самофлюсующиеся медно-фосфорные припои, содержащие серебро. Они отличаются более высокими деформационными характеристиками, жаростойкостью (до 200 °С), безопасностью для окружающей среды, улучшенной текучестью и не вызывают коррозию. Добавление фосфора позволяет снизить до 750 °С температуру плавления меди, а практически равные коэффициенты температурного расширения меди и припоя повышают прочность соединения.
Как паять твердым припоем при помощи обычной горелки
Не у каждого в домашний мастерской имеется профессиональная горелка для высокотемпературных припоев. Возможно ли воспользоваться обычной, туристической, газовой горелкой для пайки твердым припоем? У которого температура плавления порядка 800 градусов Цельсия. Давайте проверим, попробуем припаять кламп из нержавеющей стали к медной трубе.
Понадобится
- флюс типа «Castrolin» или аналог;
- твердый припой «Stella 5st» или аналог.
Инструменты: обычная газовая горелка на баллон, губка абразивная для посуды, огнеупорная поверхность, наждачная бумага, шлифовальный круг и пр.
Газовые горелки на АлиЭкспресс со скидкой — http://alii.pub/5lnp8a
Процесс пайки твердым припоем при помощи обычной газовой горелки
Тщательно зачищаем абразивной губкой для посуды спаиваемые детали – кламп из нержавейки и медную трубу. Затем эти две детали собираем, вставляя трубу во втулку.
Устанавливаем кламповое соединение на огнеупорную поверхность (кирпич, газобетон и пр.) и прогреваем детали примерно до 800 градусов Цельсия с упором на разогрев медной трубы.
Затем подаем в зону пламени горелки, направленной на стык между деталями, твердый припой с флюсом. Процесс пайки продолжаем по кольцевой линии, пока не вернемся к точке начала пайки. Главное здесь не переборщить с подачей припоя и не оставить не пропаянными отдельные участки.
Охлаждаем зону пайки в емкости с водой, зашлифовываем пропаянную поверхность и прилегающие участки наждачной бумагой, шлифовальным кругом или другим подходящим материалом до восстановления первоначального вида спаянных деталей.
Как видим, использовать обычную баллонную горелку для пайки твердым припоем вполне возможно.
Как паять с помощью газовой горелки
Газовая горелка, это востребованный инструмент, который может стать действительно незаменимым, когда нужно спаивать и сваривать самые различные детали между собой. Температура плавления материалов не должна превышать 1200 градусов. Именно для таких деталей и материалов используют газовую горелку.
Научиться работать с газовой горелкой совсем не сложно. Этот популярный инструмент представляет собой сопло с регулятором, которое подключается с помощью небольшого шланга к переносному газовому баллону. Конструкция газовой горелки, очень простая и разобраться в ней может любой, кому это потребуется.
Для того чтобы приступить к свариванию деталей газовой горелкой, для начала следует надежно закрепить детали. Предварительно их при необходимости очищают и закрепляют в тисках. Дело в том, что во время пайки руки будут заняты. В одной руке будет находиться сама газовая горелка, а в другой руке — припой в виде прутка. Поэтому детали держать в руках не получится. Их закрепляют надежно и в том положении, в котором они должны будут находиться уже после окончания работы.
Газовую горелку подготавливают. Для начала открывают вентиль на переносном газовом баллоне. На этом этапе газ все еще не будет выходить из сопла, так как на нем есть свой регулятор и переключатель. То есть после того как газ будет открыт в баллоне, нужно открыть его подачу и на самой газовой горелке, только после этого струя газа будет выходить из сопла. Конечно, предварительно лучше зажечь спичку или зажигалку, так и безопаснее, и расход газа меньше.
После этого вспыхнет струя пламени. Обычно, ее следует отрегулировать. Пламя должно быть тонким и “упругим”. Для этого газовая горелка имеет специальный регулятор, который нужно повернуть по часовой стрелке или против, чтобы добиться нужного размера пламени.
Пайка и сваривание деталей при помощи газовой горелки сильно отличается от того, как происходит пайка с помощью обычного электрического паяльника. Здесь не нужно ждать, пока инструмент нагреется. После того как пламя вспыхнуло можно начинать нагревать свариваемые детали. Для того чтобы сделать все максимально качественно детали разогревают равномерно. Конечно, всю деталь разогревать нет никакого смысла, речь идет только о швах, которые будут заливаться припоем.
Кстати, в качестве припоя можно использовать прутки (удачный и более удобный вариант в работе) или порошок. Если используются прутки, то после разогревания деталей пруток устанавливают в месте шва, после чего он начинает сам собой расплавляться под воздействием высокой температуры от нагретых деталей. Припой расплавится и заполнит собой швы. После застывания и охлаждения припоя, детали станут одним целым. Если же применяется порошок, то перед нагреванием его выкладывают в месте пайки и только после этого включают горелку и разогревают шов. Причем нужно стараться наводить пламя горелки рядом с припоем, а не на сам припой, потому что он тогда быстро окислиться и станет плавиться раньше времени, а это приведет к разного рода проблемам.
Как видно, научиться работать с газовой горелкой не так уж и сложно, главное набраться уверенности и быть внимательным. В частности после того как пайка будет завершена, газовую горелку тут же выключают и обязательно перекрывают вентиль на газовом баллоне, чтобы исключить утечку из него природного газа.
- РБУ Бикин страница
- бетон-рбу.рф
- прокат байков на кате еще
- mcbike.ru
© 2008-2023 STROYPORTAL.SU Строительный портал
Строительный портал StroyPortal.su является интернет-площадкой для обмена информации и ни при каких обстоятельствах не несет ответственности за содержание информации оставленной третьими лицами.
Все вопросы и предложения присылайте на адрес info@stroyportal.su
 Page load: 0.00529 sec
Пайка алюминия газовой горелкой
Прочный, но в то же время податливый металл, называемый алюминием, широко используется в промышленности, отраслях электроники, а также в хозяйственных и народных сферах. Существует ошибочное мнение, что без наличия дорогостоящих приспособлений в домашних условиях отремонтировать детали из алюминия невозможно. Однако иногда требуется починка бытовых предметов, таких как алюминиевые кастрюли, чайники. Подобный мелкий ремонт выполнить дома вполне возможно, важно только знать все этапы выполнения процесса и иметь некоторые расходные материалы.
Особенности пайки
В домашних условиях можно выполнить мелкий ремонт предметов из алюминия газовой горелкой. При осуществлении паяльных работ на поверхности алюминия при контакте его с кислородом образуется окислительная пленка, которая ухудшает адгезию. Если начать выполнение паяния, предварительно не удалив оксидную пленку, то готовый шов не будет иметь прочность. Оксидная пленка не удаляется путем механической очистки – стоит только обработать изделие, как оксиды появляются вновь. Решить вопрос можно только с помощью специального вещества, называемого флюсом.
Паяние с использованием газовой горелки удобно тем, что в процессе работы силу пламени, а значит, и его температуру, можно регулировать. Если для паяния алюминия выбрать неправильный температурный режим, то расплавленный металл, а также припой, будут растекаться по рабочей поверхности, не заполняя собой место соединения или дыру. Чтобы процесс паяния был результативным, важно правильно выбрать присадочный припой.
Если припой, флюс и температурный режим для выполнения паяния алюминия выбраны верно, дальнейший процесс – дело техники. Ремонт алюминиевых изделий, выполняемый в домашних условиях с применением газовой горелки, имеет свои положительные и негативные стороны.
Достоинства такого паяния состоят в следующем:
- горелка, работающая на газе, универсальна – с ее помощью соединяют как тонкие алюминиевые провода, так и применяют для ремонта обширных поверхностей;
- горелка с газом имеет свойство корректировки силы ее пламени;
- пользуясь горелкой, можно не только прогревать поверхности деталей перед паянием, но и плавить флюс с припоем;
- горелка с газом может обеспечить медленное расплавление металла, предоставляя возможность выполнять процесс без спешки и качественно;
- горелка на газе сразу же при включении готова к работе, ей не нужно дополнительное время для разогревания до требуемой температуры.
Недостатки при работе с горелкой тоже имеются:
- подготовительный этап перед процессом паяния довольно длительный;
- стоимость выполнения работ с учетом расхода газа может оказаться высокой;
- работа с открытым пламенем вблизи газового баллона является опасной из-за угрозы взрыва;
- само оборудование стоит довольно дорого.
Процесс паяния алюминиевых изделий выполняют путем применения паяльника, газовой горелки, иногда может быть использована и сварка. При помощи паяльника спаять большие участки шва иногда просто невозможно, а сварочный метод не в каждом случае может быть обоснован, так как при сварке образуется дуга, которая очень быстро плавит металл. Поэтому применение газовой горелки является оптимальным вариантом из всех существующих.
Отличные результаты можно получить при варианте непрерывного паяния. Если же в процессе работы горелкой нужно остановиться, то для возобновления паяния потребуется основательно разогреть всю протяженность шва, чтобы равномерно распределить припой, не пропустив незапаянных участков. Стыковочные швы, сделанные с помощью газовой горелки, получаются прочными и аккуратными.
Оборудование и материалы
Для проведения процесса паяния алюминия потребуется запастись оборудованием и специальными расходными компонентами. От того, насколько правильно будут подобраны материалы, а также от их качества будет зависеть результат паяния.
Перечислим необходимые для работы инструменты и расходные материалы.
- Газовая горелка с направленным потоком пламени, который можно регулировать. Сопло горелки пропускает через свою конструкцию газ, поэтому для паяния вам понадобится еще и баллон с газом. Во время осуществления процесса паяния газовая горелка плавит припой и металл – эти процессы регулируют силой подачи пламени.
- Чтобы соединить баллон с газом и горелку между собой, потребуется специальный дюритовый шланг. В целях безопасности перед началом проведения работ нужно всегда проверять его целостность.
- Припой (его еще называют присадка) предназначен для паяния алюминия. Если процесс паяния выполняется газовой горелкой, то присадочная проволока должна соответствовать составу металла, с которым предстоит работать.
- С целью окончательного удаления оксидной пленки и повышения адгезии металла в работе применяют различные виды флюса. Он необходим для обработки рабочих поверхностей перед началом выполнения паяльных работ.
При этом чаще всего используют флюсы:
- Ф-61 – необходим для работ с алюминием в условиях низких температур плавления металла;
- Ф-64 – используется для толстых и массивных заготовок;
- Ф -34А – применяется для тугоплавких материалов при работе в высоких температурных режимах;
- Castolin Alutin 51L – является зарубежным вариантом, хорошо сочетается, если в процессе паяния применять также и припой Castolin.
Из припоев, наиболее пригодных для паяния алюминия с помощью газовой горелки, используют цинковые, алюминиевые, медные и кремниевые прутки, которые в своем составе имеют еще и олово. Наибольшее распространение для выполнения паяльных работ получил цинковый припой марки ЦОП-40, который на 60% состоит из олова и на 40% – из цинка. Не менее популярен и припой для алюминия марки 34-А, который на 66% состоит из алюминия, на 28% – из меди и на 6% – из кремния.
С правильно подобранными материалами выполнение паяльных работ по алюминию не представляет особенной сложности. При работе газовой горелкой нужны только флюс и припой, сварочные электроды при этом не потребуются.
Технология
Выполнение в домашних условиях паяльных работ по алюминиевой поверхности требует предварительной подготовки и четкого соблюдения последовательности действий самого процесса. При помощи газовой горелки можно паять фрагменты трубок из алюминия, соединить провод с алюминиевыми жилами, плавка припоя может также залатать прореху в алюминиевом радиаторе отопления и так далее. Методика применения газовой горелки дает возможность обработки не только малых, но и больших по своей протяженности площадей.
Технология выполнения паяльных работ по алюминию состоит из 2-х важных этапов – подготовительного и самого процесса паяния.
Подготовка
Этап предварительной подготовки является важной частью технологического процесса, и пренебрегать им нельзя.
- Детали, подлежащие паянию, зачищают механическим путем при помощи наждачной бумаги или металлической щетки.
- Далее очищенную от загрязнений поверхность обезжиривают ацетоном или органическим растворителем, удаляя следы жира или масла, а также снижая плотность оксидной пленки.
- Зачищенные поверхности обрабатывают флюсом. Процесс выполняют внимательно, не пропуская ни одного участка рабочей области. Флюс поможет улучшить адгезию, а также текучесть расплавляемого металла. Если начать паяние без удаления оксидной пленки при помощи флюса, готовый шов вскоре разрушится.
- Обработанные детали тщательно прогревают при помощи горелки для того, чтобы нанесенный поверх флюса припой мог хорошо расплавляться и равномерно покрывать рабочую область.
Газовая горелка значительно облегчает задачу прогревания заготовок перед началом паяния. Путем регулирования интенсивности пламени такой прогрев выполняется довольно быстро и качественно. Но следует помнить, что перегрева деталей допускать нельзя, так как металл начнет плавиться, и можно получить его деформирование.
Процесс
После проведения подготовительных работ можно приступать к выполнению основных действий.
- Присадочную проволоку или кусочек припоя размещают на рабочей прогретой поверхность, затем ее обрабатывают пламенем газовой горелки. В это время припой начинает расплавляться, но плавить припой нужно таким образом, чтобы он хорошенько растекся по поверхности и в дальнейшем там застыл. Расплавленный припой заполняет собой все микротрещины и неровности, которые присутствуют на алюминиевой поверхности. Далее он будет медленно остывать, образуя прочный шов-соединение. Если накладывать последовательно друг на друга несколько таких слоев, получится довольно прочное монолитное образование.
- После того как паяльный шов полностью остынет, заполнив собой рабочее пространство, необходимо проверить качество стыковки его с поверхностью обрабатываемой детали.
- Когда паяльные работы закончены, место паяния обрабатывают влажной тканью или губкой. Затем выполняется шлифовка материалами с мелкой фракцией абразива на поверхности – она создает шву законченный и эстетичный внешний вид.
При паянии газовой горелкой в домашних условиях специалисты рекомендуют внимательно подходить к вопросам техники безопасности. Перед работой требуется проверять целостность емкости газового баллона, его шлангов, а также исправность горелки. Газовые баллоны необходимо держать как можно дальше от открытого пламени, а на рабочем месте не должно быть горючих материалов и легко возгорающихся предметов.
Работая с флюсом, мастер должен защищать органы дыхания плотным респиратором, так как пары веществ, входящих в его состав, могут быть токсичны и вредны для здоровья. В помещении должна работать вытяжка и осуществляться приток свежего воздуха путем проветривания.