Сверловка тонколистового металла. Пост для интересующихся.
По работе своей связан я с необходимостью сверлить отверстия в листовом металле.
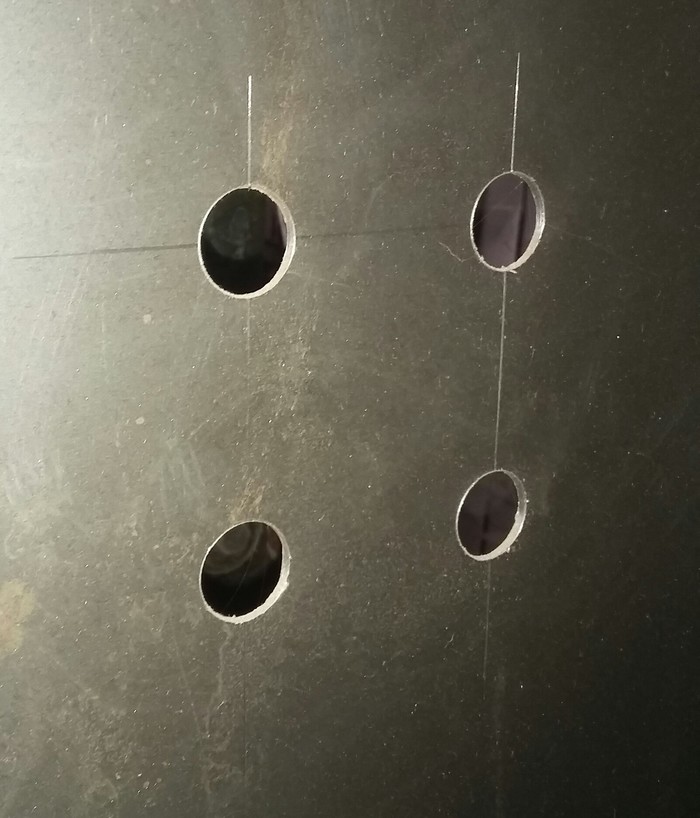
Вот, что должно получиться.
Диаметр отверстия — 20 мм. И количество таких отверстий на изделие может доходить до 10.
Как делать, отверстие, думаю все знают. Самый простой способ — просверлить. Отверстие до 10-12 мм в листе толщиной 1.2 мм сверлятся обычным спиральным сверлом. А если больше диаметр нужен?
Тут есть несколько способов.
1. Сверло ступенчатое "ёлочка" Неплохой вариант для одного-двух отверстий. Быстро, отверстие получается за одну операцию. Недостаток — легко можно затупить, сложно заточить. Да и дорогое оно!
2. Короночное сверло. Если найти подходящий размер, то неплохой вариант. Недостаток — края отверстий могут быть рваными. Опять же, сложно точить, если затупится. И не дай бог лист плохо закреплен! Намотает на вал заготовку и может травмировать работника.
3. Пробивка отверстия ручным прессом. Очень точно продавливает отверстие, практически без заусенца. Большой ресурс. Недостаток — нужно сверлить центральное отверстие под шток пуансона. Очень много времени на одно отверстие (2-3 минуты). Ограниченный набор сменных матриц/пуансонов. Ну и сам пресс недешевый.
4. Переточка спирвльного сверла под перьевое. Самый быстрый и приемлемый по качеству способ. На одно отверстие уходит 10-15 секунд. Легко подточить. Большой ресурс с одной заточки (по полгода можно не точить) Недостаток — нужно спиральное сверло необходимого диаметра, а они тоже недешевые. Возврат к традиционному способу заточки возможен, но довольно трудоемок.
Ну что, берем сверло
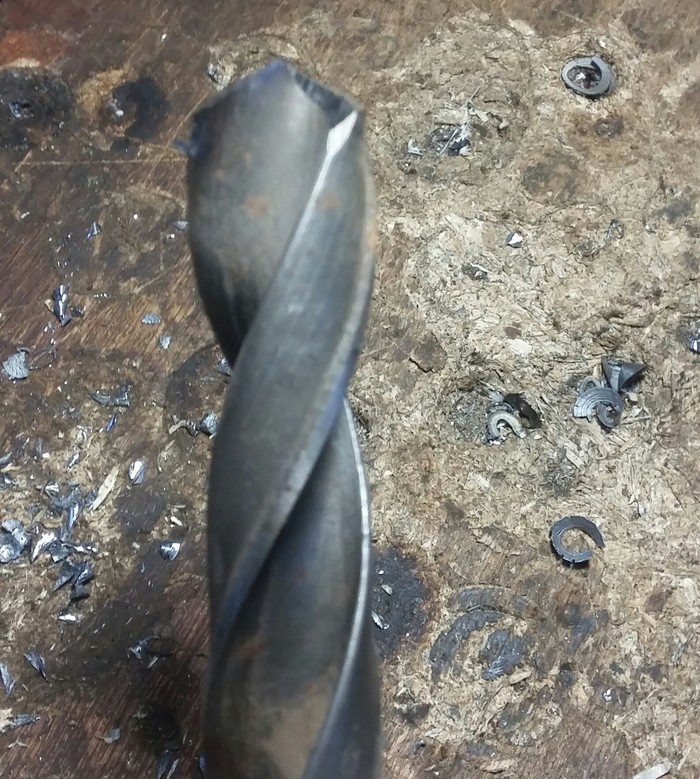
И затачиваем его до вот такого вида
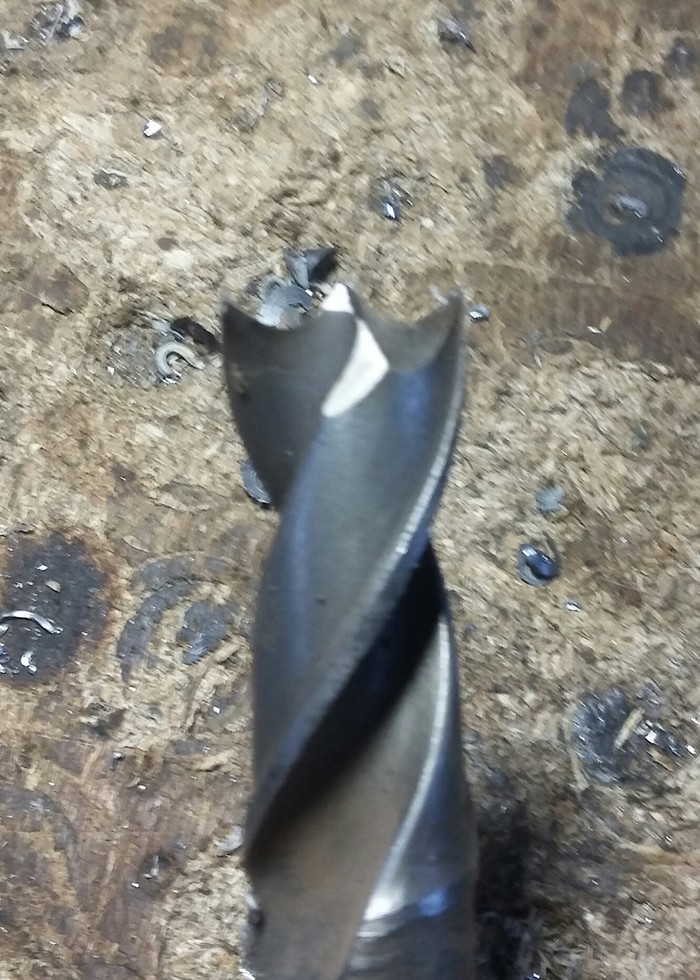
Делается это на обычном заточном станке.
Примерно так выводятся "перья"
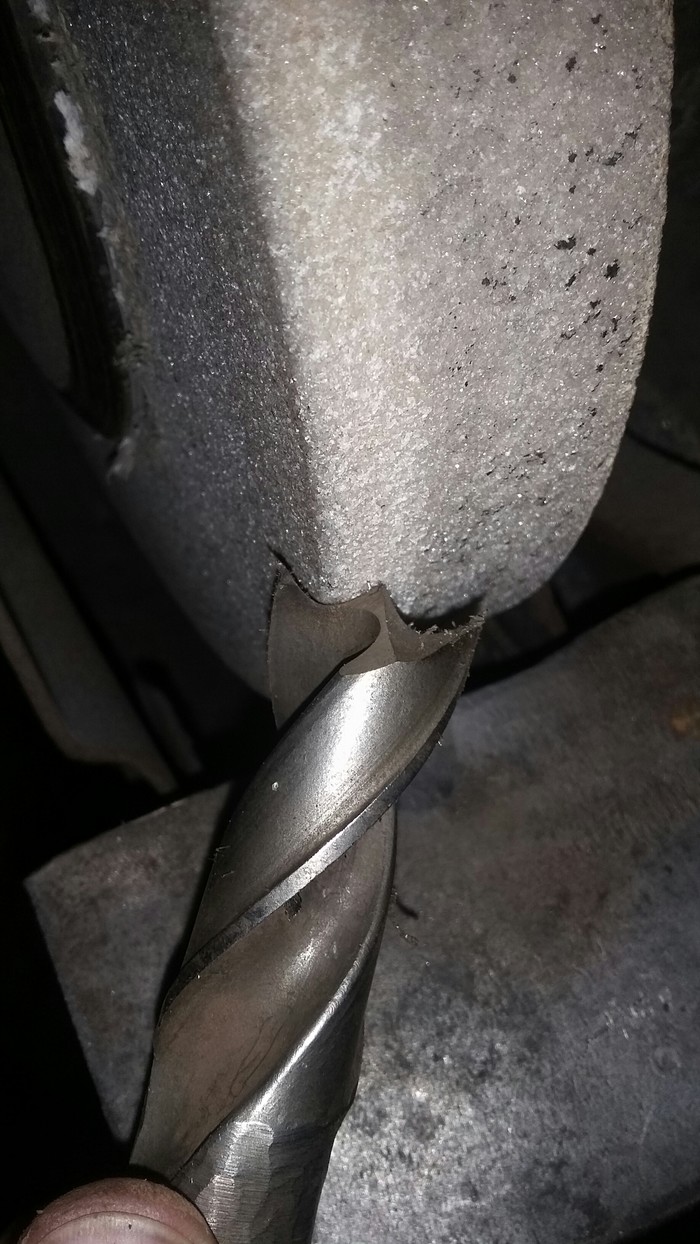
Потом заостряется центровочный выступ.
И все.
При некотором опыте уходит на все минут 10-15.
В итоге получаем вот такие отходы от сверловки

Сверлим, как вы понимаете, на подложке из ДСП или фанеры.
Извините за некоторый сумбур в изложении и качество картинок — пишу на работе, в обеденный перерыв.
Если будут вопросы — задавайте.
Максимально эффективная пробивка листового металла, минимальные искажения
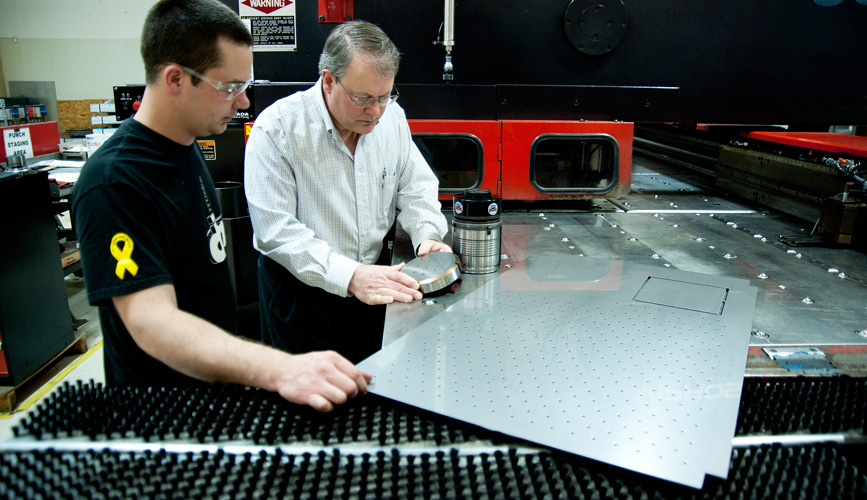
Рисунок 1. Наборный пуансон может повысить эффективность при выполнении работ с использованием согласованных форм отверстий .
Координатно-пробивной пресс отлично справляется с пробиванием большого количества отверстий, однако при этом невозможно избежать физических ограничений. Процесс пробивки отверстий, особенно при плотной перфорации, приводит к высвобождению напряжения в материале и накоплению тепла, а это, в свою очередь, приводит к деформации, которая включает растяжение, искажение и коробление. Невозможно полностью устранить эти проблемы, однако возможно свести к минимуму их последствия.
В некоторых рабочих задачах могут быть полезны листы со снятым механическим напряжением, которые прошли обработку специальное выравнивание. Иногда возможно увеличить размер отверстия и интервалы между отверстиями, если это позволяет конструкция.
Но вы так же можете сделать многое при помощи самого пробивного пресса. Эти методы сводятся к трем стратегиям, включающим инструменты, в том числе кластерные пуансоны (см. Рисунок 1) и специальные пуансоны, программирование и режим работы пробивного пресса.
Рекомендации по пробивному инструменту.
Во-первых, убедитесь, что вы используете острый инструмент. Тупой инструмент требует большего усилия, чтобы пробить отверстие. Такое усилие создает больше напряжения и искажений металла. Необходимо не только использовать острый инструмент для интенсивных пробивных работ, но и чаще затачивать такой инструмент так, чтобы при каждой заточке снимать с пуансона как можно меньше материала. Такие меры улучшат рабочие характеристики вашего инструментария и продлит срок их службы. Использование закалённых пуансонов или пуансонов с покрытием также помогает улучшить рабочие характеристики. Покрытие уменьшает накопление тепла во время процесса перфорации и облегчает зачистку.
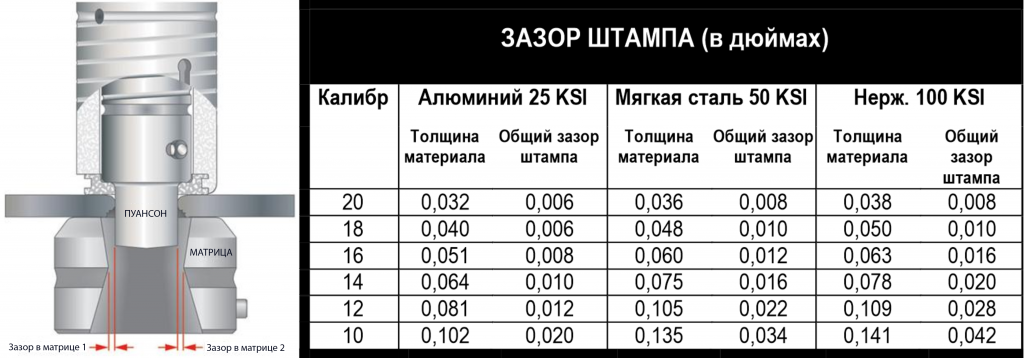
Рисунок 2. Чрезмерный или недостаточный зазор матрицы может привести к еще большей деформации заготовки.
Затем убедитесь в правильности зазора в матрице с учетом типа материала и пробиваемой толщины (см. рисунок 2). Если зазор слишком велик, материал растянется до его разрушения. Это увеличивает нагрузку на лист и увеличивает деформацию. Слишком узкий зазор усложняет работу инструмента — больше тепла передается наконечнику пуансона и листу, что опять же усиливает деформацию.
Также необходимо следить за отклонением пуансона, особенно если приходится работать с соотношением диаметра отверстия к толщине материала: 2:1 для нержавеющей стали, 1:1 для углеродистой стали, 0,75:1 для алюминия. При отклонении на пуансон требуется приложить большую нагрузку, чтобы пробить материал, и, опять же, это увеличивает искажения. Это также приводит к быстрому разрушению режущих кромок инструмента.
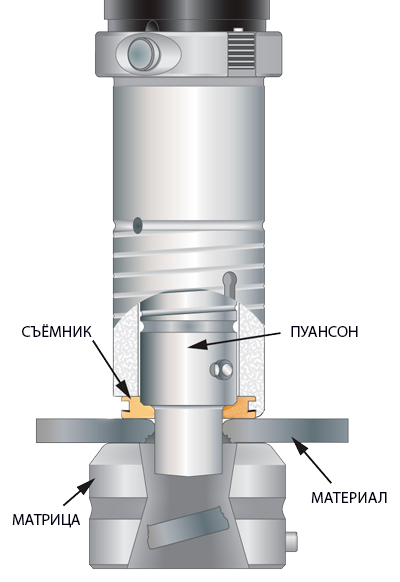
Рисунок 3. FULLY GUIDED регулируются не только держателем инструмента, но и съемником, поскольку зазор съемника меньше, чем зазор матрицы.
Может оказаться полезным использование FULLY GUIDED станций. В этом инструменте имеется зазор для съемника, который превышает зазор матрицы. Это означает, что наряду с тем, что пуансон направляется держателем, отверстие съемника также направляет наконечник пуансона в металл. Большее количество точек для направления обеспечивают прямое перемещение пуансона. Тем самым предотвращается отклонение и, следовательно, уменьшаются искажения (см. рисунок 3).
Вы также можете попробовать чеканку, метод штамповки, который включает в себя специальный набор инструментов, предназначенных для борьбы с деформацией. Поверхность матрицы слегка выпуклая, а край подходящей пластины съемника слегка вогнутый. Когда пуансон опускается, съемник прижимает материал к выпуклой матрице. Эта направленная вниз сила противодействует естественной тенденции материала искривляться вверх.
Такой подход не является научным. Свойства материалов различаются, поэтому выпуклая в определенной степени матрица не гарантирует, что она каждый раз будет устранять деформацию, однако такое решение может оказаться полезным в некоторых обстоятельствах.
Наконец, смазывайте листовой металл, когда это возможно. Смазка продлевает срок службы инструмента и снижает накопление тепла в инструменте и листе. Также можно использовать прокладки, которые смазывают наконечник пуансона при каждом ударе станка. Возможно, придется сопоставить преимущества смазки листа и время, необходимое для удаления смазки с деталей; это может занять много времени, особенно если приходится работать с нержавеющей сталью. Однако снижение деформации (следовательно, улучшение качества деталей) и повышение срока службы инструмента могут оправдать время, потраченное на очистку деталей от смазки.
Кластерные пуансоны.
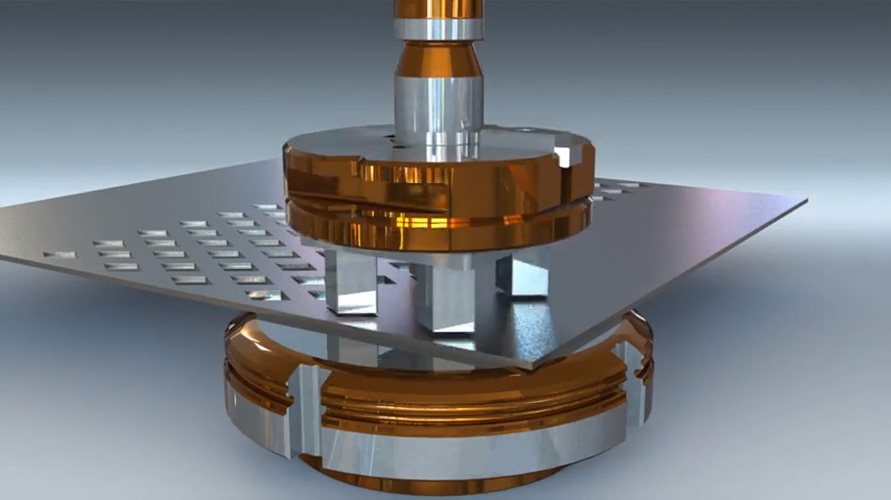
Если, по крайней мере, часть гнезда имеет одинаковую форму отверстий, рассмотрите возможность использования кластерных пуансонов, которые позволяют одновременно пробивать несколько отверстий (см. рисунок 4). Кластерные пуансоны бывают цельными или со сменными вставками. Цельные пуансоны стоят дороже, но их проще обслуживать и они отличаются высокой точностью, что особенно важно, когда для отверстий установлены жесткие допуски на межцентровые расстояния. Пуансоны со сменными вставками также имеют свои преимущества. Например, если сломается одна вставка пуансона, можно будет заменить только эту вставку, а не весь наборный пуансон.
Чем больше кластерный пуансон , тем большее количество отверстий можно сделать за один удар получая более эффективный результат работы станка не превышая его предельной нагрузки. Большой кластерный пуансон также имеет тенденцию более равномерно распределять силы удара.
Если вы обнаружили приближение к максимальной нагрузке станка, можно попробовать кластерные пуансоны , расположив в шахматном порядке. Они имеют различную высоту, при этом каждый второй пуансон в наборе находится в интервале на 50-60% меньше толщины материала, по сравнению с другими пуансонами в инструменте.
Расположенные в шахматном порядке кластерные пуансоны снижают шум во время работы, а также необходимую нагрузку, поскольку не каждый наконечник пуансона в наборе бьет заготовку одновременно с другими. Вместо этого половина пуансонов сначала соприкасается с заготовкой и начинает пробивать ее насквозь; другая половина не начинает бить, пока первая половина не пройдет сквозь лист не менее чем на 50%. Это позволяет уменьшить механическое напряжение и снизить вероятность деформации.
Помните, что для этого инструмента важны тщательный осмотр и техническое обслуживание. Поскольку более длинный инструмент для перфорации опускается глубже для завершения цикла перфорации, то он более подвержен дополнительному износу и заеданию в точках перфорации.
Стратегии программирования.
В качестве дополнительного варианта снижения деформации также можно запрограммировать станок используя стратегию двойного или даже четырёхкратного интервала — и именно здесь играет роль программирования ударов.
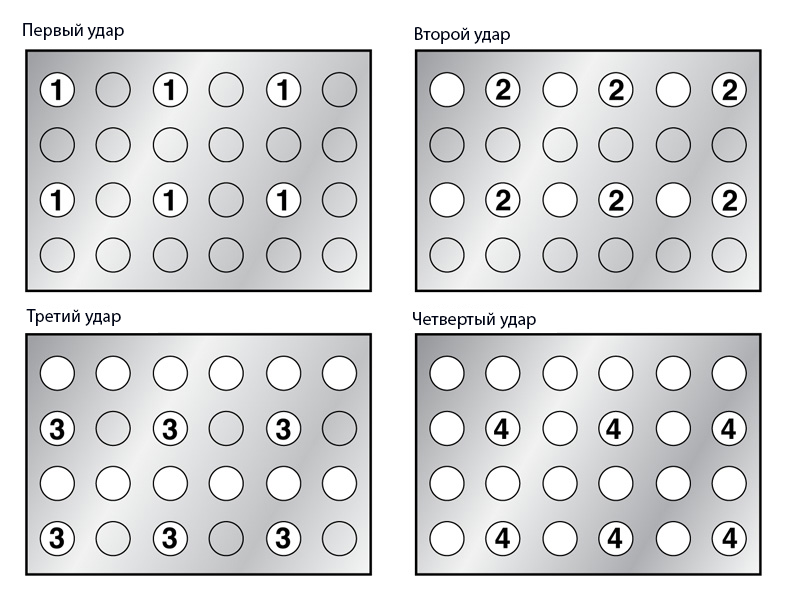
Допустим, имеется шаблон с двойным интервалом из восьми пуансонов в инструменте, и необходимо пробить 24 небольших отверстия, сгруппированных в квадрат, в котором имеется шесть отверстий поперек и четыре отверстия внизу. Первый удар кластерного пуансона пробивает шесть отверстий; затем инструмент перемещается, чтобы пробить второй набор из шести отверстий между отверстиями, которые были пробиты ранее. Затем он повторит эту же схему для третьего и четвертого пробивания (см. рис. 5).
Для некоторых задач есть шаблоны отверстий, которые точно соответствуют шаблону в наборном пуансоне, поэтому никогда не приходится повторять пробивку существующего отверстия, чтобы завершить выполнение шаблона отверстия. В этом случае можно использовать один инструмент для пробивки оставшихся отверстий. Также можно применять этот вариант в полном объеме при использовании инструмента однократного удара. Согласно примеру на рисунке 5 инструмент сначала пробьет отверстия № 1, а затем отверстия 2 — 4.
Такая стратегия избавляет от необходимости пробивать плотное скопление отверстий, что может вызвать большое напряжение в металле и, опять же, привести к искажению и деформации. Пробивка каждого второго отверстия нарушает накопление напряжения и сжатия, которое возникает при пробивании элементов при последовательном выполнении в одном и том же направлении.
Направление работы инструмента имеет большое значение. При штамповке перфорированных узоров или любой пробивке запускайте программу таким образом, чтобы инструмент был как можно дальше от прихватов металлического листа. После этого выполняйте возврат пробивки к прихватам, что поможет компенсировать растяжение материала. Чаще всего растяжение происходит по направлению от прихватов к незажатому краю листа.
Для иллюстрации рассмотрим задание, в котором необходимо выполнить два ряда отверстий на листе шириной 24 дюйма. При измерении от края детали, ближайшего к прихватам, один ряд отверстий должен быть на отметке 8 дюймов, а другой — на отметке 16 дюймов. Начиная с 8-дюймовой отметки, ряд, который находится ближе всего к зажимам, может вызвать проблемы. Когда станок пробивает ряд, материал слегка растягивается; затем прихваты перемещают материал, чтобы пробить ряд на отметке 16 дюймов — только теперь этот ряд находится не совсем на отметке 16 дюймов от края.
При измерении компонента обнаруживается, что второй ряд теперь находится немного ближе, чем должен быть. Это объясняется тем, что зажимы переместились в истинное положение, при этом не учитывался тот факт, что материал растягивался. Этот допуск будет накапливаться по мере того, как машина пробивает больше рядов отверстий, удаляясь от прихватов.
И наоборот, если начать от зажимов и пробить ряд на отметке 16 дюймов, то большая часть растяжения возникает от этого ряда до незакрепленного края листа. Поэтому, когда станок перемещает лист на ряд на отметке 8 дюймов, ее положение относительно первого ряда остается точно соответствующим.
Характеристики пробивного пресса.
Некоторые характеристики конкретных координатно-пробивных прессов могут помочь свести к минимуму искажения. Например, во время стандартного рабочего режима наконечник пуансона соприкасается с поверхностью заготовки на полной скорости. В некоторых системах съемник остается на расстоянии около 0,040 дюйма над заготовкой на протяжении всего хода. Это означает, что лист иногда может попасть в съемник во время обратного хода пуансона. Эти и подобные элементы нормального режима работы могут привести к проблемам в рабочих задачах, чувствительных к искажениям.
Для борьбы с этим эффектом некоторые режимы работы, специфичные для конкретного станка, оказывают давление на лист снизу съемника до того, как наконечник пуансона достигнет материала. Съемник продолжает оказывать давление на лист в течение всего цикла пробивки, пока наконечник пуансона не поднимется и не очистит поверхность листа.
Некоторые станки также имеют функцию мягкого удара, при активации которой удар опускается с низкой скоростью. Как только он соприкасается с поверхностью листового металла, он воспринимает сопротивление и направляет удар в нижнем направлении с достаточной силой, чтобы пробить материал.
В качестве альтернативы, если на листе есть симметричные узоры, можно пробить половину листа, перевернуть его, а затем пробить другую половину. Это способствует выравниванию растяжения обеих половин листа. В то же время, такая стратегия также может привести к повреждению листа, поэтому она может оказаться непригодной на практике, если пробиваемая деталь должна сохранить эстетический внешний вид.
Большой эффект минимизации деформации.
Когда дело доходит до деформации (или почти всех остальных аспектов в производстве), необходимо учитывать компромиссы. Кластерные пуансоны, FULLY GUIDED и специальный инструмент для чеканки помогают уменьшить деформацию, однако могут потребовать дополнительных инвестиций в инструмент. Функции, специфические для данного станка, тоже помогают, но они могут увеличить время цикла штамповки. Также может потребоваться смазка и соответствующая промывка.
Однако обрабатываемое изделие даже с незначительными искажениями может привести к серьезным последствиям для последующих операций. Задний упор тормоза пресса может быть идеально точным, при этом прилегающий к нему листовой металл должен быть плоским, а не изогнутым или деформированным. Деформированный лист изменяет величину глубины фланца и расположение линии сгиба. Это, в свою очередь, приводит к созданию сформированной детали, которая создает проблемы сварщику при сборке узла — и с этого момента проблемы нарастают.
Во многих случаях затраты на штамповку с меньшими искажениями значительно перевешиваются ее преимуществами, включая улучшенное производство, технологический поток деталей и качество.
Как просверлить отверстие в металле разного диаметра и формы

Если при массовом изготовлении деталей с отверстиями (например, в производстве перфорированного стального листа) альтернативе технологии пробивки в штампах нет, то при единичном производстве приходится использовать сверление. Как просверлить отверстие в металле разной формы и размеров, рассматривается далее.

Виды отверстий
Классификация отверстий, получаемых в металлических заготовках:
- по степени сплошности (сквозные или глухие);
- в зависимости от глубины сверления;
- по конфигурации боковых стенок;
- В зависимости от используемого инструмента.
Получаемые отверстия различаются также по своему назначению и требованиям к точности. Например, технические требования к отверстиям, которые предназначаются для последующего нарезания резьбы, регламентируются нормами ГОСТ 19257-73, а центровые – нормативами ГОСТ14034-74.
Сквозные
Сквозным считается отверстие, глубина которого совпадает с толщиной материала заготовки. При этом, если диаметр отверстия в два и более раз меньше, чем его глубина, то за один проход получать такое отверстие не рекомендуется. Требуется либо снизить скорость резания, либо использовать вначале инструмент меньшего диаметра, а уже затем рассверлить до требуемого размера.

Глухие
Если глубина отверстия превышает толщину металла, оно считается глухим. Перед обработкой необходимо выбрать способ контроля глубины резания. Это проще, если имеется токарный станок с автоматическим контролем подачи шпинделя. В противном случае необходимо предусмотреть контрольный упор, устанавливаемый рядом со сверлом. Втулочный упор можно надеть непосредственно на опорную часть сверла.
Для плоского дна сверлится отверстие меньшей глубины (примерно на 2-3 мм), а затем излишек металла выбирается шпоночной или концевой фрезой. Эту операцию необходимо выполнять на станке.
Выбор инструмента для получения полости определяется формой её дна. Если она не важна, ограничений по конструкции оснастки нет.
Отверстия сложной формы
На практике чаще всего возникает необходимость в получении квадратных и шестигранных отверстий. Для единичных отверстий можно применить следующие два способа:
- Вначале сверлятся отверстия меньшего диаметра, располагающиеся в углах квадрата/шестигранника так, чтобы образующая не выходила за границы отверстия. Далее при помощи лобзика или надфиля спиливаются перемычки и подравниваются стенки;
- Используется специальное сверло Уоттса, которое имеет стандартный хвостовик, но особую траекторию вращения, обеспечивающую оформление граней квадратного отверстия (так называемая траектория Рёло). В свободной продаже таких свёрл не бывает и их комплект необходимо заказывать через Aliexpress.

Выбор определяется количеством особых форм отверстий, которое приходится выполнять. Как альтернатива сверлению, для фигурной вырезки отверстий в тонколистовом металле часто подходят ручные высечные ножницы.
Аналогичным образом можно получать отверстия и более сложных конфигураций.
Отверстия большого диаметра, кольцевое высверливание
Чтобы просверлить большое отверстие в металле (диаметром более 20-25 мм) применять обычную технологию нерационально, проще использовать кольцевое сверление. Оно отличается от обычного тем, что вырезается не весь объём удаляемого металла, а только определённый цилиндрический участок. При вырезании такого цилиндра один или два режущих инструмента вращаются вокруг центральной точки.

Операцию необходимо проводить на сверлильном станке. Чтобы использовать его, устанавливают нужное значение радиуса между исходной режущей кромкой и фрезой в соответствии с диаметром, который нужно получить. Однако такая оснастка не полностью сбалансирована, поэтому её использование может быть нестабильным или даже опасным.
Для вырезания больших отверстий без сверлильного станка целесообразно использовать специальные насадки к круглым фрезам, предназначенные для вращающихся инструментов типа Dremel или RotoZip.
Глубокие отверстия, СОЖ
При сверлении металлов на большую глубину возникает сильное трение и нагрев. Тепло не только повреждает сверла, но и может исказить форму обрабатываемого отверстия. Поэтому, получая полости большой глубины, необходимо делать перерывы в работе, пока заготовка не остынет.

При систематическом производстве глубоких отверстий производительность их получения резко падает, поэтому следует использовать машинное/моторное масло средней вязкости, а ещё лучше – смазочно-охлаждающие жидкости (СОЖ), например, эмульсол или сульфофрезол. СОЖ эффективно и мягко охлаждает не только заготовку, но и инструмент.
При получении глубоких отверстий рекомендуется поддерживать низкие скорости вращения сверла и сниженную, в сравнении с обычной, подачу. Для большинства дрелей достаточно принимать скорость вполовину меньше.
Если при избыточном тепловыделении в месте обработки появляется дым, необходимо выключить установку, дать инструменту остыть, добавить немного масла, после чего продолжить обработку, но на более медленной скорости.
Нанесение СОЖ на оснастку и заготовку удлиняет также срок эксплуатации сверла до его переточки
Как просверлить отверстие в металле
Независимо от вида и размеров просверливаемых отверстий перед работой обязательно выполняется ряд подготовительных операций. Они продиктованы особенностью внедрения сверла в заготовку и возникающими при этом смещающими усилиями. Поэтому сверлению предшествует кернение центра. Углубление, оставленное керном, обеспечивает точное позиционирование сверла. Если керна нет, можно воспользоваться коротким, но острым гвоздём и молотком.

В начальный момент резки возникают значительные крутящие моменты, стремящиеся увести сверло в сторону. Неглубокая точка, оставленная керном, воспрепятствовать этому не сможет, поэтому обрабатываемую заготовку необходимо надёжно зажать в тисках, струбцинах или другом узле, предназначенном для данных целей. Сила зажима должна превосходить усилие сухого трения между сверлом и металлом.
Для тонколистового металла выход сверла с противоположной стороны всегда сопровождается вырыванием части металла, что ухудшает качество кромки. Поэтому заготовку перед зажимом соединяют с бруском из мягкой древесины или двойной лентой скотча: это предотвратит повреждение металла и позволит обойтись без последующей зачистки торца.
Стоит напомнить и о мерах безопасности. При сверлении металла образуются мелкие, но острые стружки, которые могут быть опасными для кожи и глаз работающего. Перед тем как приступить к сверлению, необходимо надеть соответствующее защитное снаряжение, включая защитные очки и толстые кожаные перчатки.
В толстом металле
Если вы хотите просверлить отверстие в толстом металле (толщиной более 10 мм), рекомендуется работать постепенно, сначала сделав отверстие меньшего диаметра и глубины. Дело в том, что оснастка большого диаметра склонна к быстрому смещению по мере увеличения глубины подачи в материал. Предварительно просверлённое отверстие меньшего размера выполняет функцию направляющей и в то же время принимает на себя основную долю температурных напряжений.

В тонком металле
Получить отверстие в тонколистовом металле спиральным сверлом – довольно несложная операция. Вы начинаете с отверстия небольшого диаметра, а затем, увеличивая диаметр инструмента, добиваетесь нужного результата. Этот метод считается утомительным и трудоемким, когда требуется получить множество отверстий.
При работе с тонким металлом СОЖ обычно не используют. Зато обязательна деревянная подкладка с противоположной поверхности заготовки.
В калёном металле
При работе с твёрдыми материалами (более 50-52 HRC) важно просверлить отверстия под правильным углом. Для этого рекомендуется применять сверлильный станок с направляющими. Просверлить отверстия точно под углом 90° с помощью направляемого сверла легко. При обработке с вертикальными подачами обязательно использование тисков, обеспечивающих надёжное удержание обрабатываемой детали.

Комментарий эксперта! Сверление металла после закалки даёт мелкую хрупкую стружку. Ломаясь, она может повредить сверло, поэтому обработку рекомендуется вести при пониженных оборотах сверлильной головки.
Ровные отверстия
Допуск точности готового отверстия определяет ГОСТ 16093-2004. Для получения ровной образующей отверстия рекомендуется вести процесс двумя свёрлами – черновым, несколько меньшего, чем требуется, диаметра и чистовым, которое зачищает полученную поверхность.
Цена, чтобы просверлить отверстие в металле с минимальной шероховатостью поверхности, определяется видом и точностью применяемого оборудования.
Ступенчатые отверстия
Отверстия нескольких размеров за одну операцию получают ступенчатым инструментом. Он имеет одну канавку со ступеньками постепенно увеличивающегося диаметра.

Такие ступенчатые биты не требуют предварительного сверления и характеризуются отсутствием заусенцев в металле после обработки. Обычной практикой является использование самозапускающихся ступенчатых свёрл, которыми сначала делают первичное отверстие, а потом используют его в качестве направляющей для формообразования следующей ступеньки.
Квадратное отверстие
Технологические варианты получения квадратных отверстий описаны в подразделе «Получение отверстий сложной формы».
Отверстия большого диаметра
Получаются кольцевыми свёрлами, которые, в отличие от инструментов спирального и ступенчатого исполнения, вырезают только края отверстия. Кольцевые свёрла имеют форму цилиндра с пилообразным наконечником и сверлом исходного диаметра по оси. Некоторые конструкции снабжаются несъёмными оправками, но для эксплуатации удобнее модульные исполнения. Они хотя и требуют предварительной сборки, зато более универсальны.

Наличие оправки снижает усилие отрыва сверла от обрабатываемого металла, одновременно удерживая инструмент в нужном положении. При использовании свёрл большого размера при обработке высокопрочных материалов обязательно применение СОЖ.
Как и в случае с обычными сверлами, кольцевой инструмент склонен к заклиниванию. Поэтому, если используется ручная дрель, рекомендуется (при хорошо зафиксированной заготовке) расположить рукоятку и корпус так, чтобы сверло не задело руки работающего.
Ещё лучше получать большие отверстия на сверлильном станке, используя ступенчатое коническое сверло.
Советы, как не затупить сверло по металлу
Лучшими сверлами для сверления металла в порядке возрастания стоимости являются инструменты, изготовленные:
- из инструментальной стали;
- инструментальной легированной стали;
- быстрорежущей стали;
- с твердосплавными наконечниками.

Обычно сверла имеют оптимальный угол наклона 116-120°. Однако, при обработке металлов/сплавов повышенной твёрдости угол при вершине увеличивают до 135°. Такие свёрла не только отличаются повышенной стойкостью, но и позволяют лучше выдерживать ось получаемого отверстия.
Стоит помнить, что интенсивность затупления свёрл по металлу снижается при уменьшении скорости резания.
Заключение: завершающие переходы
Для качества готового отверстия целесообразно провести его отделку. Подойдёт резиновая втулка или накладка, устанавливаемая на штанге наконечника.

Есть несколько способов такой очистки и удаления заусенцев из отверстия. Для небольших диаметров обычно достаточно лёгкого поворота спирального сверла немного большего размера над отверстием, чтобы сломать острые края заусенца и извлечь остатки металла.
Большие заусенцы опиливаются напильником. Для удаления заусенцев на больших отверстиях можно также прижать острое лезвие к краю и круговыми движениями протащить его по образующей.
Для удаления заусенцев с рваными и острыми краями рекомендуется использовать зенковку. Она может быть конической или с поперечным отверстием. Коническая зенковка имеет от двух до трёх прорезей, а зенковка с поперечным отверстием – одну круглую головку. Зенковки второго типа вызывают меньше механических вибраций и обеспечивают лучшее качество поверхности.
Сколько стоит просверлить отверстие в металле? Стоимость такой услуги по России – от 30 до 40 руб. (меньшие значения – для тонколистовых металлов).
Пробивка металла: технология, виды оборудования, сферы применения
Пробивка металла – один из видов металлообработки, используемый для получения в заготовке отверстий заданной формы. В зависимости от решаемых задач в этих целях используются разные виды оборудования и инструмента: от ручных до полностью автоматизированных станков с ЧПУ.
В отличие от сверления, пробивка позволяет создавать множество точных отверстий в листовом металле за один проход, что экономит ресурсы компании. Из нашего материала вы узнаете, какое оборудование используется для выполнения данных операций и как выглядит сам процесс металлообработки.
Суть процесса пробивки отверстий в металле
Раскрой металла как технологическая операция представляет собой создание отверстий сквозного типа или пробивание листовых заготовок. Пробивка позволяет получить не только круглые отверстия, как при сверлении, но и с различными геометрическими формами (квадратные, овальные, ромбические, звездообразные или иной сложной конфигурации) и размеров.
Для выполнения такого вида отверстий используют металлообрабатывающее оборудование, оснащенное прессом для пробивки отверстий в листе металла толщиной от 0,5 до 4 мм. Но при обработке труб либо листового материала с большей толщиной стенок необходимо применять оборудование с более мощными техническими характеристиками.
Пробивку отверстий можно выполнить двумя способами – с полным и неполным диаметром. Само понятие «полный диаметр» означает, что отверстие сделано в окончательный размер согласно чертежу. В случае выполнения неполного диаметра, при пробивке металла размеры выполняют с припуском для последующей доводки их до требуемой величины с помощью механической обработки.
Суть процесса пробивки отверстий в металле

Станки, оборудованные прессовыми ножницами для пробивки отверстий в металле, наиболее часто можно увидеть в цехах различных машиностроительных предприятий. Перед началом операции деталь или лист устанавливают на матрицу, затем пуансон врезается в заготовку и происходит выдавливание отверстия. Пуансон опускается не до конца противоположной стенки материала, а приблизительно до половины его толщины, и под влиянием деформирующих сил происходит окончательный отрыв вырубаемого металла. Для пробивки отверстий в листе металла с помощью пресс-ножниц в некоторых случаях наносится предварительная разметка керном, но в большинстве случаев в этом нет особой надобности.
Рекомендуем статьи по металлообработке
В состав такого оборудования входят специальные пуансоны и матрицы для пробивки отверстий в металле: по форме первые дублируют создаваемые отверстия, а вторые выполняют функцию «подложки» для размещения на них заготовок. Рабочий инструмент изготавливается только из твердых металлических сплавов или закаленных сталей.
Подобные процессы принципиально отличаются только своими специфичными моментами, которые и характеризуют разновидности пробивки:
- Зиговка. Представляет собой пробивку отверстий в листовом металле с образованием особых рисунков рельефной формы (зигов) и продольных сплошных выступов на поверхности заготовки. Такой метод широко используют как на крупных производствах, так и на предприятиях со средними объемами выработки продукции.
- Ребра жесткости – технология пробивки листового металла посредством роликов или штампов.
- Высечка – холодный процесс обработки с пробиванием листа под давлением.
- Вырубка – операция, схожая с предыдущей, но выполняется на сверлильном или фрезерном оборудовании.
- Формовка – технология включает в себя использование сил трения с большим осевым усилием, в результате чего отверстие принимает определенную форму и размеры.
- Пуклевание – операция листовой штамповки, при которой края ранее пробитых отверстий выступают над плоскостью заготовки. С помощью такой технологии обработки материал приобретает противоскользящие качества.

Если сравнивать со сверлением, то, безусловно, преимущество будет на стороне пробивки. Главным плюсом является то, что технологическое время пробивки отверстия очень маленькое, и это уже говорит об ее эффективности. Помимо этого, при изготовлении отверстий отсутствует перегревание металла, чего нельзя сказать о сверлении, фрезеровании и некоторых других операциях, предназначенных для получения отверстий. Это говорит о том, что отпуск металла в месте обработки исключается, не возникает окисления и изменения кристаллической структуры.
В момент пробивки металла появляется наклеп, который уплотняет поверхностную структуру материала и значительно увеличивает его твердость, в результате чего могут возникнуть радиальные микротрещины, приводящие к развитию коррозии. Еще одним минусом может стать необходимость дополнительной механической обработки пробитых отверстий по зачистке металла от заусенцев, появляющихся при давлении и приводящих к отрыву кромок. Помимо всего, если расчетный диаметр отверстия меньше толщины листа, то операцию пробивки необходимо заменять сверлением.
Виды оборудования для пробивки отверстий в листовом металле
Станки, предназначенные для получения отверстий, можно условно разделить на ручные (с постоянным присутствием оператора) и автоматизированные (с минимальным участием работника). Рабочими инструментами для пробивки металла являются различные штампы и пробойники.
В первую группу входит оборудование, оснащенное механическим, гидравлическим или другим аналогичным приводом. Во вторую – оборудование с полной автоматизацией и применением числового программного управления, например, дыропробивные станки или координатно-просечные прессы.
-
Ручная обработка.

Самыми распространенными способами создания отверстий в металлических заготовках являются сверление и пробивка. Первый способ выполняют на сверлильных станках или с помощью ручной дрели, а в качестве рабочих инструментов используют сверла. Ручную пробивку осуществляют с помощью бородки и молотка (или кувалды). Но пробойник такого типа можно установить и на ручном прессе.
Операцию по сверлению отверстий можно выполнить на сверлильном, фрезерном или токарном станочном оборудовании. В качестве рабочих инструментов выступают сверла. Для окончательной доработки отверстий при устранении овальности, формировании фасок, повышения точности и параметров шероховатости поверхностей применяют развертки, цековки и зенкера.
Для вырубки отверстий используют различное прессовое оборудование, преимущественно то, что оснащено пневматическими или гидравлическими приводами. Необходимые параметры мощности штампа для пробивки отверстий в листовом металле, который состоит из пуансона и матрицы, могут находиться в пределах от нескольких килограммов до сотен, а порой и тысяч тонн.

В промышленном производстве для получения отверстий часто применяются комбинированные пресс-ножницы.
В устройство такого типа входят несколько механизмов, позволяющих производить обработку металлического профиля, например, уголка, нарезку металла на полосы, вырубку прямоугольных или треугольных отверстий и, кроме того, на таких ножницах можно установить штамп для пробивки отверстий в металле, состоящий, как правило, из матрицы и пуансона.
В корпусе матрицы имеется отверстие, отличающееся от размеров пуансона на несколько сотых миллиметра для обеспечения между ними минимального зазора, через которое производится удаление слоя вырубленного металла. Диаметральный размер пуансона равен диаметру проектного отверстия.
Стоит обратить внимание, что для крупносерийного и массового производства вышеперечисленные способы получения отверстий не всегда применимы по причине невысокой производительности. Но такую проблему можно избежать при использовании полностью автоматического оборудования.
Технология координатной пробивки металла
Координатную пробивку и вырубку металла применяют в тех случаях, когда необходимо создать детали с перфорацией, имеющие толщину стенок около 6 мм. Данную технологию нельзя применять для обработки хрупких металлов и сплавов.

При необходимости изготовления большого количества однотипных отверстий на листовом металле на определенном расстоянии друг от друга обычно используют специальное оборудование – координатно-пробивные станки. В современной промышленной индустрии такая методика обработки стального листового материала выделяется отличными параметрами точности и отменным качеством.
При помощи координатно-пробивного пресса в листе металла можно создать отверстия требуемых размеров и формы в любой конкретной точке. Для выполнения операции листовую заготовку необходимо разместить и прочно закрепить на рабочем столе прессового оборудования с помощью зажимов. С помощью механизмов станка захваты перемещаются одновременно с закрепленной листовой заготовкой по определенной траектории согласно программе обработки детали, введенной в компьютер оборудования.
В ту же секунду пуансон штампа (элемент, производящий удар по обрабатываемой заготовке и пробивающий в ней отверстие), а вместе с ним и база с отверстием резко опускаются в направлении поверхности детали, происходит пробитие металла.
Усовершенствование и модернизация оборудования в течение последних десятилетий позволило добиться большой скорости и очень точного выполнения операций по пробиванию отверстий и контроля над работой оборудования с помощью применения компьютерных программных технологий. Такой прогрессивный технологический скачок позволил многократно повысить точность обработки и свести к нулю негативное воздействие человеческого фактора.
При пробивке металла можно использовать любую геометрическую конфигурацию сечения инструмента, что способствует созданию на поверхности листа отверстий любой формы и размеров.
Сфера применения координатной пробивки листового металла
В машиностроительной отрасли широко используют координатную пробивку металла. Данная технология пользуется повышенным спросом и в сфере ремонтно-строительных работ. Например, перфорированные листы, изготовленные по такой технологии, находят широкое применение при монтаже различных конструкций, в том числе элементов декораций.

Перфорационные изделия, полученные при помощи пробивки металла, позволяют очень точно воплощать всевозможные конструкторские замыслы, выполнять особо сложные задачи, для которых работа с точным соблюдением проектно-технической документации является самым важным моментом.
Описываемая технология пробивки металла находит широкое применение в производстве следующих конструктивных элементов:
- ограждений;
- деталей специализированных машин, станочного оборудования;
- строительных опор, сборочных элементов;
- разного типа витрин;
- различных производственных стеллажей;
- рекламных щитовых конструкций и многих других изделий.
Штампы для пробивки отверстий в листовом металле изготавливаются индивидуально, это позволяет конструкторам выполнять проектирование самых нестандартных технологических проемов, производить отверстия и воплощать перфорацию на листовой материал с индивидуальными параметрами.
Процесс пробивки отверстий в листовом материале является высокоскоростным. Технология с применением координатной пробивки и вырубки металла позволяет перемещать лист или деталь в координатно-пробивном прессе с большой точностью и скоростью, благодаря чему можно выполнить пробивку на большом количестве деталей за малое время. С помощью высокоэффективного пресса можно получить готовую деталь с ровными краями отверстий, которые не требуют дополнительных работ по зачистке или обработке поверхностей.
Применение такой технологии позволяет заводам-производителям обрабатывать заготовки и конструкционные элементы на достаточно высоком технологическом уровне, запускать серийное производство изготовления деталей или перфорированного листового материала, и, кроме того, изготовление продукции по индивидуальным заказам.
Технические характеристики технологии:
- Отличные показатели энергоэффективности.
- Высокий КПД и точность исполнения.
- Экономичность.
4 вида производственного брака при пробивке листового металла
Нельзя забывать, что на качество готовой продукции могут влиять несколько факторов, таких как техническое состояние инструмента, точность наладки оборудования для пробивки отверстий в металле, исправности программного обеспечения, используемого для написания программы обработки.

Необходимо акцентировать внимание на то, что характер возникновения дефектов, как при ручной пробивке, так и при использовании автоматизированного оборудования, в принципе, одинаков:
-
Смещение отверстий.
При выполнении большого количества отверстий довольно часто появляется смещение их межцентрового расстояния или относительно сторон листовой заготовки. Чаще всего причиной такого дефекта могут быть ошибки при написании программы, неправильные настройки оборудования, неточное базирование заготовки и т. д.
Подобный дефект может возникнуть по причине увеличенного зазора диаметров матрицы и пуансона из-за их износа. Помимо того, заусенцы могут появиться при некачественной заточке режущего инструмента.
Нередко наблюдаются случаи возникновения борозд вдоль оси отверстия. Это может быть вызвано нарушением целостности поверхности пуансона.
Нередко появляются трещины на поверхностях кромок отверстий после пробивки. Это преимущественно происходит при близких значениях толщины листовой заготовки и диаметров отверстий.
Правильный расчет усилия пробивки отверстий в металле

Пробивка металла характеризуется тем, что при изготовлении отверстий возникает достаточно сложная схема нагрузок с увеличенной концентрацией в области контакта пуансона и матрицы.
Движение пуансона при вхождении в материал происходит не всей торцевой поверхностью, а только наружной кольцевой. Со стороны матрицы проявляется ответное воздействие. Кроме того, давление, появляющееся в области взаимодействия таких трех компонентов, может распределяться неравномерно.
Иначе говоря, при вырубке возникают две силы, благодаря которым формируется круговой изгибающий момент с воздействием, направленным на изгиб листовой заготовки. Такая изгибающая сила является причиной возникновения давления, оказывающего воздействие на кромки матрицы и пуансона. Надо учитывать и то, что во время действия сил трения возникают касательные усилия. Из сказанного выше можно сделать вывод, что во время пробивки металла возникает силовое поле неоднородного характера. Поэтому для выполнения расчетов используют такую условно-техническую величину, как сопротивление срезу.
По результатам ранее проведенных исследований выяснено, что на сопротивление влияют не только свойства металла, но и следующие показатели: уровень наклепа, толщина вырубаемого материала, зазоры между матрицей и пуансоном, а также скорость процесса пробивки.