Как проточить ось без токарного станка
Мастер показал способ, как выровнять вал электродвигателя без использования токарного станка

Биение вала на электродвигателе встречается часто — особенно после длительной эксплуатации. Но, к счастью, данную проблему можно решить, не обращаясь к токарю.
Автор YouTube канала GOOD_WOOD поделился способом, как выровнять вал электродвигателя в условиях домашней мастерской без использования токарного станка. Берите на заметку.
Первое, что необходимо будет сделать перед началом работы — жестко закрепить двигатель на поверхности рабочего стола.
Это нужно для того, чтобы в процессе выравнивания вала он «не гулял» из стороны в сторону.
Конечно, нет смысла «дырявить»для этого столешницу. Поэтому сначала надо прикрутить станину двигателя на болты с гайками к толстой доске. А затем доску можно будет прикрепить к столу с помощью струбцин.


Советуем также прочитать статью: как сделать переносной складной столик для работы в домашней мастерской или в гараже . Очень полезная самоделка, которая сэкономит место, если помещение небольшое.
Выравнивание вала двигателя
Основная работа заключается в обтачивании вала двигателя с помощью болгарки и отрезного круга. Необходимо предельно аккуратно сошлифовать неровность.

Обратите внимание: для данной работы желательно использовать отрезные диски толщиной не менее 2,2 мм. Лучше всего подойдет диск толщиной 3 мм.
Включаем электродвигатель, потом включаем болгарку, и потихоньку, без особого нажима, касаясь поверхности вала, обрабатываем его.
Подробно о том, как выровнять кривой вал электродвигателя, можно посмотреть в авторском видеоролике.
Как уменьшить диаметр стального стержня (быстро и без токарного станка)

В данном обзоре рассмотрим нехитрое (а может, наоборот, — хитрое) приспособление, при помощи которого можно быстро уменьшить диаметр стального прутка до нужного размера.
Многим мастерам это приспособление, наверняка придется по душе — благодаря своей простоте и, конечно же, возможности обойтись без токарного станка.
Впрочем, даже наличие станка не поможет в тех случаях, когда надо обточить конец стального стержня маленького диаметра.

А данная приспособа с этой задачей справится. И изготовить ее своими руками очень просто — потребуется только болгарка и сварка.
Основные этапы работ
Чтобы сделать это приспособление, потребуется всего лишь небольшой кусок металлической пластины и напильник по металлу.
От напильника надо будет отрезать три заготовки, каждую из которых нужно обрезать под углом (с одной из сторон).
В центральной части пластины нужно еще просверлить отверстие.
После этого привариваем получившиеся резцы к металлической пластине, выставив между ними то расстояние, которое вам нужно.

Предварительно саму пластину необходимо загнуть под углом 90 градусов, чтобы можно было ее зафиксировать в тисках.

Как пользоваться самоделкой
Приспособление зажимаем в слесарных тисках. Стальной стержень, который нужно обточить, зажимаем в патроне дрели или шуруповерта.

Вставляем край стержня между резцами, потом включаем дрель\шуруповерт, и пропускаем между режущей кромкой резцов.

Подробнее о том, как уменьшить диаметр стального стержня, смотрите на видео ниже. Идеей поделился автор YouTube канала Kênh Khám Phá.
Как проточить вал без токарного станка?
Как обточить вал без токарного станка?

Вопрос знатокам: Нужно проточить вал длиной 744мм диаметром 45мм в размер диаметром 42мм без люнета и второва рерца. Подскажите режимы и условия резания, то побровывалсам получаются «амурские волны». А нужна чистота поветхности.
Лучшие ответы
Валы надо центровать с двух сторон, хоть какие режимы ставьте — такая длина будет «уходить». Это не вопрос режимов, скорее вопрос рычага в 740+мм, которые среагирую на любое давление резца.
Максимум что я могу вам предложить — двигать заготовку, если это позволяет станок (сквозная передняя бабка под диаметр 42/45).
Т. е. закрепить на середине, а потом перезакрепить другой стороной. По крайне мере будет не 744, а 370+. Либо даже точить кусками в зоне патрона, сдвигать внутрь, точить следующий кусок, опять сдвигать. . Если не позволяет — делайте самодельный люнет, а проще купите самый дешёвый — реально будет меньше возни и порчи заготовок.
Нет, конечно, можно снимать сотками, подачу сотками и сделать 3000 циклов. Чтобы по сути «процарапать» вал. ЧПУ так сделает, долго будет шуметь, но сделает, а вот вручную закопаетесь и чистоты не получите всё равно.
P.S. За советом по поводу режимов резания приходят с информацией о материале и имеющихся резцах.
-ответ
Это видео поможет разобраться
Ответы знатоков
Во первых вал каленый.Удивляюсь ответам выше.Какой напильник? Разве что алмазный.Шкурка возьмет. Мелкая.
включить двигатель
и всё-таки-НАПИЛЬНИКОМ
ну или разбирать двигатель, отдавать ротор токарю и пусть протачивает вал до нужного диаметра.
или флянец садить на вал «на горячую». нагреть флянец! бензорезом например…
включи движо кобверни палку шкуркой и точи
Завсит от того, на сколько именно диаметр вала больше диаметра посадочного места. Пару-тройку десяток можно «сбить» бруском при вращении двигателя, если больше — есть смысл отдать токарю фланец и проточить посадочное отверстие.
Вообще, если надо обеспечить совпадение размеров стандартной детали — вала ротора и случайной — фланца, то правильнее изменять размер именно фланца.
только токарным станком включённый движок съедает напильник и сбивает центровку
Это делается на станке, но никак не по месту….
Конкретно, по заданному вопросу. 1.Для изготовления данного вала, используются токарно-винторезный и фрезерный станки 2. Весь вал и левая часть вала (голова со ступенчатым отверстием ) изготавливается на токарном станкеВ следующей последовательности: — Борется заготовка металла диаметром, превышающим Указанный максимальный диаметр вала ( Т. Е.
указанный в чертеже диаметр головы) и длина заготовки должна быть точно по размеру длины вала, указанного в чертеже, плюс10-20 мм; — На токарном станке заготовка зажимается в патрон и с помощью сверла с наименьшим диаметром высверливается отверстие на заданную глубину; — с помощью расточного упорного резца растачивается ступенчатое отверстие с указанными на чертеже параметрами; — переворачивается заготовка и на другом торце высверливается центровочное отверстие; — с помощью отрезного резца подрезается глубокая канавка, с таким расчетом, чтобы Длина основной части заготовки соответствовала длине вала; — Заготовка вынимается с патрона и в патрон устанавливается конус, выточенный из другого куска металла под углом 120 градусов, причем, на конусе не должно быть биения : — в заднюю бабку станка вставляется центровочный конус и проверяется соосность обоих конусов; — в конуса устанавливается заготовка, причем расточенным отверстием к конусу в патроне и прижимается задней бабкой с центром. Проходным упорным резцом протачиваются все наружные размеры вала, делаются канавки в соответствии с чертежом и т. д. : — Далее, снимается вал с токарного станка и устанавливается в аналогичных центрах на фрезерный станок с делительной головой, где дисковой фрезой протачиваются шлицы, в соответствии с размерами на чертеже; — После чего, снимается вал со станка и образовавшуюся бобышку с центровочным отверстием, срезают любым доступным методом (ножовка, болгарка, наждачный круг) .
Токарно-винторезный и фрезерный.
опять вопрос у тебя не корректный. правильно задавай. правильно сказали чем больше страниц, тем лучше. начни с выбора материала и обоснуй почему именно эта марка металла (стали)
Иван Васильевич меняет профессию:
Это вопрос выпускной работы ГПТУ. . Страниц-чем больше, тем лучше. Минимум 50.
Бездельник, зачем тебе диплом?
Если точность высокая, то добавится круглая и профильная шлифовка к указанным выше.
В ремонтном цехе .или в любой шараге где есть понимающий токарь и фрезеровщик .по деньгам у нас 2000 вытенит с закалкой, сходи в ПТУ для станочников или на железную дорогу в ПЧ. там подскажут
Причины неисправностей коробки скоростей станка, способы их устранения, стоимость

Чтобы хорошо разбираться, какая поломка произошла в станке и как ее устранить самостоятельно, необходимо знать устройство станка. Из каких деталей он состоит, и какие функции выполняют они.
Виды поломок
1. Вращательный момент при включенном двигателе не поступает к шпинделю.
- Произошел срез шпонки на колесе или муфте;
- произошел износ дисков на фрикционной муфте;
- произошло срезание штифта на предохранительной муфте;
- произошло нарушение регулировки перемещения на оси шестеренок или блоков.
2. Перестали переключаться скорости
- Произошло срезание шпонки или штифта с помощью которых крепится рукоятка, вилка или зубчатый сектор в управлении;
- произошла поломка вилки или рычага переключения скоростей;
- износился шпоночный паз на рычаге переключения скоростей;
- произошло забивание торца зубьев на колесе.
3. Трудно происходит переключение зубчатых колес
- Изогнуло или скрутило вал;
- образование задиров, забоин на валу, шлицах и шпонке;
- отличается от необходимой величины посадки колес механизма или блока на вал.
4. Включая скорость не проворачиваются валы в коробке
Причина — одновременное включение двух скоростей.
5. Самопроизвольное выключение скоростей
- Сопряженные колеса не полностью сомкнулись зубьями;
- возникает усилие на ось при сцеплении зубьев колес, связанное с тем, что валы не параллельны;
- произошло ослабление пружины фиксатора;
- разнос отверстий для фиксатора.
6. Коробка нагревается больше 50 градусов
- Нет промежутка между зубьями на колесе;
- в системе мало смазки, засорились путепроводы для подачи смазки;
- подшипники на валах слишком затянуты.
7. Не происходит перемещение рабочего органа относящегося к механизму подачи во время включения
- Сбилась настройка предохранительной муфты;
- износ полу муфты;
- срезало шпонку муфты.
8. Самостоятельное выключение механизма подачи
- Ослабление пружины на фиксаторе;
- разнос отверстий под фиксатор.
9. Перестало работать ускорение подачи
Причина — вышла из строя муфта ускорения хода.
10. Не происходит включение ходового винта или ходового валика
Причина — неисправности в механизме блокирования.
Самостоятельный ремонт
Ремонт некоторых элементов на станке осуществляется самостоятельно. Так же не трудно, с определенными навыками и знаниями отремонтировать коробку скоростей на станке.
1. Действия при прекращении поступления вращательного момента:
- Заменить шпонку;
- произвести регулировку зазора между муфтами;
- поменять штифт;
- отрегулировать перемещение на оси.
2. При отказе переключения скоростей:
- Поменять шпонку или штифт;
- поменять на новую или отремонтировать вилку;
- проточить паз;
- произвести опиливание торцов зубьев.
3. При трудном переключении зубчатых колес:
- Изогнуть вал до первоначального состояния;
- удалить задиры и забоины;
- произвести шлифовку вала.
4. При прекращении проворачивания валов в коробке произвести ремонт блокировочного механизма.
5. При самопроизвольном выключении скоростей:
- Отрегулировать, чтобы зубья соприкасались по всей длине;
- расточить или поставить ремонтные втулки для подшипников вала, чтобы добиться параллельности;
- произвести регулировку или замену пружины;
- поменять запчасть на которой расположены отверстия под фиксатор или заменить сам фиксатор.
- Прошлифовать зубья или поменять сами колеса с зубьями;
- произвести чистку смазочной системы, добавить смазки до положенного уровня;
- ослабить натяжение.
7. При отказе перемещения рабочего органа механизма подачи:
- Произвести регулировку или замену пружины;
- произвести замену или ремонт полумуфты;
- поменять шпонку.
8. При самовольном отключении механизма подачи:
- Произвести регулировку или замену пружины;
- произвести исправление отверстия путем замены пальца.
9. При прекращении ускорения подачи произвести регулировку или ремонт муфты.
10. Если не включается ходовой винт или валик, произвести регулировку или ремонт механизма.
Обслуживание
Коробка скоростей обслуживается вместе со всем станком. Меняют масло, как прописано в смазочной карте. До смены масла необходимо следить за его количеством. Перед работой все тавотницы должны быть набиты смазкой. Также нужно следить за чистотой фильтра очищающего масло и вовремя его менять.
В коробке, из-за интенсивной работы станка и самой коробки, может возникнуть люфт между деталями. Он может вызвать неточность производимых операций и стать причиной поломки коробки. Необходимо, при обнаружении люфта, устранить его с помощью настроек или замены изношенных деталей. В лотке коробки скоростей не должно быть металлической стружки.
Масло в коробку должно поступать беспрерывно. По окончанию работ, станок должен быть очищен от стружки, смазан и отключен.
Стоимость ремонта коробки скоростей зависит от города, где проводится ремонт и от марки станка.
Стоимость ремонта в Москве
Перебрать фрикционный вал, заменить подшипники и изношенные детали:
- Токарный станок модель 16к20, 1к62 — 14 000 р. (в стоимость не входят запчасти).
- Токарный станок модель 1м63 — 24 000 р.
Замена шпиндельных подшипников:
- Модель 16к20, 1к62 — 18 000 р.
- Модель 1м63 — 26 000 р.
Ремонт и переборка, замена подшипников и изношенных деталей:
- Модель 16к20, 1к62 — от 16 000 р.
- Модель 1м63 — от 20 000 р.
Если знаний и опыта по ремонту коробки скоростей станка не достаточно, то лучше доверить этот процесс специалистам наладчикам. Иначе неграмотные действия могут привести к поломке станка или сбою настроек.
Стоимость ремонта
| Профилактика Шпинделя | 9,000 руб. |
| Устранение сбоев в работе зажимного устройства | 19,000 руб. |
| Перегорание (повреждение) обмотки статора | 30,000 руб. |
| Замена подшипников с балансировкой ротора | 50,000 руб. |
| Замена датчиков шпинделя | 10,000 руб. |
| Техническое обслуживание | 10,000 руб. |
| Нестандартные работы | 10,000 руб. |
| Капитальный ремонт | 50,000 руб. |
| Модернизация станочного оборудования | 30,000 руб. |
Если ваш станок не работает, наш специалист приедет в кратчайшие сроки и починит его.
Позвоните и проконсультируйтесь по тел: 8 (499) 380-77-48
- За счет использования современных приборов мы более точно определяем неисправности. И экономим ваши деньги на ремонте
- Если с вашим станок сломался не стантартно. Мы отправим его нашим техническим специалистам и они решат любую проблему
- Вам нужно чтобы станок в кратчайшие сроки работал. Наши желания совпадают.
1. Неисправности шпинделя и их устранение
В современном производстве используется множество станков с ЧПУ (с числовым-программным управлением). Станки беспрерывно работают круглыми сутками и как любая техника иногда имеет неисправности. Одним из основных элементов станков является шпиндель, рассмотрим какие поломки могут возникнуть при эксплуатации и можно ли их устранять самостоятельно.
3. Ремонт бабки станка
Бабка — важный элемент станка. Если данная деталь выходит из строя, справиться самостоятельно с ремонтом очень сложно и приходится обращаться в специализированные мастерские. Как предотвратить поломки, что важно знать при самостоятельном ремонте и сколько стоят услуги квалифицированных мастеров — все это можно узнать из статьи.
4. Ремонт токарно-револьверного станка
Любое оборудование рано или поздно выходит из строя, относится это и к товарно-револьверному станку. Для того, чтобы станок служил долго, а продукция, сделанная на нем, соответствовала нормам, необходимо исправно проводить ремонт и техническое обслуживание.
5. Ремонт револьверного станка
При значимых поломках револьверного станка может возникнуть масса трудностей. В статье можно узнать о разновидностях такого оборудования, а также, как выполнить ремонт самостоятельно и во сколько обойдется помощь специалистов.
При заключение договора на долгосрочное обслуживание вы получаете скидку до 20%. Не забываете на все виды работ у нас действует гарантия.
- инженер — механик
- Программист ЧПУ
- Инженер наладчик
- Электрик
- Электронщик
- Слесарь — ремонтник
Обработка валов на токарных станках

Токарной обработкой металлических деталей называется процесс удаления припуска с поверхности заготовки за счет стружкообразования. При этом возникают механические деформации, сопровождаемые трением и, как следствие, нагреванием изделия и рабочего инструмента. Одним из видов токарной обработки является точение валов.
Вал — это круглая цилиндрическая деталь, длина которой намного больше ее диаметра. Форма валов подразделяется на гладкую и ступенчатую. При обработке гладких валов должны выдерживаться заданные размеры и показатели шероховатости. К ступенчатым валам предъявляются дополнительные требования: соосность отдельных цилиндрических участков и соблюдение перпендикулярности уступов к оси вращения.
Общие сведения
Для изготовления валов используются заготовки с большим припуском, которые зажимаются в патроне и поджимаются задним центром. При черновой обработке необходимо максимально снять припуск, используя наибольшую глубину резания, определяемую мощностью станка. Оставшиеся припуски для окончательной обработки высчитываются исходя из конфигурации и размеров детали, методов последующей обработки.
При соотношении диаметра вала к его длине более чем 1:15 применяются подвижные и неподвижные люнеты. Эти поддерживающие устройства принимают на себя реакцию сил резания, не допуская деформаций заготовки. Этим повышается жесткость режущей системы и уменьшается вероятность возникновения нежелательных вибраций.
Чистовая обработка валов проводится в центрах, при этом конец вала закрепляется в поводковом патроне или используется хомутик. При обработке единичных изделий одна сторона вала проходится за одну установку с использованием всех необходимых инструментов. Крупные партии изделий изготавливаются на различных станках с использованием минимального набора инструментов.
Чистовая обработка проводится на высокоточном оборудовании. При этом обработка начинается с наибольшего диаметра, последовательно переходя на следующий меньший размер.
Обработка гладких валов
Изготовление гладкого вала заключается в обтачивании наружной цилиндрической поверхности. Работа выполняется проходным резцом с использованием продольной подачи. При этом заготовка устанавливается в центрах.
Центровые отверстия выполняются на различных станках: токарных, сверлильных, револьверных. На специальных двухсторонних центровальных станках проводится одновременное протачивание противоположных центров. В любом случае для этой операции применяются спиральные сверла, зенковки или комбинированный центровочный инструмент.
От точности выполнения центровочных отверстий, называемых установочными базами, зависит качество изготовления всей детали.
При изготовлении гладкого вала выполняются следующие операции:
- Отрезание заготовки от общего прутка.
- Обработка торцовой поверхности с последующим центрованием
- Изготовление противоположной торцовой плоскости и ее центрование.
- Черновая обработка одной половины заготовки, находящейся в центрах.
- Черновая обработка второй части заготовки.
- Последовательная чистовая обработка первой и второй части заготовки.
Надо сказать, что самым экономичным способом изготовления гладкого вала является применение калиброванной стали. При этом отпадает необходимость в обработке внешней цилиндрической поверхности. Но в большинстве случаев применяется сортовой прокат. Поэтому, выбирая заготовку, нужно брать наружный размер прутка с диаметром, наиболее близким к максимальному сечению будущего вала.
Изготовление ступенчатых валов
Ступенчатые валы изготавливают по двум схемам:
- Деление припуска на части.
- Деление длины заготовки на несколько отрезков.
Первая схема предполагает обработку заготовки с небольшой глубиной резания. При этом общее расстояние проходимое резцом получается больше. Во втором случае снятие припуска происходит за один проход с большой глубиной резания. При таком подходе необходим более мощный электропривод станка.
Перед обработкой цилиндрической поверхности подрезаются торцы. Операция проводится подрезным резцом с подачей в двух направлениях. Подрезание от центра к поверхности вала отличается менее шероховатым качеством плоскости.
Галтели (скругления между ступенями) выполняют проходным резцом с одновременной поперечной и продольной подачей. Радиус галтели зависит от диаметра ступени.
Канавки проходятся поперечной подачей фасонного резца с режущей частью равной ширине канавки. Широкие канавки выполняют в два приема: поперечной и продольной подачей.
Сверлят отверстия закрепленным в пиноли инструментом. Расточные резцы, закрепленные в резцедержателе, служат для прохода внутренних цилиндрических поверхностей.
Для гладких сквозных отверстий применяются проходные резцы. Упорные расточные резцы используются для изготовления глухих и ступенчатых отверстий.
Для отрезки готовой детали устанавливают отрезной резец и применяют поперечную подачу. При этом, для получения чистого среза лучше использовать резец с наклонной режущей кромкой. Прямая кромка разрушает срез и требуется дальнейшая подрезка торца.
Массовое производство ступенчатых валов организуется следующими методами:
- Обработка на обычных станках без использования специальной оснастки.
- Обработка с применением дополнительных приспособлений на специально настроенных станках.
- Работа на станках с копировальными устройствами.
Для изготовления валов обычной точности необходимо не более двух установок заготовки. Токарная обработка за три-четыре установки требуется для изготовления валов высокой точности и в случаях, когда заготовка имеет неравномерные припуски.
Черновые и чистовые операции должны быть разделены по времени. Это необходимо для снятия внутренних механических напряжений металла, возникших при первичной обработке.
Станок с ЧПУ — РМЦ 3000 мм, максимальный диаметр обработки — 800мм. При обработке в центрах заготовки типа вал длиной 1916 мм и диаметром 200 мм выявлено сильное дробление при выполнении чернового и чистового проходов. При перевороте вала его диаметр в самом тонком месте — 159 мм, дробление увеличивается. 1. Проверка фундамента станка 2. Проверка жесткости станка 3. Проверка геометрической точности станка по контрольным оправкам 4. Проверка станка на точность прибором Renishaw ballbar QC20W В ходе анализа проблемы было выявлено: — станок установлен на фундамент с нарушением технологии (не держат анкера) — центровка отверстия под вращающий центр не соответствует нормам (очень маленькое) — кулачки не проточены и установлены на несоответствующий вылет — несоответствующий режущий инструмент и режимы обработки Решение — проработка технологии — расчет времени изготовления На финальной стадии обработки после изменения фундамента и технологии вал сдан Заказчику по нормам точности. Запущено серийное производство. Обработка вала велась с переворотом. Отклонение от расчетного времени резания составило 96 секунд
Как проточить вал без токарного станка?

При работе на токарном станке мастера сталкиваются с износом основных узлов оборудования. Интенсивная работа на больших оборотах уровень износа пат очень высок.
Это приводит к биению заготовки. При этом необязательно заменять детально новую. Иногда для исправления ситуации достаточно просто расточить кулачки токарного патрона.
Зачем нужна расточка
Смысл расточки – совместить ось рабочих поверхностей кулачков патрона с осью вращения шпинделя. Кулачки нужно растачивать, когда они будут находиться в зажатом положении. Если осуществлять процесс в свободном состоянии, то биение не устранится.
Разновидности
Чтобы расточить кулачки токарного патрона необходимо подобрать оптимальный способ для конкретной разновидности. Выпускают несколько типов кулачков, каждый из которых имеет конструктивные особенности.
Прямые
Этот вид кулачком предназначен для зажима заготовки с валом, с внешней стороны и для заготовки с отверстием – с внутренней. Непосредственно кулачки расположены сверху и захватывают деталь.
Обратные
Необходимы для зажима заготовки с внешней стороны. Используется для обработки полых болванок, чтобы было за что зацепится.
Накладные
Это составной вариант патрона, который сделан из цветного металла или нержавеющей стали. Применяется при работе с масштабными проектами. Такая вариация применяется при работе с заготовками большого диаметра при этом неважно, длинные они или короткие.
Сборные
Кулачок из металла в таком типе крепится на рейку из стали. Сталь применяется легированная, а зубья кулачков шлифуют, подвергают закалке и цементации.
Как правильно расточить?
Чтобы правильно расточить патрон необходимо соблюдать последовательность действий. Профессиональная расточка производится в несколько этапов, каждый из которых должен быть выполнен качественно и по всем техническим требованиям.
Демонтаж
В первую очередь необходимо провести демонтаж патрона. В противном случае не получится избавиться от биения заготовки и совместить точно все необходимые оси. Если патрон не будет зажат, а будет находиться в свободном состоянии на станке – дефекты сохранятся. После демонтажа необходимо снять кулачки и почистить их. Затем нужно проверить биение.
Обработка наждачной бумагой
При наличии небольшой степени износа и задира достаточно обработать деталь сначала крупнозернистой, а затем мелкозернистой наждачной бумагой. Чтобы не искажать профиль кулачка при зачистке необходимо, чтобы наждачная бумага охватывала примерно половину профиля кулачка и при этом имела небольшое натяжение. Если износ кулачка значительный – необходима полноценная расточка.
Как проточить?
Для проточки кулачков следует соблюдать определенный порядок:
- Установить их, сопоставив с отверстием токарного патрона.
- Осуществить зажим кольца так, чтобы оно могло двигаться свободно.
- Понадобятся два резца: один для расточки канавок, а второй – для разработки плоскостей.
- Начиная с низких оборотов следует найти оптимальный режим вращения.
- Резец для разборки плоскостей необходимо установить так, чтобы по всей плоскости кулаков происходило соприкосновение.
Так осуществляется конусная расточка и заготовка сможет крепиться надежно и безопасно.
Шлифовка
Это финишный этап растачивания, который проводится только в случае, если есть реальная необходимость. На этом же этапе проводится проверка металлическим валом. Вал закрепляется в патрон токарного станка и с его помощью определить, есть ли биение. При наличии биения требуется дополнительная шлифовка.
Распространенные ошибки при проточке
Если не соблюдать в точности технологию проточки, то в результате можно сильно повредить патрон и кулачки. Наиболее распространенные ошибки:
- не проверить планшайбу на биение;
- не проверить параллельность патрона суппорту;
- не проведена предварительная шлифовка.
Если соблюдать технологический процесс полностью, то кулачки будут служить долго.
Основные советы и рекомендации
У любого опытного токаря существует несколько своих секретов по оптимальному процессу расточки кулачков токарного патрона. Чаще всего работают следующие рекомендации:
- когда мастер делает выточку на кулачках, он должен их раздвинуть на 2/3 от максимального вылета;
- зажимная шайба должна устанавливаться на максимально близкое расстояние к торцам кулачков;
- при расточке кулачков, кольцо, которое зажимается в выточке должно быть максимально жестким.
Эти тонкости необходимо знать, чтобы расточка была эффективной и достигла нужного результата.
Если кулачки токарных станков не растачивать, то это приведет к биению патрона, а затем и к поломке основных узлов. Важно соблюдать все этапы данной операции и помнить, что патрон в любом случае придется демонтировать.
Как обточить вал без токарного станка?
Вопрос знатокам: Нужно проточить вал длиной 744мм диаметром 45мм в размер диаметром 42мм без люнета и второва рерца. Подскажите режимы и условия резания, то побровывалсам получаются «амурские волны». А нужна чистота поветхности.
Как уменьшить диаметр прутка без станка?
Изготовление токарного станка по дереву своими руками в домашних условиях

В домашней мастерской часто получается так, что кроме уже имеющегося инструмента не хватает самого малого – токарного станка. И не в том дело, что в поделке из дерева требуются детали идеально цилиндрических или шаровидных форм, просто иногда хочется сделать то, что давно задумано. Вот и возникает мысль, а что, если делать токарный станок по дереву своими руками, такой небольшой станочек, и места чтобы немного занимал, и чтоб работать было удобно.
Устройство токарного станка по дереву
Идеей собрать свой токарник по дереву рано или поздно начинает болеть практически каждый мастер. Кто-то приходит к этому самостоятельно, после долгих расчетов и раздумий, а кто-то вспоминает детство, и школьную мастерскую там ведь тоже были станки по дереву. Да и сложного, в том, чтобы собрать деревообрабатывающий станок по образу и подобию школьного нет. Ведь материал в виде отрезков труб в гараже найдется уж точно.
Первым делом стоит вспомнить все основные части конструкции того самого, школьного станка по дереву. Деталей здесь вроде и немного, но каждая из них выполняет определенную роль, без которой все превращается в груду металлолома.
Основой любого станка выступает станина. Это массивное основание, на котором крепится все остальное оборудование. Станина должна быть максимально прочной и жесткой, во время работы она должна выдерживать большие нагрузки не только в виде массивной заготовки, но и в виде вибрации и действия разнонаправленных сил при обработке деревянной заготовки.
Передняя бабка токарного станка представляет собой устройство, в котором устанавливается приводной вал. С одной стороны вала устанавливается устройство зажима заготовки – токарный самоцентрирующийся патрон, планшайба или устройство, на которое навинчивается или набивается заготовка из дерева. С другой стороны токарного вала крепится ведущая шестерня, шкив с одним или несколькими ручьями для ременной передачи. Токарный вал должен обеспечивать вращательное движение со скоростью до 3000 оборотов, для бытовых нужд этого достаточно.
Поэтому токарный вал обычно устанавливается на подшипниках или втулках. Ось вала является основной осью токарного станка, и чем выше вал над станиной, тем больше диаметр заготовки можно обрабатывать. Обработка деталей на станке осуществляется при помощи ручных резцов, а учитывая скорость вращения вала, неосторожное прикосновение к шкиву или ремням может повлечь травму, поэтому передний узел обязательно закрывается защитным экраном или кожухом. Жесткое крепление защиты к передней бабке обязательное условие безопасной работы.
С противоположной стороны устанавливается задняя бабка. Это жесткий упор, с конусом-центром, который находится точно по оси токарного вала. Центр может двигаться вдоль оси для закрепления заготовки. Чтобы зафиксировать положение центра, нужно предусмотреть механизм его фиксации.
Во время работы на токарнике используются ручные резцы. Для того чтобы не держать их на весу между передней и задней бабкой устанавливается подручник – упор под резцы.
Для вращения рабочего вала устанавливается привод, это может быть электродвигатель с прямой или ременной передачей, а может быть и привод от мускульной силы. Кстати, первые токарные станки по дереву были именно с ручным приводом – по типу лучковой пилы, это потом, они были вытеснены ножным приводом.
Выбор способа передачи
В большинстве самодельных токарных станков по дереву рабочий привод обеспечивается двумя самыми популярными способами – прямой передачей или посредством ремней. Обе схемы отлично подходят для малогабаритных токарных станков с примитивными устройствами зажима заготовки из дерева в виде трезубца и конуса.
Прямая передача
Это простой и эффективный способ получения привода токарного вала. Собственно рабочим валом здесь выступает вал ротора электродвигателя. Сам двигатель крепится к станине или поднимается над опорой. На ось устанавливается устройство зажима — токарный патрон, планшайба или обычный трезубец. Вот в принципе и вся схема прямого привода токарного станка.
Плюс этой схемы состоит в том, что необходимости искать специально токарный вал, вытачивать для него опоры и делать его центровку — нет. В корпусе мотора вал уже посажен на подшипники, а сам двигатель имеет штатные узлы крепления.
Минус этой схемы состоит в том, что необходимо обеспечить защиту обмоток от пыли и стружек, которые будут образовываться при обработке дерева, а еще, если сильно зажать заготовку, то появляется риск заклинивания двигателя и его выход из строя.
Кроме этого, прямая передача не позволяет делать регулировку числа оборотов. Если двигатель выдает 1425 об/мин, значит, и заготовка будет вращаться также, увы, для точения древесины твердых пород этого явно недостаточно.
Ременная передача
Конструкция передней бабки с использованием ременной передачи значительно расширяет возможности токарного станка. Даже если используется шкив одного диаметра, это дает возможность повысить скорость вращения вала и уберечь электродвигатель от больших нагрузок, заклинивание в этом варианте ему точно не грозит.
Если на рабочем валу закрепить многоручьевой шкив, а двигатель на подвижных салазках, то получается возможность регулировать скорость вращения вала – перебрасывая ремень с меньшего диаметра на больший. Это самый лучший вариант, он дает возможность обрабатывать дерево самых разных пород.
Выбор электродвигателя
Электродвигатель подбирается в зависимости от мощности и размеров обрабатываемой заготовки. Для работы с заготовками длиной больше 50 см и диаметром больше 10 рекомендуется выбирать двигатель мощностью 300-400 ватт. Для небольших переносных станков по дереву рекомендуется мощность 80-180 ватт. Для мини версий, на которых работают моделисты, подойдут и двигатели мощностью 40-60 ватт.
Важными параметрами также выступают количество оборотов и тип напряжения для работы мотора. В домашней мастерской лучше иметь асинхронный двигатель, работающий от бытовой сети 220 вольт, а вот для больших токарных станков для серьезных задач лучше сделать выбор в пользу мощных трехфазных двигателей с подключением к промышленной сети. Для прямой передачи обычно используется двигатели с большим числом оборотов. А для ременной передачи лучше поставить мотор со стандартными 1420 оборотами в минуту.
Токарные работы без станка
Канал TOKARKA ранее демонстрировал процесс изготовления электро-рукоятки. Мастер покажет, как изготовил специальную насадку под неё, с помощью которой можно выполнять те же работы что и обычной бормашинкой. Как обойтись без токарного станка и на шпинделе двигателя выточить переходник на патрон.
Аппарат можно использовать как простейшую примитивную бормашинку, если движок питать от блока питания. Если закрепить в тисках или на деревянном бруске, как домашнее микро-электроточило.
Посмотрите товары для изобретателей. Ссылка на магазин.
Первое, что будем обрабатывать, это алюминиевый уголок, который в любом строительном супер-маркете или строительном рынке. Он нужен чуть большей ширины, чем движок. Именно в нем закрепляется двигатель. Если у Вас нет фрезерного станка, подойдет обычный напильник или ножовка и с ним.
Металл снимается, чтобы у изделия был красивый внешний вид. Если устроит уголок как есть, то не спиливать. Если захотите сделать бормашинку, то уголок не нужен. Можно брать и стальной. Алюминий взял, он хорошо проводит тепло и легко обрабатывается.
Если хотите сделать заточной станок, достаточно взять любую металлическую пластину и закреплять в тесках или прикрутить на саморезы к деревянному бруску.
Штангенциркулем процарапал линию, на которой будут находиться три отверстия, два из которых под крепежные винтики. Её выставил таким образом, чтобы движок был отперт от подошвы на пару миллиметров.
Электроника для самоделок вкитайском магазине.
После того, как установил расстояния между осями отверстия под винтики, разделил пополам. На уголке тоже поставил центр, это расстояние выставил в каждую сторону от него.
Автоматический керн. Удобно работать – одна рука остается свободна. Кернение делается перед сверлением. Если его не сделать, то сверло может уйти в сторону, заготовка испорчена. Годится станок и дрель или шуруповерт. Станок у мастера самодельный маломощный. Для большего диаметра приходится отверстия доводить до нужного калибра с помощью круглого напильника.
Отверстия под крепежные винтики немного точит, чтобы винты свободно зашли. При выполнении работы сверх-высокая точность не нужна, но нужно стараться делать точнее.
Движок 40 вольт из поломанного принтера, мощный. Нашел движок без кожуха и шестеренки на оси. Если хотите убрать шестеренку, то с помощью напильника, включив двигатель. Если нет цангового патрона или же трех-кулачкового, инструмент на шкиву двигателя можно закрепить с помощью электро-клеммника. Они продаются в магазинах электротоваров, но это не лучший вариант – биение. Если пришлось использовать клеммник, ножку инструмента максимально укоротить.
Это старая бормашинка Проксон ФБС 240 Е. В ней сгорел мотор, он стоил дорого. Выкрутиться из ситуации – взял 40 вольтный блок питания от принтера, установил движок внутрь бормашинки. Если есть возможность купить маленький патрон, как на бормашинке, идеально подойдет под двигатель, у него маленькая масса. Оригинальный был гораздо крупнее и пришлось изготовить самостоятельно две специальные подставки из пластика, чтобы движок стоял точно по центру. На горловину, из которой выходит ось двигателя, намотал бумагу и пропитал все эпоксидной смолой, диаметр начал совпадать. На оси родного мотора была специальная шестеренка, которую пришлось снять. Заходила она в ответное зубчастое отверстие на шпинделе. Такие блоки и движки весьма не дорогие. Если удастся купить на рынке сломанную бормашинку, то её сможете починить. Отличный удобный аппарат.
Это рабочая бормашинка. Её постоянно видите в различных видео. У нее выключатель в виде рычажка который оказался удобным. Мощный движок и патрон, в который надежно зажимать инструмент, отлично подошел бы к двигателю от аккумуляторного шуруповерта на 12 вольт. Он имеет небольшую скорость вращения, но крутящий момент большой. Но для его работы нужен достаточно большой ток, который можно обеспечить от аккумулятора или БП компьютера, при этом работает великолепно, имеет принудительное охлаждение.
Теперь продемонстрируем, как из кусочков латунного кругляка сделать переходник для закрепления патрона на валу двигателя. Если латуни в хозяйстве не оказалось, подойдет мягкая сталь, то есть не каленая или кусочек пластика. Диаметр у кругляка около 10 мм.
Чтобы точно разметить центр, взял острое шило, положил дюралевую пластинку толщиной 5 мм. Начертил 4 линии по форме плюса. Такую разметку процарапал на обоих торцах чтобы сделать точное кернение. В центре пересечения линий образовался квадратик – точный центр заготовки. В одну и ту же точку наносим несколько ударов, чтобы углубление стало максимальной глубины.
Заготовку надежно закрепил в патроне дрели. Саму дрель включил на средние обороты, а сверло зажато в ручных тисках. По той причине что вал двигателя имеет диаметр 3.2 мм, взял 3 мм сверло. Во время сверления отверстие обязательно немножко разобьется. Задача состоит в том, чтобы сверлить заготовку чуть больше, чем наполовину глубины. Потом её переставим обратной стороной и сверление снова. Если у Вас в хозяйстве нет ручных тисков, подойдет патрон, но сверло нужно хорошо в нем затянуть. Чрезмерно давить не следует, чтобы не сломать сверло.
Обратите внимание, что отверстие в начале канала немного разбилось, оно свободно садится на вал двигателя хотя 3 мм. Если сверло 3.2 мм, то канал слишком широкий.
Если переходник из пластика, то обязательно используйте прокладку, например, пластиковую пробку. Это для того, чтобы его просто молотком не разбило. На латуни от прямых ударов молотком образуются вмятины, можно сточить а вот скорость насаживания увеличивается.
Отверстие в патроне для закрепления на шпинделе инструмента имеет конусную форму. Мастер крупным напильником обтачивает по форме конуса. Обработка хороша тем, что для её выполнения не требуется токарный станок, а переходник при правильном выполнении получится ровным и будет работать без биения. Выяснилось, что кончик переходника свободно заходит в отверстие а сам патрон упирается в оставшуюся часть её. Это сейчас как раз и будем обтачивать. Во время обработки нельзя слишком сильно давить на напильник. Латунь это металл не твердый, обрабатывается легко. После примерки патрона выяснилось, что он садится достаточно глубоко. Для дальнейшей обработки взял круглый напильник с крупным зубом и с его помощью вырезал посредине углубление, чтобы посадочное место в патроне имело две точки опоры на переходник. Тогда получится конусность, очень точно подогнать. Обратите внимание что при посадке пирается в заднюю часть переходника а кончик внутри болтается свободно. Значит заднюю часть нужно притачивать, но делать это не самым крупным напильником, а средним. Операция называется точная подгонка. Она выполняется значительно медленней, чем грубая обдирка, но благодаря ей достигается высокая точность.
Конец переходника все еще внутри болтается, но уже значительно меньше. Дальше будем использовать напильник с самой мелкой насечкой.
Обточка завершена, подгонка выполнена идеально, патрон сидит плотно и не болтается. Теперь пришло время почистить напильники от стружки. Используем щетку с латунной щетиной. Щетка со стальной щетиной подойдет лучше. При включении отсутствовала вибрация. Это говорит о том, что патрон вращается без биения, значит работа была проведена правильно. Любой трех-кулачковый в токарном станке и дрели можно сильно затянуть, не прилагая звериного усилия, если затягивать каждый кулачок по отдельности.
Проверим вибрацию при вставленном инструменте для токарных работ. Она есть из-за того, что кружок и ножка не очень точно изготовлены, центробежная сила приводит к вибрации. Если захотите сделать маленький заточной станочек, но не хочется возиться с уголком, то в магазине сантехматериалов можно купить пару хомутов для труб, вкрутить в брусок и закрепить в них движок. Для дальнейшей работы необходимо снять патрон. Кусок квадрата нужен, чтобы мог движок на уголке нормально закрепить в электро-рукоятке. Поймете как оно будет там держаться. Пластина заезжать в пазы на рукоятке а отверстия нужны для того что бы через них проходили винты которые будут вкручиваться в квадрат.
Дюралевый квадрат закреплен на пластине на два винта, а сверху к нему будет прикручен уголок, на котором зафиксирован двигатель. Квадрат на пластину приклеил с помощью супер-клея, теперь дырку диаметром 2.5 мм. Квадрат к уголку на супер-клей. Метчиком М3 резьбу. С помощью развертки достаточно глубоко на отверстиях снял фаску, чтобы потайные шляпки не сильно выпирали. Насадка с двигателем держится достаточно надежно, не сдвигается ни в одну ни в другую сторону.
Последнее, что осталось сделать, – сточить углы на уголке, чтобы вид был аккуратный и не пораниться о них. Насадка полностью готова. Изоленту на движок намотал – не поцарапать. Подпаял два проводка, вставил в клемники теперь все работает. К сожалению это максимальное напряжение, которое удалось выдавить из преобразователя, то есть 22 вольта всего. Это означает что движок работает лишь в половину мощности, хотя без нагрузки преобразователь давал до 40 вольт. Вероятно виной всему слишком тяжелый патрон, который забирает на себя большую часть мощности.
Расточка кулачков токарного патрона: как правильно проточить, видео

При работе на токарном станке мастера сталкиваются с износом основных узлов оборудования. Интенсивная работа на больших оборотах уровень износа пат очень высок.
Это приводит к биению заготовки. При этом необязательно заменять детально новую. Иногда для исправления ситуации достаточно просто расточить кулачки токарного патрона.
Зачем нужна расточка
Смысл расточки – совместить ось рабочих поверхностей кулачков патрона с осью вращения шпинделя. Кулачки нужно растачивать, когда они будут находиться в зажатом положении. Если осуществлять процесс в свободном состоянии, то биение не устранится.
Разновидности
Чтобы расточить кулачки токарного патрона необходимо подобрать оптимальный способ для конкретной разновидности. Выпускают несколько типов кулачков, каждый из которых имеет конструктивные особенности.
Прямые
Этот вид кулачком предназначен для зажима заготовки с валом, с внешней стороны и для заготовки с отверстием – с внутренней. Непосредственно кулачки расположены сверху и захватывают деталь.
Как обточить вал без токарного станка?

Вопрос знатокам: Нужно проточить вал длиной 744мм диаметром 45мм в размер диаметром 42мм без люнета и второва рерца. Подскажите режимы и условия резания, то побровывалсам получаются «амурские волны». А нужна чистота поветхности.
С уважением, Вован
Лучшие ответы
Валы надо центровать с двух сторон, хоть какие режимы ставьте — такая длина будет «уходить». Это не вопрос режимов, скорее вопрос рычага в 740+мм, которые среагирую на любое давление резца. Максимум что я могу вам предложить — двигать заготовку, если это позволяет станок (сквозная передняя бабка под диаметр 42/45).
Т. е. закрепить на середине, а потом перезакрепить другой стороной. По крайне мере будет не 744, а 370+. Либо даже точить кусками в зоне патрона, сдвигать внутрь, точить следующий кусок, опять сдвигать. . Если не позволяет — делайте самодельный люнет, а проще купите самый дешёвый — реально будет меньше возни и порчи заготовок.
Нет, конечно, можно снимать сотками, подачу сотками и сделать 3000 циклов. Чтобы по сути «процарапать» вал. ЧПУ так сделает, долго будет шуметь, но сделает, а вот вручную закопаетесь и чистоты не получите всё равно.
P.S. За советом по поводу режимов резания приходят с информацией о материале и имеющихся резцах.
-ответ
Это видео поможет разобраться
Ответы знатоков
Во первых вал каленый.Удивляюсь ответам выше.Какой напильник? Разве что алмазный.Шкурка возьмет. Мелкая.
Или камень точильный.
включить двигатель и всё-таки-НАПИЛЬНИКОМ
ну или разбирать двигатель, отдавать ротор токарю и пусть протачивает вал до нужного диаметра. или флянец садить на вал «на горячую». нагреть флянец! бензорезом например…
включи движо кобверни палку шкуркой и точи
Завсит от того, на сколько именно диаметр вала больше диаметра посадочного места. Пару-тройку десяток можно «сбить» бруском при вращении двигателя, если больше — есть смысл отдать токарю фланец и проточить посадочное отверстие. Вообще, если надо обеспечить совпадение размеров стандартной детали — вала ротора и случайной — фланца, то правильнее изменять размер именно фланца.
только токарным станком включённый движок съедает напильник и сбивает центровку
Это делается на станке, но никак не по месту….
Конкретно, по заданному вопросу. 1.Для изготовления данного вала, используются токарно-винторезный и фрезерный станки 2. Весь вал и левая часть вала (голова со ступенчатым отверстием ) изготавливается на токарном станкеВ следующей последовательности: — Борется заготовка металла диаметром, превышающим Указанный максимальный диаметр вала ( Т. Е.
указанный в чертеже диаметр головы) и длина заготовки должна быть точно по размеру длины вала, указанного в чертеже, плюс10-20 мм; — На токарном станке заготовка зажимается в патрон и с помощью сверла с наименьшим диаметром высверливается отверстие на заданную глубину; — с помощью расточного упорного резца растачивается ступенчатое отверстие с указанными на чертеже параметрами; — переворачивается заготовка и на другом торце высверливается центровочное отверстие; — с помощью отрезного резца подрезается глубокая канавка, с таким расчетом, чтобы Длина основной части заготовки соответствовала длине вала; — Заготовка вынимается с патрона и в патрон устанавливается конус, выточенный из другого куска металла под углом 120 градусов, причем, на конусе не должно быть биения : — в заднюю бабку станка вставляется центровочный конус и проверяется соосность обоих конусов; — в конуса устанавливается заготовка, причем расточенным отверстием к конусу в патроне и прижимается задней бабкой с центром. Проходным упорным резцом протачиваются все наружные размеры вала, делаются канавки в соответствии с чертежом и т. д. : — Далее, снимается вал с токарного станка и устанавливается в аналогичных центрах на фрезерный станок с делительной головой, где дисковой фрезой протачиваются шлицы, в соответствии с размерами на чертеже; — После чего, снимается вал со станка и образовавшуюся бобышку с центровочным отверстием, срезают любым доступным методом (ножовка, болгарка, наждачный круг) .
Как уменьшить диаметр прутка без станка?
Тема устарела, НО! Если нет станка, а сократить диаметр нужно ПОЗАРЕЗ, пользовался следующим способом: в ровной деревяшке фрезеруется канавка, куда укладывается прут (канавка нужна в качестве направляющей, но без неё можно обойтись (главное. чтобы деревяшка была максимально ровной, плоской). Прут фиксируется за участок, не подлежащий обработке. Слева и справа от части прутка, подлежащей обработке, укладываются пластинки такой высоты, чтобы их высота была ниже высоты прутка на величину, которую нужно снять. Чтобы контролировать снятие, пруток окрашивается перманентным маркером. Дальше — лицевой напильник. После съёма металла до уровня пластинок, ограничивающих высоту, пруток прослабляется в креплении и поворачивается на угол, необходимый для обработки. И так — много-много раз. Чем меньше перепад высоты между плоскостями ограничительных пластин и обрабатываемым прутком, тем ближе профиль к идеально круглому. Для ограничения длины обработки на пруток можно намотать кольцо изоленты, либо надеть втулку подходящего диаметра.
После совершения «полного круга» пруток снова окрашивается маркером, и процедура повторяется. Снимать за раз желательно не более 0,02 (то есть средняя величина съёма лицевого напильника за проход). Чем больше подходов — тем точнее будет результат. То есть чем тоньше насечка напильника и чем больше оборотов.
Финишная обработка — шкурка, сложенная «пращой», рабочей поверхностью внутрь, шлифует зажатый в тисках обработанный конец прутка.
Способ чрезвычайно трудоёмкий, и применим к крайне малым площадям обработки, однако — в зависимости от количества проходов — даёт чрезвычайно точный результат, сопоставимый с обработкой на высокоточном токарнике, или лучше. В моём случае удалось «в лёт» попасть при обработке шпильки, на которую крепился радиально-упорный подшипник SKF для авторемонта движка «БМВ» (шпилька изготовлялась из прутка диаметром 18 мм., требовалось сточить вставную в блок двигателя часть до 16,5 мм, посадочную под подшипник — до 12 мм).
Того же результата можно достичь быстрее, применив жёстко закреплённую болгарку с обдирочным кругом, под которую подводится зажатый в колодке обрабатываемый пруток. После полного проворота прутка в колодке, колодка выставляется выше путём подкладывания мерных щупов под неё. Это уже будет некий «настольный вариант» плоскошлифовального станка — колодка может быть закреплена на мебельных шариковых направляющих, например… Точность будет ниже, но всё равно — чрезвычайно приемлемой.
Изменено 12 октября, 2021 пользователем ichnevmon1
Обработка валов на токарных станках

Токарной обработкой металлических деталей называется процесс удаления припуска с поверхности заготовки за счет стружкообразования. При этом возникают механические деформации, сопровождаемые трением и, как следствие, нагреванием изделия и рабочего инструмента. Одним из видов токарной обработки является точение валов.
Вал — это круглая цилиндрическая деталь, длина которой намного больше ее диаметра. Форма валов подразделяется на гладкую и ступенчатую. При обработке гладких валов должны выдерживаться заданные размеры и показатели шероховатости. К ступенчатым валам предъявляются дополнительные требования: соосность отдельных цилиндрических участков и соблюдение перпендикулярности уступов к оси вращения.
Общие сведения
Для изготовления валов используются заготовки с большим припуском, которые зажимаются в патроне и поджимаются задним центром. При черновой обработке необходимо максимально снять припуск, используя наибольшую глубину резания, определяемую мощностью станка. Оставшиеся припуски для окончательной обработки высчитываются исходя из конфигурации и размеров детали, методов последующей обработки.
При соотношении диаметра вала к его длине более чем 1:15 применяются подвижные и неподвижные люнеты. Эти поддерживающие устройства принимают на себя реакцию сил резания, не допуская деформаций заготовки. Этим повышается жесткость режущей системы и уменьшается вероятность возникновения нежелательных вибраций.
Чистовая обработка валов проводится в центрах, при этом конец вала закрепляется в поводковом патроне или используется хомутик. При обработке единичных изделий одна сторона вала проходится за одну установку с использованием всех необходимых инструментов. Крупные партии изделий изготавливаются на различных станках с использованием минимального набора инструментов.
Чистовая обработка проводится на высокоточном оборудовании. При этом обработка начинается с наибольшего диаметра, последовательно переходя на следующий меньший размер.
Обработка гладких валов
Изготовление гладкого вала заключается в обтачивании наружной цилиндрической поверхности. Работа выполняется проходным резцом с использованием продольной подачи. При этом заготовка устанавливается в центрах.
Центровые отверстия выполняются на различных станках: токарных, сверлильных, револьверных. На специальных двухсторонних центровальных станках проводится одновременное протачивание противоположных центров. В любом случае для этой операции применяются спиральные сверла, зенковки или комбинированный центровочный инструмент.
От точности выполнения центровочных отверстий, называемых установочными базами, зависит качество изготовления всей детали.
При изготовлении гладкого вала выполняются следующие операции:
- Отрезание заготовки от общего прутка.
- Обработка торцовой поверхности с последующим центрованием
- Изготовление противоположной торцовой плоскости и ее центрование.
- Черновая обработка одной половины заготовки, находящейся в центрах.
- Черновая обработка второй части заготовки.
- Последовательная чистовая обработка первой и второй части заготовки.
Надо сказать, что самым экономичным способом изготовления гладкого вала является применение калиброванной стали. При этом отпадает необходимость в обработке внешней цилиндрической поверхности. Но в большинстве случаев применяется сортовой прокат. Поэтому, выбирая заготовку, нужно брать наружный размер прутка с диаметром, наиболее близким к максимальному сечению будущего вала.
Делаем накатки для токарного станка из одноразовых зажигалок
Стандартные накатные ролики заводского исполнения могут быть избыточно большими для обработки мелких заготовок. Для маленьких деталей накатку лучше сделать своими руками из колесиков от зажигалок. Те изготовлены из очень твердого материала, поэтому без проблем врезаются в обычную сталь. Самодельные накатки с узкими роликами меньше давят на болванку сбоку, снижая тем самым износ шпинделя, подшипников, суппорта, ходового винта.
Что потребуется:
- Колесики от зажигалок;
- стальной квадрат 10х10 мм;
- сверло 2 мм.
Процесс изготовления накаток
Накатка не универсальный инструмент, так что обработать с ее помощью любую деталь не получится. Лучше сделать 4 инструмента разного типа, которыми получится накатывать как обычные болванки сверху, так и по внутренним поверхностям.
Обычная и зауженная накатки
Одна накатка делается обычная, вторая с зауженным венцом, чтобы снизить давление на тонкую заготовку при обработке, третья подойдет для больших внутренних поверхностей, а четвертой консольной можно будет работать в узких трубках.
Для изготовления накаток нужно подготовить 4 державки. Их можно получить, укоротив длинные резцы, или же квадратный пруток. В державках для накаток наружных поверхностей в торце фрезеруются пазы, слегка превосходящие по ширине колесики из зажигалок.
Далее державки просверливаются под ось, чтобы установить ролики.
Один из них нужно будет сузить, сточив зубчатый венец, с одной стороны.
Для этого он надевается на оправку, которая зажимается в бормашине или дрели. Раскрученное колесико стачивается на наждаке. Ролики устанавливаются в державки с помощью осей, сделанных из хвостовиков сломанных сверл.
Консольная накатка
Консольная накатка для маленьких внутренних плоскостей делается по другому принципу. Необходимо проточить край державки под ось, на которую будет надеваться колесико зажигалки.
Перед ним вытачивается канавка под стопорное колечко. После этого надевается ролик, и стопорится колечком из проволоки.
Оправка для бокового размещения
Оправку для бокового размещения колесика нужно профрезеровать сбоку, чтобы получить 2 паза.
Затем заготовка просверливается под ось.
В нее вставляется колесико. Второй паз нужен, чтобы потом в дальнейшем можно было выдавить ось, и поменять изношенный ролик.
Колесики зажигалок имеют несимметричный рисунок, поэтому в зависимости от стороны поворота державки рисунок будет получаться разным. Исключением является только консольная накатка. Чтобы изменить направление зазубрин от нее, нужно перекидывать ролик наоборот. Это может потребоваться, чтобы обеспечить более сильное сцепление с накатанной поверхностью при ее вращении в направлении по или против часовой стрелки.
Токарка без токарного
 Здравствуйте, товарищи!
Мечтаю о токарном станке, но его, к сожалению, в ближайшее время у меня не предвидится. А пока я мечтаю, придется выполнить токарные работы без него и на самодельном фрезере с ЧПУ.
Под катом будет много фоток, небольшая покупка на AliExpress’е, немного вредной/полезной информации и, конечно же, DIY…
Да, я на самом деле давно хочу приобрести настольный токарный станок, но, если честно, то не так уж он прям и нужен в повседневной деятельности
(«Ну да, ну да. » — сказало шило в одном месте).
Сейчас на YouTube’е так много каналов, где классно точат всякие клёвые «пиптики», что ты сидишь на своём диване, завидуешь белой/черной завистью и хочешь точить также, и даже круче! Но дальше хотелок дело обычно не доходит…
И вот случилось страшное – в голову пришла идея, для реализации которой мне потребовалось изготовить миниатюрные шахматные фигурки из латуни и дюрали. Только это «страшное» оказалось не настолько страшным, чтоб я бросился изыскивать 60 – 70 т.р. на настольный токарник типа вот такого популярного среди гаражных и домашних мастеров (это не реклама, а наблюдение). 
Все силы были брошены на поиски решения, с учетом того, что в моем распоряжении уже имеется самодельный фрезерный станок с ЧПУ, хоть и игрушечный, но всё же не пластилиновый.
Вот такой (правда жертвенный стол из МДФ на фото временно снят). 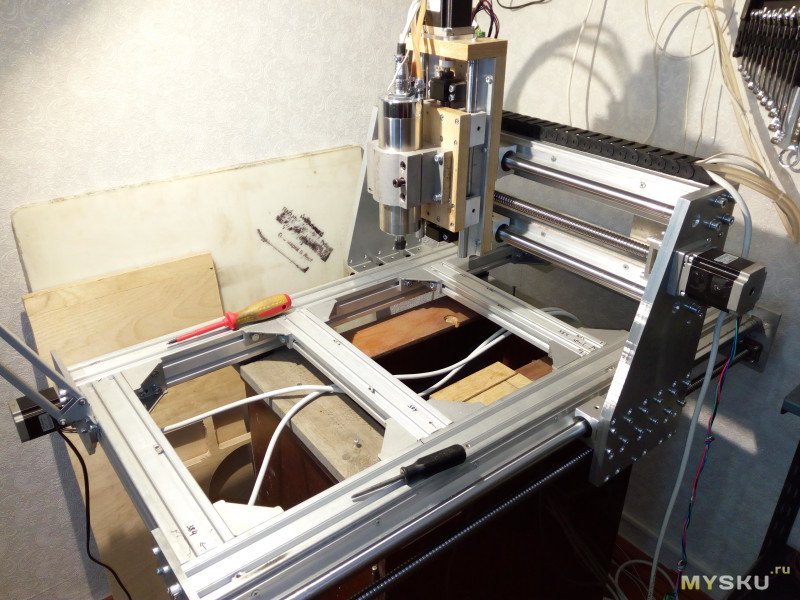
Изначально я подумал про самое очевидное решение — прикрепить вместо шпинделя токарный резец, а на рабочий стол приделать какой-нибудь двигатель, к которому можно было бы прикрутить патрон и вращать, вращать в нем что попало, ну чем не токарный станок с ЧПУ?
Но нет, идея не пришлась мне по вкусу, тем более шахматные фигурки не требуют большого патрона. Внезапно, я подумал, что у меня есть заготовки — прутки из латуни диаметром 6 мм, а у шпинделя цанги тоже под 6 мм. Совпадение? 🙂
Я думаю, что в очередной раз столкнулся с изобретением велосипеда, но сознательно решил не спрашивать про такое решение у Google’а, чтобы не вносить погрешностей в стройный ход моих мыслей.
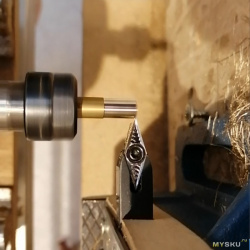
Для неискушенных читателей, которые еще не до конца поняли, что я задумал, внесу ясность. В качестве передней бабки токарного станка в моем случае будет выступать подвижный шпиндель, который имеет ход во всех направлениях. А вот токарный резец (или резцы) будет неподвижным, зафиксированным на рабочем столе. Соответственно, переворачиваем всё с ног на голову и заставляем перемещаться вращающуюся заготовку относительно неподвижного резца.
Коль реки вспять не повернули в своё время, хоть здесь оторвемся 🙂
А дальше снова проблема – у меня нет токарных резцов. Хотел попробовать заточить старые обломанные фрезы, но, как и их, меня тоже обломало, ведь на AliExpress’е я видел резцы со сменными твердосплавными пластинами – идеальный вариант для тех, кто не настоящий токарь и не умеет правильно затачивать резцы.
Заказал я два резца (державки+пластинки) – проходной и отрезной (прошу поправить меня, если ошибаюсь с терминологией), а также наборы сменных пластин к ним.
Ссылка на магазин для тех, кому нужно
Проходной резец — ссылка обычная, не хитровыдуманная ))
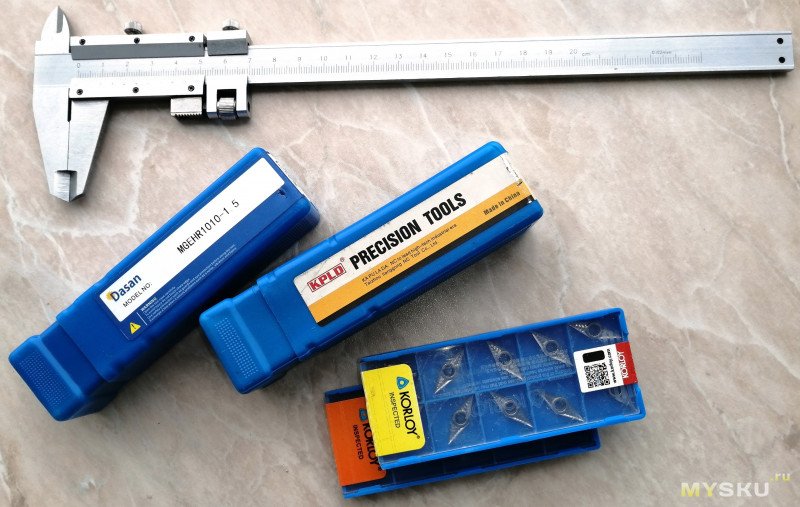
По закону жанра я должен был их обмерить и обвешать, но речь немного не о том, поэтому просто приведу маркировки и параметры, а в конце компенсирую котиками. 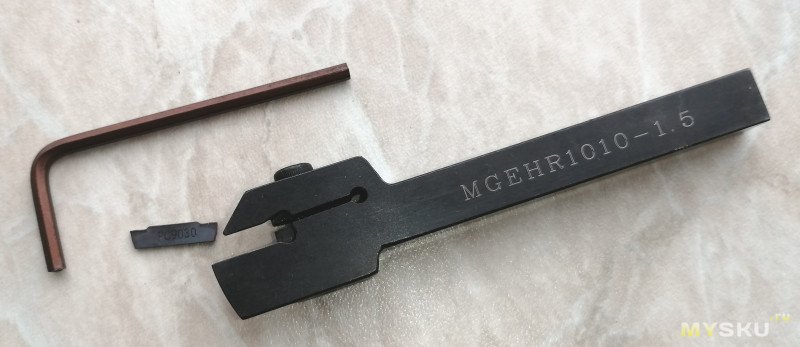
Отрезной резец.
Державка – MGEHR1010-1.5, сечение квадрата 10×10 мм, рассчитана под резцы шириной 1.5 мм.
Пластина – MGMN150-G PC9030, ширина режущей части 1.5 мм.
Да, не сказал, в комплекте к каждой державке идет шестигранный ключ. 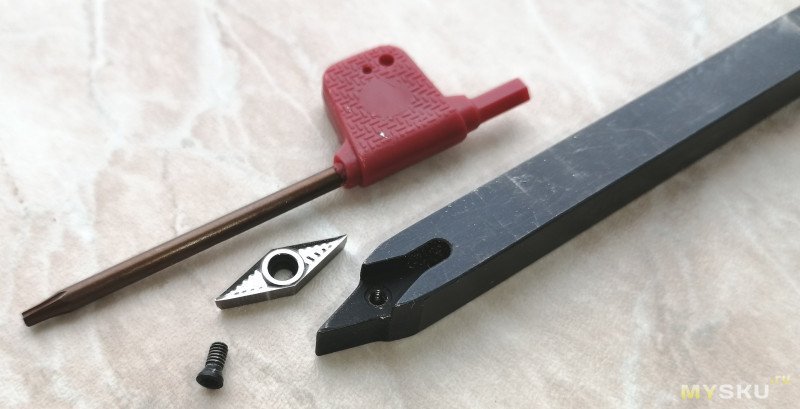
Проходной резец.
Державка – SVVBN1010H11, сечение квадрата так же 10×10 мм.
Пластина – VCGT110302-AK, угол 35 градусов, радиус скругленного кончика 0.2 мм, 11 мм длина рабочей режущей части.
Я сразу забегу немного вперед и скажу, что отрезной резец применить мне не удалось, всё-таки нужно больше жесткости станка, а иначе это не точение, а какое то дробление с выбиванием :). Поэтому далее я упоминать его не буду и оставлю до лучших времен.
А в связи с этим еще одна проблема – как отрезать фигурки без отрезного резца… Сначала я думал, что буду переставлять державку проходного резца под углом (17.5 градусов), так чтобы одна грань пластины была параллельно рабочему столу, ну тут думаю понятно. Однако, я бы хотел не отвлекаться на переустановки инструмента после каждой операции, поэтому пришлось на ходу изобретать еще две державки. Одна с углом установки резца +17.5 градусов, другая -17.5 градусов. Зачем? А оказалось, что есть такая фигура – ладья, у которой макушка плоская и нужен тоже особый угол.
В качестве материала дополнительных державок я выбрал благородный «дюралюминь». Ну уж, простите, другие металлы грызть на своем фрезере я не могу, ну разве что еще латунь.
Кто-то скажет: «Да жесткости не хватит!», «Да это не дело!». А я соглашусь, да, жесткости не хватит, да, это не дело… для серьезной работы и серьезных нагрузок. Я же планирую за проход снимать не более 0.2 мм при черновой обработке, и не более 0.1 мм при чистовой. Кроме того, постараюсь сделать минимальный вылет державок из резцедержки, которая, к слову, скоро тоже появится в этом повествовании.
Итак, для самодельных державок я нашел квадрат 12×12 мм из дюрали. Особо процесс пояснять смысла нет. Думаю, из картинок всё будет понятно – станок работал, а я только его в розетку включил, да кнопку нажал. 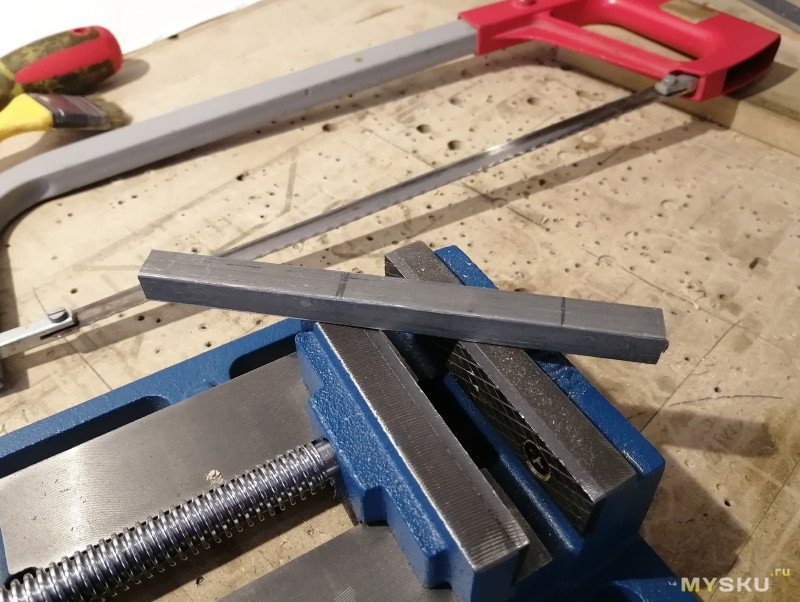
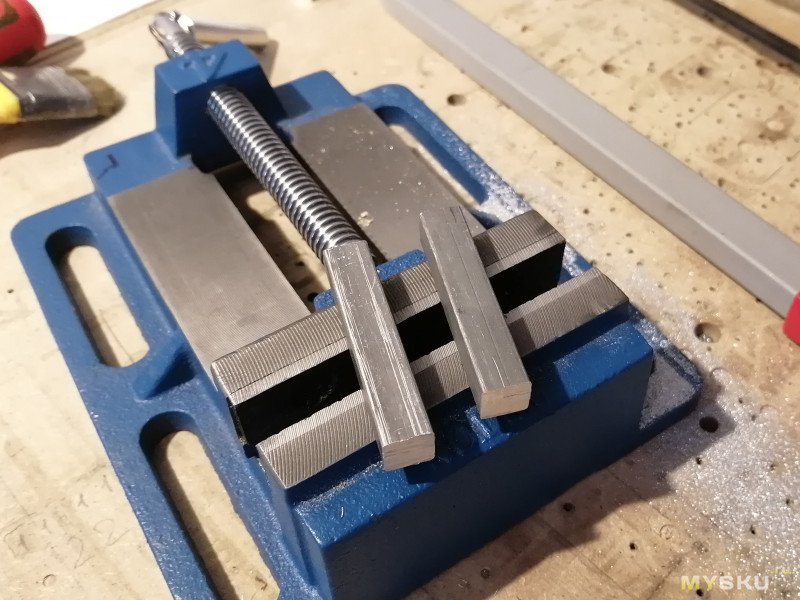
Для обеспечения перпендикулярности сначала я сделал для заготовки посадку в зажатом в тисках кусочке МДФ, а затем уже выполнил все остальные операции по фрезеровке. 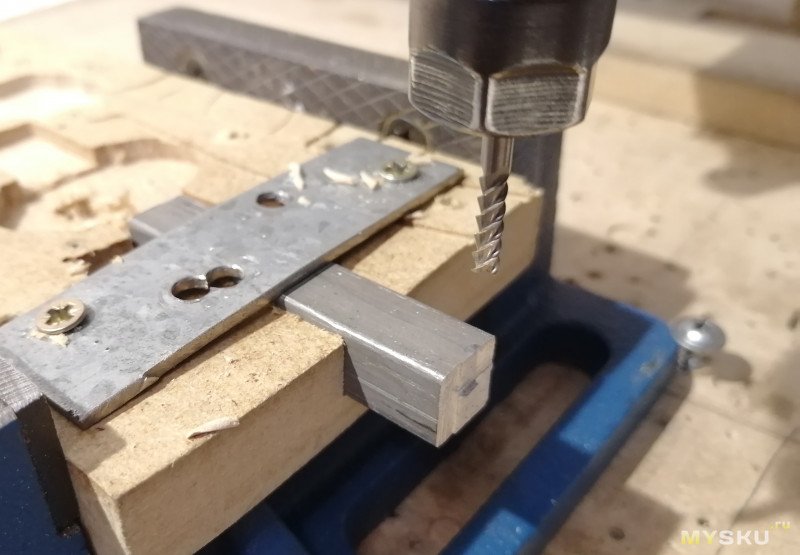
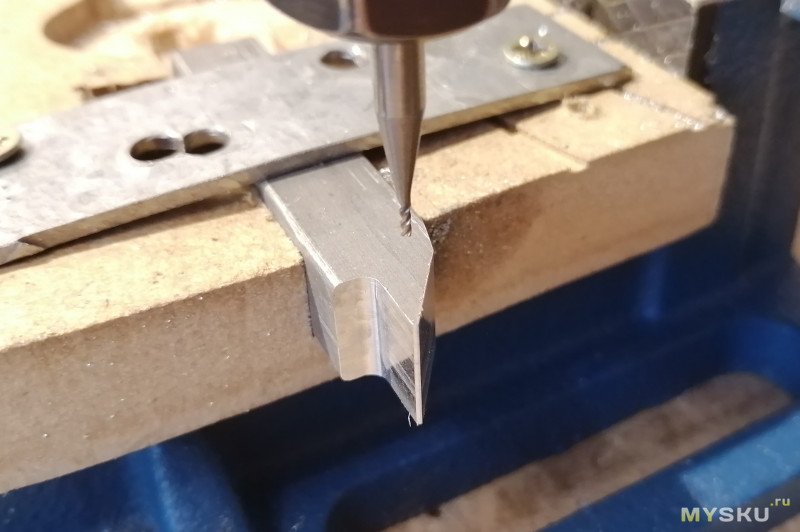
Вот, что получилось. Выглядит нормально, почти как державка нормального человека — в деле проверим. 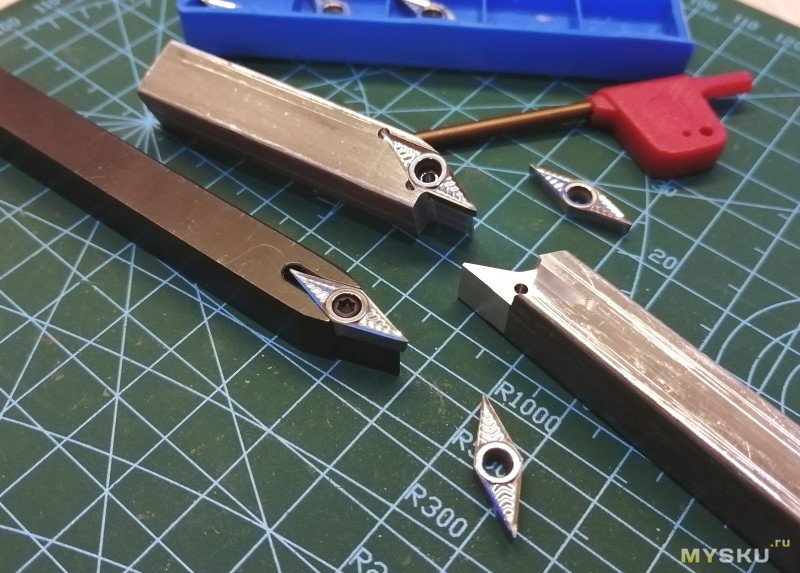
Как я уже говорил, переустановка резцов после выполнения каждого этапа не планируется, учитывая, что изготовление это хоть и мелкая, но всё же серия (32 фигурки) и время тратить не целесообразно. Поэтому я решил зафиксировать на столе три резца сразу. Завершается выполнение одного этапа, переключаемся в новую систему координат, переезжаем к другому резцу и выполняем следующий. План неплохой, попробую воплотить в жизнь.
Для резцедержки на три резца я снова воспользовался дюралевой заготовкой (остался кусочек толщиной 16 мм от боковин портала станка). Я понимаю, что мог просто закрепить резцы на рабочем столе на саморезы, но захотелось установить их относительно точно и с комфортом. 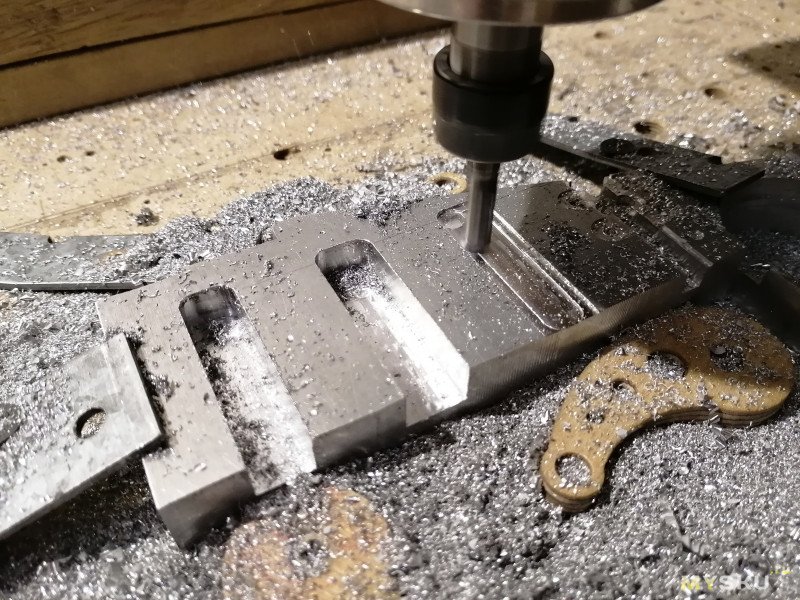
Вот как выглядит эта приспособа. Наделал кучу отверстий с резьбой, чтоб можно было фиксировать резцы винтами, а также сквозных отверстий, для прикрепления этой резцедержки к столу. 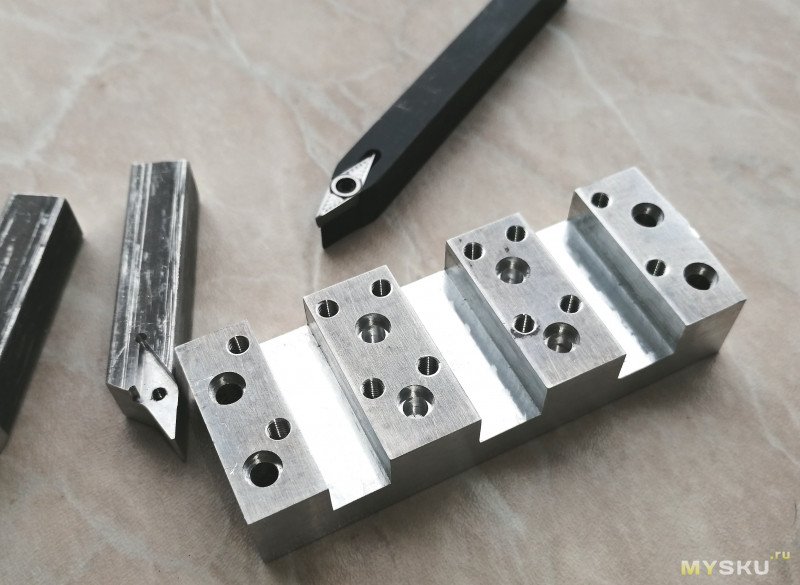
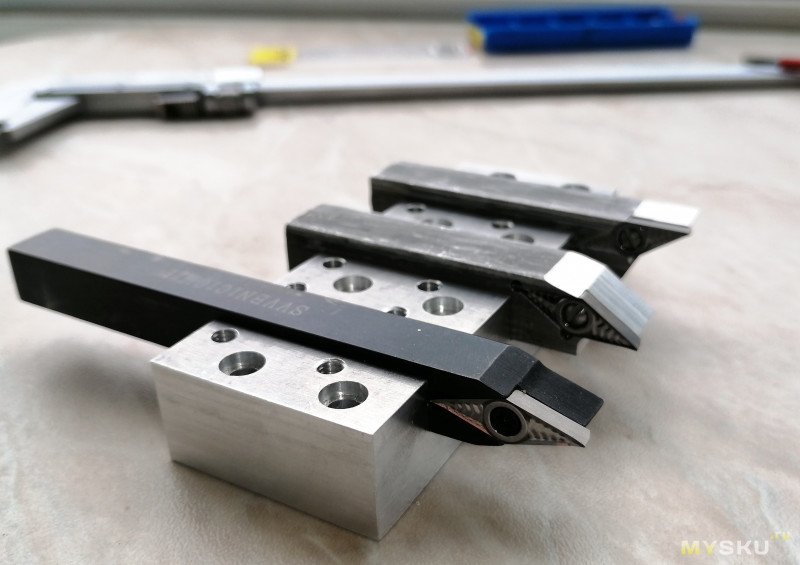
Первый резец – основной, почти для всех операций, второй – для изготовления ладьи, у которой плоская макушка, а третий — исключительно для отрезания фигурок. На рисунке постарался изобразить конфигурации установки резцов, для каждой операции, как я (НЕ ТОКАРЬ) себе это представляю. 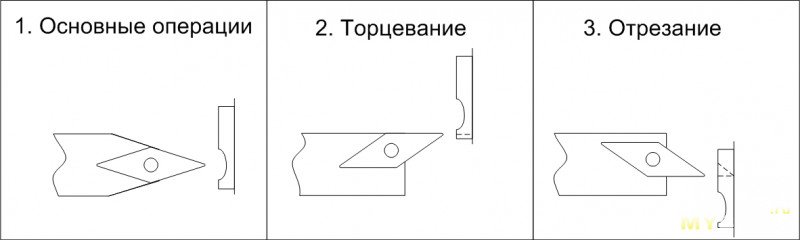
С этим всё понятно, едем дальше.
А дальше я, наверное, спрячу информацию под спойлер, не всем интересно будет читать про системы координат ЧПУ станка и их переключения. Про это можно было вообще не писать, но я рассматриваю это как памятку для себя же.
Здесь я оговорюсь, выхожу на минное поле – я хоббийщик-любитель и теория управления станками с ЧПУ это далеко не мой конёк, поэтому всё, что я напишу дальше может быть спорным и прошу не забрасывать меня тапками.
Каждую операцию я планирую выполнять в своей системе координат. Почему так? Просто потому, что расчет всех управляющей программ (под каждую операции) я планирую сделать в одной системе, чтобы на этапе расчетов не задумываться о том, как и где у меня будут установлены резцы. А когда все программы будут готовы, в начале каждой я допишу команду перехода в нужную систему. В моем случае это команды G54(базовая система), G55 и G56.
На картинке показано, что да как я собираюсь сделать. 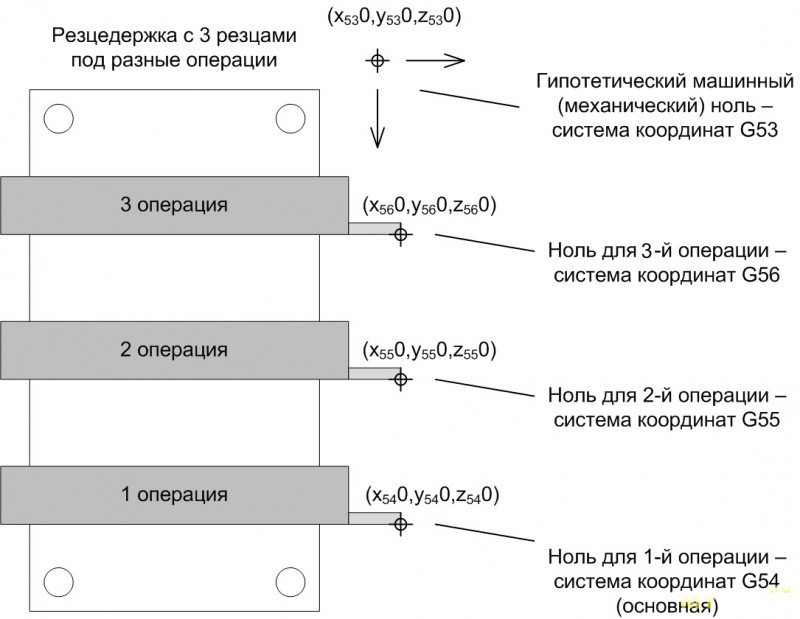
Но перед началом работы, мне придется задать точки на рабочем поле, чтобы определить нулевые точки для каждой системы, а если сказать более правильно – указать смещения относительно машинных координат (механических) станка – G53.
Если я правильно воспринял информацию из описания G-кодов, то нужные смещения для каждой системы координат выполняются следующей командой
G10 L2 Pppp Xxxx Yyyy Zzzz, где
ppp – порядковый номер системы координат (1 — G54, 2 – G55, 3 – G56, …)
xxx, yyy, zzz – смещения относительно машинных координат G53.
Ну и как пример, если нулевая точка для выполнения 2-й операции (в системе G55) отстоит от нулевой точки машинных координат на X100 Y50, то перед началом работ нужно выполнить следующий код
G10 L2 P2 X100 Y50 Z0
а затем переключиться в эту систему, вызвав код G55
Кстати, наблюдение — в LinuxCNC после выполнения управляющей программы в системе отличной от базовой (например, в G56), по окончании происходит автоматическое переключение в базовую (G54). Таким образом, целесообразно указывать переход в ту или иную систему принудительно в начале файла с управляющей программой, а иначе возможны неприятные казусы, если после завершения вы захотите повторить выполнение управляющей программы
Перед тем как приступить к настройке станка, мне необходимо выполнить расчет управляющих программ для каждой фигурки.
И вот тут я принял решение не пользоваться специализированным ПО для расчета УП для токарной обработки, хотя прекрасно понимаю, что, например, в том же Fusion360 это сделать не долго и не сложно.
Расчет траектории обработки я выполню почти ручным способом. Для чего это мне нужно?
Во-первых, спортивный интерес, во-вторых, лучшее понимание процесса. Кроме того, не все и не всегда хотят или имеют время разбираться с новым разнообразным ПО при решении одноразовых задач. При этом, сделаю уточнение – я за прогресс и за развитие, поэтому, когда это возможно, то нужно пользоваться готовыми решениями, это значительно сэкономит вам время.
А в данном посте просто предлагаю один из миллиона способов решения задачи здесь и сейчас.
Профили фигур я нарисовал в MS Visio (кроме коня, конь это отдельная история) и выглядят они вот так: 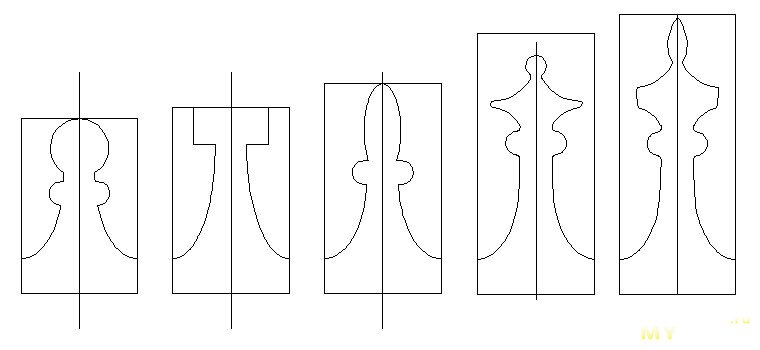
Я художник – я так вижу 🙂
А дальше начинается всё веселье. Для разработки УП я воспользуюсь программой Vectric Aspire (можно это также осуществить во всеми любимом ArtCam’е).
На примере пешки я покажу основные этапы ручной подготовки УП для станка.
Но перед этим схематично покажу, как выглядит резец, это важный момент и пригодится при расчетах. 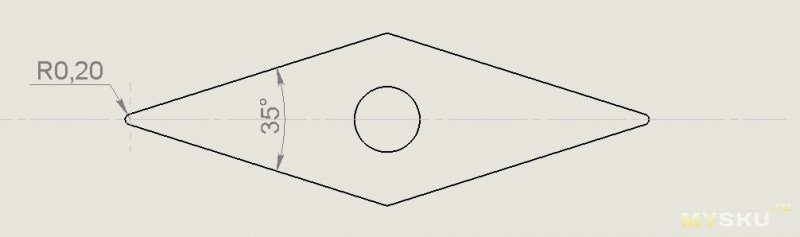
Нас интересует скругленное острие, с радиусом скругления 0.2 мм. Просто запомним. 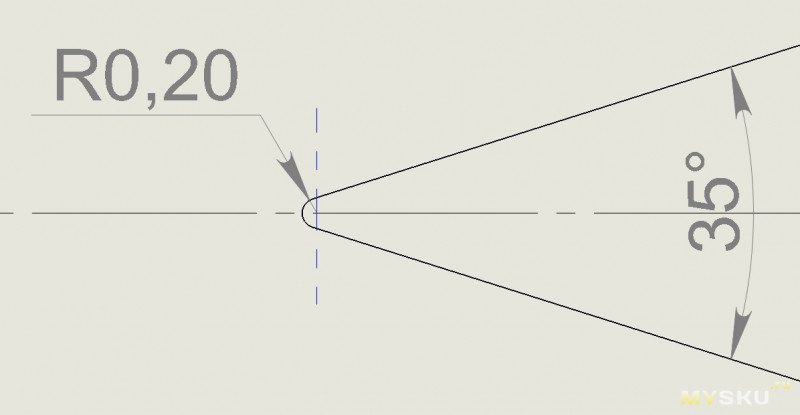
Дальше все действия я выполняю в Vectric Aspire:
1. Беру эскиз пешки, отсекаю от него лишюю половинку и располагаю относительно 0, как мне удобно. 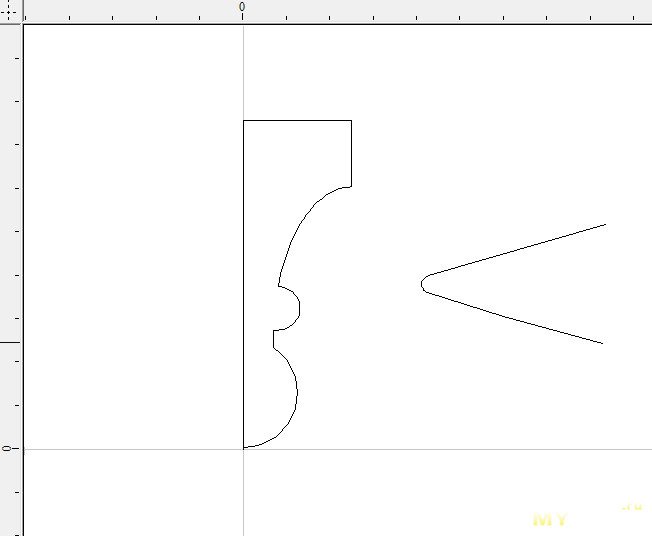
2. После этого, учитывая радиус скругления резца 0.2 мм, создаю векторный контур, который отстоит от контура фигуры как раз на 0.2 мм. Этот контур будет использоваться как траектория для чистового прохода резца. 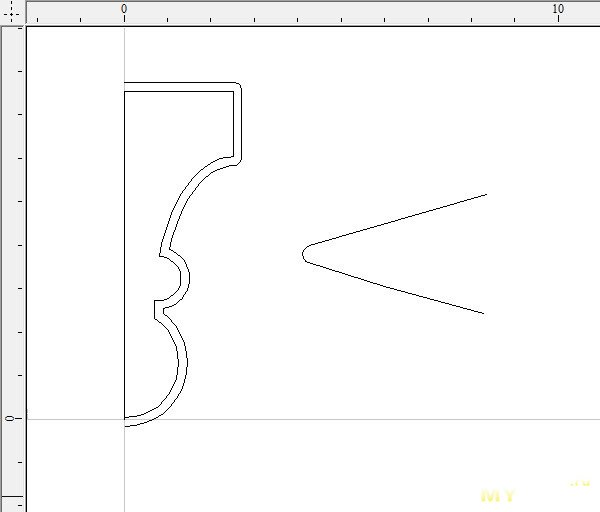
3. После этого делаю «ход конем» — чистовой проход я планирую сделать со съемом 0.1 мм, поэтому необходимо создать еще один контур со смещением относительно чистового контура на 0.1 мм. Этот контур будет ограничивать черновые проходы, оставляя на чистовой проход 0.1 мм материала. 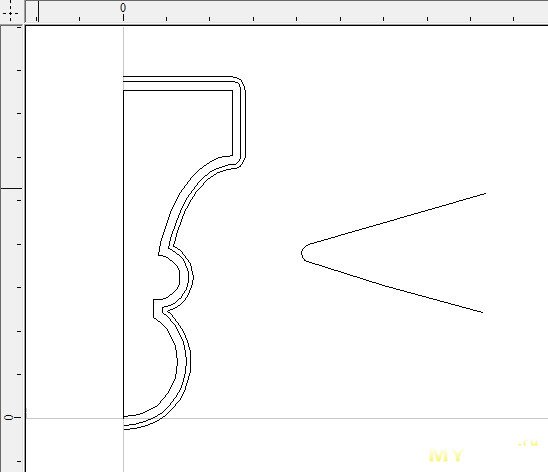
4. Далее сделаю вспомогательные линии с интервалом 0.2 мм друг относительно друга, эти линии будут использовать для съема лишнего материала (я не поясняю, как отсекаю лишни линии, это не тема данного поста) 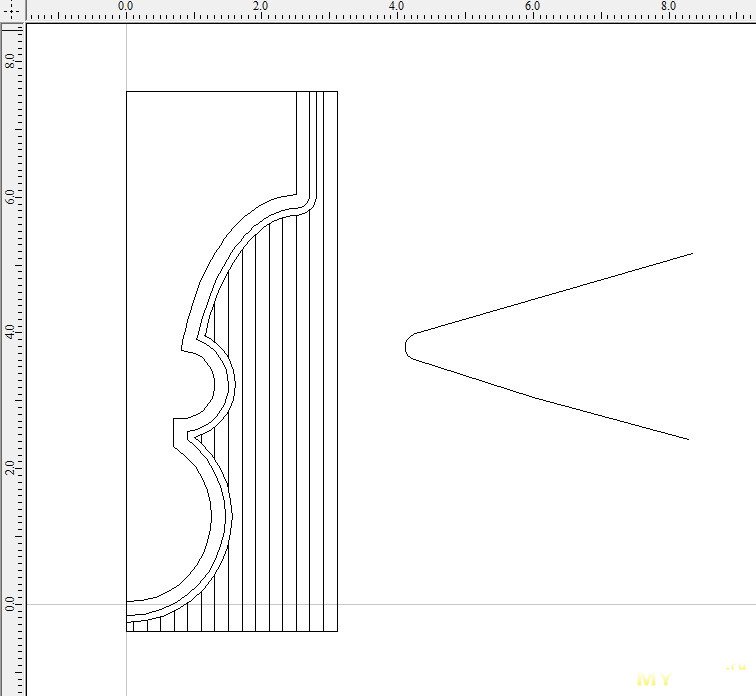
5. Теперь можно сделать траекторию для чернового съёма лишнего материала. Для этого, убирая лишние линии, получим некую змейку. Для этой змейки применим стратегию «2D Profile» с параметром «On» (то есть по контуру). Думаю по рисунку всё понятно. 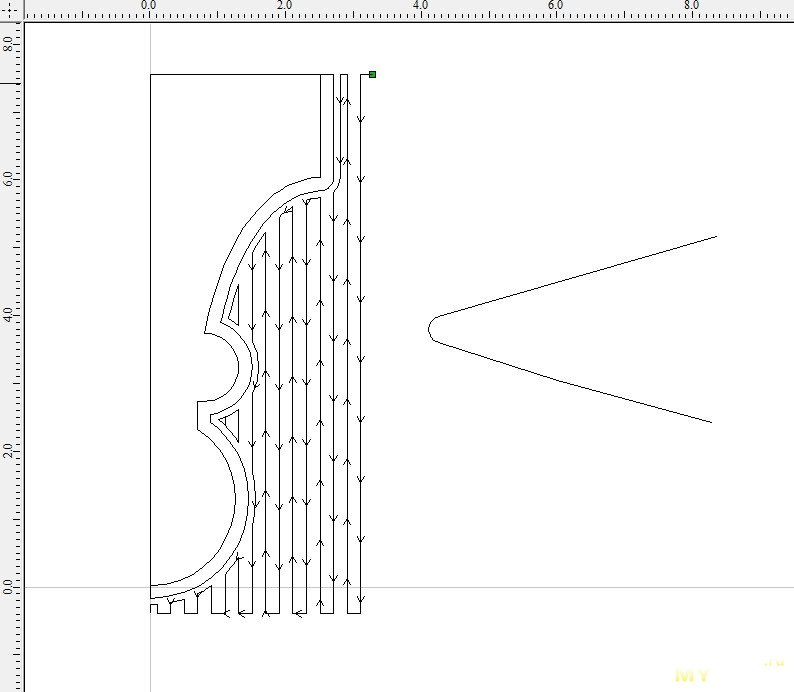
6. Для неохваченных остатков используем ту же тактику. Это всё еще черновые проходы. 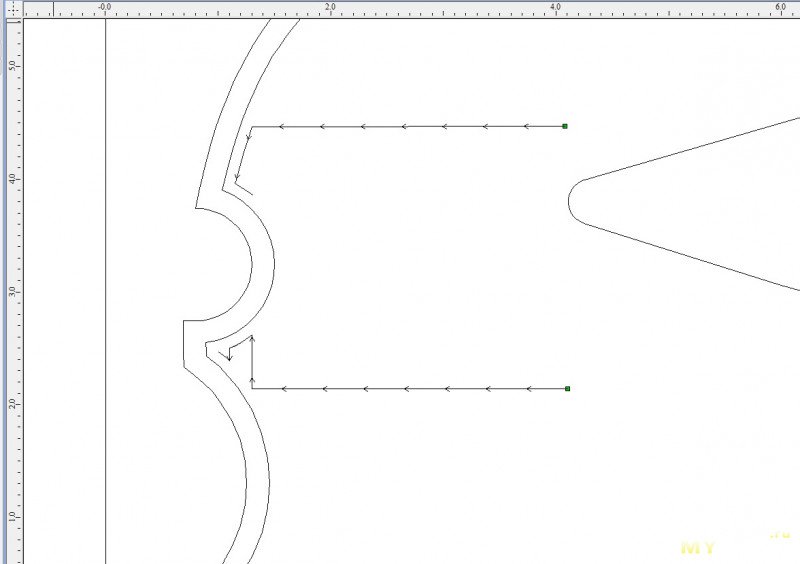
7. Теперь остается только чистовой проход, этот тот контур, который отстоит от очертания пешки на 0.2 мм, а материала для съема осталось только 0.1 мм. Стратегия всё та же «2D Profile».
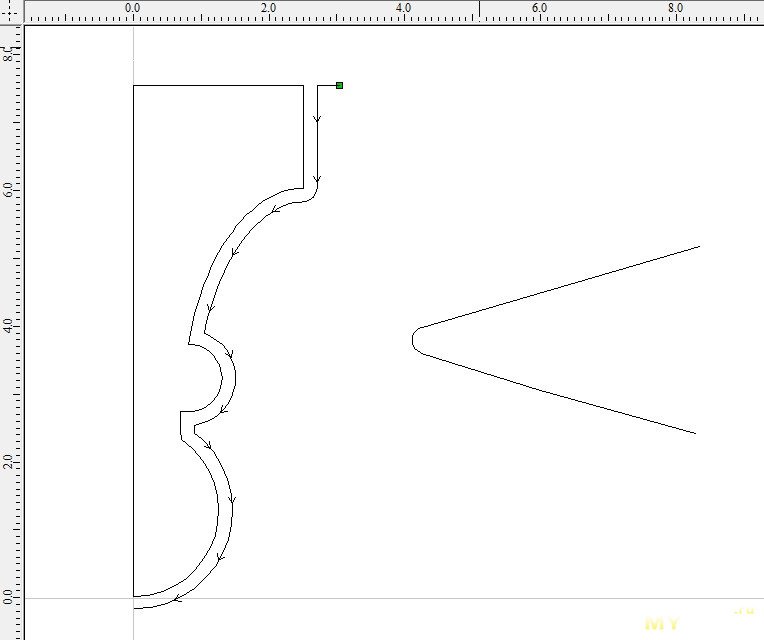
8. Для того, чтобы отрезать фигуру будет использована вот такая траектория 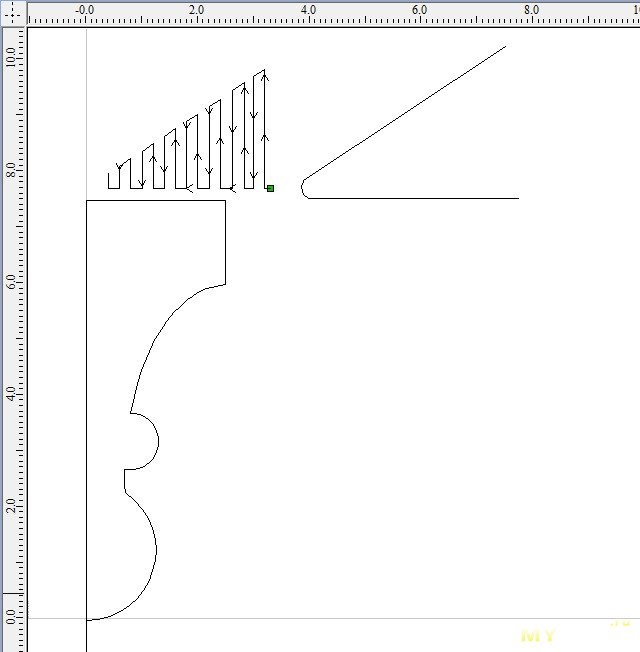
Можно заметить, что резец не полностью отрезает фигуру и остается небольшой хвостик.
Я сознательно не вдаюсь в мелочи и нюансы, мне кажется, если кто-то захочет повторить процесс – направление понятно, дальше только ваш опыт работы с программами для создания УП и чуть-чуть фантазии.
Единственное, на что хотелось бы обратить внимание так это на оси. Как вы понимаете, моделирование и создание управляющих программ осуществляется в плоскости XY, но как мы помним, заготовка относительно резцов будет перемещаться в станочной плоскости XZ.
Чтоб правильно запустить процесс выполнения программы есть два варианта:
1. Поправить G-коды заменой координат, Z на Y, Y на Z. Но этот фокус пройдет только в случае, если вы не применяете круговую интерполяцию. В этом случае придется делать замены параметров арок I, J, K, но мне показалось, что это долго и бесперспективно.
2. Перенастроить станок, таким образом, чтобы при выполнении управляющей программы перемещение по Z реально происходило по оси Y, а Y по Z.
Я выбрал второй способ. Для управления станком я использую LinuxCNC и могу создавать разные конфигурации станка, запуская нужную (на рабочем столе создаются ярлыки под запуск каждой конфигурации).
Покажу на примере основную конфигурацию для фрезеровки и дополнительную для токарных работ. 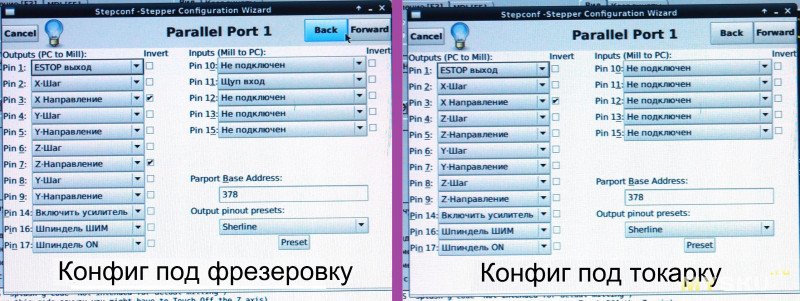
А теперь, если вы еще со мной, переходим к практической более интересной части моего опуса.
Первым делом с помощью поверочного угольника выставлю резцы так, чтоб вылет был одинаковый – это избавит от проблем в будущем. 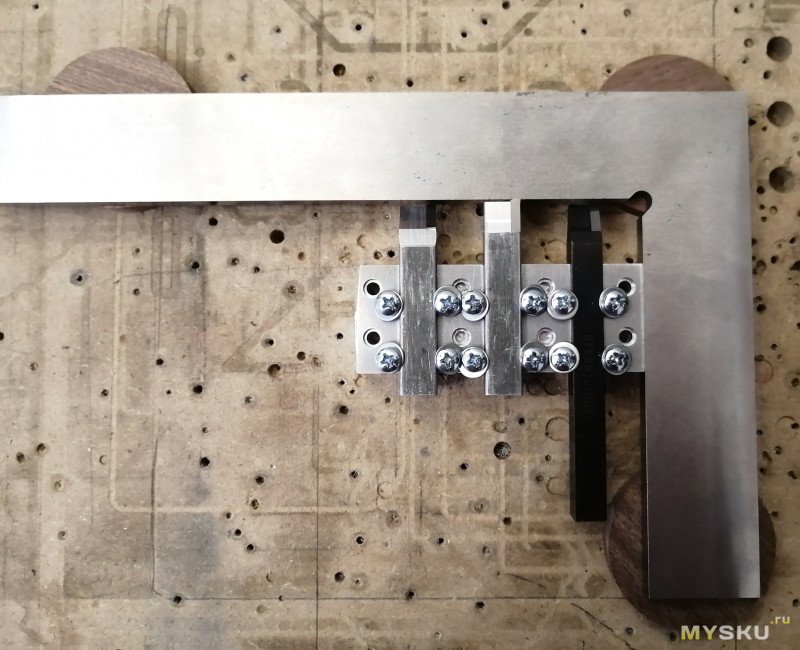
А дальше возьму небольшой брусочек из МДФ и вырежу на нем посадочное место под резцедержку.
Такая, казалось бы лишняя процедура, необходима, чтобы установить резцедержку длинной стороной вдоль оси Y (а учитывая, что координаты я переназначил, то вдоль оси Z) и соблюсти перпендикулярнось резцов к оси Х. 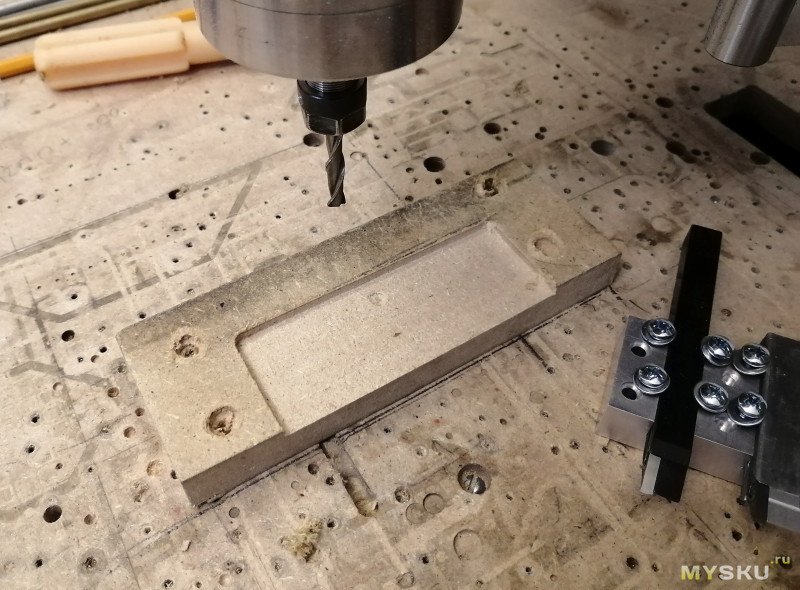
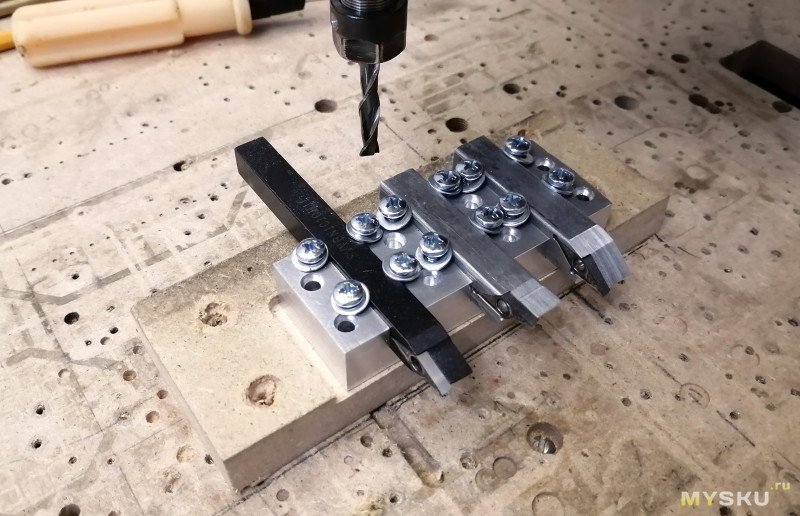
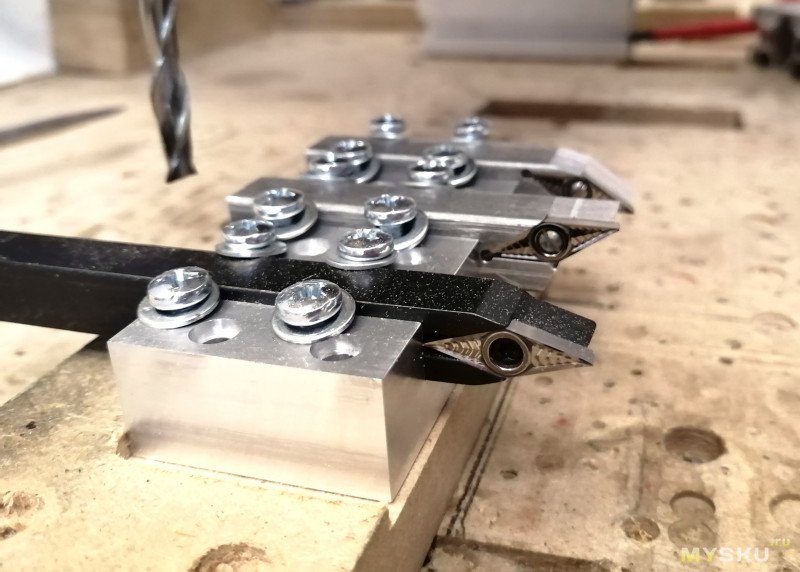
Можно сказать, что все приготовления закончены, осталось лишь задать системы координат – скажу честно это самая неприятная часть работы и я потратил некоторое время, чтобы определить, какие смещения необходимо указать для каждого резца. 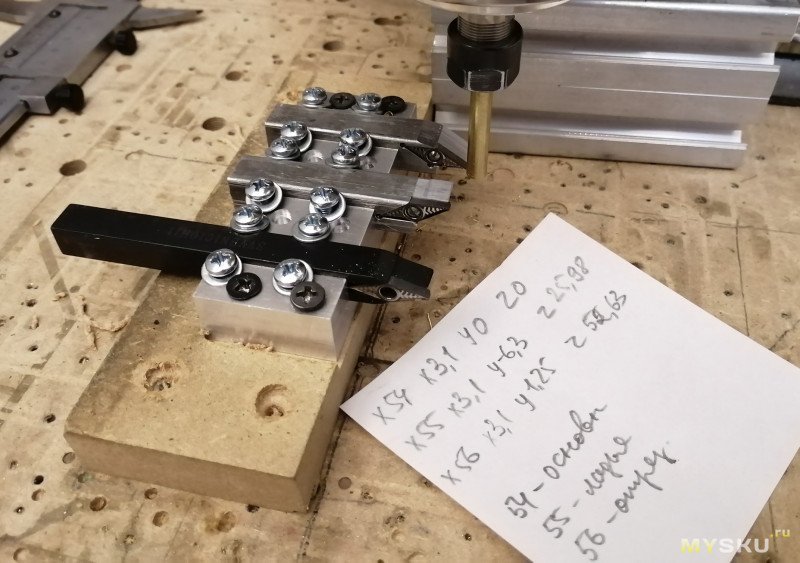
На бумажке я неправильно записал смещение по оси Х, на самом деле оно отрицательное.
Я думаю, по одинаковости смещений по Х, понятно, для чего я выставлял вылеты резцов — это действительно избавило от проблем.
И перед тем как запустить токарный процесс, выполню команды, задающие нулевые точки для систем координат G55 и G56. 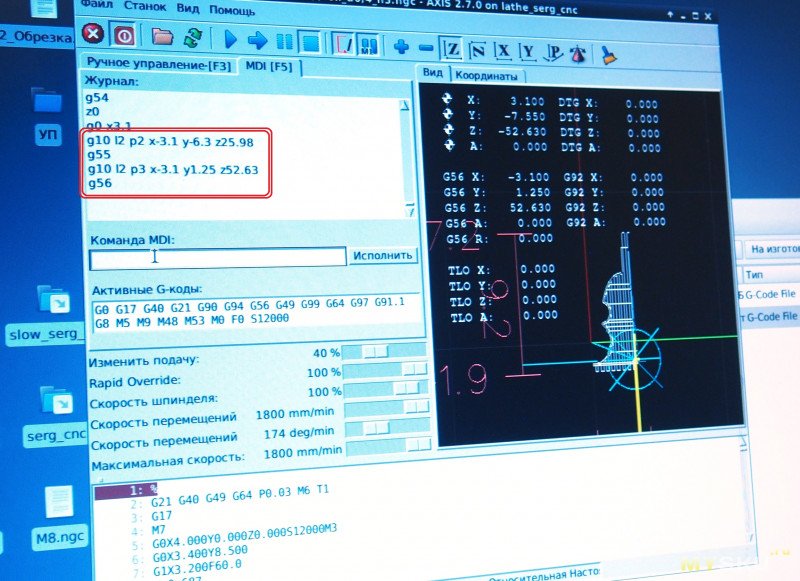
Ну всё! Погнали! Начну с пехоты 🙂 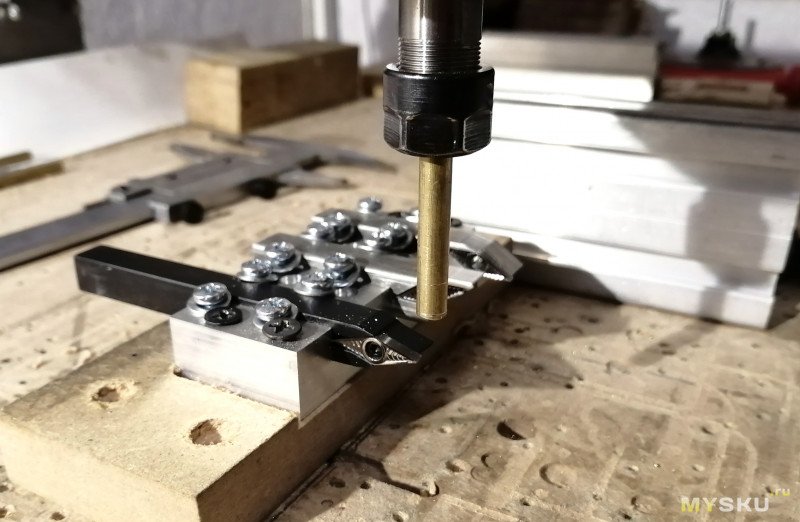
Черновую обработку и чистовой проход делается на первом резце. Обороты шпинделя выставил 2000. 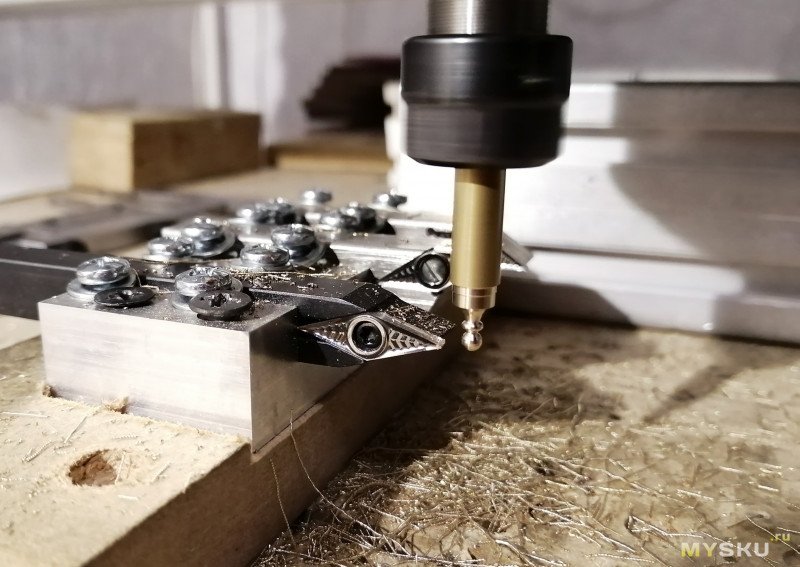
После того, как основа пешки готова, отправляем ее на третий резец для обрезки и снова точим. 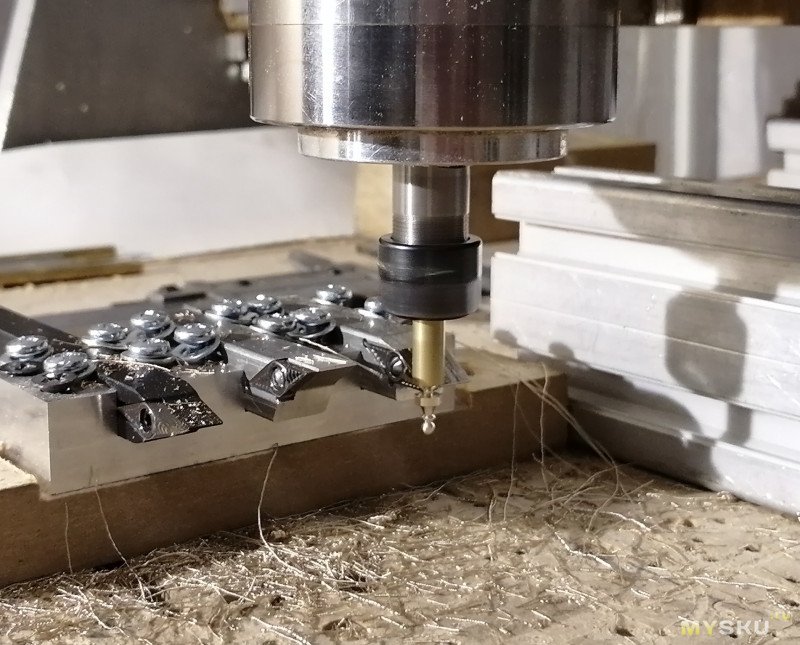
Вот собственно процесс и завершен. Скажу честно – ощущения от процесса непередаваемые и визуально это выглядит очень залипательно. 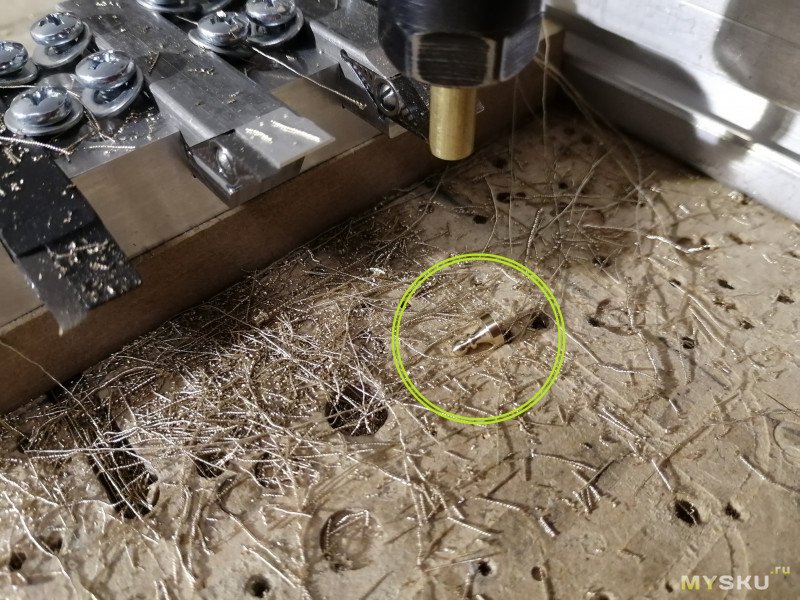
На всякий случай уточню — диаметр основания фигур 5 мм 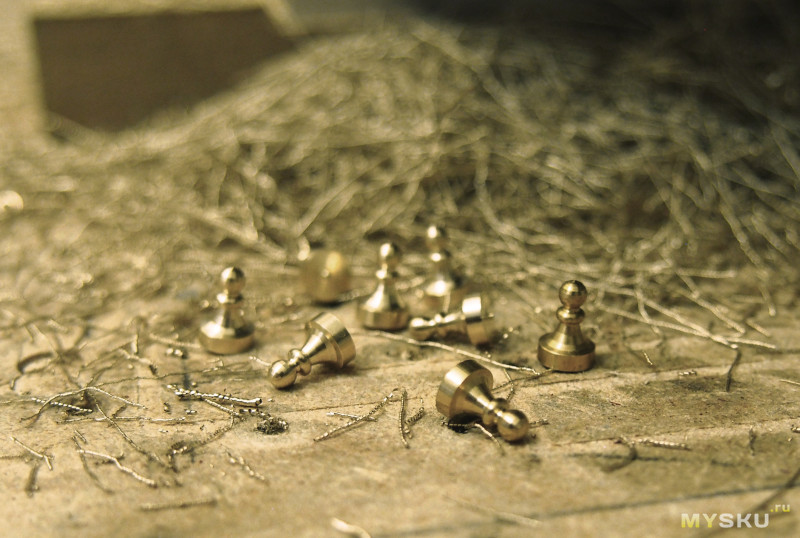
Чтобы вы тоже ощутили процесс, приложу видео — чисто токарная процедура, без подготовки и прочей мишуры, которую вы и так прочитали в тексте.
Изготовление пешки
Я конечно уже и так порядком затянул публикацию, но думаю многих интересует, как я делал коня (по крайней мере три человека в офф-лайне уже об этом спросили)
С конями я решил поступил так — сделалтокарным способом вот такие заготовки 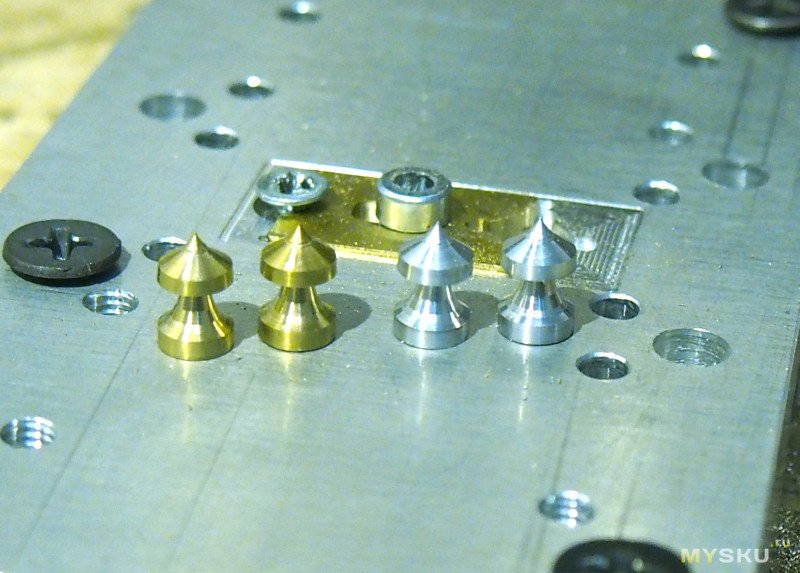
А затем закрепил эти заготовки и отфрезеровать, вот так 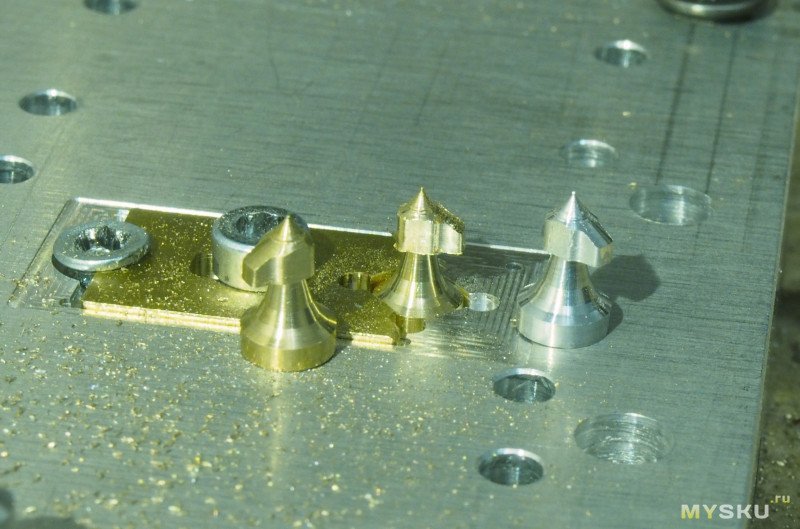
Как по мне, это больше единороги какие то получились ))), но в целом нормально, учитывая размеры фигур.
Про весь проект я не рассказываю, если интересно, то полное видео можно посмотреть у меня на YouTube