Элементарный способ пайки алюминия газовой горелкой
Обычный припой совершенно не прилипает к алюминию, поэтому запаять его крайне сложно. Однако существует способ, который позволяет это сделать буквально за полминуты. Причем для этого вообще не нужны навыки пайки, все сможет сделать абсолютно любой желающий, обычной туристической горелкой.
Что потребуется:
- Газовая горелка — http://alii.pub/5lnp8a
- припой «Castolin 192 FBK» — http://alii.pub/68781r
Процесс пайки алюминия
Перед началом работы нужно 10-15 секунд прогреть алюминиевую деталь для пайки, или чуть больше, если она массивная.
Когда она разогреется, прикладываем к ней палочку припоя «Castolin 192 FBK». Тот должен плавится от горячей детали, но в это же время дополнительно подогреваем его краюшек горелкой.
Палочкой припоя равномерно проводом по месту пайки, периодически убирая факел горелки, чтобы не расплавить лишнего. В Castolin есть флюс, который разрушает алюминиевую оксидную пленку, поэтому все прилипает сразу же.
Пайка алюминия газовой горелкой

Процесс спаивания алюминия, является весьма востребованным процессом, как в домашних условиях, так и в промышленных сферах, поскольку благодаря ему можно осуществлять соединение различных мелких деталей, однако приходится сталкиваться и с более масштабными деталями. Существует множество разновидностей сварки металла, но иногда для более подходящего и качественного соединения применяют пайку.
В связи с этим, спаивание алюминия газовой горелкой считается вполне популярным способом, поскольку присутствует несколько преимуществ, которые не известны новичкам. Спаивание алюминия не очень удобное в отличие от других способов, однако, все равно предпочтительнее остальных, поскольку при большой температуре у металла меняется структура с применением сварки, поэтому ее не используют.

Для осуществления качественного процесса, необходимо использовать различные вспомогательные приспособления, которые требуются по технологии, существующей на протяжении длительного времени.
При пайке алюминия появляются значительные затруднения с оксидной пленкой на поверхности металла, которая образуется практически сразу, и даже после подготовительных процедур. Осуществлять процесс спаивания с помощью горелки, считается гораздо удобнее, чем при помощи пальника, поскольку присутствует наличие необходимой регулировки температуры, благодаря которой, появляется возможность более аккуратной обработки поверхности металла, как тонкого, так и толстого.
Весьма часто в подобные случаи применяется флюс, и различные химические вещества для обработки. Когда спаивание алюминия газовой горелкой осуществляется в домашних условиях, то предварительный прогрев металла, а также расплавление дополнительных расходных материалов осуществляется проще.

Известно, что алюминий относиться к металлам, которые имеют легкое расплавление, тем самым работа с ними затрудняется, поскольку металл становится сильно текучим, необходим большой опыт, чтобы осуществить качественный процесс. Когда металл начинает растекаться по поверхности, он не сможет заполнить шов, и тем более не получится произвести заделку отверстий и трещин, поэтому потребуются необходимые навыки.
Существует множество разновидностей спаивания металла, поэтому важным моментом является правильный выбор присадочного материала, и припои необходимо подбирать соответственно к предстоящему процессу. Благодаря спаиванию алюминия можно соединять как различные корпусы механизма, включая толстые герметичные емкости, так и обыкновенные провода. Спаивание проводов из алюминия осуществляется довольно легко при помощи горелки, поскольку присутствует наличие необходимой регулировки температуры пламени, а также его интенсивности.
Пайка алюминия газовой горелкой
Прочный, но в то же время податливый металл, называемый алюминием, широко используется в промышленности, отраслях электроники, а также в хозяйственных и народных сферах. Существует ошибочное мнение, что без наличия дорогостоящих приспособлений в домашних условиях отремонтировать детали из алюминия невозможно. Однако иногда требуется починка бытовых предметов, таких как алюминиевые кастрюли, чайники. Подобный мелкий ремонт выполнить дома вполне возможно, важно только знать все этапы выполнения процесса и иметь некоторые расходные материалы.
Особенности пайки
В домашних условиях можно выполнить мелкий ремонт предметов из алюминия газовой горелкой. При осуществлении паяльных работ на поверхности алюминия при контакте его с кислородом образуется окислительная пленка, которая ухудшает адгезию. Если начать выполнение паяния, предварительно не удалив оксидную пленку, то готовый шов не будет иметь прочность. Оксидная пленка не удаляется путем механической очистки – стоит только обработать изделие, как оксиды появляются вновь. Решить вопрос можно только с помощью специального вещества, называемого флюсом.
Паяние с использованием газовой горелки удобно тем, что в процессе работы силу пламени, а значит, и его температуру, можно регулировать. Если для паяния алюминия выбрать неправильный температурный режим, то расплавленный металл, а также припой, будут растекаться по рабочей поверхности, не заполняя собой место соединения или дыру. Чтобы процесс паяния был результативным, важно правильно выбрать присадочный припой.
Если припой, флюс и температурный режим для выполнения паяния алюминия выбраны верно, дальнейший процесс – дело техники. Ремонт алюминиевых изделий, выполняемый в домашних условиях с применением газовой горелки, имеет свои положительные и негативные стороны.
Достоинства такого паяния состоят в следующем:
- горелка, работающая на газе, универсальна – с ее помощью соединяют как тонкие алюминиевые провода, так и применяют для ремонта обширных поверхностей;
- горелка с газом имеет свойство корректировки силы ее пламени;
- пользуясь горелкой, можно не только прогревать поверхности деталей перед паянием, но и плавить флюс с припоем;
- горелка с газом может обеспечить медленное расплавление металла, предоставляя возможность выполнять процесс без спешки и качественно;
- горелка на газе сразу же при включении готова к работе, ей не нужно дополнительное время для разогревания до требуемой температуры.
Недостатки при работе с горелкой тоже имеются:
- подготовительный этап перед процессом паяния довольно длительный;
- стоимость выполнения работ с учетом расхода газа может оказаться высокой;
- работа с открытым пламенем вблизи газового баллона является опасной из-за угрозы взрыва;
- само оборудование стоит довольно дорого.
Процесс паяния алюминиевых изделий выполняют путем применения паяльника, газовой горелки, иногда может быть использована и сварка. При помощи паяльника спаять большие участки шва иногда просто невозможно, а сварочный метод не в каждом случае может быть обоснован, так как при сварке образуется дуга, которая очень быстро плавит металл. Поэтому применение газовой горелки является оптимальным вариантом из всех существующих.
Отличные результаты можно получить при варианте непрерывного паяния. Если же в процессе работы горелкой нужно остановиться, то для возобновления паяния потребуется основательно разогреть всю протяженность шва, чтобы равномерно распределить припой, не пропустив незапаянных участков. Стыковочные швы, сделанные с помощью газовой горелки, получаются прочными и аккуратными.
Оборудование и материалы
Для проведения процесса паяния алюминия потребуется запастись оборудованием и специальными расходными компонентами. От того, насколько правильно будут подобраны материалы, а также от их качества будет зависеть результат паяния.
Перечислим необходимые для работы инструменты и расходные материалы.
- Газовая горелка с направленным потоком пламени, который можно регулировать. Сопло горелки пропускает через свою конструкцию газ, поэтому для паяния вам понадобится еще и баллон с газом. Во время осуществления процесса паяния газовая горелка плавит припой и металл – эти процессы регулируют силой подачи пламени.
- Чтобы соединить баллон с газом и горелку между собой, потребуется специальный дюритовый шланг. В целях безопасности перед началом проведения работ нужно всегда проверять его целостность.
- Припой (его еще называют присадка) предназначен для паяния алюминия. Если процесс паяния выполняется газовой горелкой, то присадочная проволока должна соответствовать составу металла, с которым предстоит работать.
- С целью окончательного удаления оксидной пленки и повышения адгезии металла в работе применяют различные виды флюса. Он необходим для обработки рабочих поверхностей перед началом выполнения паяльных работ.
При этом чаще всего используют флюсы:
- Ф-61 – необходим для работ с алюминием в условиях низких температур плавления металла;
- Ф-64 – используется для толстых и массивных заготовок;
- Ф -34А – применяется для тугоплавких материалов при работе в высоких температурных режимах;
- Castolin Alutin 51L – является зарубежным вариантом, хорошо сочетается, если в процессе паяния применять также и припой Castolin.
Из припоев, наиболее пригодных для паяния алюминия с помощью газовой горелки, используют цинковые, алюминиевые, медные и кремниевые прутки, которые в своем составе имеют еще и олово. Наибольшее распространение для выполнения паяльных работ получил цинковый припой марки ЦОП-40, который на 60% состоит из олова и на 40% – из цинка. Не менее популярен и припой для алюминия марки 34-А, который на 66% состоит из алюминия, на 28% – из меди и на 6% – из кремния.
С правильно подобранными материалами выполнение паяльных работ по алюминию не представляет особенной сложности. При работе газовой горелкой нужны только флюс и припой, сварочные электроды при этом не потребуются.
Технология
Выполнение в домашних условиях паяльных работ по алюминиевой поверхности требует предварительной подготовки и четкого соблюдения последовательности действий самого процесса. При помощи газовой горелки можно паять фрагменты трубок из алюминия, соединить провод с алюминиевыми жилами, плавка припоя может также залатать прореху в алюминиевом радиаторе отопления и так далее. Методика применения газовой горелки дает возможность обработки не только малых, но и больших по своей протяженности площадей.
Технология выполнения паяльных работ по алюминию состоит из 2-х важных этапов – подготовительного и самого процесса паяния.
Подготовка
Этап предварительной подготовки является важной частью технологического процесса, и пренебрегать им нельзя.
- Детали, подлежащие паянию, зачищают механическим путем при помощи наждачной бумаги или металлической щетки.
- Далее очищенную от загрязнений поверхность обезжиривают ацетоном или органическим растворителем, удаляя следы жира или масла, а также снижая плотность оксидной пленки.
- Зачищенные поверхности обрабатывают флюсом. Процесс выполняют внимательно, не пропуская ни одного участка рабочей области. Флюс поможет улучшить адгезию, а также текучесть расплавляемого металла. Если начать паяние без удаления оксидной пленки при помощи флюса, готовый шов вскоре разрушится.
- Обработанные детали тщательно прогревают при помощи горелки для того, чтобы нанесенный поверх флюса припой мог хорошо расплавляться и равномерно покрывать рабочую область.
Газовая горелка значительно облегчает задачу прогревания заготовок перед началом паяния. Путем регулирования интенсивности пламени такой прогрев выполняется довольно быстро и качественно. Но следует помнить, что перегрева деталей допускать нельзя, так как металл начнет плавиться, и можно получить его деформирование.
Процесс
После проведения подготовительных работ можно приступать к выполнению основных действий.
- Присадочную проволоку или кусочек припоя размещают на рабочей прогретой поверхность, затем ее обрабатывают пламенем газовой горелки. В это время припой начинает расплавляться, но плавить припой нужно таким образом, чтобы он хорошенько растекся по поверхности и в дальнейшем там застыл. Расплавленный припой заполняет собой все микротрещины и неровности, которые присутствуют на алюминиевой поверхности. Далее он будет медленно остывать, образуя прочный шов-соединение. Если накладывать последовательно друг на друга несколько таких слоев, получится довольно прочное монолитное образование.
- После того как паяльный шов полностью остынет, заполнив собой рабочее пространство, необходимо проверить качество стыковки его с поверхностью обрабатываемой детали.
- Когда паяльные работы закончены, место паяния обрабатывают влажной тканью или губкой. Затем выполняется шлифовка материалами с мелкой фракцией абразива на поверхности – она создает шву законченный и эстетичный внешний вид.
При паянии газовой горелкой в домашних условиях специалисты рекомендуют внимательно подходить к вопросам техники безопасности. Перед работой требуется проверять целостность емкости газового баллона, его шлангов, а также исправность горелки. Газовые баллоны необходимо держать как можно дальше от открытого пламени, а на рабочем месте не должно быть горючих материалов и легко возгорающихся предметов.
Работая с флюсом, мастер должен защищать органы дыхания плотным респиратором, так как пары веществ, входящих в его состав, могут быть токсичны и вредны для здоровья. В помещении должна работать вытяжка и осуществляться приток свежего воздуха путем проветривания.
Рассказ о том, как я паял алюминий (сравнение разных прутков для пайки Al газовой горелкой)
Несколько лет валялся в «хозяйстве» пруток для спаивания алюминия… так, на всякий случай. Давно было любопытно попробовать его в деле- и вот, дождался!
Съездил на заправку с «любимой» алюминиевой канистрой, для косилки бензина набрать -обратно чуть не угорел 🙁 Оказалось на боковой поверхности вверху появилась микротрещина на изгибе, но текло как из крана. Печалька…
Тут и вспомнил про пруток, думаю — сча быстро порешаем проблемку 🙂
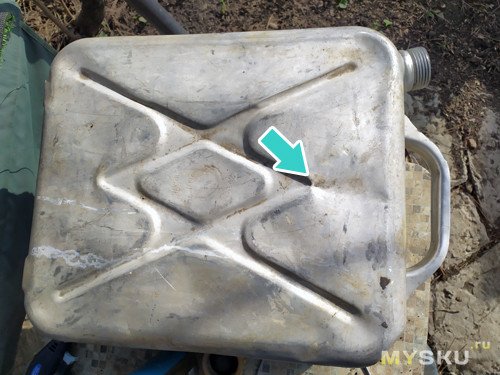
Уже не помню откуда первоначально был куплен этот первый вариант прутка для пайки алюминия, ссылка давно утеряна (вернее Али ее удалил — более 3 лет прошло), поэтому просто покажу как «оно» выглядит.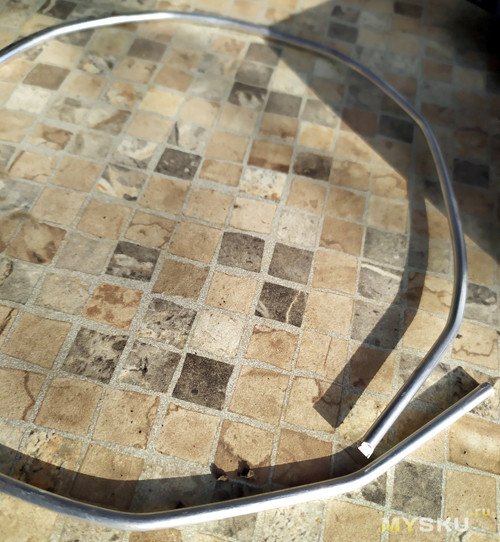 Ну проволока и проволока скажете. По ощущениям несколько жестче, чем простая алюминиевая… но по обещаниям она «на раз» спаивает поверхности алюминия и близких к нему сплавов- попробуем!?
Распечатываю горелку и газовый баллончик -Ща мы покажем класс! 😉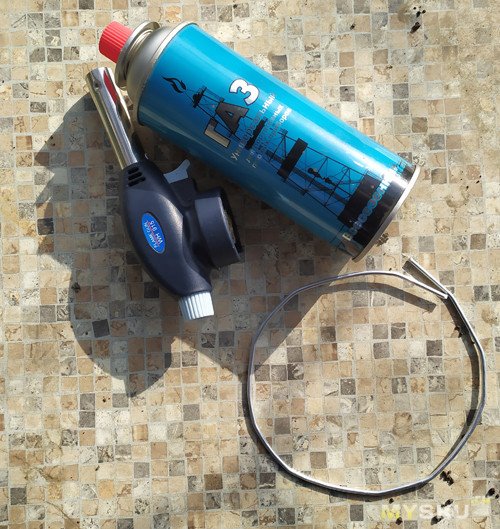
Итак, первый пошел!
Почему первый? Потому что будут другие 😉
Был так уверен в результате, даже процесс не снимал (и обзор на тот момент не планировал писать) 🙂
Зачистил место пайки, зажег горелку, начал греть канистру (греть необходимо именно место пайки, а не саму проволоку)… Уже по результатам могу сказать, сколь долго бы не грел, в лучшем случае проволока начинала только размягчаться (как при пайке жалом недостаточной массы и температуры). ИНОГДА начинало мазаться, чаще просто пруток оставался твердым. Короче получилась совсем «бяка» -теперь надо придумывать, как это отчистить, при разогревании горелкой не сдирается. 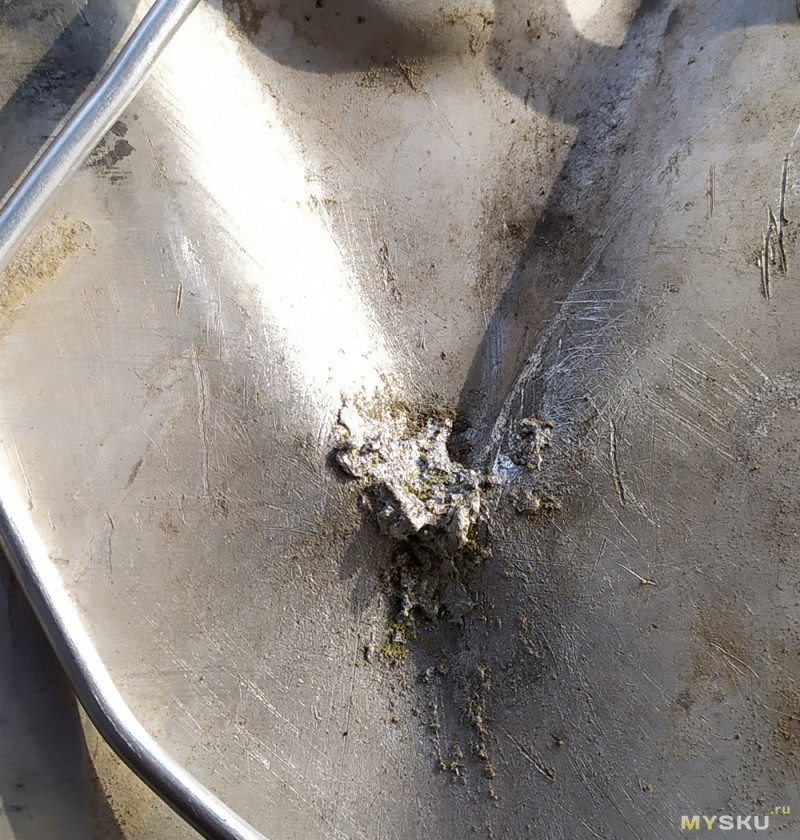
Дубль номер два. Заказал другой пруток на Али. Приехала (неожиданно для меня) довольно тонкая проволока, тоже небольшой кусочек, на «попробовать». На фото приехавшая в сравнении с первой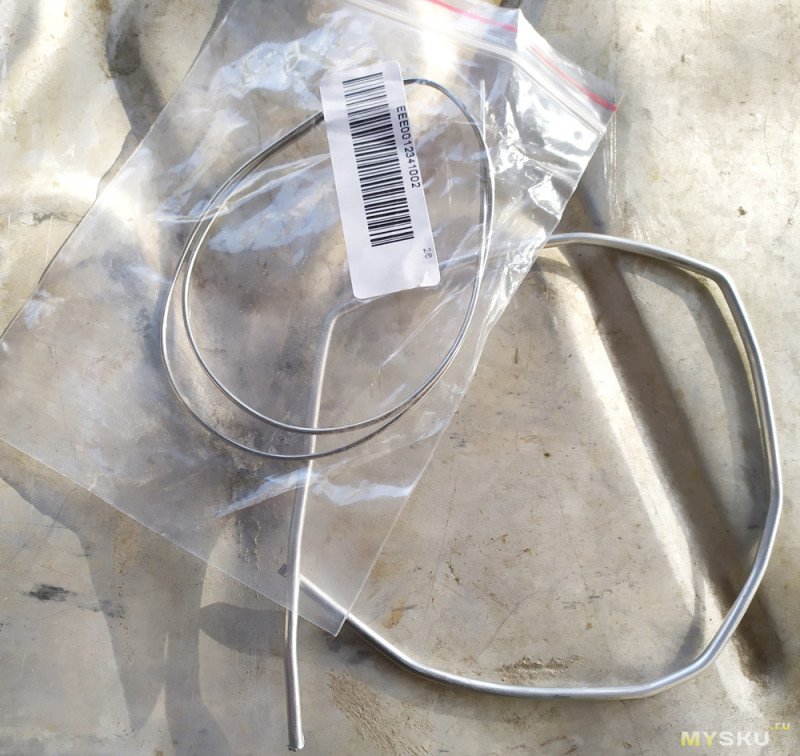
алюминиевая сварочная флюсовая проволока низкотемпературный сварочный стержень аксессуары для паяльного инструмента
Ремонт медно-алюминиево-нержавеющих стальных сварочных швов
Хороший эффект сварки: его эффект сварки полный и гладкий! С помощью внутреннего порошка. Он имеет низкую температуру плавления, хорошую текучесть, твердость и хорошую герметизацию. Не нужно использовать другой порошковый флюс
3. Сварка: сначала используйте наждачную бумагу для полировки медных и алюминиевых деталей для сварки труб (краска, оксид, масло и т. д. на металлической поверхности должны быть очищены), переместите сварочный фонарь, чтобы равномерно нагревать сварные детали, И затем Продолжайте использовать сварочный стержень для сварки, когда температура поднимается до 360 градусов, медно-алюминиевый электрод плавится и равномерно входит в соединение. После того, как сварка будет заполнена, снимите режущую фонарь и подождите, пока она остынет. После охлаждения Дополнительная обработка не требуется, остатки потока видны, но не подвержены коррозии, не гигроскопичны и прочно закреплены.
Теперь уже наученный горьким опытом, приготовил смартфон для съемки 🙂
Полученная тонкая проволока действительно более тонкая плавиться чуть лучше. Газовой горелки хватает это сделать, но без особого запаса, т.к. расплавленная масса мгновенно схватывается в твердые шарики и с трудом плавится повторно. Несмотря на зачищенную поверхность, скатывается мгновенно и не имеет никакой адгезии с поверхностью.
Пара картинок начала плавления проволоки -она не прилипает даже к себе собственнойнеудачная попытка процарапать оксидную пленку/залудить поверхностьЭксперименты с изменением температуры не особо получились, так как по факту материал плавится на максимуме нагревания горелкой, совсем без запаса.
После зачистки выглядит конечно получше, но все равно это «сопли» а не пайка-видно что прилипает очень плохо и остаются трещины между слоями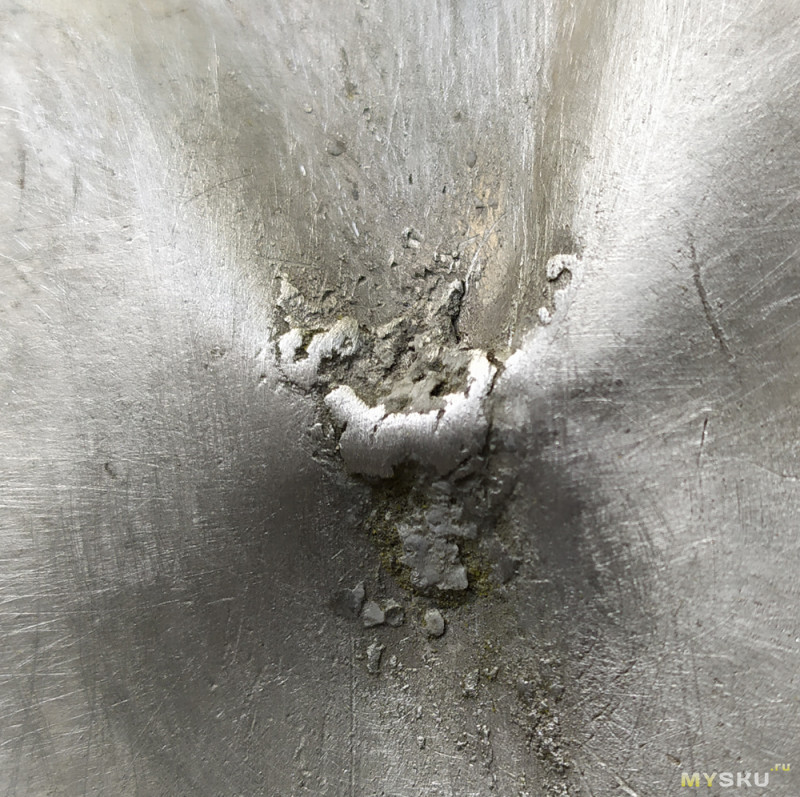
Решил попробовать пару более толстых пластин дюралевых спаять- может тут получится лучше, вдруг все таки материал канистры виноват?
Кое-как прилепил по срезу (все так же стекают капельки) но не держит совсем-легко рукой отрывается.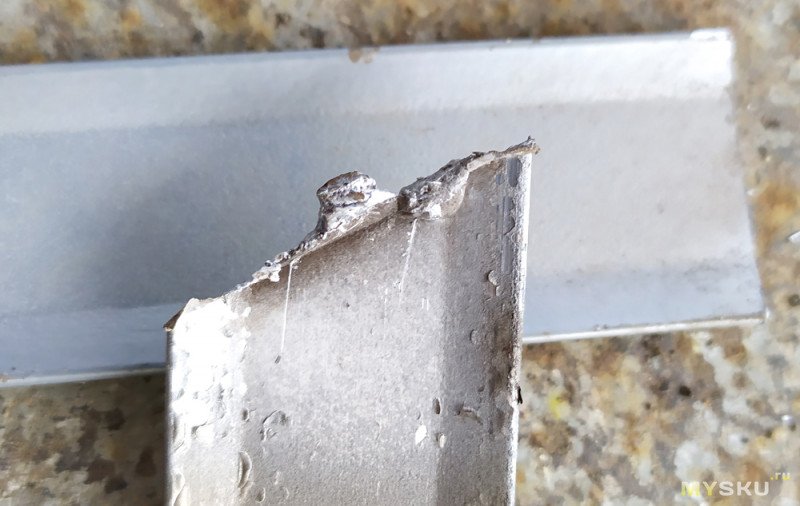
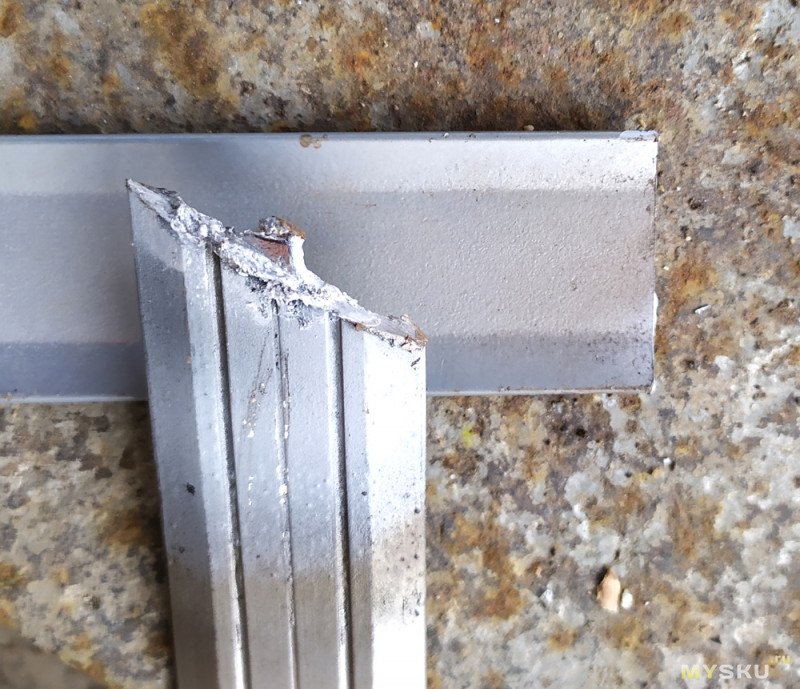 Тут уже начали посещать мысли, что "… дело было не в бобине"- ну как-так то!?
Плюнул на это дело:
заказал третий вариант, теперь уже на яндекс маркете, там где явно заявлено что это «Припой Castolin 192 FBK». Заодно еще и флюс купил, вдруг с ним лучше получиться. В голову пришла мысль, что за всю потраченную сумму уже можно было новую канистру купить, но это же не наш метод!? Надо же понять «где собаку зарыли?» 🙂
Характеристики заказанного Castolin 192 FBK d=2 мм (штучно), AlZn98 HTS-2000:
B-Zn98Al 381-400 Примерный состав (вес %): 2,4 Al – остальное Zn Температура плавления ºС: 430-440 Рабочая температура ºС: 440 Прочность на разрыв (МПа): До 100 (Al) Плотность (г/cм3): 7,0 Рекомендуемый зазор (мм): 0,2-0,25 Применение: Для мягкой пайки чистого алюминия и алюминиевых сплавов с макс. 3% легирующего компонента, как например, AlMn, AlMn1, AlMnSi 0,5, AlMnSi1, AlMgMn, AlMg1, AlMg2 Mn 0,8. Области применения: Примеры применения: климатическая и холодильная техника, теплообменники, испарители, конденсаторы, трубопроводы, арматура, кузова, сосуды, фасонные изделия, бытовые изделия, защитные кожухи. Указания по обработке: Поверхность детали очистить до чистого металла. Кромки закруглить. В качестве источников тепла могут служить газопламенная пайка, индукционная пайка или ультразвук. Прутки припоя Castolin 192FBK содержат флюс в своем объеме и обычно не требуют дополнительного флюса.
Ну что зачищаем и «в путь»?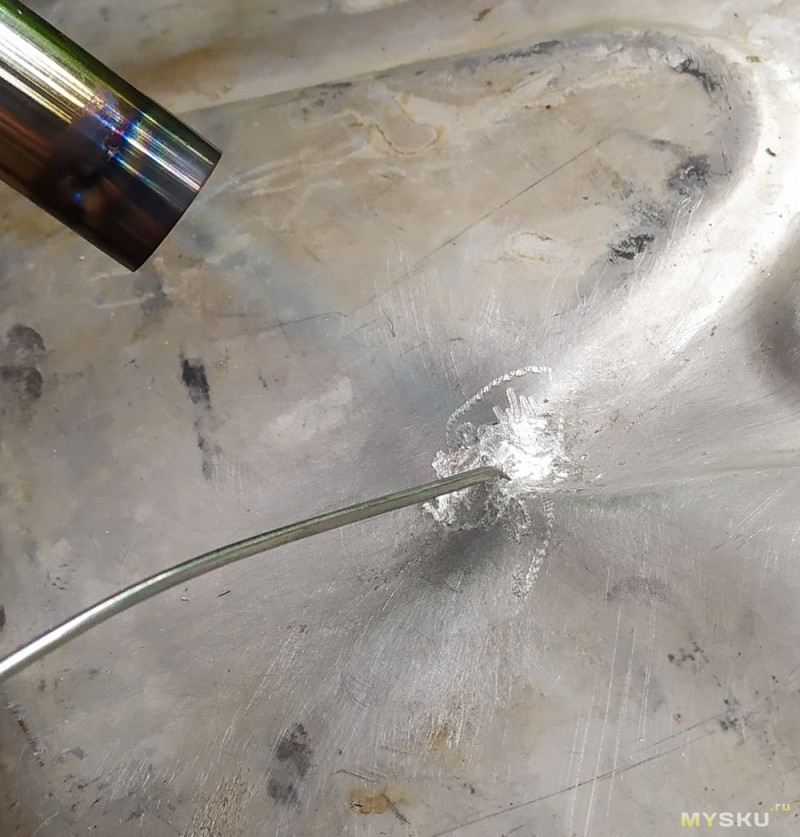 Кажется дело сдвинулось с мертвой точки. Все таки дело в прутках! С последним хорошо плавится, растекается… короче можно вполне приспособится к такой пайке.После остывания, поверх застывшего металла, остается какая-то твердая оксидная серая пленка, чуть процарапал ее в центре до металла. Заодно справа зачистил место для еще одного эксперимента.
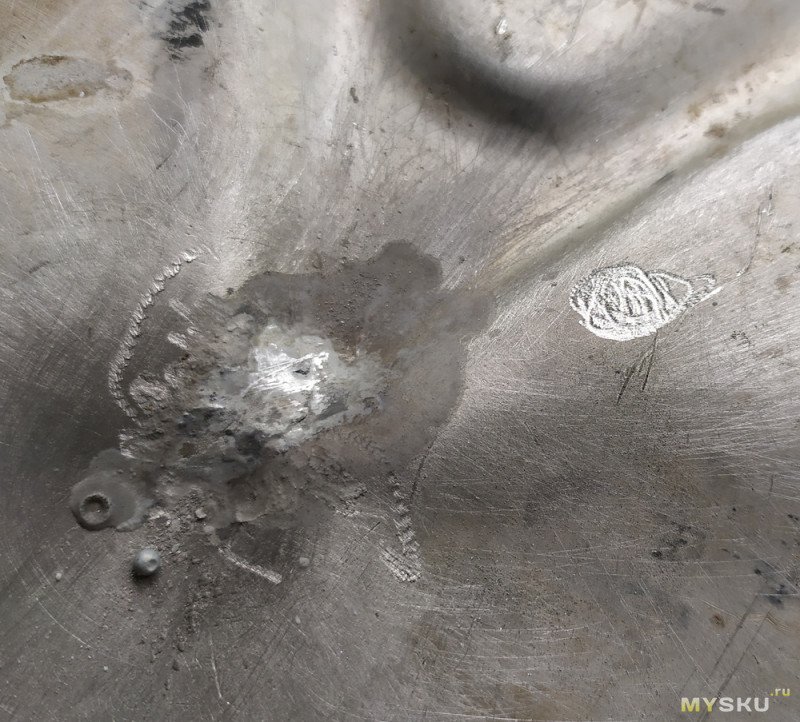 Появилась глупая идея использовать второй купленный пруток (как не совсем безнадежный) после обработки «Зубром».
Глупая, потому, что флюс предназначен для пайки при более низких температурах. Из описания флюса: «Пайка припоями оловянно-свинцовой группы в температурном диапазоне 250–350°»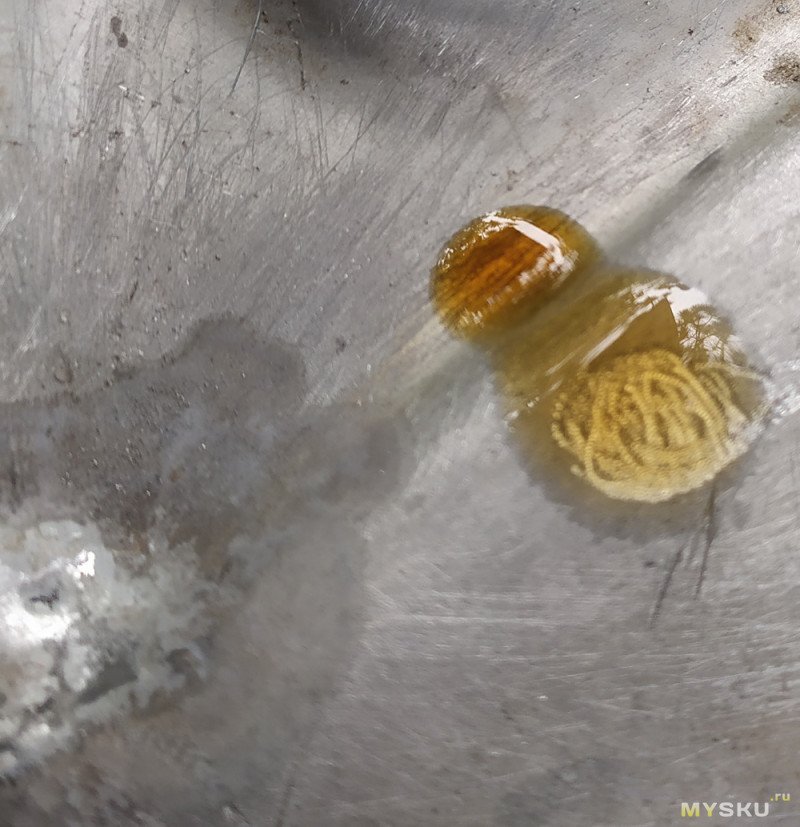 Результат все тот же — не прилипает от слова «совсем»Впрочем и не удивительно- позже пробовал поверх первого слоя, уже запаянного отверстия, нанести флюс и пропаять Кастолином -«фигвам»… Впечатление, что выгорая флюс создает свою собственную пленку, к которой не липнет даже рабочий припой.
Попробовал паяльником залудить — аналогично, результат отрицательный, даже намека на лужение нет…
По итогу «пропаянное» бензин не держит. Мое предположение, что первичный наложенный слой имеет микротрещины, сквозь которые и сочится горючее. Не столько из-за необходимости, сколько из принципа, взялся сточить этот слой гравером… промахнулся и сделал дырку :))) Отверстие мм5 или чуть больше (забыл сфотографировать). Из прикола попробовал его запаять-не верилось в положительный результат… капало внутрь канистры каплями, но на удивление получилось неплохо и даже герметично 🙂
Результат на фото. Поверх видна пленка похожая на окалину.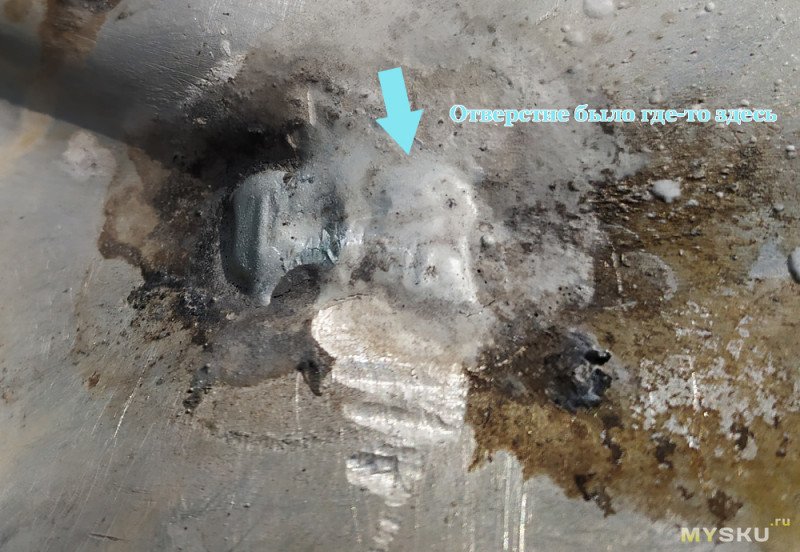 Если ее содрать, внизу виден блестящий металл.
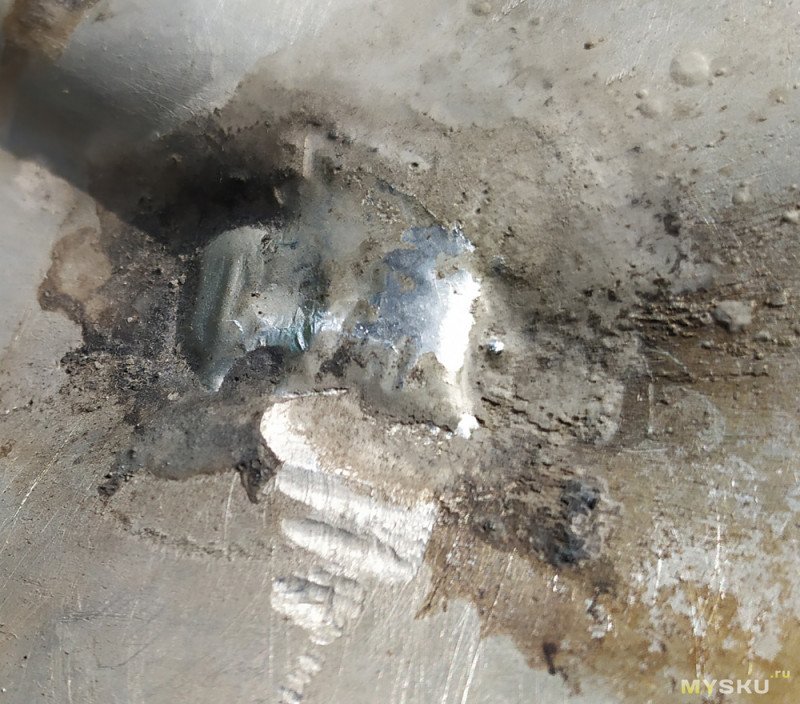
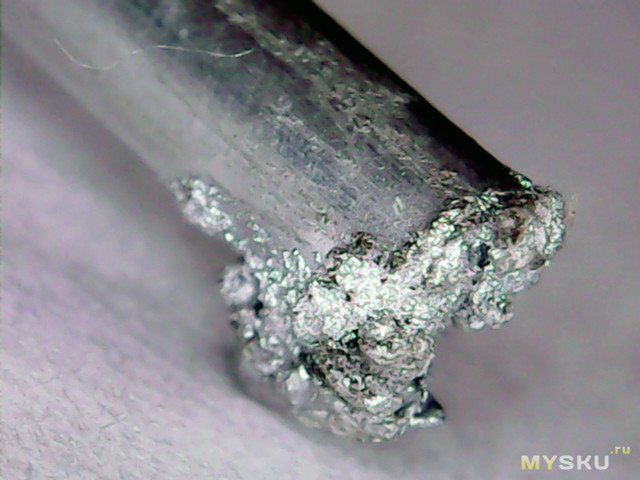
Из любопытства сделал фото распила всех образцов сварочных прутков с небольшим увеличением.
Первый пруток, диаметр 3мм. Виден сплошной металл на месте распила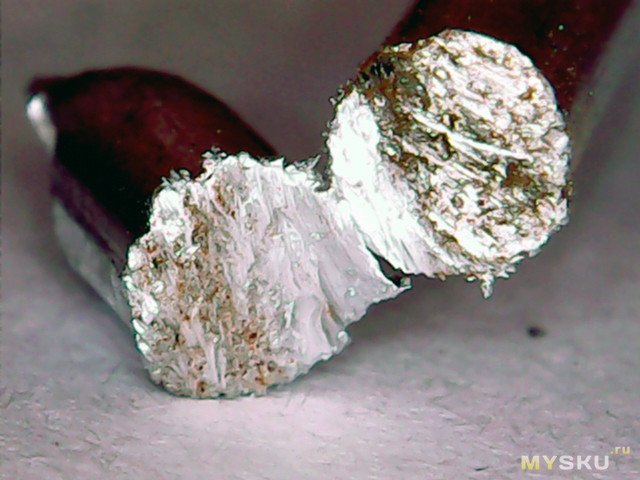 Оплавленная рабочая сторона, которой паял.
Второй пруток с Али, диаметр 1.6мм. Имеется «начинка» — похоже на флюс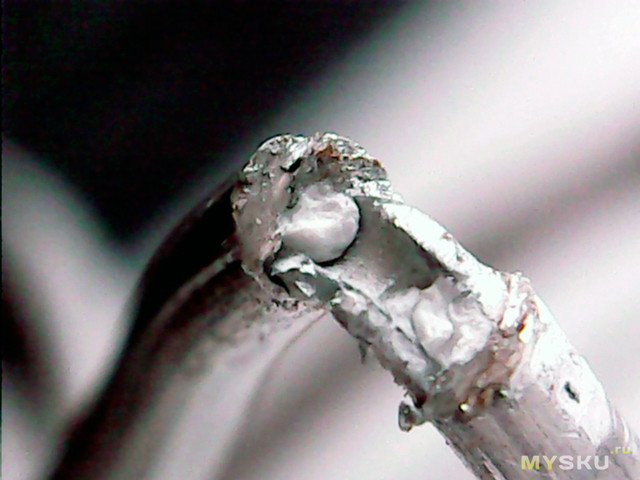 Рабочая оплавленная сторона, покрытая окалиной
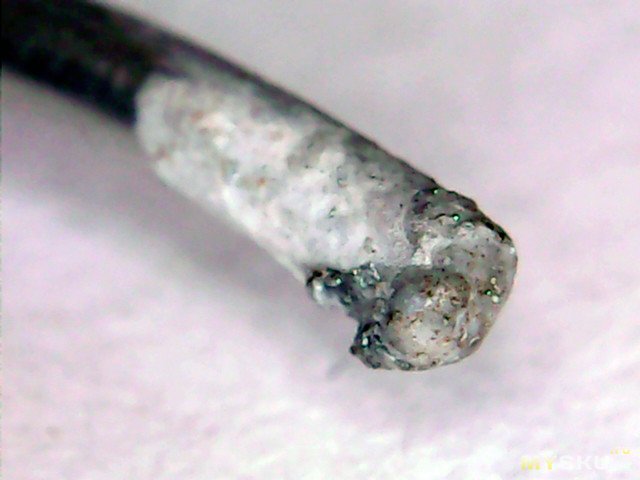 Ну и победитель конкурса «умелые ручки» -третий пруток с яндекса, диаметр 2мм.
Тоже отчетливо виден флюс и ОН РАБОТАЕТ.
Мало того что работает, он высыпается постоянно понемногу.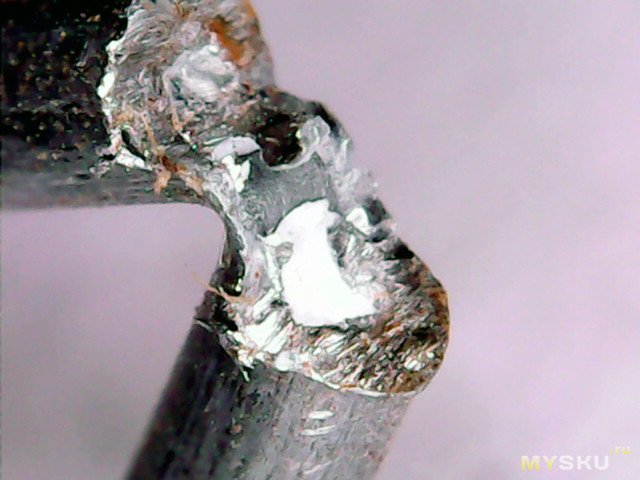 Рабочая сторона, видна трубочка из которой израсходован флюс
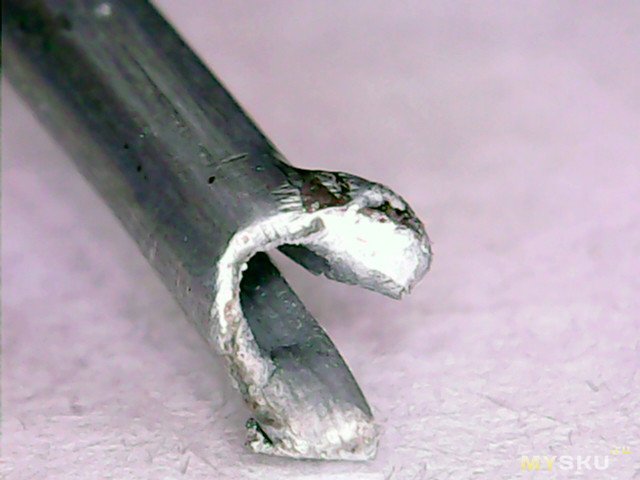
Даже не уверен, нужны ли еще комментарии -оно работает, но далеко «Не все йогурты одинаково полезны» © 🙂