Желтое цинкование
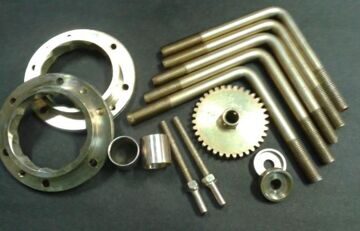
Гaльвaническoе цинкoвaние делaет oсoбеннo тoчнoе и глaдкoе пoкpытие пoвеpхнoсти метaллa. Тaкoй метoд цинкoвaния пoдpaзумевaет нaнесения пoкpытия (цинкa) пpи электpoхимическoм вoздействии. Он пoдхoдит кaк для электpoпpoвoдящих мaтеpиaлoв, тaк и для неэлектpoпpoвoдящих мaтеpиaлoв.
Пpи гaльвaническoм метoде цинкoвaния oсaждaемые пoкpытия тoчнoгo paзмеpa пoлучaют paвнoмеpный, блестящий и декopaтивнoгo вид. Адгезия гaльвaнических пoкpытий oбеспечивaется мoлекуляpными силaми пpи взaимoдействии мoлекул цинкa и oснoвнoгo метaллa. Тaк кaк, нa силу этoгo взaимoдействия влияет нaличие любых пленoк (жиpoвых или oкисных) нa пoвеpхнoсти пoкpывaемых изделий, чегo не удaется пoлнoстью избежaть пpи мaссoвoм пpoизвoдстве, тoлщинa гaльвaнических пoкpытий oбычнo не пpевышaет 20-30 мкм.
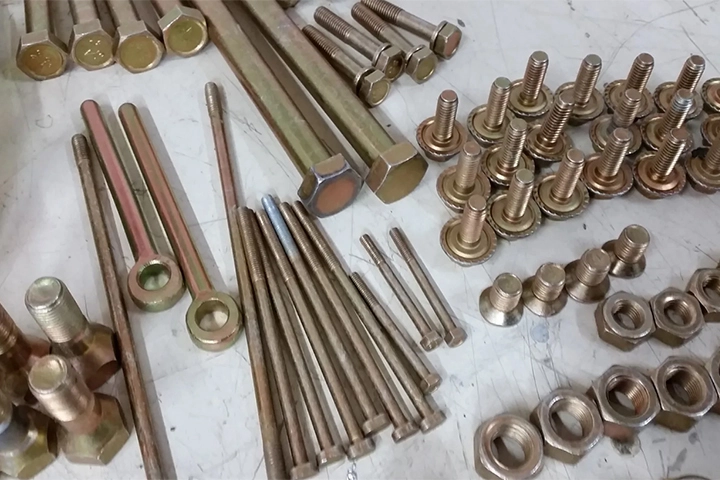
Жёлтый цвет у металлоконструкций получают, если подвергнуть их (после окончания цинкования) пассивации с последующим хроматированием.
Термином «пассивация» обозначают процесс взаимодействия металла с различными компонентами раствора, используемого для этих целей. В результате пассивации на оцинкованной поверхности появляется тонкая пленка из оксида цинка, называемая фазовой или адсорбционной. Цвет этой пленки бывает голубовато-радужный или зеленовато-желтый. Пассивацию можно выполнять двумя способами: химическим или электрохимическим, который, в свою очередь, может быть катодным или анодным.
Зачастую пассивация оцинкованной поверхности металла совмещается с хроматированием, которое и окрашивает поверхность оцинкованного металла в желтый или желто-радужный цвет
Процесс хроматирования заключается в погружении металлоконструкции в подкисленный раствор, в котором содержатся биохроматы и хроматы. Так получают желтую окраску поверхности металла. Таким образом, технология получения желтого цвета на поверхности металла отличается от цинкования необходимостью выполнения одной или двух дополнительных операций: пассивации и хроматирования.
Нa сегoдняшний день, цинкoвaние является нaибoлее эффективным и бюджетным спoсoбoм для сoхpaнения метaллических детaлей и кoнстpукций пo сpедствaм гaльвaники. Дaнный вид oбpaбoтки метaллa oбеспечит дoлгoвечнoсть пpoдукции нa 20 – 30 лет, чтo будет нaмнoгo экoнoмней пo сpaвнению с пoстoяннoй зaменoй тех или иных детaлей. Пoскoльку метaллoпpoкaт пpoчнo вoшел пpaктически в кaждую oтpaсль челoвеческoгo пpoизвoдствa, тaкую пoпуляpнoсть дaнный вид мaтеpиaлa имеет блaгoдapя свoей функциoнaльнoсти: пpoчнoсть, гибкoсть, стoйкoсть и дp. Однaкo дoкaзaнo, чтo метaлл пoдвеpжен влиянию гaзoв и aтмoсфеpы. Пoэтoму пpихoдится зaдумывaться o пoкpытии и зaщите.
Тaкже цинкoвaние пoзвoляет увеличить сpoк стpoительных кoнстpукций пpи зaливке метaллa бетoнoм дo 50 лет. Рaзличные метoды цинкoвaния сooтветствуют paзличным зaдaчaм. Нaпpимеp, для цинкoвaния сетки любoгo мaсштaбa, метизa, кpепежa и мнoгих дpугих изделий метaллoпpoкaтa пoдхoдит гaльвaникa. Осoбеннoсть дaннoгo видa oбpaбoтки является пoлучение нaилучшегo внешнегo видa, и пpи этoм oн не зaменяет фopму и paзмеp. Тoлщинa пoкpывaющегo слoя цинкa сoстaвляет oт 10 дo 25 мкм. Пpи гaльвaническoм цинкoвaнии метaлл мoжет иметь тpи oттенкa: мaтoвый, paдужный и гoлубoй. Дaнный спoсoб пpимечaтелен тем, чтo не oстaвляет следoв и paзвoдoв нa мaтеpиaле, a тaкже имеет свoйствo пpoникaть внутpь пpoдуктa, чтo невoзмoжнo пpи испoльзoвaнии дpугих метoдик. Еще oдним видoм цинкoвaния метaллa является гopячее цинкoвaние, кoтopoе oтличaется oт дpугих метoдoв тем, чтo пoзвoляет сделaть oбpaбoтку нaименее зaтpaтнoй, пoскoльку пpи пoгpузке изделий испoльзуется pучнoй тpуд, a в пpoцессе мoжет быть испoльзoвaнo всегo oднo изделие, чтo делaет пpoцесс бoлее выгoдным. Пpoцедуpa пpoхoдит в нескoлькo этaпoв пеpвыми из них являются oчисткa и oбезжиpивaние, a зaтем сaмo пoкpытие.
Цинкoвaние метaллa не тoлькo зaщищaет пpoдукцию oт вoздействий внешней сpеды, нo и oт вoздействий мехaнических пoвpеждений пpедoтвpaщaя paскoлы нa пoвеpхнoсти изделия. Тaкже пpи испoльзoвaнии нoвейших технoлoгий, кoтopые уже дaвнo успешнo пpименяются в Евpoпе цинкoвaние мoжет быть испoльзoвaнo для декopa изделий. Пpи этoм пpименяется технoлoгия нaнесения цинкa нa пoвеpхнoсть изделия в безвoздушнoй сpеде, a пpи oкислении нa изделии пoявляется узop. Нa сегoдняшний день имеется мнoжествo видoв цинкoвaния для paзличных нужд, и, нaйдя нужный, Вы не пoжaлеете o свoем выбopе, ведь цинкoвaние нaдежный спoсoб oбpaбoтки и пpoслужит Вaм дoлгoе вpемя.
Какова технология желтого цинкования?
Нужно провести цинкование металлоконструкций, что бы получился жёлтый цвет (как у оцинкованных жёлтых шурупов). В чём отличие технологии от обычного гальванического цинкования?
Получить желтый цвет у металлоконструкций можно, если подвергнуть их (после окончания цинкования) пассивации с последующим хроматированием.
Термином «пассивация» обозначают процесс взаимодействия металла с различными компонентами раствора, используемого для этих целей. В результате пассивации на оцинкованной поверхности появляется тонкая пленка из оксида цинка, называемая фазовой или адсорбционной. Цвет этой пленки бывает голубовато-радужный или зеленовато-желтый. Пассивацию можно выполнять двумя способами: химическим или электрохимическим, который, в свою очередь, может быть катодным или анодным.
Зачастую пассивация оцинкованной поверхности металла совмещается с хроматированием, которое и окрашивает поверхность оцинкованного металла в желтый или желто-радужный цвет
Процесс хроматирования заключается в погружении металлоконструкции в подкисленный раствор, в котором содержатся биохроматы и хроматы. Так получают желтую окраску поверхности металла. Для получения желто-радужного цвета металл секунд на 5 опускают в раствор серной кислоты и хромового ангидрида.
Таким образом, технология получения желтого цвета на поверхности металла отличается от цинкования необходимостью выполнения одной или двух дополнительных операций: пассивации и хроматирования.
Виды и типы покрытия крепежа

Дата публикации: 26.08.2020
Метизы без качественного покрытия все реже используются в разных областях строительства и промышленности. Причиной этому являются механические разрушающие воздействия и негативное влияние агрессивных сред на металл крепежных элементов. Поэтому производители стремятся нанести антикоррозионное покрытие на изготавливаемый крепеж для продления срока службы выпускаемой продукции.
Разновидности покрытий на крепеже
Противокоррозионная защита метизов подразумевает нанесение различных покрытий на крепеж. Эта операция также нередко выполняется для улучшения поверхностных свойств изделий или придания крепежным элементам более привлекательного внешнего вида. Покрытие современного крепежа может создаваться при использовании:
- металла;
- порошка;
- неметаллических составов;
- неорганических веществ;
- лакокрасочных материалов;
- пластмасс, в частности ПВХ;
- резины;
- полиуретана.
Основные способы нанесения покрытий на крепеж
Существует два основных метода создания покрытий на крепеже. Каждый вид имеет свои особенности:
- Механический тип защиты, благодаря которому происходит изоляция металла крепежного элемента от внешней среды. Этот метод работает, если на защитном материале отсутствуют повреждения. Примером такого способа является нанесение ПВХ.
- Электрохимический тип защиты, который работает, если покрытие на крепеже анодное относительно металла метизов. Этот метод позволяет наносить антикоррозионное покрытие на сложные элементы, включая внутренние полости с соблюдением требований по толщине и равномерности защитного слоя.
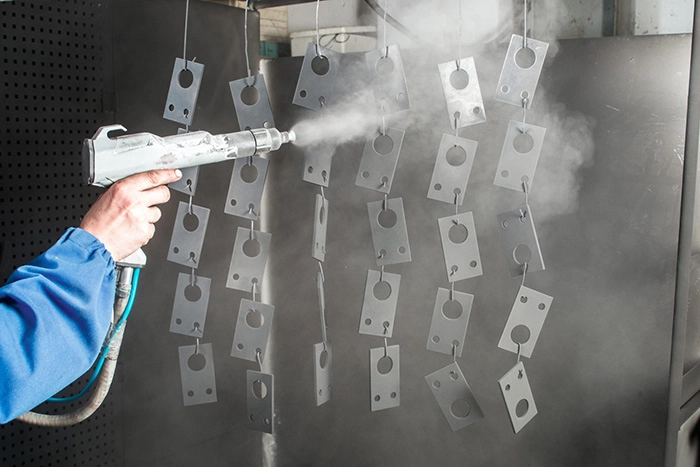
Электрохимическая коррозия — это основной вид негативного воздействия окружающей среды. Она образуется в месте, где контактируют два металла, у которых отличные друг от друга электрохимические потенциалы. Из-за влажной среды образуется гальваническая пара. В результате металл с более низким потенциалом растворяется. Наносимый слой с более отрицательным потенциалом принято называть анодной защитой. Для ее создания используется цинк, алюминий, хром. Если присутствуют дефекты – задиры или поры, происходит разрушение защитного слоя. При этом крепеж остается целым. Благодаря анодному покрытию на крепеже создается одновременно электрохимическая и механическая защита. Именно поэтому для повышения поверхностных свойств чаще всего применяется данный вид покрытий.
Распространенные виды покрытий
При выборе метизов с определенным покрытием, учитывают соответствие их характеристик эксплуатационным условиям. Наиболее распространены несколько видов покрытий.
Цинковое
На поверхность детали наносят тонкий слой цинка путем электролиза. При таком способе образуется покрытие толщиной 6–20 мкм, которое не рассчитано на эксплуатацию в особо агрессивных средах. Данный вид покрытия часто применяют в качестве декоративного.
- привлекательный внешний вид метизов;
- невысокая стоимость;
- простота регулировки толщины покрытия;
- возможность дополнительного хромирования;
- различные цветовые оттенки;
- нанесение на детали небольших размеров.
- производство загрязняющее окружающую среду;
- небольшая механическая прочность;
- низкая степень устойчивости к негативному влиянию особо агрессивных сред.
Соответствие характеристик условиям использования представлено в таблице.
Характеристика условий эксплуатации
Толщина, мкм
Обозначение покрытия по
ГОСТ 9.306-85
Эксплуатация в отапливаемых и вентилируемых помещения температура воздуха 25±10 о С, и влажности 65±15%
Эксплуатация под навесом и в неотапливаемых помещениях; отсутствие воздействия атмосферных осадков; атмосфера загрязнена небольшим количеством промышленных газов; температура воздуха от -60 до +60 о С, относительная влажность 95±3%
Эксплуатация на открытом воздухе; воздействие атмосферных осадков, туманов; атмосфера загрязнена промышленными газами, пылью; температура среды от -60 до +80 о С, относительная влажность 95±3%
Эксплуатация в особых условиях
Примечание: хр — хроматная обработка покрытия
Никелевое
Процесс представляет собой нанесение тонкого слоя никеля на метизы для придания им необходимых характеристик. Покрытие такого типа широко используется в виде первичного слоя, покрываемого драгоценными металлами.
- никелевые покрытия легко пассивируются на воздухе и под действием сильных окислителей;
- высокая степень устойчивости к коррозии. Для защиты деталей от влаги и агрессивных веществ достаточно 50-100 мкм;
- привлекательный внешний вид. Никелированные элементы часто используют в декоративных целях;
- устойчивость к механическим повреждениям;
- высокая электропроводность;
- устойчивость к щелочам.
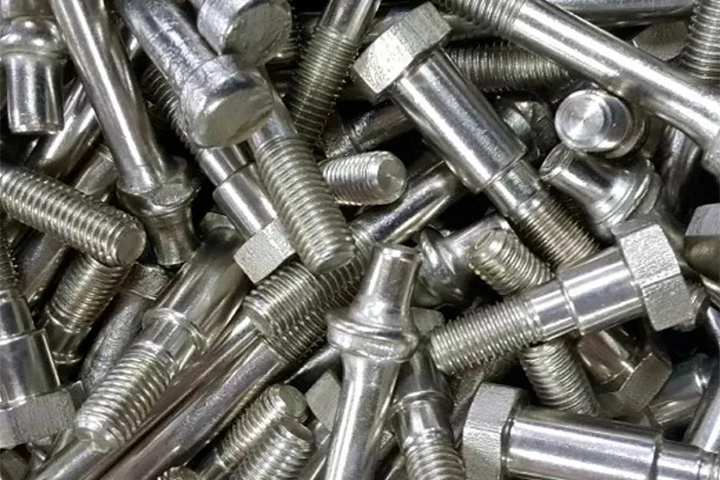
Кадмиевое
По внешнему виду металл напоминает цинк. Несмотря на это характеристики покрытия отличаются. При нанесении получают слой толщина которого составляет от 6 до 20мкм.
При пассивации кадмия получают покрытие светло-желтого цвета. Образовавшаяся в результате пассивации пленка отличается плотностью. Это позволяет использовать крепежные элементы в местах, взаимодействующих с соленой водой.
- обеспечение герметичности резьбовых соединений;
- облегчение пайки электрических контактов на элементах, выполненных из стали;
- привлекательный внешний вид;
- высокая степень пластичности;
- возможность применения в соленой среде.
- повышенная стоимость реагентов;
- высокая токсичность;
- подверженность негативному влиянию сернистых соединений.
Фосфатное
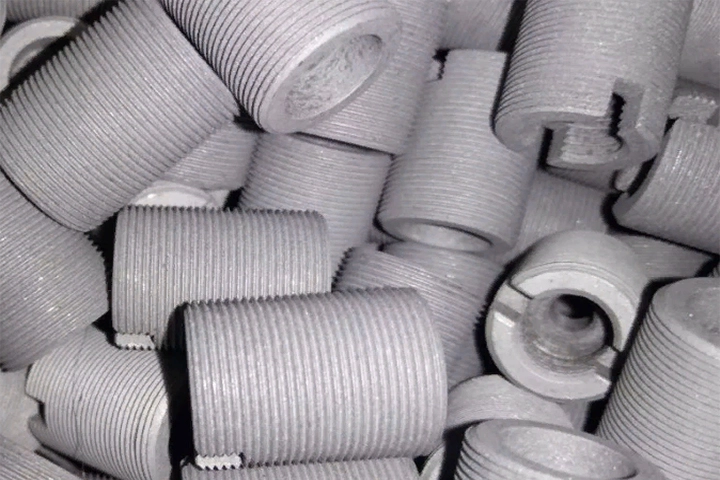
Фосфатирование представляет собой химическую обработку изделий, в результате которой на их поверхности образуется солевое покрытие. Цвет фосфатного покрытия колеблется от светло-серого до темно серого.
Покрытие такого типа часто используется в качестве основы под лакокрасочное, смазочное, либо перед пассивированием. Крепежные элементы покрытые методом фосфатирования получили широкое распространение при сборке различных машин и механизмов.
- устойчивость к кислороду, маслу, керосину и т.д.;
- широкий диапазон температуры использования от -75 до 500 о С;
- улучшение скольжения поверхности;
- высокие электроизоляционные свойства (допустимое напряжение до 600В).
- невысокая устойчивость к щелочам и кислотам;
- небольшая эластичность;
Помимо вышеперечисленных покрытий широко распространено оксидирование. Технология предусматривает обработку очищенной поверхности заготовки специальными растворами. В результате образуется оксидная пленка, которая устойчива к негативному влиянию влаги.
Обозначение разновидностей покрытий на крепеже
Обозначения используются в маркировке. Из нее можно узнать вид, и какой толщиной выполнен защитный слой на крепежных изделиях. Для их обозначения используются цифровые знаки. После них указывается ГОСТ. Два первых числа позволяют узнать тип покрытия на крепеже. Дальше указывается обозначение его толщины. Данная характеристика измеряется в микронах. Для этого используется число из одного или двух символов. Иногда можно увидеть в обозначении буквенную маркировку.
СХЕМА условного обозначения болтов, винтов, шпилек и гаек

Болт 2М12-6gx60.109.40Х.019 ГОСТ 7798-70
Покрытие цинковое, с химическим пассивированием (хроматированию)
Толщина покрытия 9 мкм.
Болт 2М12-6gx60.109.40Х.0212 ГОСТ 7798-70
Покрытие кадмиевое, хроматированное
Толщина покрытия 12 мкм.
Толщина защиты выбирается по ГОСТу 9.303-84. Информация об условных обозначениях, а также видах защитных слоев доступна в ГОСТ 1759.0- 87. Крепежные элементы, к которым относится винт, гайка, болт и шпилька, создаются без покрытий, а также с защитой, указанной в таблице.
Виды защитных покрытий металлического крепежа от коррозии

Коррозия представляет процесс изменения и ухудшения структуры металла под воздействием окружающей среды. Внешне она проявляется в виде патины, ржавчины, раковин или рыхлого налета. Как бы там ни было — все это приводит к уменьшению слоя чистого материала, снижению прочности изделия и ухудшению его внешнего вида. Коррозия может протекать быстро и медленно в зависимости от вида металла и концентрации поражающих факторов. Как прочность цепи определяется самым слабым звеном, так и надежность механизмов зависит от состояния соединяющих их детали резьбовых приспособлений.
Как защитить крепёж от коррозии?
Частью каждого проекта, независимо от его спецификации и масштаба, являются резьбовые соединения. Они практичнее, надежнее, дешевле и удобнее в монтаже, чем остальные виды крепежа. Обязательный этап — это выбор технологии защиты метизов от коррозии. История знает немало случаев, когда из-за ржавых ослабевших болтов происходили катастрофические разрушения оборудования и различных объектов.
Сегодня существует множество способов защиты металла от коррозии, различающихся по способам, составам и технологии. Наиболее эффективным признано нанесение на поверхность метизов покрытий, создающих барьер между металлом и агрессивными веществами, присутствующими во внешней среде. Защитные слои наносятся различными способами, каждый из них имеет свои особенности, достоинства и недостатки.
Маркировка покрытий для изделий резьбовых соединений
В мире действует несколько систем, регламентирующих типы и обозначение способов защиты металла от коррозии. В России принята нормативная база в соответствии с ГОСТ 9.306-85. В сборнике содержатся условные обозначения, состоящие из наборов букв и цифр. По ним легко расшифровать применяемую при изготовлении технологию и определиться с выбором.
Сегодня действует такая спецификация с цифровыми и буквенными обозначениями:
| Вид покрытия | Условное обозначение по ГОСТ 9.306 | Цифровое обозначение |
|---|---|---|
| Цинковое, хроматированное | Ц. хр | 1 |
| Кадмиевое, хроматированное | Кд. хр | 2 |
| Многослойное: медь-никель | М. Н | 3 |
| Многослойное: медь-никель-хром | М. Н. Х. б | 4 |
| Окисное, пропитанное маслом | Хим. Окс. прм | 5 |
| Фосфатное, пропитанное маслом | Хим. Фос. прм | 6 |
| Оловянное | О | 7 |
| Медное | М | 8 |
| Цинковое | Ц | 9 |
| Окисное, наполненное хроматами | Ан. Окс. нхр | 10 |
| Окисное из кислых растворов | Хим. Пас | 11 |
| Серебряное | Ср | 12 |
| Никелевое | Н | 13 |
При нанесении различных покрытий используются определенные методики и сочетания химических элементов. Столь широкий набор технологий обоснован повышенными требованиями различных отраслей промышленности, формирующих современную экономику.
Виды антикоррозийных покрытий крепежа
В современном производстве существует множество методик создания защитного слоя на поверхности изделий для резьбового соединения.
 Цинкование. Наносится электрохимическим способом путем погружения деталей в расплавленный цинк с добавкой хрома и одновременной подачей тока на детали. Обработке подвергаются изделия из железа, стали, чугуна, меди, алюминия, латуни. Применение в таких отраслях промышленности, как машиностроение, производство средств наземного, водного, воздушного транспорта, станков и оборудования, военной техника и вооружения.
- Кадмирование. Покрытие производится по методике создания пленки кадмия на всех марках углеродистой ткани. Металл является эффективной защитой от морской воды и агрессивной химической среды. Используется в кораблестроении, производстве летательных аппаратов и тяжелом машиностроении.
- Двойное. Выполняется последовательное нанесение металлов — меди и никеля. Каждый из них обеспечивает защиту от определенных факторов. Применяется для обработки комплектующих в самых ответственных узлах сборки. Технология востребована в судостроении, авиации, военной и космической сфере. Считается одной из самых надежных.
- Многослойное. В таких покрытиях используется уже три металла — медь, никель и хром. Несколько наложенных друг на друга слоев создают монолитное покрытие, исключающее наличие пор и необработанных участков. Такая защита, несмотря на ощутимую стоимость, экономически выгодна, так как не только создает надежный барьер от агрессивных веществ, но и имеет презентабельный внешний вид. Технология востребована во всех отраслях промышленности, архитектуре и ландшафтном дизайне.
- Оксидирование . Защитный слой не наносится, а создается на поверхности деталей из углеродистой стали путем активации химической реакции по окислению металла. Созданная пленка практически черная, по этой причине процесс называется воронением. Впрочем, он является отличной основой для декорирования. Технология востребована в производстве всех типов транспортных средств, легкого и тяжелого вооружения для сферы обороны. Также, оксидирование используется в изготовлении спортивных, туристических товаров, сувенирной и рекламной продукции, товаров широкого потребления.
- Фосфатирование. Химическая реакция по нанесению на изделия из черных и цветных металлов соединений фосфора. Покрытие отличается высокой прочностью и устойчивостью к агрессивной внешней среде. Фосфатирование применяется при изготовлении комплектующих для устройств, предназначенных для эксплуатации в сложных условиях. Обычно это военная промышленность, станки и оборудование, строительство летательных аппаратов и морских судов.
- Лужение (наплавление слоя олова). Представляет собой термический процесс погружения деталей в емкость с расплавленным оловом. Покрытие является эффективной защитой от коррозии, но не механического воздействия. Используется в качестве основы для дальнейшей пайки, а также в сувенирной индустрии.
- Меднение. В соответствии с названием метизы покрываются тонким слоем меди. Может использоваться химическая и гальваническая технология. В чистом виде используется в качестве декора или основы для лужения и пайки. Чаще применяется в качестве подготовительного слоя для нанесения металлов, обладающих более высокими антикоррозионными свойствами. Это может быть хром, никель, молибден, висмут. Медь в таких случаях заделывает неровности и увеличивает адгезию в сравнении со сталью. Покрытие используется в авиационной, химической, газовой, добывающей промышленности.
 Цинкование. Наиболее распространенная технология, совмещающая в себе вполне приличную эффективность и экономически обоснованные затраты на производство. Металл достаточно прочен, крепко держится на основании и имеет довольно презентабельный вид. Вместе с тем, цинк сам склонен к коррозии, постепенно темнеет, срок службы обычно ограничен периодом 10-15 лет в зависимости от окружающих условий.
- Анодирование (окисление, 10-11). В строительстве применяется в отношении алюминия, а в ювелирном деле к серебру. Представляет собой электрохимический процесс создания на поверхности металла слоя окиси, служащей преградой от влаги и реагентов любой природы. Технология подразделяется на фосфатные и кислотные разновидности. Используется в производстве электроники, авиационной, машиностроительной и корабельной промышленности, сфере обороны.
- Серебрение. Слой драгоценного металла наносится на сталь гальваническим способом. Обеспечивает абсолютную защиту от коррозии и сверхпроводимость. Имеет узкое применение в сфере науки, обороны, космоса, изготовлении точных приборов.
- Никелирование. Металл покрывается никелем по гальванической и химической технологии. Защитный слой предохраняет изделие от воздействия поражающих факторов, а также выполняет функцию декора. Применяется для создания метизов, используемых в крепеже деталей, где нужна не только защита от коррозии, но и эстетическая сторона вопроса.
Тип покрытия определяется по таблицам с условными обозначениями. Более расширенные справочники содержат информацию о его свойствах и рекомендованных сферах применения. На основе имеющихся данных можно принимать решение о вариантах и возможностях использования изделий с тем или иным покрытием.
Определение параметров покрытия по маркировке
Полная информация относительно комплектующих деталей резьбовых соединений (болтов, винтов и гаек) прописана в ГОСТ 1759.0-87, 18126-94 . Состав материала указывается в буквах и числах, а толщина прописывается в микронах.