Разновидности и способы выполнения сварочных швов
Конечная цель любого сварщика – получение качественного сварочного шва. От этого зависит прочность и долговечность соединения деталей. Для успешной работы важно правильно выполнить подключение; выбрать силу тока, угол наклона электрода; хорошо владеть техникой выполнения шва. Результатом правильной работы будет надежное сваривание металлических деталей.

Наклон электрода
Сварочные швы классифицируют по нескольким признакам. Виды и типы сварочных соединений нужно рассматривать последовательно, вникая в тонкости процесса. НА шов влияет расположение, направление и траектория движения электрода.
 После закрепления выбранного электрода в фиксаторе, установки тока, подключения полярности начинается процесс сваривания.
У каждого мастера есть свой предпочтительный угол наклона электрода. Многие считает оптимальным значение 70 ° от горизонтальной поверхности.
От вертикальной оси при этом образуется угол, равный 20 °. Некоторые работают под максимальным углом 60 °. В целом, в большинстве учебных рекомендаций присутствует диапазон значений от 30 ° до 60 ° от вертикальной оси.
В определенных ситуациях, при сварке в труднодоступных местах, нужно ориентировать электрод строго перпендикулярно относительно поверхности свариваемого материала.
Перемещать электрод можно тоже по-разному, в противоположных направлениях: от себя или к себе.
Если материал требует глубокого прогрева, то электродом ведут к себе. В след за ним в направлении сварщика тянется рабочая зона. Образующийся шлак накрывает место сплава.
Если работа не предполагает сильного прогревания, то электрод перемещают от себя. За ним «ползет» сварочная зона. Глубина разогрева при таком исполнении шва минимальна. С направлением вопрос ясен.
Траектория движения
Особое влияние на шов оказывает траекторию движения электрода. Она в любом случае имеет колебательный характер. Иначе две поверхности сшить не удастся.

Колебания могут быть похожи на зигзаги с разным шагом между острыми углами траектории. Они могут быть плавными, напоминающими движение по смещенной восьмерке. Траектория может быть подобна елочке или прописной букве Z с вензелями вверху и внизу.
Идеальный шов имеет постоянную высоту, ширину, равномерный внешний вид без дефектов в виде кратеров, подрезов, пор, непроваров. Название возможных изъянов говорит само за себя. Хорошо отработав умения, можно успешно накладывать любой шов, сваривать разнообразные металлические детали.
Нормативы и понятие катета
Сварной шов начинает формироваться в рабочей зоне при расплавленном состоянии металлов, и окончательно образуется после застывания.
Существующая классификация группирует швы по различным признакам: типу соединения деталей, образующейся форме шва, его протяженности, количеству слоев, ориентации в пространстве.
Типы возможных сварных соединений отображены в стандарте для ручной и дуговой сварки ГОСТ 5264. Соединения, выполняемые дуговой сваркой в атмосфере защитного газа нормированы документом ГОСТ 14771.
В ГОСТах имеется обозначение каждого сварного соединения, а также таблица, содержащая основные характеристики, в частности значения катета сварочного шва.
 Что такое катет, понять достаточно просто, взглянув на рисунок соединяемых деталей. Это сторона умозрительного равнобедренного треугольника максимальных размеров, который поместится в поперечном сечении шва. Правильно рассчитанное значение катета гарантирует прочность соединения.
У деталей неравномерной толщины за основу берут площадь сечения детали в самой тонкой ее части. Не следует пытаться неоправданно увеличивать катет. Это может привести к деформации сваренной конструкции. К тому же увеличится расход материалов.
Проверка размеров катета проводится с помощью универсальных справочных шаблонов, представленных в специальной литературе.
Виды соединений
В зависимости от взаимного расположения деталей сварочные соединения происходят:
- встык;
- внахлест;
- угловым способом;
- тавровым способом.
 При сварке встык приваривают торцы двух деталей, расположенных в одной плоскости. Стык может выполняться с отбортовкой, без скоса и со скосом. Форма скоса может напоминать буквы Х, К, V.
В некоторых случаях сварку делают внахлест, тогда одна деталь частично водружена на другую, расположенную параллельно. Совмещенная часть является нахлестом. Сваривание при этом делают без скоса с двух сторон.
Часто появляется необходимость сделать сварной угол. Такое соединение относят к угловому типу. Оно всегда выполняется с двух сторон, может не иметь скосов или иметь скос на одной кромке.
Если сварные части образовали в результате букву Т, значит было сделано тавровое соединение. Иногда детали, сваренные тавровым швом, образуют острый угол.
В любом случае одна деталь приваривается при этом к боковой части другой. Сваривание проводят с двух сторон без скоса или со скосами с каждой стороны.
Форма и протяженность
 Форма шва может быть выпуклой, ровной (плоской). Иногда появляется необходимость сделать вогнутую форму. Выпуклые соединения предназначены для усиленной нагрузки.
Вогнутые места сплавов хорошо выдерживают динамические нагрузки. Универсальностью характеризуются плоские швы, которые делают чаще всего.
По протяженности швы бывают сплошными, не имеющими интервалов между сплавленными соединениями. Иногда достаточно швов прерывистого типа.
Интересной промышленной разновидностью прерывистого шва является соединение, которое образует контактная шовная сварка. Делают ее на специальном оборудовании, оснащенном дисковыми вращающимися электродами.
Часто их называют роликами, а такой вид сварки – роликовой. На таком оборудовании можно выполнять также сплошные соединения. Полученный шов очень прочен, абсолютно герметичен. Способ используют в промышленных масштабах для изготовления труб, емкостей, герметичных модулей.
Слои и расположение в пространстве
Шов металла может состоять из валика, сделанного за один проход. В этом случае он называется однослойным. При большой толщине свариваемых деталей выполняют несколько проходов, в результате которых последовательно образуются валики один на другом. Такое сварочное соединение называется многослойным.
Учитывая многообразие производственных ситуаций, при которых происходит сварка, понятно, что сориентированы швы в каждом конкретном случае по-разному. Бывают швы нижние, верхние (потолочные), вертикальные и горизонтальные.
Вертикальные швы проваривают обычно снизу верх. Применяется траектория перемещения электрода по полумесяцу, елочке или зигзагом. Начинающим сварщикам удобнее перемещать полумесяцем.
/>При горизонтальной сварке делают несколько проходов от нижней кромки соединяемых деталей до верхней кромки.
В нижнем положении проводят сварку встык или любым угловым способом. Хороший результат дает сварка под углом 45 °, «в лодочку», которая может быть симметричной и несимметричной. При сваривании в труднодоступных местах лучше применять несимметричную «лодочку».
Сложнее всего проводить сварку в потолочном положении. Для этого нужен опыт. Проблема заключается в том, что расплав пытается стечь из рабочей зоны. Чтобы этого не случилось, сварку проводят короткой дугой, силу тока уменьшают на 15-20 % по сравнению с обычными значениями.
Если толщина металла в месте сварки превышает 8 мм, то нужно выполнить несколько проходов. Диаметр первого прохода должен равняться 4 мм, последующих — по 5 мм.
В зависимости от ориентации шва выбирают соответствующее положение электрода. Для выполнения горизонтальных, вертикальных, потолочных соединений, сварки неповоротных стыков труб электрод направляют углом вперед.
При сварке угловых и стыковых соединений электрод направляют углом назад. Труднодоступные места проваривают электродом под прямым углом.
Обработка сварного соединения
 При проведении сварки образуются шлаки. Если шлаковые включения попадают в шов, его качество ухудшается. Все шлаковые наслоения обязательно следует зачистить.
Если сварка выполняется несколькими проходками, то зачистка швов выполняется после каждого этапа сварки. При этом используют любые способы. Сначала сваренные детали оббивают молотком и чистят жесткой щеткой.
Затем проводят грубую зачистку. Мелкие детали чистят специальными ножами или шлифовальными кругами. Крупные болванки чистят на станках. На завершающей стадии место сварного соединения полируют.
Часто для этого применяют фибровый круг шлифовальной машины. Существуют другие способы полировки сварных соединений.
Сварочное дело постоянно развивается. Появляются новые материалы, совершенствуется технология. Необходимо следить за новостями в сварочном деле, чтобы узнавать много нового и интересного.
Сварочные швы: виды сварных соединений и классификация способов сварки
Сварочное соединение — это неразъемное соединение двух частей, полученное путем плавления кромок. Для усиления и заполнения места стыковки применяется присадочный металл, перемешиваемый с основным. Процесс расплавления ведется:
При РДС сварке образуется шлаковая корочка, которую отбивают специальными молотками. Еще она появляется при электросварке с флюсом. В остальных методах швы сразу чистые и доступны для осмотра.
Один кабель от источника тока выступает массой и подключается к изделию, а второй заканчивается держателем или горелкой и находится в руках у сварщика. За счет температуры дуги до 5000 градусов осуществляется плавка металла и выполнение стыков. Сварочные соединения считаются одними из самых быстрых и прочных, поэтому активно используются на строительстве, изготовлении автомобилей, судов и т. д.
Виды сварочных швов
Согласно ГОСТ 5264-80, существует несколько основных видов сварных швов:
Кроме этого, ГОСТ 16037-80 описывает виды стыковых швов труб. Они могут соединяться стык в стык по прямой линии или с уклоном. В документе прописана технология, когда требуется выполнить соединение с изгибом, ответвлением. За счет полой конструкции внутри трубы такие соединения не схожи с другими и вынесены в отдельную категорию, чтобы сварщик не путался в видах стыковых швов при сборке.
Если свариваемые детали очень узкие, например две арматуры требуется соединить торцами, то такие швы называются торцевые или стыковые. Они отдельно описаны в ГОСТ 14098-2014. Арматуру можно варить так же крест-накрест или внахлест.

Виды пространственных положений сварных швов
Все перечисленные виды сварных швов могут выполняться в следующих пространственных положениях:
Еще бывают горизонтальные швы на вертикальной поверхности. Их сложность состоит в том, что металл больше стекает на нижнюю сторону, а вверху остаются подрезы и непровары. Для качественного выполнения требуется снижать силу тока, а иногда вести шов прерывистой дугой.

Подготовка к свариванию
Чтобы шов был качественным, требуется правильная подготовка сторон к свариванию. Если металл толще 5 мм, выполняется односторонняя разделка кромок с углом 45º. При толщине пластин 10 мм разделка требуется с двух сторон. Без такой подготовки металл не получится проплавить глубоко и соединение будет поверхностным. Исходя из этого виды фасок бывают:
Ржавый металл приводит к нестабильному горению дуги, «плевкам» шлака. Стороны в зоне сварки (минимум по 20 мм от линии соединения) требуется зачистить от ржавчины, следов краски, масла. Если предстоит варить тонкий металл 1-1.5 мм встык, используется медная подложка, предотвращающая прожоги.
Чтобы заготовку не повело при сварке, предварительно выполняются прихватки, причем они должны быть с двух сторон. Это относится ко всем видам соединений.
Классификация сварных швов
Кроме вида соединения и положения шва в пространстве, стыки классифицируются по технике выполнения шва и дополнительным характеристикам.
Положение электрода во время сварочного процесса
Сварку можно вести покрытым электродом, удерживая его относительно плоскости изделия под разными углами:
Движения электрода
Внешний вид шва во многом зависит от движения электрода. На соединениях без зазора обычно никаких колебательных движений не требуется — электрод ведется ровно, обеспечивая мелкую чешую и равномерную ширину. Важно только правильно подобрать скорость, чтобы кромки успевали проплавляться и не прожигался основной металл. Для заполнения широких швов сварщики используют поперечно-колебательные движения в виде:
По конфигурации
Линия стыковки определяет будущую конфигурацию сварного шва, которая возможна:
По степени выпуклости
Степень выпуклости называется катетом сварного шва. Исходя из параметров наложенного валика катет бывает:
Чем больше высота валика, тем прочнее шов и тем сложнее его сломать на излом.
По протяженности
Если требуется повышенная прочность или герметичность соединения, то выполняются сплошные сварочные швы. Это требует больше времени и увеличенного расхода присадочного металла. Когда нагрузки на конструкцию невысокие, допустимы прерывистые швы по 2-3 см длиной. Это обеспечивает целостность изделия, сокращает время на сварку и экономит электроды/проволоку полуавтомата.
По количеству проходов
Для листов металла 2-4 мм достаточно одного прохода, чтобы проварить соединение. Более толстые стороны нуждаются в разделке кромок и нескольких проходах. Такие швы называются двухпроходными, трехпроходными, многопроходными.
По виду сварки
Сварочные соединения возможны при помощи:
Дефекты швов
Основными видами дефектов сварных соединений являются:
Требования к сварным швам
Качество сварных швов оценивается методами неразрушающего и разрушающего контроля. К первым относится ультразвук и просветка швов рентгеном. Такие проверки выполняются на особо ответственных стыках, подвергающихся высоким нагрузкам.
При разрушающем контроле образцы швы проверяют на растяжение, излом, исходя из чего оценивают:
Необходимый уровень каждой характеристики прописывается в чертежах по сварке.
Что влияет на качество сварного соединения
Качество шва зависит от:
Источник видео: FUBAG
Заточенным стержнем электрода выковыряйте шлак из кратеров и непроваренных мест. Добавьте на 10-20 А силу тока и не спеша пройдитесь по дефектным местам сварочной дугой. Затем перекройте все сплошным швом, накладываемым с одинаковой скоростью, чтобы выровнять поверхность.
Если исправить дефекты не получилось, сточите шов шлифовальным кругом болгарки, и наложите его заново.
Все, что нужно знать о сварочных швах
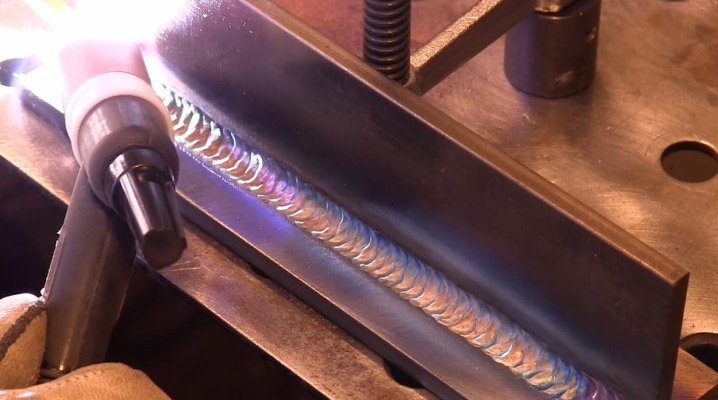
Сварочный процесс является высокотехнологичной манипуляцией, к результатам которой предъявляются определенные критерии качества. Сварочный шов подразделяется на разновидности, которые обладают некоторыми особенностями выполнения и свойствами. Соединение заготовок из металла выполняется путем воздействия на материал высоких температур, подвергающих его плавлению. По результатам внешнего вида и прочности сварочного соединения можно определить технологию сварки, прочность шва, а также увидеть и квалификацию сварщика, выполнявшего работу.
Что это такое?
Под сварочным швом понимают место соединения двух кромок металлических заготовок, которое выполнено за счет расплавления металла под действием электродуги сварочного электрода. Сварочные швы по типу и конфигурации в определенных условиях сварки могут быть самыми разными: их выбор зависит от состава соединяемых металлов, толщины материала, мощности сварочного оборудования, формы свариваемых деталей и так далее.
Если рассматривать любой сварочный шов послойно, то можно увидеть, что он состоит из четко разграниченных между собой областей.
- Слой наплавления металла. Внешне выглядит литым единым компонентом, который начинает свое формирование с того момента, как начали расплавляться сварочный электрод и стыки соединяемых заготовок. Частицы, составляющие область наплавления, очень мелкие, они плотно спаяны между собой и обладают высокой степенью твердости. При неправильном выполнении сварки область наплавления металла может содержать дефекты, которые получаются под воздействием кислорода, шлаковых соединений металла, кусочков флюса и других факторов.
- Область сплавления металлов. Она обусловлена активной функцией термодиффузии, присущей металлам соединяемых заготовок. Если один металл активно проникает в структуру другого металла, то протяженность в глубину у области сплавления будет составлять не менее 50% монолитного наплавления металла. Область сплавления металла по своей структуре неоднородна и может содержать карбидные компоненты железа, хрома, соединения углерода с азотом, нитриты и другие элементы.
- Слой термического воздействия. По структуре этот участок сварочного шва похож на металл, который образуется при поверхностной закалке. Таким образом, к области механического сплава примыкает так называемый белый слой, который является максимально твердым, превосходя по прочности металл, находящийся в области механического сплавления. Образуется этот слой под воздействием тепловой энергии, что уже не может плавить металл, но ее емкости хватает для осуществления сверхскоростной закалки материала. Такое особенно явно выражается в случаях, когда сварочный процесс осуществляется под защитой инертного газа.
- Области преобразования. После белого слоя ниже находятся области структурных преобразований металла – их состав зависит от марки свариваемой стали.
- Переходной слой. Так называют область перехода к основному металлу. Она состоит из троостита, перлита, аустенита и других компонентов, что образуются в среде небольших различий температурных режимов.
При анализе слоев шва становиться понятно, что он не является однородной гомогенной структурой, а его составные части определяют надежность и прочность сварного соединения.
Какими бывают?
Все виды, типы, ширина, расположение и классификация сварочных швов подвергаются критериям стандартов, прописанных в ГОСТ 5264-80. Этот норматив был введен в 80-е годы прошлого столетия и не претерпел изменений до нашего времени.
В документе содержится не только описание швов, но и правила их выполнения. Например, кольцевые соединения используются для сварки цилиндрических деталей, корабельный шов применяют в судостроении, а монтажный используют для сборки конструкций по месту их применения. Существуют многопроходные швы, а также угловые и горизонтальные, когда к боковой кромке одной детали присоединяется кромка другой. Безусловно, ГОСТ 5264-80 является основным подспорьем для начинающих сварщиков, которые хотят научиться делать красивые и качественные сварочные швы.
Методики выполнения соединения металлических заготовок сварочным способом подразделяются в зависимости от определенных критериев.
По способу соединения деталей
Соединение металлических кромок заготовок выполняется сварочными швами нескольких видов. Кратко охарактеризуем их.
- Стыковой шов. Наиболее распространенный метод сварки, который используется для соединения листов металла и торцевых частей труб. Требованием к стыковым швам является жесткое соединение двух заготовок с допустимым зазором величиной не более 2 мм, заполняемым расплавленным металлом, образующимся при плавлении электрода. Перед началом сварочных работ необходимо провести подготовку кромок свариваемых деталей – их выравнивают и зачищают.
По прочности стыковочные швы являются самыми надежными и долговечными среди других видов сварочных соединений.
- Угловой шов. Этот вид соединения довольно сложен в исполнении, так как в процессе сварки расплавленный металл имеет свойство стекать с угловой поверхности – с вертикальной части заготовки на горизонтальную. Чтобы справиться с такой проблемой, сварщику необходимо держать электрод под правильным углом наклона, одновременно следя за тем, чтобы движения электрода были равномерными. Результатом такой работы станет ровное и прочное сварочное соединение. Для качественной сварки углового шва пользуются методикой под названием «лодочка»: соединяемые детали располагают под прямым углом, а шов выполняют короткими штрихами.
Угловые сварочные швы имеют особенности в зависимости от геометрии расположения наплавления. Они характеризуются следующими параметрами:
- ширина шва – расстояние между кромками заготовок при сварке;
- изогнутость наплавления – точка зазора в области максимального уровня вогнутости;
- выпуклость шва – точка максимального уровня наплавления;
- корень области соединения – наиболее удаленная область от профиля, находящаяся ближе к изнанке работы.
Угловой сварочный шов требует внимательного и аккуратного выполнения с сохранением правил геометрии.
- Тавровый шов. Если выполнить разрез такого соединения, то можно увидеть, что одна деталь стыкуется с другой по профилю, выполненным в виде буквы «Т». По ГОСТу существует 9 видов исполнения тавровых швов, для которых требуется глубокое проплавление, выполняемое путем применения автоматического вида сварки. При ручном сваривании тавровым швом кромки заготовок необходимо тщательно зачистить и выровнять. Данная методика соединения металлических деталей имеет важную особенность – сварочный шов получается прочнее, чем металл заготовок.
- Шов внахлест. Такой вид шва выполняется путем наложения поверхностей заготовок одна на другую, а соединяются они угловым способом сварки. Швы внахлест учатся делать новички в области сварки, при этом толщина металла для таких соединений не должна превышать 8 мм. Во время сварочных работ важно правильно выбрать угол наклона для электрода, который должен составлять от 15 до 45°. Швы внахлест нередко выполняют точечной сваркой, но в этом случае между стыкуемыми листами металла остаются зазоры, куда попадает влага, способствующая развитию коррозии металла. По этой причине подобные швы не являются долговечными, хотя и имеют довольно широкое применение среди пользователей.
- Существует и особенный вид сварки, называемый обратноступенчатым. Суть метода заключается в том, что протяженность сварного шва делят на участки, а затем их проваривают отрезками, направленными поочередно в противоположные стороны. Размер таких ступенек зависит от общей длины шва.
По положению во время сварки
От того, в каком положении поверхность находится в пространстве, также зависит вид шва. Всего может быть 4 положения швов.
- Нижняя плоскость. При таком расположении деталей их соединение выполняют угловым методом или встык. Это наиболее удобное положение заготовок для выполнения сварочных работ, потому как расплавленный металл в сварочной ванне не вытекает за ее пределы, что можно контролировать. Такое положение более всего удобно для новичков, не имеющих большого опыта в выполнении сварочных работ.
- Горизонтальная плоскость. В этом случае необходимо выполнить шов в несколько проходов. Начинать нужно от нижней кромки, постепенно доходя до верхней. Основную проблему при горизонтальном положении сварочной ванны представляет собой металл, который под действием силы тяжести устремляется вниз. Соединения в горизонтальной плоскости можно выполнять в любом удобном направлении – хоть справа налево, хоть наоборот. Чтобы расплавленный металл не стекал, электрод во время работы нужно держать под максимально большим углом наклона, учитывая при этом мощность сварочного тока и скорость движения электрода.
- Вертикальная плоскость. Такие сварочные стыки выполняются по направлению снизу вверх. Движение электродом рекомендуется выполнять в виде зигзага или полумесяца (что наиболее удобно). При сварке в вертикальном положении возникает проблема стекания расплавленного металла, поэтому на готовых участках шва могут оставаться застывшие капли. Чтобы предотвратить это, электродугу на аппарате выбирают более короткого диапазона.
- Потолочная плоскость. Наиболее сложное положение соединяемых стыков в пространстве. Чтобы сделать сварочный шов в такой плоскости, потребуется большой опыт, так как расплавленный металл стекает при работе вниз. Чтобы снизить сползание раскаленного металла, уменьшают силу тока на 20% от обычного показателя. При работе сварочный электрод требуется держать строго под прямым углом к потолочной плоскости, при этом сварочная дуга должна быть короткой. Движения электродом нужно выполнять быстро (с одинаковой амплитудой).
Важным моментом при сварке в различных плоскостях является угол наклона электрода и длина электродуги.
По протяженности
Стыковочные соединения подразделяются по их протяженности. При этом различают прерывистые швы и сплошные. Прерывистый шов допускает наличие небольших интервалов на всем протяжении сварочного стыка. Такие соединения могут быть односторонними или двухсторонними. Сплошные соединения представляют собой непрерывный сварочный шов, который закрывает собой всю соединительную кромку стыкуемых заготовок.
По расположению к действующей силе
Пользуясь возможностью выбора параметров сварочного режима, а также вариантами конструктивного типа кромок соединяемых заготовок, сварщик может выбирать, на какую величину ему следует увеличить или снизить глубину проплавления металла в сварочной ванне, а также откорректировать и другие параметры сварного шва.
По расположению к силовому воздействию сварочной дуги швы делятся на такие варианты:
- фланговый – осуществляется в долевом направлении относительно оси соединения;
- лобовой – располагается в поперечном направлении к оси соединения;
- комбинированный – представляет собой сочетание лобовых и фланговых разновидностей;
- косые швы – выполняются под определенным углом к оси соединения.
Различные методы расположения сварочного шва позволяют соединять между собой металлические детали, расположенные в любом положении относительно друг друга.
Как варить и зачищать?
Идеальный и прочный шов можно создать, если правильно перемещать электрод относительно рабочей поверхности заготовок. Класть красивый сварочный слой из расплавленного металла реально в том случае, если работать электродом, установка которого находится под углом 55-60°, и вести его плавно, без отрыва. При этом передерживать электрод на одном месте нельзя, чтобы не проплавить заготовку.
Наиболее прост в выполнении шов в виде зигзагообразных движений, когда электрод ведется от левой зоны к правой под небольшим углом. Длинные штрихи при этом делать не нужно, наплывы металла должны быть равномерными.
В случае, когда расстояние между кромками заготовок составляет 5 мм и более, для соединения применяют технику «елочка», что позволяет наплавить большое количества металла и выполнить прочный шов. При такой методике электрод устанавливают под углом 45° и выполняют движения в виде треугольников, не отрывая при этом электрод от рабочей поверхности. Не менее прочными швами являются соединения, выполненные по методу «петелька», которую используют для стыковки тонких заготовок.
Чтобы сварочные соединения всегда получались красивыми и надежными, следует воспользоваться некоторыми рекомендациями специалистов сварочного дела.
- При работе нужно стараться сохранить ширину зазора между кромками одинаковым на всем протяжении шва. В этом случае соединение будет выполнено ровно и аккуратно.
- Во время сварочного процесса важно не терять контакт дуги с рабочей поверхностью, иначе это приводит к деформации соединения, что выглядит очень некрасиво.
- Чтобы сварка происходила без подтекания металла, необходимо стараться держать электрод под углом 70-75° относительно рабочей поверхности.
- Вертикальные швы всегда нужно начинать сваривать снизу, тогда растекание металла будет не таким интенсивным.
Когда соединительный шов будет сформирован и остынет, на поверхности заготовок останется сварочный шлак и металлическая окалина, а сам шов будет выпуклым, что выглядит неэстетично. Придать соединению презентабельный внешний вид поможет обработка сварного шва. Сначала молотком и зубилом удаляют шлак и окалину. Далее к болгарке закрепляют шлифовальный диск и обрабатывают им поверхность шва, выравнивая его с остальной поверхностью.
Долговечность сварочного соединения зависит от качества выполненной работы. Но сделать хороший и прочный шов – это еще не все. Например, должна существовать такая схема: сначала детали соединяют сварным соединением, затем выполняется проверка его качества, потом шов зачищают и производят нанесение защитного слоя от коррозии.
С целью защиты от ржавчины шов нужно замазать водозащитным герметиком.
Такие мероприятия обязательны, например, при ремонте кузова автомобиля, прокладке трубопроводов и так далее.
Возможные дефекты и их устранение
Плохой сварочный шов чаще всего получается у неопытных новичков и получается это из-за того, что движение сварочного электрода было неравномерным, либо сварщик изначально неверно выбрал величину и силу тока на сварочном аппарате. При получении брака в работе некоторые дефекты устранить невозможно, но в некритичных случаях ситуацию поправить можно. В любом случае после проведения сварочных работ необходимо осуществить контроль качества шва.
Наиболее часто встречающимися дефектами могут быть следующие нарушения качества швов.
- Наличие непроваренных участков. Выражается это в том, что стык двух соединяемых деталей недостаточно плотно заполнен расплавленным металлом, что влияет на прочность соединения, делая его ненадежным. Причинами такого дефекта бывает недостаточной силы ток и слишком быстрое перемещение сварочного электрода по рабочей поверхности. Если увеличить ток и убавить длину дуги, то стык будет заполняться плотно.
- Образование канавки в материале возле сварочного соединения. Такой изъян называется подрезом, а его причина заключается в том, что сварщик выбрал очень длинную электродугу, в результате чего шов стал широким, но металл расплавлялся недостаточно из-за низкой температуры. В то же время происходило быстрое затвердевание расплавленной массы по краям сварочной ванны. Проблема решается путем уменьшения дуги и увеличения силы тока на сварочном аппарате.
- Наличие сквозного прожига на заготовке. Этот дефект получается из-за того, что силу электротока выбрали слишком большую, а скорость передвижения электрода была медленной. В результате залипания электрода образовался большой зазор между кромками стыкуемых деталей, который не заполнился расплавленным металлом. Такая проблема устраняется путем выбора правильного режима сварки.
- Пористый шов. Характеризуется наличием небольших отверстий в толще сварного шва. Образуются они в том случае, если сварка проводилась в защитной среде инертного газа, но газовое облако постоянно сдувал ветер или сквозняк. Иногда такой изъян получается, если сварку проводили по ржавой рабочей поверхности. Подобное соединение имеет низкую степень прочности, поэтому шов необходимо переделывать, обработав предварительно поверхность.
Иногда в сварочном соединении могут наблюдаться трещины, проявляющиеся после того, как расплавленный металл застынет. Трещины располагаются в долевом или поперечном направлении относительно плоскости шва. Такой шов не выдержит нагрузок и разрушится.
Для устранения дефекта в местах наличия трещин сварку проводят повторно, а если трещинами покрыт весь шов, то его потребуется срезать и выполнить сварочные работы заново.
Виды сварочных швов и техника их выполнения
Сварочный шов – неразъемное соединение, получаемое в результате сварки. Задача каждого сварщика – получение качественного сварного шва, которое гарантирует надежное соединение элементов. Для выполнения поставленной задачи нужно знать виды сварочных швов и техники их выполнения.
Основные виды сварочных швов
В первую очередь все швы делят по способу соединения деталей. По данному признаку выделяют следующие виды швов:
- стыковые – получаемые между заготовками, примыкающими торцевыми поверхностями друг к другу,
- нахлесточные – получаемые за счет наложения деталей друг на друга с частичным перекрытием,
- тавровые – получаемые за счет приваривания торцевой поверхности одной заготовки к плоскости другой заготовки,
- угловые – получаемые между заготовками, расположенными под углом друг к другу, шов получается в месте примыкания деталей,
- торцевые – получаемые за счет сваривания торцов заготовок.
Стыковые швы

Различают односторонние и двухсторонние швы. При односторонней сварке шов формируется только на одной стороне деталей. В случае двухстороннего шва сварка проводится на обеих сторонах заготовок.
В зависимости от толщины свариваемых деталей для стыковых швов по-разному готовят сварочные кромки. Соответственно этому различают формы:
- с отбортовкой – для деталей толщиной до 4мм,
- без скоса – для деталей толщиной до 8мм,
- с V-образным скосом – для деталей толщиной от 3 до 60мм,
- с X-образным скосом – для деталей толщиной от 8 до 120мм,
- с K-образным скосом – для деталей толщиной от 8 до 100мм,
- с криволинейным скосом – для деталей толщиной от 15 до 100мм.
Для тонких деталей возможна стыковая сварка без обработки кромок или с обработкой только на одной стороне.
Нахлесточные швы
Сварка швами внахлест всегда выполняется с двух сторон. Кромка каждой заготовки должна быть приварена к поверхности другой. Кромки подготавливаются без скоса. Угол наклона электрода при выполнении сварки должен быть в пределах 15 o -45 o . Если угол наклона будет выходить за эти пределы, то шов «заползет» на одну и сторон стыка.
Тавровые швы
Тавровые швы всегда двухсторонние. Форма подготовленных кромок возможна без скоса и с одним или двумя скосами одной кромки. Обрабатывается только привариваемый торец. Как правило, без скоса свариваются детали небольшой толщины – от 2 до 40мм. Для деталей толщиной от 8 до 100мм производится обработка кромки.
При сваривании тавровых швов важно знать их особенность: получаемые швы в итоге прочнее основного металла. Поэтому перед сварочными работами нужно проводить расчеты по получаемому сопротивлению материалов. Это необходимо, чтобы избежать неравномерной прочности деталей, разной стойкости к нагреву и охлаждению и другим скрытым дефектам.
Угловые швы
При работе с угловыми швами главной проблемой является стекание металла по углу или с вертикальной поверхности на горизонтальную. Поэтому важно контролировать ровное ведение электрода, соблюдая углы наклона. Так для сварки листов разной толщины нужно держать электрод под углом 60 o по отношению к более толстой заготовке. В результате основное тепло придется на более толстую деталь, а более тонкая не перегреется и не прогорит.
Угловые швы бывают односторонние и двухсторонние. Для двухстороннего шва сварка выполняется и на внутреннем, и на внешнем угле. Возможна сварка без обработки кромок или скосами. Скос может выполняться с одной или с двух сторон одной кромки. Вторая кромка при этом не обрабатывается.
Прочность угловых швов ниже прочности основного металла. Этот момент нужно учитывать при проектировании и проведении работ.
Торцевые швы
Торцевые швы отличаются высокой выносливостью к нагрузкам. Но при этом возможно попадание влаги или загрязнений между поверхностями деталей, что в будущем приведет к коррозии. Особенно это вероятно при наличии непроваров.
Другие критерии классификации сварных соединений
Кроме способа соединения деталей швы различаются по другим параметрам:
- по форме шва различают выпуклые и плоские швы,
- по протяженности бывают сплошные и прерывистые швы,
- по положению свариваемых поверхностей в пространстве бывают горизонтальные, вертикальные, потолочные и нижние швы и другие классификации.
Перед началом работ важно определить вид сварочного шва по всем параметрам. Это поможет подобрать оптимальную технику выполнения сварки в каждом конкретном случае. Например, сварка углового соединения в вертикальном положении потребует более тщательной подготовки, чем сварка стыкового шва в нижнем положении.