Как приварить оцинковку к металлу?
Оцинкованная сталь пользуется неизменным спросом и обрела популярность во многих потребительских сферах. Такую популярность материал приобрел благодаря своей устойчивости к агрессивным воздействиям из вне. Оцинкованная сталь обладает достаточно высокой устойчивостью к коррозии и способна служить довольно длительное время. Достигается это путем нанесения на стальные листы цинкового слоя толщиной от 2 до 150 мкм. Однако цинковое покрытие является не только защитой стальных изделий от неблагоприятных воздействий, но и фактором, значительно усложняющим процесс обработки металла, в частности его сварку.
Для того, чтобы ответить на вопрос: как варить оцинковку, необходимо более подробно рассмотреть все аспекты, связанные с этим процессом.
СОДЕРЖАНИЕ СТАТЬИ
- Что нужно учитывать при сварке оцинковки
- Этапы работы с оцинковкой
- Какие есть виды проволоки для сварки
- Общие правила и рекомендации для сварки оцинковки
- Виды сварки оцинкованной стали
- Как варить оцинковку: вывод
- Как варить оцинковку: видео
ЧТО НУЖНО УЧИТЫВАТЬ ПРИ СВАРКЕ ОЦИНКОВКИ
Основными нюансами, которые следует учитывать в процессе сварки оцинковки, являются температура плавления цинка и токсичность выделяемых им паров.
Сложность сварки оцинкованных изделий обуславливается тем, что температура плавления стали составляет 1100C, а цинковое покрытие плавится при 906C. Данное расхождение не позволяет использовать обычные методы сварки в связи с риском повреждения защитного слоя и утраты изделием устойчивости к окислению.
Неблагоприятные проявления в процессе сварки оцинкованного металла заключаются в том, что:
- При температуре 906 градусов, цинк плавится и переходит в газообразное состояние;
- Проникая в основу, выделяемые пары разрушают структуру металла;
- Происходит нарушение шва оцинковки;
- Токсичные пары поступают в окружающее пространство.

Именно поэтому, обработка оцинкованных изделий требует проведения дополнительных подготовительных мероприятий и тщательного подбора используемого оборудования.
ЭТАПЫ РАБОТЫ С ОЦИНКОВКОЙ
Удаление цинкового покрытия
Данная процедура необходима для того, чтобы расплавленный цинк, попав в область шва, не ухудшил его качество. Существует три основных способа зачистки:
Подбор электродов
Для того, чтобы выбрать, какими электродами варить оцинковку, необходимо учитывать ряд нюансов. Выбор электродов осуществляется с учетом типа свариваемой стали.
Можно выделить 2 основных вида электродов:
- С рутиловым покрытием (АНО-4, МР-3, ОЗС-4). Подходят для сваривания стали с низким углеродным содержанием. Наличие оксида титана значительно упрощает зажигание дуги, гарантирует прочность шва и его герметичность, а также минимизирует разбрызгивание;
- С сильноосновными флюсами (УОНИ13/45, УОНИ13/55, ДСК-50). Подходят для сталей низкого легирования.
Подбор присадочного материала
Основное требование к проволоке, используемой в качестве присадочного материала — низкая температура плавления, варьирующаяся от 900 до 1100 градусов. Соблюдение этого условия позволит добиться качественного шва, так как в этом случае проволока будет плавиться, не повреждая и не оплавляя сам материал.

КАКИЕ ЕСТЬ ВИДЫ ПРОВОЛОКИ ДЛЯ СВАРКИ ОЦИНКОВКИ
- CuSi3. Проволока с 97% содержанием меди. Целевым назначением является сваривание медных изделий. Использование для сварки оцинковки является целесообразным и позволяет добиться легкообрабатываемого соединения. Минусом в данном случае будет являться то, что такое соединение не будет иметь очень высокого показателя прочности. Стоит учитывать, что входящий в состав сплава кремний обладает высокой текучестью, что требует повышенной осторожности при работе;
- Autrod 19.30. Целевым назначением является сваривание оцинкованных изделий. Соединение кремния, марганца и серы позволяет добиться достаточно крепкого соединения;
- CuSi2Mn. Создает соединение с очень высокими показателями прочности. В связи с повышением показателя, усложняется процесс дальнейшей обработки;
- CuAl8. Целевым направлением является сваривание металла, обработанного сочетанным цинково-алюминиевым сплавом.
ОБЩИЕ ПРАВИЛА И РЕКОМЕНДАЦИИ ДЛЯ СВАРКИ ОЦИНКОВКИ
Вне зависимости от типа сварки оцинковки, необходимо:
- Исполнять шов наплывным методом по средствам частого отрыва электрода;
- Продление варочной ванны производится постепенно для недопущения риска повреждения;
- В случае, если цинковое покрытие не было удалено, необходимо дождаться его абсолютного выгорания до того момента, когда начнет расплавляться сама сталь. В противном случае после охлаждения возможно растрескивание и вспучивание шва;
- Оцинкованная сталь, толщина которой превышает 4 мм должна обрабатываться по краям по методу нанесения фаски, глубина которой составляет 1/3 листовой толщины;
- Все работы производятся со строжайшим соблюдением мер защиты и техники безопасности. Для этих целей используются маски с принудительным нагнетением воздуха и мощные вентиляционные системы.
ВИДЫ СВАРКИ ОЦИНКОВАННОЙ СТАЛИ
Сварка оцинковки полуавтоматом
Такой метод сварки имеет ряд особенностей:
- Подключение. «+»клемму подводят к горелке, а»-«к поверхности;
- Сила тока. Увеличение силы тока приводит к увеличению скорости подачи присадки;
- Подбор съемника тока. При подборе учитывается диаметр сечения проволоки. Необходимо вовремя производить замену, не дожидаясь значительного изнашивания;
- Выбор рукава подачи присадки. Необходимо выбирать жесткие рукава, не допускающие перегибов и нарушения подачи присадочного материала;
- Учет толщины листа. Тонкие листы толщиной 1мм. и менее, подвергаются точечной сварке;
- Напряжение. При возможности перепадов напряжения, рекомендуется использовать проволоку наименьшего диаметра, имеющую высокую скорость плавления, необходимую для компенсации недостатка напряжения сети;
- Техника без использования защитного газа. В данном случае, «+»клемма подключается к оцинкованной поверхности.

- Возможность работы без создания защитной атмосферы;
- Хорошие показатели ровности шва;
- Простота в соблюдении параметров тока.
- Не рекомендуется проводить сварку при порывах ветра и в присутствии мощных вентиляционных систем;
- Необходимы крупногабаритные газовые баллоны;
- Необходимы жесткие рукава подачи присадки.
Сварка инвертором
Особенности сварки оцинковки при работе инверторным методом:
- Подбор диаметра электрода. Оптимальным сечением будет диаметр не более 2мм;
- Учет легкоплавкости электродов. Чем выше коэффициенты расплавления, тем ниже значения тока;
- Техника движения. Необходимо соблюдать плавность перемещения дуги;
- Соблюдение угла наклона. Соблюдение угла в пределах 45 градусов, позволяет избежать риска прогорания.
- Соблюдение распределения полярности. В связи с тем, что данный метод сварки применяется в основном к тонколистовому металлу, необходимо учитывать, что в этом случае работа производится током обратной полярности. Это означает, что «+»подключается к электроду, а»-» к оцинкованной поверхности.

Этапы процесса сваривания оцинкованной стали при работе с трубопроводом.
- Подготовка. Учитывается толщина заготовки. Если она превышает 3мм, под углом в 80 градусов делается скашивание поверхности на расстояние 1-1.5мм по поверхности шва. Торцы изделия зачищаются от зазубрин и загрязнений и обезжириваются. Свариваемые элементы выкладываются ровно с соблюдением зазора в 3мм. Вдоль сварочного шва наносится 2мм слой флюса.
- Сварка. Производится в следующие этапы: — детали, подлежащие сварке прогревают на расстояние не менее 300мм от свариваемых краев; — флюс подвергается нагреву до прозрачного состояния; — присадка накладывается на поверхность и расплавляется при помощи газовой горелки до полного заполнения пустоты; — припой располагается перед пламенем горелки. Допустимые углы наклона составляют 95 градусов для горелки и 15-30 для проволоки.
- Завершение процесса. Флюс удаляется, шов зачищается. По окончании зачистки, поверхность обрабатывается антикоррозийным составом.
Точечная сварка
Метод точечной сварки оцинковки получил наиболее широкое распространение в автомобилестроении. Получаемая точка отличается высокой прочностью. Линия разрыва не затрагивает область сварки, а проходит по поверхности листа. Следует учитывать, что использование точечного метода приводит к ускоренному изнашиванию электродов и требует больших энергетических затрат. В связи с этим, наиболее целесообразно проведение автоматической корректировки режимов и настроек в условиях профессиональных сварочных рабочих мест.

КАК ВАРИТЬ ОЦИНКОВКУ: ВЫВОД
Вне зависимости от типа используемой сварки и вида оборудования, необходимо строжайшее соблюдение всех мер безопасности и технологических правил. Цинк является токсичным материалом, вдыхание его паров способно привести к серьезной интоксикации организма. Поэтому при ответе на вопрос: «как варить оцинковку«, надо помнить, что работы проводятся в средствах индивидуальной защиты и при обеспечении качественной вентиляции.
КАК ВАРИТЬ ОЦИНКОВКУ: ВИДЕО
Особенности и способы сварки оцинкованной стали: критерии выбора оборудования
 Металлические изделия покрываются цинком для защиты от окисления, потому что аналогичные оксиды имеют довольно прочную структуру с минимумом микропор, через которые влажность и кислород не могут оказывать воздействие на структуру конструкции.
Сварка оцинковки для исполнителей, не имеющих специальной подготовки, является сложным процессом.
Нюансы проведения
Имеется несколько технологий покрытия цинком металлических изделий, с разной толщиной защитного слоя. При сварке стали с оцинкованной плёнкой, например, листового материала, происходит резкое нагревание до температуры выше 1 тыс. градусов, а это провоцирует такие последствия:
- цинк расплавляется и начинает испаряться;
- пары проникают в металл детали и нарушают её структуру;
- испарения влияют на качество шва.
Пары цинка, содержащиеся в воздухе, имеют высокую токсичность, что особо опасно для окружающих, поэтому нужна мощная вентиляция не только около места проведения работ, но и всего помещения.
Удаляем внешнее покрытие
Лучший вариант — механическим способом удалить цинковую плёнку абразивными материалами. Термический вариант способствует выделению ядовитых паров, подходит и химический способ удаления, но нужно при этом действовать аккуратно, чтобы сильно не расширять зону очистки.
[stextbox участки оцинкованного металла рядом с наложенными швами при дальнейшей эксплуатации будут подвергаться воздействию коррозии, что негативно влияет на всю конструкцию.[/stextbox]
Способы соединения
При помощи полуавтоматического оборудования
 Как же надо варить оцинковку полуавтоматом — следует правильно подобрать присадочный материал, содержащий медь вместе с определёнными металлами, например, Al, Si или Mn. От их соотношения зависит лёгкость и прочность сварки изделия, которая напоминает пайку — нет разбрызгивание металла, а для стабильности сварочного процесса более тщательно подбирается источник питания и режимы регулировки.
Точечный метод
В автомобилестроительной индустрии используют покрытую цинком ПНП-сталь (Пластичность, Наведенная Превращением), которая соединяется при помощи точечной сварки. На конвейерах устанавливается автоматическое оборудование, которое приваривает листовую сталь к каркасу будущего автомобиля. Место сварки обладает повышенной прочностью.
Автоматы инверторного типа используют импульсы трёх типов:
- разогрев зоны будущего воздействия;
- режим сварки;
- термическая обработка полученного соединения.
Основной износ происходит на конце каждого электрода, а оператор, используя автоматику, корректирует режим сварки, что в ручной технологии сделать практически невозможно.
Применение флюса
 Труба зачищается и обезжиривается снаружи и внутри, затем окончания труб прогревают на расстояние не менее 20 см от края — такая методика касается толстостенных труб, изделия с меньшей толщиной соединяются без дополнительной обработки торцов. Флюс прогревается до полужидкого состояния, наносится толстым слоем, поэтому его расход вдвое больше.
Главная задача такой защиты — ликвидировать избыток тепловой энергии, не допускать кипения и испарения цинка. После окончания сварки излишки флюса удаляются с поверхности металлической щёткой и водой, но надо действовать без излишнего усердия, чтобы не повредить цинковое покрытие.
Электродуговая технология
Как варить оцинковку электродом, для этого применяют электроды, подборка которых зависит от марки основного металла: например, если сталь с низким содержанием углерода, то нужны с покрытием из рутила — ОЗС4 или МР3, а для остальных применяют обычное покрытие — типа ДСК50 или УОНИ 13/55.
[stextbox Н. Теплицкий, образование: ПТУ, специальность: сварщик шестого разряда, опыт работы: с 2003 года: «Чтобы правильно сварить изделия, покрытые цинком, нужен опыт аналогичных работ. Кроме покрытия электродов на мощность дуги оказывает влияние диаметр, например, слишком толстые прутки прожигают конструкцию, а не сваривает металл».[/stextbox]
Особенности соединения тонкостенных труб
Чем надо варить такой оцинкованный металл, если использовать тонкие электроды, то вряд ли получится прочное шовное соединение. Рекомендуется использовать аналоги с диаметром от 2 до 3 мм, но надо учитывать и скорость проводки электрода. При медленном прохождении возникает вероятность прожога тонкостенной трубы, а при быстром — соединение получается непрочным.
Другие методы
Сварка оцинкованного металла по различной методике имеет индивидуальные особенности, которые нужно знать каждому исполнителю. Прежде чем отдать предпочтение определенному сварочному аппарату, надо изучить нюансы сварки оцинкованного металла:
- шов выполняется методом наплыва;
- оцинковка с толщиной стенок более 4 мм требует предварительной обработки;
- сварка производится только поэтапно, небольшими участками;
- швы требуют обработки специальными средствами от ржавчины.
Какие применять электроды и оборудование полностью зависит от опытности сварщика, для использования разных методов сварки оцинкованного металла требуются определённые навыки, да и правильно выставить силу тока без большого опыта у новичков не получится. Идеальный вариант для начинающего сварщика — это использовать инвертор или полуавтоматический аппарат.

Подбираем электроды
Для сварки по оцинковке необходимы специальные электроды, выбор которых непосредственно зависит от структуры основного металла изделия. При формировании шва надо снижать скорость сварки на 20% и повышать силу тока на 10—15 А, а движения электродом должны быть возвратно-поступательного вида, что предотвратит предварительное выгорание цинка.
Правила проведения работ
Следует неукоснительно выполнять такие требования:
- Нельзя допускать испарения цинка.
- Провести предварительные работы по очистке места сварки — это касается только труб с толстыми стенками.
- Для ликвидации улетучивания цинка от перегрева, флюс наносится толстым слоем.
- Небольшой избыток поступления кислорода делают во время газосварки.
- Обязательный предварительный разогрев участка сварки.
- Проволока с припоем располагается таким образом, чтобы пламя горелки воздействовало на пруток, а не на свариваемый металл.
Излишки флюса удаляются сразу после окончания сварочного процесса.
Выводы
Сварки металлов, имеющих оцинкованное покрытие, имеет индивидуальные отличия, которые нужно знать исполнителям, но без опыта работы к таким процессам начинающие сварщики не допускаются, т. к. высока вероятность прожога конструкции или испарение защитной цинковой плёнки.
Особенности сварки оцинкованных металлов: самые распространенные технологии и нюансы работы
Слой цинка, которым покрывают сталь, отлично защищает ее от окисления. Сопротивление коррозии достигается за счет оксидов цинка, которые отличаются своей плотной структурой. В результате металлу не страшны влага и кислород. Например, через железные соединения вода проникает легко и со временем причиняет вред металлу.
Особенности оцинкованного металла при сварке
Цинковое покрытие бывает разной толщины. Она может варьироваться от 2 до 150 мкм. Чем толще защитный слой, тем надежнее защищен металл от коррозии. Во время сварки оцинкованных металлов необходимо разогревать рабочую поверхность до 1000 градусов, что приводит к следующим последствиям:
- Цинк плавится при температуре 906 градусов. Сначала металл переходит в жидкое состояние, а потом в газообразное.
- Испарения цинка нарушают структуру металла, который находится под защитным слоем, и шов оцинковки.
- Для здоровья человека пары цинка вредны. Очень важно работать с оцинкованными металлами в хорошо проветриваемом помещении.
Как правильно подобрать электроды
Для работы с оцинкованными металлами потребуются специальные расходные материалы. Когда защитный слой слишком тонкий (до 15 микрометров), не обойтись без особых электродов.
Для стали, содержащей немного углерода, выбирают электроды с рутиловой основой. Низкоуглеродистая сталь хорошо проваривается с помощью АНО-4, МР-3 и ОЗС-4, т. к. частью их состава является оксид титана. С ними проще зажечь дугу снова, если она потухнет. Также такая сварка образует меньше брызг и дает возможность создать герметичный высокопрочный сварной шов.
Для низколегированной оцинкованной стали применяют электроды УОНИ-13/45, УОНИ-13/55 и ДСК-50. Они имеют сильноосновные флюсы.
Способы сваривания
Осуществить сварку металлов с защитным покрытием из цинка можно несколькими способами. Для каждой технологии потребуется определенное оборудование.
Ручная дуговая сварка
При сварке оцинкованного металла с помощью электродов важно помнить:
- чтобы избежать порообразования, сила тока должна быть в пределах 10-50 А;
- во время сварки не должно быть резких движений;
- расстояние между элементами, которые нужно соединить, по сравнению с простой сваркой, должно быть в два раза больше.
Если защитный слой цинка толще 15 мкм и меньше 40, то можно воспользоваться специальными электродами для цинка. Работа ведется до тех пор, пока полностью не сойдет оцинковка.
Сварка полуавтоматом
Технология подразумевает работу с применением присадочной проволоки и защитных газов. Они подаются с помощью сварочного рукава, в результате ванна получает защиту от внешних воздействий.
Проволока различается по диаметру. Бывает она 0.6, 0.8, 1 и 1.2 мм. Если требуется соединить тонкие оцинкованные стальные листы толщиной менее 4 мм, то подойдет проволока 0.6 или 0.8 мм в диаметре. Для более толстых изделий лучше использовать проволоку 1-1.2 мм.
Инверторная сварка электродами
Как правило, эта технология сварки используется, когда необходимо соединить тонкие оцинкованные детали. Во время работы применяется ток с обратной полярностью. Клемма с отрицательным зарядом подключается к свариваемому металлу, а с положительным – к держателю.
Этот подход позволяет добиться минимального деформирования металлической конструкции. Основные особенности сварки инвертором с применением электродов:
- лучше выбирать электроды малого диаметра (до 2 мм), чтобы получить ровный красивый шов;
- если нужно приварить деталь, используя ток небольшой силы, рекомендуется применять изделия с повышенным коэффициентом расплавления;
- если предстоит работа со стальными листами толщиной менее 4 мм, то движения электрода не должны быть резкими;
- правильное расположение электрода – 45-90 градусов по отношению к рабочей поверхности. Это позволит избежать прожигания детали и сделать аккуратный шов.
С применением флюса
Метод сварки полуавтоматом с использованием флюса подразумевает обязательную подготовку рабочей поверхности перед работой. В этом случае также подается присадочная проволока, но защитную функцию выполняет флюс, а не газ. Такой способ сварки позволяет работать не только с оцинкованными заготовками, но и такими металлами, как медь и алюминий. Изделие необходимо зачистить буквально до блеска и обезжирить. Во время сварки оцинковки требуется примерно в два раза больше флюса, чем при соединении обычных металлов.
Основной момент – размер сопла в горелке должен быть пропорционален толщине изделия. Если это тонкий оцинкованный лист толщиной до 6 мм, диаметр сопла должен быть не более 2 мм.
Слишком большой диаметр сопла может привести к перегреву металла, и цинк начнет испаряться и утратит свои защитные свойства, а сопло недостаточного размера не разогреет рабочую поверхность, что приведет к прилипанию припоя.
Как варить оцинковку
Тонкое цинковое покрытие увеличивает коррозионную стойкость стали. Оцинкованный прокат часто применяется в сварных металлоконструкциях. Чтобы они были прочными, необходимо учитывать разницу температуры плавления цинка и углеродистых сплавов. Поскольку разрушение защитного слоя недопустимо, при сварке оцинкованной стали необходимо соблюдать технологические особенности, сохраняющие целостность цинкового покрытия.
Сварка оцинковки производится несколькими методами: с помощью электродов, присадочной проволоки. Начинающим полезно будет узнать, как сделать качественное соединение, не повреждая защитного покрытия. Знаниями нюансов сварочного процесса делятся сварщики с опытом работы.

Особенности цинкового покрытия
На сталь антикоррозионное покрытие наносится несколькими методами. В зависимости от технологии толщина покрытия оцинкованного листа колеблется от двух до 150 микрон. Прожечь его легко, цинк плавится при температуре +906°С, сталь – при +1100°С. При обычном методе сваривания металла покрытие неизбежно пострадает. Его необходимо покрывать защитным флюсом, который не дает поверхности разогреваться.
Другая сложность сварки оцинковки – высокая токсичность выделяемых защитным покрытием паров. Сварка цинка требует защиты органов дыхания. Покрытие сначала размягчается, затем переходит в газообразное состояние. Эти пары при попадании в дыхательные пути вызывают сильную интоксикацию. Если необходимо монтировать оцинковку, нужно пользоваться масками с принудительным нагнетанием воздуха или работать в хорошо проветриваемом помещении, оснащенным вентиляцией.
Жидкий цинк значительно снижает качество шва. Делает рыхлым, хрупким. Чтобы он не попал в зону разогрева металла, участки в области шва очищают. Удаление цинкового покрытия – обязательная процедура соединения оцинковки. Основные способы очистки поверхности:
- Горячий, когда края заготовки перед сваркой обжигаются газовой горелкой. Быстрый но небезопасный метод, образуется слишком много ядовитых паров.
- Химический метод, обработка деталей кислотой или щелочью. После этого поверхности необходимо промыть и просушить.
- Механический, защитный слой счищается стальной щеткой, шкуркой, другим абразивным материалом.
При зачистке поверхности остальную часть покрытия не трогают, в местах повреждений быстро образуется коррозия.
Выбор электродов
Когда при монтаже оцинкованных металлоконструкций пользуются электродуговой сваркой, обычные электроды для стали не подойдут. Чем варится оцинковка? Нужны расходные материалы (электроды или проволока для полуавтоматов) с рутиловым покрытием. Для низкоуглеродистых сплавов приобретают электроды типов:
- АНО-4, рассчитаны на сварку оцинковки при постоянном и переменном токе;
- МР-3, требуют напряжения холостого хода не менее 50 В;
- ОЗС-4, аналоги сварочной проволоки СВ08А, СВ08. Марки с высоким содержанием флюсов: УОНИ-13/45, УОНИ-13/55, ДСК-50. Они применяются для любых видов оцинковки, в том числе для сварки высокоуглеродистых сплавов, когда нужно высокое качество шва. Содержит карбонаты и фтористые соединения. Ими можно варить оцинковку любой толщины. Для толстого металла необходимо делать несколько проходов.

Способы сварки оцинкованного металла
Для соединения оцинковки можно использовать газовую и электродуговую сварку. Возможна точечная, такой метод применим на предприятиях. Для точечной сварки оцинковки нужны специальные автоматы. В условиях гаража чаще применяется электродуговая сварка оцинковки с использованием защитных флюсов, специальных электродов или проволоки, реже – полуавтоматическая, она примется в автомастерских, на производстве, требует дорогостоящего оборудования. У каждого метода сварки оцинковки металлоконструкций есть свои преимущества. Знакомство с преимуществами и недостатками каждого поможет определиться с выбором аппарата. Чем и как варить оцинковку, зависит от опыта работы сварщика. Использование традиционных сварочных аппаратов для оцинковки требует навыков. Новичкам будет трудно выдерживать ампераж. Сложно не допускать непроваров или прожогов. Инвертор или полуавтомат в этом плане предпочтительнее.
Что важно знать при любом виде сварки:
- шов делается методом наплыва, с частым отрыванием электрода;
- варочная ванна продлевается поэтапно, сразу варить большие участки рискованно;
- до расплавления стали цинк должен выгореть полностью, иначе металл на шве вспучится, на нем образуются трещины после охлаждения;
- оцинкованная сталь толще 4 мм перед заделкой соединения обрабатывается: по краям делается фаска на треть толщины листа, это необходимо для образования глубинного шва.
Сварка полуавтоматом
Качественный шов получается в атмосфере углекислого газа или аргона. При сварке оцинкованного металла полуавтоматом газ подается вместе с присадочной или электродной проволокой по рукаву. Параметры присадки зависят от толщины оцинковки:
| Толщина оцинковки | Диаметр проволоки |
|---|---|
| До 4 мм | 0,6 — 0,8 мм |
| 4 мм | 0,8 — 1 мм |
| Свыше 4 мм | 1 — 1,2 мм |
Минусы использования полуавтомата:
- нельзя пользоваться им на ветру, при работе мощной вентиляции возникают проблемы;
- необходимо приобретать габаритные баллоны с газом;
- нужны жесткие шланги подачи защитного газа (рукава).
Плюсы полуавтоматической сварки оцинковки:
- допустима работа без защитной атмосферы;
- гарантирована ровность шва;
- легче выдерживать параметры тока.
Существует ряд особенностей работы с полуавтоматом:
- тонкий металл сваривается точечно, чтобы не допускать прожогов;
- при напряжении ниже 220 В размер присадочной проволоки уменьшают на 0,2 мм;
- для метода без использования защитного газа выбирается электродная присадочная проволока;
- клемма с положительным контактом цепляется к заготовке, минус подводится к присадке.

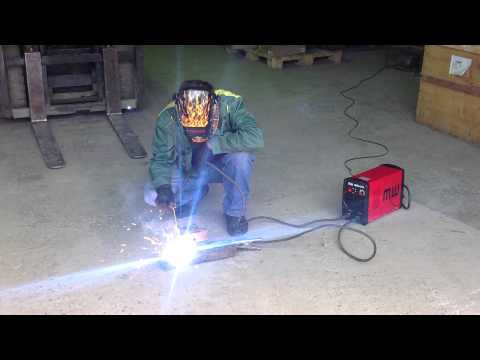
Сварка инвертором
Инвертор нужен при работе с тонкой оцинковкой, меньше 2 мм. Сварку оцинкованных деталей производят током обратной полярности, на заготовку крепится минусовой контакт. Держатель электрода должен быть подключен к плюсу. При таком подключении электрод быстро разогревается, для зажигания хватает пары секунд.
С помощью инверторов оцинковку качественно сваривают даже начинающие. Электрод не затухает, ровно идет по соединению. Образуется прочный шов без дефектов.
Нюансы инверторной сварки оцинковки:
- удобнее использовать тонкие электроды, стык заваривается аккуратно, образуется ровный валик;
- движения электродом должны быть плавными, размеренными, при резких рывках возможны повреждения цинкового покрытия;
- для тонких листов выставляют низкие параметры тока;
- электрод сильно не наклоняют, максимальный угол к заготовке не больше 45°, при большом наклоне легко прожечь металл, испортить качество шва.
Полезные советы
Специалисты рекомендуется обращать особое внимание на некоторые моменты:
- После зачистки соединения стальной щеткой требуется восстановление цинкового покрытия специальными защитными составами. Они бывают в аэрозольных упаковках, в небольших емкостях. Ими обрабатывают шов и место присоединения клеммы (крокодильчика).
- На стыках увеличивают силу тока до 15 ампер, а скорость движения электрода снижают; должен образоваться плотный валик, способный выдержать динамическую нагрузку на изгиб.
- Короткая дуга позволяет контролировать качество шва, меньше разбрызгивается металл ванны. Снижается вероятность прожигания цинкового покрытия искрами.
- Настройка оборудования производится на низкотоковые режимы. На полуавтомате выставляется режим «Synergic», на инверторах – на 5-10 ампер ниже табличных значений.
- Начинающие не должны забывать проверять качество шва. После снятия шлака он визуально осматривается, аккуратно простукивается, так проще выявить дефект.
Как сваривают оцинкованный металл
Покрытие металлических поверхностей цинком – популярный, экономически выгодный способ защиты от окислительных разрушений. В результате снаружи образуются цинковый слой с прочной оксидной пленкой.
Оксиды цинка, в отличие от аналогичных соединений железа, имеют плотную структуру с минимальным количеством мельчайших пор. Влага и кислород из окружающей среды не могут проникнуть в микроячейки и нанести ущерб. Но сварка оцинковки без специальных знаний и навыков представляет определенную сложность.
Особенности материала
Существует несколько технологий нанесения оцинковки, с разной толщиной защитного покрытия. Толщина сформированного слоя варьируется в диапазоне от 2 мкм до максимальной величины 150 мкм.

При сварке любого оцинкованного изделия, например листа, происходит разогревание металла до температуры, превышающей 1000 °C. Процесс сопровождается негативными явлениями:
- цинк переходит сначала в жидкую фазу, затем в газообразное состояние. Его температура плавления составляет 906 °C;
- пары проникают не только в воздух, но и в основу, нарушая структуру базового металла;
- частицы испарений нарушают качество шва оцинковки.
Самая большая опасность заключается в токсичности паров. Оцинковка во время сварки вредна для здоровья. Место работы должно обязательно иметь мощную вентиляцию зоны сварки и эффективную общую вентиляцию помещения.
Удаление покрытия
Существует несколько способов сварки оцинковки. Выбор зависит от качества металла, толщины покрытия на нем, перспективы применения конструкции.
Проще всего снять поверхностный слой оцинковки механически. Для этого подойдут любые жесткие абразивы. Оцинковка при очистке требует больших усилий.
Можно удалять слой термическим способом, но при нагревании, опять же, возможны вредные испарения. Существуют химические способы убрать покрытие в месте будущих швов.
Опасения вызывают остатки незащищенных металлических участков рядом со швом. Оцинковка с такими оголенными участками в будущем может подвергаться коррозии, что вызовет порчу всей конструкции.
Подбор электродов
 Если снять наружный слой технически нельзя, можно использовать другой подход, приемлемый для покрытий с толщиной не более 15 мкм.
Сварка оцинкованной стали с низким содержанием углерода может быть выполнена электродами с рутиловым покрытием (АНО-4, МР-3, ОЗС-4). Содержащийся в них оксид титана упрощает первичное и повторные зажигания дуги, сокращает потери из-за образования брызг, обеспечивает прочность и герметичность шва.
 Для соединения сваркой сталей низкого легирования нужны электроды с сильноосновными флюсами (УОНИ-13/45, УОНИ-13/55, ДСК-50). Для предотвращения образования пор силу сварочного тока нужно увеличить на 10 – 50 А.
Процесс следует проводить аккуратно, понижая скорость на 10 – 20 %, по сравнению с обычной сваркой. Работа с оцинковкой при сварке требует специальных навыков. Придется увеличивать приблизительно в 2 раза расстояние между соединяемыми кромками. Выполняя все требования, можно получить хороший сварочный шов.
При толщине слоя покрытия больше 15 мкм, но меньше 40 мкм результативна другая технология. Нужно электродом чередовать поступательные движения с возвратными до тех пор, пока оцинковка не очистится.
Важно сосредоточиться на требуемых границах, не повредить слой в прилежащих зонах. Этот эффективный метод очистки поверхности позволяет получить прочный шов.
Применение полуавтомата
 Хороший результат получается при сварке оцинковки полуавтоматом с правильно выбранными присадками. Практикой подтверждена эффективность присадок, содержащих медь в сочетании с кремнием, алюминием или марганцем. Это могут быть следующие вещества: CuSi3, CuAl8, CuSi2Mn. От соотношения компонентов зависит прочность соединения и легкость последующей механической обработки.
Соединение меди с кремнием, которое содержит оцинковка, способствует образованию не очень прочного, но легко обрабатываемого шва.
Неорганический композит из меди и алюминия, прежде всего, рекомендуют для продукции, содержащей алюминий в свариваемых конструкциях.
Трехкомпонентное вещество из меди, кремния и марганца обеспечивает шов с повышенной прочностью. Впоследствии для его обработки нужно прилагать значительные усилия.
Медь плавится при температуре более низкой, чем температура плавления стальных сплавов. Поэтому такая сварка оцинковки в значительно мере напоминает запаивание.
Провод, как присадка, должен подаваться в рабочую зону плавно и точно в наконечник, обеспечивающий контакт. Для подачи лучше применять привод с 4 роликами, а наконечник тщательно выбирать по размеру.
Если все сделано профессионально грамотно, то от корродирования защищен как базовый металл, так и шов при минимальных затратах изначальной энергии на сварку.
Рабочая зона очищается строго в обозначенных размерах. Не происходит разбрызгивания материалов при нагреве до температуры сварки. Оцинковка в этом случае сваривается прочно.
Для обеспечения стабильности процесса тщательно выбирают источник питания, режимы регулировки. Максимальное качество шва на оцинковке достигается при импульсном токе в инертной среде аргона. В качестве защитных газов могут быть применены также гелий, диоксид углерода или другие инертные газообразные вещества.
Точечный метод
В автомобилестроении повсеместно используются оцинковка с добавками Al, Mn, Si (так называемые TRIP-стали). Материалы успешно свариваются при правильном проведении контактной точечной сварки.
При серийном осуществлении операций в соответствии со справочными показателями подбирают форму, размеры электродов, учитывая толщину оцинкованного материала.
 Формирующаяся точка соединения отличается прочностью, которая выше, чем у исходных листов. При проверке шва на разрыв линия разрыва проходит не по точке сваривания, а рядом.
Сварочные машины инверторного типа, работают от постоянного или переменного тока. Метод, обеспечивающий хорошие результаты, требует больших затрат энергии.
Популярно контактное оборудование, поставляющее импульсы трех типов: для предварительного нагрева рабочей зоны, непосредственно сварки оцинковки и последующей термической обработки.
При точечной сварке любых материалов, в том числе оцинковки, заметно изнашиваются электроды. Поэтому на стационарных рабочих постах сварщиков существует автоматическая возможность корректировки режимов, регулировки процесса в целом.
В ручной технологии это выполнить практически нереально. На протяжении одного цикла менять размеры, форму шва недопустимо. Точечная сварка в промышленных потоках осуществляется современным, полностью автоматизированным оборудованием.
Как сваривать трубы
 Подходы при монтаже и ремонте трубопроводов из металлических сплавов с цинковым покрытием такие же, как при работе с другой продукцией.
Можно использовать флюсы. Сначала трубы, подлежащие свариванию, нужно хорошо зачистить снаружи и внутри, затем прогреть. Если диаметр не превышает 3 мм, кромки можно специально не обрабатывать.
У труб с большим диаметром кромки раскрывают на 90 градусов и притупляют на 1,5 мм. Ширина зазора при сваривании в обоих случаях равняется 2-3 мм. Размягченный флюс наносят на поверхность оцинковки с двойным избытком, по сравнению с количеством, используемым для непокрытых стальных труб.
Если диаметр трубы не превышает 250 мм, а толщина металла 6 мм, выбирают сопла с размером до 2 мм. Для сварки более широких труб из толстого металла нужны сопла с размером от 2 мм до 4 мм.
Хорошее качество при высокой скорости исполнения обеспечивает электродуговая сварка любых труб с цинковым покрытием. Высокая квалификация сварщика, правильный выбор электродов, оптимальная скорость процесса обеспечат качество соединения оцинковки. Для предотвращения окислительных процессов по окончании работы место сварки и прилежащие участки нужно обработать специальными составами.
Как и чем можно сварить оцинковку
Сварка оцинковки – ответственный процесс, который характеризуется низкой рабочей температурой при расплавлении присадочных материалов. Мы расскажем о сварке инвертором и полуавтоматом. Подскажем, какие электроды лучше выбрать.
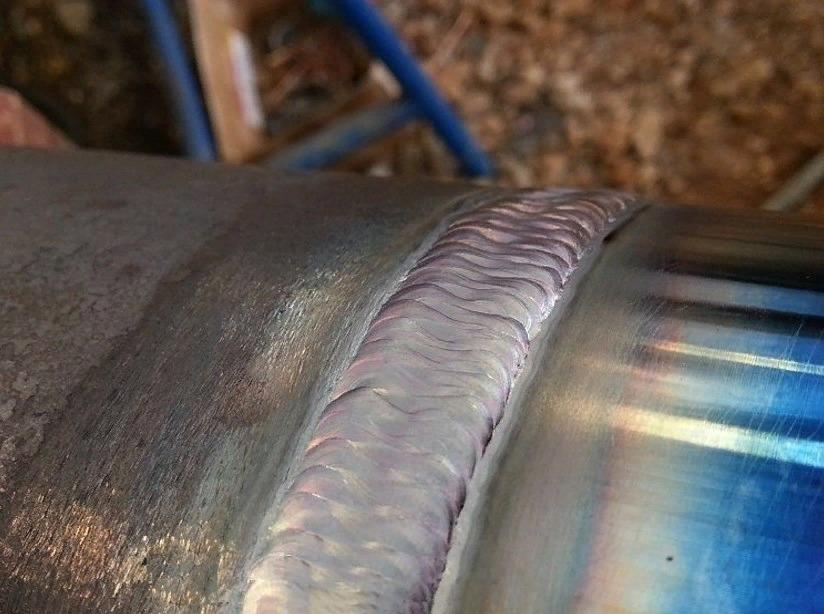
Сварка оцинковки – ответственный процесс, который характеризуется низкой рабочей температурой при расплавлении присадочных материалов. Сложность работ обусловлена свойствами цинка: его температура плавления всего 420 °C. Небрежное отношение к технологии сварочных работ может привести к выгоранию защитного слоя цинка, что влечет за собой дефекты соединения: трещины или поры шва.

Особенности сварки оцинковки
Легкоплавкость защитного слоя делает сварку оцинкованной стали непростой задачей. Подбор оптимального режима сварки не сможет ее решить. Выход из ситуации – ручная дуговая сварка инвертором с применением специальных электродов с защитным покрытием. Альтернатива – применение присадочной проволоки и полуавтомата для работы в среде защитного газа.
Важно! Пары цинка – опасное вещество. Категорически не рекомендуем производить сварку оцинковки в непроветриваемых помещениях. Не следует забывать про средства индивидуальной защиты – использование респиратора обязательно!
Присадочный материал имеет медно-кремниевую или алюминиево-бронзовую рабочую составляющую, которая положительно влияет на качество сварки. Особенности данного процесса следующие:
- Обработка шва. Полученное соединение легко поддается механической обработке.
- Качество соединения. Шов имеет катодную защиту и не подвержен воздействию коррозии.
- Стабильность процесса. Он характеризуется практически полным отсутствием брызг и малой степенью выгорания.
Сварка отверстий в оцинковке имеет свои особенности. Заделка отверстий предполагает их предварительную очистку от загрязнений, следов коррозии или нефтепродуктов. При значительном диаметре окна используют специальные конусные вставки, которые точечным методом фиксируются по периметру. При толщине металла более 2 мм применяются перегородки или пробки из низкоуглеродистого металла. Незначительные проколы предварительно рассверливают до размера 18–20 мм. Внутренняя поверхность отверстия должна быть гладкой, без следов резьбы или каких-либо загрязнений.

Требуемые расходные материалы
CuSi₃ – наиболее известная проволока из медно-кремниевого сплава. Процентное содержание меди может достигать 97%. Ее основное предназначение – сварка меди, но она прекрасно подходит для оцинковки. Конечная прочность соединения не очень высока, зато легко поддается обработке.
Обратите внимание! Кремний, один из компонентов данной проволоки, наделяет ее повышенной текучестью. Будьте аккуратны при работе.
Помимо вышеуказанной проволоки при сварке оцинковки применяют другие виды:
- ОК Autrod 19.30. Продукт концерна ESAB, специально разработанный для работы с оцинковкой. В состав входят кремний, марганец и сера, повышающие качественные характеристики соединения.
- CuSi₂Mn. Позволяет получить высокопрочное соединение благодаря содержанию марганца. Высокая прочность затрудняет последующую обработку поверхности.

- CuAl8. Проволока предназначена для сварки металла, защищенного цинк-алюминиевым сплавом.
Какие электроды выбрать
- УОНИ13/55;
- ДСК50;
- ОЗС4;
- АНО4;
- МР3;
- АОНИ13/45.
Выбор электродов зависит от типа материала. Например, для сварки оцинкованного листа из низкоуглеродистого металла лучше использовать рутиловые электроды ОЗС4 или МР3, а соединение низколегированного металла предусматривает использование материалов с основным покрытием – УОНИ 13/55 или ДСК50.
Правила сварки полуавтоматом
При соединении по данной технологии должна применяться присадочная проволока особого типа, виды которой были рассмотрены выше. Также существует несколько особенностей. Они помогут добиться качественного результата.
- Подключение. Плюсовая клемма подводится к горелке, а минусовая крепится на поверхность оцинкованного металла.
- Выбор силы тока. Имеется прямая зависимость между силой тока и скоростью подачи присадочного материала. Повышение первого параметра ведет к увеличению второго.
- Токосъемник. Данный элемент необходимо подбирать с учетом диаметра сечения проволоки. Не следует забывать про периодичность замены токосъемника: срок его службы невелик, за что считается расходным материалом.
- Рукав подачи проволоки. Он должен иметь жесткую структуру, которая не позволит избежать перегибов. В противном случае подача проволоки будет нарушена.
- Толщина материала. Тонколистовой металл требует особого подхода: при толщине оцинковки мене 1 мм следует использовать точечную технологию соединения.
- Напряжение сети. Перепады напряжения – частое явление как дома, так и на производстве. При низких показателях рекомендуем использовать проволоку меньшего диаметра: она легче плавится, что нивелирует недостаток напряжения.
- Работа без защитного газа. В этом случае плюс подключают к оцинковке. Метод требует использования специальной проволоки.
Дополнительная информация. Продвинутые модели полуавтоматов имеют режим Sinergic. Он способен облегчить жизнь, автоматически настраивая большинство параметров сварки.

Правила сварки инвертором
Особенности технологического процесса соединения оцинковки инвертором следующие:
- Диаметр сечения электрода. Не рекомендуется варить оцинковку электродом большого диаметра. Максимально допустимое значение – 2 мм.
- Легкоплавкость электрода. Материалы с повышенным коэффициентом расплавления работают при меньших значениях тока, что особенно важно для оцинковки.
- Интенсивность движения. Оцинковка не терпит резких движений. Следить за плавностью перемещения дуги.
- Угол наклона. Во избежание прогаров угол наклона электрода не должен находиться в диапазоне 45–90 °C.
Разработано множество методов сварки оцинковки. Выбор подходящего способа зависит от конкретных условий работы, типа материала и характеристик оборудования. Перед выполнением работ рекомендуем ознакомиться с особенностями процесса и требованиями техники безопасности. Если вы знаете современные способы соединения труб из оцинкованного металла или сталкивались с прочими методами сварки оцинковки, поделитесь своим опытом в блоке комментариев.
Как варить оцинковку
Технологии
Тонкое цинковое покрытие увеличивает коррозионную стойкость стали. Оцинкованный прокат часто применяется в сварных металлоконструкциях. Чтобы они были прочными, необходимо учитывать разницу температуры плавления цинка и углеродистых сплавов. Поскольку разрушение защитного слоя недопустимо, при сварке оцинкованной стали необходимо соблюдать технологические особенности, сохраняющие целостность цинкового покрытия.
Сварка оцинковки производится несколькими методами: с помощью электродов, присадочной проволоки. Начинающим полезно будет узнать, как сделать качественное соединение, не повреждая защитного покрытия. Знаниями нюансов сварочного процесса делятся сварщики с опытом работы.
Особенности цинкового покрытия
На сталь антикоррозионное покрытие наносится несколькими методами. В зависимости от технологии толщина покрытия оцинкованного листа колеблется от двух до 150 микрон. Прожечь его легко, цинк плавится при температуре +906°С, сталь – при +1100°С. При обычном методе сваривания металла покрытие неизбежно пострадает. Его необходимо покрывать защитным флюсом, который не дает поверхности разогреваться.
Другая сложность сварки оцинковки – высокая токсичность выделяемых защитным покрытием паров. Сварка цинка требует защиты органов дыхания. Покрытие сначала размягчается, затем переходит в газообразное состояние. Эти пары при попадании в дыхательные пути вызывают сильную интоксикацию. Если необходимо монтировать оцинковку, нужно пользоваться масками с принудительным нагнетанием воздуха или работать в хорошо проветриваемом помещении, оснащенным вентиляцией.
Жидкий цинк значительно снижает качество шва. Делает рыхлым, хрупким. Чтобы он не попал в зону разогрева металла, участки в области шва очищают. Удаление цинкового покрытия – обязательная процедура соединения оцинковки. Основные способы очистки поверхности:
- Горячий, когда края заготовки перед сваркой обжигаются газовой горелкой. Быстрый но небезопасный метод, образуется слишком много ядовитых паров.
- Химический метод, обработка деталей кислотой или щелочью. После этого поверхности необходимо промыть и просушить.
- Механический, защитный слой счищается стальной щеткой, шкуркой, другим абразивным материалом.
При зачистке поверхности остальную часть покрытия не трогают, в местах повреждений быстро образуется коррозия.
Выбор электродов
Когда при монтаже оцинкованных металлоконструкций пользуются электродуговой сваркой, обычные электроды для стали не подойдут. Чем варится оцинковка? Нужны расходные материалы (электроды или проволока для полуавтоматов) с рутиловым покрытием. Для низкоуглеродистых сплавов приобретают электроды типов:
- АНО-4, рассчитаны на сварку оцинковки при постоянном и переменном токе;
- МР-3, требуют напряжения холостого хода не менее 50 В;
- ОЗС-4, аналоги сварочной проволоки СВ08А, СВ08. Марки с высоким содержанием флюсов: УОНИ-13/45, УОНИ-13/55, ДСК-50. Они применяются для любых видов оцинковки, в том числе для сварки высокоуглеродистых сплавов, когда нужно высокое качество шва. Содержит карбонаты и фтористые соединения. Ими можно варить оцинковку любой толщины. Для толстого металла необходимо делать несколько проходов.
Электроды МР-3, требуют напряжения холостого хода не менее 50 В
Способы сварки оцинкованного металла
Для соединения оцинковки можно использовать газовую и электродуговую сварку. Возможна точечная, такой метод применим на предприятиях. Для точечной сварки оцинковки нужны специальные автоматы. В условиях гаража чаще применяется электродуговая сварка оцинковки с использованием защитных флюсов, специальных электродов или проволоки, реже – полуавтоматическая, она примется в автомастерских, на производстве, требует дорогостоящего оборудования. У каждого метода сварки оцинковки металлоконструкций есть свои преимущества. Знакомство с преимуществами и недостатками каждого поможет определиться с выбором аппарата. Чем и как варить оцинковку, зависит от опыта работы сварщика. Использование традиционных сварочных аппаратов для оцинковки требует навыков. Новичкам будет трудно выдерживать ампераж. Сложно не допускать непроваров или прожогов. Инвертор или полуавтомат в этом плане предпочтительнее.
Что важно знать при любом виде сварки:
- шов делается методом наплыва, с частым отрыванием электрода;
- варочная ванна продлевается поэтапно, сразу варить большие участки рискованно;
- до расплавления стали цинк должен выгореть полностью, иначе металл на шве вспучится, на нем образуются трещины после охлаждения;
- оцинкованная сталь толще 4 мм перед заделкой соединения обрабатывается: по краям делается фаска на треть толщины листа, это необходимо для образования глубинного шва.
Сварка полуавтоматом
Качественный шов получается в атмосфере углекислого газа или аргона. При сварке оцинкованного металла полуавтоматом газ подается вместе с присадочной или электродной проволокой по рукаву. Параметры присадки зависят от толщины оцинковки:
| Толщина оцинковки | Диаметр проволоки |
|---|---|
| До 4 мм | 0,6 — 0,8 мм |
| 4 мм | 0,8 — 1 мм |
| Свыше 4 мм | 1 — 1,2 мм |
Минусы использования полуавтомата:
- нельзя пользоваться им на ветру, при работе мощной вентиляции возникают проблемы;
- необходимо приобретать габаритные баллоны с газом;
- нужны жесткие шланги подачи защитного газа (рукава).
Плюсы полуавтоматической сварки оцинковки:
- допустима работа без защитной атмосферы;
- гарантирована ровность шва;
- легче выдерживать параметры тока.
Существует ряд особенностей работы с полуавтоматом:
- тонкий металл сваривается точечно, чтобы не допускать прожогов;
- при напряжении ниже 220 В размер присадочной проволоки уменьшают на 0,2 мм;
- для метода без использования защитного газа выбирается электродная присадочная проволока;
- клемма с положительным контактом цепляется к заготовке, минус подводится к присадке.
Сварка инвертором
Инвертор нужен при работе с тонкой оцинковкой, меньше 2 мм. Сварку оцинкованных деталей производят током обратной полярности, на заготовку крепится минусовой контакт. Держатель электрода должен быть подключен к плюсу. При таком подключении электрод быстро разогревается, для зажигания хватает пары секунд.
С помощью инверторов оцинковку качественно сваривают даже начинающие. Электрод не затухает, ровно идет по соединению. Образуется прочный шов без дефектов.
Можно ли приварить оцинковку к металлу
Оцинкованная сталь пользуется неизменным спросом и обрела популярность во многих потребительских сферах. Такую популярность материал приобрел благодаря своей устойчивости к агрессивным воздействиям из вне. Оцинкованная сталь обладает достаточно высокой устойчивостью к коррозии и способна служить довольно длительное время. Достигается это путем нанесения на стальные листы цинкового слоя толщиной от 2 до 150 мкм. Однако цинковое покрытие является не только защитой стальных изделий от неблагоприятных воздействий, но и фактором, значительно усложняющим процесс обработки металла, в частности его сварку.
Для того, чтобы ответить на вопрос: как варить оцинковку, необходимо более подробно рассмотреть все аспекты, связанные с этим процессом.
СОДЕРЖАНИЕ СТАТЬИ
ЧТО НУЖНО УЧИТЫВАТЬ ПРИ СВАРКЕ ОЦИНКОВКИ
Основными нюансами, которые следует учитывать в процессе сварки оцинковки, являются температура плавления цинка и токсичность выделяемых им паров.
Сложность сварки оцинкованных изделий обуславливается тем, что температура плавления стали составляет 1100C, а цинковое покрытие плавится при 906C. Данное расхождение не позволяет использовать обычные методы сварки в связи с риском повреждения защитного слоя и утраты изделием устойчивости к окислению.
Неблагоприятные проявления в процессе сварки оцинкованного металла заключаются в том, что:
- При температуре 906 градусов, цинк плавится и переходит в газообразное состояние;
- Проникая в основу, выделяемые пары разрушают структуру металла;
- Происходит нарушение шва оцинковки;
- Токсичные пары поступают в окружающее пространство.
Именно поэтому, обработка оцинкованных изделий требует проведения дополнительных подготовительных мероприятий и тщательного подбора используемого оборудования.
ЭТАПЫ РАБОТЫ С ОЦИНКОВКОЙ
Удаление цинкового покрытия
Данная процедура необходима для того, чтобы расплавленный цинк, попав в область шва, не ухудшил его качество. Существует три основных способа зачистки:
Данный способ зачистки оцинковки осуществляется при помощи жестких абразивных средств, металлических щеток и наждачной бумаги.
Заключается в воздействии на покрытие кислотой, или щелочью. После осуществления необходимой экспозиции, изделие тщательно промывается и высушивается.
Заключается в обжиге краев изделия при помощи газовой горелки. Следует учитывать, что воздействие высоких температур провоцирует высвобождение токсичных паров.
Подбор электродов
Для того, чтобы выбрать, какими электродами варить оцинковку, необходимо учитывать ряд нюансов. Выбор электродов осуществляется с учетом типа свариваемой стали.
Можно выделить 2 основных вида электродов:
- С рутиловым покрытием (АНО-4, МР-3, ОЗС-4). Подходят для сваривания стали с низким углеродным содержанием. Наличие оксида титана значительно упрощает зажигание дуги, гарантирует прочность шва и его герметичность, а также минимизирует разбрызгивание;
- С сильноосновными флюсами (УОНИ13/45, УОНИ13/55, ДСК-50). Подходят для сталей низкого легирования.
Подбор присадочного материала
Основное требование к проволоке, используемой в качестве присадочного материала — низкая температура плавления, варьирующаяся от 900 до 1100 градусов. Соблюдение этого условия позволит добиться качественного шва, так как в этом случае проволока будет плавиться, не повреждая и не оплавляя сам материал.
КАКИЕ ЕСТЬ ВИДЫ ПРОВОЛОКИ ДЛЯ СВАРКИ ОЦИНКОВКИ
- CuSi3. Проволока с 97% содержанием меди. Целевым назначением является сваривание медных изделий. Использование для сварки оцинковки является целесообразным и позволяет добиться легкообрабатываемого соединения. Минусом в данном случае будет являться то, что такое соединение не будет иметь очень высокого показателя прочности. Стоит учитывать, что входящий в состав сплава кремний обладает высокой текучестью, что требует повышенной осторожности при работе;
- Autrod 19.30. Целевым назначением является сваривание оцинкованных изделий. Соединение кремния, марганца и серы позволяет добиться достаточно крепкого соединения;
- CuSi2Mn. Создает соединение с очень высокими показателями прочности. В связи с повышением показателя, усложняется процесс дальнейшей обработки;
- CuAl8. Целевым направлением является сваривание металла, обработанного сочетанным цинково-алюминиевым сплавом.
ОБЩИЕ ПРАВИЛА И РЕКОМЕНДАЦИИ ДЛЯ СВАРКИ ОЦИНКОВКИ
Вне зависимости от типа сварки оцинковки, необходимо:
- Исполнять шов наплывным методом по средствам частого отрыва электрода;
- Продление варочной ванны производится постепенно для недопущения риска повреждения;
- В случае, если цинковое покрытие не было удалено, необходимо дождаться его абсолютного выгорания до того момента, когда начнет расплавляться сама сталь. В противном случае после охлаждения возможно растрескивание и вспучивание шва;
- Оцинкованная сталь, толщина которой превышает 4 мм должна обрабатываться по краям по методу нанесения фаски, глубина которой составляет 1/3 листовой толщины;
- Все работы производятся со строжайшим соблюдением мер защиты и техники безопасности. Для этих целей используются маски с принудительным нагнетением воздуха и мощные вентиляционные системы.
ВИДЫ СВАРКИ ОЦИНКОВАННОЙ СТАЛИ
Сварка оцинковки полуавтоматом
Такой метод сварки имеет ряд особенностей:
- Подключение. «+»клемму подводят к горелке, а»-«к поверхности;
- Сила тока. Увеличение силы тока приводит к увеличению скорости подачи присадки;
- Подбор съемника тока. При подборе учитывается диаметр сечения проволоки. Необходимо вовремя производить замену, не дожидаясь значительного изнашивания;
- Выбор рукава подачи присадки. Необходимо выбирать жесткие рукава, не допускающие перегибов и нарушения подачи присадочного материала;
- Учет толщины листа. Тонкие листы толщиной 1мм. и менее, подвергаются точечной сварке;
- Напряжение. При возможности перепадов напряжения, рекомендуется использовать проволоку наименьшего диаметра, имеющую высокую скорость плавления, необходимую для компенсации недостатка напряжения сети;
- Техника без использования защитного газа. В данном случае, «+»клемма подключается к оцинкованной поверхности.
- Возможность работы без создания защитной атмосферы;
- Хорошие показатели ровности шва;
- Простота в соблюдении параметров тока.
- Не рекомендуется проводить сварку при порывах ветра и в присутствии мощных вентиляционных систем;
- Необходимы крупногабаритные газовые баллоны;
- Необходимы жесткие рукава подачи присадки.
Сварка инвертором
Особенности сварки оцинковки при работе инверторным методом:
- Подбор диаметра электрода. Оптимальным сечением будет диаметр не более 2мм;
- Учет легкоплавкости электродов. Чем выше коэффициенты расплавления, тем ниже значения тока;
- Техника движения. Необходимо соблюдать плавность перемещения дуги;
- Соблюдение угла наклона. Соблюдение угла в пределах 45 градусов, позволяет избежать риска прогорания.
- Соблюдение распределения полярности. В связи с тем, что данный метод сварки применяется в основном к тонколистовому металлу, необходимо учитывать, что в этом случае работа производится током обратной полярности. Это означает, что «+»подключается к электроду, а»-» к оцинкованной поверхности.
Этапы процесса сваривания оцинкованной стали при работе с трубопроводом.
- Подготовка. Учитывается толщина заготовки. Если она превышает 3мм, под углом в 80 градусов делается скашивание поверхности на расстояние 1-1.5мм по поверхности шва. Торцы изделия зачищаются от зазубрин и загрязнений и обезжириваются. Свариваемые элементы выкладываются ровно с соблюдением зазора в 3мм. Вдоль сварочного шва наносится 2мм слой флюса.
- Сварка. Производится в следующие этапы: — детали, подлежащие сварке прогревают на расстояние не менее 300мм от свариваемых краев; — флюс подвергается нагреву до прозрачного состояния; — присадка накладывается на поверхность и расплавляется при помощи газовой горелки до полного заполнения пустоты; — припой располагается перед пламенем горелки. Допустимые углы наклона составляют 95 градусов для горелки и 15-30 для проволоки.
- Завершение процесса. Флюс удаляется, шов зачищается. По окончании зачистки, поверхность обрабатывается антикоррозийным составом.
Точечная сварка
Метод точечной сварки оцинковки получил наиболее широкое распространение в автомобилестроении. Получаемая точка отличается высокой прочностью. Линия разрыва не затрагивает область сварки, а проходит по поверхности листа. Следует учитывать, что использование точечного метода приводит к ускоренному изнашиванию электродов и требует больших энергетических затрат. В связи с этим, наиболее целесообразно проведение автоматической корректировки режимов и настроек в условиях профессиональных сварочных рабочих мест.
КАК ВАРИТЬ ОЦИНКОВКУ: ВЫВОД
Вне зависимости от типа используемой сварки и вида оборудования, необходимо строжайшее соблюдение всех мер безопасности и технологических правил. Цинк является токсичным материалом, вдыхание его паров способно привести к серьезной интоксикации организма. Поэтому при ответе на вопрос: «как варить оцинковку», надо помнить, что работы проводятся в средствах индивидуальной защиты и при обеспечении качественной вентиляции.
Как сваривать оцинкованные метал от А до Я
Качественные металлоконструкции, трубопроводы, обшивка, ёмкости и многое другое из-за повышенного корродирования при определенных условиях нуждаются именно в оцинковке.
Если хотите узнать как её варить и что для этого нужно, какие, к примеру, электроды подойдут для оцинкованных труб, то все это Вы найдете в нашей статье.
Слой цинка, которым покрывают
Покрытие сталей цинкосодержащими составами производится для защиты их от коррозии. При сложных условиях работы появление лёгких окислов и сильной ржавчины предотвратить можно с помощью сравнительно простого покрытия. В результате срок службы материала продлевается в разы.

Температура плавления оцинкованной стали такая же, что и у обычной, но сам цинк плавится раньше. Он испаряется и как химический элемент вступает во взаимодействие с кислородом и другими элементами.
Образующиеся вещества токсичны для человека – они приводят к поражению органов дыхательной системы (вплоть до отёка), появлению онкологических заболеваний и различных патологий. Сильные отравления чреваты смертью. Наличие цинка – опасность для здоровья, поэтому планирование работ и соблюдение техники безопасности являются основополагающими факторами.
Сварка оцинковки нуждается в предварительном осмыслении всего 2 моментов:
- температура плавления оцинкованной стали начинается около 1520 °С — порог потери твёрдости цинком находится на 419 °С, а начало его перехода в газообразное состояние – на 906 °С;
- степень токсичности паров цинка – очень высокая.
Из-за первого момента сложно проводить соединение деталей привычными методами – требуется оградить расплавляемый защитный слой цинка от атмосферного кислорода.
Второй момент – более комплексный: газообразный цинк воздействует на сварщика и окружающую атмосферу, а также одновременно загрязняет сварочную ванну. Состав и свойства свариваемого основного металла тут же изменяются — причем всегда в худшую сторону.
Поэтому для сварки оцинкованной стали необходима грамотная организация всего процесса – от подготовки и выбора оборудования до применения особых приёмов в работе.
Нужно ли удалять покрытие
Для предотвращения загрязнения парами сварка оцинковки начинается с удаления защитного цинкового покрытия. Суть операции – убрать его с торцов свариваемых кромок, тогда в качестве расплавляемого металла будет только сталь. В результате шов будет сравнительно чистым, его свойства останутся на примерно том же уровне, что и основной металл.

Выполнить это можно такими способами:
- механическая зачистка – абразивным инструментом, щётками и наждаком;
- травление кислотой или обработка щёлочью – они «съедят» слой цинка, которым покрывают сталь, после чего останется помыть заготовки и подсушить;
- термический обжиг газовой горелкой – техника для опытных специалистов, так как температура факела составляет не менее 1600 °С, поэтому здесь появится токсичный испаряющийся цинк.
В любом случае важно получить блестящую металлическую поверхность.
Способы сварки
Сварка оцинкованного металла отличается определёнными нюансами. Из-за особенностей металлургических процессов важно применять определенные виды сварки и планировать процесс (вне зависимости от способа) следующим образом:
- если толщина материала более 3-4 мм, рекомендуется предварительная обработка кромок – созданием фасок и скосов;
- шов рекомендуется выполнять ступенчатым, часто отрывая электрод от ванны;
- наращивание длины шва выполняется без спешки – так обеспечивается равномерность внутренних напряжений;
- сварщик обязан работать в защитной маске с индивидуальной подачей воздуха, помещение необходимо проветривать, на удаление сварочного аэрозоля должна работать вентиляция.
При работе без предварительного удаления цинкового покрытия рекомендуется дождаться выкипания цинка, тогда будет свариваться основной материал. При высоком остаточном содержании шов почти гарантированно растрескается и вспучится.
В некоторых случаях может быть применена холодная сварка.
Ручная дуговая
Создать неразъёмное соединение с помощью инвертора и штучных электродов можно, главное – подобрать оптимальные электроды по оцинковке. Их выбор проводится не только на основе химического состава металла, но и его толщины.
Сам процесс важно вести без промедления и с высокой аккуратностью, ключевое значение играют опыт и квалификация сварщика. Низкая скорость сварки ведёт к прожогу толщины детали и выжиганию цинка, высокая – к сильной неоднородности шва. Проблема заключается в большом объёме капель переносимого металла и их различном размере.
Можно выделить такие ключевые нюансы работы:
- рекомендуется предварительное снятие фаски на кромках – углубление будет заполняться присадочным металлом;
- силу тока следует повысить на 10-20 А – это предотвратит появление пор;
- после остывания важно сбить шлак – всплывающие в ванне вещества перенасыщены легирующими элементами, поэтому их дальнейшее влияние на металл будет негативным.
Движения электродом можно выполнять возвратно-поступательные – чередуя смещение вперёд с возвратом обратно. Таким образом цинк будет удаляться постепенно – а не выгорая и попадая в ванну в значительном количестве.
Tig сварка в аргоне
Сварка оцинкованной стали в среде инертного аргона лучше всего применима для наиболее «тонких» работ. Эта разновидность ручной дуговой сварки интересна газовой защитой расплавленного металла от окисления. Ей часто выполняется сварка нержавейки и черных сталей.

Однако данный способ применяют не так часто из-за его низкой производительности.
Полуавтоматическая
Сварка оцинковки полуавтоматом применяется часто – это качественный и сравнительно простой способ создания соединения. У него есть свои особенности:
- силу тока важно учитывать совместно со скоростью подачи проволоки;
- анод («+») подключается к присадочной проволоке, катод («-») – к свариваемой поверхности;
- диаметр сопла подвержен механическому износу, поэтому для качественной подачи важно отслеживать его состояние.
При внимании к этим моментам шов окажется ровным по кромкам, а накладываемый слой при сварке стали будет равномерным по глубине и структуре.

«Плюс» техники – в универсальности и простоте. «Минус» — слишком сильный сквозняк способен сдуть защитный газ и вмешаться в металлургию сварочной ванны, поэтому важно ставить ограждения.Баллоны можно размещать в любом безопасном месте, а вот рабочую зону сварщика необходимо тщательно закрывать.
Важно оценить параметры дуги: напряжение устанавливается под фактический диаметр проволоки, а саму проволоку подбирают с учётом толщины металла.
Под слоем флюса

Оцинковка, сваренная под слоем флюса, будет иметь более качественный шов – по причине высокой защищённости жидкого металла от атмосферы.
Единственное серьёзное требование – соединяемые поверхности следует подготовить. Многие флюсы обеспечивают приличную защиту, в отдельных случаях потребуется очистка и обезжиривание кромок. Подбор расходных материалов производится по тем же правилам, что и при других способах сварки. Единственное исключение – флюс: нужные тип и количество зависят от химсостава свариваемых деталей.
Важный момент – диаметр подающего сопла. Его следует подбирать пропорционально толщине металла, примерно 1 мм отверстия на 2 мм металла:
- малый диаметр – опасность недогрева сварочной зоны;
- большой ф – риск перегрева зоны и испарения цинка.
Флюс позволяет сварить повышенные толщины – до 5-6 мм без риска значительных дефектов.
Газовая
Газовая сварка оцинкованного металла задействуется при условии необходимости сохранения цинкования. Для этого потребуются газовая горелка, дополнительное защитное покрытие и присадочная проволока.
Суть повторяет электродуговой процесс:
- кромки зачищаются от имеющихся загрязнений и обезжириваются;
- места, где будет сварочный шов, обрабатываются паяльной кислотой или другим флюсом – её задача состоит в защите слоя цинка;
- к зазору между деталями подносят проволоку;
- газовой горелкой расплавляют присадку – стараясь не направлять пламя на цинк.
Флюс наносят равномерно, нагревать его горелкой не рекомендуется – иначе придётся восстанавливать цинковое покрытие.
По завершении работ остывшее соединение нужно обработать средством от коррозии.
Контактная сварка

Контактная (или точечная) сварка листов очень распространена в машиностроении. Сварить этим способом объёмную конструкцию и обшивку не составляет значительного труда – при наличии специальной оснастки.
Особенность этой оснастки – создание сварной точки: такой шов отличается высокой механической прочностью и имеет форму, близкую к кругу. Сопутствующая особенность метода – постепенный износ ценных охлаждаемых электродов, которые изготавливаются из меди и полыми (внутрь поступает вода для снятия паразитного тепла).
Такой метод соединения заготовок требует больших энергетических вложений, поэтому обработка оцинкованных изделий целесообразна на этапе хотя бы серийного производства.
Этапы подготовки и сварки
Начало любой работы — подготовка:
- обеспечить все СИЗ (в первую очередь – закрытую маску с подачей чистого воздуха), включить местную и общую вентиляцию;
- определиться со способом сварки – в зависимости от толщины металла, его химсостава, формы заготовок и доступности к ним: «полуавтомат» — для сталей с толщиной от 1,0 мм, газокислородный способ – для любых толщин, РДС – для сталей толще 2,0 мм, контактная – для листов;
- при необходимости – потренироваться на обрезках.
После организации следует подготовить кромки – подрезать в размер, выставить равномерный зазор, убрать скосы и выровнять при необходимости.

Для защиты здоровья работников рекомендуется предварительное снятие покрытия. Сделать это быстро можно так:
- болгаркой или схожим электроинструментом с зачистным кругом, или жёсткой щёткой – до появления яркого металлического блеска основного материала (по завершении – подмести и убрать за собой в обязательном порядке);
- обработать раствором соляной или серной кислоты – цинк вытравится и не будет представлять химической опасности при сварке (важно не дышать над этими реагентами);
- выжечь цинк газовым пламенем, подогревая поверхность не напрямую, а по касательной – так меньше будет вноситься паразитного тепла в заготовку (вентиляция и ещё раз вентиляция).
Токсичные пары – главная опасность на этом этапе. При невозможности удаления или при сложностях с этим (включая дальнейшее восстановление) можно на время сварки наложить асбестовую ткань, сильно смоченную водой.

Электроды для сварки оцинкованных труб подразделяются на 2 группы по типу защитного покрытия:
- основное – для сварки оцинкованной стали с низким легированием: УОНИ (13/45, 13/55), LB-52U;
- рутиловое – для работы с оцинковкой, содержащей минимум углерода: ОЗС-4, АНО-4, МР-3.
Электроды по цинку подбираются исключительно по типу и химическому составу обрабатываемой стали. Корректно выбранные обеспечат высокую прочность шва и постоянство его физико-химических свойств, а при самом процессе будет меньше разбрызгивание.
Опыт показывает: для отдельных изделий лучше выбирать проверенные варианты. Так, хорошие электроды для сварки оцинкованных труб – это УОНИ 13/45, ОЗС-12, ЦУ-5, ЦЛ (20, 39), ТМУ-21 и ТМЛ.
Подбор присадочной проволоки
Как и электроды по оцинковке, присадочная проволока тоже подбирается по химсоставу. Отдельным требованием является невысокая температура плавления – это позволяет выполнить минимальное оплавление основного металла (что переходит в разряд пайки, но суть остаётся той же).
Приваривать друг к другу металлические заготовки проволокой оптимально с помощью полуавтомата или инвертора – простота манипуляций в этих случаях будет максимальной. Вне зависимости от толщины заготовок оптимально взять какую-то из следующих марок:
- OK AUTROD 12.51: предназначена для сварки полуавтоматом оцинковки и легированных сталей, состав материала отличается пониженным количеством фосфора и серы (что гарантирует низкое разбрызгивание и высокое качество шва);
- OK TIGROD 12.64: пруток омеднённый штучный, позволяет заварить стык гладким швом, для снижения количества пор легирован кремнием и марганцем (это позволяет снизить требования к очистке кромок);
- OK ARISTOROD 13.08: проволока без омеднения, легирована молибденом и марганцем, подходит для работы полуавтоматическим аппаратом в среде защитных газов (чистый углекислый газ или в смеси с аргоном).
Цельная или порошковая проволока не так важно – в отличие от состава.
Как варить оцинковку — правила и рекомендации
Основное правило при сварке оцинковки (неважно, с электродами или газовым пламенем) – включённая мощная вентиляционная система. Опасность этого материала заключается в высокой токсичности, поэтому степень защиты человека нужна максимальная.
Предварительное снятие скосов обязательно при толщине свыше 4 мм – в ином случае появятся деформации, а шов окажется с излишне высоким валиком, который потом потребуется дополнительно счищать. Также очень вероятно образование непровара в корне шва.

Варить оцинковку толщиной 2,0-2,5 мм можно ручной дуговой сваркой. Сварка оцинкованных труб электродами производится с частым отрыванием прутка от ванны, шов увеличивается только на малую длину – так достигается его равномерность и отсутствие вспучивания. Перемещение прутка выполняется плавно, его держат примерно под 45° (при повышенном наклоне появляется опасность прожога металла).
Начальный этап обработки некоторого участка может характеризоваться догоранием цинка – это нужно переждать, или свариваемая сталь будет трескаться.
После получения результата следует не забыть восстановить цинковое покрытие. Для этого выпускаются различные составы в удобной упаковке (ёмкости и герметичные пакеты). При обработке ранее зачищенной поверхности важно не забыть уделить внимание месту крепления сварочных кабелей (клемм) – здесь образуются прижоги.
Как приварить оцинковку к черному металлу
Соединение кардинально отличающихся по химическому составу материалов возможно только при надёжной защите от негативного воздействия атмосферного кислорода. Даже если взять инверторный источник питания и точно настроить рабочие параметры, подобрать электроды для оцинкованных труб или других заготовок – вопрос защиты является первым.
Качественно сварить оцинковку с чёрным металлом можно с помощью таких техник:
-
(TIG);
- полуавтоматическая сварка (MIG/MAG);
- ручная дуговая сварка (MMA); .
При каждом способе важно применять электроды или проволоку по цинку. Они должны быть рассчитаны на работу одновременно с чёрными и цветными металлами.
При полуавтоматической и аргонодуговой сварке защиту расплавленного металла лучше всего организовать газовым способом – подачей сюда инертного газа. В ином случае качество шва не гарантируется.
Как варить оцинкованные трубы
Сварка оцинкованных труб электродами (проволокой) в целом проводится по той же технологии, что и для других изделий.
С точки зрения качества и сохранности цинка оптимально сработать газовой горелкой. Нюансы есть только в манипуляциях:
- предварительное снятие защитного слоя не нужно – хватит подогреть края труб на удалении до 25-30 см от торцов, при появлении своеобразной прозрачности покрытия следует прекратить нагрев;
- присадочный материал подводят к трубам и оплавляют пламенем (которое важно удерживать в направлении не на трубы), в ходе чего образующиеся капли будут формировать шов.
Варить оцинкованную трубу лучше всего с подачей проволоки под 20-30° к поверхности трубопровода.
Как варить оцинковку
Тонкое цинковое покрытие увеличивает коррозионную стойкость стали. Оцинкованный прокат часто применяется в сварных металлоконструкциях. Чтобы они были прочными, необходимо учитывать разницу температуры плавления цинка и углеродистых сплавов. Поскольку разрушение защитного слоя недопустимо, при сварке оцинкованной стали необходимо соблюдать технологические особенности, сохраняющие целостность цинкового покрытия.
Сварка оцинковки производится несколькими методами: с помощью электродов, присадочной проволоки. Начинающим полезно будет узнать, как сделать качественное соединение, не повреждая защитного покрытия. Знаниями нюансов сварочного процесса делятся сварщики с опытом работы.
Особенности цинкового покрытия
На сталь антикоррозионное покрытие наносится несколькими методами. В зависимости от технологии толщина покрытия оцинкованного листа колеблется от двух до 150 микрон. Прожечь его легко, цинк плавится при температуре +906°С, сталь – при +1100°С. При обычном методе сваривания металла покрытие неизбежно пострадает. Его необходимо покрывать защитным флюсом, который не дает поверхности разогреваться.
Другая сложность сварки оцинковки – высокая токсичность выделяемых защитным покрытием паров. Сварка цинка требует защиты органов дыхания. Покрытие сначала размягчается, затем переходит в газообразное состояние. Эти пары при попадании в дыхательные пути вызывают сильную интоксикацию. Если необходимо монтировать оцинковку, нужно пользоваться масками с принудительным нагнетанием воздуха или работать в хорошо проветриваемом помещении, оснащенным вентиляцией.
Жидкий цинк значительно снижает качество шва. Делает рыхлым, хрупким. Чтобы он не попал в зону разогрева металла, участки в области шва очищают. Удаление цинкового покрытия – обязательная процедура соединения оцинковки. Основные способы очистки поверхности:
- Горячий, когда края заготовки перед сваркой обжигаются газовой горелкой. Быстрый но небезопасный метод, образуется слишком много ядовитых паров.
- Химический метод, обработка деталей кислотой или щелочью. После этого поверхности необходимо промыть и просушить.
- Механический, защитный слой счищается стальной щеткой, шкуркой, другим абразивным материалом.
При зачистке поверхности остальную часть покрытия не трогают, в местах повреждений быстро образуется коррозия.
Выбор электродов
Когда при монтаже оцинкованных металлоконструкций пользуются электродуговой сваркой, обычные электроды для стали не подойдут. Чем варится оцинковка? Нужны расходные материалы (электроды или проволока для полуавтоматов) с рутиловым покрытием. Для низкоуглеродистых сплавов приобретают электроды типов:
- АНО-4, рассчитаны на сварку оцинковки при постоянном и переменном токе;
- МР-3, требуют напряжения холостого хода не менее 50 В;
- ОЗС-4, аналоги сварочной проволоки СВ08А, СВ08. Марки с высоким содержанием флюсов: УОНИ-13/45, УОНИ-13/55, ДСК-50. Они применяются для любых видов оцинковки, в том числе для сварки высокоуглеродистых сплавов, когда нужно высокое качество шва. Содержит карбонаты и фтористые соединения. Ими можно варить оцинковку любой толщины. Для толстого металла необходимо делать несколько проходов.
Способы сварки оцинкованного металла
Для соединения оцинковки можно использовать газовую и электродуговую сварку. Возможна точечная, такой метод применим на предприятиях. Для точечной сварки оцинковки нужны специальные автоматы. В условиях гаража чаще применяется электродуговая сварка оцинковки с использованием защитных флюсов, специальных электродов или проволоки, реже – полуавтоматическая, она примется в автомастерских, на производстве, требует дорогостоящего оборудования. У каждого метода сварки оцинковки металлоконструкций есть свои преимущества. Знакомство с преимуществами и недостатками каждого поможет определиться с выбором аппарата. Чем и как варить оцинковку, зависит от опыта работы сварщика. Использование традиционных сварочных аппаратов для оцинковки требует навыков. Новичкам будет трудно выдерживать ампераж. Сложно не допускать непроваров или прожогов. Инвертор или полуавтомат в этом плане предпочтительнее.
Что важно знать при любом виде сварки:
- шов делается методом наплыва, с частым отрыванием электрода;
- варочная ванна продлевается поэтапно, сразу варить большие участки рискованно;
- до расплавления стали цинк должен выгореть полностью, иначе металл на шве вспучится, на нем образуются трещины после охлаждения;
- оцинкованная сталь толще 4 мм перед заделкой соединения обрабатывается: по краям делается фаска на треть толщины листа, это необходимо для образования глубинного шва.
Сварка полуавтоматом
Качественный шов получается в атмосфере углекислого газа или аргона. При сварке оцинкованного металла полуавтоматом газ подается вместе с присадочной или электродной проволокой по рукаву. Параметры присадки зависят от толщины оцинковки:
| Толщина оцинковки | Диаметр проволоки |
|---|---|
| До 4 мм | 0,6 — 0,8 мм |
| 4 мм | 0,8 — 1 мм |
| Свыше 4 мм | 1 — 1,2 мм |
Минусы использования полуавтомата:
- нельзя пользоваться им на ветру, при работе мощной вентиляции возникают проблемы;
- необходимо приобретать габаритные баллоны с газом;
- нужны жесткие шланги подачи защитного газа (рукава).
Плюсы полуавтоматической сварки оцинковки:
- допустима работа без защитной атмосферы;
- гарантирована ровность шва;
- легче выдерживать параметры тока.
Существует ряд особенностей работы с полуавтоматом:
- тонкий металл сваривается точечно, чтобы не допускать прожогов;
- при напряжении ниже 220 В размер присадочной проволоки уменьшают на 0,2 мм;
- для метода без использования защитного газа выбирается электродная присадочная проволока;
- клемма с положительным контактом цепляется к заготовке, минус подводится к присадке.
Сварка инвертором
Инвертор нужен при работе с тонкой оцинковкой, меньше 2 мм. Сварку оцинкованных деталей производят током обратной полярности, на заготовку крепится минусовой контакт. Держатель электрода должен быть подключен к плюсу. При таком подключении электрод быстро разогревается, для зажигания хватает пары секунд.
С помощью инверторов оцинковку качественно сваривают даже начинающие. Электрод не затухает, ровно идет по соединению. Образуется прочный шов без дефектов.
Стальные трубы с цинковым покрытием часто используются для прокладки теплосетей, системы водоснабжения и канализации. При монтаже трубопровода необходимо учитывать ряд нюансов, связанных с разницей температуры плавления цинка и стали. Если соединять защищенный металл обычными методами, пострадает качество покрытия.
Пары цинка очень вредны, при работе ими легко отравиться. Счищать защитное покрытие – тоже не вариант, в месте швов магистраль начнет ржаветь, при сварке оцинкованных труб необходимо это учитывать.
Можно ли сваривать оцинкованные трубы
ГОСТом предусмотрены правила сборки водоводов. Взамен традиционным методам сваривания предусмотрены другие, не нарушающие защитное цинковое покрытие в процессе монтажа. Защитный слой вскипает при 906°С, а сплав должен прогреться до 1200°С. Как сварить оцинкованную трубу в этом случае:
- Ускорить время сварки, чтобы цинк не успел испариться. Для этого нужно увеличить температуру в зоне расплава, регулируя токи. Если сталь быстро дойдет до кондиции, покрытие не пострадает.
- Осуществлять сварку с применением флюса – специального защитного состава, способного сохранить целостность цинкового покрытия. Флюсы должны отвечать определённым требованиям, не содержать вредных компонентов, способных растворяться в воде.
Методы сварки
Существует две технологии сборки магистралей: варить оцинкованные трубы можно электродуговым аппаратом и газовой горелкой.
- Для электродугового метода используют специальные электроды с основным или рутиловым покрытием. Трубы со стенкой до 3 мм сваривают сразу, если толщина больше, края трубы притупляют, снимают фаску, оставляя провариваемую толщину. На месте шва оставляют зазор 2–3 мм. Сварку осуществляют, выдерживая ток в диапазоне от 100 до 160 А. При более высоком ампераже возможно прожигание деталей, при низком – непровар. Предварительно прихватывают две или три точки стыка двух труб, чтобы не повело зазор во время формирования шва. Электросварку поверхности с цинковым покрытием производят способом наплавки с отрывом. Начинают каждую следующую точку с большой задержкой в ванне предыдущей, важно, чтобы выгорел цинк. Для долговечности шва валик наплавленного металла должен превышать толщину трубы на ¼. Чтобы соединить начало и конец сварного шва, сбивают окалину, а затем снова проваривают место соединения так, чтобы образовался валик, чуть больше остального шва. Сварка оцинкованных труб электродами заканчивается зачисткой шва щеткой по металлу: соединение хорошо прочищают, наносить на него защиту не нужно.
- Основным методом сборки трубопровода в городских условиях считается газовая сварка. Она производится с использованием флюсов и сплавов для пайки. Для этого используют сплав UTP 1, он сочетается с флюсом HLS-B, растворяющимся в воде без образования вредных соединений.
Особенности сварки оцинкованных труб состоят в правильном подборе номера горелки и техники формирования соединения. Процесс пайки заключается в расплаве припоя в зоне шва, пламя направляется на припой, жидкий металл равномерно заполняет зону стыка, не повреждая слой цинкового покрытия, покрытого флюсом.
Толщина припоя для стыков со стенкой до 10 мм равна половине толщины плюс 1 мм, если стенка толще, припой равен ½. За один проход проваривается стенка до 4 мм, если они толще, делается двойной провар.
К электродам для сварки оцинкованных труб предъявляются особые требования:
- они не должны сильно разбрызгиваться, чтобы повреждать защитное покрытие;
- легко зажигаться;
- образовывать качественный шов, обладающий низкой ударной вязкостью.
Марка покрытия электрода выбирается по типу стали: для углеродистых нужно рутиловое, для низколегированных – основное. В рутиловом покрытии содержится до 50% оксида титана, наиболее популярные марки: ESAB-SVEL OK 46.00, Electric Omnia 46, ОЗС-12, МР-3, УОНИ 13/55. Из электродов с основным покрытием для сварки применяют ТМЛ, ТМУ-21, ЦУ-5, ЦЛ-20; ЦЛ-39, в их состав входит фосфор и кальций. Диметр подбирается по специальным таблицам в зависимости от толщины свариваемой трубы и толщины стенки, он должен соответствовать СНиП 3.05.01-85.
Технология сварки газовой горелкой
Размер горелки выбирается по диаметру трубы и толщины стенки: номера 1–2 подходят для труб диаметром до 250 мм со стенкой до 6 мм; №№ 3–4 – свыше указанных размеров. Концентрацию кислорода увеличивают, чтобы кремний, содержащийся во флюсе, полностью окислялся до оксида, образуется термоизолирующая пленка, при высокой температуре цинк уже не вскипает. Пламя должно поддерживаться постоянно, чтобы не было непроваров.
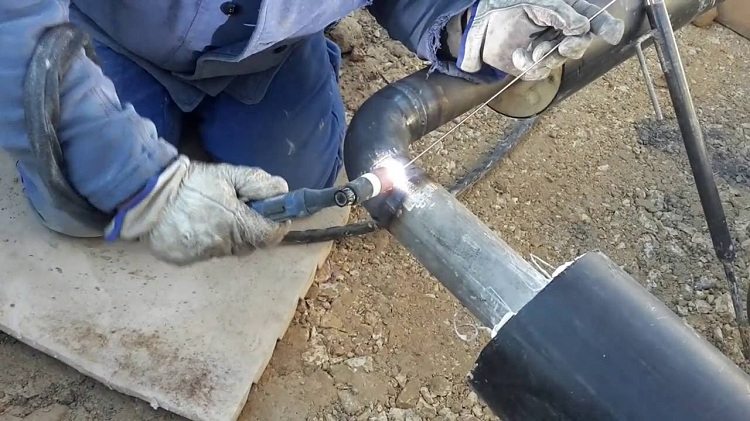
Подготовительные работы
До начала работы трубы необходимо подготовить:
- если стенка толще 3 мм, необходимо сделать скос под углом раскрытия 80°, притуплением 1-1,5 мм;
- торцы очищают от грязи, пыли, очищают от заусениц обрезную кромку;
- укладывают трубы встык с 3 мм зазором;
- обезжиривают поверхность в зоне соединения специальным составом, для этого используют мягкую ветошь;
- на 2 см с концов наносят флюс – пастообразную массу, толщина слоя не менее 2 мм.
Процесс сварки
- включают горелку и сначала прогревают трубу на расстоянии до 30 см от торца;
- нужно нагреть флюс, пока он из желтого не станет полностью прозрачным;
- при сварке присадочную проволоку прижимают к поверхности стыка, между фасками, под пламенем горелки она расплавляется, заполняя пустое пространство (у толстостенных труб полностью заполняется вся кромка);
- горелку направляют на присадочную проволоку, температура его плавления не выше 950°С. Как варить шов, не принципиально, но чаще припой во время работы располагается перед пламенем, используется техника «влево», горелку удобней держать в нижнем положении. Максимальный угол наклона горелки при варке – 75°, для заполняющего повторного шва – от 15° до 30°.
Завершающие работы
В конце работы проводится смывка флюса, зачистка шва. После этого проводится обработка зоны сварки антикоррозионной краской с большой концентрацией цинка. Для защиты от коррозии можно применять другие составы на основе эпоксидной смолы, каучука.
Как сваривают оцинкованный металл


Для того, чтобы ответить на вопрос: как варить оцинковку, необходимо более подробно рассмотреть все аспекты, связанные с этим процессом.
ЧТО НУЖНО УЧИТЫВАТЬ ПРИ СВАРКЕ ОЦИНКОВКИ
Основными нюансами, которые следует учитывать в процессе сварки оцинковки, являются температура плавления цинка и токсичность выделяемых им паров.
Сложность сварки оцинкованных изделий обуславливается тем, что температура плавления стали составляет 1100C, а цинковое покрытие плавится при 906C. Данное расхождение не позволяет использовать обычные методы сварки в связи с риском повреждения защитного слоя и утраты изделием устойчивости к окислению.
Неблагоприятные проявления в процессе сварки оцинкованного металла заключаются в том, что:
- При температуре 906 градусов, цинк плавится и переходит в газообразное состояние;
- Проникая в основу, выделяемые пары разрушают структуру металла;
- Происходит нарушение шва оцинковки;
- Токсичные пары поступают в окружающее пространство.

Именно поэтому, обработка оцинкованных изделий требует проведения дополнительных подготовительных мероприятий и тщательного подбора используемого оборудования.


Подготовка
Сварка оцинкованной стали – это работа, доступная даже сварщикам-любителям. Перед проведением работы рекомендуется потренироваться на каких-либо похожих обрезках, чтобы «набить руку» и отрегулировать настройки аппарата.
Сварщик должен соблюдать ряд мер личной безопасности:
- работу нужно производить в обычной защитной маске и респираторе, либо в маске с вентиляционным устройством;
- перчатки с теплоизоляционным покрытием должны иметь резиновое покрытие.

Сварка оцинковки производится любым из основных способов соединения:
- Ручная сварка – для стали толщиной от 1,5 мм.
- Сварка полуавтоматическим аппаратом – применяется для металла более 0,6 мм толщиной.
- Контактная точечная сварка – предназначена в первую очередь для соединения жести толщиной до 0,45 мм.
- Газовая сварка ацетилен-кислородной смесью – подходит для стали любой толщины.

Независимо от выбранного метода сварки, необходимо принимать во внимание ряд условий:
- Температура плавления цинка (420°C) ниже температуры плавления стали (1100-1200°C), уже при температуре в 906°C происходит его испарение. Пары цинка в воздухе загрязняют атмосферу и оказывают вредное влияние на здоровье сварщика.
- Расплав цинка вспенивается и попадает в структуру стали, нарушая заданные параметры металла, а цинк, затекающий в сварной шов приводит к потере его качества.
- Шов выполняется «наплывом», электрод либо горелка подводится многократно, короткими касаниями.
- Не следует варить большие участки одним швом, следует контролировать качество сварочного шва.
- Перед свариванием цинк должен выгореть полностью, чтобы избежать вспенивания шва.
- При толщине стали более 4 мм, в сварном соединении делается фаска на 1/3 толщины листа.
- От выгорания цинка на металл можно положить асбестовую ткань, либо просто мокрую ткань.
ЭТАПЫ РАБОТЫ С ОЦИНКОВКОЙ
Удаление цинкового покрытия
Данная процедура необходима для того, чтобы расплавленный цинк, попав в область шва, не ухудшил его качество. Существует три основных способа зачистки:
Данный способ зачистки оцинковки осуществляется при помощи жестких абразивных средств, металлических щеток и наждачной бумаги.
Заключается в воздействии на покрытие кислотой, или щелочью. После осуществления необходимой экспозиции, изделие тщательно промывается и высушивается.
Заключается в обжиге краев изделия при помощи газовой горелки. Следует учитывать, что воздействие высоких температур провоцирует высвобождение токсичных паров.
Подбор электродов
Для того, чтобы выбрать, какими электродами варить оцинковку, необходимо учитывать ряд нюансов. Выбор электродов осуществляется с учетом типа свариваемой стали.
Можно выделить 2 основных вида электродов:
- С рутиловым покрытием (АНО-4, МР-3, ОЗС-4). Подходят для сваривания стали с низким углеродным содержанием. Наличие оксида титана значительно упрощает зажигание дуги, гарантирует прочность шва и его герметичность, а также минимизирует разбрызгивание;
- С сильноосновными флюсами (УОНИ13/45, УОНИ13/55, ДСК-50). Подходят для сталей низкого легирования.
Подбор присадочного материала
Основное требование к проволоке, используемой в качестве присадочного материала — низкая температура плавления, варьирующаяся от 900 до 1100 градусов. Соблюдение этого условия позволит добиться качественного шва, так как в этом случае проволока будет плавиться, не повреждая и не оплавляя сам материал.

Удаление покрытия
Первая технологическая операция при сварочных работах по оцинковке – это удаление цинкового покрытия.
Самый быстрый способ очистки металла – нагрев детали газовой горелкой. Однако, такой способ не безопасен, так как цинк выделяется в виде ядовитых паров.

При небольших объемах сварки в условиях мастерской снятие цинкового покрытия производится механическим способом – наждачной бумагой, напильником, зачистным кругом на УШМ. Можно применять очистку нагревом либо кислотой, но эти способы приводят к образованию вредных испарений.
При больших объемах сварочных работ возможно травление оцинковки с помощью кислоты. Но работа с кислотой требует повышенных мер по пожарной безопасности.
При сварке оцинкованных труб как с внешней, так и с внутренней стороны соединения производится удаление цинкового покрытия, а затем с помощью кислоты или щелочного раствора производится обезжиривание поверхности.
КАКИЕ ЕСТЬ ВИДЫ ПРОВОЛОКИ ДЛЯ СВАРКИ ОЦИНКОВКИ
- CuSi3. Проволока с 97% содержанием меди. Целевым назначением является сваривание медных изделий. Использование для сварки оцинковки является целесообразным и позволяет добиться легкообрабатываемого соединения. Минусом в данном случае будет являться то, что такое соединение не будет иметь очень высокого показателя прочности. Стоит учитывать, что входящий в состав сплава кремний обладает высокой текучестью, что требует повышенной осторожности при работе;
- Autrod 19.30. Целевым назначением является сваривание оцинкованных изделий. Соединение кремния, марганца и серы позволяет добиться достаточно крепкого соединения;
- CuSi2Mn. Создает соединение с очень высокими показателями прочности. В связи с повышением показателя, усложняется процесс дальнейшей обработки;
- CuAl8. Целевым направлением является сваривание металла, обработанного сочетанным цинково-алюминиевым сплавом.
Правила и особенности сварочных работ
Перед началом процесса необходимо ознакомиться со следующими нюансами процесса:
- Сложность подбора температуры воздействия. Цинк может начать расплавляться при +400 °С. Если слегка повысить температуру, покрытие начинает прогорать и испаряться. Это препятствует образованию прочного шва. Соединение получается пористым, покрывается трещинами.
- Нестабильность электрической дуги. Подобрать правильный режим работы аппарата может только опытный сварщик. Начинающим мастерам рекомендуется применять покрытые электроды, газовую защитную среду или присадочный материал. Последний вариант используют при необходимости формирования шва высокого качества.
- Сложность устранения отверстий. Поврежденные места листа предварительно очищают от загрязнений, следов ржавчины и масел. При большом диаметре дефекта применяют металлические вставки, которые закрепляют точечным методом. При толщине детали более 2 мм используют пробки или перегородки из низкоуглеродистой стали. Небольшие отверстия рассверливают до нужного размера. Внутренние поверхности дефектов не должны иметь резьбы.
Рекомендуем к прочтению Как варить медные провода самому
ОБЩИЕ ПРАВИЛА И РЕКОМЕНДАЦИИ ДЛЯ СВАРКИ ОЦИНКОВКИ
Вне зависимости от типа сварки оцинковки, необходимо:
- Исполнять шов наплывным методом по средствам частого отрыва электрода;
- Продление варочной ванны производится постепенно для недопущения риска повреждения;
- В случае, если цинковое покрытие не было удалено, необходимо дождаться его абсолютного выгорания до того момента, когда начнет расплавляться сама сталь. В противном случае после охлаждения возможно растрескивание и вспучивание шва;
- Оцинкованная сталь, толщина которой превышает 4 мм должна обрабатываться по краям по методу нанесения фаски, глубина которой составляет 1/3 листовой толщины;
- Все работы производятся со строжайшим соблюдением мер защиты и техники безопасности. Для этих целей используются маски с принудительным нагнетением воздуха и мощные вентиляционные системы.
Контактная сварка
Точечная сварка может проводиться на металле любой толщины, но лучше всего ее проводить на жести, поскольку очень тонкую оцинковку трудно соединить другими способами. Для сварки оцинкованных сталей на аппаратах контактной сварки применяются электроды марок БрХ и БРХЦр, изготовленные на основе бронзы.
Аппараты для точечной сварки могут работать на постоянном или переменном токе, а специализированное оборудование для сварки жести и оцинковки, помимо этого, обладают тремя дополнительными режимами подачи импульса:
- предварительный нагрев зоны соединения;
- процесс сварки;
- завершающая термическая обработка.

Прочность сварного шва при таком способе соединений выше, чем у самих соединяемых элементов, поэтому данный тип сварки распространен при соединении элементов автомобильных кузовов.
Следует также заметить, что контактная сварка обеспечивает равномерное проваривание шва по всей его длине, что затруднительно обеспечить при ручной сварке. Поэтому контактный аппарат целесообразно устанавливать в мастерских, которые регулярно в больших объемах сваривают изделия из оцинковки.
При проведении точечной сварки листов толщиной свыше 1,5 мм рекомендуется проведение проковки. Проковка – это ударное воздействие на шов в процессе остывания, которое производится молотком либо кувалдой.
Существенным минусом точечной сварки является большой расход электроэнергии на сварочных аппаратах.
ВИДЫ СВАРКИ ОЦИНКОВАННОЙ СТАЛИ
Сварка оцинковки полуавтоматом
Такой метод сварки имеет ряд особенностей:
- Подключение. «+»клемму подводят к горелке, а»-«к поверхности;
- Сила тока. Увеличение силы тока приводит к увеличению скорости подачи присадки;
- Подбор съемника тока. При подборе учитывается диаметр сечения проволоки. Необходимо вовремя производить замену, не дожидаясь значительного изнашивания;
- Выбор рукава подачи присадки. Необходимо выбирать жесткие рукава, не допускающие перегибов и нарушения подачи присадочного материала;
- Учет толщины листа. Тонкие листы толщиной 1мм. и менее, подвергаются точечной сварке;
- Напряжение. При возможности перепадов напряжения, рекомендуется использовать проволоку наименьшего диаметра, имеющую высокую скорость плавления, необходимую для компенсации недостатка напряжения сети;
- Техника без использования защитного газа. В данном случае, «+»клемма подключается к оцинкованной поверхности.

- Возможность работы без создания защитной атмосферы;
- Хорошие показатели ровности шва;
- Простота в соблюдении параметров тока.
- Не рекомендуется проводить сварку при порывах ветра и в присутствии мощных вентиляционных систем;
- Необходимы крупногабаритные газовые баллоны;
- Необходимы жесткие рукава подачи присадки.
Сварка инвертором
Особенности сварки оцинковки при работе инверторным методом:
- Подбор диаметра электрода. Оптимальным сечением будет диаметр не более 2мм;
- Учет легкоплавкости электродов. Чем выше коэффициенты расплавления, тем ниже значения тока;
- Техника движения. Необходимо соблюдать плавность перемещения дуги;
- Соблюдение угла наклона. Соблюдение угла в пределах 45 градусов, позволяет избежать риска прогорания.
- Соблюдение распределения полярности. В связи с тем, что данный метод сварки применяется в основном к тонколистовому металлу, необходимо учитывать, что в этом случае работа производится током обратной полярности. Это означает, что «+»подключается к электроду, а»-» к оцинкованной поверхности.

Этапы процесса сваривания оцинкованной стали при работе с трубопроводом.
- Подготовка. Учитывается толщина заготовки. Если она превышает 3мм, под углом в 80 градусов делается скашивание поверхности на расстояние 1-1.5мм по поверхности шва. Торцы изделия зачищаются от зазубрин и загрязнений и обезжириваются. Свариваемые элементы выкладываются ровно с соблюдением зазора в 3мм. Вдоль сварочного шва наносится 2мм слой флюса.
- Сварка. Производится в следующие этапы: — детали, подлежащие сварке прогревают на расстояние не менее 300мм от свариваемых краев; — флюс подвергается нагреву до прозрачного состояния; — присадка накладывается на поверхность и расплавляется при помощи газовой горелки до полного заполнения пустоты; — припой располагается перед пламенем горелки. Допустимые углы наклона составляют 95 градусов для горелки и 15-30 для проволоки.
- Завершение процесса. Флюс удаляется, шов зачищается. По окончании зачистки, поверхность обрабатывается антикоррозийным составом.
Точечная сварка
Метод точечной сварки оцинковки получил наиболее широкое распространение в автомобилестроении. Получаемая точка отличается высокой прочностью. Линия разрыва не затрагивает область сварки, а проходит по поверхности листа. Следует учитывать, что использование точечного метода приводит к ускоренному изнашиванию электродов и требует больших энергетических затрат. В связи с этим, наиболее целесообразно проведение автоматической корректировки режимов и настроек в условиях профессиональных сварочных рабочих мест.


Правила сварки инвертором
Инверторное оборудование часто применяют для работы с тонколистовым металлом. Для соединения используется ток обратной полярности: плюс подключают к держателю, а минус – к оцинкованному металлу. В результате электрод поддается значительному температурному воздействию, которое обеспечивает качество соединения.
Особенности технологического процесса соединения оцинковки инвертором следующие:
- Диаметр сечения электрода. Не рекомендуется варить оцинковку электродом большого диаметра. Максимально допустимое значение – 2 мм.
- Легкоплавкость электрода. Материалы с повышенным коэффициентом расплавления работают при меньших значениях тока, что особенно важно для оцинковки.
- Интенсивность движения. Оцинковка не терпит резких движений. Следить за плавностью перемещения дуги.
- Угол наклона. Во избежание прогаров угол наклона электрода не должен находиться в диапазоне 45–90 °C.
Разработано множество методов сварки оцинковки. Выбор подходящего способа зависит от конкретных условий работы, типа материала и характеристик оборудования. Перед выполнением работ рекомендуем ознакомиться с особенностями процесса и требованиями техники безопасности. Если вы знаете современные способы соединения труб из оцинкованного металла или сталкивались с прочими методами сварки оцинковки, поделитесь своим опытом в блоке комментариев.
Сварка нержавейки и черного металла

Никогда не возникает вопросов, когда производится сварка идентичных по составу металлов. Проблемы возникают, когда свариваются две разные заготовки. И, скорее всего, не проблемы, а трудности, касающиеся правильного подбора технологий и режимов сварки, а также расходных к ним материалов.
К примеру, сварка нержавейки и черного металла. Вроде бы две стали, но с разными техническими свойствами. Поэтому правильно варить два этих сплава – это значит, точно подобрать параметры сварочного процесса.
Ведь сваренный шов будет держать обе заготовки прочно лишь в том случае, если он состоит из того же металла, что и свариваемые детали.
С черным металлом все более или менее понятно. Это самый распространенный материал, который легко поддается свариванию любыми видами сварки. С нержавеющей сталью все намного сложнее.
Сварка оцинкованных труб: чем варить и какие электроды нужны

Оцинкованная сталь, как надёжный конструкционный материал, довольно часто используется в строительстве и различных отраслях промышленности. Элементы из этого материала устойчивы к коррозии, однако в сравнении с нержавеющей сталью имеют более приемлемую цену.
Порой изделия из оцинкованных труб используются дизайнерами в интерьере, поскольку материал не меняет свой привлекательный внешний вид в время эксплуатации. Чтобы ни делалось из оцинковки, в ходе работ довольно часто используется сварка оцинкованных труб.
Несмотря на простоту выполнения работ, стоит знать некоторые особенности и правила их производства.
Особенности соединения
При обустройстве инженерных коммуникаций довольно часто используются оцинкованные трубы. Однако скрепление таких труб при помощи резьбового соединения довольно проблематично из-за особенностей материала. Именно поэтому такое соединение на оцинкованных трубах большая редкость, ведь стоимость работ по нарезке резьбы значительно возрастает.
Обычно для соединения изделий из этого материала используется традиционная сварка. Однако в процессе выполнения этой процедуры на участке сваривания цинковое покрытие может повредиться, что впоследствии приведёт к коррозии.
Важно: чтобы предотвратить нарушение цинкового слоя из-за его испарения, необходимо сократить продолжительность сварки.
Именно поэтому для сваривания оцинкованных труб лучше использовать специальные электроды, которые могут выдерживать повышенные токи. Благодаря этому сварщик может использовать более высокие температуры, чем обычно. Применение специально сконструированных электродов позволяет добиться следующих преимуществ:
- повысить безопасность выполнения процесса;
- довести материал до нужных условий за более короткий промежуток времени;
- не дать цинку испаряться.
Чтобы защитить небольшие оголённые участки труб, можно перенести туда защитный цинковый слой катодным путём (электромеханическим способом). Однако использовать такой метод на участках крупных размеров довольно проблематично, поэтому не будет полной гарантии защиты от коррозии.
Технологические тонкости
Варить оцинкованные заготовки можно только с использованием специальной технологии, которая позволяет соединить два изделия без повреждения цинкового покрытия. Для этого на место стыковки труб наносится специальный флюс. Он не позволит цинковому материалу выгорать в процессе сваривания.
Суть технологии состоит в следующем:
- На место сварки наносится разогретый до вязко-жидкого состояния флюсовый слой.
- В процессе сваривания оцинкованное покрытие под флюсовым слоем переходит в стадию плавления, но при этом не испаряется и не выгорает.
- После окончания сварки это позволяет добиться высокой степени защиты поверхности от коррозионных процессов.
Важно: данная технология подходит для сваривания оцинкованных водопроводных коммуникаций. Даже флюс, попавший в середину трубопровода, не может оказать негативного воздействия на человека, поскольку он полностью растворяется в водной среде.
Не менее важно во время выполнения сварочных работ соблюдать меры безопасности, основное требование которых состоит в том, что работы можно выполнять только в помещении с эффективной системой вентиляции или на открытом воздухе. Если это требование не соблюдать, то человек, выполняющий работы, может задохнуться от вдыхания паров цинка или рискует приобрести серьёзные заболевания органов дыхания.
Помимо этого сварщик обязан работать в респираторе и резиновых перчатках из теплоизолирующей ткани. Чтобы не допустить нежелательного вспенивания цинкового покрытия в месте выполнения сварки, рабочую поверхность советуют обрабатывать соляной кислотой.
Сварка оцинковки газовой горелкой
Технология, позволяющая не нарушать цинковый слой, основана на применении специального флюса для сварки. При этом работы выполняют в такой последовательности:
- Для начала необходимо подготовить концы соединяемых заготовок. Они очищаются от пыли, грязи и жировых пятен.
- Затем на подготовленное место наносится флюсовый слой. Он должен полностью покрыть место будущего сварного шва. Только так можно добиться полной защиты оцинкованного покрытия от перегрева и испарения.
- Далее на место стыковки заготовок прикладывают пруток припоя со специальным покрытием. Его нужно расплавить, чтобы надёжно соединить две заготовки. Для этого пламя горелки направляется на пруток. Нагревать участки труб, не покрытые флюсом, запрещено.
- Если во время выполнения работ нарушилась структура защитного сплава, покрытие нужно немедленно восстановить, чтобы не допустить образования коррозии. Для этого после полного охлаждения заготовки на повреждённое место наносится специальный антикоррозионный состав.
Правила выполнения сварочных работ
Чтобы правильно варить изделия из оцинковки, необходимо в ходе выполнения сварочных работ соблюдать следующие требования:
- В процессе работы нужно следить за состоянием цинка. Он не должен перегреваться. Только так вы сможете обеспечить защиту трубопровода от коррозии.
- Место соединения изделий из оцинковки необходимо тщательно очищать до металлического блеска и обезжиривать. Чтобы защитить цинковый слой во время нагревания, на место соединения наносится флюс. При этом количество флюса должно быть в 2 раза больше, чем используется при обычной пайке.
- Если вы будете варить трубы с толщиной стенок менее 3 мм, то кромка изделия не нуждается в специальной подготовке. Достаточно выполнить скосы и гарт.
- Размер горелки при сваривании изделий из оцинковки должен быть на пару номеров меньше, чем при сваривании стальных труб.
- Газовое пламя лучше отрегулировать так, чтобы наблюдался небольшой избыток кислорода.
- Перед тем, как варить, заготовки необходимо подогреть. Участок нагрева должен быть значительный.
- Пруток с покрытием устанавливается в месте стыка так, чтобы при плавлении огнём горелки пламя попадало на сам пруток, а не на материал.
- По окончании сварочных работ флюс обязательно удаляется.
Завершающие работы
Чтобы повысить устойчивость шва к образованию трещин, при сваривании элементов из оцинкованной стали нужно понижать уровень кремния в шовной части. Для этого используются специальные сварочные материалы.
После завершения сварочного процесса на поверхность шва необходимо нанести защитный слой. Также восстановить защитный слой нужно в тех местах около шва, где наблюдается нарушение защитного покрытия. При этом данный слой должен отвечать следующим требованиям:
- Хорошо сцепляться с основным металлом.
- Его коррозионная стойкость должна быть не ниже, чем у оцинкованного металла.
- Выполнение защитного слоя должно быть довольно простым, то есть для этого не нужны высококвалифицированные специалисты и особое оборудование.
Совет: в качестве такого покрытия можно использовать краску, которая содержит не менее 94 процентов цинковой пыли.
Эта краска должна быть изготовлена на базе смолистых связующих веществ, которые относятся к неомыляемым синтетическим составам, например, полистерин, хлорированный каучук, смола эпоксидная и т.п. Такая краска должна легко наноситься при помощи кисти и не стекать с вертикальных поверхностей.
Насколько это вредно
В чистом виде цинк является малотоксичным, однако в процессе сварки он вступает в реакции с кислородом и азотом. При вдыхании паров развиваются тяжелые отравления.

Хроническая интоксикация соединениями цинка способствует возникновению следующих последствий:
- поражения органов дыхания;
- токсического воспаления легких;
- пневмосклероза;
- отека легких;
- аллергических реакций;
- онкологических заболеваний;
- патологий кроветворной системы.
При остром отравлении присутствует риск летального исхода. Соблюдение техники безопасности делает риск возникновения опасных последствий минимальным.
При появлении признаков отравления прекращают сварку, обращаются к врачу.
Разновидности подходящих электродов
При сварке оцинковки полуавтоматом стандартные стержни для железа и стали не используют. Нужны специализированные электроды и расходные материалы с рутиловой обработкой.
Для оцинкованной низкоуглеродистой стали предназначены стержни следующих марок:
- АНО-4, используемые для сварки оцинкованной стали под переменным или постоянным током;
- МР-3, требующие напряжения холостого хода более 50 В;
- ОЗС-4, применяемые в сочетании с присадочной проволокой СВ08 или СВ08А;
- УОНИ-13/45,55, ДСК-50, обработанные большим количеством флюса.

Последний тип электродов используется при соединении деталей из любых типов оцинкованной стали, в том числе сварка высокоуглеродистых сталей.
Он помогает получить долговечный прочный шов. В состав стержней входят фтористые соединения и карбонаты. Ими варят листы любой толщины. Толстый металл обрабатывают в несколько проходов.
Особенности и способы сварки оцинкованной стали: критерии выбора оборудования

Металлические изделия покрываются цинком для защиты от окисления, потому что аналогичные оксиды имеют довольно прочную структуру с минимумом микропор, через которые влажность и кислород не могут оказывать воздействие на структуру конструкции.
Сварка оцинковки для исполнителей, не имеющих специальной подготовки, является сложным процессом.
Нюансы проведения
Имеется несколько технологий покрытия цинком металлических изделий, с разной толщиной защитного слоя. При сварке стали с оцинкованной плёнкой, например, листового материала, происходит резкое нагревание до температуры выше 1 тыс. градусов, а это провоцирует такие последствия:
- цинк расплавляется и начинает испаряться;
- пары проникают в металл детали и нарушают её структуру;
- испарения влияют на качество шва.
Пары цинка, содержащиеся в воздухе, имеют высокую токсичность, что особо опасно для окружающих, поэтому нужна мощная вентиляция не только около места проведения работ, но и всего помещения.
Удаляем внешнее покрытие
Лучший вариант — механическим способом удалить цинковую плёнку абразивными материалами. Термический вариант способствует выделению ядовитых паров, подходит и химический способ удаления, но нужно при этом действовать аккуратно, чтобы сильно не расширять зону очистки.
При помощи полуавтоматического оборудования
Как же надо варить оцинковку полуавтоматом — следует правильно подобрать присадочный материал, содержащий медь вместе с определёнными металлами, например, Al, Si или Mn. От их соотношения зависит лёгкость и прочность сварки изделия, которая напоминает пайку — нет разбрызгивание металла, а для стабильности сварочного процесса более тщательно подбирается источник питания и режимы регулировки.
Точечный метод
В автомобилестроительной индустрии используют покрытую цинком ПНП-сталь (Пластичность, Наведенная Превращением), которая соединяется при помощи точечной сварки. На конвейерах устанавливается автоматическое оборудование, которое приваривает листовую сталь к каркасу будущего автомобиля. Место сварки обладает повышенной прочностью.
Автоматы инверторного типа используют импульсы трёх типов:
- разогрев зоны будущего воздействия;
- режим сварки;
- термическая обработка полученного соединения.
Основной износ происходит на конце каждого электрода, а оператор, используя автоматику, корректирует режим сварки, что в ручной технологии сделать практически невозможно.
Применение флюса
Труба зачищается и обезжиривается снаружи и внутри, затем окончания труб прогревают на расстояние не менее 20 см от края — такая методика касается толстостенных труб, изделия с меньшей толщиной соединяются без дополнительной обработки торцов. Флюс прогревается до полужидкого состояния, наносится толстым слоем, поэтому его расход вдвое больше.
задача такой защиты — ликвидировать избыток тепловой энергии, не допускать кипения и испарения цинка. После окончания сварки излишки флюса удаляются с поверхности металлической щёткой и водой, но надо действовать без излишнего усердия, чтобы не повредить цинковое покрытие.
Электродуговая технология
Как варить оцинковку электродом, для этого применяют электроды, подборка которых зависит от марки основного металла: например, если сталь с низким содержанием углерода, то нужны с покрытием из рутила — ОЗС4 или МР3, а для остальных применяют обычное покрытие — типа ДСК50 или УОНИ 13/55.
Особенности соединения тонкостенных труб
Чем надо варить такой оцинкованный металл, если использовать тонкие электроды, то вряд ли получится прочное шовное соединение. Рекомендуется использовать аналоги с диаметром от 2 до 3 мм, но надо учитывать и скорость проводки электрода. При медленном прохождении возникает вероятность прожога тонкостенной трубы, а при быстром — соединение получается непрочным.
Другие методы
Сварка оцинкованного металла по различной методике имеет индивидуальные особенности, которые нужно знать каждому исполнителю. Прежде чем отдать предпочтение определенному сварочному аппарату, надо изучить нюансы сварки оцинкованного металла:
- шов выполняется методом наплыва;
- оцинковка с толщиной стенок более 4 мм требует предварительной обработки;
- сварка производится только поэтапно, небольшими участками;
- швы требуют обработки специальными средствами от ржавчины.
Какие применять электроды и оборудование полностью зависит от опытности сварщика, для использования разных методов сварки оцинкованного металла требуются определённые навыки, да и правильно выставить силу тока без большого опыта у новичков не получится. Идеальный вариант для начинающего сварщика — это использовать инвертор или полуавтоматический аппарат.
Общая информация
Оцинкование обеспечивает хорошее сцепление применяемого цинка и железа. Металл имеет высокую температуру плавления, составляющую 9100 С. Расплавленный цинк хорошо ложится на стальную поверхность и формирует на ней защитный слой, препятствующий распространению коррозии.
Нанесение слоя цинка на стальные поверхности происходит 3 методами:
- методом напыления;
- гальваническим методом;
- методом горячего оцинкования.
При первом методе защитный слой цинка распыляется на всей поверхности изделия при помощи пистолета.
При гальваническом способе в специальной ванне помещается обрабатываемое изделие и подключается к противоположному электроду. В это время ионы цинка начинают осаждаться на поверхности изделия, образуя слой защиты.
При горячем оцинковании вся труба окунается в расплавленную ванну с цинком, после чего с нее удаляется избыточный слой защиты.
«Важно!
Перед любой процедурой обрабатываемое изделие должно тщательно обезжириваться.»
Отдельным моментом является сварка поверхностей. Имеют электроды для сварки оцинкованных труб ГОСТ. Для сваривания как не оцинкованных, так и оцинкованных труб мастер должен руководствоваться требованиями ГОСТа 12.3.003-75.
Сварка полуавтоматом
Качественный шов получается в атмосфере углекислого газа или аргона. При сварке оцинкованного металла полуавтоматом газ подается вместе с присадочной или электродной проволокой по рукаву. Параметры присадки зависят от толщины оцинковки:
| Толщина оцинковки | Диаметр проволоки |
| До 4 мм | 0,6 — 0,8 мм |
| 4 мм | 0,8 — 1 мм |
| Свыше 4 мм | 1 — 1,2 мм |
Минусы использования полуавтомата:
- нельзя пользоваться им на ветру, при работе мощной вентиляции возникают проблемы;
- необходимо приобретать габаритные баллоны с газом;
- нужны жесткие шланги подачи защитного газа (рукава).
Плюсы полуавтоматической сварки оцинковки:
- допустима работа без защитной атмосферы;
- гарантирована ровность шва;
- легче выдерживать параметры тока.
Существует ряд особенностей работы с полуавтоматом:
- тонкий металл сваривается точечно, чтобы не допускать прожогов;
- при напряжении ниже 220 В размер присадочной проволоки уменьшают на 0,2 мм;
- для метода без использования защитного газа выбирается электродная присадочная проволока;
- клемма с положительным контактом цепляется к заготовке, минус подводится к присадке.

Сварка оцинковки полуавтоматом
Сварка оцинкованного металла – это процесс, выполняющийся при низком вводе тепла в изделие
Сварка оцинкованного металла – это процесс, который основывается на расплавлении присадочного материала при низком введении тепла в рабочее изделие. Защитный слой цинка может иметь различные значения по толщине. Этот металл начинает плавиться при +420 градусов С, а при +960 градусов С уже начинает испаряться. Именно эти параметры обуславливают сложность и особенности работы с оцинкованными изделиями. При разжигании сварочной дуги может произойти резкое испарение защитного слоя, и как следствие – появление трещин, нестабильность процесса или образование пор.
Решением задачи стало использование определенных присадочных материалов. Сварка осуществляется в защитной газовой среде с применением проволоки с высоким содержанием меди. Это может быть медно-кремниевый материал или алюминиево-бронзовый.
Материалы позволяют формировать следующие преимущества:
- простая финальная обработка сварного шва;
- место соединение полностью защищено от коррозии;
- в зоне сварного шва есть катодная защита;
- для процесса нужно тепловложение с небольшими значениями;
- при сварке материал мало разбрызгивается;
- рабочая поверхность почти не выгорает.
Методы сварки оцинковки
Существует более 150 способов и видов сварки. Но в отношении оцинкованных изделий преимущественное большинство методов не применимо, поскольку они характеризуются чрезвычайно высокими для цинка температурами:
- при высоких температурах цинк испаряется, а его пары вызывают у человека тяжелые формы отравления;
- защитное покрытие возле сварного шва разрушается, что делат металл доступным для коррозии;
- частицы цинка попадают в основной металл, что обуславливает низкое качество соединения.
Наиболее распространенным методом соединения оцинкованных деталей, а иногда – единственным, является ручная дуговая сварка. Она выполняется при сравнительно низких температурах. В нем используется расплавленная проволока, что делает процесс похожим на пайку. Сварка выполняется в среде газа, чаще всего используется аргон. Так обеспечивается небольшое содержание паров цинка, сохранение защитного слоя и минимальные повреждения. Сварку оцинковки можно выполнять полуавтоматом.
Особенности сварки оцинковки обусловлены техническими параметрами цинка. Это металл ухудшает свойства соединения, выполненного посредством сварки. Температура должна быть достаточной, чтобы полностью проплавить металл, а шов получился прочным и надежным. В отдельных случаях перед тем, как варить оцинковку полуавтоматом, целесообразно освободить место шва от цинка с помощью щеток по металлу или абразивного инструмента.
Это будет гарантией отсутствия в сварном шве цинка, и повышения качества соединения. Если цинковое покрытие имеет значительную толщину, то будет рациональным постепенное его выжигание газовым резаком. Только после этого можно переходить непосредственно к сварочным работам основного металла. Удалить цинк с поверхности можно химическим способом – кислотой.
В этом случае, после удаления цинка, рабочую зону нужно нейтрализовать щелочь, тщательно промыть водой и полностью высушить.
Область применения
Эксплуатация оцинкованных изделий и конструкций редко происходит в идеальных условиях. Поэтому сварка их необходима во всех сферах, где такая технология применяется:
- нефтедобывающая и газодобывающая промышленность;
- нефтеперерабатывающая и газоперерабатывающая промышленность;
- автомобилестроение;
- строительство;
- энергетика;
- конструкции для автодорожной инфраструктуры;
- сельское хозяйство;
- металлические конструкции для зданий;
- опоры ЛЭП, рекламных баннеров и других модулей;
- судостроение;
- вагоностроение;
- крепежные и мелкие металлические детали любого назначения;
- машиностроение и другие сферы.
Если в технологических процессах предприятия предусмотрена сварка оцинкованных изделий, необходимо обеспечить эффективную вентиляцию на рабочем участке и хорошую вентиляционную систему на всей производственной площадке, где проводятся работы. В противном случае сотрудникам грозит удушье и серьезные формы отравления. Помимо вентиляции, рабочие должны быть одеты в специальную форму, а лицо защищено маской.
Электроды для сварки оцинковки
Для качественно выполнения процедуры необходимы специальные электроды для сварки оцинкованных труб. Выбор оптимального варианта зависит от параметров основного металла:
- Для низкоуглеродистых металлов рекомендуется применять электроды с покрытием из рутила. Такие как АНО4, МР3, ОЗС4.
- Для низколегированных металлов следует выбирать электроды с основным покрытием, такие как АОНИ13/45, ДСК50, УОНИ13/55.
В процессе формирования сварочного соединения следует снизить скорость выполнения сварки до 20% и повысить силу электрического тока на 10 или 15 Ампер. Это поможет избежать различных дефектов. Профессиональные сварщики рекомендуют совершать электродом возвратно-поступательные движения. Такие действия обеспечат предварительное выгорание и испарение цинкового слоя. После чего наносятся присадочные материалы.
На физические свойства качественного сварного шва при обычных атмосферных температурах цинк не влияет.
Формат сварного шва для оцинкованных изделий
Оптимальным вариантом сварного соединения для оцинковки будет контактно-точечный метод. Такое воздействие на изделия характеризует минимальную тепловую нагрузку, защитное цинковое покрытие сохраняется, а в зоне сварки формируется защитное кольцо из цинка.
Сварка оцинкованной стали: технология, электроды, видео
Оцинкованная сталь в настоящее время используется для изготовления многих конструкций.
За счет того что данный материал обладает высокой прочностью и повышенной стойкостью к воздействию коррозийному поражению, он пользуется высокой популярностью в разных сферах производства и промышленности.
Но прежде чем применять стоит изучить, как протекает сварка оцинкованного металла, главные особенности данного процесса.
Главные особенности материала
Многие металлы часто покрывают цинком, это повышает их прочность и устойчивость к воздействию окислительных процессов. В итоге с наружной стороны образуется слой из цинка и прочная оксидная пленка. Оксиды цинка в отличие от других металлов, обладают плотной структурой с небольшим количеством пор.
На данный момент разработано несколько методов нанесения цинка с различным размером толщины нанесения покрытия с защитной основой. Толщина готового слоя может быть от 2 мкм до максимального показателя 150 мкм.
Сварка оцинкованных деталей сопровождается прогреванием металлической основы до температуры, которая превышает 10000С. При этом во время данного процесса могут наблюдаться некоторые сложности:
- на начальной стадии цинк переходит в жидкое состояние, а затем в газообразное. Температурный режим, при котором наблюдается плавление металла, составляет не меньше 9060С;
- пары могут проникать не только в воздух, но и в основу, при этом они провоцируют нарушение структуры базового металла;
- частицы, которые образуются при испарении, оказывают негативное влияние на структуру сварного шва.
Наибольшая опасность состоит в том, что пары могут оказывать токсическое влияние на организм человека. По этой причине сварка оцинковки может быть сильно вредной для здоровья. По этой причине место, в котором будут выполняться работы, обязательно должно быть оборудовано мощной вентиляцией.